
Um vedante que sofreu uma deformação permanente parece estar bem na bancada. Tem o diâmetro interior correto, a secção transversal correta, sem cortes, sem inchaço, sem endurecimento que se sinta com a unha. E, no entanto, deixa escapar. O anel perdeu a energia armazenada que o fazia pressionar contra a ranhura, e nenhum reaperto da caixa de vedação devolve essa energia.
A deformação permanente por compressão é a fração de uma deformação imposta que um elastómero nunca recupera. É o melhor indicador individual da vida útil de um vedante numa ficha técnica, e é também o número mais frequentemente mal interpretado numa ficha, porque as condições de ensaio subjacentes costumam estar escondidas numa nota de rodapé ou faltam por completo.
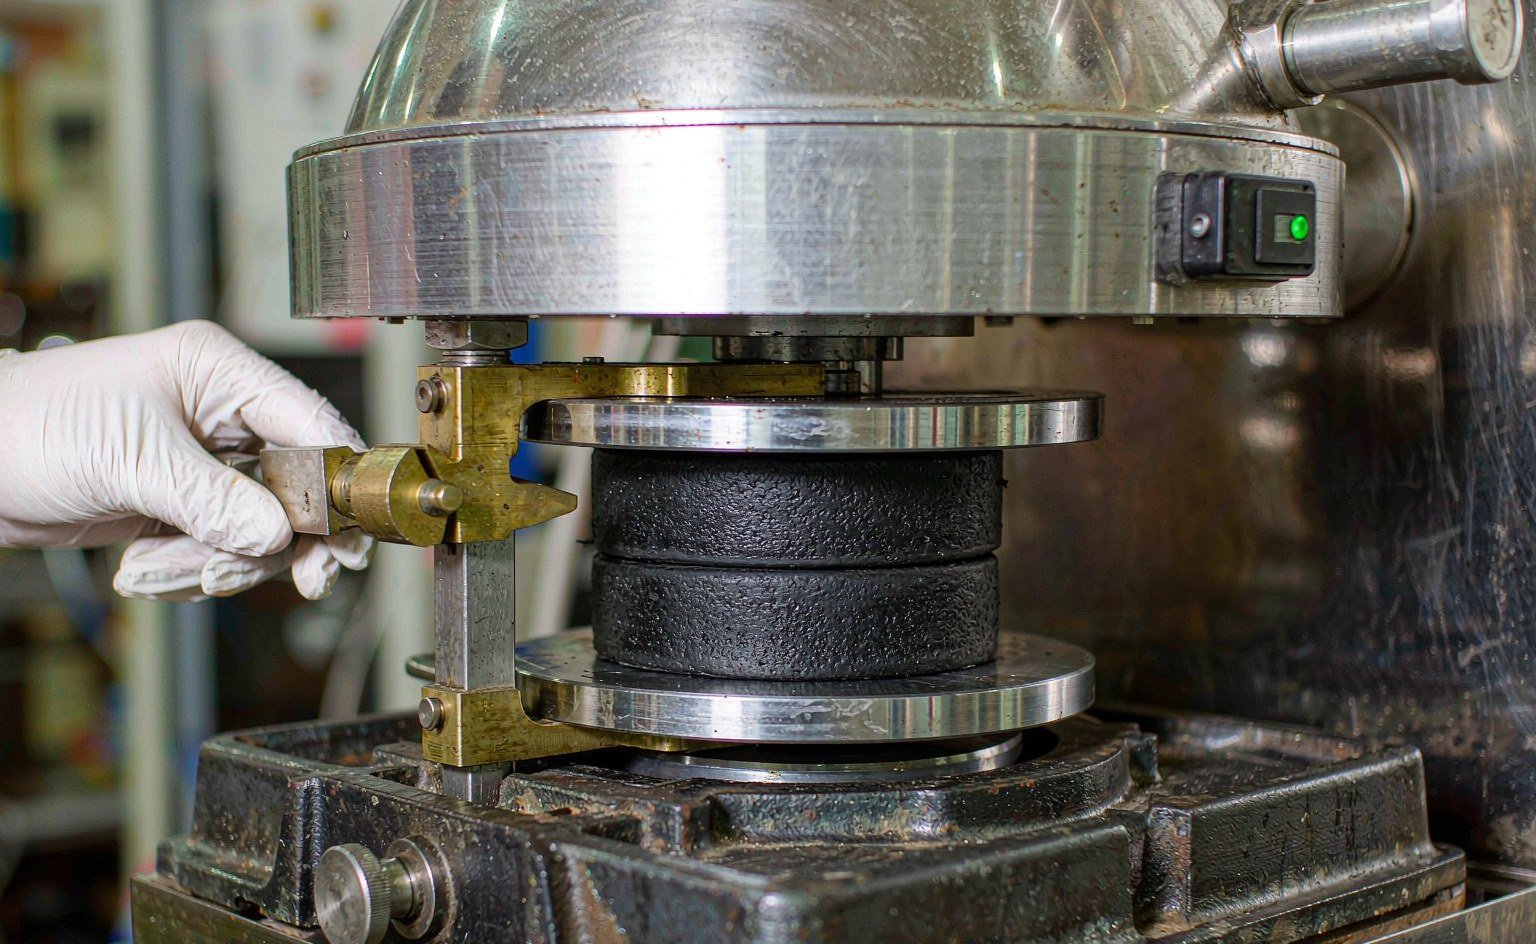
O que o ensaio mede realmente
A ASTM D395 define três métodos. Dois deles têm relevância comercial.
Método A comprime um disco sob uma força constante de 1,8 kN mantida por uma mola calibrada e reporta a espessura não recuperada como percentagem da espessura original. Responde a uma pergunta diferente — quanto é que o material sofre fluência sob uma carga fixa — e raramente é o método subjacente ao número indicado numa ficha técnica de vedantes.
Método B comprime o disco até uma deflexão fixa, normalmente 25%, usando barras espaçadoras, mantém-no à temperatura durante 22 ou 70 horas, liberta-o, deixa-o recuperar durante 30 minutos à temperatura ambiente e reporta a espessura não recuperada como percentagem da deflexão aplicada, e não da espessura original:
CS (%) = (t0 − ti) ÷ (t0 − tn) × 100
em que t0 é a espessura original, ti a espessura após recuperação e tn a espessura do espaçador que definiu a altura comprimida.
Esse denominador é a razão pela qual os valores do Método A e do Método B não podem ser comparados. A mesma borracha ensaiada das duas formas produz valores do Método B várias vezes superiores aos valores do Método A, e um fornecedor que cite “deformação permanente por compressão de 8%” sem indicar o método pode estar a citar o mais favorável. Numa deflexão de 25%, um resultado do Método B de 25% corresponde a cerca de 6% da espessura original — os dois descrevem a mesma realidade física com aritmética diferente.
A ISO 815-1 é o equivalente internacional do Método B, com pequenas diferenças processuais que raramente alteram a classificação dos materiais. A ISO 815-2 abrange a deformação a baixa temperatura, o que é relevante para vedantes que ficam comprimidos numa máquina não aquecida durante o inverno. ASTM D395 continua a ser a referência que a maioria dos OEM norte-americanos indica nos desenhos.
Porque é que a deformação permanente destrói os vedantes: o argumento da tensão de contacto
Um O-ring veda porque é comprimido. A ranhura comprime a secção transversal em 15-25%, a borracha empurra de volta, e essa tensão de contacto tem de se manter acima da pressão do fluido para o vedante vedar. A deformação permanente é a perda progressiva desse empurrão de retorno.
A relação é quase linear na gama de funcionamento. Um O-ring instalado com 20% de compressão que sofre 20% de deformação permanente fica efetivamente com 16% de compressão e cerca de 80% da sua tensão de contacto original. Se continuar, a matemática vira-se contra si: quando a tensão de contacto cai para a mesma ordem de grandeza da pressão do sistema, o vedante sua, e quando cai abaixo, deixa escapar francamente. A prática de campo situa o limiar numa tensão de contacto de cerca de 1,2-1,5 vezes a pressão do sistema para vedação estática, com uma margem superior para vácuo e para serviço com gases.
É por isso que a deformação permanente importa mais do que a resistência à tração, o alongamento ou até a dureza. Um vedante com 12 MPa de resistência à tração e 20% de deformação permanente dura mais do que um vedante com 18 MPa de resistência à tração e 35% de deformação permanente em quase todas as aplicações estáticas, porque o segundo deixa de empurrar de volta.
Ler uma ficha técnica sem ser enganado
Quatro detalhes decidem se um valor de deformação permanente significa algo para a sua aplicação.
- Temperatura de ensaio versus temperatura de serviço. A deformação permanente depende fortemente da temperatura. Um resultado a 70 °C não diz nada sobre uma caixa de vedação a funcionar a 150 °C. Peça o valor à sua temperatura de serviço, ou na condição padrão mais próxima acima dela.
- Duração. 22 horas e 70 horas são ambas padrão, e os valores a 70 horas podem ser 8-15 pontos superiores. Um valor a 22 horas é um número de triagem, não uma previsão de vida útil.
- Tempo de recuperação. A recuperação padrão é de 30 minutos. Um laboratório que mede após 5 minutos reporta um número mais alto; um que mede após 24 horas reporta um mais baixo. Nenhum está errado, mas não são comparáveis.
- Geometria do provete. Os discos Tipo 1 têm 29,0 mm de diâmetro por 12,5 mm de espessura; os Tipo 2 têm 13,0 mm por 6,3 mm. Os provetes mais finos envelhecem mais depressa porque a difusão de oxigénio é menos limitante, pelo que os resultados do Tipo 2 tendem a parecer piores.
Há um ensaio complementar que vale a pena conhecer: envelhecimento térmico segundo a ASTM D573 mede as alterações de dureza, resistência à tração e alongamento após exposição em estufa, e a combinação de envelhecimento térmico com deformação permanente por compressão diz-lhe muito mais do que qualquer um deles isoladamente. Um composto que endurece 12 pontos e sofre 40% de deformação permanente falhou; um que endurece 3 pontos e sofre 18% de deformação permanente é um candidato.
Valores típicos por material
As gamas abaixo são para 25% de deflexão, Método B, à temperatura indicada. São pontos de partida para triagem, não garantias; dois compostos de NBR de misturadores diferentes podem diferir em 15 pontos.
| Material | Condição de ensaio | CS típica | CS bem formulada | Comentário |
|---|---|---|---|---|
| NBR, cura com enxofre | 100 °C × 70 h | 30-50% | 20-30% | Fraco a temperatura; adequado para óleo à temperatura ambiente |
| NBR, cura com peróxido | 100 °C × 70 h | 15-25% | 10-15% | O sistema de cura importa mais do que o polímero neste caso |
| HNBR | 150 °C × 70 h | 15-25% | 12-18% | Boa vedação de óleo a alta temperatura |
| EPDM, cura com peróxido | 125 °C × 70 h | 15-25% | 10-18% | Preferencial para água e vapor |
| FKM, curado com bisfenol | 200 °C × 70 h | 15-30% | 10-18% | Escolha padrão para alta temperatura |
| FKM, curado com peróxido | 200 °C × 70 h | 10-20% | 8-15% | Menor deformação permanente, melhor resistência ao vapor |
| Silicone VMQ | 175 °C × 70 h | 20-40% | 15-25% | Grande dispersão; especifique o composto, não a família |
| FFKM | 250 °C × 70 h | 10-20% | 8-15% | Única opção acima de 250 °C |
O padrão é consistente: a química de cura e a pós-cura dominam, a família de polímeros define o limite máximo. Um NBR curado com peróxido supera um NBR curado com enxofre em 15 pontos a 100 °C, e um FKM pós-curado supera um verde em 5-10 pontos a 200 °C. Nenhuma das melhorias custa muito na fase de composição, e ambas são invisíveis num certificado que apenas indica dureza e resistência à tração. Os dados de materiais publicados pelos transformadores de vedantes mostram a mesma dispersão, razão pela qual uma única linha “FKM” nunca é suficiente para prever o comportamento.
Alavancas de projeto que compensam a deformação permanente
Não é possível impedir que um elastómero sofra deformação permanente. É possível dar-lhe mais margem para perder.
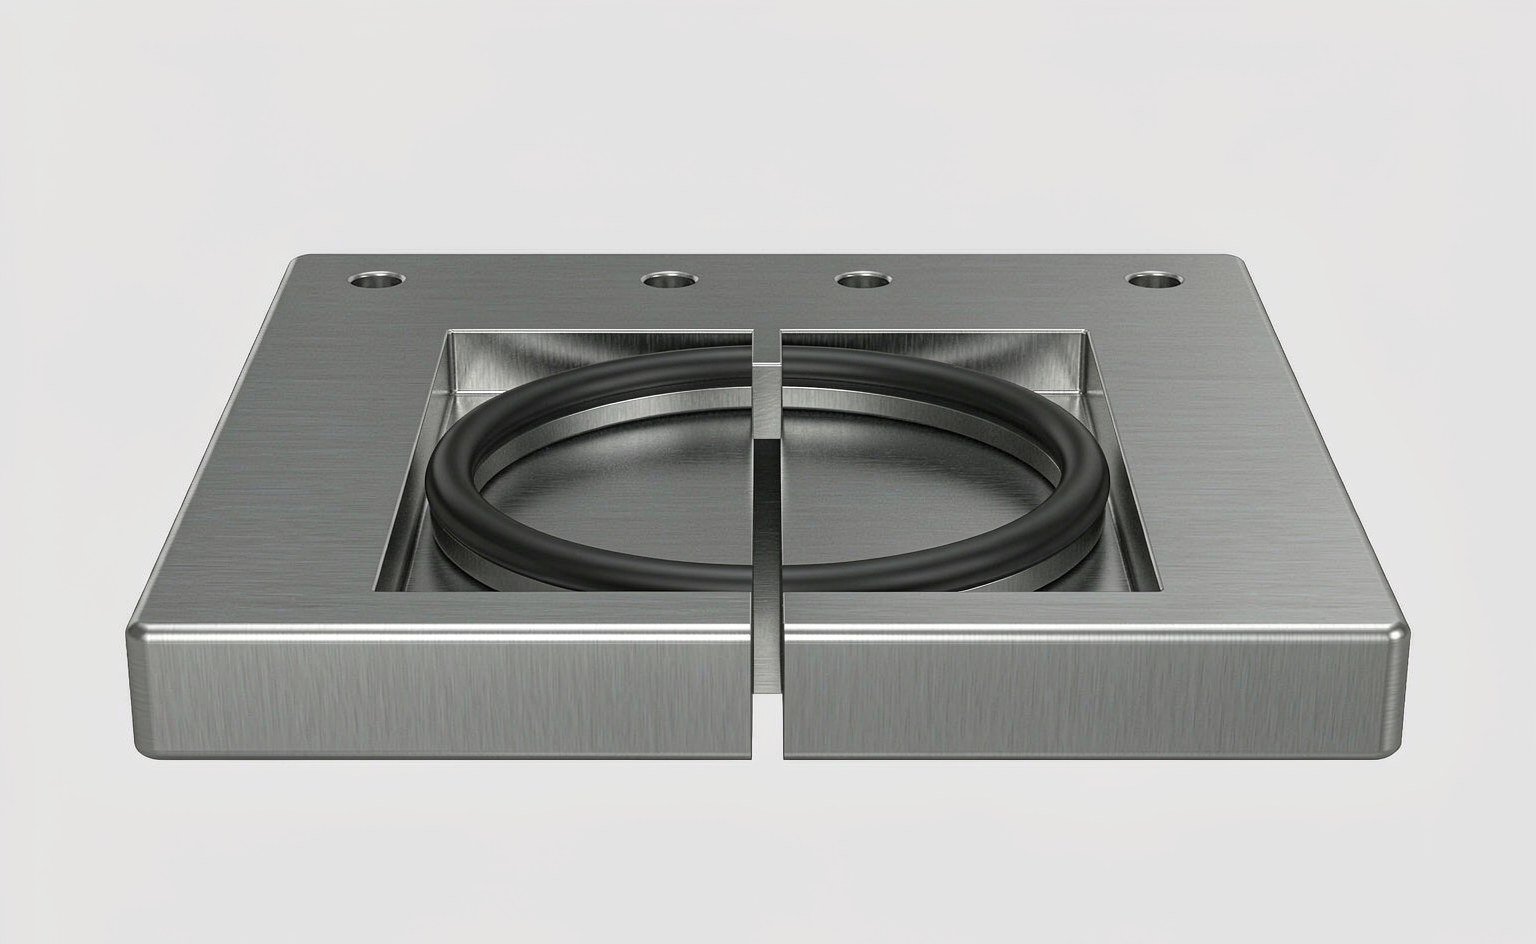
Compressão. Os vedantes estáticos funcionam com 15-25% de compressão; os vedantes dinâmicos com 10-15%. Passar uma caixa estática de 15% para 22% acrescenta cerca de 45% mais energia armazenada, o que compensa anos de deformação permanente à mesma temperatura de funcionamento. O limite é o enchimento da ranhura e a força de instalação, não a borracha.
Enchimento da ranhura. A área da secção transversal do vedante dividida pela área da ranhura deve manter-se entre 0,75 e 0,85 para serviço estático. Acima disso, a expansão térmica da borracha não tem para onde ir e o vedante extrui ou fende a ranhura.
Dureza. Uma dureza mais elevada resiste ligeiramente à deformação permanente e resiste muito à extrusão, mas necessita de mais compressão para vedar a mesma superfície. Um anel de 90 Shore A numa caixa com 15% de compressão é pior do que um anel de 70 Shore A a 22%.
Anéis de apoio. A pressões acima de cerca de 100 bar, a extrusão na folga torna-se o modo de falha antes da deformação permanente. Um anel de apoio no lado de baixa pressão permite manter um composto mais macio e com menor deformação permanente, em vez de mudar para um duro que exige mais compressão.
Acabamento da ranhura. Um fundo de ranhura rugoso dá à borracha espaço para fluir. Ranhuras maquinadas para Ra 1,6 µm ou melhor, sem marcas de ferramenta ao longo do percurso de vedação, mantêm a tensão de contacto durante muito mais tempo do que uma superfície torneada com vibração visível.
Alavancas de composto e processo
Se o projeto estiver fixo e o vedante continuar a sofrer demasiada deformação permanente, o composto é a variável restante. Três alterações fazem a maior parte do trabalho.
| Alavanca | Efeito típico na CS | Impacto no custo | Ressalva |
|---|---|---|---|
| Cura com peróxido em vez de enxofre (NBR) ou bisfenol (FKM) | 10-15 pontos mais baixa | Baixo a moderado | Tempo de scorch mais curto; comportamento de ligação diferente |
| Pós-cura em estufa (150 °C, depois 200-230 °C) | 5-10 pontos mais baixa | Apenas tempo de estufa | Tem de ser especificada; muitas oficinas omitem-na em séries curtas |
| Negro de carbono mais grosso e de estrutura mais baixa (por exemplo, N990 em FKM) | 5-8 pontos mais baixa | Neutro | Resistência à tração e ao rasgamento ligeiramente inferiores |
| Plastificante e óleo de processo reduzidos | 5-15 pontos mais baixa | Neutro | Composto mais duro, pior flexibilidade a baixa temperatura |
| Maior densidade de reticulação | 10 points lower | Neutro | Lower elongation, stiffer feel |
Post-cure deserves a specific mention because it is the most commonly skipped step in low-cost production. A two-stage bake drives off residual volatiles and completes the crosslink network, and the difference only shows up after months in service — long after the parts have been accepted, invoiced and installed. If your drawing does not require post-cure, you are relying on the moulder’s habit. It is one of the first things a technical distributor will ask about when a customer reports premature hardening on an otherwise correct compound.
Setting an Acceptance Limit
A single number across all applications is either too loose for hydraulic sealing or needlessly expensive for a dust cover. The table below reflects what we see specified by customers who have thought about it.
| Application | Max CS | Condição de ensaio | Consequence of failure |
|---|---|---|---|
| Precision hydraulic or pneumatic O-ring | 15% | 100 °C × 70 h | Leak, downtime |
| General hydraulic seal | 20% | 100 °C × 70 h | Weep, top-up, eventual leak |
| Hidráulica de alta pressão | 15-20% | At service temperature | Extrusion plus leak |
| Automotive engine or transmission | 25% | 125 °C × 70 h | Warranty claim |
| Food and pharmaceutical | 20% | 100 °C × 70 h | Contamination risk, recall |
| Aeroespacial | 10-15% | Per AMS or MIL spec | Safety |
| Building and enclosure weatherseal | 30-40% | 70 °C × 22 h | Draught, water ingress |
Two cautions on using that table. First, the test temperature should be at or slightly above the real service temperature; a 100 °C test on a gland that sees 140 °C is decoration. Second, do not push the limit below 10% without a reason. Very low set usually comes with lower elongation and tear strength, and a seal that holds its shape but splits at a chamfer during installation is not an improvement.
Field Diagnosis: What Set Looks Like
Set has a recognisable appearance. A seal removed from a gland that has taken too much set is flattened on the contact faces, with a visible band where the groove compressed it, and it does not spring back when you flex it. Cross-section it and the original round profile is now a rectangle with rounded corners.
Distinguish it from the two conditions that look similar. Heat hardening also flattens the seal but comes with a hardness increase of 10 points or more and a glossy, sometimes cracked surface. Chemical swell leaves the seal soft and enlarged, often with a tacky feel. Set alone leaves hardness roughly unchanged — which is exactly why it is missed during incoming inspection of a used part.
If you are replacing seals on a schedule rather than on condition, the set number tells you whether the schedule is right. Pull one seal per machine at half the replacement interval and measure section thickness against a new part. More than 20% loss of squeeze at half-life means the interval is too long, or the compound is wrong for the temperature.
The measurement itself is the same one used at goods-in: section thickness with a flat-foot micrometer, and inside diameter with a taper gauge or caliper. Our guide to measuring an O-ring correctly covers the technique and the tolerance bands, and it is worth reading before you conclude that a seal has “stretched” when it has actually taken set.
Perguntas frequentes
Is lower compression set always better? No. Below about 10% you are usually looking at a highly crosslinked, low-elongation compound that is harder to install and less tolerant of surface defects. Match the number to the duty: 15-20% at service temperature is a good target for hydraulic sealing, 25-30% is acceptable for weatherseals.
Can a seal recover from compression set? Partially, and only while it is uncompressed. Elastomers continue to recover for hours after load removal, which is why the standard allows 30 minutes before measurement and why a seal that has been out of the gland for a day measures better than one measured immediately. In service, the seal never gets that recovery, so datasheet numbers taken after 30 minutes are already optimistic.
Why does my supplier’s 22-hour number look better than my 70-hour test? Because it is. Set grows with time, and the growth is fast early and slow later. A 22-hour result typically understates the 70-hour result by 8-15 points on NBR and FKM. Always compare like with like.
Does shelf life affect compression set? Yes. Rubber that has been stored for years, especially in a hot warehouse, arrives partly aged. Polymer suppliers publish storage guidance, and the practical rule is that a seal older than its shelf life will take set faster in service even if it looks and measures as new.
Will a harder compound fix a set problem? It will mask it for a while. Harder compounds resist extrusion and deform less, but they also need more squeeze to seal and they take set at the same rate. Fix the temperature or the compound first.
What if the groove is the problem? Then no compound will help. A groove that is too deep gives low squeeze, and low squeeze plus normal set equals a leak at month six. Check groove depth and fill before changing material, and if the gland is worn or damaged, a complete seal kit is usually cheaper than a second attempt at the same repair.
A deformação permanente por compressão não é um número a otimizar isoladamente. É a margem entre a compressão que projetou e a compressão que sobrevive à temperatura, ao tempo e ao composto que realmente comprou. Especifique a temperatura de ensaio, exija a pós-cura e dê à sede compressão suficiente para perder — a gama de O-rings e X-rings o molde que fabricamos é cotado com dados de deformação permanente à temperatura de serviço exatamente por essa razão, e um composto marginalmente mais caro por peça é habitualmente o vedante mais económico ao longo de cinco anos.