
Una guarnizione che ha subito una deformazione permanente sembra a posto sul banco di lavoro. Ha il diametro interno corretto, la sezione corretta, nessun taglio, nessun rigonfiamento, nessun indurimento percepibile con l'unghia. Eppure perde. L'anello ha perso l'energia immagazzinata che lo spingeva contro la gola, e nessun serraggio aggiuntivo del premistoppa potrà restituirgli quell'energia.
La deformazione permanente è la frazione di una deformazione imposta che un elastomero non recupera mai. È il miglior indicatore predittivo della durata di una guarnizione su una scheda tecnica, ed è anche il valore più frequentemente frainteso, perché le condizioni di prova che lo determinano sono di solito nascoste in una nota a piè di pagina o del tutto assenti.
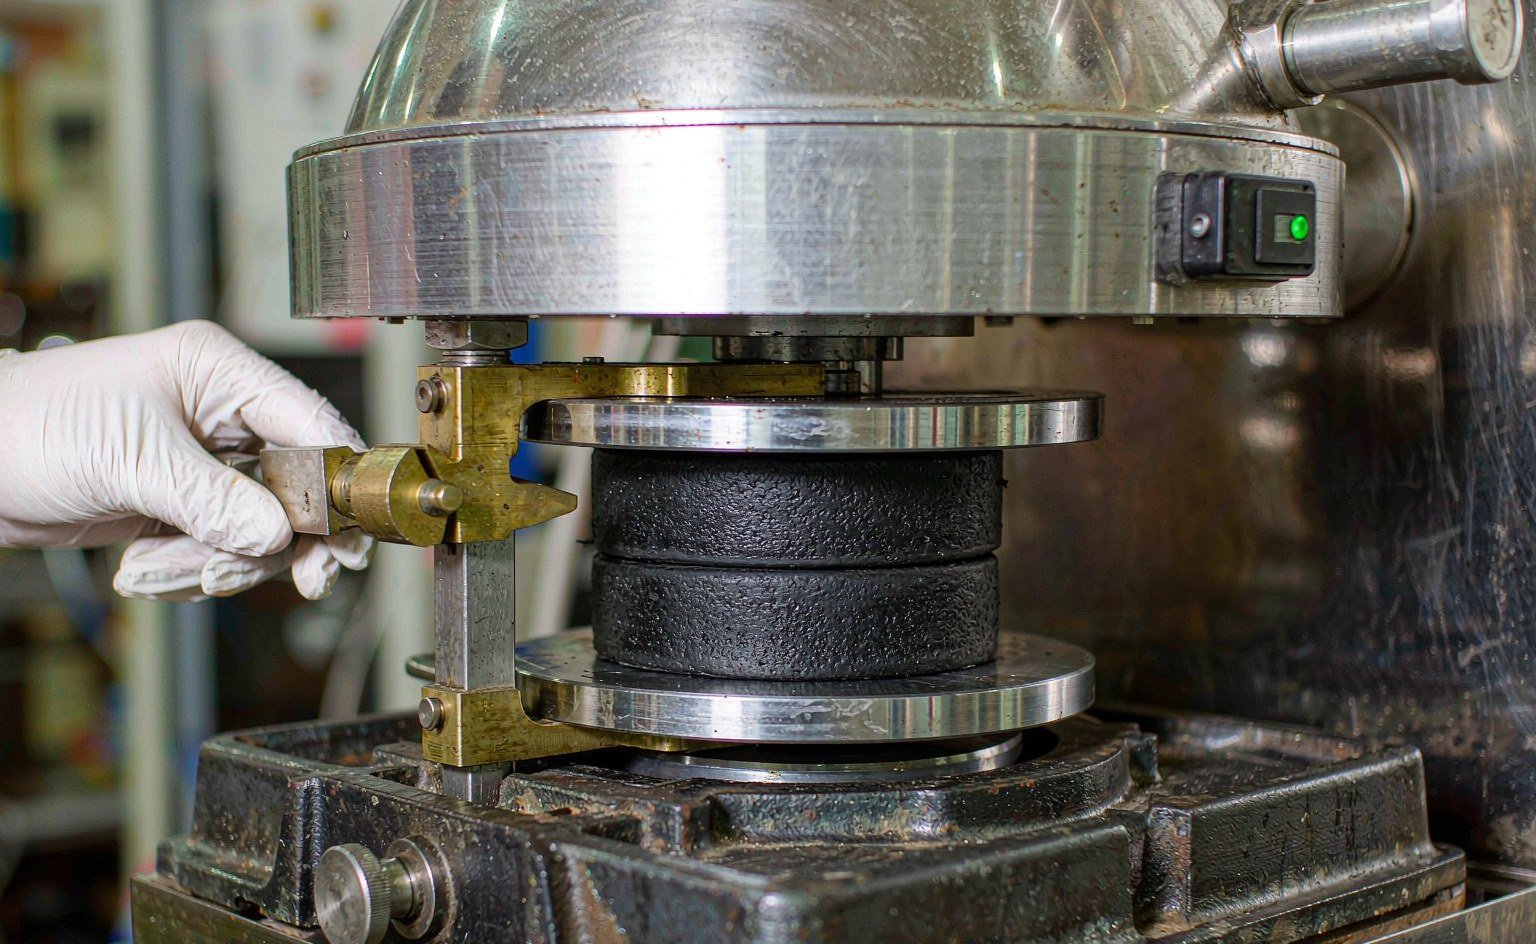
Cosa misura effettivamente la prova
La ASTM D395 definisce tre metodi. Due di essi contano commercialmente.
Metodo A comprime un disco sotto una forza costante di 1,8 kN mantenuta da una molla calibrata, e riporta lo spessore non recuperato come percentuale dello spessore originale. Risponde a una domanda diversa — quanto scorre il materiale sotto un carico fisso — e raramente è il metodo alla base del valore riportato su una scheda tecnica di una guarnizione.
Metodo B comprime il disco a una deflessione fissa, di solito il 25%, usando barre distanziali, lo mantiene in temperatura per 22 o 70 ore, lo rilascia, lo lascia recuperare per 30 minuti a temperatura ambiente, e riporta lo spessore non recuperato come percentuale della deflessione applicata, non dello spessore originale:
CS (%) = (t0 − ti) ÷ (t0 − tn) × 100
dove t0 è lo spessore originale, ti lo spessore dopo il recupero, e tn lo spessore del distanziale che ha definito l'altezza compressa.
È quel denominatore il motivo per cui i valori del Metodo A e del Metodo B non sono confrontabili. Lo stesso elastomero provato in entrambi i modi produce valori del Metodo B diverse volte maggiori di quelli del Metodo A, e un fornitore che cita “deformazione permanente 8%” senza indicare il metodo potrebbe stare citando quello più favorevole. Su una deflessione del 25%, un risultato del Metodo B del 25% corrisponde a circa il 6% dello spessore originale — i due descrivono la stessa realtà fisica con aritmetiche diverse.
La ISO 815-1 è l'equivalente internazionale del Metodo B, con lievi differenze procedurali che raramente cambiano la classificazione dei materiali. La ISO 815-2 copre la deformazione a bassa temperatura, importante per le guarnizioni che restano compresse in una macchina non riscaldata durante l'inverno. ASTM D395 resta il riferimento che la maggior parte dei costruttori nordamericani inserisce nei disegni.
Perché la deformazione permanente uccide le guarnizioni: l'argomento della sollecitazione di contatto
Un O-ring tiene perché è compresso. La gola comprime la sezione del 15-25%, la gomma reagisce e quella sollecitazione di contatto deve restare superiore alla pressione del fluido perché la tenuta regga. La deformazione permanente è la perdita progressiva di quella reazione.
La relazione è quasi lineare nell'intervallo di lavoro. Un O-ring installato con uno schiacciamento del 20% che subisce una deformazione permanente del 20% ha effettivamente il 16% di schiacciamento residuo, e circa l'80% della sua sollecitazione di contatto originale. Continuando, la matematica si ritorce contro di voi: quando la sollecitazione di contatto scende allo stesso ordine di grandezza della pressione di sistema, la guarnizione trasuda, e quando scende al di sotto, perde del tutto. La pratica sul campo pone la soglia a una sollecitazione di contatto di circa 1,2-1,5 volte la pressione di sistema per la tenuta statica, con un margine maggiore per il vuoto e per il servizio con gas.
Ecco perché la deformazione permanente conta più della resistenza a trazione, dell'allungamento o persino della durezza. Una guarnizione con 12 MPa di trazione e 20% di deformazione permanente durerà più a lungo di una con 18 MPa di trazione e 35% di deformazione permanente in quasi ogni applicazione statica, perché la seconda smette di reagire.
Leggere una scheda tecnica senza farsi ingannare
Quattro dettagli decidono se un valore di deformazione permanente significa qualcosa per la vostra applicazione.
- Temperatura di prova rispetto alla temperatura di esercizio. La deformazione permanente dipende fortemente dalla temperatura. Un risultato a 70 °C non dice nulla su un alloggiamento che lavora a 150 °C. Chiedete il valore alla vostra temperatura di esercizio, o alla condizione standard più vicina al di sopra di essa.
- Durata. 22 ore e 70 ore sono entrambe standard, e i valori a 70 ore possono essere superiori di 8-15 punti. Un valore a 22 ore è un dato di screening, non una previsione di durata.
- Tempo di recupero. Il recupero standard è di 30 minuti. Un laboratorio che misura dopo 5 minuti riporta un valore più alto; uno che misura dopo 24 ore ne riporta uno più basso. Nessuno dei due è sbagliato, ma non sono confrontabili.
- Geometria del provino. I dischi di Tipo 1 hanno diametro 29,0 mm e spessore 12,5 mm; quelli di Tipo 2 sono 13,0 mm per 6,3 mm. I provini più sottili invecchiano più rapidamente perché la diffusione dell'ossigeno è meno limitante, quindi i risultati di Tipo 2 tendono a sembrare peggiori.
C'è una prova complementare che vale la pena conoscere: l'invecchiamento termico secondo ASTM D573 misura le variazioni di durezza, trazione e allungamento dopo esposizione in stufa, e la combinazione di invecchiamento termico più deformazione permanente dice molto più di ciascuno dei due da solo. Una mescola che si indurisce di 12 punti e subisce il 40% di deformazione permanente è fallita; una che si indurisce di 3 punti e subisce il 18% di deformazione permanente è un candidato.
Valori tipici per materiale
Gli intervalli seguenti si riferiscono a una deflessione del 25%, Metodo B, alla temperatura indicata. Sono punti di partenza per lo screening, non garanzie; due mescole NBR di mescolatori diversi possono differire di 15 punti.
| Materiale | Condizione di prova | CS tipica | CS ben formulata | Commento |
|---|---|---|---|---|
| NBR, vulcanizzato allo zolfo | 100 °C × 70 h | 30-50% | 20-30% | Scarso in temperatura; adatto per olio a temperatura ambiente |
| NBR, vulcanizzato al perossido | 100 °C × 70 h | 15-25% | 10-15% | Qui il sistema di vulcanizzazione conta più del polimero |
| HNBR | 150 °C × 70 h | 15-25% | 12-18% | Buona tenuta dell'olio ad alta temperatura |
| EPDM, vulcanizzato al perossido | 125 °C × 70 h | 15-25% | 10-18% | Preferito per acqua e vapore |
| FKM, vulcanizzato con bisfenolo | 200 °C × 70 h | 15-30% | 10-18% | Scelta standard per alte temperature |
| FKM, vulcanizzato con perossido | 200 °C × 70 h | 10-20% | 8-15% | Deformazione residua inferiore, migliore resistenza al vapore |
| Silicone VMQ | 175 °C × 70 h | 20-40% | 15-25% | Ampia dispersione; specificare il composto, non la famiglia |
| FFKM | 250 °C × 70 h | 10-20% | 8-15% | Unica opzione oltre 250 °C |
Lo schema è coerente: la chimica di vulcanizzazione e la post-vulcanizzazione dominano, la famiglia polimerica stabilisce il limite massimo. Un NBR vulcanizzato con perossido supera di 15 punti un NBR vulcanizzato con zolfo a 100 °C, e un FKM post-vulcanizzato supera di 5-10 punti uno non trattato a 200 °C. Nessuno dei due miglioramenti costa molto in fase di mescolazione, ed entrambi sono invisibili su un certificato che riporta solo durezza e carico di rottura. I dati dei materiali pubblicati dai trasformatori di guarnizioni mostrano la stessa dispersione, ed è per questo che una singola voce “FKM” non basta mai a prevedere il comportamento.
Leve progettuali che recuperano deformazione residua
Non si può impedire a un elastomero di prendere deformazione residua. Si può dargli più margine da perdere.
Schiacciamento. Le tenute statiche lavorano con uno schiacciamento del 15-25%; le tenute dinamiche del 10-15%. Portare una sede statica dal 15% al 22% aggiunge circa il 45% di energia immagazzinata, il che vale anni di deformazione residua alla stessa temperatura di esercizio. Il limite è il riempimento della sede e la forza di installazione, non la gomma.
Riempimento della sede. L'area della sezione trasversale della tenuta divisa per l'area della sede deve restare tra 0,75 e 0,85 per il servizio statico. Oltre questo valore, l'espansione termica della gomma non ha dove andare e la tenuta si estrude o spacca la sede.
Durezza. Una durezza maggiore resiste leggermente alla deformazione residua e molto all'estrusione, ma richiede più schiacciamento per sigillare la stessa superficie. Un anello 90 Shore A in una sede con schiacciamento del 15% è peggiore di un anello 70 Shore A al 22%.
Anelli di supporto. A pressioni superiori a circa 100 bar, l'estrusione nel gioco diventa il modo di guasto prima della deformazione residua. Un anello di supporto sul lato a bassa pressione consente di mantenere un composto più morbido e con deformazione residua inferiore invece di passare a uno duro che richiede più schiacciamento.
Finitura della sede. Un fondo della sede ruvido dà alla gomma un luogo dove fluire. Sedi lavorate a Ra 1,6 µm o meglio, senza segni di utensile lungo il percorso di tenuta, mantengono lo sforzo di contatto molto più a lungo di una superficie tornita con vibrazioni visibili.
Leve su composto e processo
Se il progetto è fisso e la tenuta prende comunque troppa deformazione residua, il composto è la variabile rimanente. Tre modifiche fanno la maggior parte del lavoro.
| Leva | Effetto tipico sulla CS | Impatto sui costi | Avvertenza |
|---|---|---|---|
| Vulcanizzazione con perossido invece che con zolfo (NBR) o bisfenolo (FKM) | 10-15 punti in meno | Da basso a moderato | Tempo di scorch più breve; comportamento di adesione diverso |
| Cottura di post-vulcanizzazione (150 °C, poi 200-230 °C) | 5-10 punti in meno | Solo tempo in forno | Deve essere specificata; molte officine la saltano sulle lavorazioni brevi |
| Nero di carbonio più grossolano e a struttura inferiore (es. N990 in FKM) | 5-8 punti in meno | Neutro | Carico di rottura e resistenza allo strappo leggermente inferiori |
| Plastificante e olio di processo ridotti | 5-15 punti in meno | Neutro | Composto più duro, peggiore flessibilità a bassa temperatura |
| Maggiore densità di reticolazione | 10 punti in meno | Neutro | Allungamento inferiore, sensazione più rigida |
La post-vulcanizzazione merita una menzione specifica perché è il passaggio più comunemente saltato nella produzione a basso costo. Una cottura in due fasi elimina i volatili residui e completa la rete di reticolazione, e la differenza emerge solo dopo mesi di servizio — molto tempo dopo che i pezzi sono stati accettati, fatturati e installati. Se il vostro disegno non richiede la post-vulcanizzazione, vi state affidando all'abitudine dello stampatore. È una delle prime cose che un distributore tecnico chiederà quando un cliente segnala un indurimento prematuro su un composto per il resto corretto.
Definire un limite di accettazione
Un unico valore per tutte le applicazioni è o troppo permissivo per la tenuta idraulica o inutilmente costoso per un coperchio parapolvere. La tabella seguente riflette ciò che vediamo specificato dai clienti che ci hanno riflettuto.
| Applicazione | CS max | Condizione di prova | Conseguenza del guasto |
|---|---|---|---|
| O-ring idraulico o pneumatico di precisione | 15% | 100 °C × 70 h | Perdita, fermo macchina |
| Guarnizione idraulica generica | 20% | 100 °C × 70 h | Trasudamento, rabbocco, perdita eventuale |
| Idraulica ad alta pressione | 15-20% | Alla temperatura di esercizio | Estrusione più perdita |
| Motore o trasmissione automobilistica | 25% | 125 °C × 70 h | Richiesta in garanzia |
| Alimentare e farmaceutico | 20% | 100 °C × 70 h | Rischio di contaminazione, richiamo |
| Aerospazio | 10-15% | Secondo specifica AMS o MIL | Sicurezza |
| Guarnizione per edilizia e involucri | 30-40% | 70 °C × 22 h | Correnti d'aria, infiltrazione d'acqua |
Due avvertenze sull'uso di questa tabella. Primo, la temperatura di prova dovrebbe essere pari o leggermente superiore alla temperatura reale di esercizio; una prova a 100 °C su un alloggiamento che raggiunge 140 °C è pura decorazione. Secondo, non spingete il limite sotto il 10% senza un motivo. Una deformazione molto bassa di solito comporta allungamento e resistenza allo strappo inferiori, e una guarnizione che mantiene la forma ma si spacca su uno smusso durante l'installazione non è un miglioramento.
Diagnosi sul campo: che aspetto ha la deformazione permanente
La deformazione permanente ha un aspetto riconoscibile. Una guarnizione rimossa da un alloggiamento che ha subito una deformazione eccessiva è appiattita sulle facce di contatto, con una banda visibile dove la sede l'ha compressa, e non riprende la forma quando la fletti. Sezionatela e il profilo rotondo originale è ora un rettangolo con angoli arrotondati.
Distinguetela dalle due condizioni che appaiono simili. L'indurimento termico appiattisce anch'esso la guarnizione ma si accompagna a un aumento di durezza di 10 punti o più e a una superficie lucida, talvolta fessurata. Il rigonfiamento chimico lascia la guarnizione morbida e ingrandita, spesso con una sensazione appiccicosa. La sola deformazione permanente lascia la durezza pressoché invariata — ed è proprio per questo che sfugge durante il controllo in accettazione di un pezzo usato.
Se sostituite le guarnizioni secondo un programma anziché in base alle condizioni, il valore di deformazione permanente vi dice se il programma è corretto. Prelevate una guarnizione per macchina a metà dell'intervallo di sostituzione e misurate lo spessore di sezione rispetto a un pezzo nuovo. Una perdita di schiacciamento superiore al 20% a metà vita significa che l'intervallo è troppo lungo, o che il composto non è adatto alla temperatura.
La misurazione stessa è quella usata all'accettazione merci: spessore di sezione con un micrometro a base piatta, e diametro interno con un calibro conico o un calibro a corsoio. La nostra guida per misurare correttamente un O-ring copre la tecnica e le fasce di tolleranza, e vale la pena leggerla prima di concludere che una guarnizione si è “allungata” quando in realtà ha subito una deformazione permanente.
Domande frequenti
Una deformazione permanente più bassa è sempre meglio? No. Sotto circa il 10% di solito si ha a che fare con un composto altamente reticolato e a basso allungamento, più difficile da installare e meno tollerante ai difetti superficiali. Abbinate il valore all'impiego: 15-20% alla temperatura di esercizio è un buon obiettivo per la tenuta idraulica, 25-30% è accettabile per le guarnizioni per edilizia.
Una guarnizione può recuperare dalla deformazione permanente? Parzialmente, e solo finché è non compressa. Gli elastomeri continuano a recuperare per ore dopo la rimozione del carico, ed è per questo che la norma consente 30 minuti prima della misurazione e che una guarnizione rimasta fuori dall'alloggiamento per un giorno misura meglio di una misurata subito. In esercizio, la guarnizione non ottiene mai quel recupero, quindi i valori delle schede tecniche rilevati dopo 30 minuti sono già ottimistici.
Perché il valore a 22 ore del mio fornitore sembra migliore della mia prova a 70 ore? Perché lo è. La deformazione permanente cresce con il tempo, e la crescita è rapida all'inizio e lenta in seguito. Un risultato a 22 ore tipicamente sottostima quello a 70 ore di 8-15 punti su NBR e FKM. Confrontate sempre valori omogenei.
La durata di conservazione influisce sulla deformazione permanente? Sì. La gomma immagazzinata per anni, soprattutto in un magazzino caldo, arriva parzialmente invecchiata. I fornitori di polimeri pubblicano indicazioni sullo stoccaggio, e la regola pratica è che una guarnizione più vecchia della sua durata di conservazione subirà la deformazione permanente più rapidamente in esercizio anche se appare e misura come nuova.
Un composto più duro risolverà un problema di deformazione permanente? Lo maschererà per un po'. I composti più duri resistono all'estrusione e si deformano meno, ma richiedono anche più schiacciamento per tenere e subiscono la deformazione permanente allo stesso ritmo. Correggete prima la temperatura o il composto.
E se il problema è la sede? Allora nessun composto aiuterà. Una sede troppo profonda dà uno schiacciamento basso, e schiacciamento basso più deformazione permanente normale equivale a una perdita al sesto mese. Controllate la profondità e il riempimento della sede prima di cambiare materiale, e se l'alloggiamento è usurato o danneggiato, un kit di guarnizioni completo di solito costa meno di un secondo tentativo alla stessa riparazione.
La deformazione permanente non è un numero da ottimizzare in isolamento. È il margine tra la compressione che hai progettato e la compressione che sopravvive alla temperatura, al tempo e al composto che hai effettivamente acquistato. Specifica la temperatura di prova, esigi la post-vulcanizzazione e concedi all'alloggiamento abbastanza compressione da perdere — la gamma di O-ring e X-ring la mescola che stampiamo è quotata con i dati di deformazione permanente alla temperatura di esercizio esattamente per questo motivo, e una mescola marginalmente più costosa per pezzo è di solito la tenuta più economica nell'arco di cinque anni.