
Eine Dichtung, die eine bleibende Verformung angenommen hat, sieht auf der Werkbank in Ordnung aus. Sie hat den richtigen Innendurchmesser, den richtigen Querschnitt, keine Schnitte, keine Quellung, keine Härtung, die man mit dem Fingernagel spürt. Und sie leckt trotzdem. Der Ring hat die gespeicherte Energie verloren, die ihn gegen die Nut drückte, und kein noch so häufiges Nachziehen der Stopfbuchse bringt diese Energie zurück.
Der Druckverformungsrest ist der Anteil einer aufgezwungenen Verformung, den ein Elastomer nie zurückgewinnt. Er ist der beste einzelne Prädiktor für die Lebensdauer einer Dichtung auf einem Datenblatt – und zugleich die am häufigsten falsch gelesene Zahl darauf, weil die zugrunde liegenden Prüfbedingungen meist in einer Fußnote vergraben oder ganz fehlen.
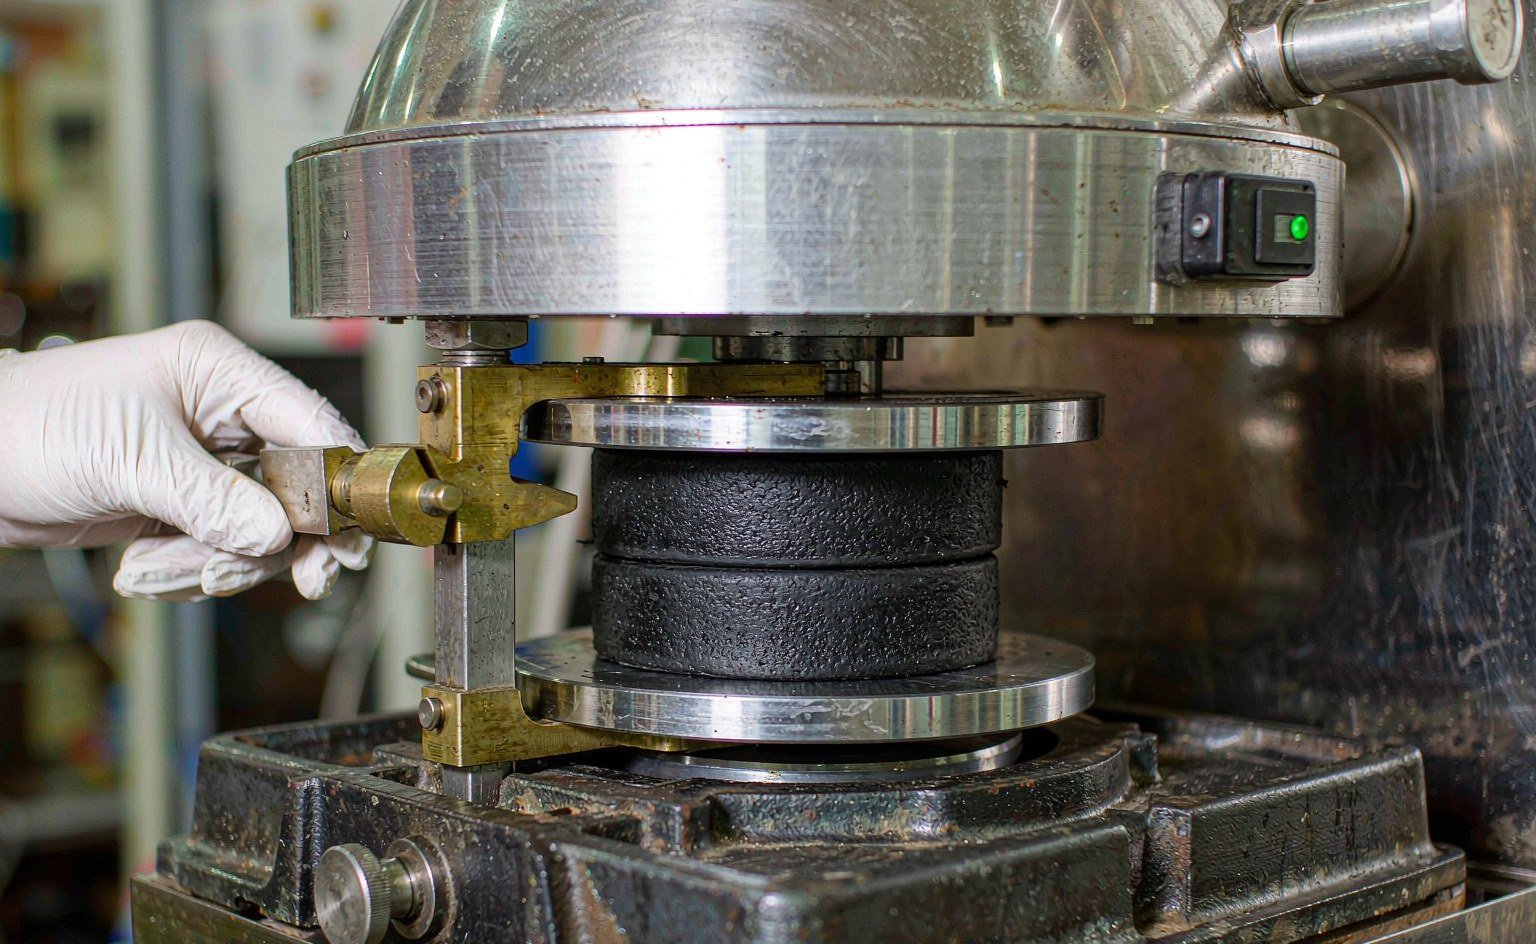
Was der Test tatsächlich misst
ASTM D395 definiert drei Verfahren. Zwei davon sind kommerziell relevant.
Verfahren A presst eine Scheibe unter einer konstanten Kraft von 1,8 kN zusammen, die von einer kalibrierten Feder gehalten wird, und gibt die nicht zurückgewonnene Dicke als Prozentsatz der Ausgangsdicke an. Es beantwortet eine andere Frage – wie stark kriecht das Material unter einer festen Last – und ist selten das Verfahren hinter der Zahl auf einem Dichtungsdatenblatt.
Verfahren B presst die Scheibe auf eine feste Verformung, üblicherweise 25 %, mithilfe von Distanzstäben zusammen, hält sie 22 oder 70 Stunden bei Temperatur, entlastet sie, lässt sie 30 Minuten bei Raumtemperatur zurückfedern und gibt die nicht zurückgewonnene Dicke als Prozentsatz der aufgezwungenen Verformung, an, nicht der Ausgangsdicke:
CS (%) = (t0 − ti) ÷ (t0 − tn) × 100
Dabei ist t0 die Ausgangsdicke, ti die Dicke nach der Rückfederung und tn die Distanzstabdicke, die die komprimierte Höhe definierte.
Dieser Nenner ist der Grund, warum Zahlen nach Verfahren A und Verfahren B nicht verglichen werden können. Derselbe Kautschuk ergibt bei beidseitiger Prüfung Verfahren-B-Werte, die um ein Mehrfaches größer sind als Verfahren-A-Werte, und ein Lieferant, der “Druckverformungsrest 8 %” ohne Angabe des Verfahrens nennt, zitiert möglicherweise den schmeichelhafteren Wert. Bei einer Verformung von 25 % entspricht ein Verfahren-B-Ergebnis von 25 % etwa 6 % der Ausgangsdicke – beide beschreiben dieselbe physikalische Realität mit unterschiedlicher Arithmetik.
ISO 815-1 ist das internationale Äquivalent zu Verfahren B, mit geringfügigen verfahrenstechnischen Unterschieden, die die Rangfolge der Materialien selten ändern. ISO 815-2 behandelt den Kaltverformungsrest, der für Dichtungen wichtig ist, die über den Winter komprimiert in einer unbeheizten Maschine liegen. ASTM D395 bleibt die Referenz, die die meisten nordamerikanischen OEMs in Zeichnungen schreiben.
Warum der Verformungsrest Dichtungen zerstört: das Kontaktspannungsargument
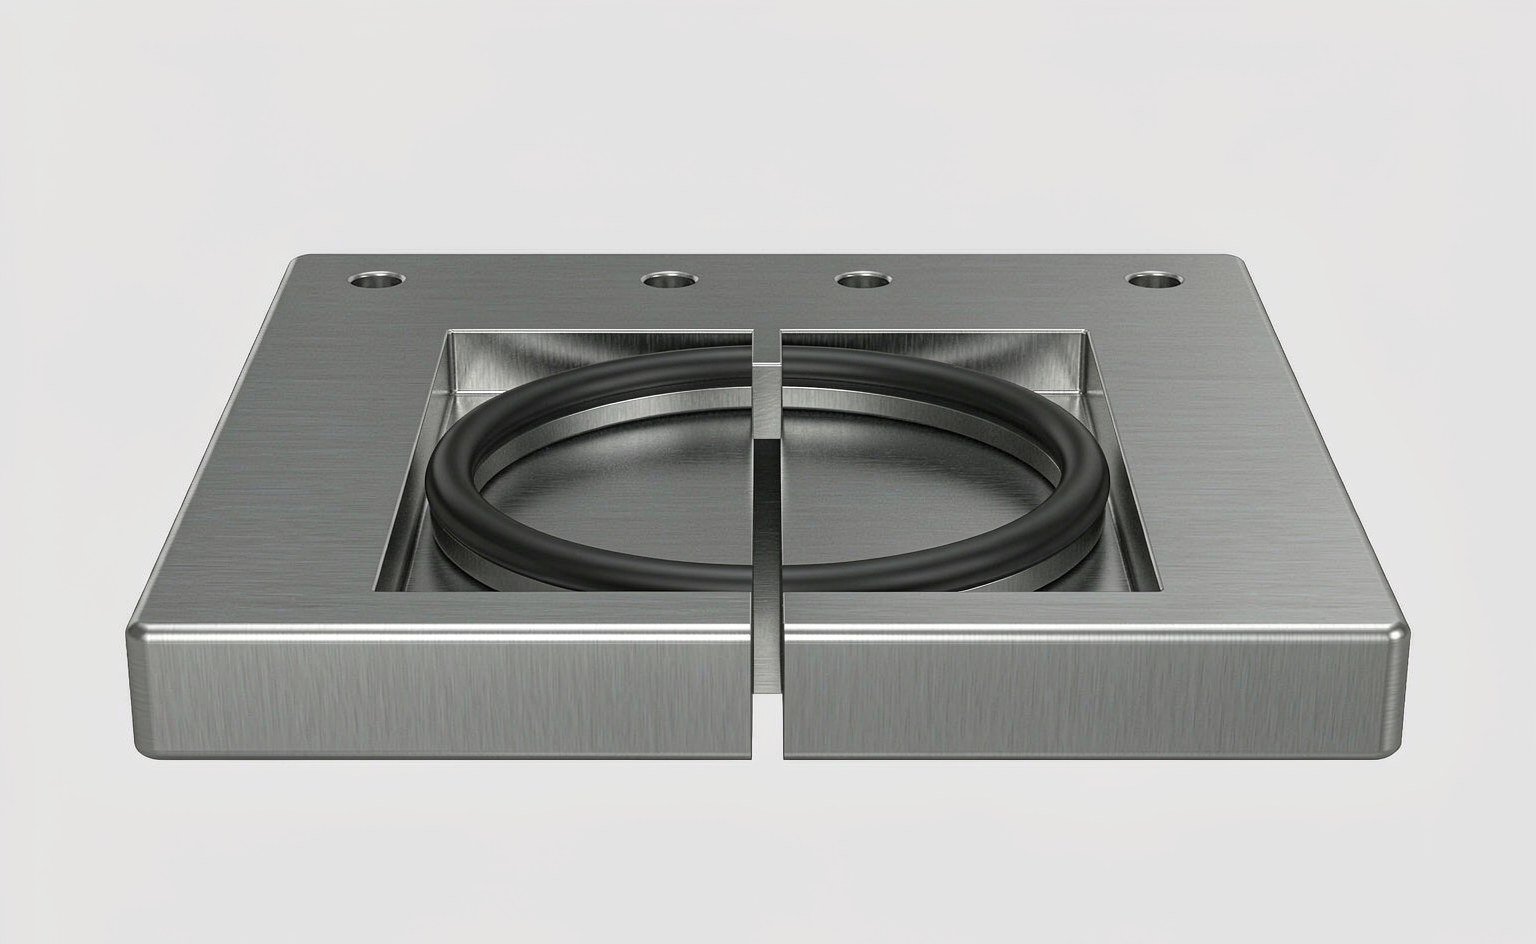
Ein O-Ring dichtet, weil er zusammengedrückt wird. Die Nut komprimiert den Querschnitt um 15–25 %, der Kautschuk drückt zurück, und diese Kontaktspannung muss über dem Fluiddruck bleiben, damit die Dichtung hält. Der Verformungsrest ist der fortschreitende Verlust dieses Rückdrucks.
Die Beziehung ist im Arbeitsbereich nahezu linear. Ein O-Ring, der mit 20 % Stauchung eingebaut wird und 20 % Verformungsrest aufweist, hat effektiv noch 16 % Stauchung und etwa 80 % seiner ursprünglichen Kontaktspannung. Geht man weiter, kehrt sich die Rechnung gegen Sie: Sobald die Kontaktspannung in die Größenordnung des Systemdrucks fällt, schwitzt die Dichtung, und sobald sie darunter fällt, leckt sie offen. Die Praxis setzt die Schwelle für die statische Abdichtung bei einer Kontaktspannung von etwa dem 1,2- bis 1,5-Fachen des Systemdrucks an, mit einem höheren Sicherheitsabstand für Vakuum und für Gasanwendungen.
Deshalb ist der Verformungsrest wichtiger als Zugfestigkeit, Bruchdehnung oder sogar Härte. Eine Dichtung mit 12 MPa Zugfestigkeit und 20 % Verformungsrest überlebt in nahezu jeder statischen Anwendung eine Dichtung mit 18 MPa Zugfestigkeit und 35 % Verformungsrest, weil die zweite aufhört, zurückzudrücken.
Ein Datenblatt lesen, ohne sich täuschen zu lassen
Vier Details entscheiden darüber, ob eine Verformungsrestangabe für Ihre Anwendung etwas bedeutet.
- Prüftemperatur versus Einsatztemperatur. Der Verformungsrest ist stark temperaturabhängig. Ein Ergebnis bei 70 °C sagt nichts über eine Stopfbuchse aus, die bei 150 °C läuft. Fragen Sie nach der Zahl bei Ihrer Einsatztemperatur oder bei der nächstgelegenen Standardbedingung darüber.
- Dauer. 22 Stunden und 70 Stunden sind beide Standard, und 70-Stunden-Werte können 8–15 Punkte höher liegen. Eine 22-Stunden-Angabe ist eine Screening-Zahl, keine Lebensdauervorhersage.
- Erholungszeit. Die Standarderholung beträgt 30 Minuten. Ein Labor, das nach 5 Minuten misst, meldet eine höhere Zahl; eines, das nach 24 Stunden misst, meldet eine niedrigere. Keine von beiden ist falsch, aber sie sind nicht vergleichbar.
- Probenkörpergeometrie. Scheiben Typ 1 haben 29,0 mm Durchmesser bei 12,5 mm Dicke; Typ 2 hat 13,0 mm bei 6,3 mm. Dünnere Proben altern schneller, weil die Sauerstoffdiffusion weniger begrenzend wirkt, sodass Typ-2-Ergebnisse tendenziell schlechter aussehen.
Es gibt einen begleitenden Test, den man kennen sollte: Wärmealterung nach ASTM D573 misst Änderungen von Härte, Zugfestigkeit und Bruchdehnung nach Ofenexposition, und die Kombination aus Wärmealterung plus Druckverformungsrest sagt Ihnen weit mehr als jedes für sich allein. Eine Mischung, die um 12 Punkte aushärtet und 40 % Verformungsrest aufweist, ist durchgefallen; eine, die um 3 Punkte aushärtet und 18 % Verformungsrest aufweist, ist ein Kandidat.
Typische Werte nach Material
Die folgenden Bereiche gelten für 25 % Verformung, Verfahren B, bei der angegebenen Temperatur. Sie sind Ausgangspunkte für das Screening, keine Garantien; zwei NBR-Mischungen von unterschiedlichen Mischern können um 15 Punkte differieren.
| Material | Prüfbedingung | Typischer CS | Gut formulierte CS | Kommentar |
|---|---|---|---|---|
| NBR, schwefelvernetzt | 100 °C × 70 h | 30-50% | 20-30% | Bei Temperatur schlecht; für Umgebungstemperatur-Öl in Ordnung |
| NBR, peroxidvernetzt | 100 °C × 70 h | 15-25% | 10-15% | Das Vernetzungssystem ist hier wichtiger als das Polymer |
| HNBR | 150 °C × 70 h | 15-25% | 12-18% | Gute Hochtemperatur-Ölabdichtung |
| EPDM, peroxidvernetzt | 125 °C × 70 h | 15-25% | 10-18% | Bevorzugt für Wasser und Dampf |
| FKM, bisphenolgehärtet | 200 °C × 70 h | 15-30% | 10-18% | Standardwahl für hohe Temperaturen |
| FKM, peroxidgehärtet | 200 °C × 70 h | 10-20% | 8-15% | Geringerer Set, bessere Dampfbeständigkeit |
| VMQ-Silikon | 175 °C × 70 h | 20-40% | 15-25% | Große Streuung; die Mischung angeben, nicht die Werkstofffamilie |
| FFKM | 250 °C × 70 h | 10-20% | 8-15% | Einzige Option über 250 °C |
Das Muster ist konsistent: Die Härtungschemie und die Nachhärtung dominieren, die Polymerfamilie setzt die Obergrenze. Ein peroxidgehärteter NBR übertrifft einen schwefelgehärteten NBR bei 100 °C um 15 Punkte, und ein nachgehärteter FKM übertrifft einen ungehärteten bei 200 °C um 5-10 Punkte. Beide Verbesserungen kosten in der Mischungsphase wenig, und beide sind auf einem Zertifikat, das nur Härte und Zugfestigkeit angibt, nicht erkennbar. Die von Dichtungsherstellern veröffentlichten Werkstoffdaten zeigen dieselbe Streuung, weshalb eine einzelne Position “FKM” nie ausreicht, um das Verhalten vorherzusagen.
Konstruktive Hebel, die Set zurückgewinnen
Sie können nicht verhindern, dass ein Elastomer Set annimmt. Sie können ihm aber mehr Reserve zum Verlieren geben.
Pressung. Statische Dichtungen laufen mit 15-25 % Pressung; dynamische Dichtungen mit 10-15 %. Wenn eine statische Nut von 15 % auf 22 % gebracht wird, erhöht sich die gespeicherte Energie um rund 45 %, was bei gleicher Betriebstemperatur Jahre an Set-Reserve bringt. Die Grenze sind die Nutfüllung und die Montagekraft, nicht der Gummi.
Nutfüllung. Die Querschnittsfläche der Dichtung geteilt durch die Nutfläche sollte bei statischem Einsatz zwischen 0,75 und 0,85 liegen. Darüber hat die Wärmeausdehnung des Gummis keinen Platz mehr, und die Dichtung wird extrudiert oder sprengt die Nut.
Härte. Höhere Härte widersteht Set geringfügig und Extrusion deutlich, erfordert aber mehr Pressung, um dieselbe Oberfläche abzudichten. Ein Ring mit 90 Shore A in einer Nut mit 15 % Pressung ist schlechter als ein Ring mit 70 Shore A bei 22 %.
Stützringe. Bei Drücken über etwa 100 bar wird die Extrusion am Spalt vor dem Set zum Versagensmodus. Ein Stützring auf der Niederdruckseite ermöglicht es, eine weichere Mischung mit geringerem Set beizubehalten, statt auf eine harte zu wechseln, die mehr Pressung benötigt.
Nutoberfläche. Ein rauer Nutboden gibt dem Gummi Raum zum Fließen. Nuten, die auf Ra 1,6 µm oder besser bearbeitet sind, ohne Werkzeugspuren quer zum Dichtweg, halten die Kontaktspannung weit länger als eine gedrehte Oberfläche mit sichtbarem Rattern.
Hebel bei Mischung und Prozess
Wenn die Konstruktion festgelegt ist und die Dichtung immer noch zu viel Set annimmt, ist die Mischung die verbleibende Variable. Drei Änderungen leisten den Großteil der Arbeit.
| Hebel | Typische Wirkung auf CS | Kostenauswirkung | Einschränkung |
|---|---|---|---|
| Peroxidhärtung statt Schwefel (NBR) oder Bisphenol (FKM) | 10-15 Punkte niedriger | Gering bis mäßig | Kürzere Anvulkanisationszeit; abweichendes Bindungsverhalten |
| Nachhärtung im Ofen (150 °C, dann 200-230 °C) | 5-10 Punkte niedriger | Nur Ofenzeit | Muss spezifiziert werden; viele Betriebe lassen sie bei kleinen Serien weg |
| Grobkörnigerer Ruß mit niedrigerer Struktur (z. B. N990 in FKM) | 5-8 Punkte niedriger | Neutral | Etwas geringere Zugfestigkeit und Weiterreißfestigkeit |
| Reduzierter Weichmacher- und Prozessölanteil | 5-15 Punkte niedriger | Neutral | Härtere Mischung, schlechtere Kaltflexibilität |
| Höhere Vernetzungsdichte | 10 Punkte niedriger | Neutral | Geringere Dehnung, steiferes Gefühl |
Die Nachhärtung verdient eine besondere Erwähnung, da sie der am häufigsten übersprungene Schritt in der kostengünstigen Produktion ist. Ein zweistufiges Backen treibt Restflüchtige aus und vervollständigt das Vernetzungsnetzwerk, und der Unterschied zeigt sich erst nach Monaten im Einsatz – lange nachdem die Teile abgenommen, in Rechnung gestellt und eingebaut wurden. Wenn Ihre Zeichnung keine Nachhärtung vorschreibt, verlassen Sie sich auf die Gewohnheit des Formers. Es ist eines der ersten Dinge, nach denen ein technischer Distributor fragt, wenn ein Kunde vorzeitige Aushärtung bei einer ansonsten korrekten Mischung meldet.
Festlegung eines Abnahmegrenzwerts
Ein einziger Wert für alle Anwendungen ist entweder zu locker für die Hydraulikdichtung oder unnötig teuer für eine Staubschutzkappe. Die folgende Tabelle spiegelt wider, was wir von Kunden spezifiziert sehen, die sich darüber Gedanken gemacht haben.
| Anwendung | Max. DV-Rest | Prüfbedingung | Folge eines Versagens |
|---|---|---|---|
| Präzisions-O-Ring für Hydraulik oder Pneumatik | 15% | 100 °C × 70 h | Leckage, Ausfallzeit |
| Allgemeine Hydraulikdichtung | 20% | 100 °C × 70 h | Schwitzen, Nachfüllen, schließliche Leckage |
| Hochdruck-Hydraulik | 15-20% | Bei Betriebstemperatur | Extrusion plus Leckage |
| Automobil-Motor oder -Getriebe | 25% | 125 °C × 70 h | Gewährleistungsanspruch |
| Lebensmittel und Pharmazie | 20% | 100 °C × 70 h | Kontaminationsrisiko, Rückruf |
| Luft- und Raumfahrt | 10-15% | Gemäß AMS- oder MIL-Spezifikation | Sicherheit |
| Wetterschutzdichtung für Gebäude und Gehäuse | 30-40% | 70 °C × 22 h | Zugluft, Wassereintritt |
Zwei Hinweise zur Verwendung dieser Tabelle. Erstens sollte die Prüftemperatur auf oder etwas über der tatsächlichen Betriebstemperatur liegen; ein 100-°C-Test an einer Nut, die 140 °C sieht, ist reine Dekoration. Zweitens sollten Sie den Grenzwert nicht ohne Grund unter 10 % drücken. Ein sehr niedriger Rest geht meist mit geringerer Dehnung und Reißfestigkeit einher, und eine Dichtung, die ihre Form hält, aber beim Einbau an einer Fase reißt, ist keine Verbesserung.
Felddiagnose: Wie sich der Rest zeigt
Der Druckverformungsrest hat ein erkennbares Erscheinungsbild. Eine Dichtung, die aus einer Nut entnommen wurde, die zu viel Rest aufgenommen hat, ist an den Kontaktflächen abgeflacht, mit einem sichtbaren Band, wo die Nut sie zusammengedrückt hat, und sie federt nicht zurück, wenn man sie biegt. Schneidet man sie im Querschnitt auf, ist das ursprünglich runde Profil nun ein Rechteck mit abgerundeten Ecken.
Unterscheiden Sie ihn von den beiden Zuständen, die ähnlich aussehen. Wärmehärtung flacht die Dichtung ebenfalls ab, geht aber mit einem Härteanstieg von 10 Punkten oder mehr und einer glänzenden, manchmal rissigen Oberfläche einher. Chemische Quellung hinterlässt die Dichtung weich und vergrößert, oft mit klebrigem Gefühl. Der Rest allein lässt die Härte weitgehend unverändert – genau deshalb wird er bei der Wareneingangsprüfung eines gebrauchten Teils übersehen.
Wenn Sie Dichtungen nach einem Zeitplan statt nach Zustand austauschen, sagt Ihnen der Restwert, ob der Zeitplan richtig ist. Entnehmen Sie bei der Hälfte des Austauschintervalls eine Dichtung pro Maschine und messen Sie die Querschnittsdicke gegen ein Neuteil. Ein Verlust von mehr als 20 % der Pressung zur Halbwertszeit bedeutet, dass das Intervall zu lang ist oder die Mischung für die Temperatur falsch ist.
Die Messung selbst ist dieselbe wie bei der Wareneingangsprüfung: Querschnittsdicke mit einer Flachfuß-Mikrometerschraube und Innendurchmesser mit einem Kegellehrdorn oder Messschieber. Unser Leitfaden zum korrekten Messen eines O-Rings behandelt die Technik und die Toleranzbänder, und er lohnt sich zu lesen, bevor Sie zu dem Schluss kommen, eine Dichtung sei “gedehnt”, obwohl sie tatsächlich Rest aufgenommen hat.
FAQ
Ist ein niedrigerer Druckverformungsrest immer besser? Nein. Unter etwa 10 % haben Sie es meist mit einer stark vernetzten Mischung mit geringer Dehnung zu tun, die schwerer zu montieren ist und Oberflächenfehler weniger verzeiht. Passen Sie den Wert an die Aufgabe an: 15–20 % bei Betriebstemperatur ist ein gutes Ziel für die Hydraulikdichtung, 25–30 % ist für Wetterschutzdichtungen akzeptabel.
Kann sich eine Dichtung vom Druckverformungsrest erholen? Teilweise, und nur solange sie nicht zusammengedrückt ist. Elastomere erholen sich nach Entlastung noch stundenlang weiter, weshalb die Norm 30 Minuten vor der Messung vorsieht und weshalb eine Dichtung, die einen Tag außerhalb der Nut war, bessere Werte liefert als eine sofort gemessene. Im Einsatz erhält die Dichtung diese Erholung nie, sodass Datenblattwerte, die nach 30 Minuten ermittelt wurden, bereits optimistisch sind.
Warum sieht der 22-Stunden-Wert meines Lieferanten besser aus als mein 70-Stunden-Test? Weil er es ist. Der Rest wächst mit der Zeit, und das Wachstum ist anfangs schnell und später langsam. Ein 22-Stunden-Ergebnis unterschätzt das 70-Stunden-Ergebnis typischerweise um 8–15 Punkte bei NBR und FKM. Vergleichen Sie immer Gleiches mit Gleichem.
Beeinflusst die Lagerfähigkeit den Druckverformungsrest? Ja. Gummi, der jahrelang gelagert wurde, insbesondere in einem heißen Lager, kommt teilweise gealtert an. Polymerlieferanten veröffentlichen Lagerhinweise, und die praktische Regel lautet, dass eine Dichtung, die älter als ihre Lagerfähigkeit ist, im Einsatz schneller Rest aufnimmt, selbst wenn sie wie neu aussieht und sich so messen lässt.
Behebt eine härtere Mischung ein Rest-Problem? Sie kaschiert es eine Zeit lang. Härtere Mischungen widerstehen der Extrusion und verformen sich weniger, benötigen aber auch mehr Pressung zum Dichten und nehmen Rest mit derselben Rate auf. Beheben Sie zuerst die Temperatur oder die Mischung.
Was, wenn die Nut das Problem ist? Dann hilft keine Mischung. Eine zu tiefe Nut ergibt eine geringe Pressung, und geringe Pressung plus normaler Rest ergibt im sechsten Monat eine Leckage. Prüfen Sie Nuttiefe und Füllgrad, bevor Sie das Material wechseln, und wenn die Nut verschlissen oder beschädigt ist, ist ein vollständiger Dichtungssatz ist in der Regel günstiger als ein zweiter Versuch bei derselben Reparatur.
Der Druckverformungsrest ist keine Zahl, die isoliert optimiert werden sollte. Er ist die Marge zwischen der von Ihnen ausgelegten Pressung und der Pressung, die der Temperatur, der Zeit und dem tatsächlich gekauften Werkstoff standhält. Geben Sie die Prüftemperatur an, fordern Sie die Nachhärtung und geben Sie der Nut genug Pressung zum Verlieren — die Sortiment an O-Ringen und X-Ringen Form, die wir herstellen, wird genau aus diesem Grund mit Verformungsdaten bei der Einsatztemperatur angeboten, und ein Werkstoff, der pro Teil geringfügig teurer ist, ist über fünf Jahre in der Regel die günstigere Dichtung.