
一個已經產生永久變形的密封件,放在工作枱上看起來完全正常。內徑正確、截面正確、沒有割傷、沒有膨脹、用指甲按也感覺不到硬化。但它就是會漏。這個密封圈已經失去了原本讓它緊壓溝槽的儲存能量,而無論如何重新鎖緊壓蓋,都無法把那份能量補回來。
壓縮永久變形是指彈性體所受的變形中,永遠無法回復的那個比例。它是數據表上最能預測密封件壽命的單一指標,同時也是最常被誤讀的數字,因為它背後的測試條件通常藏在腳註裡,甚至完全沒有列出。
測試實際量度的是什麼
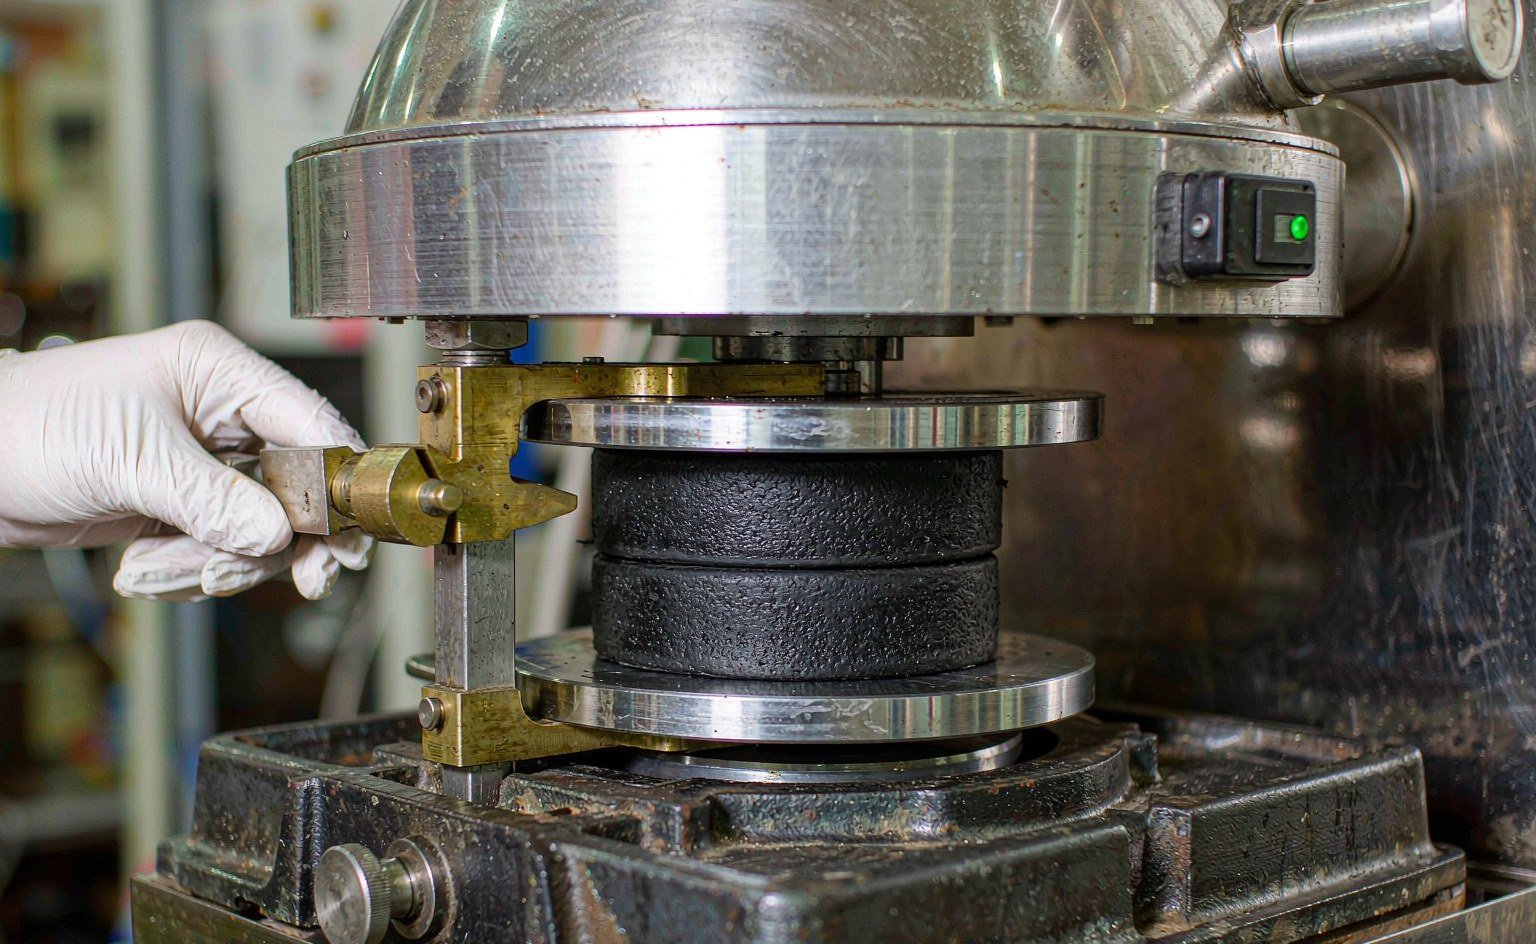
ASTM D395 定義了三種方法。其中兩種在商業上有實際意義。
方法 A 以校準彈簧施加 1.8 kN 的恆定力壓縮圓片,並以未回復厚度佔原始厚度的百分比報告結果。它回答的是另一個問題——材料在固定負載下會蠕變多少——而且很少是密封件數據表上那個數字所依據的方法。
方法 B 利用間隔條把圓片壓縮至固定壓縮量(通常為 25%),在指定溫度下保持 22 或 70 小時,釋放後在室溫下回復 30 分鐘,並以未回復厚度佔 施加壓縮量, 的百分比報告結果,而非佔原始厚度的百分比:
CS (%) = (t0 − ti) ÷ (t0 − tn) × 100
其中 t0 為原始厚度,ti 為回復後厚度,tn 為界定壓縮高度的間隔條厚度。
正因為分母不同,方法 A 與方法 B 的數字無法互相比較。同一種橡膠用兩種方法測試,方法 B 的數值會比方法 A 大上好幾倍;供應商若只說「壓縮永久變形 8%」而不說明方法,可能引用的是較好看的那個數字。在 25% 壓縮量下,方法 B 的 25% 結果大約相當於原始厚度的 6%——兩者只是用不同的算術描述同一個物理現實。
ISO 815-1 是方法 B 的國際等效標準,程序上只有些微差異,很少會改變材料的排名。ISO 815-2 涵蓋低溫永久變形,對於整個冬季都壓縮在未加熱機器中的密封件而言相當重要。 ASTM D395 仍然是大多數北美 OEM 寫入圖紙的參考標準。
為何永久變形會令密封件失效:接觸應力論證
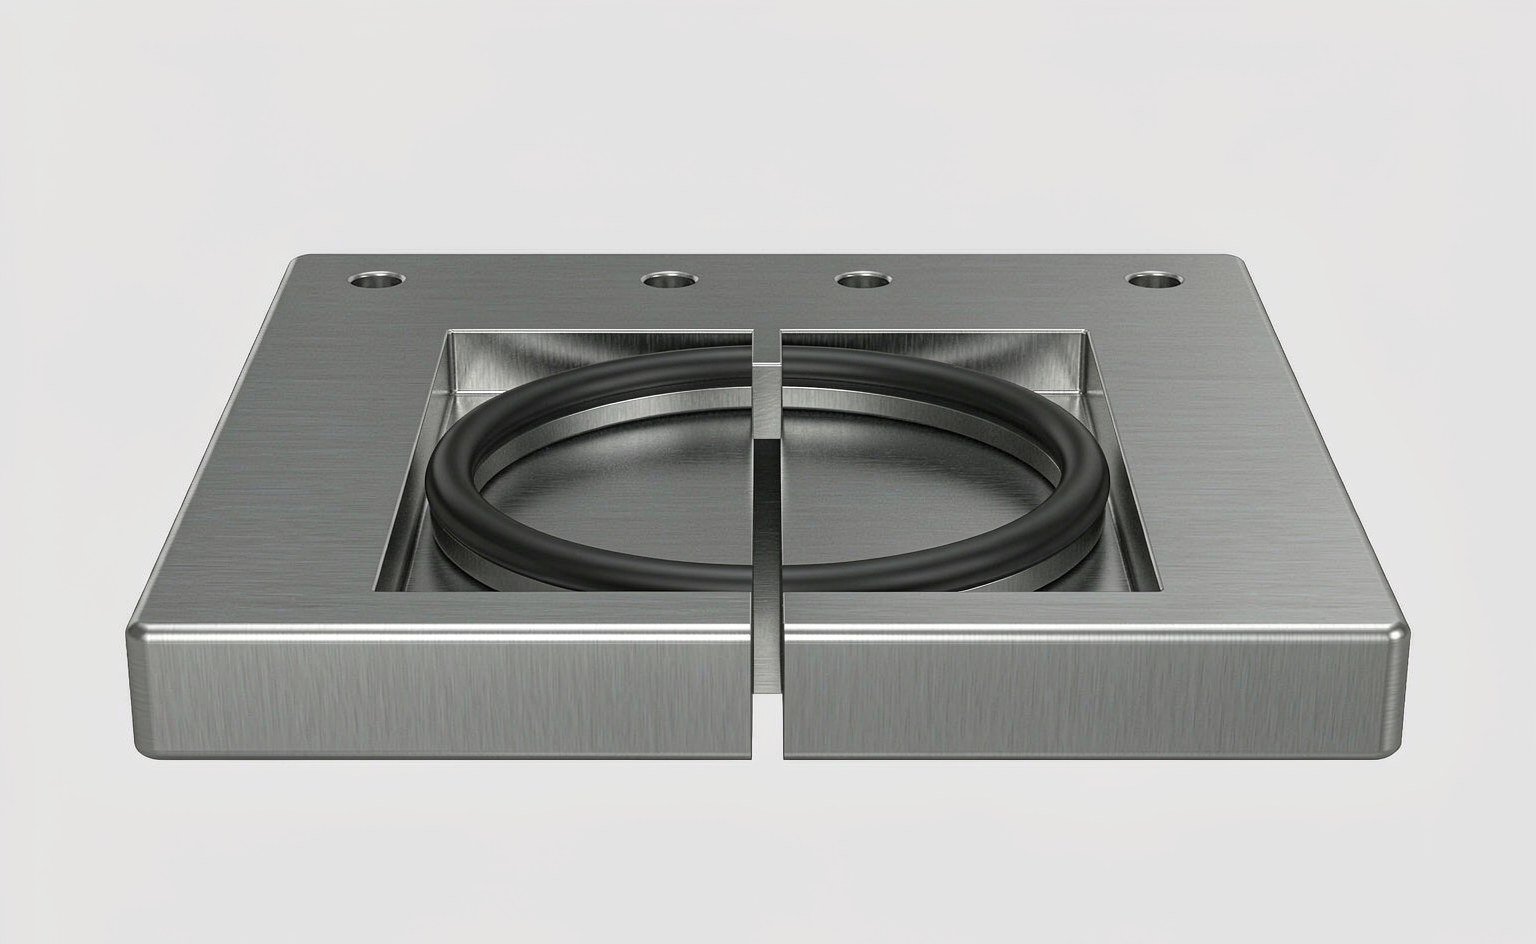
O 型環之所以能密封,是因為它被擠壓。溝槽把截面壓縮 15-25%,橡膠便回彈推回,而這份接觸應力必須持續高於流體壓力,密封才能保持。永久變形就是這份回彈力逐步流失。
在工作範圍內,兩者關係接近線性。一個以 20% 壓縮量安裝的 O 型環,若產生 20% 永久變形,實際上只剩 16% 壓縮量,接觸應力大約只剩原來的 80%。繼續下去,數學就會對你不利:一旦接觸應力降至與系統壓力同一數量級,密封件就會滲漏;一旦低於系統壓力,就會直接漏。現場實務把靜態密封的門檻定在接觸應力約為系統壓力的 1.2-1.5 倍,真空及氣體工況則需要更高的餘量。
這就是為何永久變形比抗拉強度、伸長率甚至硬度都更重要。在幾乎所有靜態應用中,抗拉強度 12 MPa、永久變形 20% 的密封件,壽命都會勝過抗拉強度 18 MPa、永久變形 35% 的密封件,因為後者已經不再回彈推回。
如何看懂數據表而不被誤導
有四個細節決定一個永久變形數字對你的應用是否有意義。
- 測試溫度與使用溫度。 永久變形與溫度關係密切。70 °C 的結果對在 150 °C 運行的壓蓋毫無意義。應索取在你使用溫度下的數值,或最接近而又高於該溫度的標準條件下的數值。
- 持續時間。 22 小時與 70 小時都是標準,而 70 小時的數值可能高出 8-15 點。22 小時的數字只是篩選數值,並非壽命預測。
- 回復時間。 標準回復時間為 30 分鐘。在 5 分鐘後量度的實驗室會報告較高的數字;在 24 小時後量度的則會報告較低的數字。兩者都沒有錯,但無法互相比較。
- 試樣幾何形狀。 Type 1 圓片直徑 29.0 mm、厚 12.5 mm;Type 2 為 13.0 mm × 6.3 mm。較薄的試樣老化較快,因為氧氣擴散的限制較小,所以 Type 2 的結果往往較差。
有一項配套測試值得認識: 按 ASTM D573 進行的熱老化測試 量度經烘箱曝露後硬度、抗拉強度及伸長率的變化;熱老化加上壓縮永久變形的組合,所能告訴你的資訊遠多於單獨任何一項。一個硬化 12 點並產生 40% 永久變形的膠料已經不合格;一個硬化 3 點並產生 18% 永久變形的膠料則屬可考慮之選。
各材料的典型數值
以下範圍均為 25% 壓縮量、方法 B、於所列溫度下的結果。它們是篩選用的起點,並非保證;來自不同混煉廠的兩種 NBR 膠料可以相差 15 點。
| 材料 | 測試條件 | 典型 CS | 配方優良的 CS | 備註 |
|---|---|---|---|---|
| NBR,硫磺硫化 | 100 °C × 70 h | 30-50% | 20-30% | 高溫下表現差;常溫油環境則可 |
| NBR,過氧化物硫化 | 100 °C × 70 h | 15-25% | 10-15% | 在此情況下,硫化體系比聚合物本身更重要 |
| HNBR | 150 °C × 70 h | 15-25% | 12-18% | 適用於高溫油密封 |
| EPDM,過氧化物硫化 | 125 °C × 70 小時 | 15-25% | 10-18% | 適用於水及蒸氣的首選 |
| FKM,雙酚固化 | 200 °C × 70 小時 | 15-30% | 10-18% | 標準高溫選擇 |
| FKM,過氧化物固化 | 200 °C × 70 小時 | 10-20% | 8-15% | 壓縮永久變形較低,耐蒸氣性更佳 |
| VMQ 矽膠 | 175 °C × 70 小時 | 20-40% | 15-25% | 離散度大;應指定具體膠料,而非只指定膠種 |
| 氟橡膠 | 250 °C × 70 小時 | 10-20% | 8-15% | 唯一可超過 250 °C 的選項 |
規律相當一致:固化化學及後固化處理主導表現,聚合物種類則決定上限。在 100 °C 下,過氧化物固化的 NBR 比硫磺固化的 NBR 高出 15 分;在 200 °C 下,經後固化處理的 FKM 比未經後固化的 FKM 高出 5 至 10 分。兩項改善在混煉階段的成本都不高,但兩者在只列出硬度及拉伸強度的證書上均無法反映。由密封件加工商 所公布的材料數據 顯示相同的離散情況,因此單憑一項「FKM」項目永遠不足以預測實際表現。
可補償壓縮永久變形的設計手段
你無法阻止彈性體產生壓縮永久變形,但可以給它更多可損失的餘量。
壓縮率。 靜態密封的壓縮率為 15 至 25%;動態密封為 10 至 15%。將靜態溝槽的壓縮率由 15% 提高至 22%,可增加約 45% 的儲存能量,從而在相同操作溫度下換取多年的抗壓縮永久變形能力。限制因素在於溝槽填充率及安裝力,而非橡膠本身。
溝槽填充率。 密封件的截面積除以溝槽面積,於靜態應用中應維持在 0.75 至 0.85 之間。若高於此範圍,橡膠的熱膨脹無處可去,密封件便會擠出或使溝槽裂開。
硬度。 較高硬度可略為抵抗壓縮永久變形,並大幅抵抗擠出,但需要更大的壓縮量才能密封相同表面。在 15% 壓縮率的溝槽中,90 Shore A 的密封圈反而不如 22% 壓縮率下的 70 Shore A 密封圈。
擋圈。 當壓力高於約 100 bar 時,間隙處的擠出會比壓縮永久變形更早成為失效模式。在低壓側加裝 擋圈 可讓你保留較軟、壓縮永久變形較低的膠料,而毋須改用需要更大壓縮量的硬質膠料。
溝槽表面光潔度。 粗糙的溝槽底面會讓橡膠有流動的空間。加工至 Ra 1.6 µm 或更佳、且密封路徑上沒有刀痕的溝槽,其保持接觸應力的時間遠比有可見震紋的車削表面為長。
膠料及製程手段
若設計已固定而密封件仍產生過多壓縮永久變形,膠料便是餘下的變數。三項改動已可完成大部分工作。
| 手段 | 對壓縮永久變形(CS)的典型影響 | 成本影響 | 注意事項 |
|---|---|---|---|
| 以過氧化物固化取代硫磺(NBR)或雙酚(FKM)固化 | 降低 10 至 15 分 | 低至中等 | 焦燒時間較短;黏合行為不同 |
| 後固化烘烤(150 °C,然後 200 至 230 °C) | 降低 5 至 10 分 | 僅需烘箱時間 | 必須明確指定;許多廠商在小批量生產時會省略 |
| 較粗、結構較低的碳黑(例如 FKM 中的 N990) | 降低 5 至 8 分 | 中性 | 拉伸強度及撕裂強度略為降低 |
| 減少增塑劑及加工油 | 降低 5 至 15 分 | 中性 | 更硬的膠料,低溫撓性更差 |
| 較高的交聯密度 | 低 10 分 | 中性 | 伸長率較低,手感較硬 |
後固化值得特別一提,因為它是低成本生產中最常被跳過的步驟。兩段式烘烤可驅除殘留揮發物並完成交聯網絡,而差異要到投入使用數個月後才會顯現——那時零件早已驗收、開票及安裝完畢。如果你的圖紙沒有要求後固化,你就是在依賴成型商的習慣。當客戶反映一個本來正確的膠料出現過早硬化時,這正是 技術分銷商 最先會問的問題之一。
設定驗收限值
對所有應用套用單一數值,不是對液壓密封而言過於寬鬆,就是對防塵罩而言不必要地昂貴。下表反映我們見到有深思熟慮的客戶所指定的規格。
| 應用 | 最大 CS | 測試條件 | 失效後果 |
|---|---|---|---|
| 精密液壓或氣動 O 型圈 | 15% | 100 °C × 70 h | 洩漏、停機 |
| 一般液壓密封 | 20% | 100 °C × 70 h | 滲漏、補充、最終洩漏 |
| 高壓液壓 | 15-20% | 於使用溫度下 | 擠出加洩漏 |
| 汽車引擎或變速箱 | 25% | 125 °C × 70 小時 | 保養索賠 |
| 食品及製藥 | 20% | 100 °C × 70 h | 污染風險、回收 |
| 航天 | 10-15% | 按 AMS 或 MIL 規格 | 安全 |
| 建築及外殼耐候密封 | 30-40% | 70 °C × 22 小時 | 漏風、滲水 |
使用該表有兩點注意。第一,測試溫度應等於或略高於實際使用溫度;對一個會接觸 140 °C 的溝槽做 100 °C 測試,只是裝飾。第二,沒有理由就不要把限值壓到 10% 以下。極低的永久變形通常伴隨較低的伸長率和撕裂強度,而一個能保持形狀卻在安裝時於倒角處裂開的密封件,並不是改善。
現場診斷:永久變形是甚麼樣子
永久變形有可辨認的外觀。從承受過多永久變形的溝槽拆下的密封件,接觸面會變平,在溝槽壓縮它的位置有可見的壓痕帶,而且當你彎曲它時不會彈回。切開橫截面,原本的圓形輪廓現在變成一個圓角矩形。
要把它與兩種外觀相似的情況區分開。熱硬化也會使密封件變平,但伴隨硬度上升 10 分或以上,以及光滑、有時龜裂的表面。化學膨脹會使密封件變軟和脹大,通常帶有黏膩感。單獨的永久變形則使硬度大致不變——這正是它在對已使用零件進行來料檢驗時被忽略的原因。
如果你是按時間表而非按狀況更換密封件,永久變形數值可告訴你時間表是否正確。在更換間隔的一半時,每台機器拆出一個密封件,並對照新零件量度截面厚度。若在半壽命時擠壓量損失超過 20%,即表示間隔太長,或膠料不適合該溫度。
量度方法本身與收貨時所用相同:用平腳千分尺量度截面厚度,用錐度規或卡尺量度內徑。我們的 正確量度 O 型圈 指南涵蓋了技巧和公差範圍,在你斷定密封件「被拉長」而它其實是產生了永久變形之前,值得一讀。
常見問題
較低的壓縮永久變形是否總是更好? 不是。低於約 10% 時,你通常面對的是高度交聯、低伸長率的膠料,較難安裝,對表面缺陷的容忍度也較低。要讓數值配合工況:在使用溫度下 15-20% 是液壓密封的良好目標,25-30% 對耐候密封則可接受。
密封件能從壓縮永久變形中恢復嗎? 部分可以,而且只在未受壓時。彈性體在卸載後會持續恢復數小時,這就是標準容許在量度前等待 30 分鐘的原因,也是為何一個已離開溝槽一天的密封件,量度結果會比立即量度的好。在使用中,密封件永遠得不到那種恢復,所以取 30 分鐘後的數據表數值已經偏樂觀。
為何供應商的 22 小時數值看起來比我的 70 小時測試更好? 因為它確實如此。永久變形隨時間增長,而且早期增長快、後期增長慢。22 小時的結果在 NBR 和 FKM 上通常會比 70 小時的結果低估 8-15 分。務必同類比較。
保質期會影響壓縮永久變形嗎? 會。儲存多年的橡膠,尤其是在炎熱倉庫中,送達時已部分老化。 聚合物供應商 會發布儲存指引,而實用原則是:超過保質期的密封件,即使外觀和量度都像新的一樣,在使用中也會更快產生永久變形。
更硬的膠料能解決永久變形問題嗎? 它能暫時掩蓋問題。較硬的膠料抗擠出且變形較小,但同時需要更大的擠壓量才能密封,而且產生永久變形的速率相同。應先解決溫度或膠料問題。
如果問題出在溝槽呢? 那就沒有膠料能幫上忙。溝槽太深會造成擠壓量不足,而擠壓量不足加上正常的永久變形,就等於第六個月洩漏。在更換材料之前,先檢查溝槽深度和填充量,如果溝槽磨損或損壞,則需要完整的 密封套件 通常比同一項維修再試一次更便宜。
壓縮永久變形不是一個可以孤立地優化的數字。它是你所設計的壓縮量與實際能承受溫度、時間及你所購入膠料的那個壓縮量之間的餘裕。指定測試溫度、要求後固化處理,並給予密封槽足夠的壓縮量去損耗—— O 型環及 X 型環系列 我們模製的產品正是基於這個原因,會附上服務溫度下的永久變形數據;而每件成本略貴的膠料,在五年期內通常是更便宜的密封方案。