
Una junta que ha sufrido una deformación permanente parece estar bien sobre el banco de trabajo. Tiene el diámetro interior correcto, la sección transversal correcta, sin cortes, sin hinchazón, sin endurecimiento que se pueda notar con la uña. Y aun así gotea. El anillo ha perdido la energía almacenada que lo hacía presionar contra la ranura, y por mucho que se vuelva a apretar el prensaestopas no se recuperará esa energía.
La deformación permanente por compresión es la fracción de una deformación impuesta que un elastómero nunca recupera. Es el mejor indicador individual de la vida útil de una junta en una ficha técnica, y también es el número que con más frecuencia se malinterpreta en una, porque las condiciones de ensayo que lo respaldan suelen estar enterradas en una nota a pie de página o faltan por completo.
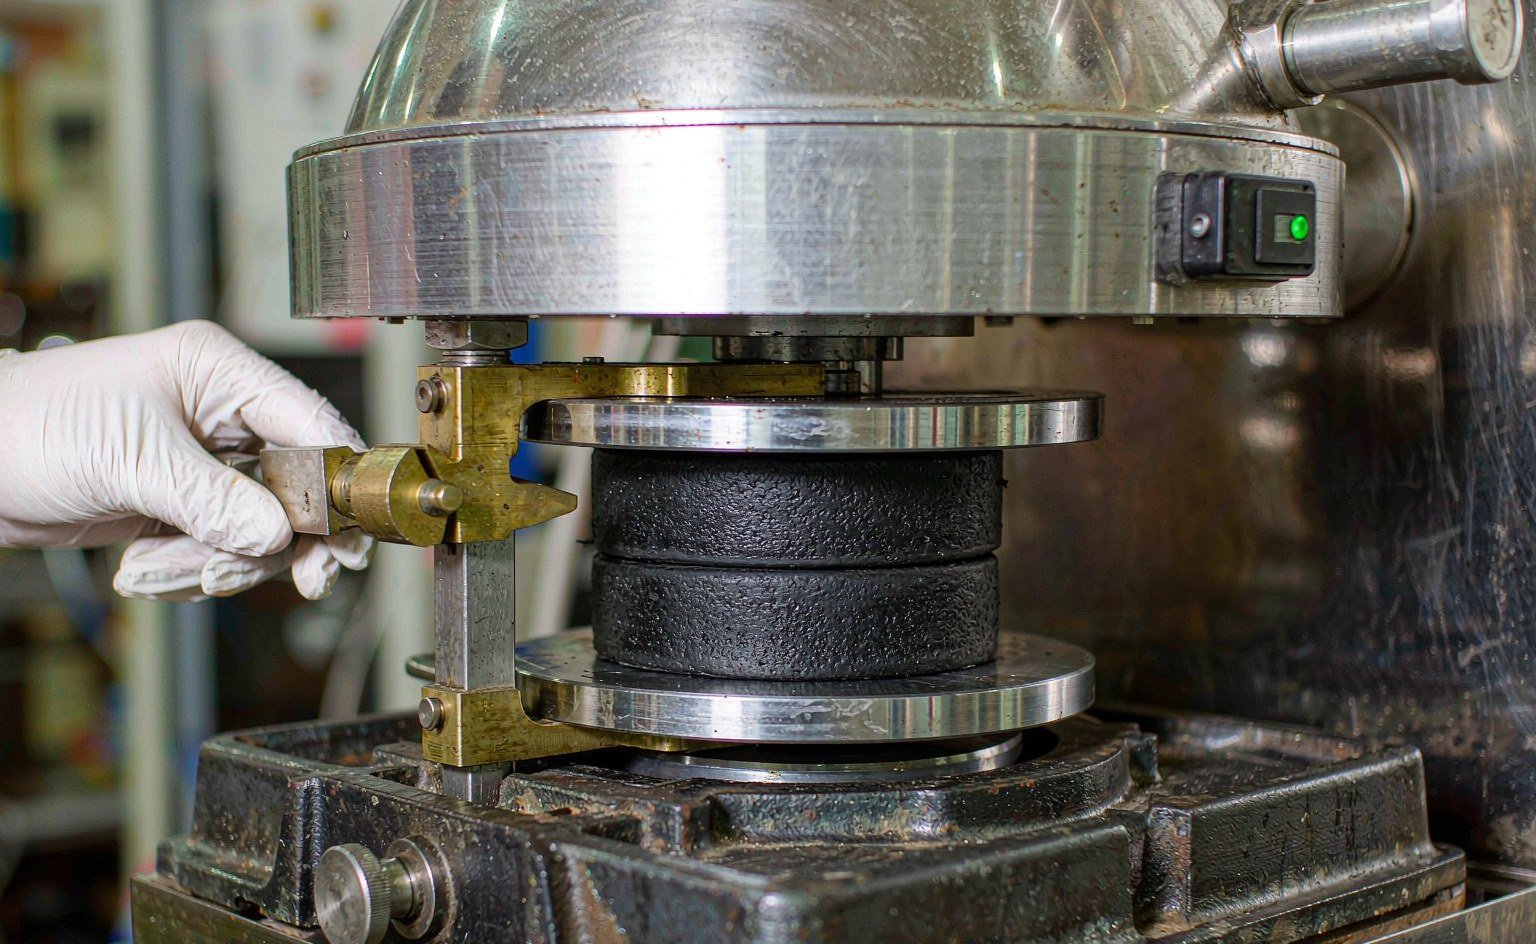
Qué mide realmente el ensayo
La norma ASTM D395 define tres métodos. Dos de ellos son relevantes comercialmente.
Método A comprime un disco bajo una fuerza constante de 1,8 kN mantenida por un resorte calibrado, e informa el espesor no recuperado como porcentaje del espesor original. Responde a una pregunta diferente —cuánto fluye el material bajo una carga fija— y rara vez es el método que respalda el número de una ficha técnica de juntas.
Método B comprime el disco hasta una deflexión fija, normalmente del 25 %, usando barras separadoras, lo mantiene a temperatura durante 22 o 70 horas, lo libera, lo deja recuperarse durante 30 minutos a temperatura ambiente e informa el espesor no recuperado como porcentaje de la deflexión aplicada, no del espesor original:
CS (%) = (t0 − ti) ÷ (t0 − tn) × 100
donde t0 es el espesor original, ti el espesor tras la recuperación y tn el espesor del separador que definió la altura comprimida.
Ese denominador es la razón por la que los números del Método A y del Método B no se pueden comparar. El mismo caucho ensayado de ambas formas produce valores del Método B varias veces mayores que los del Método A, y un proveedor que cita “deformación permanente por compresión del 8 %” sin indicar el método puede estar citando el más favorecedor. Con una deflexión del 25 %, un resultado del Método B del 25 % corresponde aproximadamente al 6 % del espesor original: ambos describen la misma realidad física con una aritmética diferente.
La norma ISO 815-1 es el equivalente internacional del Método B, con diferencias de procedimiento menores que rara vez cambian la clasificación de los materiales. La norma ISO 815-2 cubre la deformación permanente a baja temperatura, lo que importa para las juntas que permanecen comprimidas en una máquina sin calefacción durante el invierno. ASTM D395 sigue siendo la referencia que la mayoría de los fabricantes de equipos originales norteamericanos incluyen en los planos.
Por qué la deformación permanente acaba con las juntas: el argumento de la tensión de contacto
Una junta tórica sella porque está comprimida. La ranura comprime la sección transversal entre un 15 y un 25 %, el caucho empuja hacia atrás y esa tensión de contacto debe mantenerse por encima de la presión del fluido para que la junta selle. La deformación permanente es la pérdida progresiva de ese empuje hacia atrás.
La relación es casi lineal en el rango de trabajo. Una junta tórica instalada con un 20 % de compresión que sufre un 20 % de deformación permanente conserva efectivamente un 16 % de compresión y aproximadamente el 80 % de su tensión de contacto original. Si se sigue avanzando, las cuentas se vuelven en contra: una vez que la tensión de contacto cae al mismo orden que la presión del sistema, la junta rezuma, y una vez que cae por debajo, gotea abiertamente. La práctica de campo sitúa el umbral en una tensión de contacto de aproximadamente 1,2 a 1,5 veces la presión del sistema para el sellado estático, con un margen mayor para vacío y para servicio con gases.
Por eso la deformación permanente importa más que la resistencia a la tracción, el alargamiento o incluso la dureza. Una junta con 12 MPa de resistencia a la tracción y un 20 % de deformación permanente durará más que una junta con 18 MPa de resistencia a la tracción y un 35 % de deformación permanente en casi cualquier aplicación estática, porque la segunda deja de empujar hacia atrás.
Leer una ficha técnica sin dejarse engañar
Cuatro detalles determinan si una cifra de deformación permanente significa algo para su aplicación.
- Temperatura de ensayo frente a temperatura de servicio. La deformación permanente depende fuertemente de la temperatura. Un resultado a 70 °C no dice nada sobre un alojamiento que funciona a 150 °C. Solicite la cifra a su temperatura de servicio, o a la condición estándar más cercana por encima de ella.
- Duración. Tanto 22 horas como 70 horas son estándar, y los valores a 70 horas pueden ser de 8 a 15 puntos más altos. Una cifra a 22 horas es un número de cribado, no una predicción de vida útil.
- Tiempo de recuperación. La recuperación estándar es de 30 minutos. Un laboratorio que mide a los 5 minutos informa una cifra más alta; uno que mide a las 24 horas informa una más baja. Ninguno está equivocado, pero no son comparables.
- Geometría de la probeta. Los discos de tipo 1 tienen 29,0 mm de diámetro por 12,5 mm de espesor; los de tipo 2, 13,0 mm por 6,3 mm. Las probetas más delgadas envejecen más rápido porque la difusión de oxígeno es menos limitante, por lo que los resultados de tipo 2 tienden a parecer peores.
Hay un ensayo complementario que conviene conocer: el envejecimiento térmico según ASTM D573 mide los cambios de dureza, resistencia a la tracción y alargamiento tras la exposición en estufa, y la combinación de envejecimiento térmico más deformación permanente por compresión le dice mucho más que cualquiera de ellos por separado. Un compuesto que se endurece 12 puntos y sufre un 40 % de deformación permanente ha fallado; uno que se endurece 3 puntos y sufre un 18 % de deformación permanente es un candidato.
Valores típicos por material
Los rangos siguientes corresponden a una deflexión del 25 %, Método B, a la temperatura indicada. Son puntos de partida para el cribado, no garantías; dos compuestos de NBR de mezcladores distintos pueden diferir en 15 puntos.
| Material | Condición de ensayo | CS típica | CS bien formulada | Comentario |
|---|---|---|---|---|
| NBR, curado con azufre | 100 °C × 70 h | 30-50% | 20-30% | Deficiente a temperatura; adecuado para aceite a temperatura ambiente |
| NBR, curado con peróxido | 100 °C × 70 h | 15-25% | 10-15% | El sistema de curado importa más que el polímero en este caso |
| HNBR | 150 °C × 70 h | 15-25% | 12-18% | Buen sellado de aceite a alta temperatura |
| EPDM, curado con peróxido | 125 °C × 70 h | 15-25% | 10-18% | Preferido para agua y vapor |
| FKM, curado con bisfenol | 200 °C × 70 h | 15-30% | 10-18% | Opción estándar para alta temperatura |
| FKM, curado con peróxido | 200 °C × 70 h | 10-20% | 8-15% | Menor deformación permanente, mejor resistencia al vapor |
| Silicona VMQ | 175 °C × 70 h | 20-40% | 15-25% | Dispersión amplia; especifique el compuesto, no la familia |
| FFKM | 250 °C × 70 h | 10-20% | 8-15% | Única opción por encima de 250 °C |
El patrón es consistente: la química de curado y el poscurado dominan, la familia de polímeros fija el límite. Un NBR curado con peróxido supera a un NBR curado con azufre en 15 puntos a 100 °C, y un FKM poscurado supera a uno sin poscurar en 5-10 puntos a 200 °C. Ninguna de las dos mejoras cuesta mucho en la fase de formulación, y ambas son invisibles en un certificado que solo indica dureza y resistencia a la tracción. Los datos de materiales publicados por los transformadores de sellos muestran la misma dispersión, por lo que una sola línea de “FKM” nunca basta para predecir el comportamiento.
Palancas de diseño que compensan la deformación permanente
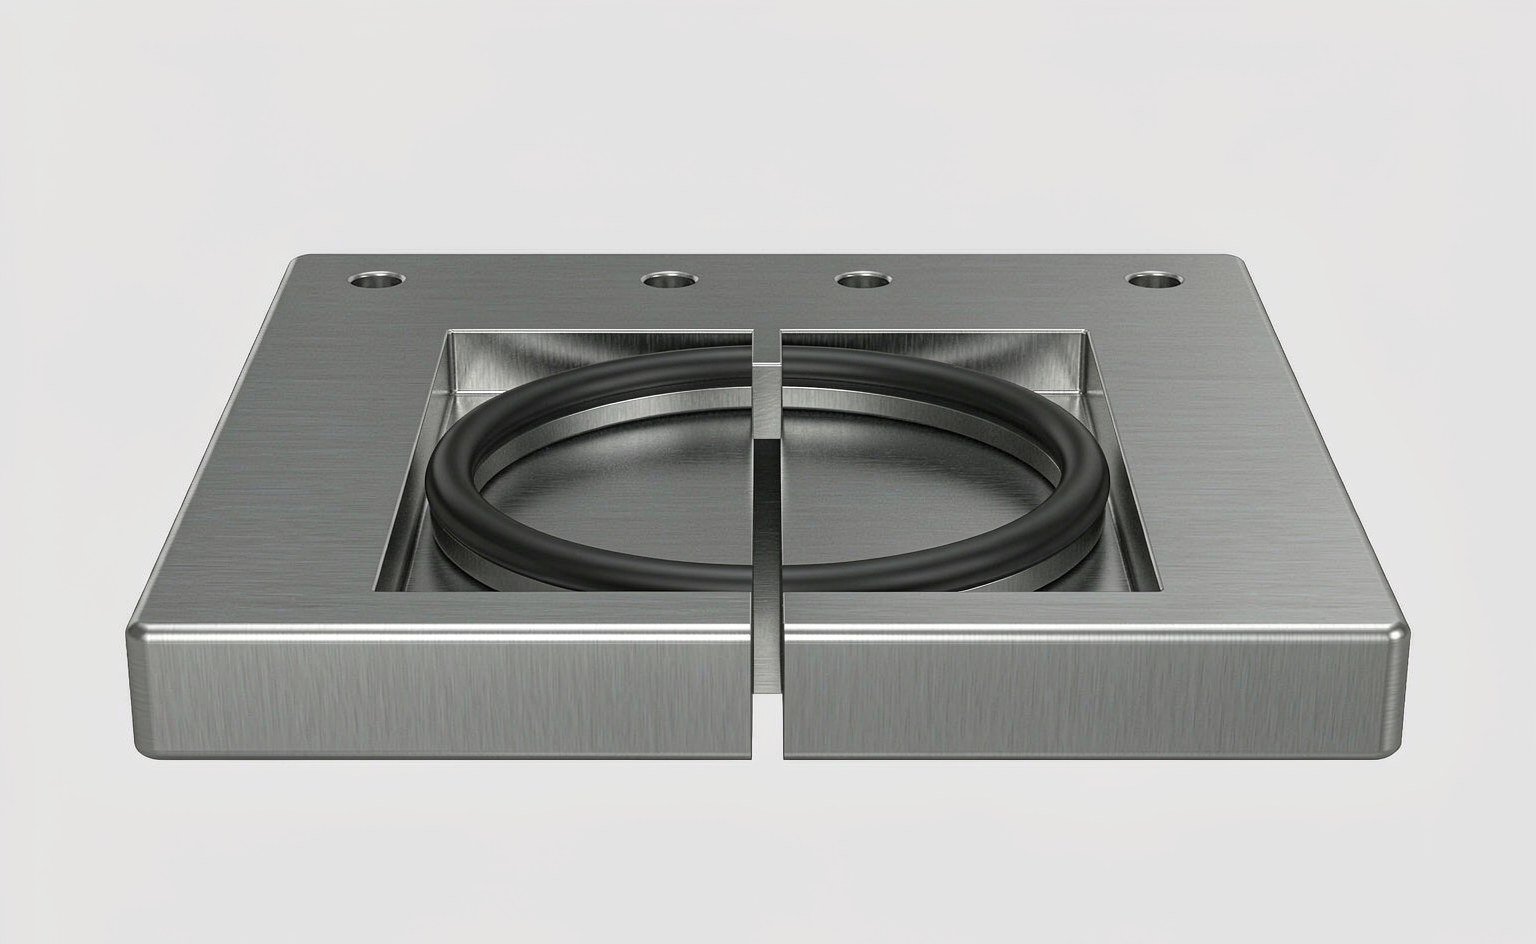
No se puede impedir que un elastómero sufra deformación permanente. Sí se le puede dar más margen para perder.
Aplastamiento. Los sellos estáticos funcionan con un aplastamiento del 15-25 %; los dinámicos, del 10-15 %. Pasar una alojamiento estático del 15 % al 22 % añade aproximadamente un 45 % más de energía almacenada, lo que compensa años de deformación permanente a la misma temperatura de servicio. El límite es el llenado de la ranura y la fuerza de instalación, no el caucho.
Llenado de la ranura. El área de la sección transversal del sello dividida por el área de la ranura debe mantenerse entre 0,75 y 0,85 para servicio estático. Por encima de eso, la expansión térmica del caucho no tiene adónde ir y el sello se extruye o parte la ranura.
Dureza. Una dureza mayor resiste ligeramente la deformación permanente y resiste mucho la extrusión, pero necesita más aplastamiento para sellar la misma superficie. Una junta de 90 Shore A en un alojamiento con un 15 % de aplastamiento es peor que una de 70 Shore A al 22 %.
Anillos de respaldo. A presiones superiores a unos 100 bar, la extrusión en el huelgo se convierte en el modo de fallo antes que la deformación permanente. Un anillo de respaldo en el lado de baja presión permite mantener un compuesto más blando y con menor deformación permanente en lugar de cambiar a uno duro que necesita más aplastamiento.
Acabado de la ranura. Un fondo de ranura rugoso da al caucho un lugar por donde fluir. Las ranuras mecanizadas a Ra 1,6 µm o mejor, sin marcas de herramienta a través de la trayectoria de sellado, mantienen la tensión de contacto mucho más tiempo que una superficie torneada con vibración visible.
Palancas de compuesto y proceso
Si el diseño es fijo y el sello sigue sufriendo demasiada deformación permanente, el compuesto es la variable restante. Tres cambios hacen la mayor parte del trabajo.
| Palanca | Efecto típico sobre la CS | Impacto en el coste | Advertencia |
|---|---|---|---|
| Curado con peróxido en lugar de azufre (NBR) o bisfenol (FKM) | 10-15 puntos menos | De bajo a moderado | Menor tiempo de scorch; comportamiento de adhesión diferente |
| Horneado de poscurado (150 °C, luego 200-230 °C) | 5-10 puntos menos | Solo tiempo de horno | Debe especificarse; muchos talleres lo omiten en series cortas |
| Negro de carbono más grueso y de menor estructura (p. ej., N990 en FKM) | 5-8 puntos menos | Neutro | Resistencia a la tracción y al desgarro ligeramente menores |
| Menos plastificante y aceite de proceso | 5-15 puntos menos | Neutro | Compuesto más duro, peor flexibilidad a baja temperatura |
| Mayor densidad de reticulación | 10 puntos menos | Neutro | Menor alargamiento, tacto más rígido |
El postcurado merece una mención específica porque es el paso que más se omite en la producción de bajo coste. Un curado en dos etapas elimina los volátiles residuales y completa la red de reticulación, y la diferencia solo se manifiesta tras meses en servicio, mucho después de que las piezas se hayan aceptado, facturado e instalado. Si su plano no exige postcurado, está confiando en la costumbre del moldeador. Es una de las primeras cosas por las que distribuidor técnico preguntará cuando un cliente informe de un endurecimiento prematuro en un compuesto por lo demás correcto.
Establecer un límite de aceptación
Un único valor para todas las aplicaciones resulta demasiado holgado para el sellado hidráulico o innecesariamente caro para una cubierta antipolvo. La tabla siguiente refleja lo que vemos especificado por clientes que se lo han pensado.
| Aplicación | CS máx. | Condición de ensayo | Consecuencia del fallo |
|---|---|---|---|
| Junta tórica hidráulica o neumática de precisión | 15% | 100 °C × 70 h | Fuga, tiempo de inactividad |
| Junta hidráulica general | 20% | 100 °C × 70 h | Sudoración, relleno, fuga eventual |
| Hidráulica de alta presión | 15-20% | A temperatura de servicio | Extrusión más fuga |
| Motor o transmisión de automoción | 25% | 125 °C × 70 h | Reclamación de garantía |
| Alimentación y farmacéutica | 20% | 100 °C × 70 h | Riesgo de contaminación, retirada del producto |
| Aeroespacial | 10-15% | Según especificación AMS o MIL | Seguridad |
| Junta de estanqueidad para edificios y envolventes | 30-40% | 70 °C × 22 h | Corrientes de aire, entrada de agua |
Dos advertencias sobre el uso de esa tabla. Primera, la temperatura de ensayo debe ser igual o ligeramente superior a la temperatura real de servicio; un ensayo a 100 °C sobre un alojamiento que alcanza 140 °C es puro adorno. Segunda, no baje el límite por debajo del 10 % sin motivo. Una deformación permanente muy baja suele venir acompañada de menor alargamiento y resistencia al desgarro, y una junta que mantiene su forma pero se parte en un chaflán durante la instalación no es una mejora.
Diagnóstico en campo: cómo se ve la deformación permanente
La deformación permanente tiene un aspecto reconocible. Una junta extraída de un alojamiento que ha sufrido demasiada deformación permanente aparece aplanada en las caras de contacto, con una banda visible donde la ranura la comprimió, y no recupera su forma al flexionarla. Si se corta la sección, el perfil redondo original es ahora un rectángulo con esquinas redondeadas.
Distíngala de las dos condiciones que se parecen. El endurecimiento por calor también aplana la junta, pero viene acompañado de un aumento de dureza de 10 puntos o más y de una superficie brillante, a veces agrietada. El hinchamiento químico deja la junta blanda y agrandada, a menudo con tacto pegajoso. La deformación permanente por sí sola deja la dureza prácticamente inalterada, que es exactamente por lo que pasa desapercibida durante la inspección de recepción de una pieza usada.
Si sustituye las juntas según un calendario y no según su estado, el valor de deformación permanente le indica si el calendario es correcto. Extraiga una junta por máquina a la mitad del intervalo de sustitución y mida el espesor de sección frente a una pieza nueva. Una pérdida de compresión superior al 20 % a mitad de vida significa que el intervalo es demasiado largo o que el compuesto no es el adecuado para la temperatura.
La medición en sí es la misma que se usa en la recepción de mercancías: espesor de sección con un micrómetro de base plana y diámetro interior con un calibre cónico o un pie de rey. Nuestra guía para medir correctamente una junta tórica cubre la técnica y las bandas de tolerancia, y merece la pena leerla antes de concluir que una junta se ha “estirado” cuando en realidad ha sufrido deformación permanente.
Preguntas frecuentes
¿Es siempre mejor una menor deformación permanente por compresión? No. Por debajo de aproximadamente el 10 % normalmente estamos ante un compuesto muy reticulado y de bajo alargamiento, más difícil de instalar y menos tolerante a los defectos superficiales. Ajuste el valor a la función: un 15-20 % a temperatura de servicio es un buen objetivo para el sellado hidráulico, y un 25-30 % es aceptable para juntas de estanqueidad.
¿Puede una junta recuperarse de la deformación permanente por compresión? Parcialmente, y solo mientras no esté comprimida. Los elastómeros siguen recuperándose durante horas tras retirar la carga, por lo que la norma permite 30 minutos antes de la medición y por lo que una junta que lleva un día fuera del alojamiento mide mejor que una medida inmediatamente. En servicio, la junta nunca recibe esa recuperación, así que los valores de ficha técnica tomados a los 30 minutos ya son optimistas.
¿Por qué el valor a 22 horas de mi proveedor parece mejor que mi ensayo a 70 horas? Porque lo es. La deformación permanente crece con el tiempo, y el crecimiento es rápido al principio y lento después. Un resultado a 22 horas normalmente subestima el resultado a 70 horas en 8-15 puntos en NBR y FKM. Compare siempre lo comparable.
¿Afecta la vida útil de almacenamiento a la deformación permanente por compresión? Sí. El caucho almacenado durante años, especialmente en un almacén caluroso, llega parcialmente envejecido. Los proveedores de polímeros publican directrices de almacenamiento, y la regla práctica es que una junta más antigua que su vida útil de almacenamiento sufrirá deformación permanente más rápido en servicio aunque parezca y mida como nueva.
¿Solucionará un compuesto más duro un problema de deformación permanente? Lo enmascarará durante un tiempo. Los compuestos más duros resisten la extrusión y se deforman menos, pero también necesitan más compresión para sellar y sufren deformación permanente al mismo ritmo. Corrija primero la temperatura o el compuesto.
¿Y si el problema es la ranura? Entonces ningún compuesto ayudará. Una ranura demasiado profunda da una compresión baja, y una compresión baja más una deformación permanente normal equivalen a una fuga al sexto mes. Compruebe la profundidad y el llenado de la ranura antes de cambiar de material, y si el alojamiento está desgastado o dañado, un kit de juntas completo suele ser más barato que un segundo intento de la misma reparación.
El conjunto de compresión no es un número que se pueda optimizar de forma aislada. Es el margen entre la compresión que se diseñó y la compresión que sobrevive a la temperatura, el tiempo y el compuesto que realmente se compró. Especifique la temperatura de ensayo, exija el postcurado y dé al alojamiento suficiente compresión para perder — la gama de juntas tóricas y juntas X el molde que fabricamos se cotiza con datos de deformación a la temperatura de servicio exactamente por esa razón, y un compuesto marginalmente más caro por pieza suele ser el sello más económico a lo largo de cinco años.
Datos de deformación permanente a su temperatura
La deformación permanente por compresión es el dato que cotizamos junto con la pieza, no después del fallo: juntas tóricas, juntas en X, juntas planas, arandelas vulcanizadas y perfiles personalizados en NBR, HNBR, FKM, FFKM, EPDM y silicona, con datos de deformación permanente a la temperatura de servicio y no solo en el punto de ensayo estándar de 70 horas. Cuando un compuesto es marginal para la aplicación, se lo decimos antes del pedido y no después del segundo reemplazo.
Hay tres palancas que recuperan margen frente a la deformación permanente, y las tres son decisiones de diseño: la sección transversal y el apriete, el sistema de curado del compuesto y la geometría de la ranura que permite que el sello se recupere entre ciclos. Las revisamos en conjunto, porque un compuesto más duro en una ranura con apriete insuficiente pierde más altura que uno más blando en una ranura diseñada para él.
Envíe la temperatura de servicio, la frecuencia de ciclos y las dimensiones de la ranura a sales@bosssealing.com, y le cotizaremos el compuesto con su curva de deformación permanente a su temperatura y el límite de aceptación que indicaríamos en el plano, además de precio y plazo de entrega, normalmente en un día. El formulario de contacto llega a los mismos ingenieros.