
永久変形を起こしたシールは、作業台上では問題なく見えます。内径も断面も正しく、切れも膨れもなく、爪で触って分かるような硬化もありません。それでも漏れます。リングは、溝に押し付ける力を生み出していた蓄積エネルギーを失っており、グランドを何度締め直してもそのエネルギーは戻りません。
圧縮永久ひずみとは、エラストマーに与えられた変形のうち、決して回復しない割合のことです。データシート上でシール寿命を予測する最良の指標でありながら、最も誤読されやすい数値でもあります。その背景にある試験条件が、脚注に埋もれていたり、完全に欠落していたりすることが多いからです。
試験が実際に測定しているもの
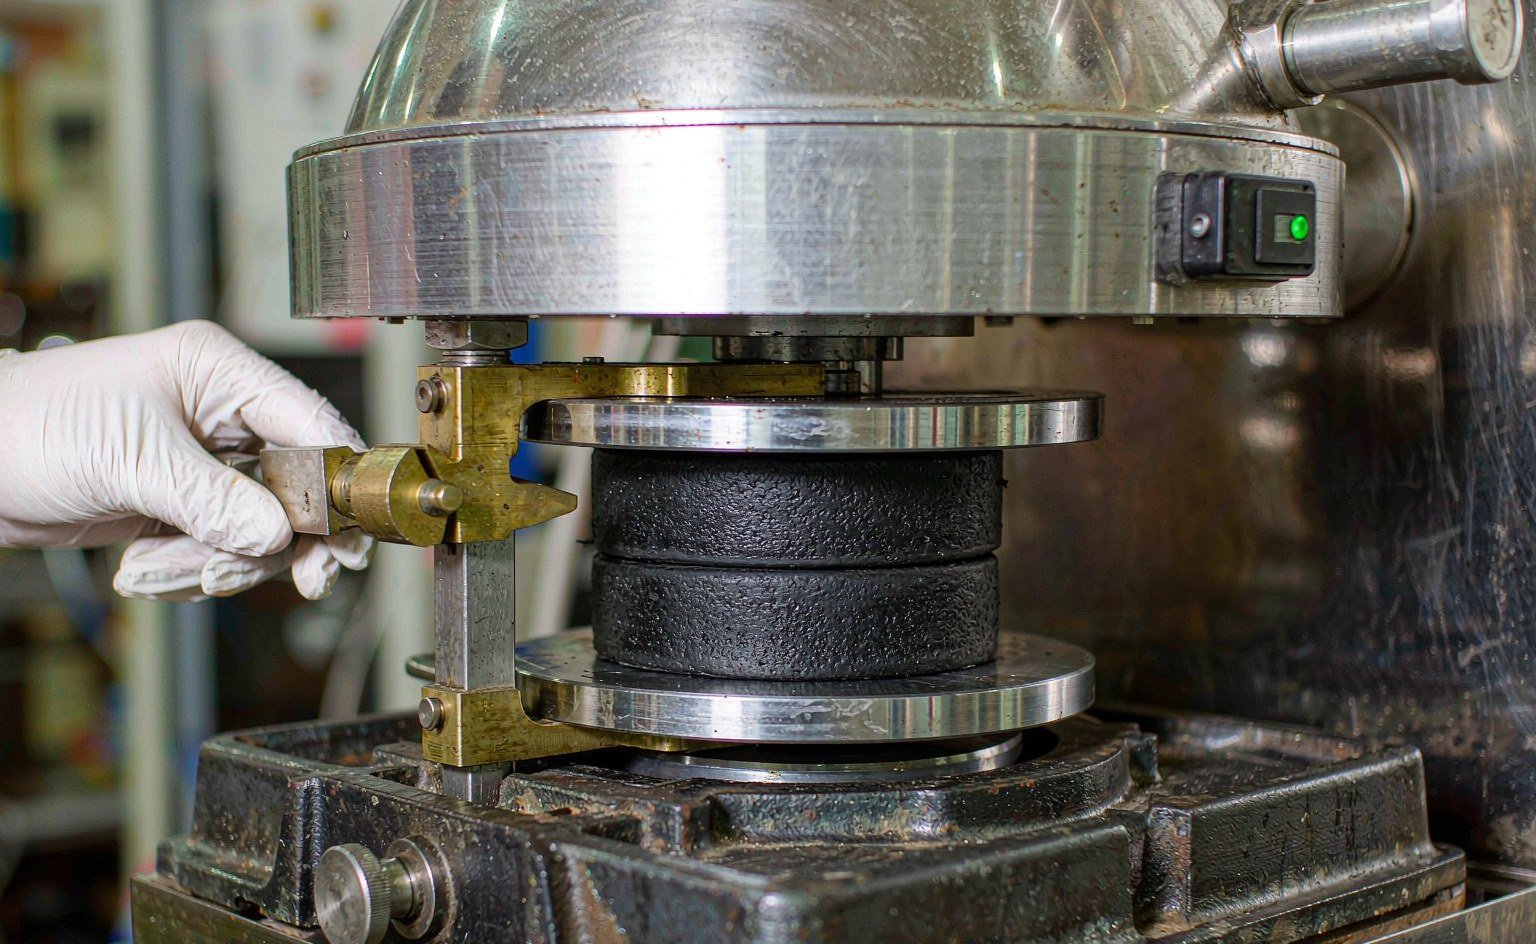
ASTM D395は3つの方法を定義しています。そのうち商業的に重要なのは2つです。
方法A は、校正済みのばねで保持した1.8 kNの一定荷重の下で円盤を圧縮し、回復しなかった厚さを元の厚さに対する割合として報告します。これは別の問い、すなわち固定荷重下で材料がどれだけクリープするかに答えるものであり、シールのデータシートに記載される数値の背景にある方法であることはまれです。
方法B は、スペーサーバーを用いて円盤を一定のたわみ(通常25%)まで圧縮し、22時間または70時間にわたって温度下に保持した後、解放し、室温で30分間回復させ、回復しなかった厚さを 与えたたわみ, に対する割合として報告します(元の厚さに対する割合ではありません)。
CS (%) = (t0 − ti) ÷ (t0 − tn) × 100
ここで、t0は元の厚さ、tiは回復後の厚さ、tnは圧縮高さを規定したスペーサーの厚さです。
この分母こそが、方法Aと方法Bの数値を比較できない理由です。同じゴムを両方の方法で試験すると、方法Bの値は方法Aの値より数倍大きくなります。方法を明示せずに「圧縮永久ひずみ8%」と提示するサプライヤーは、より見栄えの良い方の数値を引用している可能性があります。25%のたわみにおいて、方法Bの結果25%は、元の厚さのおよそ6%に相当します。つまり両者は、異なる算術で同じ物理的現実を表現しているのです。
ISO 815-1は方法Bに相当する国際規格であり、手順上の細かな違いはあっても材料の順位を変えることはほとんどありません。ISO 815-2は低温での永久ひずみを扱っており、冬の間、暖房のない機械の中で圧縮されたままになるシールにとって重要です。 ASTM D395 は、北米のOEMの多くが図面に記載する基準であり続けています。
永久ひずみがシールを殺す理由:接触応力の観点
Oリングがシールできるのは、圧縮されているからです。溝が断面を15〜25%圧縮し、ゴムが押し返し、その接触応力がシールを保持するために流体圧力より高く保たれている必要があります。永久ひずみとは、この押し返し力が徐々に失われていくことです。
この関係は実用範囲ではほぼ線形です。20%のつぶし代で取り付けられたOリングが20%の永久ひずみを生じると、実質的なつぶし代は16%となり、元の接触応力のおよそ80%が残ります。さらに進むと計算は不利な方向に転じます。接触応力が系圧力と同程度まで低下するとシールはにじみ、それを下回ると完全に漏れます。現場の実務では、静的シーリングにおける接触応力のしきい値は系圧力のおよそ1.2〜1.5倍とされ、真空やガス用途ではさらに高いマージンが取られます。
だからこそ、永久ひずみは引張強さ、伸び、さらには硬さよりも重要です。引張強さ12 MPaで永久ひずみ20%のシールは、引張強さ18 MPaで永久ひずみ35%のシールよりも、ほとんどすべての静的用途で長持ちします。後者は押し返す力を失ってしまうからです。
騙されずにデータシートを読む方法
永久ひずみの数値があなたの用途にとって意味を持つかどうかは、4つの詳細で決まります。
- 試験温度と使用温度。 永久ひずみは温度に強く依存します。70 °Cでの結果は、150 °Cで稼働するグランドについて何も語りません。使用温度、またはそれ以上の最も近い標準条件での数値を求めてください。
- 時間。 22時間と70時間はどちらも標準であり、70時間の値は8〜15ポイント高くなることがあります。22時間の数値はスクリーニング用の数値であり、寿命予測ではありません。
- 回復時間。 標準の回復時間は30分です。5分後に測定するラボはより高い数値を報告し、24時間後に測定するラボはより低い数値を報告します。どちらも誤りではありませんが、比較はできません。
- 試験片の形状。 タイプ1の円盤は直径29.0 mm、厚さ12.5 mm、タイプ2は13.0 mm×6.3 mmです。薄い試験片は酸素拡散の制約が少ないため劣化が速く、タイプ2の結果は悪く見える傾向があります。
知っておく価値のある併用試験があります。 ASTM D573による熱老化 は、オーブン暴露後の硬さ、引張強さ、伸びの変化を測定します。熱老化と圧縮永久ひずみを組み合わせれば、どちらか単独よりもはるかに多くのことが分かります。硬さが12ポイント上昇し永久ひずみが40%の配合は不合格であり、硬さが3ポイント上昇し永久ひずみが18%の配合は候補となります。
材料別の代表値
以下の範囲は、記載の温度における方法B、25%たわみの値です。スクリーニングの出発点であり、保証値ではありません。異なるミキサーで作られた2つのNBR配合は15ポイント異なることがあります。
| 材質 | 試験条件 | 代表的なCS | 適切に配合されたCS | コメント |
|---|---|---|---|---|
| NBR、硫黄加硫 | 100 °C × 70 h | 30-50% | 20-30% | 高温では不良。常温の油には良好 |
| NBR、過酸化物加硫 | 100 °C × 70 h | 15-25% | 10-15% | ここではポリマーよりも加硫系が重要 |
| HNBR | 150 °C × 70 h | 15-25% | 12-18% | 高温の油シーリングに良好 |
| EPDM、過酸化物加硫 | 125 °C × 70 h | 15-25% | 10-18% | 水および蒸気に推奨 |
| FKM、ビスフェノール加硫 | 200 °C × 70 h | 15-30% | 10-18% | 標準的な高温向け選択肢 |
| FKM、パーオキサイド加硫 | 200 °C × 70 h | 10-20% | 8-15% | 圧縮永久ひずみが小さく、耐蒸気性に優れる |
| VMQ シリコーン | 175 °C × 70 h | 20-40% | 15-25% | ばらつきが大きい。ファミリーではなくコンパウンドを指定すること |
| FFKM | 250 °C × 70 h | 10-20% | 8-15% | 250 °C を超える唯一の選択肢 |
パターンは一貫している。加硫化学と後加硫が支配的で、ポリマーファミリーが上限を決める。パーオキサイド加硫 NBR は 100 °C で硫黄加硫 NBR を 15 ポイント上回り、後加硫 FKM は 200 °C で未後加硫のものより 5~10 ポイント優れる。どちらの改善もコンパウンド段階でのコストはほとんどかからず、硬度と引張強さだけを記載した証明書にはどちらも現れない。 シールコンバーターが公開している材料データ でも同じばらつきが見られ、だからこそ「FKM」という単一の品目だけでは挙動を予測するのに決して十分ではない。
圧縮永久ひずみを補う設計上の手段
エラストマーが圧縮永久ひずみを生じるのを止めることはできない。失う余裕を増やすことはできる。
つぶし代。 静的シールは 15~25%、動的シールは 10~15% のつぶし代で使用する。静的グランドを 15% から 22% にすると蓄積エネルギーがおよそ 45% 増え、同じ使用温度で数年分の圧縮永久ひずみ余裕が得られる。限界はゴムではなく、溝の充填率と組付け力にある。
溝充填率。 シールの断面積を溝面積で割った値は、静的用途では 0.75~0.85 に保つべきである。これを超えるとゴムの熱膨張の逃げ場がなくなり、シールがはみ出したり溝が割れたりする。
硬度。 硬度が高いほど圧縮永久ひずみにわずかに強く、押し出しには大幅に強いが、同じ面をシールするにはより大きなつぶし代が必要になる。15% のつぶし代のグランドに 90 Shore A のリングを入れるより、22% に 70 Shore A のリングを入れる方が優れている。
バックアップリング。 およそ 100 bar を超える圧力では、圧縮永久ひずみより先にすき間での押し出しが破壊モードになる。低圧側に バックアップリング を置くことで、より大きなつぶし代を必要とする硬いコンパウンドに切り替える代わりに、より軟らかく圧縮永久ひずみの小さいコンパウンドを使い続けられる。
溝の仕上げ。 粗い溝底面はゴムの流れ場になる。Ra 1.6 µm 以下に加工し、シール経路を横切る工具痕のない溝は、目に見えるびびり痕のある旋削面よりはるかに長く接触応力を保持する。
コンパウンドとプロセスの手段
設計が固定されていてなお圧縮永久ひずみが大きすぎる場合、残る変数はコンパウンドである。3 つの変更で大半が解決する。
| 手段 | CS への一般的な効果 | コストへの影響 | 注意点 |
|---|---|---|---|
| 硫黄(NBR)またはビスフェノール(FKM)の代わりにパーオキサイド加硫 | 10~15 ポイント低減 | 低~中 | スコーチタイムが短くなる。接着挙動が異なる |
| 後加硫ベーク(150 °C、続いて 200~230 °C) | 5~10 ポイント低減 | オーブン時間のみ | 指定が必須。短納期の生産では省略する工場が多い |
| より粗く構造の低いカーボンブラック(例:FKM の N990) | 5~8 ポイント低減 | 影響なし | 引張強さと引裂強さがやや低下 |
| 可塑剤とプロセスオイルの低減 | 5~15 ポイント低減 | 影響なし | コンパウンドが硬くなり、低温での柔軟性が悪化 |
| 架橋密度の向上 | 10ポイント低い | 影響なし | 伸びが低く、硬い感触 |
後硬化(ポストキュア)は、低コスト生産で最もよく省略される工程であるため、特筆に値します。2段階のベークにより残留揮発分が除去され、架橋ネットワークが完成しますが、その差は数か月の使用後に初めて現れます。つまり、部品が検収され、請求され、取り付けられたずっと後のことです。図面に後硬化が指定されていなければ、それは成形業者の習慣に依存していることになります。これは、顧客がそれ以外は正しい配合の硬化が早期に進んだと報告した際に、 技術系販売代理店 が最初に尋ねる事項の一つです。
許容限界の設定
すべての用途に単一の数値を適用すると、油圧シールには緩すぎ、ダストカバーには不必要に高コストになります。以下の表は、よく検討している顧客が指定している内容を反映しています。
| 用途 | 最大CS | 試験条件 | 故障時の影響 |
|---|---|---|---|
| 精密油圧・空圧Oリング | 15% | 100 °C × 70 h | 漏れ、ダウンタイム |
| 一般油圧シール | 20% | 100 °C × 70 h | にじみ、補充、最終的な漏れ |
| 高圧油圧 | 15-20% | 使用温度時 | はみ出しと漏れ |
| 自動車エンジン・トランスミッション | 25% | 125 °C × 70 h | 保証請求 |
| 食品・医薬品 | 20% | 100 °C × 70 h | 汚染リスク、リコール |
| 航空宇宙 | 10-15% | AMSまたはMIL規格による | 安全性 |
| 建築・筐体用ウェザーシール | 30-40% | 70 °C × 22 h | 隙間風、浸水 |
この表を使用する際の注意点が2つあります。第一に、試験温度は実際の使用温度と同じか、わずかに高くする必要があります。140 °Cにさらされる溝に対して100 °Cで試験しても意味がありません。第二に、理由なく限界を10%未満に下げないでください。非常に低い永久ひずみは通常、伸びと引裂強度の低下を伴い、形状は保つものの取り付け時に面取り部で裂けるシールは改善とは言えません。
現場診断:永久ひずみの見え方
永久ひずみには認識できる外観があります。過度な永久ひずみが生じた溝から取り外したシールは、接触面が平らになり、溝が圧縮した跡が帯状に見え、曲げても元に戻りません。断面を見ると、元の丸い形状が角の丸い長方形になっています。
似て見える2つの状態と区別してください。熱硬化もシールを平らにしますが、硬度が10ポイント以上上昇し、表面が光沢を帯び、時にはひび割れます。化学膨潤はシールを柔らかく大きくし、しばしばべたつきを伴います。永久ひずみだけでは硬度はほぼ変わらないため、使用済み部品の受入検査で見逃されるのです。
状態ではなくスケジュールでシールを交換している場合、永久ひずみの数値はそのスケジュールが適切かどうかを示します。交換間隔の半分の時点で機械ごとに1本のシールを取り出し、断面厚さを新品と比較して測定してください。寿命の半分でつぶし代が20%以上失われている場合、間隔が長すぎるか、配合が温度に適していません。
測定自体は受入時と同じです。断面厚さは平底マイクロメータで、内径はテーパーゲージまたはノギスで測定します。Oリングを正しく測定するための Oリングを正しく測定する方法 ガイドでは、その手法と許容範囲を説明しています。シールが実際には永久ひずみを生じているのに「伸びた」と結論付ける前に、一読する価値があります。
よくある質問
圧縮永久ひずみは低ければ低いほど常に良いのでしょうか? いいえ。約10%未満では、通常、高度に架橋された低伸びの配合であり、取り付けが難しく、表面欠陥への許容度も低くなります。数値は用途に合わせてください。使用温度で15~20%が油圧シールの適切な目標であり、25~30%はウェザーシールとして許容されます。
シールは圧縮永久ひずみから回復できますか? 部分的に、そして圧縮されていない間だけ回復します。エラストマーは荷重除去後も数時間回復を続けるため、規格では測定前に30分間が認められており、溝から出して1日経過したシールは、直後に測定したものより良い数値を示します。実際の使用ではシールにその回復時間はないため、30分後に取得したデータシートの数値はすでに楽観的です。
なぜサプライヤーの22時間の数値は、私の70時間試験より良く見えるのですか? 実際に良いからです。永久ひずみは時間とともに増加し、その増加は初期に速く、後期に遅くなります。22時間の結果は通常、NBRおよびFKMで70時間の結果を8~15ポイント過小評価します。常に同じ条件同士で比較してください。
保管寿命は圧縮永久ひずみに影響しますか? はい。長年保管されたゴム、特に高温の倉庫で保管されたものは、部分的に劣化した状態で届きます。 ポリマーサプライヤーは 保管に関するガイダンスを公開しており、実用的な原則として、保管寿命を超えたシールは新品同様に見え測定値も同じでも、使用時に永久ひずみがより速く進行します。
硬い配合にすれば永久ひずみの問題は解決しますか? しばらくは問題を覆い隠します。硬い配合ははみ出しに強く変形も少ないですが、密封にはより多くのつぶし代が必要で、永久ひずみの進行速度は同じです。まず温度か配合を修正してください。
溝が問題だった場合はどうすればよいですか? その場合、どんな配合も役に立ちません。深すぎる溝はつぶし代を小さくし、小さなつぶし代と通常の永久ひずみが組み合わさると6か月目に漏れが発生します。材料を変更する前に溝の深さと充填率を確認し、溝が摩耗または損傷している場合は、完全な シールキット の方が同じ修理を再試行するより通常安価です。
圧縮永久ひずみは、単独で最適化すべき数値ではありません。それは、設計したつぶし代と、実際に購入した材料が温度・時間に耐えて残るつぶし代との間の余裕です。試験温度を指定し、後硬化を要求し、つぶし代を失う余裕をグルーブに十分に与えてください—— OリングおよびXリングの範囲 当社が成形する製品は、まさにその理由から使用温度での永久ひずみデータを添えて見積もられます。そして、1個あたりわずかに高価な材料のほうが、5年を通せばたいてい安価なシールになります。
お客様の温度で提示する永久ひずみデータ
圧縮永久ひずみは、故障後にではなく部品とともに提示する数値です。NBR、HNBR、FKM、FFKM、EPDM、シリコンのOリング、Xリング、ガスケット、加硫接着ワッシャー、カスタムプロファイルについて、標準の70時間試験点だけでなく使用温度での永久ひずみデータを提供します。材料が用途に対してぎりぎりの場合、それは2回目の交換後ではなく、ご注文前にわかります。
永久ひずみを取り戻す手段は3つあり、いずれも図面の決定事項です。断面とつぶし代、材料の加硫システム、そしてサイクル間でシールが復元できるグルーブ形状です。これらはまとめて確認します。なぜなら、つぶし代不足のグルーブに硬い材料を入れると、そのグルーブ用に設計された柔らかい材料よりも高さを失うからです。
使用温度、サイクル速度、グルーブ寸法を以下までお送りください: sales@bosssealing.com。お客様の温度での永久ひずみ曲線と、図面に記載するであろう合格基準を添えて材料を見積もります。価格と納期も通常1日以内にご提示します。 お問い合わせフォーム も同じエンジニアに届きます。