
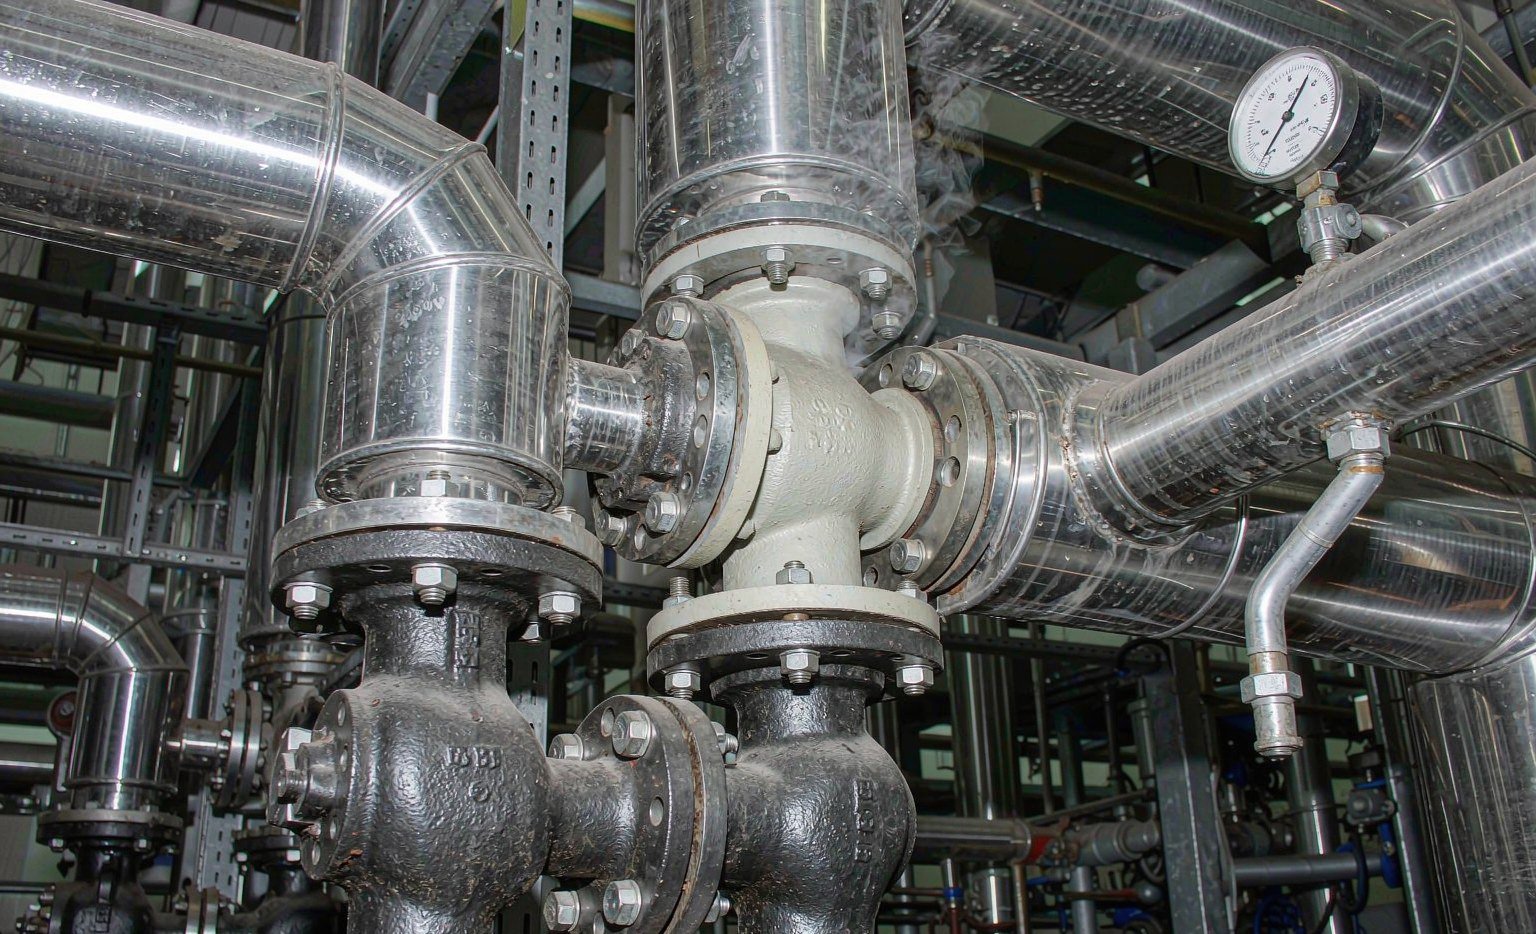
La maggior parte dei cataloghi di guarnizioni riporta una temperatura a calore secco e un elenco di sostanze chimiche. Il vapore saturo non merita nessuno dei due valori. Un O-ring in FKM classificato per 200 °C in aria può creparsi nel giro di settimane su una linea di vapore a 10 bar, e un composto in EPDM che sulla carta sembra identico può durare cinque volte tanto. La differenza è il vapore acqueo in pressione, e cambia la logica di selezione fin dal primo paragrafo della scheda tecnica.
Questa guida illustra la fisica che rende diverso il vapore saturo a 180 °C e oltre, le opzioni di elastomeri che effettivamente resistono, le alternative non elastomeriche quando la gomma non basta, e i punti di tenuta specifici di un impianto a caldaia in cui ciascun materiale è adatto.
Prima di tutto, conoscere il proprio vapore: la curva di saturazione definisce l'inviluppo
Il vapore saturo ha una proprietà che semplifica tutto il resto: temperatura e pressione sono legate tra loro. Fissata la pressione, si è fissata la temperatura, senza libertà di scelta. Questo singolo fatto dovrebbe guidare il primo passo di qualsiasi selezione di guarnizioni per applicazioni su caldaia.
Nelle tabelle termodinamiche compare la pressione assoluta, non quella relativa. Una linea a 10 bar assoluti si trova a circa 180 °C. La stessa linea indicata come 9 bar(g) al livello del mare è la stessa condizione, ma le richieste di offerta che mescolano i due riferimenti possono generare una discrepanza di 3 °C tra i preventivi — piccola, ma sufficiente a contare quando un composto si trova vicino al suo limite per il vapore. Indicate il riferimento nella vostra specifica.
| Pressione (bar, assoluta) | Temperatura di saturazione (°C) | Servizio tipico |
|---|---|---|
| 2 | 120 | Riscaldamento a bassa pressione e vapore per lavanderia |
| 3 | 133 | Circuiti di acqua calda e sanitari |
| 5 | 152 | Vapore di processo, sterilizzatrici ospedaliere |
| 8 | 170 | Essiccatori, batterie di riscaldamento |
| 10 | 180 | Linee di collettore di caldaie industriali |
| 15 | 198 | Vapore di processo ad alta pressione |
| 20 | 212 | Vapore ausiliario per centrali elettriche |
| 25 | 224 | Impianti ad alta pressione, oltre i limiti della maggior parte degli elastomeri |
Leggete la tabella dal centro: 180 °C corrisponde a 10 bar assoluti, e qualsiasi valore oltre 15 bar assoluti esclude dal servizio continuo tutti gli elastomeri comuni tranne FFKM e FEPM di grado vapore. Tabelle complete delle proprietà di saturazione, comprese entalpia e volume specifico, sono disponibili da riferimenti standard come le tabelle delle proprietà del vapore saturo su The Engineering ToolBox.
Un'altra insidia: il surriscaldamento. Una linea classificata 200 °C a 10 bar non è satura — porta circa 20 °C di surriscaldamento. Il vapore surriscaldato si comporta più come un gas caldo secco che come acqua in ebollizione, e l'idrolisi rallenta perché l'acqua libera è assente. Alcuni composti tollerano una linea surriscaldata su cui fallirebbero in condizioni sature. Chiedete quale delle due condizioni fornisce il vostro impianto prima di acquistare.
Perché il vapore è più aggressivo del calore secco alla stessa temperatura
Tre meccanismi di degrado agiscono contemporaneamente all'interno di un elastomero posto su una linea di vapore caldo:
- Idrolisi. Le molecole d'acqua attaccano la catena principale del polimero e i siti di reticolazione. La chimica di vulcanizzazione determina la velocità del fenomeno: i composti vulcanizzati con zolfo si basano su ponti carbonio–zolfo e zolfo–zolfo, che si scindono rapidamente al di sopra di circa 120 °C. Le vulcanizzazioni con perossidi formano legami carbonio–carbonio diretti, con energia di legame molto più elevata, e resistono molto più a lungo.
- Rigonefiamento e plastificazione. Il vapore penetra nel volume libero della gomma e la ammorbidisce. Parte di questo fenomeno è reversibile — la guarnizione si riprende dopo il raffreddamento — ma le misurazioni di laboratorio effettuate dopo il raffreddamento lo trascurano del tutto, ed è per questo che i dati da banco sottostimano i danni del vapore.
- Deformazione permanente per compressione. Man mano che i reticoli si rompono, la rete perde la sua elasticità. La guarnizione subisce uno schiacciamento permanente, la forza di contatto diminuisce e ne consegue una perdita. Questo è il guasto che si vede effettivamente sulla macchina.
La differenza pratica tra calore secco e vapore non è lieve. I dati di laboratorio pubblicati sull'esposizione a vapore saturo a 180 °C mostrano un EPDM vulcanizzato con zolfo con il 78% di deformazione permanente dopo 168 ore, contro il 22% di un composto vulcanizzato con perossidi dello stesso polimero di base. Un elastomero che mostra meno del 15% di deformazione permanente in aria secca a 200 °C può cedere del tutto entro 72 ore in vapore saturo alla stessa temperatura. Se un fornitore vi indica una classificazione per il vapore, chiedete se deriva da una prova in autoclave a vapore o da un invecchiamento a calore secco estrapolato — le due risposte differiscono di un ordine di grandezza.
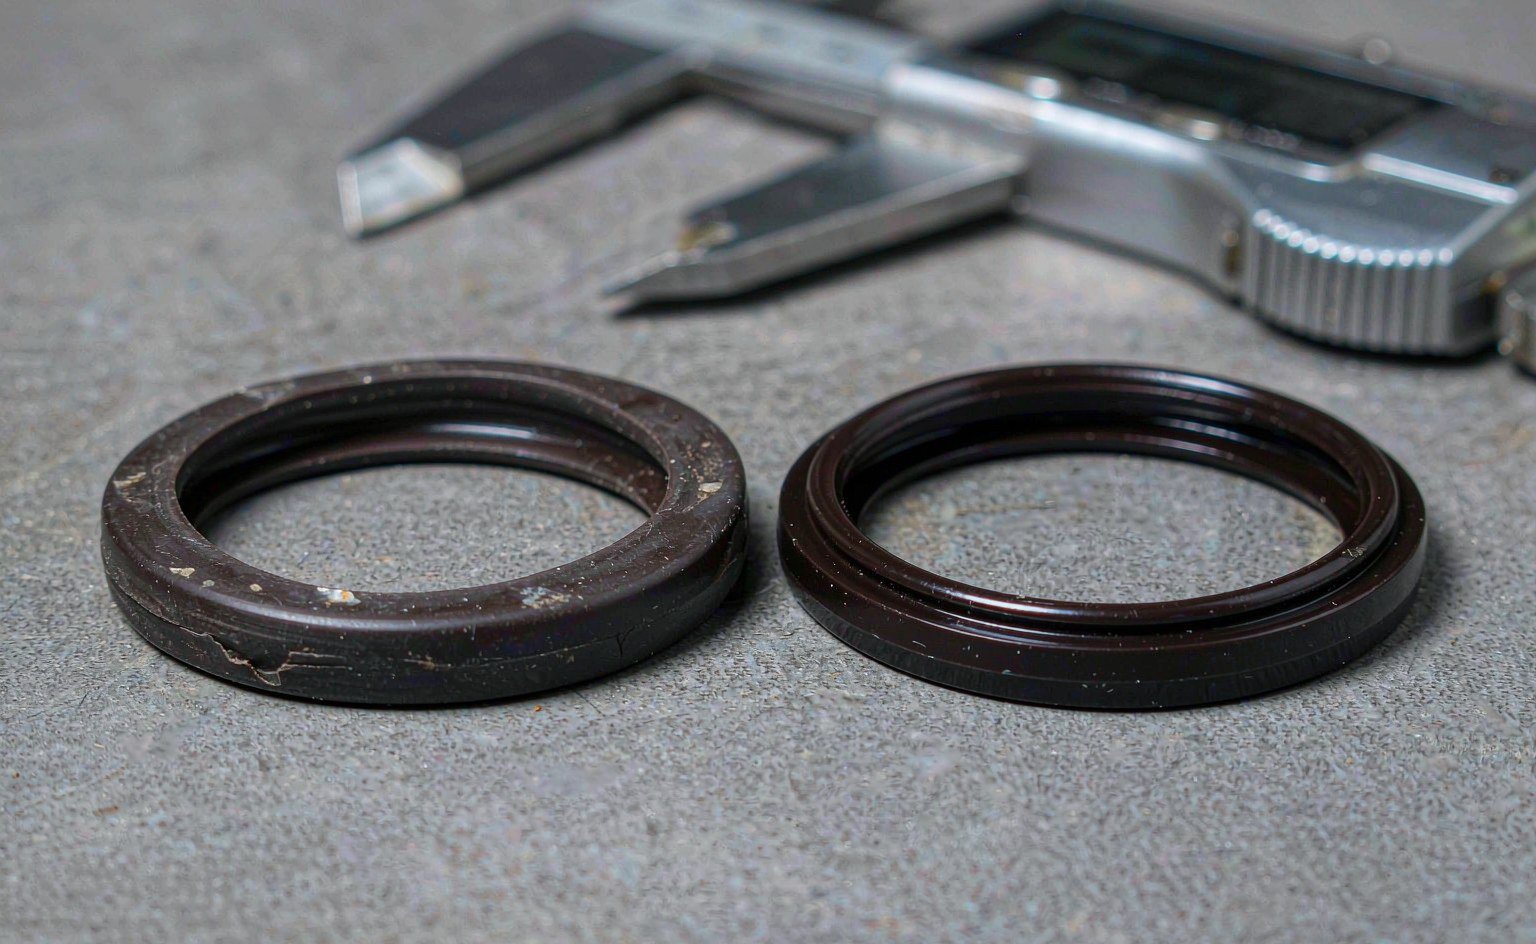
La deformazione permanente merita una lettura a sé se il termine è nuovo per voi; trattiamo il meccanismo e i metodi di prova nel nostro articolo su che cos'è la deformazione permanente e perché compromette le guarnizioni.
Confronto tra le opzioni di elastomeri: cosa resiste davvero al vapore continuo
| Materiale | Limite per vapore saturo continuo | Nota sulla chimica di vulcanizzazione | Attenzioni |
|---|---|---|---|
| EPDM, vulcanizzato con zolfo | ~120 °C | Legami zolfo deboli | Elevata deformazione permanente nel vapore; opzione più economica, vita più breve |
| EPDM, vulcanizzato con perossidi | ~150 °C (gradi specializzati oltre, in servizio controllato) | Reticoli C–C, stabili all'idrolisi | Si rigonfia fortemente in olio minerale — solo vapore puro o acqua calda |
| FKM, standard vulcanizzato con bisfenolo | ≤120–130 °C, solo contatto intermittente | Idrolisi + deidrofluorurazione nel calore umido | La classica scelta sbagliata per il vapore; va bene a calore secco |
| HNBR | ~150 °C in acqua/vapore | Catena principale satura | Tollera il trascinamento di olio; la scelta per condensa contaminata da olio |
| VMQ (silicone) | Non consigliato sopra ~120 °C in vapore | — | Il Manuale degli O-Ring di Parker indica esplicitamente il vapore sopra 121 °C come non idoneo |
| FEPM (Aflas / TFE-P) | ~200 °C | La struttura alternata resiste alla deidrofluorurazione | Costa di più; buon equilibrio tra tolleranza al vapore, alle ammine e agli oli |
| FFKM, gradi standard | ~160 °C | Molti gradi si idrolizzano nel calore umido | La resistenza chimica non equivale alla resistenza al vapore |
| FFKM, grado per vapore (vulcanizzato al perossido/etere) | ~260 °C | Reti reticolate con legami etere | Prezzo premium; specificare il grado, non la famiglia |
Tre lezioni si nascondono in quella tabella.
L'EPDM è il cavallo da tiro, e il sistema di vulcanizzazione è l'intera decisione. Per vapore pulito e acqua calda fino a circa 150 °C, l'EPDM vulcanizzato al perossido è la scelta predefinita in tutto il settore: stabile all'idrolisi, bassa deformazione permanente e prezzo molto inferiore ai fluoroelastomeri. Il suo unico limite rigido è l'olio: l'EPDM si gonfia gravemente in olio minerale, fluido idraulico e carburante, quindi una linea di vapore con trascinamento di lubrificante lo distruggerà.
L'FKM è l'errore classico. Gli ingegneri lo scelgono perché la resistenza al calore secco è elevata e la tabella chimica sembra solida. In vapore saturo continuo sopra circa 120–130 °C, l'FKM standard vulcanizzato al bisfenolo si idrolizza, si indurisce e si fessura. I gradi ad alto contenuto di fluoro vulcanizzati al perossido fanno leggermente meglio ma non resistono comunque a un'esposizione prolungata. Se la tenuta di una valvola del vapore continua a guastarsi con un composto FKM, il problema è il composto.
Le famiglie FFKM differiscono per grado, non per nome. I perfluoroelastomeri standard si distinguono per la resistenza chimica, e molti di essi si idrolizzano nel vapore sopra 160 °C. I composti FFKM per vapore basati su vulcanizzazione al perossido o etere resistono in servizio fino a circa 260 °C. Quando acquistate FFKM per applicazioni in caldaia, richiedete i dati di prova al vapore per il composto specifico. La nostra guida alle tenute sopra 200 °C copre in dettaglio l'intera mappa dei materiali per alte temperature.
Selezione dei materiali per fascia di temperatura
Traducete la tabella in fasce e la selezione diventa meccanica:
- Fino a ~135 °C. EPDM vulcanizzato al perossido con margine. Copre la maggior parte dei sistemi di riscaldamento, sterilizzazione e lavanderia.
- 135–180 °C. Ancora territorio EPDM per vapore puro, ma i margini si riducono. A 10 bar assoluti siete al limite pratico dei composti per uso generale; i gradi premium al perossido e un'attenta progettazione dell'alloggiamento reggono il carico. Se entra dell'olio nel sistema, passate a HNBR o FEPM e accettate i compromessi.
- 180–250 °C. Le scelte di elastomero si restringono a FEPM e FFKM per vapore. L'FEPM offre gran parte delle prestazioni al vapore a un prezzo inferiore all'FFKM; i gradi FFKM per vapore offrono in più la finestra chimica più ampia. Questa è anche la fascia in cui le opzioni non elastomeriche iniziano a vincere sul costo totale — vedi la sezione successiva.
- Sopra ~250 °C. Nessun elastomero lavora in continuo in vapore saturo a questo livello. Il compito di tenuta passa a design PTFE con molla energizzante, grafite flessibile o metallo. A 25 bar assoluti (224 °C) state già progettando la transizione; oltre 30 bar, progettatela interamente in grafite e metallo.
Due verifiche secondarie che intercettano guasti reali: primo, la chimica del trattamento dell'acqua. La soda caustica e le ammine trascinate dai prodotti chimici per caldaie attaccano alcuni composti, e l'FEPM gestisce le ammine dove l'FKM non può. Secondo, la ciclatura termica. Una caldaia che cicla quotidianamente sollecita le tenute più duramente di una che resta stabile, perché ogni ciclo spinge la condensa nell'interfaccia di tenuta a piena pressione. Ridimensionate di conseguenza.
Oltre gli elastomeri: PTFE, grafite e metallo per i servizi gravosi
Oltre l'involucro degli elastomeri, subentrano tre famiglie di materiali:
Tenute PTFE con molla energizzante. Una guaina in PTFE o PTFE caricato con una molla metallica resistente alla corrosione sostituisce l'elasticità della gomma con la forza della molla. Il PTFE non si idrolizza, ha una temperatura di esercizio continuo vicina a 260 °C e respinge le sostanze chimiche che infastidiscono gli elastomeri. Il compromesso è la rigidità: queste tenute richiedono componenti puliti e ben finiti e un corretto progetto dell'alloggiamento, perché il PTFE non ha la conformabilità della gomma. Si guadagnano il loro posto su giunti rotanti per vapore, giunti di soffiatori e steli di valvole dove ciclatura e chimica uccidono la gomma. Confrontate i design nella nostra gamma di guarnizioni energizzate a molla; gli specialisti delle tenute con molla energizzante come Bal Seal documentano la stessa logica del vapore nelle loro note applicative.
Grafite flessibile. Fogli di grafite esfoliata compressa e trecce di grafite gestiscono bene il vapore saturo ben oltre 300 °C, sono chimicamente inerti verso quasi tutto ciò che produce la chimica delle caldaie e non emettono nulla. Non hanno elasticità propria, quindi i componenti devono fornire una deflessione costante — precarico attivo sugli steli delle valvole, compressione controllata delle guarnizioni sulle flange. La grafite è il riempitivo standard nelle guarnizioni a spirale per flange del vapore e il materiale standard per le guarnizioni delle porte di ispezione e passo d'uomo delle caldaie di potenza.
Guarnizioni metalliche e composite. I design a spirale (nastro metallico + riempitivo in grafite), a doppia camicia e metallici corrugati coprono gli angoli di pressione-temperatura più elevati. La loro debolezza non è la temperatura ma il recupero: dopo un ciclo caldo-freddo, il rilassamento della flangia erode il precarico. La disciplina del serraggio conta più della marca della guarnizione.
Anche i prodotti affini al PTFE compaiono nella fascia intermedia: I fornitori di tenute in PTFE come Marco Rubber documentano i gradi in PTFE caricato usati dove coesistono esposizione al vapore e chimica, e i guarnizioni incapsulate — nucleo elastomerico, guaina PTFE/FEP — colmano il divario sulle linee di vapore con leggeri carichi chimici, purché l'elastomero del nucleo resista ancora alla temperatura.
La condensa è la variabile silenziosa
La tenuta su un raccordo del vapore raramente tocca vapore secco. Tocca la condensa — acqua che si forma dove il vapore incontra la superficie più fredda dei componenti, si raccoglie nei punti bassi e raggiunge le interfacce di tenuta a piena pressione. La condensa cambia il servizio in tre modi che le tabelle di selezione per vapore puro ignorano.
In primo luogo, si tratta di contatto liquido, che accelera l'estrazione e l'idrolisi oltre quanto produca l'esposizione al solo vapore. In secondo luogo, trasporta la chimica del trattamento dell'acqua: ammine, ossigeno scavenger e composti per caldaie si concentrano nelle sacche di condensa proprio dove si trovano le tenute. In terzo luogo, favorisce il colpo d'ariete — masse di condensa spinte dalla velocità del vapore che colpiscono i raccordi con una forza ben superiore alla pressione di linea. Un giunto flangiato nominalmente idoneo per 12 bar può subire carichi transitori diverse volte superiori quando arriva una massa di condensa.
Le conseguenze pratiche: prevedere punti di scarico e scaricatori in prossimità delle sedi delle tenute, orientare il progetto delle glande in modo che la condensa non possa ristagnare nella gola e trattare i giunti flangiati soggetti a impatti con valori di tenuta conservativi. Sulle linee con chimica dell'acqua aggressiva, i progetti a base di FEPM e PTFE tollerano la chimica delle ammine che il FKM standard non sopporta — un motivo in più per cui i casi di miscela olio-vapore migrano verso i fluoropolimeri invece di restare sulle gomme commodity.
La mappa dei componenti della caldaia: dove vive ogni tenuta
I sistemi di caldaia concentrano problemi di tenuta diversi in punti diversi, e il materiale giusto cambia per ciascuno:
| Punto di tenuta | Condizioni tipiche | Tenuta di prima scelta | Note |
|---|---|---|---|
| Portelli per passo d'uomo / passo di mano | Vapore saturo alla pressione del corpo cilindrico, ciclico | Grafite flessibile o metallo corrugato + grafite | Riapplicare la coppia dopo il primo ciclo termico; prevedere il rilassamento |
| Giunti flangiati del vapore | Pressione e temperatura di linea piena | Spiralati con riempimento in grafite | Coppia di serraggio controllata, prigionieri grafitati di aiuto |
| Steli delle valvole del vapore | Movimento ciclico, temperatura piena | Treccia in grafite o anelli a V in PTFE, con carico dinamico | Il carico dinamico mantiene la forza mentre la treccia si rilassa |
| Pompe dell'acqua di alimentazione della caldaia | Acqua calda in pressione, 100–180 °C | Elastomeri EPDM (perossidici) sul lato acqua calda | Condensa contaminata da olio → HNBR o FEPM |
| Giunti rotanti / soffiatori di fuliggine | Movimento rotatorio in vapore saturo | PTFE energizzato a molla o treccia in grafite | Le tenute a labbro in gomma cedono rapidamente qui |
| Vetri di livello / raccordi di livello | Statico, alta temperatura | Guarnizioni in grafite o PTFE secondo le specifiche del raccordo | Seguire esattamente le specifiche delle guarnizioni del costruttore del livello |
La riga della pompa dell'acqua di alimentazione merita enfasi perché è dove si incontrano i due mondi di guasto: acqua calda da un lato, condensa contaminata da olio e lubrificazione dall'altro. L'EPDM domina il lato acqua calda pura e cede nell'olio; HNBR e FEPM fanno da compromesso. Le miscele di vapore e olio sono esattamente il caso in cui nessun composto standard è pulito — è qui che forniamo più spesso composti personalizzati, e la rotta dei prodotti personalizzati esiste proprio per quella conversazione.
Quattro schemi di guasto che si ripresentano ancora e ancora
L'analisi post-mortem nelle centrali a vapore produce la stessa breve lista di firme di guasto. Imparare a leggerle rende ovvie la maggior parte delle cause profonde:
1. O-ring in FKM indurito e fessurato su una valvola del vapore. La tenuta proveniva dal magazzino perché sembrava l'opzione premium. In vapore continuo sopra i 120 °C il composto si è idrolizzato, la superficie è diventata vitrea e una fessura capillare si è aperta lungo la fascia di contatto. La soluzione è la sostituzione del composto — EPDM vulcanizzato al perossido — non una gola più dura. Se riscontrate ripetutamente questo guasto sulla stessa linea, verificate la temperatura della linea rispetto alla tabella di saturazione; qualcuno a monte potrebbe aver aumentato il setpoint di pressione.
2. EPDM appiattito su una pompa dell'acqua calda che funziona bene per due anni, poi perde in una settimana. Si tratta della deformazione permanente che raggiunge il suo punto finale. Il composto era corretto, la temperatura era corretta, ma la tenuta ha infine perso la sua forza immagazzinata. Passare a una qualità perossidica premium o regolare la glanda per ridurre lo stress di compressione e deformazione recupera l'intervallo. Monitorate la deformazione con misurazioni, non con i rapporti di perdita — la tendenza inizia molto prima della goccia.
3. Guarnizione flangiata spiralata che trasuda dopo il primo ciclo. Rilassamento della guarnizione, quasi ogni volta. Il giunto bullonato è stato serrato a freddo e mai riserrato dopo il primo riscaldamento. I riempimenti in grafite e l'acciaio della flangia si dilatano a velocità diverse; il primo ciclo termico assesta la guarnizione e riduce il precarico dei bulloni del 10–30%. La disciplina di riserraggio trasforma questo da perdita ricorrente in un non-evento.
4. Tenuta a labbro strappata in un giunto rotante del vapore. Le tenute a labbro in gomma sembrano economiche sui giunti rotanti del vapore fino alla prima corsa a caldo. Temperatura più velocità di rotazione più avvio a secco uccidono il labbro in pochi giorni. PTFE energizzato a molla o treccia in grafite è la classe di componenti corretta qui; i dati del fornitore da risorse di ingegneria delle tenute di Trelleborg coprono la stessa logica del vapore rotante nelle loro guide applicative.
Notate cosa manca dall'elenco: guasti catastrofici da pressione. Il vapore saturo a 10–15 bar non è estremo secondo gli standard idraulici. Il vapore uccide le tenute attraverso una chimica lenta e la perdita di forza, non attraverso picchi di pressione — il che significa che quasi ogni guasto sopra era visibile in anticipo, sia come deformazione permanente in aumento, carico dei bulloni in calo, o una superficie invecchiata che si poteva sentire con un'unghia.
Dettagli di installazione e manutenzione che decidono la vita della tenuta
La scelta del materiale stabilisce il limite massimo; l'installazione decide quanto ne ottenete. Quattro dettagli distinguono le caldaie che funzionano tra un fermo e l'altro da quelle che gocciolano:
- Disciplina di serraggio su flange e portelli. Serraggio a schema incrociato a stadi, poi un riserraggio completo dopo il primo ciclo di riscaldamento e raffreddamento. Le guarnizioni in grafite si rilassano al primo ciclo; il riserraggio non è opzionale.
- Riempimento dell'alloggiamento e schiacciamento verificati su hardware reale, non sui valori predefiniti di catalogo. Le tenute per vapore lavorano ad alta temperatura e la dilatazione termica modifica lo schiacciamento effettivo. Progettare con uno schiacciamento del 15–25% sugli O-ring tenendo conto dei limiti di riempimento dell'alloggiamento per alte temperature, e validare rispetto alle misurazioni reali delle scanalature.
- Verifiche della deformazione permanente (compression set) in occasione delle fermate programmate. Prelevare un campione di tenuta a ogni fermata e misurarne la deformazione rispetto al pezzo nuovo. Una tendenza in peggioramento indica che il composto ha superato il proprio limite per il vapore molto prima che compaia la perdita. Teniamo le nostre classi standard elencate con le famiglie di tenute per alte e basse temperature proprio per questo confronto.
- Stoccaggio e movimentazione. I composti per alte temperature non sono più resistenti in magazzino di quelli ordinari. Ozono, UV e calore durante lo stoccaggio invecchiano le tenute non ancora utilizzate prima che vedano mai il vapore: seguire le normali regole di stoccaggio degli elastomeri e acquistare in quantità che si consumano entro un intervallo ragionevole. Le famiglie di gomma generali e la loro cura sono riassunte nella nostra categoria tenute in gomma.
Strategia delle scorte e note sull'approvvigionamento per gli acquirenti di tenute per vapore
Gli impianti a vapore si guastano ripetutamente sugli stessi pochi consumabili, il che rende la strategia delle scorte particolarmente efficace. Tre regole pratiche dal nostro reparto produttivo:
Standardizzare i composti, non solo le dimensioni. Un impianto di caldaie che tiene a magazzino tre composti EPDM, due classi FKM e un assortimento di lamiera di grafite finisce per installare ciò che ha a portata di mano, compreso l'O-ring FKM che sembra premium e muore nella linea del vapore. Ridurre la gamma: un composto EPDM vulcanizzato al perossido per il servizio vapore, una classe HNBR o FEPM per i punti contaminati da olio, lamiera di grafite e guarnizioni a spirale per il lavoro sulle flange. Ogni tenuta nel contenitore deve essere corretta per la sua posizione peggiore, così un tecnico ben intenzionato non può installare la famiglia sbagliata.
Indicare il servizio sul contenitore, non sulla fattura. “EPDM 70, 32×3,5” non dice nulla al magazziniere su dove la tenuta può essere utilizzata. Etichettare i contenitori di stoccaggio con l'applicazione — “vapore ≤150°C”, “olio + condensa”, “NON per vapore” — e il tasso di installazione errata scende quasi a zero. I distributori che servono più impianti scoprono che questo singolo cambiamento riduce i loro ordini di emergenza più frequenti.
Acquistare i componenti lato caldo in set abbinati. Una revisione di valvola che riutilizza la guarnizione di grafite dell'anno scorso insieme a guarnizioni nuove produce un giunto con due diversi tassi di rilassamento. I set abbinati — guarnizione, baderna, O-ring e l'istruzione di serraggio su un unico foglio — costano pochi centesimi da assemblare al momento dell'approvvigionamento ed eliminano un'intera classe di guasti. Realizziamo questi set attraverso le nostre linee di kit di tenute per i clienti idraulici, e la stessa logica dei kit si trasferisce direttamente alla pianificazione della manutenzione delle caldaie. Per gli acquirenti che consolidano consumabili industriali tra fornitori, i cataloghi di colleghi come Darcoid sono utili per confrontare cosa dovrebbe includere una linea standard di elastomeri per alte temperature prima di impegnarsi con un fornitore.
Lista di controllo operativa
- Scrivere la condizione del vapore come pressione (specificare assoluta o relativa) + temperatura + margine di surriscaldamento prima di qualsiasi richiesta di offerta.
- Per vapore pulito ≤150°C: specificare EPDM vulcanizzato al perossido e richiedere i dati del test in autoclave a vapore, non le classificazioni a calore secco.
- Rifiutare l'FKM standard per qualsiasi servizio continuo con vapore saturo superiore a 120°C — indurire solo se il servizio è davvero intermittente.
- Verificare la presenza di trascinamento di olio. Qualsiasi contatto con olio minerale → passare da EPDM a HNBR o FEPM.
- Oltre 180°C: confrontare FEPM e FFKM per vapore con PTFE energizzato a molla e grafite sul costo totale, non sul prezzo unitario.
- Oltre ~250°C: progettare in grafite e metallo; usare elastomeri solo per punti ausiliari a basso differenziale.
- Mappare ogni punto di tenuta sulla caldaia — portelli, flange, steli delle valvole, pompe di alimentazione, giunti rotanti — e assegnare un materiale per punto, non un unico materiale per l'impianto.
- Programmare un serraggio successivo dopo il primo ciclo termico su ogni nuovo set di guarnizioni.
- Prelevare e misurare tenute campione a ogni fermata; monitorare la tendenza della deformazione permanente per posizione e composto.
- Conservare le tenute di ricambio secondo le regole standard degli elastomeri — al buio, al fresco, senza sollecitazioni — anche per le classi per alte temperature.
Tenute per il lato vapore dell'impianto
Il servizio vapore divide la mappa dei materiali, e la nostra gamma la segue: EPDM e FKM per le fasce di elastomeri definite in questo articolo, FFKM dove temperatura e chimica superano entrambe, PTFE e PTFE caricato per guarnizioni e sedi, e costruzioni a base di grafite e con supporto metallico per i giunti che gli elastomeri non riescono a tenere. Guarnizioni, rondelle, O-ring, tenute a labbro e parti in PTFE lavorate possono essere quotate insieme come un unico pacchetto di fermata.
Due dettagli decidono se una tenuta per vapore arriva alla prossima fermata: il surriscaldamento alla tenuta anziché al corpo cilindrico, e la chimica della condensa durante l'avviamento, quando il fluido è al suo massimo di aggressività e il metallo è ancora freddo. Dimensioniamo il composto per la condizione satura, verifichiamo la deformazione permanente alla temperatura prevista della scanalatura o della flangia, e indichiamo dove un serraggio successivo al primo ciclo termico è obbligatorio anziché facoltativo.
Inviare i dati della caldaia o della linea del vapore — pressione, temperatura, chimica della condensa — insieme al disegno del giunto o della tenuta a sales@bosssealing.com, e torneremo con un materiale per posizione e la relativa lista di ricambi. Preventivi entro un giorno lavorativo, revisione tecnica gratuita; la modulo di contatto raggiunge gli stessi ingegneri.