
Un anello di supporto si guasta in silenzio. Non perde, non fischia, non compare sulla dashboard di monitoraggio delle condizioni — fino al giorno in cui non blocca più il gioco di estrusione, e l'O-ring dietro di esso esce dallo smontaggio con un bordo masticato e rosicchiato. A quel punto la scelta del materiale che sembrava una nota a piè di pagina è diventata un evento di fermo macchina.
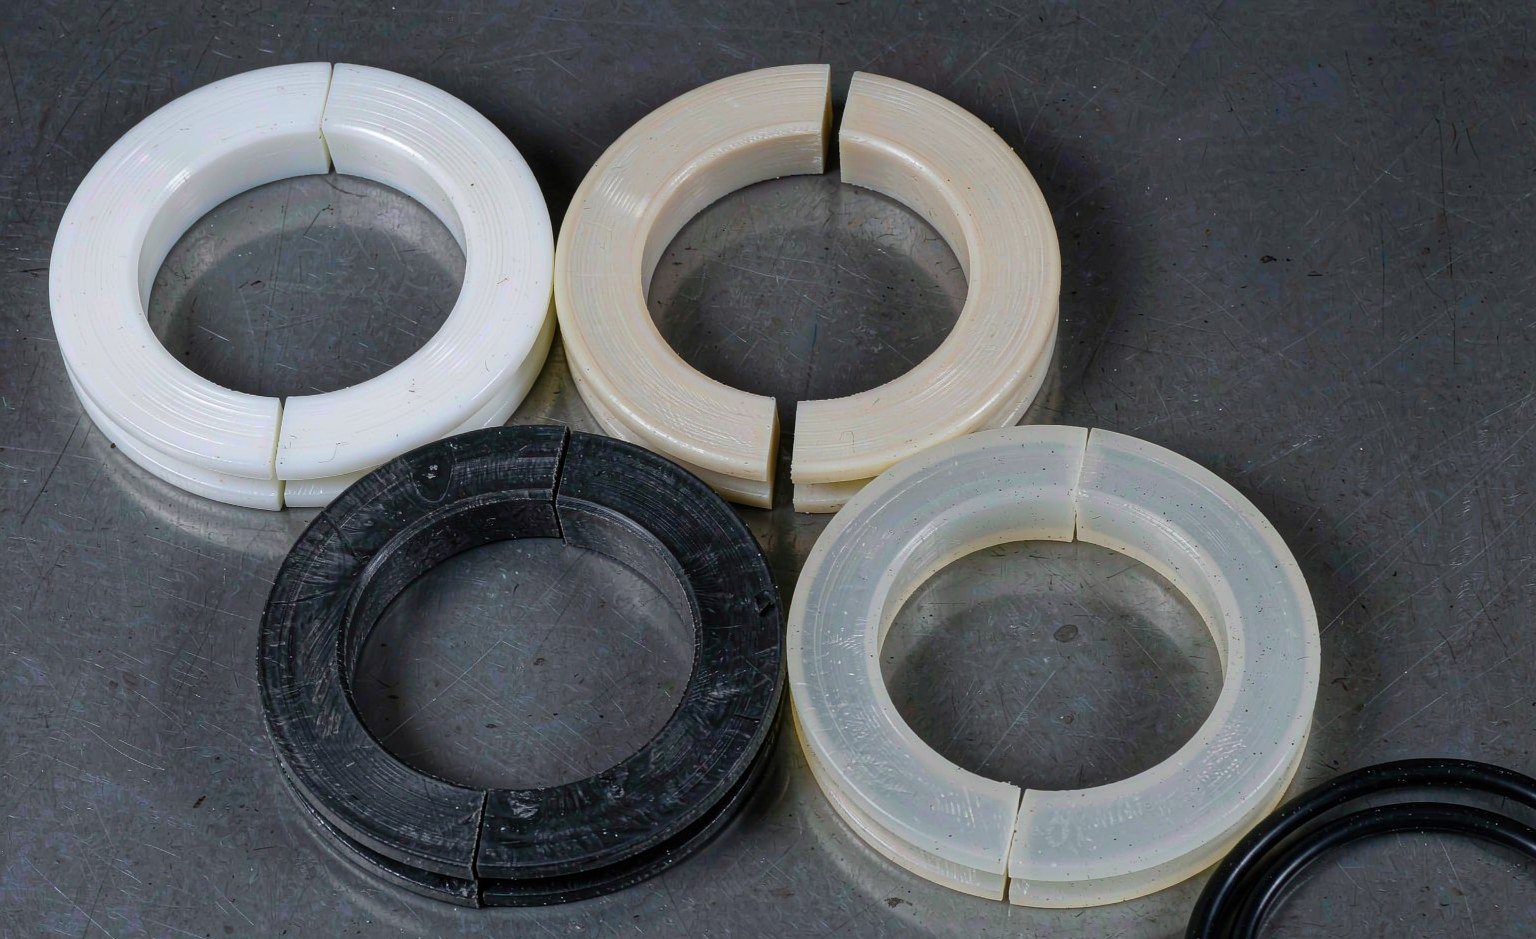
Questa guida restringe la decisione alle quattro famiglie di polimeri che coprono la maggior parte delle sedi idrauliche e di processo — PTFE vergine, PTFE caricato, PEEK, nylon 6/6 e UHMWPE — e le classifica in base alle tre variabili che decidono davvero il risultato: pressione, temperatura e mezzo. Le questioni geometriche (singolo vs doppio, pieno vs diviso vs tagliato a spirale) sono trattate nel nostro precedente articolo su cos'è un anello di supporto; qui andiamo a fondo sul materiale.
Partire dalla pressione, non dall'alfabeto delle schede tecniche
La resistenza all'estrusione è l'intero compito. I valori seguenti riflettono i limiti di servizio comunemente pubblicati per gli anelli di supporto, e separano nettamente i quattro materiali:
- PTFE vergine: utilizzabile fino a circa 25 MPa (3.600 psi). Oltre, subentra il creep a freddo — l'anello si deforma lentamente nel gioco che doveva bloccare.
- PTFE caricato (vetro, carbonio, bronzo): fino a circa 40 MPa (5.800 psi). I riempitivi fanno per l'anello ciò che fanno per le guaine di tenuta: sconfiggono il creep.
- Nylon 6/6: comodamente sotto circa 69 MPa (10.000 psi) — rigido ed economico, con un limite di temperatura discusso più avanti.
- PEEK: fino a circa 138 MPa (20.000 psi). Resistenza alla compressione superiore a 140 MPa, e mantiene tale resistenza a temperature in cui il nylon ha già ceduto. È la risposta per il settore petrolifero e lo stampaggio a iniezione.
Due note di confine dall'esperienza. A circa 700 bar (70 MPa) e oltre, il gioco di estrusione stesso diventa la variabile dominante — nessun materiale dell'anello salva una sede mal realizzata, e o si riduce il gioco diametrale o subentra un design anti-estrusione. E l'UHMWPE, pur essendo un eccellente materiale anti-estrusione a pressione moderata (resistente all'estrusione, Shore D 60–65), si colloca nella stessa fascia di servizio del PTFE da vergine a caricato; lo specifichiamo per la sua durata all'usura, non per record di pressione massima.
| Materiale | Pressione massima (tipica) | Temp. max | Assorbimento d'acqua | Resistenza chimica | Costo relativo |
|---|---|---|---|---|---|
| PTFE vergine | ≈ 25 MPa (3.600 psi) | ≈ 260 °C | Nessuno (0,01%) | Quasi universale, pH 0–14 | Fluido |
| PTFE caricato (vetro/carbonio/bronzo) | ≈ 40 MPa (5.800 psi) | ≈ 260–290 °C | Nessuna | Ampia; dipende dal riempitivo | Medio-alto |
| Nylon 6/6 (spesso caricato con MoS₂) | < ≈ 69 MPa (10.000 psi) | ≈ 86–120 °C | 0,5–1,4% / 24 h | Buono con oli; scarso con acidi, debole a lungo termine in acqua-glicole | Basso |
| PEEK | ≈ 138 MPa (20.000 psi) | ≈ 250–260 °C | ~0,5% saturo, basso | Ampia, inclusi vapore caldo e la maggior parte dei solventi | Alto |
| UHMWPE | Fascia di pressione moderata (come PTFE da vergine a caricato) | ≈ 80–100 °C | ~0% | Acidi/basi deboli, la maggior parte dei solventi; non ossidanti forti | Basso-medio |
Le schede tecniche dei materiali per le proprietà e la lavorazione delle gradi di PEEK sono pubblicate dai produttori di resina stessi — Victrex è il riferimento da cui parte la maggior parte degli ingegneri — e i loro valori sono quelli da citare in una specifica, non il riassunto di un rivenditore.
Poi la temperatura — dove il nylon perde silenziosamente
La capacità di pressione conta poco se l'anello si ammorbidisce. La colonna della temperatura nella tabella sopra guida tre decisioni ricorrenti:
- Oltre circa 90–100 °C, il nylon 6/6 è escluso. Il suo limite di servizio si colloca vicino a 86 °C in molte guide pubblicate — circuiti idraulici caldi, apparecchiature prossime al vapore e qualsiasi cosa vicina a un vano motore spostano la scelta su PTFE o PEEK.
- Oltre circa 80 °C, anche l'UHMWPE si ammorbidisce (escursioni brevi verso 100 °C sono sopportabili, il servizio continuo no). La sua resistenza all'usura — diverse volte quella del PTFE vergine — rende doloroso rinunciarvi, ma la rigidità cala rapidamente con la temperatura.
- Lato criogenico, sia il PTFE che l'UHMWPE restano funzionali fino a circa −200 °C, e il PEEK fino a circa −70 °C. Per attuatori idraulici a bassa temperatura in regioni fredde, un anello in PTFE vergine all'interno di un sistema di guaina in PTFE o UHMWPE è la risposta standard della nostra gamma di tenute per basse temperature.
Un'avvertenza che collega pressione e temperatura: la resistenza all'estrusione cala all'aumentare della temperatura, per ogni polimero della tabella. Un anello in PTFE caricato adatto a 40 MPa in un circuito a 80 °C può richiedere un sostituto in PEEK nello stesso circuito a 180 °C. Quando il servizio include entrambi i valori, qualificare la coppia, non ciascuno separatamente.
Il mezzo: assorbimento d'acqua e aggressione chimica
Il PTFE e il PEEK sono chimicamente indifferenti a quasi tutto ciò che una tenuta idraulica o di processo incontra. Le decisioni sui materiali qui riguardano in realtà gli altri due:
- Il nylon assorbe acqua — dallo 0,5 all'1,4% in 24 ore secondo i dati pubblicati più comuni, di più a saturazione. Nei circuiti HPU acqua-glicole, nei magazzini tropicali umidi o nelle apparecchiature marine, questo assorbimento comporta un rigonfiamento dimensionale (un problema di accoppiamento in una gola a gioco ridotto) e un calo di rigidità. Il nylon caricato MoS₂ scambia parte di questo con un attrito inferiore, ma un impiego con forte presenza d'acqua continua a favorire il PTFE o il PEEK.
- L'UHMWPE teme i forti ossidanti — l'acido nitrico concentrato, l'acido solforico a caldo e i flussi di permanganato lo attaccano. Per tutto ciò che è al di sotto di questo, compresa la maggior parte dei mezzi acquosi, è chimicamente valido ed eccezionalmente resistente all'abrasione.
- Il PTFE caricato eredita un'avvertenza dai suoi riempitivi: un anello caricato al bronzo in un flusso fortemente acido o clorurato può corrodere il riempitivo, ed è per questo che per il servizio chimico si preferiscono per default le qualità caricate al vetro o al carbonio, oppure il PTFE vergine a bassa pressione. Il nostro gamma di materie plastiche tecniche elenca i sistemi di riempitivo per qualità, così la scelta chimica si fa a livello di qualità, non di famiglia.
Singolo o doppio, pieno o tagliato: la geometria segue la direzione della pressione
La scelta del materiale e la geometria interagiscono, quindi vanno definite insieme:
| Configurazione | Quando si applica | Note sui materiali |
|---|---|---|
| Anello singolo, lato bassa pressione | La pressione agisce da un solo lato | Una qualsiasi delle quattro; opzione più economica. Non montare un anello singolo su entrambi i lati “per simmetria” |
| Due anelli, uno per lato | Cilindri a doppio effetto, inversione di pressione | Le coppie devono essere identiche per materiale e durezza; coppie non abbinate inclinano l'O-ring durante l'inversione |
| Anello pieno (tornito) | Gole statiche, impiego moderato | Migliore tenuta all'estrusione; l'installazione richiede un movimento di stiramento oltre le spalle |
| Anello tagliato a smusso / a spirale | Steli e pistoni dinamici, installazione sul campo sopra le gole | Angolo di taglio impostato in modo che l'O-ring non possa segnare il giunto; installare le facce di taglio lontane dal lato in pressione della tenuta |
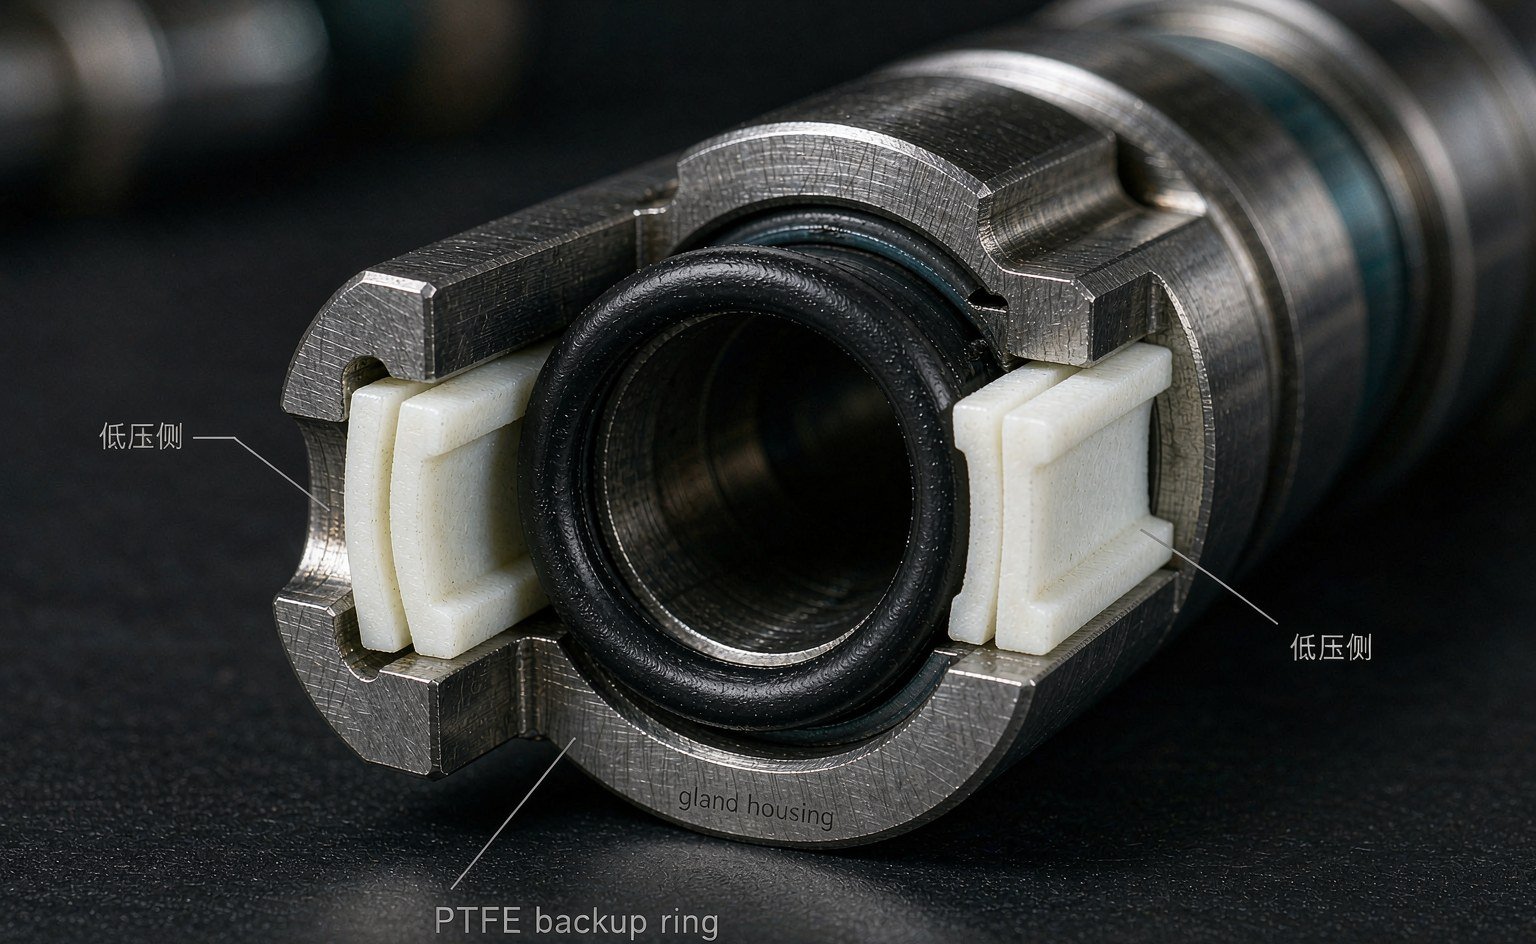
Sulle grandi flange statiche esistono anelli tagliati affinché le squadre di manutenzione possano installarli senza smontare il giunto. Sugli steli alternativi, il taglio a smusso è ciò che impedisce all'anello di diventare un secondo percorso di perdita; gli anelli pieni nelle gole dinamiche possono effettivamente incastrarsi e rigare. Qui gli standard lavorano in sottofondo: la parte 4 della ISO 3601 copre gli anelli antiestrusione per applicazioni con O-ring, e la maggior parte dei disegni dei componenti idraulici fa riferimento a una geometria della gola in stile MIL-G-5514 che l'anello deve rispettare.
Come si presenta un materiale sbagliato allo smontaggio
L'analisi forense dei guasti accorcia molti dibattiti sulle specifiche, perché ogni uso improprio lascia una firma:
- Anello appiattito in forma di D, fluito nel gioco — PTFE vergine usato oltre il suo limite di pressione, o qualsiasi anello a temperature superiori alla sua classe. Aumentare il materiale, ridurre il gioco, o entrambe le cose.
- Anello rigonfio, accoppiamento stretto, rigature nella gola — nylon in servizio umido. Passare al PTFE/PEEK o aspettarsi il ripetersi del problema a ogni revisione.
- Anello intatto ma O-ring ancora intaccato — problema di geometria, non di materiale: gioco troppo ampio per la larghezza dell'anello, anello montato sul lato sbagliato, o anello singolo in servizio a doppio effetto.
- Superficie dell'anello corrosa o scolorita — attacco chimico sul riempitivo (PTFE al bronzo in servizio acido) o sull'UHMWPE in un ossidante.
- Rigature sulla canna o sullo stelo lungo il percorso dell'anello — materiale dell'anello troppo duro per la contro-superficie (PEEK contro alluminio tenero), o detriti accumulati tra anello e gola. Rivedere l'abbinamento di durezza o aggiungere filtrazione.
Quando lo smontaggio mostra danni da estrusione dell'O-ring in una gola che già dispone di anelli antiestrusione, eseguire l' analisi di estrusione e gioco prima di riordinare qualsiasi cosa — in circa la metà dei casi che vediamo, il materiale dell'anello non è mai stato il problema.
Una scorciatoia di selezione da tenere su un biglietto
Per gli acquirenti che tengono a magazzino anelli antiestrusione per una gamma di apparecchiature, la regola decisionale in quattro righe copre la maggior parte dei casi:
- ≤ 25 MPa, qualsiasi chimica, qualsiasi temperatura fino a 260 °C → PTFE vergine.
- 25–40 MPa, dinamico, limite 260 °C → PTFE caricato (vetro o carbonio per la chimica, bronzo per la stabilità).
- 40–70 MPa, a secco, < 90 °C, sensibile ai costi → nylon 6/6, caricato MoS₂ se scorre.
- Oltre 70 MPa, o oltre 90 °C con alta pressione, o vapore → Consultare PEEK e verificare il gioco di estrusione prima della fattura.
L'UHMWPE entra in gioco ovunque predominino l'abrasione o i mezzi acquosi e la pressione resti moderata — sospensioni, oleodinamica ad acqua, ambienti di lavaggio alimentare. Se la scheda offre due risposte difendibili, scegliere quella più economica e tenere a magazzino una variante in PEEK per le celle calde. I set di componenti che abbinano anelli agli elementi di tenuta corrispondenti, come la nostra gamma di guarnizioni dinamiche per pistone e le categoria guarnizioni, rondelle e anelli di supporto, eliminano del tutto questa decisione di abbinamento dal problema del conteggio a magazzino.
La consulenza sull'approvvigionamento si applica qui allo stesso modo degli O-ring: i marketplace generalisti come Seal Sales e Darcoid sono utili per confrontare misure comuni e prezzi, mentre un produttore entra in gioco nel momento in cui pressione, temperatura o chimica escono dalla scheda standard — è allora che la qualità, il sistema di riempimento e la verifica del gioco iniziano a contare più del listino prezzi. I fornitori globali di fluid power come Hallite pubblicano apertamente le proprie linee guida su alloggiamenti e anelli di supporto, e le loro tabelle concordano con la logica sopra esposta, che è la rassicurazione che gli acquirenti dovrebbero cercare.
In conclusione
La scelta del materiale per gli anelli di supporto è un problema a tre numeri — pressione, temperatura, mezzo — e le quattro famiglie di polimeri lo risolvono in un ordine fisso: PTFE per la chimica, PTFE caricato per lo scorrimento viscoso, nylon per il costo in servizio a secco e pressione moderata, PEEK per il vertice dell'intervallo di pressione e temperatura, UHMWPE per l'usura e l'acqua. Qualificare insieme la coppia pressione-temperatura, rispettare l'assorbimento d'acqua del nylon e abbinare la durezza dell'anello alla contro-superficie. Fatto questo, l'anello torna a essere ciò che dovrebbe essere: il componente più silenzioso dell'alloggiamento.
Quattro materiali per anelli, un unico standard di sede
Gli anelli in PTFE, PEEK, nylon e UHMWPE sono tutti lavorati a disegno qui, in forme piene, aperte e a doppio giro, comprese le qualità caricate con bronzo e grafite confrontate in questo articolo. Poiché tutti e quattro escono dagli stessi banchi, una coppia pressione-temperatura può essere qualificata rispetto alla sede che già possedete anziché rispetto a un intervallo di catalogo.
I controlli che eseguiamo prima del taglio: pressione e gioco insieme, temperatura sull'anello, assorbimento d'acqua per il nylon in servizio bagnato e durezza dell'anello rispetto alla contro-superficie. Poi la geometria — singolo o doppio, direzione del taglio, angolo di smusso — perché buona parte delle diagnosi di materiale errato allo smontaggio sono in realtà diagnosi di geometria errata.
Inviate il disegno della sede, la coppia pressione-temperatura e il mezzo, e citeremo i quattro candidati fianco a fianco così che il compromesso abbia un prezzo invece di essere oggetto di discussione. Risposta di solito entro 24 ore, revisione tecnica gratuita — sales@bosssealing.com oppure il modulo di contatto.