
Ein Stützring versagt leise. Er leckt nicht, er quietscht nicht, er taucht nicht im Zustandsüberwachungs-Dashboard auf – bis zu dem Tag, an dem er den Spalt nicht mehr blockiert und der O-Ring dahinter mit einer angenagten, ausgefransten Kante aus der Demontage kommt. Dann ist die Materialentscheidung, die wie eine Fußnote wirkte, zu einem Stillstandsereignis geworden.
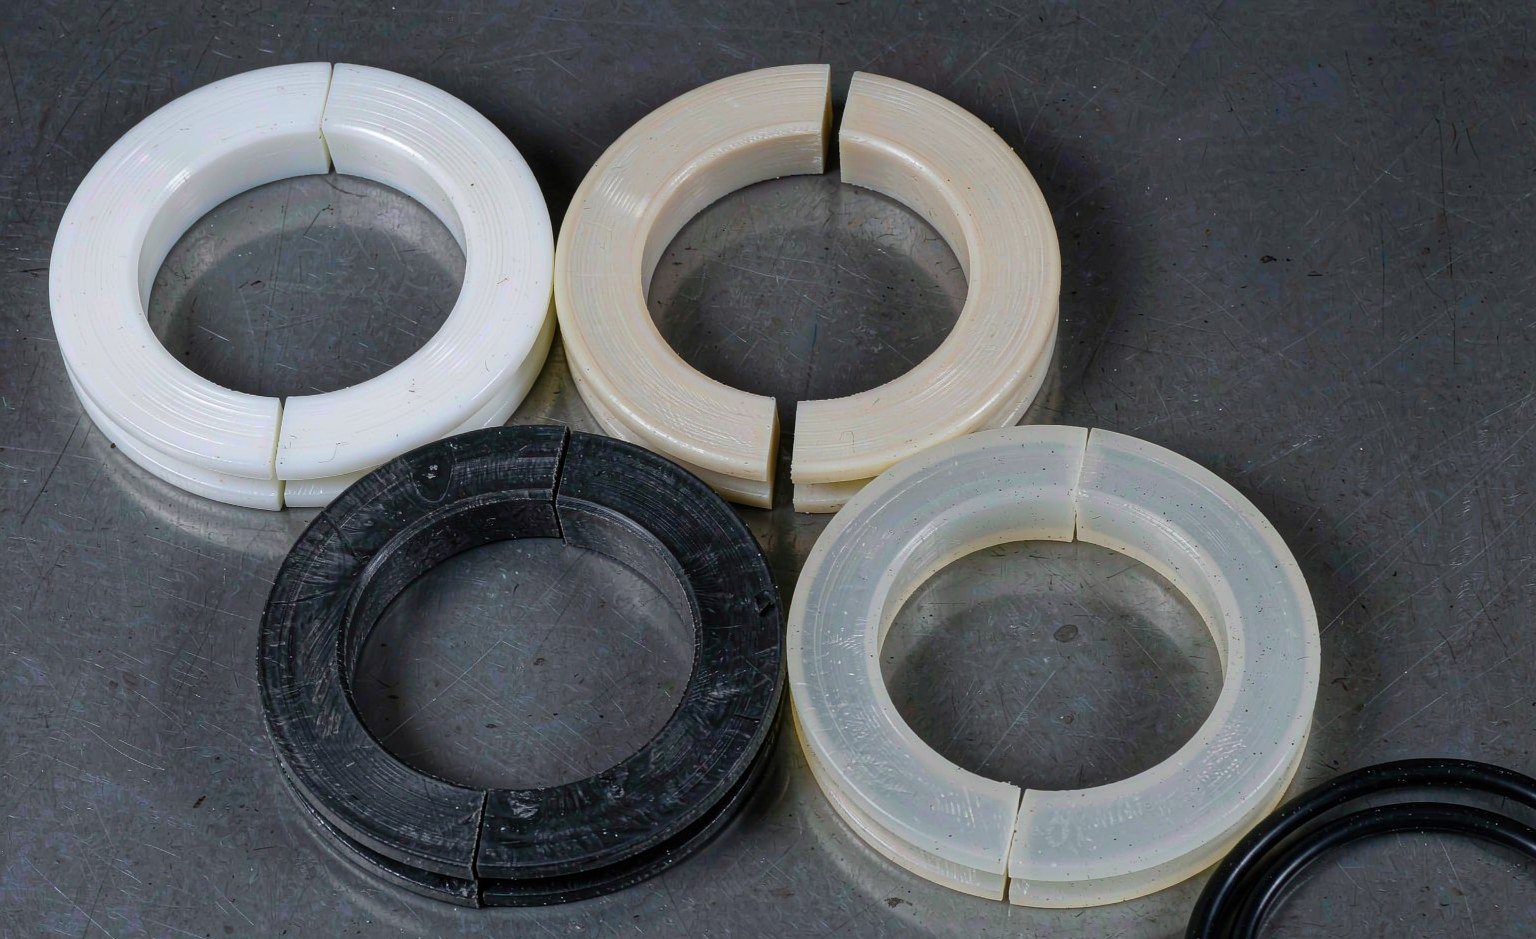
Dieser Leitfaden reduziert die Entscheidung auf die vier Polymerfamilien, die die meisten Hydraulik- und Prozessdichtungen abdecken – ungefülltes PTFE, gefülltes PTFE, PEEK, Nylon 6/6 und UHMWPE – und ordnet sie nach den drei Variablen, die das Ergebnis tatsächlich bestimmen: Druck, Temperatur und Medium. Die Geometriefragen (einfach vs. doppelt, massiv vs. geteilt vs. spiralgeschnitten) werden in unserem früheren Artikel über was ein Stützring ist; behandelt; hier gehen wir tief ins Material.
Beginnen Sie mit dem Druck, nicht mit dem Datenblatt-Alphabet
Extrusionsbeständigkeit ist die ganze Aufgabe. Die folgenden Zahlen spiegeln gängig veröffentlichte Einsatzgrenzen für Stützringe wider und trennen die vier Materialien klar:
- Reines PTFE: einsetzbar bis etwa 25 MPa (3.600 psi). Darüber übernimmt das Kaltfließen – der Ring verformt sich langsam in den Spalt, den er blockieren sollte.
- Gefülltes PTFE (Glas, Kohlenstoff, Bronze): bis etwa 40 MPa (5.800 psi). Füllstoffe leisten für den Ring, was sie für Dichtungsmäntel leisten: Sie besiegen das Kriechen.
- Nylon 6/6: komfortabel unterhalb von etwa 69 MPa (10.000 psi) – steif und kostengünstig, mit einem Temperaturhaken, der unten besprochen wird.
- PEEK: bis etwa 138 MPa (20.000 psi). Druckfestigkeit über 140 MPa, und diese Festigkeit bleibt bei Temperaturen erhalten, bei denen Nylon längst aufgegeben hat. Das ist die Antwort für Ölfeld und Spritzguss.
Zwei Grenzhinweise aus der Praxis. Bei etwa 700 bar (70 MPa) und darüber wird der Extrusionsspalt selbst zur dominierenden Variable – kein Ringmaterial rettet eine schlampige Dichtungsnut, und entweder wird das diametrale Spiel verringert oder ein Antiextrusions-Design übernimmt. Und UHMWPE, obwohl ein hervorragendes Antiextrusionsmaterial bei mäßigem Druck (extrusionsbeständig, Shore D 60–65), liegt im selben Einsatzband wie ungefülltes bis gefülltes PTFE; wir spezifizieren es wegen seiner Verschleißlebensdauer, nicht wegen Druckrekorden.
| Material | Druckgrenze (typisch) | Max. Temperatur | Wasseraufnahme | Chemikalienbeständigkeit | Relativer Preis |
|---|---|---|---|---|---|
| Reines PTFE | ≈ 25 MPa (3.600 psi) | ≈ 260 °C | Keine (0,01 %) | Nahezu universell, pH 0–14 | Medium |
| Gefülltes PTFE (Glas/Kohlenstoff/Bronze) | ≈ 40 MPa (5.800 psi) | ≈ 260–290 °C | Keine | Breit; füllstoffabhängig | Mittel-hoch |
| Nylon 6/6 (oft MoS₂-gefüllt) | < ≈ 69 MPa (10.000 psi) | ≈ 86–120 °C | 0,5–1,4 % / 24 h | Gute Öle; schlechte Säuren, langfristig schwach in Wasser-Glykol | Niedrig |
| PEEK | ≈ 138 MPa (20.000 psi) | ≈ 250–260 °C | ~0,5 % gesättigt, niedrig | Breit, inkl. Heißdampf, die meisten Lösungsmittel | Hoch |
| UHMWPE | Mitteldruckband (wie ungefülltes bis gefülltes PTFE) | ≈ 80–100 °C | ~0% | Schwache Säuren/Basen, die meisten Lösungsmittel; keine starken Oxidationsmittel | Niedrig-mittel |
Materialdatenblätter zu PEEK-Typeneigenschaften und -verarbeitung werden von den Harzherstellern selbst veröffentlicht – Victrex ist die Referenz, mit der die meisten Ingenieure beginnen – und deren Angaben sind die, die in einer Spezifikation zitiert werden sollten, nicht die Zusammenfassung eines Wiederverkäufers.
Dann die Temperatur – wo Nylon leise verliert
Druckfähigkeit bedeutet wenig, wenn der Ring erweicht. Die Temperaturspalte in der obigen Tabelle treibt drei wiederkehrende Entscheidungen:
- Über etwa 90–100 °C, ist Nylon 6/6 aus dem Rennen. Seine Einsatzgrenze liegt in vielen veröffentlichten Leitfäden bei etwa 86 °C – heiße Hydraulikkreisläufe, dampfnahe Geräte und alles in der Nähe eines Motorraums verlagern die Wahl auf PTFE oder PEEK.
- Über etwa 80 °C, erweicht auch UHMWPE (kurze Ausflüge in Richtung 100 °C sind überlebbar, Dauerbetrieb nicht). Seine Verschleißfestigkeit – ein Mehrfaches der von ungefülltem PTFE – macht es schmerzhaft, darauf zu verzichten, aber die Steifigkeit fällt mit der Temperatur schnell ab.
- Kryogene Seite, bleiben PTFE und UHMWPE beide bis etwa −200 °C funktionsfähig, und PEEK bis etwa −70 °C. Für Niedertemperatur-Hydraulikaktoren in kalten Regionen ist ein Ring aus ungefülltem PTFE in einem PTFE- oder UHMWPE-Mantelsystem die Standardantwort aus unserem Niedertemperatur-Dichtungsprogramm.
Eine Vorsicht, die Druck und Temperatur verbindet: Die Extrusionsbeständigkeit sinkt mit steigender Temperatur, für jedes Polymer in der Tabelle. Ein gefüllter PTFE-Ring, der bei 40 MPa in einem 80-°C-Kreislauf in Ordnung ist, kann in demselben Kreislauf bei 180 °C einen PEEK-Ersatz benötigen. Wenn die Beanspruchung beide Zahlen umfasst, qualifizieren Sie das Paar, nicht jede einzeln.
Das Medium: Wasseraufnahme und chemischer Angriff
PTFE und PEEK sind chemisch gegenüber fast allem indifferent, was eine Hydraulik- oder Prozessstopfbuchse sieht. Die Materialentscheidungen hier drehen sich wirklich um die anderen beiden:
- Nylon absorbiert Wasser – laut gängigen veröffentlichten Werten 0,5 bis 1,4 % in 24 Stunden, bei Sättigung mehr. In Wasser-Glykol-HPU-Kreisläufen, feuchten tropischen Lagerhäusern oder Marineausrüstung bedeutet diese Absorption Dimensionsquellung (ein Passproblem in einer Nut mit engem Spiel) und einen Steifigkeitsabfall. Mit MoS₂ gefülltes Nylon tauscht einen Teil davon gegen geringere Reibung ein, aber bei hoher Wasserbelastung sprechen die Argumente weiterhin für PTFE oder PEEK.
- UHMWPE verträgt keine starken Oxidationsmittel – konzentrierte Salpetersäure, heiße Schwefelsäure und Permanganatströme greifen es an. Für alles darunter, einschließlich der meisten wässrigen Medien, ist es chemisch unbedenklich und außergewöhnlich abriebfest.
- Gefülltes PTFE erbt einen Vorbehalt von seinen Füllstoffen: Ein bronzefülliger Ring in einem stark sauren oder chlorierten Strom kann den Füllstoff korrodieren, weshalb man bei chemischer Beanspruchung standardmäßig zu glas- oder kohlenstoffgefüllten Sorten oder zu ungefülltem PTFE bei niedrigem Druck greift. Unsere Sortiment an technischen Kunststoffen listet Füllstoffsysteme pro Sorte auf, sodass die chemische Entscheidung auf Sortenebene und nicht auf Familienebene getroffen wird.
Einfach oder doppelt, massiv oder geteilt: Die Geometrie folgt der Druckrichtung
Materialauswahl und Geometrie beeinflussen sich gegenseitig, daher sollten sie gemeinsam festgelegt werden:
| Ausführung | Wann sie gilt | Hinweise zum Material |
|---|---|---|
| Einzelring, Niederdruckseite | Druck wirkt nur von einer Seite | Jedes der vier Materialien; günstigste Option. Keinen Einzelring “aus Symmetriegründen” auf beiden Seiten montieren” |
| Zwei Ringe, je einer pro Seite | Doppeltwirkende Zylinder, Druckumkehr | Paare müssen aus identischem Material und mit identischer Härte sein; ungleiche Paare kippen den O-Ring bei Druckumkehr |
| Massiver (gedrehter) Ring | Statische Stopfbuchsen, mittlere Beanspruchung | Beste Extrusionsdichtung; die Montage erfordert eine Dehnbewegung über Schultern hinweg |
| Schrägschnitt- / Spiralsschnittring | Dynamische Stangen und Kolben, Montage über Nuten im Feld | Schnittwinkel so festgelegt, dass der O-Ring die Stoßstelle nicht markieren kann; Schnittflächen entfernt von der Druckseite der Dichtung montieren |
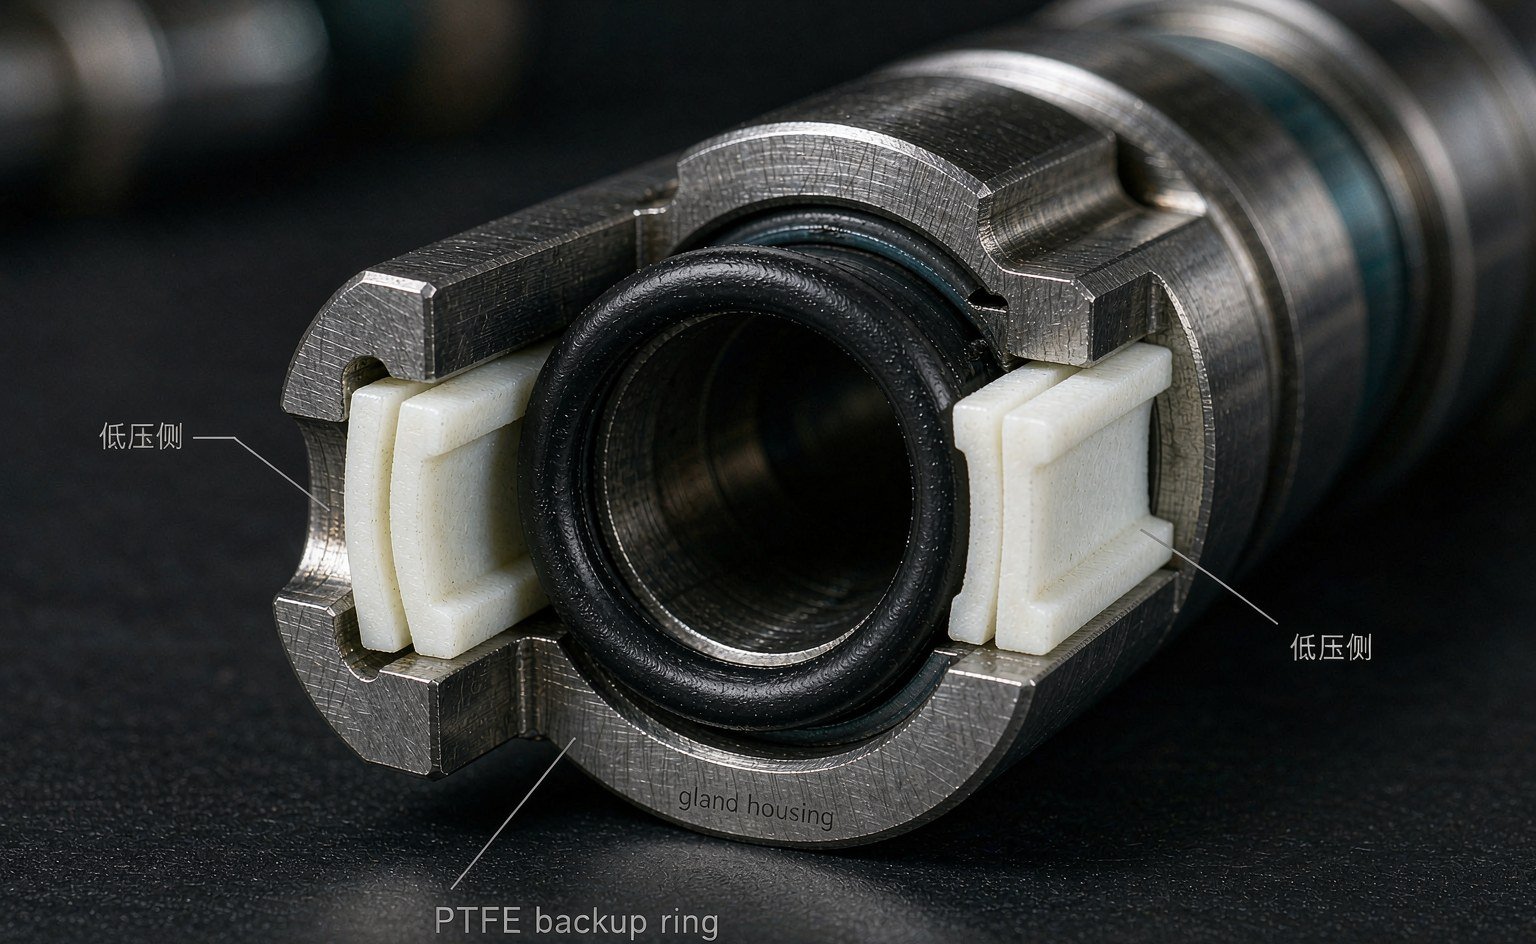
Bei großen statischen Flanschen gibt es geteilte Ringe, damit Instandhaltungsteams sie ohne Demontage der Verbindung einbauen können. Bei hin- und hergehenden Stangen verhindert der Schrägschnitt, dass der Ring zu einem zweiten Leckpfad wird; massive Ringe in dynamischen Stopfbuchsen können sich tatsächlich verkeilen und Riefen verursachen. Normen wirken hier im Hintergrund: Teil 4 von ISO 3601 behandelt Antiextrusionsringe für O-Ring-Anwendungen, und die meisten Zeichnungen von Hydraulikkomponenten verweisen auf eine Stopfbuchsengeometrie nach Art der MIL-G-5514, zu der der Ring passen muss.
Wie ein falsches Material bei der Demontage aussieht
Die Fehleranalyse kürzt viele Spezifikationsdebatten ab, denn jede Fehlanwendung hinterlässt eine Signatur:
- Ring zu einer D-Form abgeflacht, in den Spalt geflossen – ungefülltes PTFE oberhalb seiner Druckgrenze verwendet oder ein beliebiger Ring bei Temperaturen über seiner Nennbelastbarkeit. Material höher einstufen, Spalt verkleinern oder beides.
- Gequollener Ring, enger Sitz, Nutenverschleiß – Nylon in nasser Beanspruchung. Auf PTFE/PEEK wechseln oder damit rechnen, dass sich das bei jeder Überholung wiederholt.
- Ring intakt, aber O-Ring trotzdem angenagt – ein Geometrieproblem, kein Materialproblem: Spalt zu breit für die Ringbreite, Ring auf der falschen Seite montiert oder ein Einzelring bei doppeltwirkender Beanspruchung.
- Ringoberfläche angegriffen oder verfärbt – chemischer Angriff auf den Füllstoff (Bronze-PTFE bei Säurebeanspruchung) oder auf UHMWPE in einem Oxidationsmittel.
- Riefen in Bohrung oder Stange entlang des Ringwegs – Ringmaterial zu hart für die Gegenfläche (PEEK gegen weiches Aluminium) oder Fremdkörper zwischen Ring und Stopfbuchse gepackt. Härtepaarung überdenken oder Filtration hinzufügen.
Wenn die Demontage Extrusionsschäden am O-Ring in einer Stopfbuchse zeigt, die bereits Stützringe hat, führen Sie die Extrusions- und Spaltanalyse durch, bevor Sie irgendetwas nachbestellen – in etwa der Hälfte der Fälle, die wir sehen, war das Ringmaterial nie das Problem.
Eine Auswahlhilfe, die auf eine Karte passt
Für Einkäufer, die Stützringe für eine Reihe von Geräten bevorraten, deckt die Vier-Zeilen-Entscheidungsregel die meisten Fälle ab:
- ≤ 25 MPa, jede Chemie, jede Temperatur bis 260 °C → ungefülltes PTFE.
- 25–40 MPa, dynamisch, Obergrenze 260 °C → gefülltes PTFE (Glas oder Kohlenstoff für die Chemie, Bronze für die Stabilität).
- 40–70 MPa, trocken, < 90 °C, kostenempfindlich → Nylon 6/6, mit MoS₂ gefüllt, wenn es gleitet.
- Über 70 MPa oder über 90 °C bei hohem Druck oder Dampf → PEEK prüfen und den Extrusionsspalt vor der Rechnung kontrollieren.
UHMWPE kommt überall dort zum Einsatz, wo Abrieb oder wässrige Medien dominieren und der Druck moderat bleibt — Schlämme, Wasserhydraulik, Umgebungen mit Lebensmittel-Abwaschung. Wenn die Karte zwei vertretbare Antworten liefert, wählen Sie die günstigere und halten Sie eine PEEK-Variante für die heißen Zellen auf Lager. Komponentensätze, die Ringe mit den passenden Dichtungselementen kombinieren, wie unsere Sortiment an hydraulischen Kolbendichtungen und die Kategorie für Dichtungen, Unterlegscheiben und Stützringe, nehmen Ihnen diese Zuordnungsentscheidung vollständig vom Lagerbestandsproblem ab.
Beschaffungsberatung gilt hier genauso wie bei O-Ringen: allgemeine Marktplätze wie Seal Sales und Darcoid sind nützlich, um gängige Größen und Preise zu vergleichen, während ein Hersteller in dem Moment ins Spiel kommt, in dem Druck, Temperatur oder Chemie die Standardkarte verlassen — dann beginnen die Werkstoffgüte, das Füllstoffsystem und die Spaltprüfung wichtiger zu werden als die Preisliste. Globale Fluid-Power-Lieferanten wie Hallite veröffentlichen ihre Nut- und Stützring-Richtlinien offen, und ihre Tabellen stimmen mit der obigen Logik überein, was die Sicherheit ist, nach der Käufer suchen sollten.
Das Fazit
Die Materialauswahl für Stützringe ist ein Drei-Zahlen-Problem — Druck, Temperatur, Medium — und die vier Polymerfamilien beantworten es in einer festen Reihenfolge: PTFE für die Chemie, gefülltes PTFE für das Kriechen, Nylon für die Kosten bei trockenem Betrieb mit moderatem Druck, PEEK für die Obergrenze des Druck- und Temperaturbereichs, UHMWPE für Verschleiß und Wasser. Qualifizieren Sie das Druck-Temperatur-Paar gemeinsam, beachten Sie die Wasseraufnahme von Nylon und stimmen Sie die Ringhärte auf die Gegenfläche ab. Tun Sie das, und der Ring wird wieder das, was er sein sollte: das leiseste Bauteil in der Nut.
Vier Ringmaterialien, ein Nutstandard
PTFE-, PEEK-, Nylon- und UHMWPE-Ringe werden hier alle nach Zeichnung gefertigt, in massiver, geteilter und doppelt gewendelter Ausführung, einschließlich der bronze- und graphitgefüllten Güten, die dieser Artikel vergleicht. Da alle vier von denselben Bänken kommen, kann ein Druck-Temperatur-Paar gegen die Nut qualifiziert werden, die Sie bereits haben, statt gegen einen Katalogbereich.
Die Prüfungen, die wir vor dem Schneiden durchführen: Druck und Spalt gemeinsam, Temperatur am Ring, Wasseraufnahme bei Nylon in nassem Betrieb und Ringhärte gegenüber der Gegenfläche. Dann die Geometrie — einfach oder doppelt, Schnittrichtung, Schrägungswinkel — denn ein guter Teil der Fehlmaterial-Diagnosen bei der Demontage sind in Wahrheit Fehlgeometrie-Diagnosen.
Senden Sie die Nutzeichnung, das Druck-Temperatur-Paar und das Medium, und wir bieten die vier Kandidaten nebeneinander an, damit der Kompromiss bepreist statt diskutiert wird. Antwort in der Regel innerhalb von 24 Stunden, technische Prüfung kostenlos — sales@bosssealing.com oder die Kontaktformular.