
Un anillo de respaldo falla en silencio. No gotea, no chirría, no aparece en el panel de monitorización de estado — hasta el día en que no bloquea la holgura de extrusión, y la junta tórica que hay detrás sale del desmontaje con el borde mordido y desgastado. Para entonces, la decisión de material que parecía una nota a pie de página se ha convertido en un evento de parada.
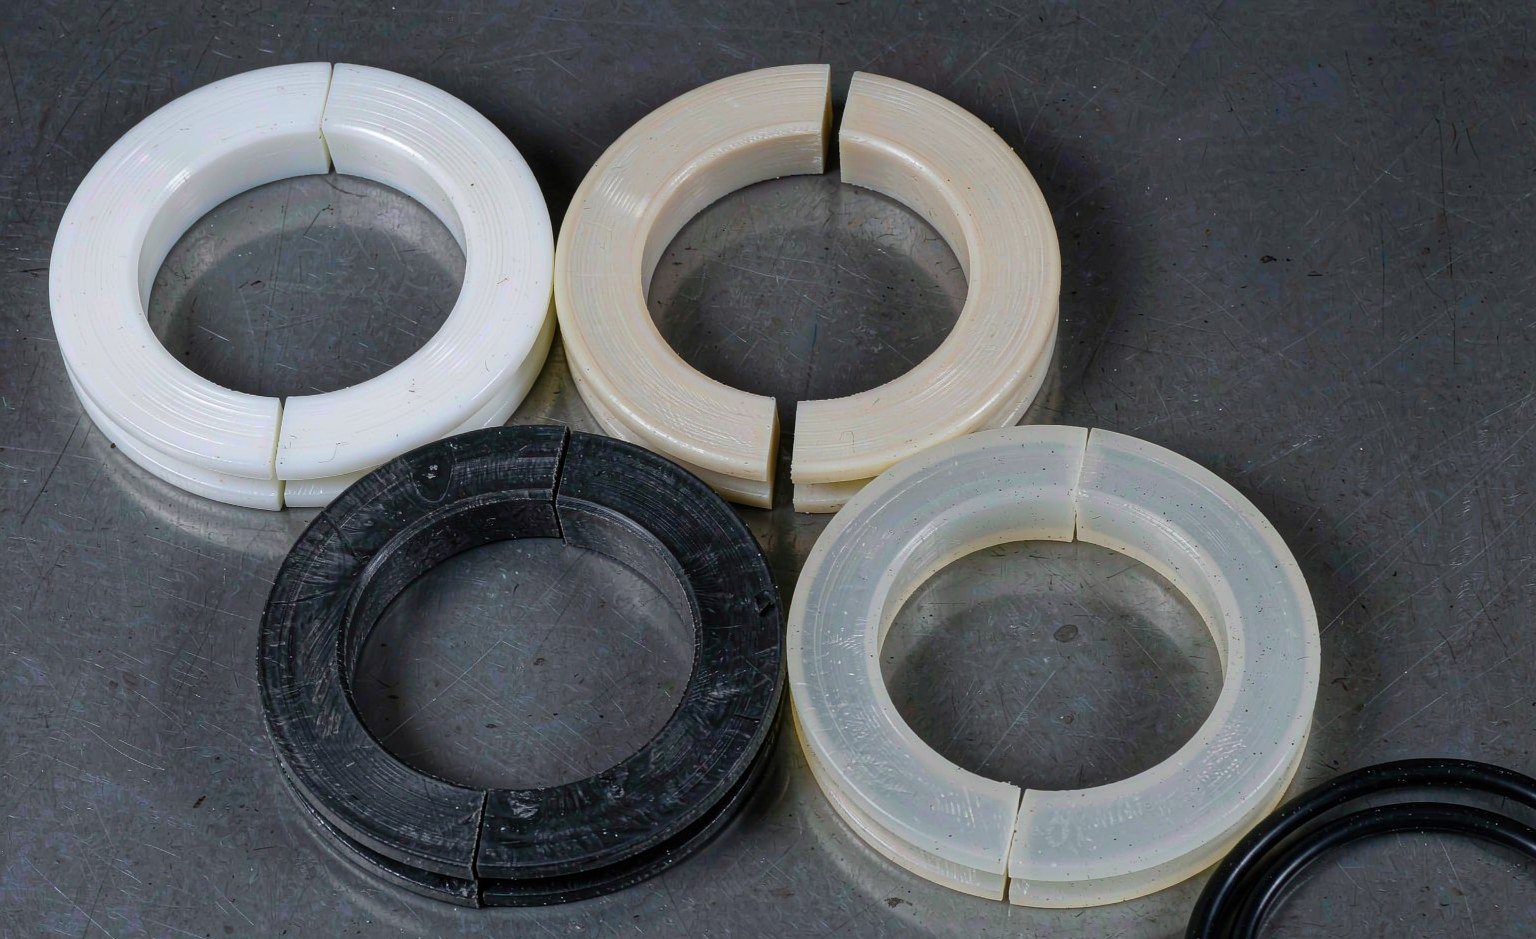
Esta guía reduce la decisión a las cuatro familias de polímeros que cubren la mayoría de los alojamientos hidráulicos y de proceso — PTFE virgen, PTFE con carga, PEEK, nailon 6/6 y UHMWPE — y las clasifica según las tres variables que realmente determinan el resultado: presión, temperatura y medio. Las cuestiones de geometría (simple vs doble, macizo vs partido vs corte en espiral) se tratan en nuestro artículo anterior sobre qué es un anillo de respaldo; aquí profundizamos en el material.
Empiece por la presión, no por el alfabeto de la ficha técnica
La resistencia a la extrusión es todo el trabajo. Las cifras siguientes reflejan los límites de servicio habitualmente publicados para anillos de respaldo, y separan claramente los cuatro materiales:
- PTFE virgen: utilizable hasta aproximadamente 25 MPa (3.600 psi). Más allá, el flujo en frío toma el control — el anillo se deforma lentamente hacia la holgura que debía bloquear.
- PTFE cargado (vidrio, carbono, bronce): hasta aproximadamente 40 MPa (5.800 psi). Las cargas hacen por el anillo lo que hacen por las camisas de sellado: combaten la fluencia.
- Nailon 6/6: cómodamente por debajo de unos 69 MPa (10.000 psi) — rígido y económico, con una salvedad de temperatura que se comenta más abajo.
- PEEK: hasta unos 138 MPa (20.000 psi). Resistencia a la compresión superior a 140 MPa, y mantiene esa resistencia a temperaturas en las que el nailon ya ha cedido. Esta es la respuesta para el sector petrolero y el moldeo por inyección.
Dos notas límite extraídas de la experiencia. A aproximadamente 700 bar (70 MPa) y por encima, la propia holgura de extrusión se convierte en la variable dominante — ningún material de anillo rescata un alojamiento mal ejecutado, y o bien se reduce la holgura diametral o bien toma el relevo un diseño antiextrusión. Y el UHMWPE, aunque es un excelente material antiextrusión a presión moderada (resistente a la extrusión, Shore D 60–65), se sitúa en la misma banda de servicio que el PTFE virgen a con carga; lo especificamos por su vida útil frente al desgaste, no por récords de presión máxima.
| Material | Presión máxima (típica) | Temp. máx. | Absorción de agua | Resistencia química | Costo relativo |
|---|---|---|---|---|---|
| PTFE virgen | ≈ 25 MPa (3.600 psi) | ≈ 260 °C | Ninguna (0,01 %) | Casi universal, pH 0–14 | Medio |
| PTFE con carga (vidrio/carbono/bronce) | ≈ 40 MPa (5.800 psi) | ≈ 260–290 °C | Ninguno | Amplio; según la carga | Media-alta |
| Nailon 6/6 (a menudo con carga de MoS₂) | < ≈ 69 MPa (10.000 psi) | ≈ 86–120 °C | 0,5–1,4 % / 24 h | Buena con aceites; mala con ácidos, débil en agua-glicol a largo plazo | Bajo |
| PEEK | ≈ 138 MPa (20.000 psi) | ≈ 250–260 °C | ~0,5 % saturado, baja | Amplio, incl. vapor caliente, la mayoría de disolventes | Alta |
| UHMWPE | Banda de presión moderada (como el PTFE virgen a con carga) | ≈ 80–100 °C | ~0% | Ácidos/bases débiles, la mayoría de disolventes; no oxidantes fuertes | Baja-media |
Las fichas técnicas de material para las propiedades y el procesamiento de las calidades de PEEK las publican los propios fabricantes de resina — Victrex es la referencia con la que empiezan la mayoría de los ingenieros — y sus cifras son las que hay que citar en una especificación, no el resumen de un revendedor.
Después la temperatura — donde el nailon pierde silenciosamente
La capacidad de presión significa poco si el anillo se reblandece. La columna de temperatura de la tabla anterior impulsa tres decisiones recurrentes:
- Por encima de unos 90–100 °C, el nailon 6/6 queda descartado. Su límite de servicio se sitúa cerca de 86 °C en muchas guías publicadas — los circuitos hidráulicos calientes, los equipos próximos a vapor y cualquier cosa cercana a un compartimento de motor desplazan la elección hacia PTFE o PEEK.
- Por encima de unos 80 °C, el UHMWPE también se reblandece (las excursiones breves hacia 100 °C son soportables, el servicio continuo no). Su resistencia al desgaste — varias veces la del PTFE virgen — hace que renunciar a él duela, pero la rigidez cae rápidamente con la temperatura.
- Lado criogénico, tanto el PTFE como el UHMWPE siguen siendo funcionales hasta aproximadamente −200 °C, y el PEEK hasta unos −70 °C. Para actuadores hidráulicos de baja temperatura en regiones frías, un anillo de PTFE virgen dentro de un sistema de camisa de PTFE o UHMWPE es la respuesta habitual de nuestra gama de sellado para baja temperatura.
Una advertencia que conecta presión y temperatura: la resistencia a la extrusión disminuye a medida que aumenta la temperatura, para todos los polímeros de la tabla. Un anillo de PTFE con carga que va bien a 40 MPa en un circuito a 80 °C puede necesitar un sustituto de PEEK en el mismo circuito funcionando a 180 °C. Cuando el servicio incluye ambas cifras, cualifique el par, no cada una por separado.
El medio: absorción de agua y ataque químico
El PTFE y el PEEK son químicamente indiferentes a casi todo lo que ve un prensaestopas hidráulico o de proceso. Las decisiones de material aquí se refieren realmente a los otros dos:
- El nailon absorbe agua: entre un 0,5 y un 1,4 % en 24 horas según las cifras publicadas habituales, y más en saturación. En circuitos de HPU de agua-glicol, en almacenes tropicales húmedos o en equipos marinos, esa absorción implica un hinchamiento dimensional (un problema de ajuste en una ranura de holgura estrecha) y una caída de rigidez. El nailon con relleno de MoS₂ cambia parte de esto por una menor fricción, pero el servicio con mucha agua sigue aconsejando PTFE o PEEK.
- El UHMWPE es incompatible con los oxidantes fuertes — el ácido nítrico concentrado, el sulfúrico en caliente y las corrientes de permanganato lo atacan. Para todo lo que no llegue a ese extremo, incluidos la mayoría de los medios acuosos, es químicamente sólido y excepcionalmente resistente a la abrasión.
- El PTFE con relleno hereda una advertencia de sus cargas: un anillo con relleno de bronce en una corriente fuertemente ácida o clorada puede corroer la carga, por lo que el servicio químico recurre por defecto a grados con relleno de vidrio o carbono, o a PTFE virgen a baja presión. Nuestro gama de plásticos técnicos enumera los sistemas de carga por grado, de modo que la decisión química se toma a nivel de grado, no de familia.
Simple o doble, macizo o partido: la geometría sigue la dirección de la presión
La selección de material y la geometría interactúan, así que conviene resolverlas juntas:
| Configuración | Cuándo se aplica | Notas sobre el material |
|---|---|---|
| Anillo simple, lado de baja presión | La presión actúa desde un solo lado | Cualquiera de los cuatro; la opción más económica. No monte un anillo simple en ambos lados “por simetría” |
| Dos anillos, uno a cada lado | Cilindros de doble efecto, inversión de presión | Las parejas deben ser del mismo material y dureza; las parejas desemparejadas inclinan la junta tórica durante la inversión |
| Anillo macizo (mecanizado) | Prensasestopas estáticos, servicio moderado | La mejor estanqueidad frente a la extrusión; la instalación requiere un movimiento de estiramiento más allá de los resaltes |
| Anillo con corte en bisel / corte en espiral | Vástagos y pistones dinámicos, instalación en campo sobre las ranuras | Ángulo de corte ajustado para que la junta tórica no pueda marcar la unión; instale las caras cortadas separadas del lado de presión del retén |
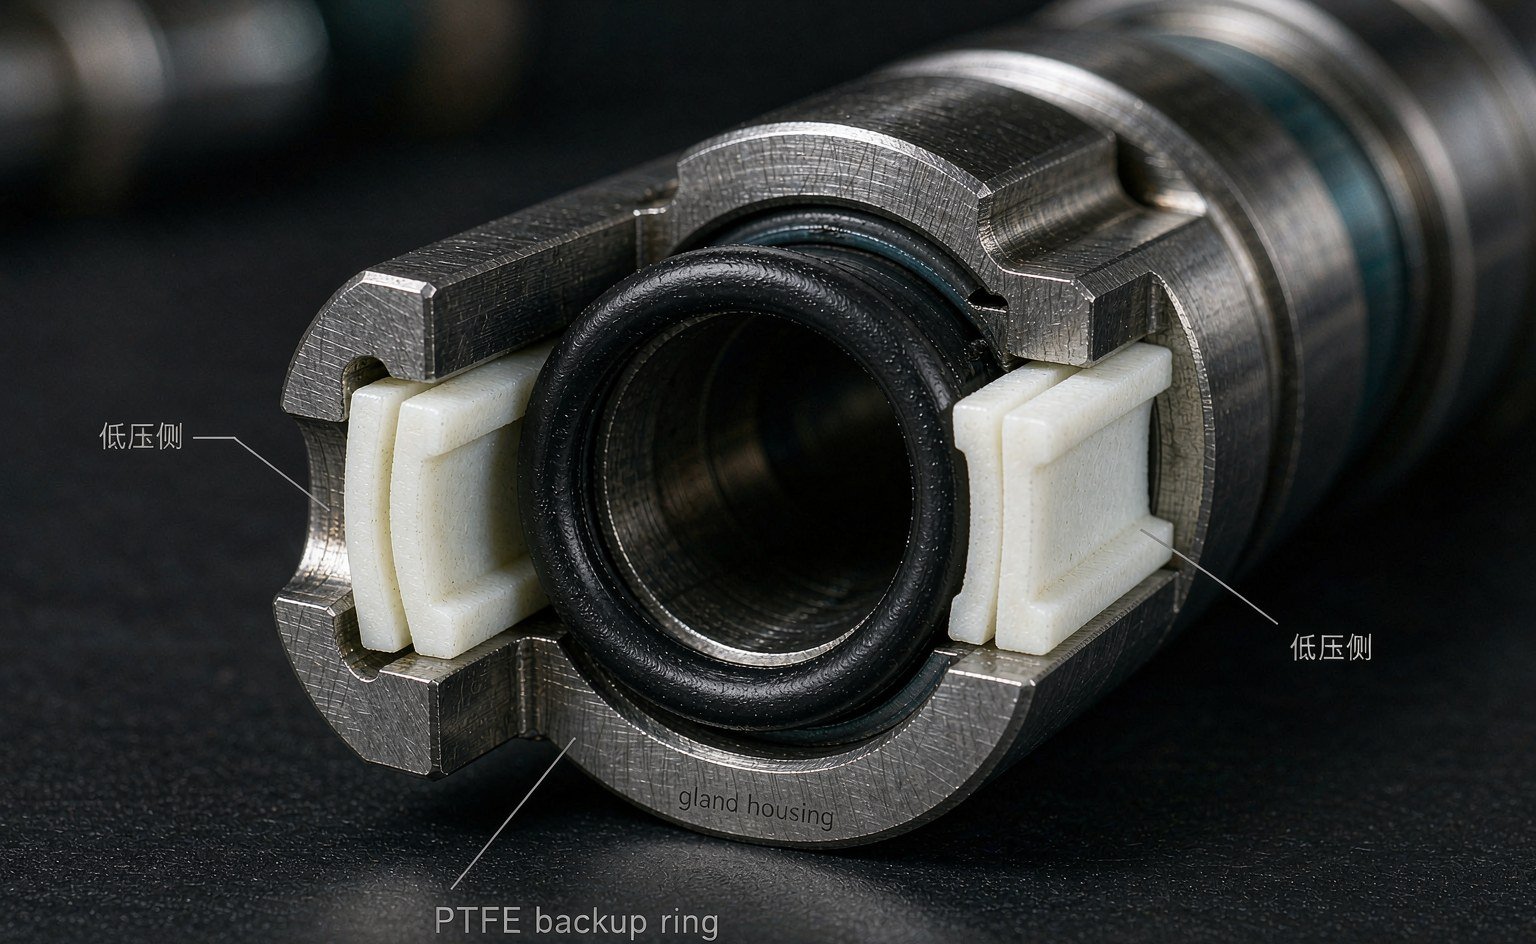
En las grandes bridas estáticas existen anillos partidos para que los equipos de mantenimiento puedan instalarlos sin desmontar la unión. En los vástagos alternativos, el corte en bisel es lo que evita que el anillo se convierta en una segunda vía de fuga; los anillos macizos en prensasestopas dinámicos pueden de hecho acuñarse y rayar. Aquí los estándares trabajan en segundo plano: la parte 4 de la ISO 3601 cubre los anillos antiextrusión para aplicaciones de juntas tóricas, y la mayoría de los planos de componentes hidráulicos hacen referencia a una geometría de prensaestopas de estilo MIL-G-5514 que el anillo debe cumplir.
Cómo se ve un material incorrecto en el desmontaje
El análisis forense de fallos ataja muchos debates sobre especificaciones, porque cada uso indebido deja una firma:
- Anillo aplanado en forma de D, fluido hacia la holgura — PTFE virgen usado por encima de su límite de presión, o cualquier anillo a temperaturas superiores a su clasificación. Suba de material, cierre la holgura o ambas cosas.
- Anillo hinchado, ajuste apretado, desgaste por roce en la ranura — nailon en servicio húmedo. Cambie a PTFE/PEEK o espere que se repita en cada revisión.
- Anillo intacto pero la junta tórica sigue mordida — problema de geometría, no de material: holgura demasiado ancha para la anchura del anillo, anillo montado en el lado equivocado o un anillo simple en servicio de doble efecto.
- Superficie del anillo picada o decolorada — ataque químico a la carga (PTFE con bronce en servicio ácido) o al UHMWPE en un oxidante.
- Rayado del taladro o del vástago a lo largo de la trayectoria del anillo — material del anillo demasiado duro para la contrasuperficie (PEEK contra aluminio blando), o residuos acumulados entre el anillo y el prensaestopas. Revise el emparejamiento de durezas o añada filtración.
Cuando el desmontaje muestra daños por extrusión de la junta tórica en un prensaestopas que ya tiene respaldos, realice el análisis de extrusión y holgura antes de volver a pedir nada — en aproximadamente la mitad de los casos que vemos, el material del anillo nunca fue el problema.
Un atajo de selección que puede llevar en una tarjeta
Para los compradores que almacenan anillos de respaldo para una variedad de equipos, la regla de decisión de cuatro líneas cubre la mayoría de los casos:
- ≤ 25 MPa, cualquier química, cualquier temperatura hasta 260 °C → PTFE virgen.
- 25–40 MPa, dinámico, límite de 260 °C → PTFE con relleno (vidrio o carbono para la química, bronce para la estabilidad).
- 40–70 MPa, seco, < 90 °C, sensible al coste → nailon 6/6, con relleno de MoS₂ si desliza.
- Por encima de 70 MPa, o por encima de 90 °C con alta presión, o vapor → CONSULTE PEEK y compruebe la holgura de extrusión antes de la factura.
El UHMWPE entra donde dominan la abrasión o los medios acuosos y la presión se mantiene moderada: lodos, hidráulica de agua, entornos de lavado de alimentos. Si la ficha ofrece dos respuestas defendibles, elija la más económica y mantenga en existencias una variante de PEEK para las celdas calientes. Los conjuntos de componentes que combinan anillos con los elementos de sellado correspondientes, como nuestra gama de juntas dinámicas de pistón hidráulico y las categoría de juntas, arandelas y anillos de respaldo, eliminan por completo esa decisión de emparejamiento de su problema de recuento de existencias.
El asesoramiento de aprovisionamiento se aplica aquí igual que en las juntas tóricas: los mercados generalistas como Seal Sales y Darcoid son útiles para comparar tamaños habituales y precios, mientras que un fabricante interviene en el momento en que la presión, la temperatura o la química se salen de la ficha estándar; es entonces cuando la calidad del material, el sistema de carga y la comprobación de holgura empiezan a importar más que la lista de precios. Los proveedores globales de potencia fluida como Hallite publican abiertamente sus directrices sobre alojamientos y anillos de respaldo, y sus tablas coinciden con la lógica anterior, que es la tranquilidad que los compradores deberían buscar.
La conclusión
La selección del material del anillo de respaldo es un problema de tres cifras —presión, temperatura, medio— y las cuatro familias de polímeros lo resuelven en un orden fijo: PTFE para la química, PTFE cargado para la fluencia, nailon por coste en servicio seco a presión moderada, PEEK para lo más alto del rango de presión y temperatura, UHMWPE para el desgaste y el agua. Cualifique juntos el par presión-temperatura, respete la absorción de agua del nailon y ajuste la dureza del anillo a la contrasuperficie. Haga eso y el anillo vuelve a ser lo que debería ser: la pieza más silenciosa del alojamiento.
Cuatro materiales de anillo, un estándar de ranura
Los anillos de PTFE, PEEK, nailon y UHMWPE se mecanizan aquí según plano, en formas maciza, partida y de doble vuelta, incluidos los grados cargados con bronce y grafito que compara este artículo. Como los cuatro salen de los mismos bancos, un par presión-temperatura puede cualificarse contra la ranura que ya tiene en lugar de contra un rango de catálogo.
Las comprobaciones que realizamos antes de cortar: presión y holgura juntas, temperatura en el anillo, absorción de agua del nailon en servicio húmedo y dureza del anillo frente a la contrasuperficie. Después, la geometría —simple o doble, dirección de corte, ángulo de bisel—, porque buena parte de los diagnósticos de material incorrecto en el desmontaje son en realidad diagnósticos de geometría incorrecta.
Envíe el plano de la ranura, el par presión-temperatura y el medio, y le cotizaremos los cuatro candidatos en paralelo para que el compromiso tenga precio en lugar de discutirse. Respuesta normalmente en 24 horas, revisión de ingeniería gratuita — sales@bosssealing.com o el formulario de contacto.