
Большинство каталогов уплотнений указывают температуру сухого нагрева и перечень химических веществ. Насыщенный пар не заслуживает ни того, ни другого. Кольцо FKM, рассчитанное на 200°C на воздухе, может растрескаться за считанные недели на паропроводе с давлением 10 бар, а компаунд EPDM, выглядящий на бумаге идентично, может прослужить в пять раз дольше. Разница — в водяном паре под давлением, и она меняет логику выбора уже с первого абзаца технического паспорта.
В этом руководстве рассматриваются физические процессы, которые делают насыщенный пар с температурой 180°C+ особенным, варианты эластомеров, которые действительно его выдерживают, неэластомерные альтернативы, когда резина исчерпывает свои возможности, и конкретные точки уплотнения в котельной системе, где уместен каждый материал.
Сначала разберитесь с паром: кривая насыщения задаёт рабочий диапазон
У насыщенного пара есть одно свойство, которое упрощает всё остальное: температура и давление жёстко связаны. Зафиксируйте давление — и вы зафиксировали температуру, без свободы выбора. Этот единственный факт должен определять первый шаг любого выбора уплотнения для котельных работ.
В термодинамических таблицах фигурирует абсолютное давление, а не избыточное. Линия при 10 бар абсолютного давления соответствует примерно 180°C. Та же линия, указанная как 9 бар(изб.) на уровне моря, — это то же самое условие, но запросы, смешивающие эти две системы отсчёта, могут дать расхождение в 3°C между предложениями — небольшое, но достаточное, чтобы иметь значение, когда компаунд находится вблизи своего предела по пару. Указывайте систему отсчёта в своей спецификации.
| Давление (бар, абсолютное) | Температура насыщения (°C) | Типичное применение |
|---|---|---|
| 2 | 120 | Пар низкого давления для отопления и прачечных |
| 3 | 133 | Контуры горячей воды и санитарной обработки |
| 5 | 152 | Технологический пар, больничные стерилизаторы |
| 8 | 170 | Сушилки, нагревательные змеевики |
| 10 | 180 | Магистральные линии промышленных котлов |
| 15 | 198 | Технологический пар высокого давления |
| 20 | 212 | Вспомогательный пар электростанций |
| 25 | 224 | Установки высокого давления, выше пределов большинства эластомеров |
Читайте таблицу с середины: 180°C соответствует 10 бар абсолютного давления, а всё, что выше 15 бар абсолютного давления, выводит из непрерывной эксплуатации любой распространённый эластомер, кроме FFKM и FEPM парового класса. Полные таблицы свойств насыщения, включая энтальпию и удельный объём, доступны в стандартных справочниках, например в таблицах свойств насыщенного пара на The Engineering ToolBox.
Ещё одна ловушка: перегрев. Линия с параметрами 200°C при 10 бар не является насыщенной — она несёт примерно 20°C перегрева. Перегретый пар ведёт себя скорее как горячий сухой газ, чем как кипящая вода, и гидролиз замедляется из-за отсутствия свободной воды. Некоторые компаунды выдерживают перегретую линию, на которой они бы отказали в насыщенном состоянии. Прежде чем покупать, выясните, какой именно пар подаёт ваша система.
Почему пар тяжелее сухого нагрева при той же температуре
В эластомере, находящемся на горячем паропроводе, одновременно действуют три механизма деградации:
- Гидролиз. Молекулы воды атакуют полимерную цепь и узлы сшивки. Химия отверждения определяет, насколько быстро это происходит: компаунды серного отверждения опираются на связи углерод–сера и сера–сера, которые быстро расщепляются выше примерно 120°C. Пероксидное отверждение образует прямые связи углерод–углерод с гораздо более высокой энергией связи и держится значительно дольше.
- Набухание и пластификация. Пар проникает в свободный объём резины и размягчает её. Часть этого обратима — уплотнение восстанавливается после охлаждения, — но лабораторные измерения, сделанные после остывания, полностью это упускают, поэтому стендовые данные занижают повреждение от пара.
- Остаточная деформация сжатия. По мере разрыва сшивок сеть теряет упругость. Уплотнение получает необратимую остаточную деформацию, контактное усилие падает, и следом возникает утечка. Именно этот отказ вы и видите на машине.
Практическая разница между сухим нагревом и паром отнюдь не мала. Опубликованные лабораторные данные по воздействию насыщенного пара при 180°C показывают, что EPDM серного отверждения имеет остаточную деформацию сжатия 78% после 168 часов против 22% у компаунда пероксидного отверждения на том же базовом полимере. Эластомер, показывающий менее 15% остаточной деформации сжатия в сухом воздухе при 200°C, может полностью отказать в течение 72 часов в насыщенном паре при той же температуре. Если поставщик указывает вам паровой класс, спросите, получен ли он из испытания в паровом автоклаве или из экстраполяции старения в сухом тепле — эти два ответа различаются на порядок.
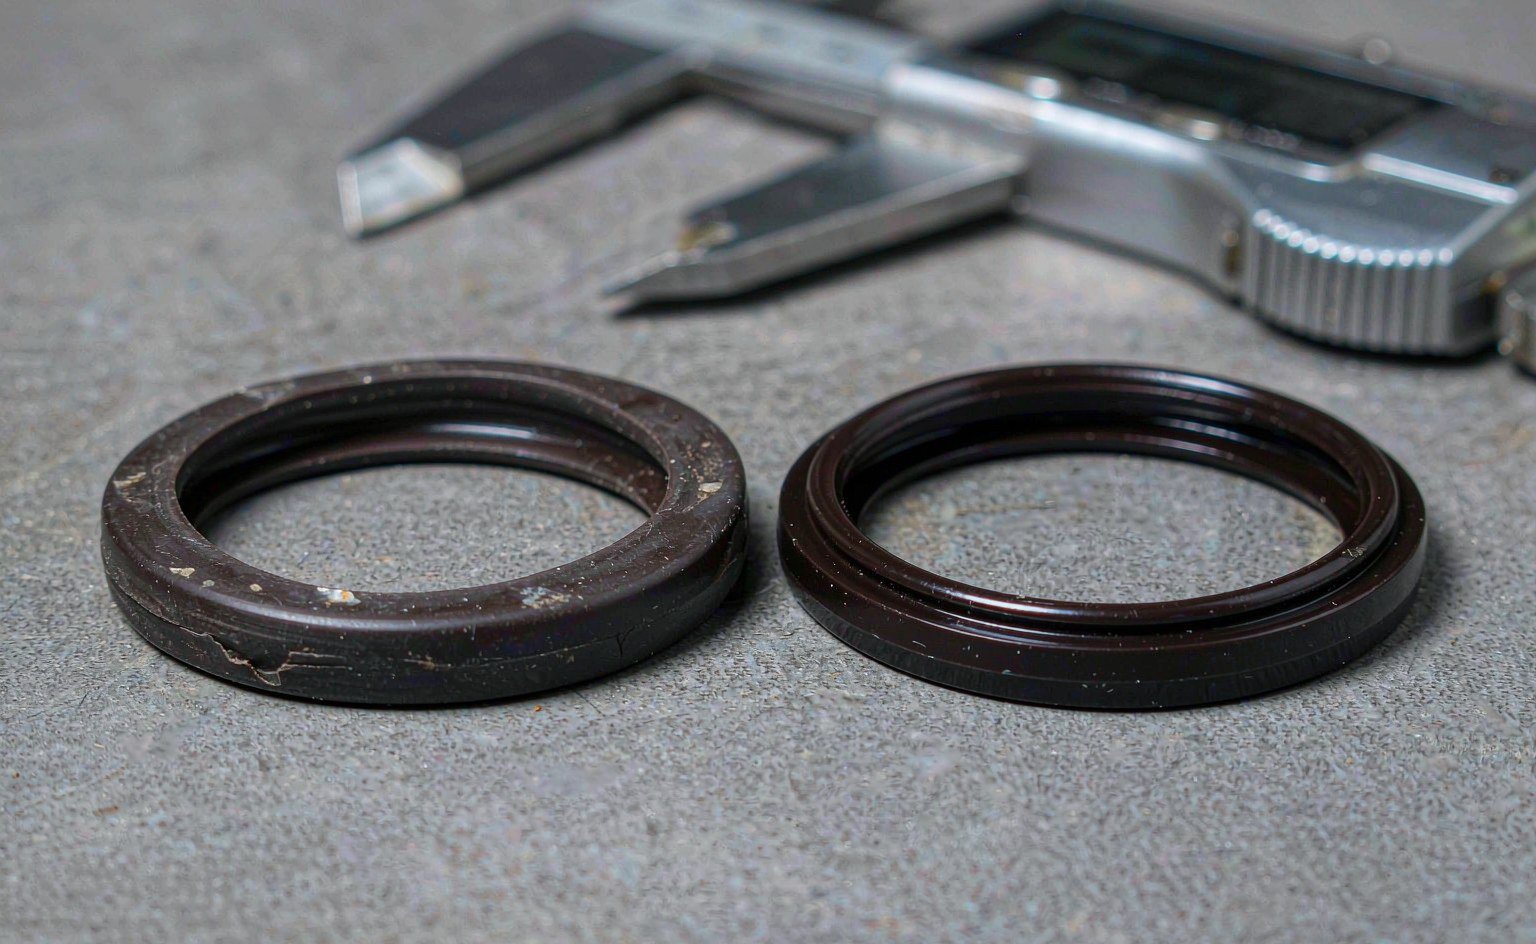
Сама остаточная деформация сжатия заслуживает отдельного прочтения, если вы не знакомы с этим термином; механизм и методы испытаний мы рассматриваем в нашей статье о том, что такое остаточная деформация сжатия и почему она убивает уплотнения.
Сравнение вариантов эластомеров: что действительно выдерживает непрерывный пар
| Материал | Предел непрерывного насыщенного пара | Примечание о химии отверждения | На что обратить внимание |
|---|---|---|---|
| EPDM, серное отверждение | ~120°C | Слабые серные сшивки | Высокая остаточная деформация в паре; самый дешёвый вариант, самый короткий срок службы |
| EPDM, пероксидное отверждение | ~150°C (специальные марки выше, в контролируемых условиях) | Связи C–C, устойчивы к гидролизу | Сильно набухает в минеральном масле — только чистый пар или горячая вода |
| FKM, стандартное бисфенольное отверждение | ≤120–130°C, только периодический контакт | Гидролиз + дегидрофторирование во влажном тепле | Классически неверный выбор для пара; хорош в сухом тепле |
| HNBR | ~150°C в воде/паре | Насыщенная основная цепь | Справляется с уносом масла; выбор для загрязнённого маслом конденсата |
| VMQ (силикон) | Не рекомендуется выше ~120°C в паре | — | В справочнике Parker по O-кольцам пар с температурой выше 121°C прямо указан как непригодный |
| FEPM (Aflas / TFE-P) | ~200°C | Чередующаяся структура противостоит дегидрофторированию | Дороже; хороший баланс стойкости к пару, аминам и маслам |
| FFKM, стандартные марки | ~160°C | Многие марки гидролизуются во влажном тепле | Химическая стойкость не равна стойкости к пару |
| FFKM, паровая марка (пероксидное/эфирное отверждение) | ~260°C | Эфирно-сшитые сетки | Премиальная цена; указывайте марку, а не семейство |
В этой таблице скрыты три урока.
EPDM — рабочая лошадка, и вся суть решения в системе отверждения. Для чистого пара и горячей воды до примерно 150°C пероксидно-отверждённый EPDM является выбором по умолчанию во всей отрасли: гидролитически стабилен, имеет низкую остаточную деформацию и стоит намного дешевле фторэластомеров. Его единственный жёсткий предел — масло: EPDM сильно набухает в минеральном масле, гидравлической жидкости и топливе, поэтому паровая линия с уносом смазки его разрушит.
FKM — классическая ошибка. Инженеры обращаются к нему, потому что его термостойкость при сухом нагреве высока, а таблица химической стойкости выглядит убедительно. В непрерывном насыщенном паре выше примерно 120–130°C стандартный бисфенол-отверждённый FKM гидролизуется, твердеет и растрескивается. Пероксидно-отверждённые марки с высоким содержанием фтора справляются немного лучше, но всё равно не выдерживают длительного воздействия. Если уплотнение парового клапана постоянно выходит из строя в компаунде FKM, проблема в компаунде.
Семейства FFKM различаются по марке, а не по названию. Стандартные перфторэластомеры ценятся за химическую стойкость, и многие из них гидролизуются в паре выше 160°C. Паровые марки компаундов FFKM на основе пероксидного или эфирного отверждения выдерживают эксплуатацию до примерно 260°C. Когда вы покупаете FFKM для котельного оборудования, требуйте данные испытаний на пар для конкретного компаунда. Наше руководство по уплотнениям выше 200°C подробно охватывает всю карту высокотемпературных материалов.
Выбор материала по температурным диапазонам
Переведите таблицу в диапазоны, и выбор станет механическим:
- До ~135°C. Пероксидно-отверждённый EPDM с запасом. Это охватывает большинство систем отопления, стерилизации и прачечных.
- 135–180°C. Для чистого пара это всё ещё территория EPDM, но запасы сокращаются. При 10 бар абсолютного давления вы находитесь на практическом пределе компаундов общего назначения; премиальные пероксидные марки и тщательная конструкция сальника несут нагрузку. Если в систему попадает масло, переходите на HNBR или FEPM и принимайте компромиссы.
- 180–250°C. Выбор эластомеров сужается до FEPM и паровых марок FFKM. FEPM даёт большую часть паровых характеристик по более низкой цене, чем FFKM; паровые марки FFKM обеспечивают вдобавок самое широкое химическое окно. Это также диапазон, где неэластомерные варианты начинают выигрывать по совокупной стоимости — см. следующий раздел.
- Выше ~250°C. Ни один эластомер не работает непрерывно в насыщенном паре на этом уровне. Задача уплотнения переходит к конструкциям на основе PTFE с пружинным поджимом, гибкому графиту или металлу. При 25 бар абсолютного давления (224°C) вы уже проектируете переход; выше 30 бар проектируйте полностью на графите и металле.
Две дополнительные проверки, которые выявляют реальные отказы: во-первых, химия водоподготовки. Унесённые с паром щёлочь и амины из котельных реагентов атакуют некоторые компаунды, и FEPM справляется с аминами там, где FKM не может. Во-вторых, термическое циклирование. Котёл, который циклируется ежедневно, нагружает уплотнения сильнее, чем работающий стабильно, потому что каждый цикл под полным давлением загоняет конденсат в зону контакта уплотнения. Соответственно снижайте номинальные параметры.
За пределами эластомеров: PTFE, графит и металл для тяжёлых условий
За пределами возможностей эластомеров в игру вступают три семейства материалов:
Уплотнения из PTFE с пружинным поджимом. Оболочка из PTFE или наполненного PTFE с коррозионностойкой металлической пружиной заменяет эластичность резины усилием пружины. PTFE не гидролизуется, имеет непрерывный номинальный параметр около 260°C и не боится химикатов, которые беспокоят эластомеры. Плата за это — жёсткость: такие уплотнения требуют чистой арматуры с хорошей отделкой и правильной конструкции сальника, поскольку PTFE не обладает резиноподобной податливостью. Они оправдывают себя на паровых вращающихся соединениях, узлах обдувочных аппаратов и штоках клапанов, где циклирование и химия убивают резину. Сравните конструкции в нашем ассортимент уплотнений с пружинным энергайзером; специалисты по пружинным уплотнениям, такие как Bal Seal описывают ту же паровую логику в своих технических примечаниях.
Гибкий графит. Прессованный лист из терморасширенного графита и набивка из графитовой пряжи хорошо выдерживают насыщенный пар далеко за 300°C, химически инертны почти ко всему, что образует котельная химия, и ничего не выделяют. Они не обладают собственной упругостью, поэтому арматура должна обеспечивать постоянный прогиб — живой поджим на штоках клапанов, контролируемое сжатие прокладок на фланцах. Графит — стандартный наполнитель спирально-навитых прокладок для паровых фланцев и стандартный материал для прокладок люков-лазов и смотровых отверстий энергетических котлов.
Металлические и композитные прокладки. Спирально-навитые (металлическая лента + графитовый наполнитель), с двойной оболочкой и гофрированные металлические конструкции охватывают самые высокие углы давление-температура. Их слабость не в температуре, а в восстановлении: после одного цикла нагрева-охлаждения релаксация фланца съедает предварительную затяжку. Дисциплина повторной затяжки важнее бренда прокладки.
Продукты, близкие к PTFE, также появляются в среднем диапазоне: Поставщики уплотнений из PTFE, такие как Marco Rubber описывают марки наполненного PTFE, применяемые там, где одновременно присутствуют пар и химическое воздействие, а полностью герметизированные уплотнения — эластомерный сердечник, оболочка PTFE/FEP — закрывают разрыв на паровых линиях с лёгкими химическими нагрузками, при условии что сердечник-эластомер всё ещё выдерживает температуру.
Конденсат — скрытая переменная
Уплотнение на паровой арматуре редко контактирует с сухим паром. Оно контактирует с конденсатом — водой, которая образуется там, где пар встречает более холодную поверхность арматуры, скапливается в нижних точках и достигает зон контакта уплотнений под полным давлением. Конденсат меняет условия тремя способами, которые таблицы выбора для чистого пара игнорируют.
Во-первых, это контакт с жидкостью, который ускоряет экстракцию и гидролиз сверх того, что даёт воздействие только пара. Во-вторых, он несёт химию водоподготовки: амины, поглотители кислорода и котельные реагенты концентрируются в карманах конденсата прямо там, где находятся уплотнения. В-третьих, он создаёт гидроудар — пробки конденсата, гонимые скоростью пара, которые бьют по арматуре с усилием, намного превышающим давление в линии. Фланцевое соединение, спокойно рассчитанное на 12 бар, может испытывать переходные нагрузки в несколько раз больше, когда приходит такая пробка.
The practical consequences: trap and drain points near seal positions, bias gland designs so condensate cannot pool in the groove, and treat impact-loaded flange joints with conservative gasket ratings. On lines with aggressive water chemistry, FEPM and PTFE-based designs tolerate the amine chemistry that standard FKM cannot — one more reason the oil-and-steam mixture cases migrate to the fluoropolymers rather than staying with commodity rubber.
The Boiler Hardware Map: Where Each Seal Lives
Boiler systems concentrate different sealing problems at different points, and the right material changes with each one:
| Sealing point | Типичные условия | First-choice sealing | Примечания |
|---|---|---|---|
| Manhole / handhole doors | Saturated steam at drum pressure, cyclic | Flexible graphite or corrugated metal + graphite | Retorque after first heat cycle; expect relaxation |
| Steam flange joints | Full line pressure and temperature | Spiral-wound with graphite filler | Controlled bolt torque, graphited studs help |
| Steam valve stems | Cyclic motion, full temperature | Graphite packing or PTFE V-rings, live-loaded | Live-loading keeps force as packing relaxes |
| Boiler feedwater pumps | Hot pressurized water, 100–180°C | EPDM (peroxide) elastomers on hot-water side | Oil-contaminated condensate → HNBR or FEPM |
| Rotary unions / sootblowers | Rotary motion in saturated steam | Spring-energized PTFE or graphite packing | Rubber lip seals fail fast here |
| Gauge glass / level fittings | Static, high temperature | Graphite or PTFE gaskets per fitting spec | Follow the gauge maker’s gasket spec exactly |
The feedwater pump row deserves emphasis because it is where the two failure worlds meet: hot water on one side, oil-contaminated condensate and lubrication on the other. EPDM rules the pure hot-water side and fails in the oil; HNBR and FEPM split the difference. Mixtures of steam and oil are exactly the case where no single standard compound is clean — this is where we most often supply custom compounds, and the customized products route exists for exactly that conversation.
Four Failure Patterns That Show Up Again and Again
Teardown analysis across steam plants produces the same short list of failure signatures. Learn to read them and most root causes become obvious:
1. Hardened, cracked FKM O-ring on a steam valve. The seal came from stock because it looked like the premium option. In continuous steam above 120°C the compound hydrolyzed, the surface went glassy, and a hairline crack opened along the contact band. The fix is compound replacement — peroxide-cured EPDM — not a harder gland. If you find this failure repeatedly on the same line, check the line temperature against the saturation table; someone upstream may have raised the pressure setpoint.
2. Flattened EPDM on a hot-water pump that runs fine for two years, then leaks in a week. This is compression set reaching its end point. The compound was correct, the temperature was correct, but the seal finally lost its stored force. Upgrading to a premium peroxide grade or adjusting the gland to lower squeeze-and-set stress buys back the interval. Track set by measurement, not by leak reports — the trend starts long before the drip.
3. Spiral-wound flange gasket that weeps after the first cycle. Gasket relaxation, almost every time. The bolted joint was torqued cold and never retorqued after the first heat-up. Graphite fillers and flange steel expand at different rates; the first thermal cycle seats the gasket and drops bolt preload by 10–30%. Retorque discipline converts this from a recurring leak into a non-event.
4. Shredded lip seal in a steam rotary union. Rubber lip seals look economical on rotary steam joints until the first hot run. Temperature plus rotary speed plus dry startup kills the lip in days. Spring-energized PTFE or graphite packing is the correct hardware class here; the supplier data from Trelleborg’s seal engineering resources covers the same rotary-steam logic in their application guides.
Notice what is absent from the list: catastrophic pressure failures. Saturated steam at 10–15 bar is not extreme by hydraulic standards. Steam kills seals through slow chemistry and lost force, not through pressure spikes — which means nearly every failure above was visible in advance, either as rising compression set, falling bolt load, or an aging surface you could feel with a fingernail.
Installation and Maintenance Details That Decide Seal Life
Material choice sets the ceiling; installation decides how much of it you get. Four details separate boilers that run between outages from boilers that drip:
- Torque discipline on flanges and doors. Cross-pattern tightening in stages, then a full retorque after the first heat-up and cool-down cycle. Graphite gaskets relax on the first cycle; the retorque is not optional.
- Gland fill and squeeze checked against real hardware, not catalog defaults. Уплотнения для пара работают при высокой температуре, а тепловое расширение меняет эффективную степень сжатия. Проектируйте сжатие O-колец на уровне 15–25%, учитывая пределы заполнения канавки при высокой температуре, и проверяйте результаты по фактическим измерениям канавки.
- Аудит остаточной деформации сжатия при плановых остановках. При каждой остановке отбирайте образец уплотнения и измеряйте остаточную деформацию относительно новой детали. Нарастающая тенденция говорит о том, что компаунд давно вышел за свой предел по пару — задолго до появления течи. Мы держим наши стандартные марки в списке вместе с семействами уплотнений для высоких и низких температур именно для такого сравнения.
- Хранение и обращение. Высокотемпературные компаунды на полке не прочнее обычных. Озон, УФ-излучение и тепло при хранении старят неработавшие уплотнения ещё до того, как они увидят пар, — соблюдайте обычные правила хранения эластомеров и закупайте в объёмах, которые вы израсходуете за разумный срок. Общие семейства резин и уход за ними описаны в нашем разделе резиновых уплотнений.
Стратегия запасных частей и заметки о закупках для покупателей паровых уплотнений
Паровые установки раз за разом выходят из строя на одном и том же небольшом наборе расходных материалов, что делает стратегию запасных частей необычайно эффективной. Три практических правила с нашего производства:
Стандартизируйте компаунды, а не только размеры. Котельная, где на складе три компаунда EPDM, две марки FKM и разные листы графита, в итоге ставит то, что под рукой, — включая O-кольцо из FKM, которое выглядит премиально и погибает в паровой линии. Сократите палитру: один пероксидно-вулканизованный компаунд EPDM для парового режима, одна марка HNBR или FEPM для точек с загрязнением маслом, графитовый лист и спирально-навитые прокладки для фланцевых работ. Каждое уплотнение в ящике должно соответствовать своему наихудшему положению, чтобы добросовестный техник не мог установить не то семейство.
Маркируйте назначение на ящике, а не в счёте. “EPDM 70, 32×3,5” ничего не говорит кладовщику о том, где уплотнению разрешено работать. Подписывайте складские ящики по применению — “пар ≤150°C”, “масло + конденсат”, “НЕ для пара” — и частота ошибок при установке падает почти до нуля. Дистрибьюторы, обслуживающие несколько установок, обнаруживают, что это единственное изменение сокращает их самые частые аварийные заказы.
Покупайте детали горячей стороны согласованными комплектами. Ремонт арматуры, при котором прошлогоднюю графитовую набивку используют вместе с новыми прокладками, даёт соединение с двумя разными скоростями релаксации. Согласованные комплекты — прокладка, набивка, O-кольца и инструкция по подтяжке на одном листе — стоят копейки при сборке на этапе закупки и устраняют целый класс отказов. Мы собираем такие комплекты в наших линейках ремонтных комплектов уплотнений для гидравлических заказчиков, и та же логика комплектов напрямую переносится на планирование обслуживания котлов. Покупателям, консолидирующим промышленные расходные материалы у разных поставщиков, каталоги коллег вроде Darcoid полезны для сравнения того, что должна включать стандартная линейка высокотемпературных эластомеров, прежде чем вы остановитесь на поставщике.
Контрольный список действий
- Перед любым запросом коммерческого предложения опишите паровые условия как давление (укажите абсолютное или избыточное) + температура + запас по перегреву.
- Для чистого пара ≤150°C: указывайте пероксидно-вулканизованный EPDM и требуйте данные испытаний в паровом автоклаве, а не рейтинги сухого нагрева.
- Отказывайтесь от стандартного FKM для любой непрерывной работы на насыщенном паре выше 120°C — применяйте его только если режим действительно прерывистый.
- Проверяйте унос масла. Любой контакт с минеральным маслом → переход с EPDM на HNBR или FEPM.
- Выше 180°C: сравнивайте FEPM и паровой FFKM с пружинно-нагруженным PTFE и графитом по совокупной стоимости, а не по цене за единицу.
- Выше ~250°C: проектируйте с графитом и металлом; эластомеры применяйте только для вспомогательных точек с малым перепадом.
- Составьте карту каждой точки уплотнения на котле — люки, фланцы, штоки клапанов, питательные насосы, вращающиеся соединения — и назначьте материал для каждой точки, а не один материал на всю установку.
- Планируйте подтяжку после первого теплового цикла для каждого нового комплекта прокладок.
- Отбирайте и измеряйте образцы уплотнений при каждой остановке; отслеживайте тенденцию остаточной деформации сжатия по положению и компаунду.
- Храните запасные уплотнения по стандартным правилам для эластомеров — в темноте, прохладе, без напряжения — даже для высокотемпературных марок.
Уплотнения для паровой стороны установки
Паровой режим разделяет карту материалов, и наш ассортимент следует за этим: EPDM и FKM для эластомерных диапазонов, определённых в этой статье, FFKM там, где температура и химия выходят за пределы обоих, PTFE и наполненный PTFE для прокладок и сёдел, а также конструкции на основе графита и с металлическими элементами для соединений, которые эластомеры не выдерживают. Прокладки, шайбы, O-кольца, манжетные уплотнения и механически обработанные детали из PTFE можно заказать вместе как один пакет на остановку.
Две детали решают, доживёт ли паровое уплотнение до следующей остановки: перегрев у самого уплотнения, а не у барабана, и химия конденсата при пуске, когда среда наиболее агрессивна, а металл ещё холодный. Мы подбираем компаунд под насыщенное состояние, проверяем остаточную деформацию сжатия при ожидаемой температуре канавки или фланца и указываем, где подтяжка после первого теплового цикла обязательна, а не опциональна.
Пришлите данные по котлу или паровой линии — давление, температуру, химию конденсата — вместе с чертежом соединения или уплотнения на sales@bosssealing.com, и мы вернёмся с материалом для каждой позиции и списком запасных частей к нему. Предложения в течение рабочего дня, инженерная проверка бесплатно; в форму обратной связи попадает к тем же инженерам.