
NBR обеспечивает герметизацию в масляных средах уже восемьдесят лет, и большую часть этого времени он был единственным разумным решением. Он остаётся таковым при температуре ниже примерно 100 °C. Выше этой границы — в горячих моторных отсеках, в скважинных инструментах, в компрессорах рядом с двигателями — стандартный нитрил твердеет, трескается и преждевременно выходит из строя, и решение здесь не в улучшенной рецептуре NBR. Это другой полимер: гидрированный нитрил, HNBR.
В этой статье рассказывается, что гидрирование на самом деле делает с полимером, куда смещается температурный предел, почему квалификационные испытания для нефтегазовой отрасли по-разному относятся к этим двум материалам, что изменилось в автомобильной трансмиссии и как оценить, окупается ли 2–4-кратная наценка на материал в вашем применении.
Для базового сравнения химии двух материалов у нас есть краткий более ранний обзор разнице между NBR и HNBR; здесь мы углубляемся в инженерные последствия.
Что на самом деле меняет гидрирование
NBR — это сополимер акрилонитрила и бутадиена. Звенья акрилонитрила обеспечивают маслостойкость; звенья бутадиена обеспечивают гибкость, но часть из них остаётся химически ненасыщенной, неся углерод-углеродные двойные связи. Эти двойные связи — слабое место. Кислород, озон и тепло атакуют их, поэтому NBR трескается вблизи источников озона, таких как электродвигатели, и быстро стареет в горячем масле.
Гидрирование насыщает эти двойные связи, присоединяя к ним водород — как правило, удаляется 95 % и более исходной ненасыщенности, при этом содержание акрилонитрила остаётся в обычном диапазоне 17–50 %. Производители, такие как Zeon, выпускающая линейку HNBR Zetpol, намеренно контролируют остаточную ненасыщенность, поскольку небольшое её количество всё ещё необходимо для пероксидной серной сшивки при вулканизации.
Последствия проявляются в трёх аспектах: полимер больше не разрушается под действием озона, его термостойкость при старении резко улучшается, а динамическая усталостная долговечность увеличивается в несколько раз. Маслостойкость почти не меняется — нитрильные группы, отталкивающие масло, не были затронуты.
Температурный предел: где NBR перестаёт работать
Сначала главные цифры, затем подробности.
| Свойство | NBR | HNBR |
|---|---|---|
| Непрерывная рабочая температура | ~100 °C (до ~108 °C для премиальных марок) | ~150 °C (кратковременные пики до ~165 °C) |
| Стойкость к озону / погодным условиям | Плохая — трещины вблизи двигателей и на открытом воздухе | Отличная — насыщенная основная цепь |
| Прочность при растяжении | ~10–25 МПа | ~15–35 МПа |
| Остаточная деформация сжатия при нагреве | Умеренная | От хорошей до отличной (лучшие — марки с пероксидной вулканизацией) |
| Динамическая гибкость / усталостная долговечность | Умеренная | Очень высокая |
| Стойкость к истиранию | Хорошо | Очень хорошая |
| Стойкость к кислому газу (H₂S) | Плохо | Хорошая, при использовании аттестованных компаундов |
| Типичная стоимость материала | Базовое | Примерно в 2–4 раза выше, чем у NBR |
Подробности важны. Практический предел NBR — это не 120 °C, которые некоторые каталоги указывают в колонках для кратковременного режима; длительная эксплуатация при 100–110 °C уже показывает твердение и остаточную деформацию. HNBR сохраняет полезные свойства при 150 °C непрерывно в масле, а его кривые старения при 135 °C выглядят как кривые NBR при 85 °C — поэтому уплотнение, которое выходит из строя ежегодно из NBR, может работать годами из HNBR на той же машине.
Независимые поставщики уплотнений, сравнивающие эти два семейства по термостойкости, озоностойкости и работе в кислом газе, приходят к одному и тому же выводу; типичное сравнение опубликовано в руководстве по применению HNBR/FFKM компании Anlin Technology.
Нефтепромысловые условия: RGD, кислый газ и стандарты квалификации
Нефтепромысловая герметизация губит NBR тремя способами, и HNBR отвечает на все три.
Быстрая декомпрессия газа (RGD). Скважинные инструменты и оборудование высокого давления поглощают растворённый газ при длительном нагнетании давления. Когда давление резко сбрасывается, газ расширяется внутри эластомера быстрее, чем успевает выйти наружу, вызывая вспучивание и растрескивание уплотнения изнутри — этот характер повреждения называют взрывной декомпрессией. Компаунды с насыщенной основной цепью и высокой плотностью сшивки противостоят ей гораздо лучше. Испытания проводятся по протоколам NORSOK M-710 и NACE TM0187 , и компаунды аттестуются по марке, а не по семейству.
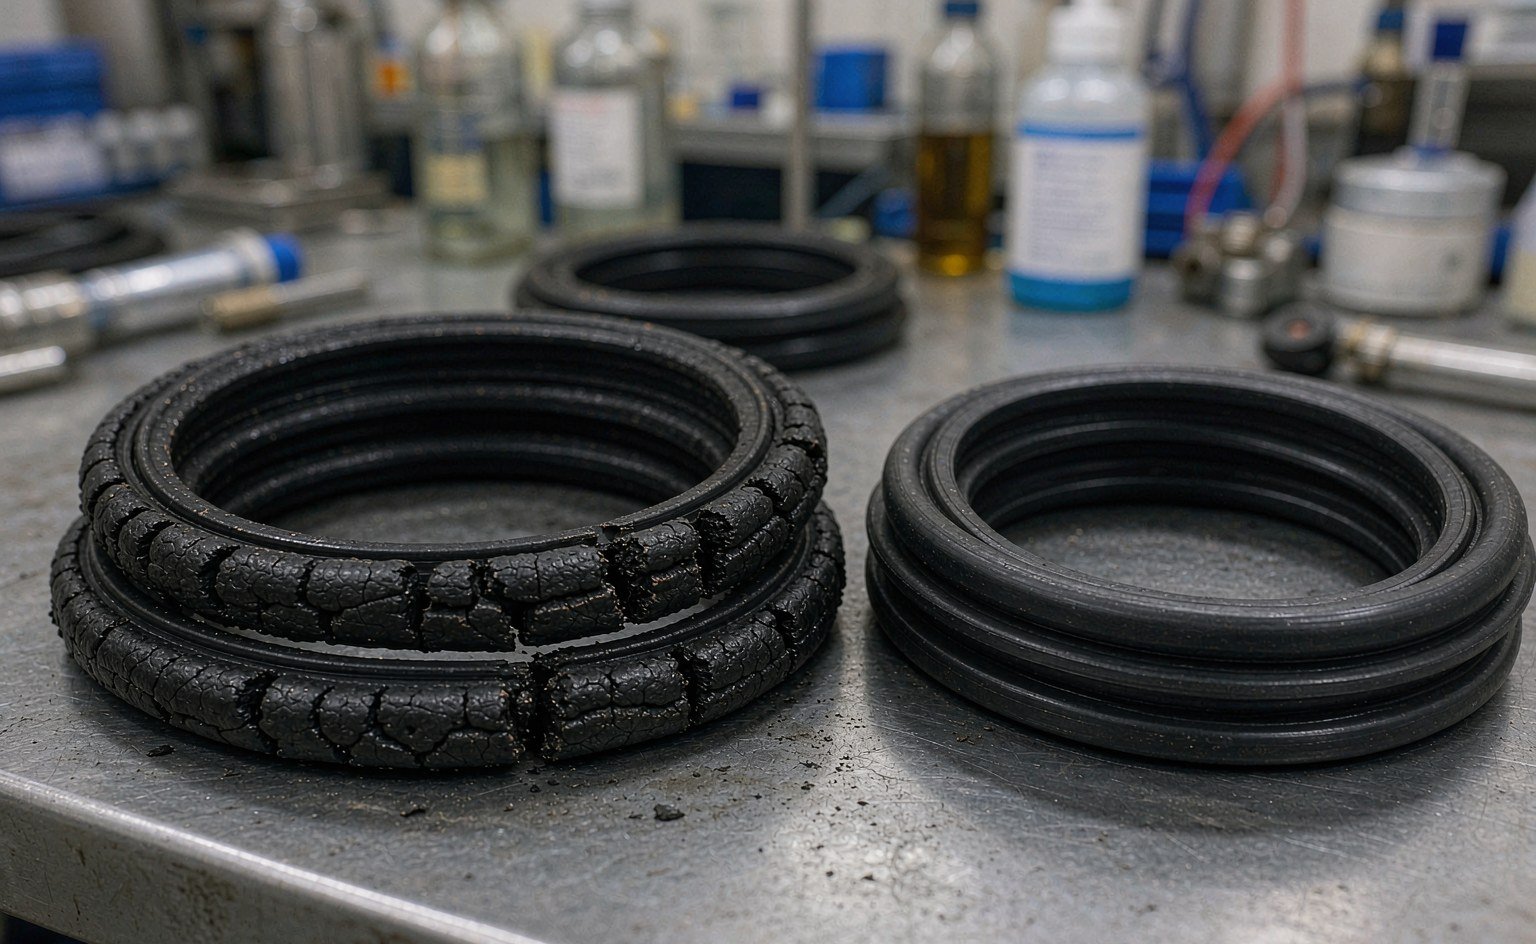
Кислый газ. Скважины с сероводородом требуют материалов, аттестованных по NACE MR0175 / ISO 15156. Ненасыщенная основная цепь NBR уязвима к серной среде; аттестованные компаунды HNBR с правильной системой вулканизации и составом технического углерода являются стандартным и экономичным выбором для работы в кислой среде при умеренных температурах — а следующим шагом после HNBR обычно становится FFKM, по совершенно иной цене.
Контекст стандартов. Устьевое и скважинное оборудование нормируется по API 6A, и квалификация эластомеров вписывается в эти рамки. Дистрибьюторы и производители уплотнений, обслуживающие нефтепромыслы, публикуют технические заметки по применению в том же ключе — см., например, материалы по гидравлическим и нефтепромысловым уплотнениям от решений Trelleborg для гидравлических уплотнений и техническую библиотеку на сайте Precision Polymer Engineering.
| Oilfield sealing point | Почему NBR испытывает трудности | Что даёт аттестованный HNBR |
|---|---|---|
| Элементы пакера | Горячая сырая нефть + газ, длительная статическая выдержка | Низкое набухание в сырой нефти, нагрев до 150 °C |
| Уплотнения забойного двигателя / MWD | RGD при соединении, абразивный износ буровым раствором | Компаунды, квалифицированные по RGD, высокая прочность на разрыв |
| Штоки клапанов устья скважины | Кислый газ, атмосферный озон | Марки, совместимые с NACE MR0175 |
| Резиновые детали сваба / клапанов | Удар, H₂S, горячая вода | Абразивный износ + кислый газ + стойкость к остаточной деформации |
| Уплотнения компрессора вблизи газа | Поглощение газа + циклы декомпрессии | Стойкая к вспучиванию насыщенная основа |
Наш более широкий обзор скважинных и поверхностных задач приведён в руководстве по уплотнительным решениям для нефтегазовой отрасли, а работа с газом, склонным к RGD, также рассматривается в нашем сравнении материалов HNBR и FKM когда температуры превышают предельный уровень HNBR.
Автомобильное применение: ремни ГРМ и горячий подкапотный отсек
Автомобильные применения рассказывают ту же историю через усталость, а не через химию.
Ремни ГРМ. Зуб ремня ГРМ изгибается миллионы раз за срок службы двигателя в подкапотной среде, которая циклически переходит от холодного пуска к полному прогреву. Ремни на основе NBR твердели и теряли зубья в течение нескольких месяцев в горячих двигателях; ремни на основе HNBR служат весь срок службы автомобиля. Это единственное применение изменило рынок HNBR — значительная доля мирового выпуска HNBR идёт на ремни привода, и как только OEM указывает его в спецификации, компаунд также распространяется на смежные компоненты.
Подкапотные эластомеры. Магистрали наддува турбокомпрессора находятся вблизи 150 °C в масляном тумане. Уплотнения гидроусилителя руля работают с горячей жидкостью ATF. Уплотнения вала компрессора кондиционера работают в масле PAG и хладагенте, циклически включаясь с муфтой компрессора. Маслосъёмные колпачки клапанов изгибаются с частотой коромысел. Каждое из этих условий убивает обычный NBR при температуре выше 100 °C; каждое является естественным применением HNBR. Покупатели компонентов сохраняют NBR для статических, холодных, защищённых мест — прокладок топливной системы, универсальных O-колец — и переходят на улучшенный материал везде, где встречаются тепло, движение или озон.
Не весь HNBR одинаков: переменные компаунда, которые покупатели должны указывать
Надпись “HNBR” на чертеже — это не спецификация. Четыре переменные компаунда меняют поведение материала, и покупатель, который их называет, получает предложения, которые действительно можно сравнить:
Содержание акрилонитрила (ACN). В пределах обычного диапазона 17–50 % более высокое содержание ACN означает лучшую стойкость к маслам и топливу, но худшую гибкость при низких температурах. Стандартные компаунды среднего диапазона находятся около 34–36 %; существуют марки с низким содержанием ACN для оборудования в холодном климате и с высоким содержанием ACN для контакта с горячей сырой нефтью и топливом. Указывайте требование к низкой температуре явно, если оборудование зимует на открытом воздухе.
Степень гидрирования. Большая насыщенность означает лучшую стойкость к тепловому и озонному старению. Всё ниже примерно 90 % насыщенности начинает дрейфовать обратно к поведению NBR в горячих условиях — это самое дешёвое место, где компаундер может сэкономить, поэтому стоит запросить йодное число в паспорте.
Система вулканизации. Пероксидно-вулканизованный HNBR обеспечивает наилучшую остаточную деформацию сжатия и теплостойкость и является правильным выбором по умолчанию для динамических и высокотемпературных условий. Серно-донорные вулканизующие системы дешевле и лучше связываются в некоторых применениях с приформованными деталями. Эти две системы вулканизации не взаимозаменяемы на детали, склонной к отказам.
Твёрдость. HNBR охватывает примерно 50–90 единиц по Шору A. Более высокая твёрдость даёт стойкость к выдавливанию и абразивному износу; более низкая твёрдость даёт лучшее прилегание уплотнения на изношенной оснастке. Большинство уплотнительных компаундов находятся на уровне 70 по Шору A, что является безопасным выбором по умолчанию, когда чертёж молчит.
Добавьте квалификацию RGD (в стиле NORSOK M-710) в качестве пятой переменной там, где применяется газовая среда, и указание “HNBR 70 A, пероксидная вулканизация, квалификация M-710” заменит три раунда уточнения предложений. Когда вы отправляете запрос предложения нам или любому производителю уплотнений, эти пять строк — разница между компаундом, соответствующим условиям работы, и компаундом, который лишь соответствует названию полимера.
Расчёт затрат: когда модернизация окупается
Компаунды HNBR обычно стоят в 2–4 раза дороже эквивалентного NBR. Дорого ли это, полностью зависит от стоимости отказа детали, которую он заменяет:
| Ситуация | Остаться на NBR | Перейти на HNBR |
|---|---|---|
| Температура среды | Стабильно ниже ~90–100 °C | Выше 100 °C или циклически до 120 °C+ |
| Функция детали | Статическая, защищённая, низкая нагрузка | Динамический изгиб, абразивный износ или пульсирующее давление |
| Окружающая среда | В помещении, без источников озона | Вблизи двигателей, на открытом воздухе, воздействие УФ |
| Последствия отказа | Незначительное — быстрая замена при техобслуживании | Простой, гарантийный случай или внутрискважинные работы |
| Газовая среда | Низкое давление, медленное срабатывание | Среда, склонная к РГД, или кислый газ |
Расчёт меняется, когда вы оцениваете стоимость отказа, а не материала. Уплотнение, которое стоит на $2 дороже, но вдвое увеличивает межсервисный интервал на машине, где час простоя стоит $500, — это не апгрейд, а исправление. Операторы нефтяных месторождений поняли это первыми, поэтому HNBR теперь является эластомером по умолчанию для большинства уплотнений скважинного и устьевого оборудования среднего класса. Автопроизводители поняли это через гарантийную статистику. Промышленные пользователи получают ту же выгоду тише: меньше аварийных остановок, длиннее межсервисные интервалы, меньше оборота запасов по одному и тому же артикулу.
Для покупателей продукции, комплектующих наборы и комплекты запчастей, практическое замечание простое: стандартные линейки O-колец и X-колец доступны в составах как NBR, так и HNBR, а комплектах гидравлических уплотнений можно заказывать с эластомерами HNBR там, где цилиндр работает в горячем режиме. Дистрибьюторы, обслуживающие рынки жаркого климата — Персидский залив, Юго-Восточная Азия, экваториальная Африка, — обнаруживают, что варианты HNBR сокращают их наиболее частые гарантийные позиции.
Там, где гибкость снабжения важнее цены за единицу, равные поставщики, такие как Darcoid предлагают оба семейства и публикуют данные на уровне марок, что помогает, когда дистрибьютору нужно подобрать состав под существующий материал перед тем, как предложить альтернативу.
Главный вывод
Гидрирование устраняет единственную структурную слабость NBR — двойные связи — не затрагивая маслостойкость, благодаря которой NBR стал отраслевым стандартом. В результате рабочий потолок поднимается примерно со 100°C до примерно 150°C, добавляется стойкость к озону и кислому газу, а динамический ресурс увеличивается в несколько раз — при стоимости материала в 2–4 раза выше. Выше 100°C, в движении, вблизи озона или в аттестованной газовой среде HNBR — не премиальный вариант, а правильный. Ниже этой границы, при статической и защищённой работе, NBR по-прежнему выигрывает по стоимости и всегда будет выигрывать.
HNBR и NBR, специфицированные по составу
Обе стороны этого сравнения — обычная поставка: NBR в нитрильных марках для умеренного диапазона, HNBR в частично и полностью насыщенных марках там, где решают температура, озон и кислая среда. Их держат на складе и формуют в виде O-колец, X-колец, приварных шайб, прокладок и нестандартных профилей, причём состав, твёрдость и любые требования по РГД или кислому газу указываются на чертеже, а не оставляются на усмотрение того, кто берёт со склада.
Переменная, которую упускает большинство покупателей, — это то, что HNBR является семейством, а не маркой. Содержание акрилонитрила задаёт маслостойкость, остаточная двойная связь задаёт температурный потолок, а система вулканизации задаёт остаточную деформацию после старения — три параметра, которые тянут цену и срок службы в противоположных направлениях. Мы указываем их явно, чтобы замену нельзя было сделать незаметно.
Отправьте рабочую температуру, спецификацию масла или газа и чертёж уплотнения на sales@bosssealing.com, и вы получите рекомендацию по составу с обосновывающими данными о свойствах, а также цену и срок поставки, обычно в течение дня. Также форму обратной связи работает, и инженерная экспертиза ничего не стоит.