
ほとんどのシールカタログは、乾熱温度と化学物質のリストを記載しているだけです。飽和蒸気には、そのどちらの数値も当てはまりません。空気中で200°Cの定格を持つFKM製Oリングが、10 barの蒸気ラインでは数週間でひび割れることがあり、紙の上では同じに見えるEPDMコンパウンドが、その5倍の寿命を持つこともあります。違いを生むのは加圧下の水蒸気であり、それがデータシートの最初の段落から選定の論理を変えてしまうのです。
本ガイドでは、180°C以上の飽和蒸気を特別なものにする物理的性質、それに実際に耐えられるエラストマーの選択肢、ゴムが限界に達したときの非エラストマーの代替品、そしてボイラーシステムにおいて各材料が適する具体的なシール箇所を順に解説します。
まず蒸気を知る:飽和曲線が適用範囲を決める
飽和蒸気には、他のすべてを単純化する一つの性質があります。温度と圧力が連動しているのです。圧力を固定すれば温度も固定され、選択の余地はありません。この単一の事実が、ボイラー用途におけるシール選定の最初のステップを導くべきなのです。
熱力学の表に現れるのは絶対圧力であり、ゲージ圧力ではありません。絶対圧力10 barのラインは約180°Cになります。海面高度で9 bar(g)として表記される同じラインは同じ条件ですが、この2つの基準を混在させたRFQでは、見積間で3°Cの不一致が生じることがあります。小さな差ですが、コンパウンドが蒸気限界付近にある場合には無視できません。仕様書には基準を明記してください。
| 圧力(bar、絶対圧力) | 飽和温度(°C) | 代表的な用途 |
|---|---|---|
| 2 | 120 | 低圧加熱およびランドリー用蒸気 |
| 3 | 133 | 温水および衛生ループ |
| 5 | 152 | プロセス蒸気、病院用滅菌器 |
| 8 | 170 | 乾燥機、加熱コイル |
| 10 | 180 | 産業用ボイラーのヘッダーライン |
| 15 | 198 | 高圧プロセス蒸気 |
| 20 | 212 | 発電所の補助蒸気 |
| 25 | 224 | 高圧プラント、ほとんどのエラストマーの限界を超える領域 |
表の中央を読んでください。180°Cは絶対圧力10 barに相当し、絶対圧力15 barを超えると、蒸気グレードのFFKMとFEPMを除くすべての一般的なエラストマーが連続使用の範囲外となります。エンタルピーや比体積を含む完全な飽和特性表は、以下のような標準的な参考文献から入手できます。 The Engineering ToolBoxの飽和蒸気特性表.
もう一つの落とし穴は過熱です。10 barで200°Cの定格のラインは飽和ではなく、およそ20°Cの過熱度を持っています。過熱蒸気は沸騰水というよりも高温の乾燥ガスのように振る舞い、自由水が存在しないため加水分解は遅くなります。一部のコンパウンドは、飽和状態では不合格となる過熱ラインに耐えることがあります。購入前に、システムがどちらを供給するのかを確認してください。
同じ温度でも蒸気が乾熱より厳しい理由
高温の蒸気ライン上にあるエラストマーの内部では、3つの劣化メカニズムが同時に進行します。
- 加水分解。 水分子がポリマー主鎖と架橋点を攻撃します。この進行速度は加硫化学が決めます。硫黄加硫のコンパウンドは炭素-硫黄結合と硫黄-硫黄結合に依存しており、およそ120°Cを超えると急速に開裂します。パーオキサイド加硫は結合エネルギーのはるかに高い直接的な炭素-炭素結合を形成し、はるかに長く持ちこたえます。
- 膨潤と可塑化。 蒸気がゴムの自由体積に入り込み、ゴムを軟化させます。この一部は可逆的で、冷却後にはシールは回復しますが、冷却後に取られた実験室測定ではこれを完全に見逃してしまいます。だからこそ、ベンチデータは蒸気による損傷を過小評価するのです。
- 圧縮永久ひずみ。 架橋が切れるにつれて、ネットワークは弾力を失います。シールは永久に扁平化し、接触力が低下し、漏れが生じます。これが実際に機械上で見られる故障です。
乾熱と蒸気の実用的な差は微妙なものではありません。180°Cの飽和蒸気曝露に関する公表された実験室データでは、硫黄加硫のEPDMは168時間後に78%の圧縮永久ひずみを示したのに対し、同じベースポリマーのパーオキサイド加硫コンパウンドは22%でした。200°Cの乾燥空気中で15%未満の圧縮永久ひずみを示すエラストマーが、同じ温度の飽和蒸気中では72時間以内に完全に破損することがあります。サプライヤーが蒸気定格を提示したら、それが蒸気オートクレーブ試験によるものか、乾熱老化の外挿によるものかを確認してください。両者の答えは桁違いに異なります。
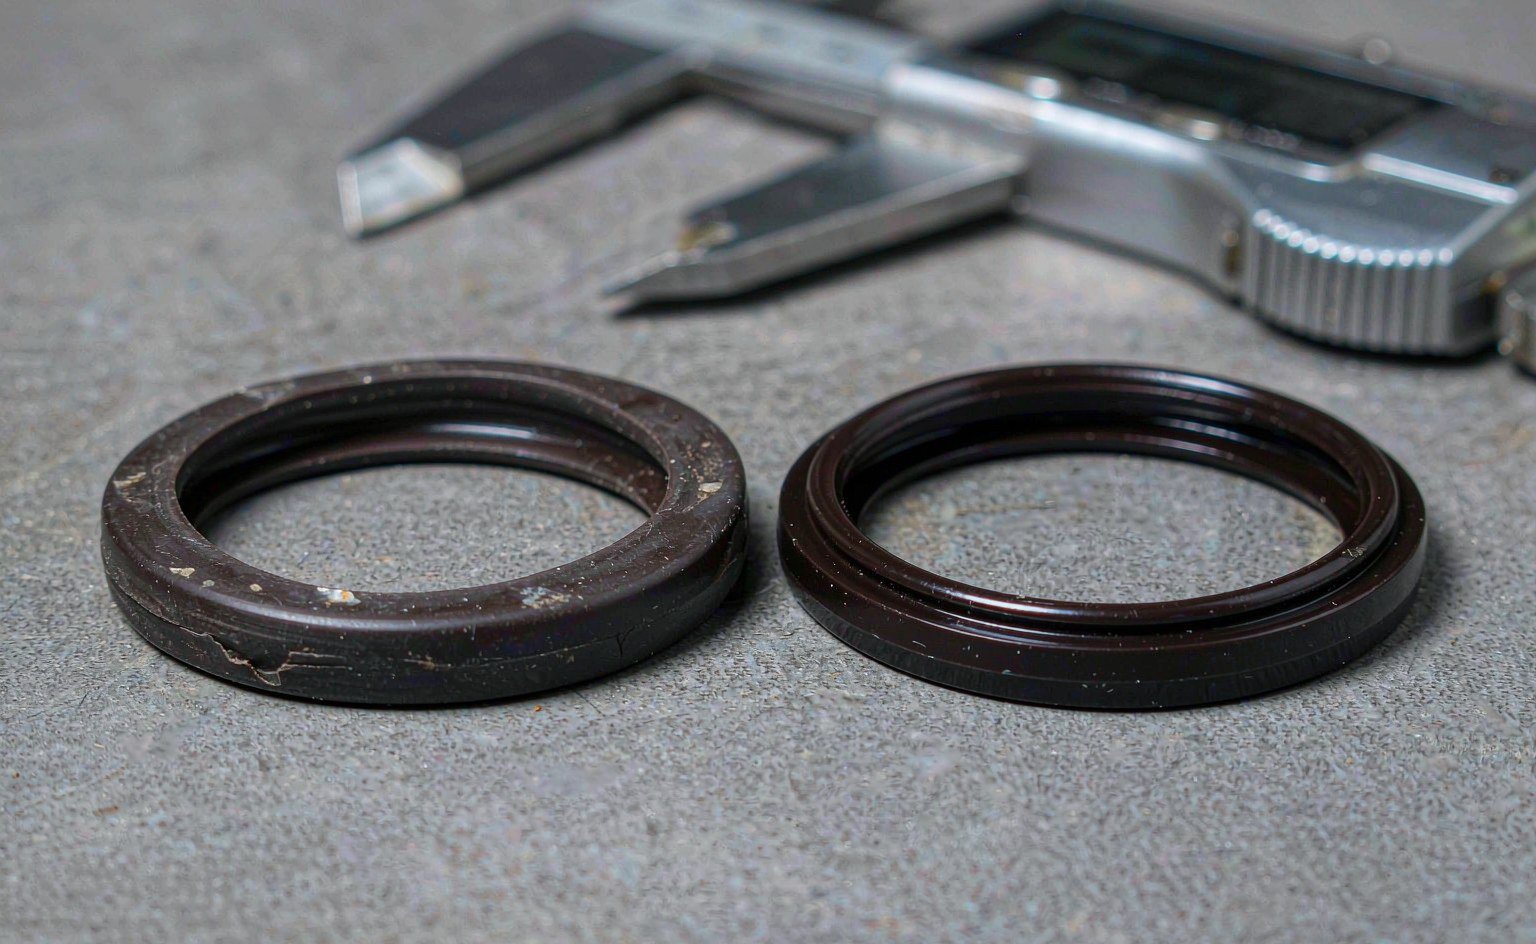
圧縮永久ひずみという用語に馴染みがない方は、それ自体について別途読む価値があります。メカニズムと試験方法については、以下の記事で解説しています。 圧縮永久ひずみとは何か、そしてなぜそれがシールを破壊するのか.
エラストマー選択肢の比較:連続蒸気に実際に耐えられるもの
| 材質 | 連続飽和蒸気限界 | 加硫化学に関する注記 | 注意点 |
|---|---|---|---|
| EPDM、硫黄加硫 | 約120°C | 弱い硫黄架橋 | 蒸気中で高い永久ひずみ。最も安価な選択肢で、寿命は最短 |
| EPDM、パーオキサイド加硫 | 約150°C(管理された用途では特殊グレードがそれを超える) | C–C架橋、加水分解に安定 | 鉱物油で著しく膨潤。純蒸気または温水専用 |
| FKM、標準ビスフェノール加硫 | ≤120~130°C、間欠接触のみ | 湿熱中での加水分解+脱フッ化水素 | 蒸気に対しては典型的な誤った選択。乾熱では問題なし |
| HNBR | 水/蒸気中で約150°C | 飽和主鎖 | 油のキャリーオーバーに対応。油分混入凝縮水向けの選択肢 |
| VMQ(シリコーン) | 蒸気中で約120°C超では推奨されない | — | ParkerのOリングハンドブックには、121°Cを超える蒸気は不適切であると明記されています |
| FEPM(Aflas / TFE-P) | ~200°C | 交互構造が脱フッ化水素を抑制 | コスト高。蒸気+アミン+油耐性のバランスが良好 |
| FFKM、標準グレード | ~160°C | 多くのグレードが湿熱下で加水分解する | 耐薬品性は耐蒸気性と同義ではない |
| FFKM、蒸気グレード(過酸化物/エーテル加硫) | ~260°C | エーテル結合ネットワーク | 高価格。ファミリーではなくグレードを指定すること |
この表には3つの教訓が隠れています。
EPDMは主力であり、加硫システムがすべての判断を左右します。 清浄な蒸気および約150°Cまでの温水には、過酸化物加硫EPDMが業界全体で標準的な選択肢です。加水分解安定性、低い永久ひずみ、そしてフッ素ゴムをはるかに下回る価格を備えています。唯一の厳しい限界は油です。EPDMは鉱物油、作動油、燃料で著しく膨潤するため、潤滑油がキャリーオーバーする蒸気ラインでは破損します。
FKMは典型的な誤りです。 乾熱定格が高く、耐薬品表が強力に見えるため、エンジニアはこれに手を伸ばします。約120~130°Cを超える連続飽和蒸気中では、標準的なビスフェノール加硫FKMは加水分解し、硬化し、亀裂が入ります。過酸化物加硫の高フッ素グレードはやや優れていますが、それでも長時間の曝露には耐えられません。蒸気バルブのシールがFKMコンパウンドで繰り返し故障する場合、問題はコンパウンドにあります。
FFKMファミリーは名称ではなくグレードで異なります。 標準的なパーフルオロエラストマーは耐薬品性で評価されていますが、その多くは160°Cを超える蒸気中で加水分解します。過酸化物またはエーテル加硫に基づく蒸気グレードのFFKMコンパウンドは、約260°Cまでの使用に耐えます。ボイラー用途でFFKMを購入する際は、その特定コンパウンドの蒸気試験データを必ず要求してください。当社のガイド 200°Cを超えるシール では、高温材料の全体マップを詳しく解説しています。
温度帯別の材料選定
表を温度帯に置き換えると、選定は機械的に決まります。
- ~135°Cまで。 余裕のある過酸化物加硫EPDM。これでほとんどの加熱、滅菌、ランドリーシステムをカバーできます。
- 135~180°C。 純粋な蒸気なら依然としてEPDMの領域ですが、余裕は縮まります。絶対圧10 barでは、汎用コンパウンドの実用上限に達します。プレミアムな過酸化物グレードと慎重なグランド設計が負荷を担います。系内に油が混入する場合は、HNBRまたはFEPMに切り替え、トレードオフを受け入れてください。
- 180~250°C。 エラストマーの選択肢はFEPMと蒸気グレードFFKMに絞られます。FEPMはFFKMより低価格で蒸気性能の大部分を確保できます。FFKM蒸気グレードはその上で最も広い耐薬品ウィンドウを提供します。またこの帯域は、非エラストマー選択肢がトータルコストで優位になり始める領域でもあります。次のセクションを参照してください。
- ~250°Cを超える場合。 このレベルでは、飽和蒸気中で連続運転できるエラストマーはありません。シールの役割はPTFEベースのスプリングエナジャイズド設計、柔軟黒鉛、または金属に移ります。絶対圧25 bar(224°C)ではすでに移行を設計している段階であり、30 barを超える場合は黒鉛と金属で完全に設計してください。
実際の故障を捉える2つの二次チェック:第一に、水処理薬品の化学。ボイラー薬品からキャリーオーバーした苛性ソーダやアミンは一部のコンパウンドを侵し、FEPMはFKMが対応できないアミンを処理できます。第二に、熱サイクル。毎日サイクルするボイラーは、定常状態のボイラーよりもシールに大きな応力を与えます。各サイクルが凝縮水を全圧でシール界面に押し込むためです。それに応じて定格を低減してください。
エラストマーの先へ:過酷な用途向けのPTFE、黒鉛、金属
エラストマーの適用範囲を超えると、3つの材料ファミリーが引き継ぎます。
スプリングエナジャイズドPTFEシール。 PTFEまたは充填PTFEジャケットに耐食性金属スプリングを組み合わせ、ゴムの弾性をスプリング力で置き換えます。PTFEは加水分解せず、約260°C近くの連続定格を持ち、エラストマーを悩ませる薬品にも耐えます。代償は剛性です。これらのシールは清浄で良好な仕上げのハードウェアと正確なグランド設計を必要とします。PTFEにはゴムのような追従性がないためです。蒸気ロータリーユニオン、スートブロワ継手、サイクルと化学がゴムを破壊するバルブステムでその価値を発揮します。設計の比較は当社の スプリング付勢シールシリーズ、スプリングエナジャイズドの専門メーカーである Bal Seal などがアプリケーションノートで同様の蒸気ロジックを説明しています。
柔軟黒鉛。 圧縮膨張黒鉛シートおよび黒鉛糸パッキンは300°Cをはるかに超える飽和蒸気に耐え、ボイラー化学が生み出すほとんどすべての物質に対して化学的に不活性で、放出物もありません。それ自体には弾性がないため、ハードウェアが一定のたわみを提供する必要があります。バルブステムのライブローディング、フランジの制御されたガスケット圧縮などです。黒鉛は蒸気フランジ用スパイラルワウンドガスケットの標準充填材であり、発電用ボイラーのマンホールおよびハンドホール扉ガスケットの標準材料です。
金属および複合ガスケット。 スパイラルワウンド(金属帯+黒鉛充填材)、ダブルジャケット、波形金属設計が最高の圧力-温度領域をカバーします。弱点は温度ではなく復元性です。1回の加熱-冷却サイクルの後、フランジの緩和が予荷重を奪います。再締付けの規律はガスケットのブランドよりも重要です。
PTFE関連製品も中間領域に登場します。 Marco RubberなどのPTFEシールサプライヤーは 蒸気と薬品曝露が共存する用途で使用される充填PTFEグレードを説明しており、完全な カプセルシール (エラストマーコア、PTFE/FEPジャケット)は、コアエラストマーが温度に耐えられる限り、軽度の薬品負荷がある蒸気ラインのギャップを埋めます。
凝縮水は静かな変数です
蒸気継手のシールが乾燥蒸気に触れることはほとんどありません。触れるのは凝縮水です。蒸気がより冷たいハードウェア表面に接する場所で形成され、低い箇所に溜まり、全圧でシール界面に到達する水です。凝縮水は、純蒸気の選定表が無視する3つの方法で使用条件を変えます。
第一に、液体接触であり、蒸気のみの曝露が生み出す以上に抽出と加水分解を加速します。第二に、水処理薬品を運びます。アミン、酸素除去剤、ボイラー薬品が、まさにシールが位置する凝縮水ポケットに濃縮されます。第三に、ウォーターハンマーを引き起こします。蒸気速度に駆られた凝縮水の塊が、ライン圧力をはるかに超える力で継手に衝突します。12 barに余裕で定格されたフランジ継手でも、塊が到達するとその数倍の過渡荷重を受けることがあります。
実用的な影響:シール位置付近にトラップポイントとドレンポイントを設け、凝縮水が溝に溜まらないようにグランド設計を偏らせ、衝撃荷重を受けるフランジ継手には保守的なガスケット定格を適用することです。腐食性の高い水質の配管では、FEPMおよびPTFEベースの設計は標準的なFKMが耐えられないアミン化学に耐えます。これは、油と蒸気の混合ケースが汎用ゴムにとどまらずフッ素ポリマーへ移行するもう一つの理由です。
ボイラー機器マップ:各シールがどこに存在するか
ボイラーシステムでは、異なる箇所に異なるシーリング課題が集中し、それぞれに適した材料が変わります:
| シール箇所 | 代表的条件 | 第一選択のシーリング | 備考 |
|---|---|---|---|
| マンホール/ハンドホール扉 | ドラム圧力の飽和蒸気、サイクル変動あり | 柔軟黒鉛または波形金属+黒鉛 | 初回の熱サイクル後に再締付け、緩和を想定する |
| 蒸気フランジ継手 | 全ライン圧力および温度 | 黒鉛フィラー入りスパイラルワウンド | ボルトトルクを管理、黒鉛コーティングのスタッドが有効 |
| 蒸気バルブステム | サイクル運動、全温度域 | 黒鉛パッキンまたはPTFE Vリング、ライブロード式 | ライブロードによりパッキンが緩和しても力を維持 |
| ボイラー給水ポンプ | 高温加圧水、100~180°C | 温水側にEPDM(パーオキサイド)エラストマー | 油混入凝縮水 → HNBRまたはFEPM |
| ロータリーユニオン/スートブロワ | 飽和蒸気中の回転運動 | スプリング付勢PTFEまたは黒鉛パッキン | ゴムリップシールはここでは早期に破損する |
| ゲージガラス/液位継手 | 静的、高温 | 継手仕様に応じた黒鉛またはPTFEガスケット | ゲージメーカーのガスケット仕様に正確に従う |
給水ポンプの行は強調に値します。ここは二つの故障領域が出会う場所だからです。片側は温水、もう片側は油混入凝縮水と潤滑です。EPDMは純粋な温水側を支配しますが油中では破損します。HNBRとFEPMがその差を埋めます。蒸気と油の混合物は、単一の標準コンパウンドでは対応しきれないまさにそのケースであり、ここで当社が最も頻繁にカスタムコンパウンドを供給します。そして カスタマイズ製品のルート はまさにその相談のために存在します。
繰り返し現れる4つの故障パターン
蒸気プラント全体の分解解析からは、同じ少数の故障シグネチャが得られます。それらを読み取れるようになれば、ほとんどの根本原因は明らかになります:
1. 蒸気バルブ上の硬化・亀裂したFKM Oリング。 このシールはプレミアムな選択肢に見えたため在庫から選ばれました。120°Cを超える連続蒸気中でコンパウンドは加水分解し、表面はガラス状になり、接触帯に沿ってヘアラインクラックが発生しました。解決策はコンパウンドの交換、すなわちパーオキサイド加硫EPDMであり、より硬いグランドではありません。同じラインでこの故障が繰り返し見つかる場合は、ライン温度を飽和表と照合してください。上流の誰かが圧力設定値を上げた可能性があります。
2. 温水ポンプ上の扁平化したEPDM。2年間は問題なく動作し、その後1週間で漏れ出す。 これは圧縮永久ひずみが終点に達した状態です。コンパウンドは正しく、温度も正しかったものの、シールはついに蓄積された力を失いました。プレミアムなパーオキサイドグレードへのアップグレード、またはグランドを調整して圧縮・ひずみ応力を下げることで、間隔を取り戻せます。ひずみは漏れ報告ではなく測定で追跡してください。傾向は滴下のはるか前から始まります。
3. 初回サイクル後に滲み出すスパイラルワウンドフランジガスケット。 ほぼ毎回、ガスケットの緩和です。ボルト継手は冷間で締め付けられ、初回の昇温後に再締付けされていません。黒鉛フィラーとフランジ鋼は異なる割合で膨張します。初回の熱サイクルでガスケットがなじみ、ボルトの予張力が10~30%低下します。再締付けの規律により、これが繰り返しの漏れから問題なしへと変わります。
4. 蒸気ロータリーユニオン内の破断したリップシール。 ゴムリップシールは回転蒸気継手で経済的に見えますが、初回の高温運転までです。温度、回転速度、乾燥始動が数日でリップを破壊します。スプリング付勢PTFEまたは黒鉛パッキンがここでの正しい機器クラスです。以下のサプライヤーデータは Trelleborgのシールエンジニアリングリソース が、そのアプリケーションガイドで同じ回転蒸気の論理を扱っています。
このリストに欠けているものに注目してください。壊滅的な圧力故障です。10~15 barの飽和蒸気は油圧基準では極端ではありません。蒸気は圧力スパイクではなく、緩やかな化学変化と力の喪失によってシールを破壊します。つまり上記のほぼすべての故障は、上昇する圧縮永久ひずみ、低下するボルト荷重、または爪で触れてわかる表面の劣化として、事前に可視化されていたのです。
シール寿命を決める設置と保守の詳細
材料選択が上限を決め、設置がそのうちどれだけ得られるかを決めます。4つの詳細が、停止期間の間稼働し続けるボイラーと滴下するボイラーを分けます:
- フランジと扉のトルク規律。 段階的な対角パターンでの締付け、その後初回の昇温・降温サイクル後に完全な再締付け。黒鉛ガスケットは初回サイクルで緩和するため、再締付けは任意ではありません。
- グランドの充填と圧縮は、カタログの既定値ではなく実際の機器に対して確認する。 蒸気シールは高温で作動し、熱膨張によって実効的なつぶし代が変化します。Oリングのつぶし代は15~25%を目安に設計し、高温環境におけるグランド充填限界を考慮したうえで、実際の溝寸法で検証してください。
- 計画停止時の圧縮永久ひずみ監査。 各停止時にサンプルシールを抜き取り、新品部品と比較してひずみを測定します。傾向が徐々に悪化していれば、漏れが現れるはるか前にコンパウンドが蒸気限界を超えていることがわかります。当社ではまさにこの比較のために、標準グレードを以下とともに掲載しています。 高温・低温シールファミリー まさにこの比較のために。
- 保管と取り扱い。 高温用コンパウンドは、棚上で通常品より丈夫というわけではありません。保管中のオゾン、紫外線、熱は、未使用のシールが蒸気に触れる前に劣化させます。通常のエラストマー保管規則に従い、妥当な期間内に使い切る数量を購入してください。一般的なゴムファミリーとその取り扱いについては、以下にまとめています。 ゴムシールカテゴリー.
蒸気シール購入者向けのスペア戦略と調達ノート
蒸気プラントは同じ少数の消耗品で繰り返し故障するため、スペア戦略のてこの効果は異常に高くなります。当社工場現場からの実践的な3つのルール:
サイズだけでなくコンパウンドを標準化する。 EPDMコンパウンド3種、FKMグレード2種、各種グラファイトシートを在庫するボイラープラントでは、手元にあるものをそのまま取り付けてしまいがちです。高級に見えても蒸気ラインで寿命を迎えるFKM Oリングも含まれます。品揃えを絞り込みましょう。蒸気用途には過酸化物加硫EPDMコンパウンドを1種、油汚染箇所にはHNBRまたはFEPMグレードを1種、フランジ作業にはグラファイトシートとスパイラルワウンドガスケットを。棚にあるすべてのシールは、その最悪ケースの位置に適合するものであるべきです。そうすれば、善意の技術者が誤ったファミリーを取り付けることはできません。
請求書ではなく、保管棚に用途を表示する。 “「EPDM 70、32×3.5」では、そのシールをどこで使ってよいかは倉庫担当者に何も伝わりません。保管棚には用途を表示しましょう。「蒸気 ≤150°C」「油+凝縮水」「蒸気用不可」などと表示すれば、誤取り付け率はほぼゼロまで下がります。複数のプラントを担当する販売店では、この1つの変更で最も頻度の高い緊急発注が削減されることがわかっています。
高温側部品はセットで購入する。 昨年のグラファイトパッキンを新品ガスケットと一緒に再利用するバルブ再組立てでは、緩和速度の異なる2つの材料が組み合わされた接合部ができてしまいます。ガスケット、パッキン、Oリング、そして再締付け指示を1枚のシートにまとめたマッチングセットは、調達時に組み立てるのにわずかなコストしかかからず、故障の一カテゴリーを丸ごと排除できます。当社では油圧顧客向けに以下を通じてこれらのセットを構築しており、 シールキットライン 油圧顧客向けにこれらのセットを構築しており、同じキットの考え方はボイラー保守計画にもそのまま応用できます。複数のベンダーにまたがる産業用消耗品を集約する購入者にとっては、以下のような同業他社のカタログが、サプライヤーを決定する前に標準的な高温エラストマーラインに何を含めるべきかをベンチマークするのに役立ちます。 Darcoid は、サプライヤーを決定する前に標準的な高温エラストマーラインに何を含めるべきかをベンチマークするのに役立ちます。
アクションチェックリスト
- RFQの前に、蒸気条件を圧力(絶対圧かゲージ圧かを明記)+温度+過熱度マージンとして記載する。
- 150°C以下の清浄蒸気:過酸化物加硫EPDMを指定し、乾熱評価ではなく蒸気オートクレーブ試験データを要求する。
- 120°Cを超える連続飽和蒸気用途では標準FKMを却下する。真に間欠的な用途の場合にのみ硬化させる。
- 油のキャリーオーバーを確認する。鉱物油との接触がある場合は、EPDMからHNBRまたはFEPMに変更する。
- 180°C超:単価ではなく総コストで、FEPMおよび蒸気グレードFFKMを、スプリング付勢PTFEおよびグラファイトと比較見積もりする。
- 約250°C超:グラファイトと金属で設計し、エラストマーは低差圧の補助箇所にのみ使用する。
- ボイラー上のすべてのシール箇所(扉、フランジ、バルブステム、給水ポンプ、ロータリーユニオン)を洗い出し、プラント全体で1つの材料ではなく、箇所ごとに材料を割り当てる。
- 新しいガスケットセットごとに、最初の熱サイクル後に再締付けを予定する。
- 各停止時にサンプルシールを抜き取って測定し、位置とコンパウンドごとに圧縮永久ひずみの傾向を追跡する。
- 高温グレードであっても、標準的なエラストマー規則(暗所、低温、無応力)に従って予備シールを保管する。
プラントの蒸気側向けシール
蒸気用途は材料マップを二分し、当社のラインナップもそれに従います。本記事で定義するエラストマー帯域にはEPDMとFKM、温度と化学的性質がその両方を超える場合にはFFKM、ガスケットとシートにはPTFEおよび充填PTFE、エラストマーでは対応できない接合部にはグラファイト系および金属担持構造です。ガスケット、ワッシャー、Oリング、リップシール、機械加工PTFE部品は、1つの停止パッケージとしてまとめて見積もり可能です。
蒸気シールが次の停止まで持つかどうかを決めるのは2つの詳細です。ドラムではなくシール箇所での過熱度と、流体が最も腐食性が高く金属がまだ冷えている起動時の凝縮水の化学的性質です。当社は飽和条件に合わせてコンパウンドを選定し、予想される溝またはフランジ温度での圧縮永久ひずみを確認し、最初の熱サイクル後の再締付けが任意ではなく必須となる箇所を明示します。
ボイラーまたは蒸気ラインのデータ(圧力、温度、凝縮水の化学的性質)を、接合部またはシールの図面とともに以下までお送りください。 sales@bosssealing.com, までお送りください。箇所ごとの材料とその背後にあるスペアリストをご提案します。見積もりは1営業日以内、エンジニアリングレビューは無料です。 お問い合わせフォーム も同じエンジニアに届きます。