
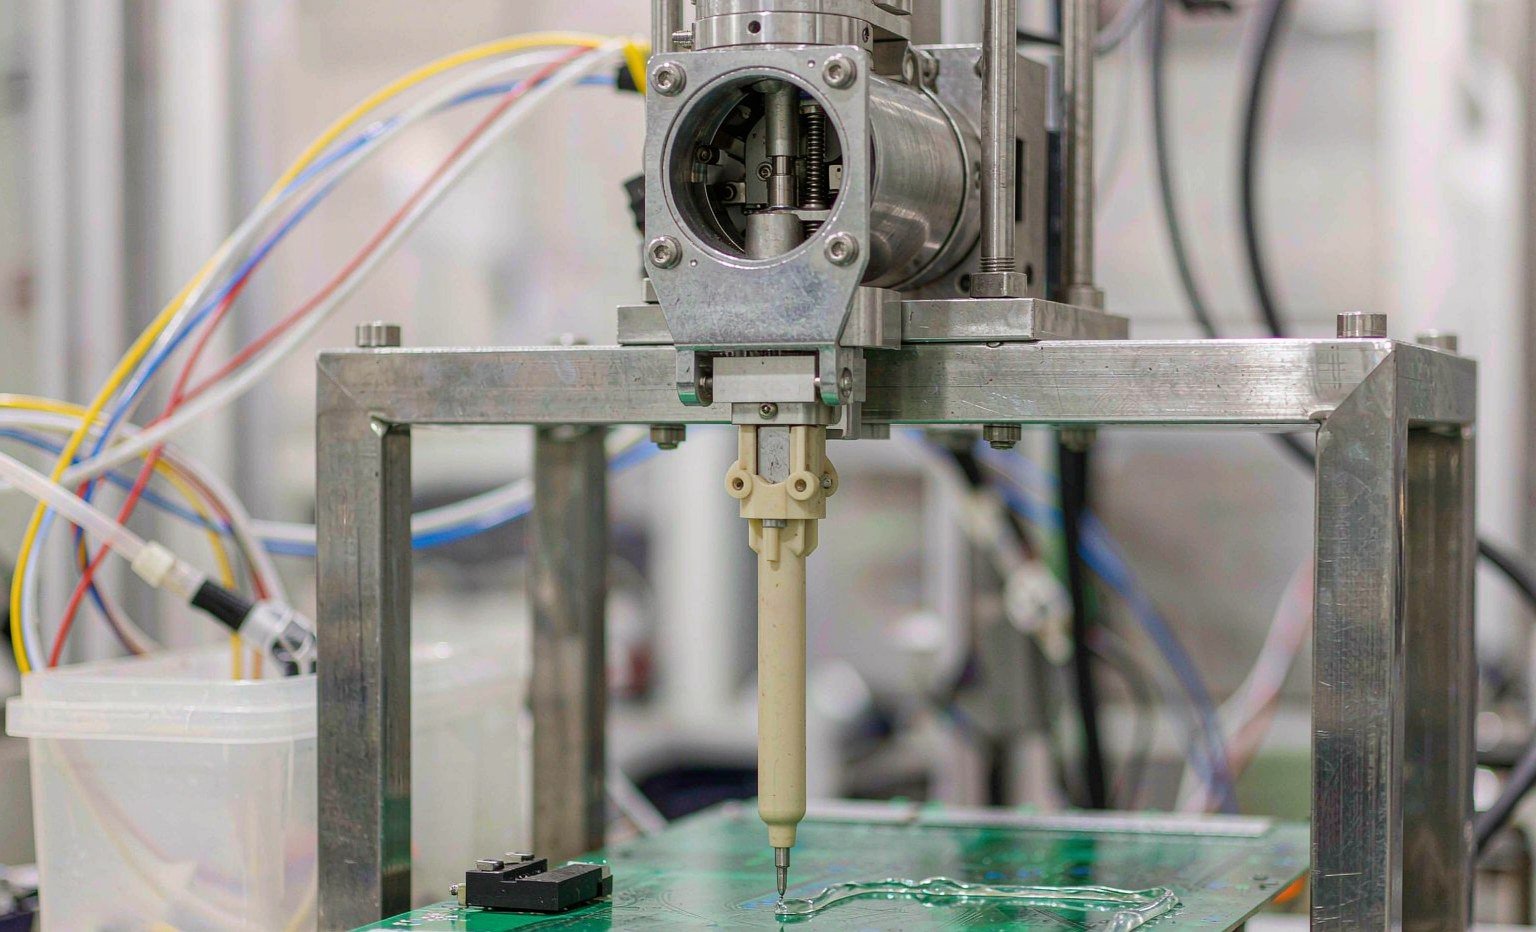
Дозирующий клапан — это небольшая машина, которая зарабатывает на жизнь тем, что плохо делает одну вещь: удерживает реактивную жидкость под давлением, дозирует её в микролитрах, а затем двадцать секунд стоит без движения, пока та же жидкость отверждается на каждой смоченной поверхности. Уплотнение — это деталь, которая должна выдерживать обе половины этого цикла — такт под давлением и выдержку в покое — миллионы циклов, без смазочной плёнки в помощь и без возможности осмотра.
Большинство вышедших из строя дозирующих уплотнений, которые мы видим в возвращённых корпусах клапанов, не изношены. Они набухли, подверглись экстракции, приклеились или были абразивно изношены жидкостью, которую должны были удерживать. Нитриловое кольцо круглого сечения в покрытии, разбавленном ацетоном, за неделю поглотит столько растворителя, что вырастет за пределы своей канавки и начнёт срезать себя о шток. Силиконовое уплотнение в линии силиконового клея растворится в собственной химии. Уплотнение из FKM в двухкомпонентном эпоксидном составе с аминовым отвердителем затвердеет, растрескается и оставит крошки в смесительной камере.
Это руководство идёт в обратном направлении — от клея. Оно сопоставляет девять семейств жидкостей с пятью материалами уплотнений, приводит значения набухания и температуры, на которые можно рассчитывать при проектировании, и завершается процедурой подбора спецификации, которую мы используем, когда производитель дозаторов присылает нам корпус клапана и паспорт жидкости.
Дозирующий клапан — самая тяжёлая задача для уплотнения на производстве
Сравните уплотнение дозирующего клапана с уплотнением штока гидроцилиндра — именно на это применение ориентировано большинство каталогов уплотнений. Гидравлическое уплотнение работает в масле, при стабильной температуре, с плёнкой смазки между кромкой и штоком и с грязесъёмником, не пропускающим абразив. Его отказ — это выдавливание или износ кромки после долгого срока службы.
Уплотнение дозирующего клапана работает в жидкости, выбранной за то, насколько агрессивно она сшивается, при температуре окружающей среды или горячего расплава, обычно всухую, часто после промывки растворителем, которая полностью меняет химию. Его рабочий цикл короткий и повторяющийся: 0,2 секунды под давлением, 20 секунд выдержки, 500 000 раз в год. И жидкость, которую оно удерживает, часто та же самая, что используется для склеивания эластомеров с металлом.
Поставьте их рядом — и логика подбора спецификации переворачивается. Жидкость гидравлического уплотнения предназначена для смазки; жидкость дозирующего уплотнения предназначена для склеивания. Гидравлическое уплотнение работает при 40–80 °C и стабильной температуре; дозирующее уплотнение работает где угодно от 20 °C до 200 °C в зависимости от того, наносит ли линия цианоакрилат или полиолефиновый горячий расплав. Гидравлическое уплотнение за весь срок службы видит одну химию; дозирующее уплотнение видит клей, затем продувочный растворитель, затем очиститель, затем снова клей — четыре раза за смену.
Признаки отказов расходятся так же. Гидравлические уплотнения погибают от выдавливания и износа кромки — медленно, заметно и по графику. Дозирующие уплотнения погибают от набухания, экстракции, склеивания и абразивного износа, и первым симптомом обычно становится изменение массы дозы на 3–5 %, которое оператор компенсирует, подрезая время дозирования. К моменту, когда клапан снимают на обслуживание, шток уже исцарапан, а корпус идёт в утиль.
Пять механизмов, которые убивают смоченное уплотнение
Почти каждый отказ дозирующего уплотнения сводится к одному из пяти механизмов. Правильно назвать механизм — это уже большая часть диагностики; выбор материала следует из него.
| Механизм | Что видно на верстаке | Что происходит в полимере | Направление решения |
|---|---|---|---|
| Набухание | Уплотнение мягкое, увеличенное, не садится в канавку; шток заедает | Молекулы растворителя проникают в сетку; объём растёт на 15–50 % | Менять семейство полимера, а не твёрдость |
| Экстракция | Уплотнение сжимается, твердеет, поверхность выглядит меловатой; течёт при остывании | Пластификатор и низкомолекулярные фракции вымываются в жидкость | Состав с пероксидной вулканизацией или более высокой чистоты; пост-отверждение |
| Химическое воздействие | Трещины, пузыри, липкая поверхность, твёрдая корка | Дегидрофторирование под действием аминов или разрыв основной цепи сильными окислителями | FFKM, PTFE или барьерная конструкция |
| Адгезия / отверждение на месте | Уплотнение приклеено к штоку; разрыв при срабатывании | Цианоакрилат или эпоксид полимеризуется на поверхности эластомера | Неприлипающий смоченный материал: PTFE, UHMWPE, металл с покрытием |
| Абразивный износ | Площадка, канавкообразный след, чёрная суспензия в жидкости | Серебряные, керамические или термостойкие наполнители истирают уплотнение о шток | Более твёрдый материал с меньшим трением; чистота поверхности штока |
Два из них часто диагностируют неверно. Экстракцию принимают за “уплотнение высохло” и исправляют повторной смазкой, что лишь откладывает проблему. Адгезию принимают за “уплотнение порвалось” и исправляют покупкой более прочного эластомера, который приклеивается ещё крепче. В обоих случаях нужна другая поверхность, а не более прочная.
Начинайте с химии клея, а не с уплотнения
Полезный вопрос для сортировки — не “какой материал лучше”, а “что эта жидкость делает с углеводородной цепью”. Семейства клеёв сортируются чётко, как только вы задаёте этот вопрос.
Цианоакрилат: клей, который становится крепежом
Цианоакрилат отверждается анионной полимеризацией, запускаемой влагой на поверхности, за секунды, без растворителя и без нагрева. Он также отлично склеивает большинство эластомеров — в этом и вся проблема. Нитриловое или FKM-кольцо круглого сечения в клапане для цианоакрилата приклеится к штоку за несколько циклов выдержки, и привод затем разорвёт уплотнение вместо того, чтобы сдвинуть его.
Смоченные материалы, которые здесь работают, — это те, которые цианоакрилат не смачивает: PTFE, наполненный PTFE и UHMWPE, а также нержавеющая сталь с покрытием. В практичных клапанах используют мембрану из PTFE или UHMWPE либо кольцо круглого сечения с оболочкой из PTFE, где сердцевина из эластомера обеспечивает герметизацию, а фторполимер — контакт. Со стороны воздуха NBR твёрдостью 70 по Шору A подходит — он никогда не контактирует с жидкостью.
Контроль влажности — часть спецификации уплотнения. Скорость отверждения цианоакрилата зависит от влажности окружающей среды, поэтому клапан, который работает чисто при 35 % относительной влажности, может приклеиться намертво при 65 % в той же комнате с тем же уплотнением. Если ваша линия находится во влажном климате и отказ появился в сезон дождей, уплотнение не было переменной.
УФ-отверждаемые и анаэробные акрилаты
Акрилатные системы — УФ-отверждаемые, анаэробные и гибриды светового отверждения — самая агрессивная распространённая жидкость, с которой встречается дозирующее уплотнение. Они содержат реактивные акрилатные мономеры и олигомеры, которые набухают нитрил за дни и атакуют стандартный FKM за недели. Анаэробные марки добавляют инициирование отверждения ионами металлов, поэтому любое уплотнение, работающее по стальному штоку, оказывается в наихудшей возможной контактной геометрии.
FFKM здесь — выбор по умолчанию, и это не маркетинговый ответ: основные цепи перфторэластомера противостоят акрилатным мономерам там, где частично фторированная основа FKM — нет. Оговорка в том, что совместимость FFKM зависит от конкретного состава. Универсальный FFKM, выбранный для работы с кислотами, и марка, разработанная для контакта с акрилатами и растворителями, ведут себя по-разному, и разница проявляется как набухание на 15 % против 3 % после 168 часов. Запрашивайте паспорт состава, а не название семейства.
Там, где позволяет геометрия, кромочное уплотнение из PTFE с пружинным поджимом превосходит любой эластомер в работе с акрилатами: оболочка из PTFE инертна, а металлическая пружина обеспечивает нагрузку, которую полимер дать не может. Наш ассортимент уплотнений с пружинным поджимом охватывает малые сечения, которые используют эти клапаны.
Двухкомпонентный эпоксид и аминовые отвердители
Эпоксид — это две жидкости с противоположными требованиями, и именно здесь решения из одного материала не работают. Сторона смолы — умеренно агрессивная органическая смесь, с которой справляется большинство составов FKM. Сторона отвердителя — амин, а амины как раз и атакуют FKM: основание отщепляет фторид водорода от основной цепи, оставляя твёрдую, растрескавшуюся, хрупкую поверхность. Стандартный FKM в статическом смесительном блоке, питаемом со стороны отвердителя, выйдет из строя за недели.
Решение — FFKM на стороне отвердителя или EPDM там, где отвердитель — единственный контакт с жидкостью и температура остаётся умеренной: EPDM — один из немногих эластомеров, хорошо переносящих амины. Не переносите этот выбор EPDM на сторону смолы: EPDM сильно набухает в ароматических и алифатических углеводородах.
Смесительные блоки и статические смесители заслуживают отдельного внимания. Уплотнение на входе смесителя контактирует со смешанной жидкостью, которая агрессивнее любого из компонентов, причём контакт происходит в момент начала реакции. У 2K-дозирующей смесительной машины, работающей с эпоксидной смолой, на каждом смачиваемом соединении после точки смешивания должен стоять FFKM, а также должна быть документированная процедура продувки для остановок дольше жизнеспособности состава.
Полиуретановые, изоцианатные и влагоотверждаемые системы
Изоцианатные клеи — полиуретановые реактивные горячие расплавы, 2K PU и влагоотверждаемый PU — по своей природе чувствительны к влаге. Они также атакуют EPDM, что исключает самый дешёвый вариант, стойкий к аминам. FKM твёрдостью 70–75 по Шору A подходит для большинства PU-систем при умеренной температуре; FFKM — более надёжное решение там, где присутствуют также пластификаторы или растворители, поскольку экстракция пластификатора обычно и является причиной отверждения уплотнений в PU-линиях.
Отверждённые остатки PU — ещё один источник абразивного износа. Уплотнение, работающее по частично отверждённому PU, покрывается плёнкой, которая затвердевает на поверхности и затем действует как абразивная паста. Смачиваемым деталям больше помогает низкофрикционная отделка — наполненный PTFE или полированный пассивированный шток — чем более твёрдый эластомер.
Силиконовые герметики: единственный случай, когда очевидный материал неверен
Силиконовые герметики и силиконовые масла растворяют силиконовую резину. Контакт материалов одного семейства означает, что жидкость мигрирует в структуру уплотнения, а уплотнение — в жидкость, в результате чего получаются набухшее уплотнение, загрязнённый продукт и постоянная липкая плёнка на корпусе клапана.
Для дозирования силикона используйте FKM, FFKM или PTFE, а силикон платинового отверждения указывайте только со стороны воздуха, где нет контакта с жидкостью. Обратное правило действует для силиконовых термогелей: они найдут любое силиконовое уплотнение в жидкостном тракте.
Горячий расплав: от 120 до 200 °C и никаких растворителей
Горячий расплав снимает вопрос растворителя и заменяет его вопросом температуры. Горячие расплавы EVA и полиолефиновые работают при примерно 150–200 °C на сопле; реактивный PUR работает холоднее, около 120–150 °C, но затем отверждается влагой, поэтому уплотнение испытывает и нагрев, и воздействие сшивающейся жидкости. Кроме того, отверждённые остатки PUR крайне трудно удалить, не повредив уплотнение.
FKM уверенно покрывает нижнюю половину этого диапазона и кратковременно — верхнюю. Выше примерно 200 °C или там, где уплотнение находится близко к нагревательному элементу, долговечным решением будет FFKM или комбинация PTFE с пружинным поджимом. Тепловое расширение — вторая переменная проектирования: алюминиевый корпус и стальной шток расширяются по-разному при перепаде 180 °C, и уплотнение, подобранное при комнатной температуре, может потерять натяг при рабочей температуре. Глубину канавки следует проверять в горячем состоянии, а не на стенде.
Наполненные клеи: серебряные, керамические и термопасты
Электропроводящие и теплопроводящие клеи содержат 60–85 % наполнителя по массе — серебряную чешуйку, нитрид бора, оксид алюминия, графит. Это абразивные суспензии, а не жидкости, и отказ уплотнения носит механический характер: лыска на O-кольце, полированный след на штоке и серая шламовая масса в смесительной камере.
Абразивная стойкость в такой среде обеспечивается полиуретаном твёрдостью 90–95 по Шору A, наполненным PTFE или UHMWPE — а не более твёрдой резиной. O-кольцо из FKM твёрдостью 90 по Шору A будет лучше сопротивляться выдавливанию, чем кольцо твёрдостью 70 по Шору A, но всё равно сотрётся в лыску, поскольку твёрдость не равна абразивной стойкости. Там, где уплотнение статическое, а износ приходится на шток, перенос износа на сменный компонент из PTFE или UHMWPE обходится дешевле, чем переход на более стойкий эластомер.
| Семейство клея / жидкости | Лучший материал смачиваемого уплотнения | Допустимо с ограничениями | Избегать | Основной риск |
|---|---|---|---|---|
| Цианоакрилат | PTFE, UHMWPE, PTFE-инкапсулированный | С покрытием из нержавеющей стали (без смачиваемого эластомера) | NBR, FKM, EPDM (все склеиваются) | Отверждение на месте, склеивание |
| УФ-отверждаемый акрилат | FFKM (акрилатная марка) | PTFE с пружинным поджимом | NBR, EPDM, стандартный FKM | Набухание, затем отверждение |
| Анаэробный метакрилат | FFKM | PTFE-капсула поверх сердцевины из FKM | NBR, силикон | Отверждение при контакте с металлом, склеивание |
| 2K эпоксидная смола — сторона смолы | FKM 70–75 A | FFKM для марок, разбавленных растворителем | EPDM | Набухание в растворителе |
| 2K эпоксидная смола — аминный отвердитель | FFKM | EPDM (только при умеренной температуре) | Стандартный FKM | Дегидрофторирование, растрескивание |
| Полиуретан / изоцианат | FKM 70–75 A | FFKM там, где присутствуют растворители | EPDM | Экстракция пластификатора, отверждение |
| Силиконовый герметик / гель | FKM, FFKM, PTFE | — | Силиконовая резина (VMQ) | Растворение материалов одного семейства |
| Горячий расплав EVA / полиолефин | FKM до 200 °C; FFKM выше | PTFE на горячей поверхности | NBR, EPDM | Термостарение, экструзия при температуре |
| Паста с серебряным / керамическим наполнителем | PU 90–95 A, наполненный PTFE, UHMWPE | 90 A FKM для статических соединений | 70 A NBR | Абразивный износ |
Как конструктор читает показатели набухания
В каждом паспорте компаунда приводится объёмное набухание по ASTM D471. Три правила чтения отделяют пригодное число от маркетингового.
Смотрите на температуру. Погружение на 168 часов при 23°C мало что говорит о клапане, работающем при 70°C. Набухание сильно зависит от температуры: компаунд FKM, который набухает на 6% в толуоле при комнатной температуре, за те же 168 часов при 70°C может набухнуть на 10%. Испытывайте при рабочей температуре или снижайте комнатное значение примерно в полтора раза.
Переводите объём в линейные размеры. Набухание указывают по объёму, но канавки выполняют по линейным размерам. Изменение объёма переводится в изменение сечения через кубический корень: 15% объёмного набухания — это примерно 4,8% увеличения сечения, 30% — около 9,1%, 50% — около 14,5%. Именно это число съедает ваш запас на сжатие.
Посчитайте баланс сжатия. Возьмём кольцо круглого сечения с сечением 3,53 мм в канавке, дающей 18% сжатия, — 0,64 мм натяга. Среда, вызывающая набухание компаунда на 30% по объёму, добавляет 0,32 мм к сечению — половину сжатия, и уплотнение теперь течёт при низком давлении и заедает при высоком. Набухание 50% съедает 0,51 мм, и соединению конец. Вот почему “15% набухания через 168 часов” — рабочий предел для динамического уплотнения, а 25% — примерно предел для статического.
Заполнение канавки — второе ограничение. Набухшему уплотнению нужно куда-то деваться. Статические канавки не должны превышать 85–90% заполнения; динамические должны оставаться на уровне 75–85%. Если канавка уже заполнена на 88% с сухим уплотнением, у компаунда с 12% набухания нет места, и он будет выдавлен в зазор.
Расположение уплотнения меняет ответ
Два уплотнения в одном корпусе клапана могут требовать разных материалов — и часто требуют.
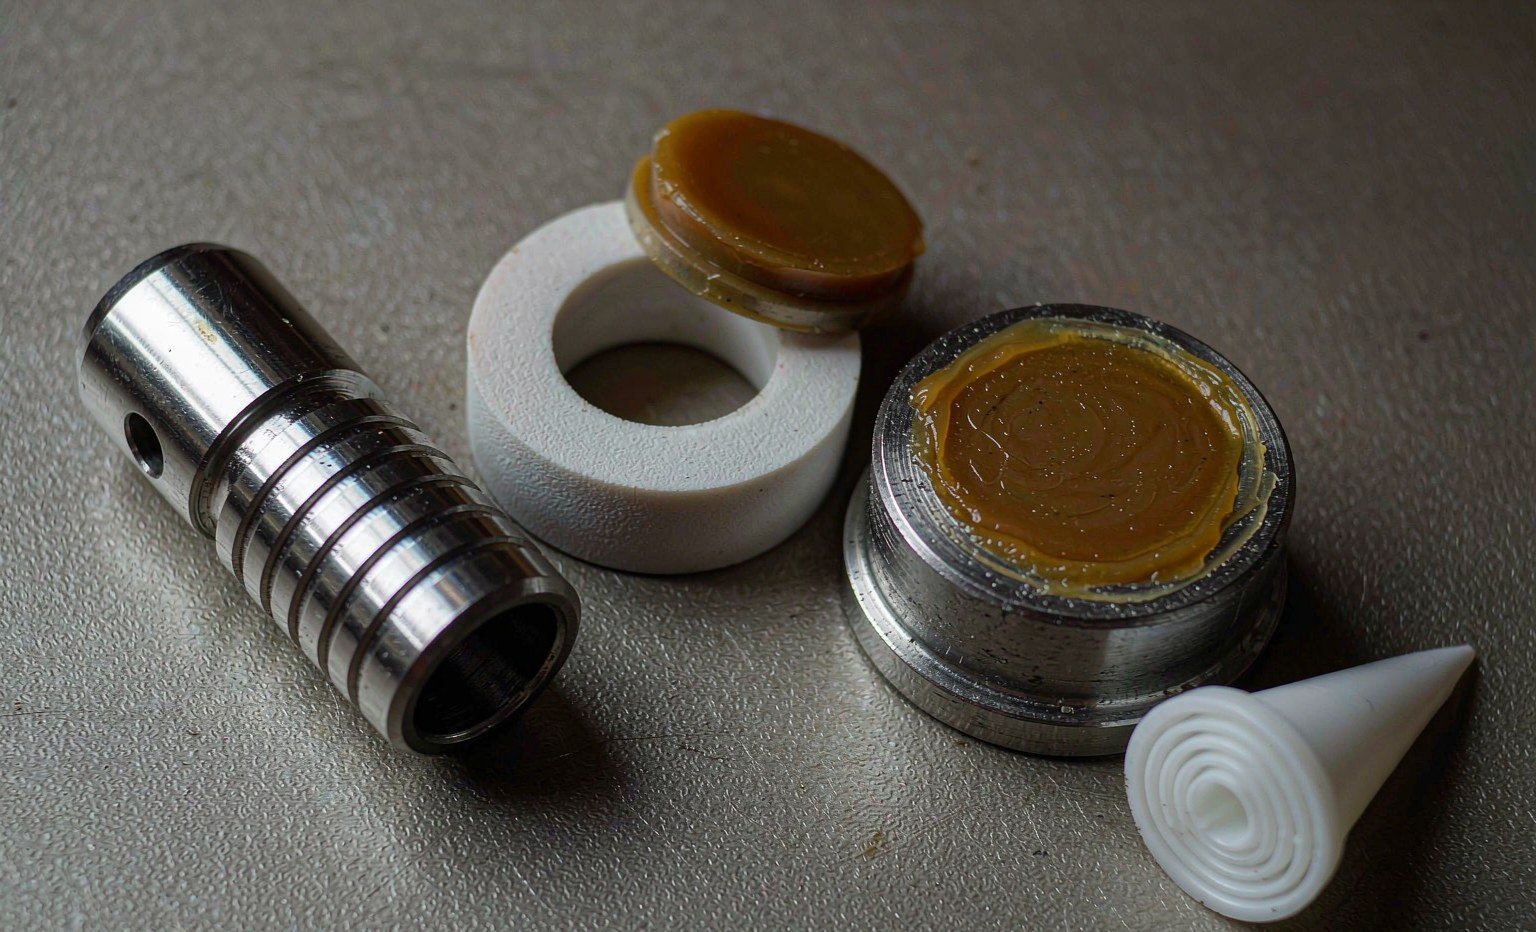
Статическое торцевое уплотнение под коллектором среды контактирует со средой, но не движется. Оно допускает большее набухание, большую твёрдость и обычное кольцо круглого сечения или прокладку. Динамическое уплотнение штока испытывает ту же среду плюс 500 000 ходов, поэтому ему нужны низкое трение, износостойкость и вдвое меньший запас на набухание. Мембрана полностью разделяет среду и воздух: со стороны среды это вопрос барьерного материала, со стороны воздуха — обычный вопрос NBR. Уплотнение вала на насосе, подающем клапан, испытывает непрерывное вращение и нагрев от двигателя — это задача вращающегося манжетного уплотнения, а не клапана.
Практическое следствие: “ремкомплект уплотнений” для дозирующего клапана редко бывает из одного компаунда. Когда мы предлагаем комплект для 2K-дозатора эпоксидной смолы, уплотнения со стороны отвердителя — FFKM, со стороны смолы — FKM, со стороны воздуха — NBR, а контактирующая со средой мембрана имеет лицевую поверхность из PTFE. Покупка комплекта из одного материала ради экономии — это путь к тому, что клапан начнёт течь из самого дешёвого соединения в сборке.
Профили уплотнений, применяемые в дозирующем оборудовании
Выбор профиля определяется движением и требованием к очищаемости, и у каждого профиля есть жёсткий предел.
| Профиль | Где применяется | Прочность | Ограничение |
|---|---|---|---|
| Кольцо круглого сечения в прямоугольной канавке | Статические соединения, торцы коллекторов, фиксаторы сопел | Самый дешёвый, широчайший размерный ряд, AS568 и метрические | Нет динамического скребкового действия; перекатывается и скручивается при длинных ходах |
| Кольцо круглого сечения в оболочке из PTFE | Статические соединения в агрессивной среде | Оболочка из фторполимера с эластомерным сердечником; почти инертная контактная поверхность | Не для динамической работы; оболочка повреждается острыми кромками канавки |
| U-образная манжета / манжета с кромкой | Возвратно-поступательные штоки и плунжеры | Кромка, нагружаемая давлением, хорошее скребковое действие на обратном ходе | Требуется входная фаска; кромка заворачивается при установке, если её растянуть |
| Кромка из PTFE с пружинным поджимом | Штоки с большим числом циклов, работа с акрилатами и растворителями | Инертная оболочка, поджим металлической пружиной, низкое трение, широкий температурный диапазон | Более высокая стоимость; требуется твёрдая ответная поверхность с тонкой обработкой |
| Мембрана | Миниатюрные клапаны, УФ-материалы и цианоакрилат | Нет скользящего контакта, нет мёртвого объёма, нет набивки штока | Ограниченный ход; усталостная долговечность быстро падает с ростом хода |
| Плоская прокладка / уплотнительная шайба | Сёдла сопел, основания картриджных клапанов | Высокая удельная нагрузка, дёшево, заменяемо | Одноразовое сжатие; нет восстановления после термоциклирования |
Чистота ответной поверхности в дозировании важнее, чем в гидравлике, потому что нет масляной плёнки, которая её скрыла бы. Шток с шероховатостью Ra 0,4 мкм в уплотнении из PTFE с пружинным поджимом прослужит годы; то же уплотнение на точёной поверхности с Ra 1,6 мкм протрёт оболочку за месяцы. Эквивалент со стороны канавки мы рассматриваем в заметке о том, почему чистота поверхности канавки определяет срок службы уплотнения.
Отверждение на месте: отказ, который выглядит как отказ уплотнения
Самые дорогие отказы уплотнений в дозировании вовсе не химические. Это технологические отказы, которые выглядят как отказы уплотнений.
Цианакрилат, оставленный в закрытом клапане на выходные, отвердеет на штоке и приклеит уплотнение на месте. Эпоксидная смола, оставленная в статическом смесителе дольше своей жизнеспособности, застынет в пробку, которая срежет уплотнение при следующем срабатывании. УФ-клей в корпусе клапана с прозрачным окном отвердеет на поверхности уплотнения везде, куда доходит свет. В каждом случае уплотнение разрушается из-за отверждения жидкости в неправильном месте, и решение — это процедура продувки, а не другой состав.
Три правила охватывают большую часть случаев. Промывайте растворителем, совместимым с уплотнением, а не только с клеем — MEK очистит эпоксидную смолу и при этом разбухнет уплотнение из FKM на 30–50%. Продувайте перед каждой остановкой дольше жизнеспособности, а не только в конце смены. А на клапанах, которые нельзя промыть, используйте мембранную конструкцию без мёртвого объёма, чтобы жидкости было негде застаиваться.
Химия очистки — это половина спецификации
Уплотнение, совместимое с клеем и несовместимое с растворителем для очистки, всё равно выходит из строя, и вину за отказ возлагают на клей. Это часто встречается на предприятиях, которые переходят с промывки ацетоном на MEK или добавляют очиститель на основе NMP по экологическим причинам.
Стройте таблицу совместимости с учётом обеих жидкостей. FKM хорошо выдерживает ароматические и алифатические углеводороды, но разбухает на 30–50% в ацетоне и MEK. EPDM выдерживает кетоны, спирты и воду, но не углеводороды. FFKM покрывает и то и другое, включая кетоны, сложные эфиры и амины, но стоит в разы дороже. PTFE химически покрывает всё, но приносит холодную текучесть и собственные производственные затраты.
Самое чистое решение на предприятиях с высокой номенклатурой — часто уплотнение из PTFE с пружинной энергизацией: один артикул, который переживает смену клея и растворителя без переквалификации. Для предприятий, работающих с одним семейством клеёв на выделенной линии, эластомерный вариант остаётся дешевле и уплотняет лучше.
Процедура спецификации из шести шагов
Это последовательность, которую мы выполняем, когда производитель дозаторов или контрактный производитель присылает корпус клапана на расчёт уплотнения.
1. Перечислите по порядку все жидкости, с которыми контактирует уплотнение. Клей A, растворитель для продувки B, очиститель C и остаток, который образуется при встрече A с B. Остаток обычно самое агрессивное вещество в списке.
2. Задайте температурный диапазон на уплотнении, а не на сопле. Термоплавкий клей, настроенный на 170 °C на сопле, может быть 140 °C на уплотнении и 190 °C при перерегулировании нагревателя. Указывайте максимум, который видит уплотнение, плюс 20 °C.
3. Классифицируйте движение. Статическое, возвратно-поступательное, вращательное или изгиб мембраны. Это сразу отсекает половину кандидатных профилей.
4. Задайте допуск на набухание. 15% объёма для динамических, 25% для статических, затем проверяйте заполнение канавки по набухшему сечению, а не по номинальному.
5. Выбирайте материал по семейству жидкостей, затем проверяйте по составу. Название семейства сужает выбор; решает паспорт конкретного состава. Настаивайте на данных 168-часового погружения в вашей реальной жидкости при вашей реальной температуре — поставщик состава обычно может провести его за две недели.
6. Задайте интерфейс. Чистота поверхности штока, чистота поверхности канавки, входная фаска и твёрдость ответного металла. Половина отказов, которые мы расследуем, восходит к штоку с шероховатостью 1,6 мкм или острой кромке канавки, а не к составу.
Что указать в заказе на закупку
Уплотнения для дозирующего оборудования обычно заказывают малыми объёмами и с широкой номенклатурой, поэтому расплывчатый заказ на закупку дорого обходится обеим сторонам. В заказе должны быть указаны обозначение состава и система отверждения, твёрдость с допуском, размерный стандарт и класс допуска, соответствующие документы о соответствии и химия очистки, которую деталь должна выдерживать.
Для программ без силикона или без PFAS укажите это явно и ожидайте декларацию о материалах, а не устное подтверждение: заявление “без силикона” может не пройти из-за разделительного агента для формы, а заявление о PFAS теперь нужно охватывать отдельно для деталей из PTFE и для деталей из фторэластомера. Компоненты из PTFE, PEEK и UHMWPE, которые обычно сопровождают эти уплотнения, производятся на нашей линии механической обработки пластмасс, и оба вида часто заказывают вместе через индивидуальные товары маршрут.
Два справочных источника стоит держать в архиве для разговора о материалах. Техническая библиотека Hallite описывает поведение термопластичных уплотнений под нагрузкой, а каталог уплотнительных решений Trelleborg публикует данные о совместимости с жидкостями по семействам составов. Для независимого взгляда на то, как химия состава определяет набухание, страницы материалов Darcoid и техническое руководство ERIKS по уплотнениям оба полезны, а PPE поставляет кольца круглого сечения малого сечения, которые используются в этих клапанах.
Ключевые выводы
- Химия клея определяет материал уплотнения, а не наоборот. Сначала сортируйте по семейству жидкостей, затем по составу.
- Цианакрилат выводит уплотнения из строя склеиванием, а не набуханием. PTFE и UHMWPE — это контактирующие с жидкостью материалы, которые его выдерживают.
- Амины в отвердителях эпоксидных смол атакуют стандартный FKM. Используйте FFKM со стороны отвердителя или EPDM там, где позволяет температура.
- Силиконовая жидкость и силиконовая резина растворяют друг друга. Никогда не ставьте уплотнение из VMQ в линию с силиконовым клеем.
- Переводите объёмное набухание в прирост сечения через кубический корень, затем вычитайте его из вашего сжатия: набухание 30% стоит около 0,32 мм на кольце круглого сечения 3,53 мм.
- Объёмное набухание 15% — рабочий предел для динамических уплотнений, 25% — для статических, и заполнение канавки нужно проверять по набухшим размерам.
- Дисциплина продувки предотвращает больше отказов, чем замена материалов. Отвердевший клей в закрытом клапане разрушает любое уплотнение.
- Указывайте состав, систему отверждения, чистоту поверхности интерфейса и растворитель для очистки — комплект клапана редко состоит из одного материала.
Если вы квалифицируете уплотнение для конкретного клея, пришлите нам паспорт жидкости, чертёж клапана и химию очистки. Мы вернёмся с рекомендацией по составу, оценкой набухания для вашей температуры и пробной партией для испытаний на линии. Начните с ассортимента резиновых O-колец и X-колец или ассортимент инкапсулированных уплотнений, и мы подберём остальной комплект под него.
Уплотнения контактного пути для работы с клеями и растворителями
Дозирующие клапаны требуют узкого конца диапазона составов, и именно там находится наш склад: O-кольца и X-кольца из FFKM и FKM, сёдла и втулки из PTFE и наполненного PTFE, изнашиваемые детали из UHMWPE и PEEK, EPDM и силикон там, где позволяет химия, а также инкапсулированные уплотнения для позиций, где резиновое ядро нужно защитить от жидкости.
Процедура из этой статьи — та, которую мы выполняем по входящим запросам: сначала химия клея, затем контактная позиция, затем растворитель для очистки, затем температура. Набухание считывается при рабочей температуре, а не при 23 °C, а риск отверждения на месте проверяется по мёртвому объёму вокруг уплотнения — канавка, в которой задерживаются две капли катализированного клея, выйдет из строя при любом составе.
Пришлите паспорт жидкости, чертёж клапана и химию очистки на sales@bosssealing.com, и мы вернёмся с рекомендацией по составу, оценкой набухания при вашей температуре и пробной партией для испытаний на линии. Проверка бесплатна, а предложение последует в течение дня; форму обратной связи поступают обращения.