
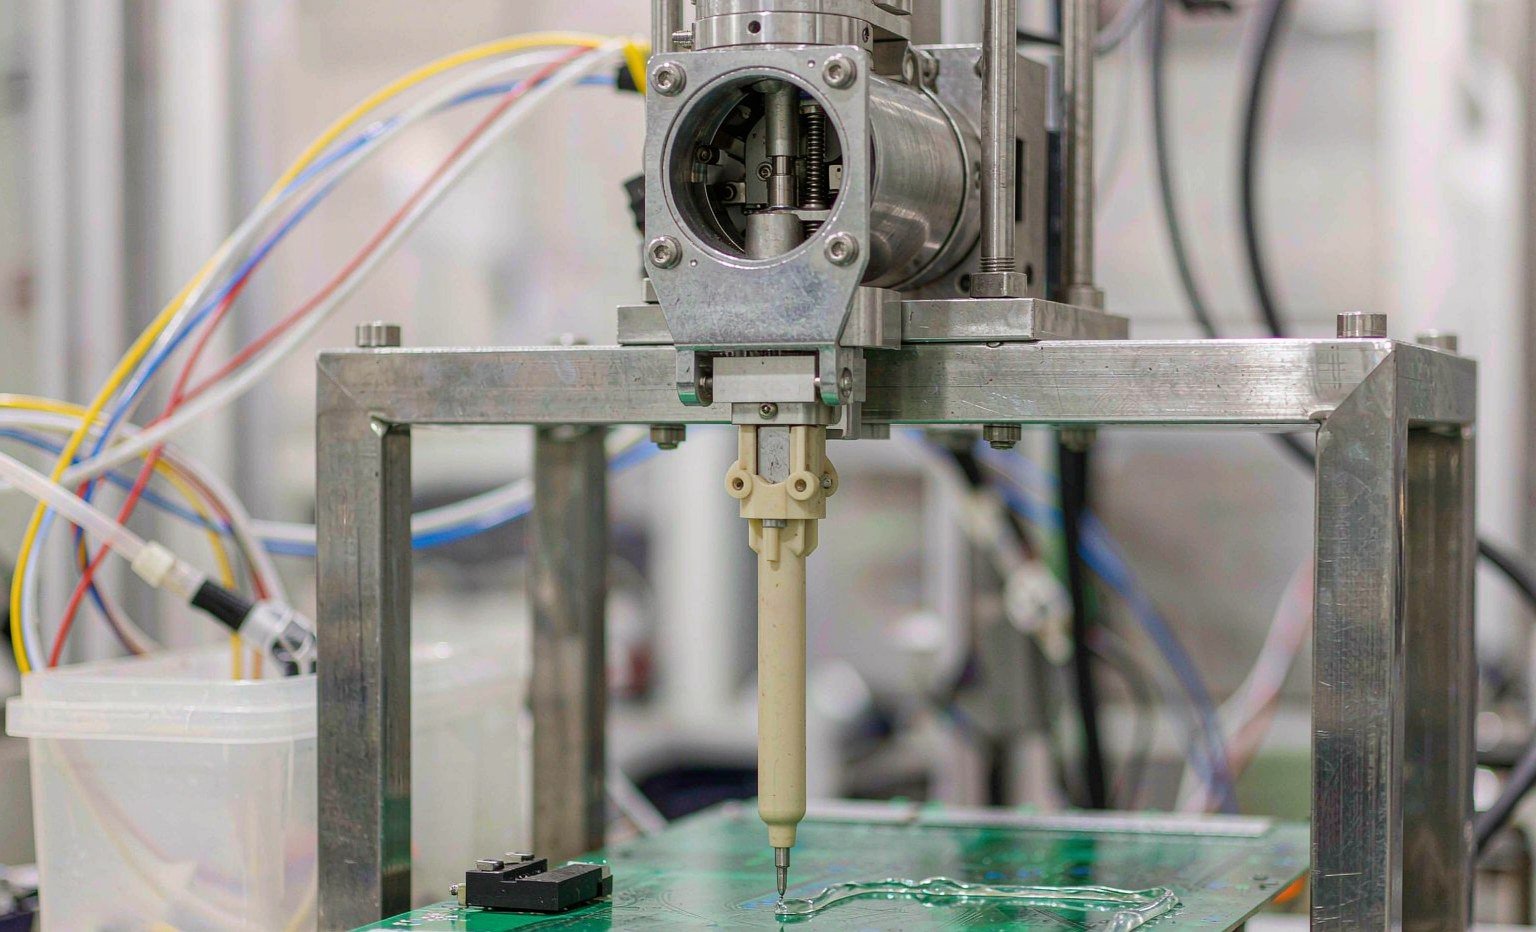
Una valvola di erogazione è una piccola macchina che fa una cosa sola, e male, per vivere: tiene un fluido reattivo in pressione, lo dosa in microlitri e poi resta ferma per venti secondi con quello stesso fluido che reticolano contro ogni superficie bagnata. La tenuta è la parte che deve sopravvivere a entrambe le fasi di quel ciclo — la corsa in pressione e la sosta a riposo — per milioni di cicli, senza alcun film lubrificante che la aiuti e senza possibilità di ispezione.
La maggior parte delle tenute di erogazione guaste che vediamo nei corpi valvola resi non sono consumate. Sono gonfiate, estrattive, incollate o abrase dal fluido che avrebbero dovuto contenere. Un O-ring in nitrile in un rivestimento diluito con acetone assorbe abbastanza solvente in una settimana da crescere oltre la sua sede e iniziare a raschiarsi sullo stelo. Una tenuta in silicone in una linea di adesivo siliconico si dissolve nella propria chimica. Una tenuta in FKM in un epossidico bicomponente con indurente amminico si indurisce, si crepa e lascia briciole nella camera di miscelazione.
Questa guida parte a ritroso dall'adesivo. Mappa nove famiglie di fluidi su cinque materiali di tenuta, fornisce i valori di rigonfiamento e temperatura su cui progettare e si chiude con la routine di specifica che usiamo quando un OEM di dispensatori ci invia un corpo valvola e una scheda tecnica del fluido.
La valvola di erogazione è il lavoro di tenuta più difficile dello stabilimento
Confrontate una tenuta di valvola di erogazione con una tenuta di stelo di un cilindro idraulico, che è l'applicazione attorno a cui è scritto la maggior parte dei cataloghi di tenute. La tenuta idraulica lavora in olio, a temperatura costante, con un film di lubrificante tra il labbro e lo stelo e un raschiatore che tiene fuori la sporcizia. Il suo modo di guasto è l'estrusione o l'usura del labbro dopo una lunga vita.
La tenuta della valvola di erogazione lavora in un fluido scelto per quanto è aggressivo nel reticolare, a temperatura ambiente o di hot-melt, di solito a secco, spesso dopo un lavaggio con solvente che cambia completamente la chimica. Il suo ciclo di lavoro è breve e ripetitivo: 0,2 secondi di pressione, 20 secondi di sosta, 500.000 volte all'anno. E il fluido che contiene è spesso lo stesso fluido usato per incollare gli elastomeri al metallo.
Mettete le due a confronto e la logica di specifica si inverte. Il fluido della tenuta idraulica è progettato per lubrificare; il fluido della tenuta di erogazione è progettato per incollare. La tenuta idraulica lavora a 40–80 °C a temperatura costante; la tenuta di erogazione lavora ovunque tra 20 °C e 200 °C a seconda che la linea depositi un cianoacrilato o un hot-melt poliolefinico. La tenuta idraulica vede una sola chimica per tutta la sua vita; la tenuta di erogazione vede adesivo, poi solvente di spurgo, poi detergente, poi di nuovo adesivo, quattro volte per turno.
Le firme di guasto divergono allo stesso modo. Le tenute idrauliche muoiono per estrusione e usura del labbro — lente, visibili e programmate. Le tenute di erogazione muoiono per rigonfiamento, estrazione, incollaggio e usura abrasiva, e il primo sintomo è di solito uno scostamento del 3–5% nel peso di erogazione che l'operatore corregge riducendo il tempo di erogazione. Quando la valvola viene smontata per la manutenzione, lo stelo è rigato e il corpo è da buttare.
Cinque meccanismi che uccidono una tenuta bagnata
Quasi ogni guasto di una tenuta di erogazione si riconduce a uno di cinque meccanismi. Nominare correttamente il meccanismo è la maggior parte della diagnosi; la scelta del materiale ne consegue.
| Meccanismo | Cosa si vede al banco | Cosa sta succedendo nel polimero | Direzione della soluzione |
|---|---|---|---|
| Rigonfiamento | La tenuta è morbida, ingrandita, non resta nella sede; lo stelo si impunta | Le molecole di solvente entrano nella rete; il volume cresce del 15–50% | Cambiare famiglia di polimero, non la durezza |
| Estrazione | La tenuta si restringe, si indurisce, la superficie appare gessosa; perde al raffreddamento | Plastificanti e frazioni a basso peso molecolare migrano nel fluido | Composto vulcanizzato al perossido o a purezza superiore; post-vulcanizzazione |
| Attacco chimico | Crepe, bolle, superficie appiccicosa, crosta dura | Deidrofluorurazione da parte delle ammine, o scissione della catena principale da parte di forti ossidanti | FFKM, PTFE o un design a barriera |
| Adesione / reticolazione in situ | Tenuta incollata allo stelo; strappo all'azionamento | Il cianoacrilato o l'epossidico polimerizza contro la superficie dell'elastomero | Materiale bagnato antiaderente: PTFE, UHMWPE, metallo rivestito |
| Usura abrasiva | Zona piatta, cicatrice a forma di sede, sospensione nera nel fluido | Cariche d'argento, ceramiche o termiche che sfregano la tenuta contro lo stelo | Materiale più duro e a minor attrito; finitura superficiale dello stelo |
Due di questi vengono spesso diagnosticati male. L'estrazione sembra “la tenuta si è seccata” e si risolve rilubrificando, il che non fa che rimandare il problema. L'adesione sembra “la tenuta si è strappata” e si risolve comprando un elastomero più tenace, che incolla ancora più forte. Entrambi richiedono una superficie diversa, non più resistente.
Partite dalla chimica dell'adesivo, non dalla tenuta
La domanda utile per smistare non è “qual è il materiale migliore” ma “cosa fa questo fluido a una catena idrocarburica”. Le famiglie di adesivi si ordinano con chiarezza una volta che ponete questa domanda.
Cianoacrilato: l'adesivo che diventa un fissaggio
Il cianoacrilato reticolano per polimerizzazione anionica innescata dall'umidità superficiale, in pochi secondi, senza solvente e senza calore. Incolla anche la maggior parte degli elastomeri estremamente bene — ed è proprio questo il problema. Un O-ring in nitrile o FKM che si trova in una valvola per cianoacrilato si incollerà allo stelo entro pochi cicli di sosta, e l'attuatore strapperà poi la tenuta invece di muoverla.
I materiali bagnati che funzionano qui sono quelli che il cianoacrilato non riesce a bagnare: PTFE, PTFE caricato e UHMWPE, oltre all'acciaio inossidabile rivestito. Le valvole pratiche usano una membrana in PTFE o UHMWPE o un O-ring incapsulato in PTFE, con il nucleo elastomerico che fa la tenuta e il fluoropolimero che fa il contatto. Sul lato aria, l'NBR a 70 Shore A va bene — non vede mai il fluido.
Il controllo dell'umidità fa parte della specifica della tenuta. La velocità di reticolazione del cianoacrilato segue l'umidità ambiente, quindi una valvola che lavora pulita al 35% di UR può incollarsi chiusa al 65% di UR nella stessa stanza, con la stessa tenuta. Se la vostra linea è in un clima umido e il guasto è comparso nella stagione delle piogge, la tenuta non era la variabile.
Acrilati UV e anaerobici
I sistemi acrilici — UV-reticolabili, anaerobici e ibridi a reticolazione luminosa — sono il fluido comune più aggressivo che una tenuta di erogazione incontra. Trasportano monomeri e oligomeri acrilici reattivi che gonfiano il nitrile in pochi giorni e attaccano l'FKM standard in settimane. Le varianti anaerobiche aggiungono l'innesco di reticolazione per ioni metallici, quindi ogni tenuta che lavora contro uno stelo in acciaio si trova nella peggiore geometria di contatto possibile.
Qui l'FFKM è la scelta predefinita, e non è una risposta di marketing: le catene principali dei perfluoroelastomeri resistono ai monomeri acrilici dove la catena parzialmente fluorurata dell'FKM no. L'avvertenza è che la compatibilità dell'FFKM dipende dal composto. Un FFKM generico scelto per servizio acido e una qualità formulata per esposizione ad acrilati e solventi si comportano diversamente, e la differenza si manifesta come un rigonfiamento del 15% contro il 3% dopo 168 ore. Chiedete la scheda tecnica del composto, non il nome della famiglia.
Dove la geometria lo consente, una tenuta a labbro in PTFE energizzata a molla supera qualsiasi elastomero in servizio con acrilati: la guaina in PTFE è inerte e la molla metallica fornisce il carico che il polimero non può dare. La nostra gamma di tenute energizzate a molla copre le piccole sezioni che queste valvole utilizzano.
Epossidici bicomponenti e indurenti amminici
L'epossidico è due fluidi con esigenze opposte, ed è qui che le risposte a materiale singolo si sgretolano. Il lato resina è una miscela organica moderatamente aggressiva che la maggior parte dei composti FKM gestisce. Il lato indurente è un'ammina, e le ammine sono esattamente ciò che attacca l'FKM: la base strappa il fluoruro di idrogeno dalla catena principale, lasciando una superficie dura, crepata e fragile. L'FKM standard in un blocco di miscelazione statica alimentato dal lato indurente si guasta in settimane.
La soluzione è FFKM sul lato indurente, oppure EPDM dove l'indurente è l'unico contatto con il fluido e la temperatura resta moderata — l'EPDM è uno dei pochi elastomeri che tollera bene le ammine. Non trasferite quella scelta di EPDM al lato resina: l'EPDM si gonfia gravemente negli idrocarburi aromatici e alifatici.
I miscelatori a blocchi e i miscelatori statici meritano un'attenzione separata. La tenuta all'ingresso del miscelatore è a contatto con il fluido miscelato, che è più aggressivo di ciascun componente, e lo è nel momento in cui inizia la reazione. Una macchina dosatrice-miscelatrice 2K che lavora epossidica dovrebbe avere FFKM su ogni giunto bagnato a valle del punto di miscelazione, e una procedura di spurgo documentata per arresti superiori alla pot life.
Sistemi poliuretanici, isocianati e a reticolazione con umidità
Gli adesivi a base di isocianato — hot melt reattivi poliuretanici, PU 2K e PU a reticolazione con umidità — sono sensibili all'umidità per concezione. Attaccano inoltre l'EPDM, il che esclude l'opzione resistente alle ammine più economica. L'FKM a 70–75 Shore A gestisce la maggior parte dei sistemi PU a temperatura moderata; l'FFKM è la risposta più sicura dove sono presenti anche plastificanti o solventi, poiché l'estrazione dei plastificanti è la causa abituale dell'indurimento delle tenute nelle linee PU.
I residui di PU reticolato sono un'altra fonte di abrasione. Una tenuta che scorre contro PU parzialmente reticolato raccoglie una pellicola che si indurisce sulla superficie e poi agisce come pasta abrasiva. Le parti bagnate traggono maggior beneficio da una finitura a basso attrito — PTFE caricato o uno stelo lucidato e passivato — che da un elastomero più duro.
Sigillanti siliconici: l'unico caso in cui il materiale ovvio è sbagliato
I sigillanti siliconici e gli oli siliconici sciolgono la gomma siliconica. Il contatto tra materiali della stessa famiglia fa sì che il fluido migri nella rete della tenuta e la tenuta migri nel fluido, con il risultato di una tenuta rigonfia, un prodotto contaminato e una pellicola appiccicosa permanente sul corpo della valvola.
Utilizzare FKM, FFKM o PTFE per l'erogazione di silicone, e specificare silicone a reticolazione al platino solo sul lato aria, dove non esiste contatto con il fluido. La stessa regola vale al contrario per i gel termici a base siliconica: troveranno qualsiasi tenuta in silicone nel percorso del fluido.
Hot melt: da 120 a 200 °C e nessun solvente da incolpare
L'hot melt elimina la questione del solvente e la sostituisce con quella della temperatura. Gli hot melt EVA e poliolefinici lavorano a circa 150–200 °C all'ugello; il PUR reattivo lavora più freddo, intorno a 120–150 °C, ma reticolano poi con l'umidità, quindi la tenuta è esposta sia al calore sia a un fluido reticolante. I residui di PUR reticolato sono inoltre estremamente difficili da rimuovere senza danneggiare la tenuta.
L'FKM copre comodamente la metà inferiore di tale intervallo e brevemente quella superiore. Al di sopra di circa 200 °C, o ovunque la tenuta sia vicina alla cartuccia riscaldante, l'FFKM o una combinazione PTFE/molla energizzata sono la risposta durevole. La dilatazione termica è la seconda variabile di progetto: un corpo in alluminio e uno stelo in acciaio si muovono diversamente su una variazione di 180 °C, e una tenuta dimensionata a temperatura ambiente può perdere la sua compressione a temperatura di esercizio. La profondità della gola deve essere verificata in condizioni calde, non in condizioni di banco.
Adesivi caricati: paste argentate, ceramiche e termiche
Gli adesivi elettricamente e termicamente conduttivi contengono il 60–85% di carica in peso — scaglie d'argento, nitruro di boro, allumina, grafite. Si tratta di sospensioni abrasive, non di fluidi, e il guasto della tenuta è meccanico: un appiattimento usurato sull'O-ring, una cicatrice lucida sullo stelo e fanghiglia grigia nella camera di miscelazione.
La resistenza all'abrasione in questo servizio deriva dal poliuretano a 90–95 Shore A, dal PTFE caricato o dall'UHMWPE — non da una gomma più dura. Un O-ring in FKM 90 Shore A resisterà all'estrusione meglio di uno a 70 Shore A ma si consumerà comunque con un appiattimento, perché la durezza non equivale alla resistenza all'abrasione. Dove la tenuta è statica e l'usura è sullo stelo, spostare l'usura su un componente sostituibile in PTFE o UHMWPE costa meno che aggiornare l'elastomero.
| Famiglia di adesivi / fluidi | Miglior materiale per tenute bagnate | Accettabile con limiti | Da evitare | Rischio principale |
|---|---|---|---|---|
| Cianoacrilato | PTFE, UHMWPE, incapsulato in PTFE | Acciaio inox rivestito (nessun elastomero bagnato) | NBR, FKM, EPDM (tutti si incollano) | Incollaggio per reticolazione in situ |
| Acrilato a reticolazione UV | FFKM (grado acrilato) | PTFE energizzato a molla | NBR, EPDM, FKM standard | Rigonfiamento, poi indurimento |
| Metacrilato anaerobico | FFKM | Capsula in PTFE su nucleo in FKM | NBR, silicone | Reticolazione a contatto con il metallo, incollaggio |
| Epossidica 2K — lato resina | FKM 70–75 A | FFKM per gradi diluiti con solvente | EPDM | Rigonfiamento da solvente |
| Epossidica 2K — indurente amminico | FFKM | EPDM (solo a temperatura moderata) | FKM standard | Deidrofluorurazione, fessurazione |
| Poliuretano / isocianato | FKM 70–75 A | FFKM dove sono presenti solventi | EPDM | Estrazione dei plastificanti, indurimento |
| Sigillante / gel siliconico | FKM, FFKM, PTFE | — | Gomma siliconica (VMQ) | Dissoluzione tra materiali della stessa famiglia |
| Hot melt EVA / poliolefinico | FKM fino a 200 °C; FFKM oltre | PTFE sulla faccia calda | NBR, EPDM | Invecchiamento termico, estrusione a temperatura |
| Pasta riempita argento / ceramica | PU 90–95 A, PTFE riempito, UHMWPE | FKM 90 A per giunti statici | NBR 70 A | Usura abrasiva |
Leggere i valori di rigonfiamento come farebbe un progettista
Ogni scheda tecnica di una mescola riporta il rigonfiamento volumetrico secondo ASTM D471. Tre regole di lettura distinguono un dato utilizzabile da un dato di marketing.
Leggi la temperatura. Un'immersione di 168 ore a 23°C dice molto poco su una valvola che lavora a 70°C. Il rigonfiamento dipende fortemente dalla temperatura: una mescola FKM che cresce del 6% in toluene a temperatura ambiente può crescere del 10% a 70°C nelle stesse 168 ore. Esegui la prova alla temperatura di esercizio, oppure riduci il valore a temperatura ambiente di circa la metà in più.
Converti il volume in lineare. Il rigonfiamento è espresso in volume, ma le sedi sono ricavate secondo dimensioni lineari. La variazione di volume si converte in variazione di sezione tramite la radice cubica: un rigonfiamento del 15% in volume corrisponde a un aumento di sezione di circa il 4,8%, il 30% a circa il 9,1%, il 50% a circa il 14,5%. È questo valore che consuma lo schiacciamento.
Fai i conti dello schiacciamento. Prendi un O-ring con sezione di 3,53 mm in una sede che garantisce uno schiacciamento del 18% — 0,64 mm di interferenza. Un fluido che rigonfia la mescola del 30% in volume aggiunge 0,32 mm alla sezione, metà dello schiacciamento, e la tenuta ora perde a bassa pressione mentre trascina ad alta pressione. Un rigonfiamento del 50% ne consuma 0,51 mm e il giunto è compromesso. Ecco perché “15% di rigonfiamento dopo 168 ore” è il limite operativo per una tenuta dinamica e il 25% è all'incirca il limite per una statica.
Il riempimento della sede è il secondo vincolo. Una tenuta rigonfiata ha bisogno di spazio dove andare. Le sedi statiche non dovrebbero superare l'85–90% di riempimento; le sedi dinamiche dovrebbero restare al 75–85%. Se la sede è già all'88% di riempimento con una tenuta a secco, una mescola con il 12% di rigonfiamento non ha spazio e si estruderà nel gioco.
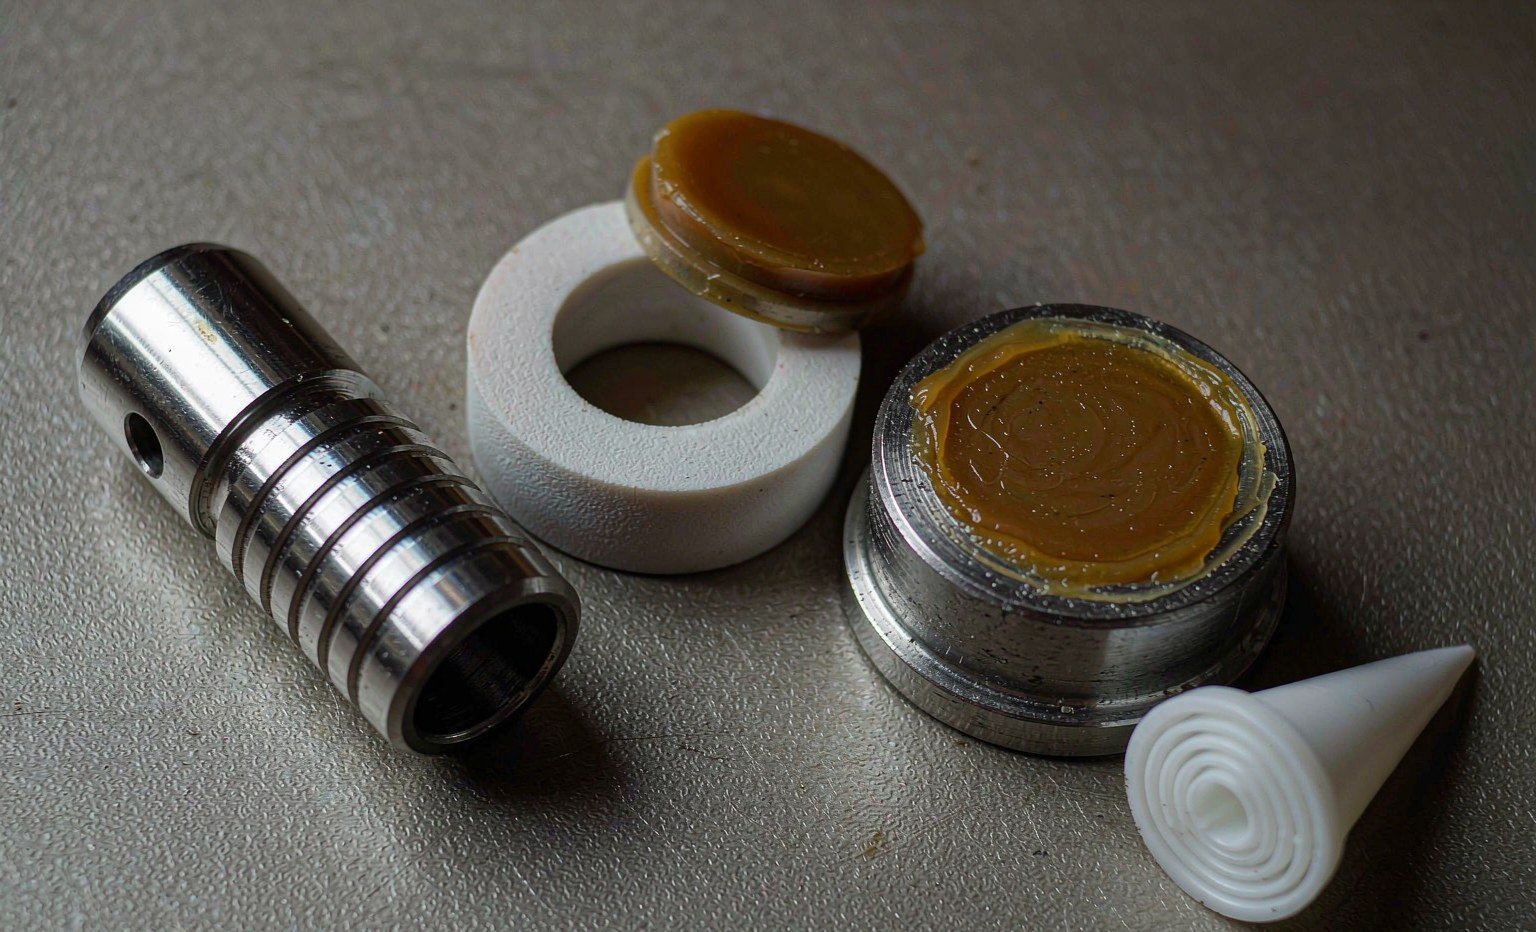
La posizione della tenuta cambia la risposta
Due tenute nello stesso corpo valvola possono richiedere materiali diversi, e spesso lo fanno.
Una tenuta statica frontale sotto un collettore del fluido vede il fluido ma nessun movimento. Tollerà rigonfiamento maggiore, durezza maggiore e un semplice O-ring o guarnizione. Una tenuta dinamica sull'asta vede lo stesso fluido più 500.000 corse, quindi richiede basso attrito, resistenza all'abrasione e un margine di rigonfiamento dimezzato. Una membrana separa completamente il fluido dall'aria: il lato fluido è una questione di materiale barriera, il lato aria è una semplice questione di NBR. Una tenuta sull'albero della pompa che alimenta la valvola vede rotazione continua e calore dal motore, il che è un problema di tenuta rotativa a labbro, non un problema di valvola.
La conseguenza pratica è che un “kit di tenute” per una valvola di erogazione raramente è composto da una sola mescola. Quando quotiamo un kit per un dosatore epossidico 2K, le tenute lato indurente sono in FFKM, quelle lato resina in FKM, quelle lato aria in NBR e la membrana a contatto con il fluido è rivestita in PTFE. Acquistare il kit come materiale unico per risparmiare è il modo in cui una valvola finisce per perdere dal giunto più economico dell'assemblaggio.
Profili di tenuta utilizzati nei componenti di erogazione
La scelta del profilo deriva dal movimento e dal requisito di pulibilità, e ogni profilo ha un limite invalicabile.
| Profilo | Dove si adatta | Robustezza | Limite |
|---|---|---|---|
| O-ring in sede rettangolare | Giunti statici, facce dei collettori, fermagli dell'ugello | Il più economico, massima copertura dimensionale, AS568 e metrico | Nessuna azione raschiante dinamica; rotola e si torce nelle corse lunghe |
| O-ring incapsulato in PTFE | Giunti statici con fluidi aggressivi | Rivestimento in fluoropolimero con nucleo elastomerico; faccia a contatto quasi inerte | Non adatto all'esercizio dinamico; rivestimento danneggiato dai bordi vivi della sede |
| Guarnizione a U / a labbro | Aste e stantuffi alternativi | Labbro energizzato dalla pressione, buona raschiatura nella corsa di ritorno | Richiede uno smusso di invito; il labbro si piega all'installazione se allungato |
| Labbro in PTFE energizzato da molla | Aste ad alto numero di cicli, esercizio con acrilati e solventi | Rivestimento inerte, carico a molla metallica, basso attrito, ampio intervallo di temperatura | Costo più elevato; richiede una superficie di accoppiamento dura e finemente lavorata |
| Membrana | Valvole miniaturizzate, UV e cianoacrilato | Nessun contatto strisciante, nessun volume morto, nessuna baderna sull'asta | Corsa limitata; la vita a fatica cala rapidamente con l'aumentare della corsa |
| Guarnizione piatta / rondella accoppiata | Sedi dell'ugello, basi delle valvole a cartuccia | Elevato carico unitario, economica, sostituibile | Compressione una tantum; nessun recupero dopo cicli termici |
La finitura della superficie di accoppiamento conta più nell'erogazione che nell'idraulica, perché non c'è un film d'olio a nasconderla. Un'asta con Ra 0,4 µm in una tenuta in PTFE energizzata da molla garantirà anni di servizio; la stessa tenuta su una superficie tornita con Ra 1,6 µm consumerà il rivestimento in pochi mesi. Trattiamo l'equivalente lato sede nella nota su perché la finitura superficiale della sede determina la vita della tenuta.
Cure-in-Place: il guasto che sembra un guasto della tenuta
I guasti più costosi delle tenute di erogazione non sono affatto di natura chimica. Sono guasti di processo che si presentano come guasti della tenuta.
Il cianoacrilato lasciato in una valvola chiusa durante il fine settimana indurirà contro lo stelo e incollerà la tenuta in posizione. L'epossidica lasciata in un miscelatore statico oltre la sua pot life si solidificherà in un tappo che strapperà la tenuta alla successiva attuazione. L'adesivo UV in un corpo valvola con finestra trasparente indurirà sulla faccia della tenuta ovunque arrivi la luce. In ogni caso la tenuta viene distrutta dal fluido che indurisce nel posto sbagliato, e la soluzione è una routine di spurgo, non un composto diverso.
Tre regole coprono la maggior parte dei casi. Sciacquare con un solvente compatibile con la tenuta, non solo con l'adesivo — il MEK eliminerà l'epossidica e farà anche rigonfiare una tenuta in FKM del 30–50%. Spurgare prima di ogni arresto più lungo della pot life, non solo a fine turno. E sulle valvole che non possono essere sciacquate, usare un design a diaframma senza volume morto, così non c'è posto dove il fluido possa ristagnare.
La chimica della pulizia è metà della specifica
Una tenuta compatibile con l'adesivo e incompatibile con il solvente di pulizia fallisce comunque, e il guasto viene attribuito all'adesivo. Questo è comune negli impianti che passano da un risciacquo con acetone al MEK, o che aggiungono un detergente a base di NMP per motivi ambientali.
Costruire la tabella di compatibilità attorno a entrambi i fluidi. L'FKM gestisce bene gli idrocarburi aromatici e alifatici ma si rigonfia del 30–50% in acetone e MEK. L'EPDM gestisce chetoni, alcoli e acqua ma non gli idrocarburi. L'FFKM copre entrambi, inclusi chetoni, esteri e ammine, a un costo multiplo. Il PTFE copre tutto chimicamente e porta con sé cold flow e un costo di produzione proprio.
La soluzione più pulita negli impianti ad alta varietà è spesso una tenuta in PTFE energizzata a molla: un unico codice articolo che sopravvive ai cambi di adesivo e solvente senza riqualifica. Per gli impianti che utilizzano un'unica famiglia di adesivi su una linea dedicata, la via dell'elastomero resta più economica e sigilla meglio.
Una routine di specifica in sei passi
Questa è la sequenza che seguiamo quando un OEM di dispensatori o un conto terzista ci invia un corpo valvola per un preventivo di tenuta.
1. Elencare ogni fluido che la tenuta tocca, in ordine. Adesivo A, solvente di spurgo B, detergente C, e il residuo che si forma quando A incontra B. Il residuo è di solito la cosa più aggressiva dell'elenco.
2. Fissare la finestra di temperatura sulla tenuta, non sull'ugello. Un hot melt impostato a 170 °C all'ugello può essere a 140 °C sulla tenuta e a 190 °C durante un superamento del riscaldatore. Specificare il massimo che la tenuta vede, più 20 °C.
3. Classificare il movimento. Statico, alternativo, rotativo o flessione a diaframma. Questo elimina immediatamente metà dei profili candidati.
4. Stabilire il budget di rigonfiamento. 15% in volume per il dinamico, 25% per lo statico, poi verificare il riempimento della gola con la sezione trasversale rigonfiata, non con quella nominale.
5. Scegliere il materiale per famiglia di fluidi, poi verificare per composto. Il nome della famiglia restringe il campo; la scheda tecnica del composto specifico decide. Insistere su dati di immersione di 168 ore nel fluido reale alla temperatura reale — un fornitore di composti di solito può eseguirli in due settimane.
6. Specificare l'interfaccia. Finitura dello stelo, finitura della gola, smusso di imbocco e durezza del metallo accoppiato. Metà dei guasti che analizziamo risalgono a uno stelo da 1,6 µm o a un bordo di gola affilato, non al composto.
Cosa inserire nell'ordine di acquisto
Le tenute per apparecchiature di dispensazione sono di solito ordini a basso volume e alta varietà, il che rende un ordine di acquisto vago costoso per entrambe le parti. L'ordine deve riportare la designazione del composto e il sistema di vulcanizzazione, la durezza con tolleranza, lo standard dimensionale e la classe di tolleranza, i documenti di conformità pertinenti e la chimica di pulizia che il pezzo deve sopportare.
Per programmi senza silicone o senza PFAS, dichiararlo esplicitamente e aspettarsi una dichiarazione dei materiali anziché una conferma verbale: un'affermazione “senza silicone” può fallire a causa di un agente distaccante, e una dichiarazione PFAS ora deve coprire separatamente i pezzi in PTFE da quelli in fluoroelastomero. I componenti in PTFE, PEEK e UHMWPE che di solito accompagnano queste tenute provengono dalla nostra linea di plastica lavorata meccanicamente, ed entrambi vengono spesso ordinati insieme tramite il prodotti personalizzati percorso.
Vale la pena tenere a portata di mano due punti di riferimento per la conversazione sui materiali. La libreria tecnica di Hallite documenta il comportamento delle tenute termoplastiche sotto carico, e il catalogo delle soluzioni di tenuta di Trelleborg pubblica dati di compatibilità con i fluidi per famiglia di composti. Per una visione indipendente di come la chimica del composto guida il rigonfiamento, le pagine dei materiali di Darcoid e il manuale tecnico di tenute di ERIKS sono entrambi utili, e PPE ha a magazzino gli O-ring a piccola sezione trasversale che queste valvole utilizzano.
Punti chiave
- La chimica dell'adesivo decide il materiale della tenuta, non il contrario. Ordinare prima per famiglia di fluidi, poi per composto.
- Il cianoacrilato fa fallire le tenute per incollaggio, non per rigonfiamento. Il PTFE e l'UHMWPE sono i materiali bagnati che lo sopportano.
- Le ammine negli indurenti epossidici attaccano l'FKM standard. Usare FFKM sul lato indurente, o EPDM dove la temperatura lo consente.
- Il fluido siliconico e la gomma siliconica si sciolgono a vicenda. Non mettere mai una tenuta in VMQ in una linea di adesivo siliconico.
- Convertire il rigonfiamento volumetrico in crescita della sezione trasversale con la radice cubica, poi sottrarlo dalla compressione: un rigonfiamento del 30% costa circa 0,32 mm su un O-ring da 3,53 mm.
- Un rigonfiamento volumetrico del 15% è il limite operativo per le tenute dinamiche, del 25% per quelle statiche, e il riempimento della gola deve essere verificato con le dimensioni rigonfiate.
- La disciplina di spurgo previene più guasti degli aggiornamenti dei materiali. L'adesivo indurito in una valvola chiusa distrugge qualsiasi tenuta.
- Specificare il composto, il sistema di vulcanizzazione, la finitura dell'interfaccia e il solvente di pulizia — un kit valvola raramente è un singolo materiale.
Se state qualificando una tenuta per un adesivo specifico, inviateci la scheda tecnica del fluido, il disegno della valvola e la chimica di pulizia. Torneremo con una raccomandazione di composto, una stima del rigonfiamento per la vostra temperatura e un lotto campione per la prova in linea. Iniziate dalla gamma di O-ring e X-ring in gomma oppure il gamma di guarnizioni incapsulate, e adatteremo il resto del kit di conseguenza.
Tenute per percorso bagnato per servizio con adesivi e solventi
Le valvole di dispensazione richiedono l'estremità stretta della gamma di composti, ed è lì che si trova il nostro stock: O-ring e X-ring in FFKM e FKM, sedi e boccole in PTFE e PTFE caricato, parti soggette a usura in UHMWPE e PEEK, EPDM e silicone dove la chimica lo consente, più tenute incapsulate per le posizioni in cui un nucleo in gomma deve essere schermato dal fluido.
La routine in questo articolo è quella che seguiamo sulle richieste in entrata: prima la chimica dell'adesivo, poi la posizione bagnata, poi il solvente di pulizia, poi la temperatura. Il rigonfiamento viene letto alla temperatura di esercizio anziché a 23 °C, e il rischio di indurimento in sede viene verificato rispetto al volume morto attorno alla tenuta — una gola che intrappola due gocce di adesivo catalizzato fallirà qualunque sia il composto.
Inviate la scheda tecnica del fluido, il disegno della valvola e la chimica di pulizia a sales@bosssealing.com, e torneremo con una raccomandazione di composto, una stima del rigonfiamento alla vostra temperatura e un lotto campione per la prova in linea. La revisione è gratuita e il preventivo segue entro un giorno; la modulo di contatto arriva alla stessa scrivania.