
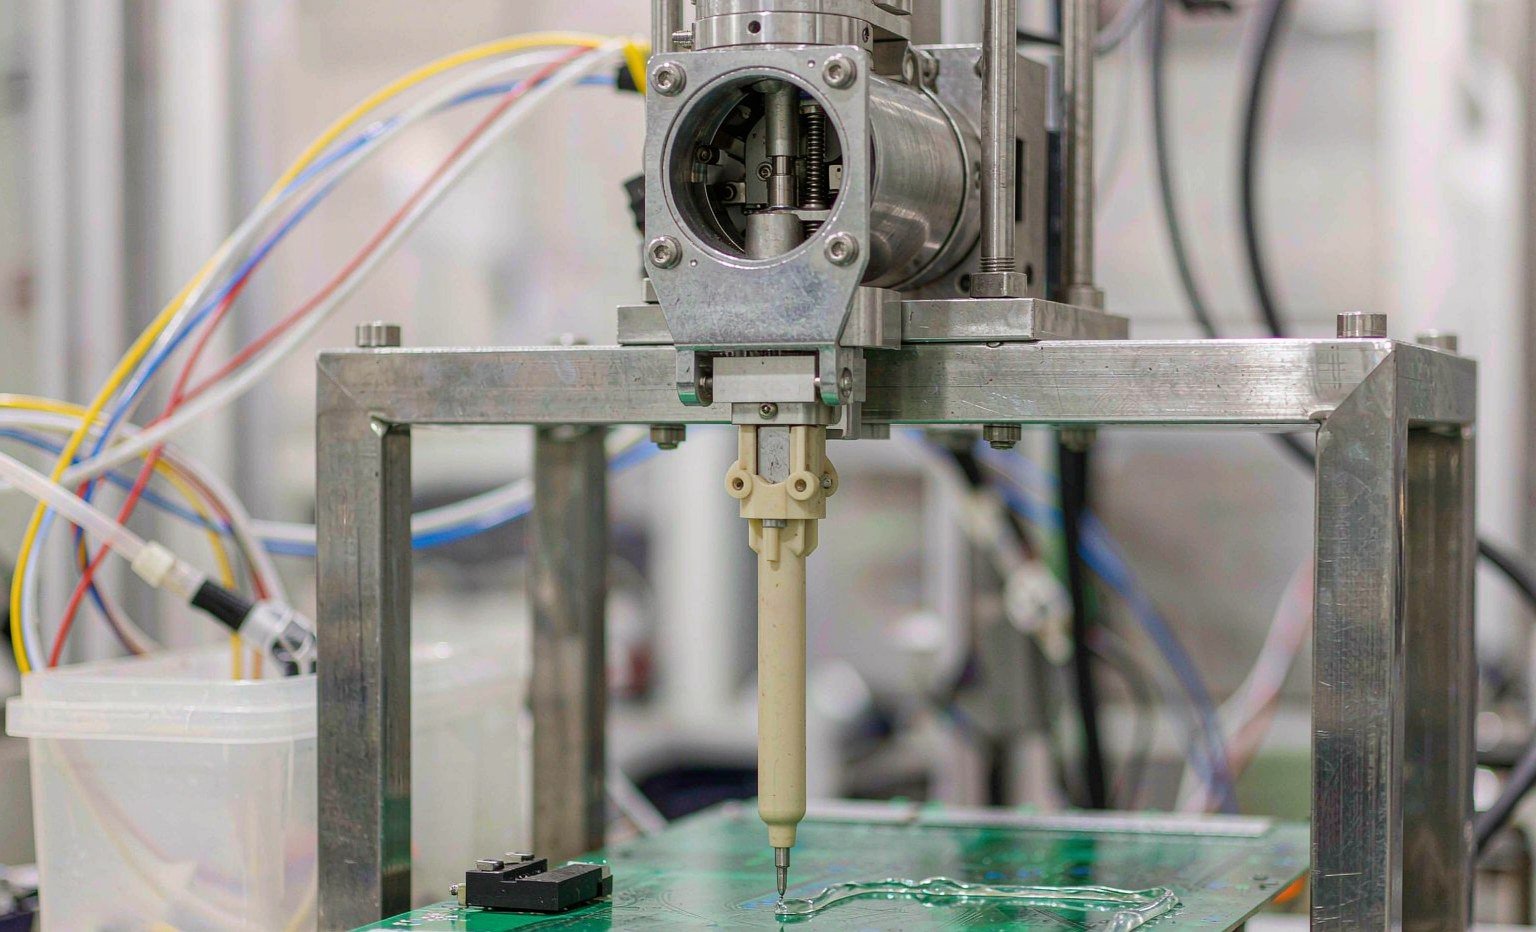
Una válvula dosificadora es una pequeña máquina que hace una sola cosa mal para ganarse la vida: retiene un fluido reactivo a presión, lo dosifica en microlitros y luego permanece quieta durante veinte segundos mientras ese mismo fluido cura contra todas las superficies en contacto con él. El sello es la pieza que debe sobrevivir a ambas fases de ese ciclo —la carrera de presión y el reposo prolongado— durante millones de ciclos, sin una película de lubricante que lo ayude y sin acceso para inspección.
La mayoría de los sellos de dosificación que vemos fallar en cuerpos de válvula devueltos no están desgastados. Están hinchados, extraídos, adheridos o abrasionados por el fluido que debían contener. Una junta tórica de nitrilo en un recubrimiento diluido con acetona absorberá suficiente disolvente en una semana como para crecer más allá de su ranura y empezar a desgastarse contra el vástago. Un sello de silicona en una línea de adhesivo de silicona se disolverá en su propia química. Un sello de FKM en un epoxi de dos componentes con endurecedor amínico se endurecerá, se agrietará y dejará residuos en la cámara de mezcla.
Esta guía parte del adhesivo y trabaja en sentido inverso. Relaciona nueve familias de fluidos con cinco materiales de sello, ofrece los valores de hinchamiento y temperatura con los que se puede diseñar y cierra con el procedimiento de especificación que aplicamos cuando un fabricante de equipos originales de dosificación nos envía un cuerpo de válvula y una ficha técnica del fluido.
La válvula dosificadora es el trabajo de sellado más exigente de la planta
Compare un sello de válvula dosificadora con un sello de vástago de cilindro hidráulico, que es la aplicación en torno a la cual se redactan la mayoría de los catálogos de sellos. El sello hidráulico funciona en aceite, a una temperatura estable, con una película de lubricante entre el labio y el vástago, y un rascador que mantiene fuera la suciedad. Su modo de fallo es la extrusión o el desgaste del labio tras una larga vida útil.
El sello de la válvula dosificadora funciona en un fluido elegido por su agresividad al reticular, a temperatura ambiente o de hot-melt, normalmente en seco, a menudo tras un enjuague con disolvente que cambia por completo la química. Su ciclo de trabajo es corto y repetitivo: 0,2 segundos de presión, 20 segundos de reposo, 500.000 veces al año. Y el fluido que retiene es con frecuencia el mismo que se usa para unir elastómeros al metal.
Si se ponen ambos lado a lado, la lógica de especificación se invierte. El fluido del sello hidráulico está diseñado para lubricar; el fluido del sello de dosificación está diseñado para unir. El sello hidráulico funciona entre 40 y 80 °C a temperatura estable; el sello de dosificación funciona en cualquier punto entre 20 °C y 200 °C, según si la línea aplica un cianoacrilato o un hot-melt de poliolefina. El sello hidráulico ve una sola química durante toda su vida; el sello de dosificación ve adhesivo, luego disolvente de purga, luego limpiador y luego adhesivo de nuevo, cuatro veces por turno.
Las firmas de fallo divergen de la misma manera. Los sellos hidráulicos mueren por extrusión y desgaste del labio: lento, visible y programado. Los sellos de dosificación mueren por hinchamiento, extracción, adhesión y desgaste abrasivo, y el primer síntoma suele ser un cambio del 3–5 % en el peso de la dosificación que el operario corrige ajustando el tiempo de dispensación. Cuando la válvula se retira para mantenimiento, el vástago está rayado y el cuerpo es chatarra.
Cinco mecanismos que acaban con un sello en contacto con el fluido
Casi todos los fallos de sellos de dosificación se resuelven en uno de cinco mecanismos. Nombrar correctamente el mecanismo constituye la mayor parte del diagnóstico; la elección del material se deriva de ello.
| Mecanismo | Lo que se ve en el banco de trabajo | Lo que ocurre en el polímero | Dirección de la solución |
|---|---|---|---|
| Hinchamiento | El sello está blando, agrandado, no encaja en la ranura; el vástago arrastra | Las moléculas de disolvente penetran en la red; el volumen crece un 15–50 % | Cambiar la familia de polímero, no la dureza |
| Extracción | El sello se encoge, se endurece, la superficie parece yesosa; fugas al enfriarse | El plastificante y las fracciones de bajo peso molecular se lixivian hacia el fluido | Compuesto curado con peróxido o de mayor pureza; postcurado |
| Ataque químico | Grietas, ampollas, superficie pegajosa, costra dura | Deshidrofluoración por aminas, o escisión de la cadena principal por oxidantes fuertes | FFKM, PTFE o un diseño de barrera |
| Adhesión / curado in situ | Sello adherido al vástago; desgarro al accionar | El cianoacrilato o el epoxi polimerizan contra la superficie del elastómero | Material no adherente en contacto con el fluido: PTFE, UHMWPE, metal recubierto |
| Desgaste abrasivo | Zona plana, cicatriz con forma de ranura, pasta negra en el fluido | Cargas de plata, cerámica o térmicas que desgastan el sello contra el vástago | Material más duro y de menor fricción; acabado superficial del vástago |
Dos de estos se diagnostican mal con frecuencia. La extracción parece “el sello se secó” y se corrige relubricando, lo que solo la pospone. La adhesión parece “el sello se rompió” y se corrige comprando un elastómero más resistente, que se adhiere aún con más fuerza. Ambos necesitan una superficie distinta, no una más fuerte.
Empiece por la química del adhesivo, no por el sello
La pregunta útil de clasificación no es “qué material es el mejor”, sino “qué le hace este fluido a una cadena hidrocarbonada”. Las familias de adhesivos se clasifican con claridad en cuanto se plantea esa pregunta.
Cianoacrilato: el adhesivo que se convierte en sujetador
El cianoacrilato cura por polimerización aniónica desencadenada por la humedad superficial, en segundos, sin disolvente ni calor. También une la mayoría de los elastómeros extremadamente bien, que es justamente el problema. Una junta tórica de nitrilo o FKM situada en una válvula de cianoacrilato se adherirá al vástago en unos pocos ciclos de reposo, y el actuador entonces desgarrará el sello en lugar de moverlo.
Los materiales en contacto con el fluido que funcionan aquí son aquellos que el cianoacrilato no puede mojar: PTFE, PTFE con carga y UHMWPE, además del acero inoxidable recubierto. Las válvulas prácticas usan un diafragma de PTFE o UHMWPE o una junta tórica encapsulada en PTFE, con el núcleo elastomérico realizando el sellado y el fluoropolímero realizando el contacto. En el lado del aire, el NBR de 70 Shore A es adecuado: nunca ve el fluido.
El control de la humedad forma parte de la especificación del sello. La velocidad de curado del cianoacrilato depende de la humedad ambiente, por lo que una válvula que funciona limpia al 35 % de HR puede quedar pegada al 65 % de HR en la misma sala, con el mismo sello. Si su línea está en un clima húmedo y el fallo apareció en la temporada de lluvias, el sello no era la variable.
Acrilatos de curado UV y anaeróbicos
Los sistemas acrilato —curables por UV, anaeróbicos e híbridos de curado por luz— son el fluido común más agresivo que encuentra un sello de dosificación. Contienen monómeros y oligómeros acrilato reactivos que hinchan el nitrilo en días y atacan el FKM estándar en semanas. Los grados anaeróbicos añaden iniciación del curado por iones metálicos, de modo que cualquier sello que funcione contra un vástago de acero se encuentra en la peor geometría de contacto posible.
El FFKM es la opción por defecto aquí, y no es una respuesta de marketing: las cadenas principales de perfluoroelastómero resisten los monómeros acrilato allí donde la cadena parcialmente fluorada del FKM no lo hace. La salvedad es que la compatibilidad del FFKM depende del compuesto. Un FFKM de uso general seleccionado para servicio con ácidos y un grado formulado para exposición a acrilatos y disolventes se comportan de forma distinta, y la diferencia se manifiesta como un hinchamiento del 15 % frente al 3 % tras 168 horas. Pida la ficha técnica del compuesto, no el nombre de la familia.
Donde la geometría lo permite, un sello de labio de PTFE energizado por resorte supera a cualquier elastómero en servicio con acrilatos: la camisa de PTFE es inerte y el resorte metálico aporta la carga que el polímero no puede. Nuestra gama de sellos energizados por resorte cubre las pequeñas secciones transversales que usan estas válvulas.
Epoxi de dos componentes y endurecedores amínicos
El epoxi son dos fluidos con exigencias opuestas, y aquí es donde fallan las respuestas de un solo material. El lado de la resina es una mezcla orgánica moderadamente agresiva que la mayoría de los compuestos de FKM soportan. El lado del endurecedor es una amina, y las aminas son exactamente lo que ataca al FKM: la base elimina fluoruro de hidrógeno de la cadena principal, dejando una superficie dura, agrietada y quebradiza. El FKM estándar en un bloque de mezcla estática alimentado desde el lado del endurecedor fallará en semanas.
La solución es FFKM en el lado del endurecedor, o EPDM cuando el endurecedor es el único contacto con el fluido y la temperatura se mantiene moderada: el EPDM es uno de los pocos elastómeros que tolera bien las aminas. No traslade esa elección de EPDM al lado de la resina: el EPDM se hincha gravemente en hidrocarburos aromáticos y alifáticos.
Los mezcladores de bloques y los mezcladores estáticos merecen una atención por separado. El cierre en la entrada del mezclador ve el fluido mezclado, que es más agresivo que cualquiera de los componentes, y lo ve en el momento en que comienza la reacción. Una máquina dosificadora-mezcladora 2K que trabaja con epoxi debería tener FFKM en cada junta en contacto con el fluido aguas abajo del punto de mezcla, y una rutina de purga documentada para paradas superiores a la vida útil de la mezcla.
Sistemas de poliuretano, isocianato y curado por humedad
Los adhesivos a base de isocianato — hot melts reactivos de poliuretano, PU 2K y PU de curado por humedad — son sensibles a la humedad por diseño. También atacan el EPDM, lo que descarta la opción resistente a aminas más económica. El FKM de 70–75 Shore A maneja la mayoría de los sistemas de PU a temperatura moderada; el FFKM es la respuesta más segura cuando también hay plastificantes o disolventes presentes, ya que la extracción de plastificantes es la causa habitual del endurecimiento de los cierres en las líneas de PU.
Los residuos de PU curado son otra fuente de abrasión. Un cierre que roza contra PU parcialmente curado recoge una película que se endurece en la superficie y luego actúa como pasta abrasiva. Las piezas en contacto con el fluido se benefician más de un acabado de baja fricción — PTFE cargado o un vástago pulido y pasivado — que de un elastómero más duro.
Selladores de silicona: el único caso en que el material obvio es el equivocado
Los selladores de silicona y los aceites de silicona disuelven la goma de silicona. El contacto dentro de la misma familia significa que el fluido migra hacia la red del cierre y el cierre migra hacia el fluido, de modo que se obtiene un cierre hinchado, un producto contaminado y una película pegajosa permanente en el cuerpo de la válvula.
Utilice FKM, FFKM o PTFE para la dosificación de silicona, y especifique silicona curada con platino solo en el lado del aire, donde no existe contacto con el fluido. La misma regla se aplica a la inversa para los geles térmicos a base de silicona: encontrarán cualquier cierre de silicona en la trayectoria del fluido.
Hot melt: de 120 a 200 °C y sin disolvente al que culpar
El hot melt elimina la cuestión del disolvente y la sustituye por una de temperatura. Los hot melts de EVA y poliolefina funcionan a aproximadamente 150–200 °C en la boquilla; el PUR reactivo funciona más frío, en torno a 120–150 °C, pero cura por humedad después, por lo que el cierre ve tanto calor como un fluido reticulante. Los residuos de PUR curado también son extremadamente difíciles de eliminar sin dañar el cierre.
El FKM cubre cómodamente la mitad inferior de ese rango y la mitad superior de forma breve. Por encima de unos 200 °C, o donde el cierre esté cerca del cartucho calefactor, el FFKM o una combinación de PTFE con muelle energizador es la respuesta duradera. La dilatación térmica es la segunda variable de diseño: un cuerpo de aluminio y un vástago de acero se mueven de forma distinta en una variación de 180 °C, y un cierre dimensionado a temperatura ambiente puede perder su compresión a la temperatura de servicio. La profundidad de la ranura debe comprobarse en la condición caliente, no en la condición de banco.
Adhesivos cargados: pastas de plata, cerámicas y térmicas
Los adhesivos eléctricamente conductores y térmicamente conductores contienen un 60–85 % de carga en peso — escamas de plata, nitruro de boro, alúmina, grafito. Son lechadas abrasivas, no fluidos, y el fallo del cierre es mecánico: un plano desgastado en la junta tórica, una marca pulida en el vástago y lodo gris en la cámara de mezcla.
La resistencia a la abrasión en este servicio proviene del poliuretano de 90–95 Shore A, el PTFE cargado o el UHMWPE — no de una goma más dura. Una junta tórica de FKM de 90 Shore A resistirá mejor la extrusión que una de 70 Shore A, pero seguirá desgastándose hasta quedar plana, porque la dureza no equivale a resistencia a la abrasión. Cuando el cierre es estático y el desgaste se produce en el vástago, trasladar el desgaste a un componente reemplazable de PTFE o UHMWPE resulta más económico que mejorar el elastómero.
| Familia de adhesivo / fluido | Mejor material de cierre en contacto con el fluido | Aceptable con limitaciones | Evitar | Riesgo principal |
|---|---|---|---|---|
| Cianoacrilato | PTFE, UHMWPE, PTFE encapsulado | Acero inoxidable recubierto (sin elastómero en contacto con el fluido) | NBR, FKM, EPDM (todos se adhieren) | Adhesión por curado in situ |
| Acrilato de curado UV | FFKM (grado acrilato) | PTFE con muelle energizador | NBR, EPDM, FKM estándar | Hinchamiento y luego endurecimiento |
| Metacrilato anaeróbico | FFKM | Cápsula de PTFE sobre núcleo de FKM | NBR, silicona | Curado por contacto con metal, adhesión |
| Epoxi 2K — lado resina | FKM 70–75 A | FFKM para grados diluidos con disolvente | EPDM | Hinchamiento por disolvente |
| Epoxi 2K — endurecedor amina | FFKM | EPDM (solo temperatura moderada) | FKM estándar | Deshidrofluoración, agrietamiento |
| Poliuretano / isocianato | FKM 70–75 A | FFKM donde haya disolventes | EPDM | Extracción de plastificantes, endurecimiento |
| Sellador / gel de silicona | FKM, FFKM, PTFE | — | Goma de silicona (VMQ) | Disolución dentro de la misma familia |
| Hot melt EVA / poliolefina | FKM hasta 200 °C; FFKM por encima | PTFE en la cara caliente | NBR, EPDM | Envejecimiento térmico, extrusión a temperatura |
| Pasta rellena de plata / cerámica | PU 90–95 A, PTFE relleno, UHMWPE | FKM 90 A para uniones estáticas | NBR 70 A | Desgaste abrasivo |
Interpretar los índices de hinchamiento como lo haría un diseñador
Todas las fichas técnicas de compuestos citan el hinchamiento volumétrico según ASTM D471. Tres reglas de lectura separan un dato utilizable de un dato comercial.
Lea la temperatura. Una inmersión de 168 horas a 23 °C dice muy poco sobre una válvula que funciona a 70 °C. El hinchamiento depende en gran medida de la temperatura: un compuesto de FKM que crece un 6 % en tolueno a temperatura ambiente puede crecer un 10 % a 70 °C en las mismas 168 horas. Realice el ensayo a la temperatura de servicio o reduzca el valor a temperatura ambiente aproximadamente a la mitad.
Convierta el volumen en lineal. El hinchamiento se expresa en volumen, pero las ranuras se mecanizan según dimensiones lineales. El cambio de volumen se convierte en cambio de sección transversal mediante la raíz cúbica: un hinchamiento del 15 % en volumen supone un aumento de aproximadamente el 4,8 % en la sección transversal, el 30 % supone aproximadamente el 9,1 % y el 50 % aproximadamente el 14,5 %. Ese es el valor que consume su compresión.
Haga la aritmética de la compresión. Tome una junta tórica de 3,53 mm de sección transversal en una ranura que proporcione un 18 % de compresión: 0,64 mm de interferencia. Un fluido que hincha el compuesto un 30 % en volumen añade 0,32 mm a la sección transversal, la mitad de la compresión, y la junta ahora fuga a baja presión mientras arrastra a alta presión. Un hinchamiento del 50 % consume 0,51 mm y la unión queda inservible. Por eso “un 15 % de hinchamiento tras 168 horas” es el límite de trabajo para una junta dinámica y el 25 % es aproximadamente el límite para una estática.
El llenado de la ranura es la segunda restricción. Una junta hinchada necesita un espacio adonde ir. Las ranuras estáticas no deben superar el 85–90 % de llenado; las ranuras dinámicas deben mantenerse en el 75–85 %. Si la ranura ya está al 88 % de llenado con una junta seca, un compuesto con un 12 % de hinchamiento no tiene espacio y se extruirá hacia el huelgo.
La ubicación de la junta cambia la respuesta
Dos juntas en el mismo cuerpo de válvula pueden necesitar materiales distintos, y a menudo así es.
Una junta estática de cara bajo un colector de fluido ve el fluido pero no movimiento. Tolera mayor hinchamiento, mayor dureza y una junta tórica o junta plana sencilla. Una junta dinámica de vástago ve el mismo fluido más 500.000 carreras, por lo que necesita baja fricción, resistencia a la abrasión y un margen de hinchamiento la mitad de generoso. Un diafragma separa por completo el fluido del aire: el lado del fluido es una cuestión de material de barrera, el lado del aire es una cuestión de NBR sencillo. Una junta de eje en la bomba que alimenta la válvula ve rotación continua y calor del motor, lo que es un problema de retén rotativo de labio, no un problema de válvula.
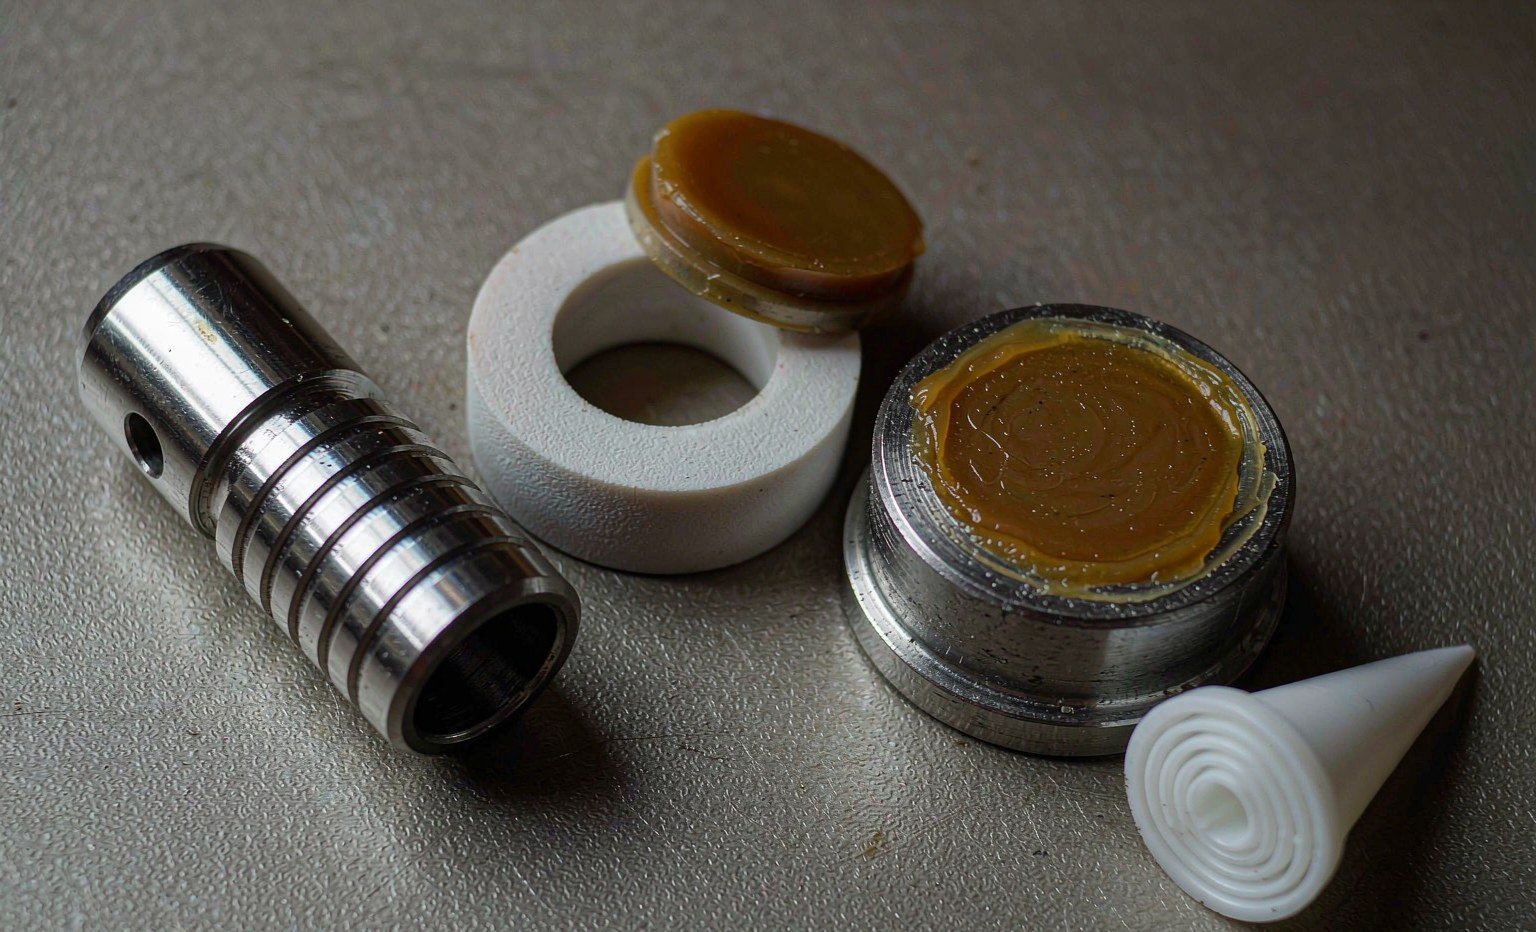
La consecuencia práctica es que un “kit de juntas” para una válvula dosificadora rara vez es de un solo compuesto. Cuando cotizamos un kit para un dosificador de epoxi 2K, las juntas del lado del endurecedor son de FFKM, las del lado de la resina son de FKM, las del lado del aire son de NBR y el diafragma en contacto con el fluido tiene cara de PTFE. Comprar el kit como un único material para ahorrar costes es la forma en que una válvula acaba fugando por la unión más barata del conjunto.
Perfiles de junta utilizados en equipos de dosificación
La elección del perfil se deriva del movimiento y del requisito de limpiabilidad, y cada perfil tiene un límite estricto.
| Perfil | Dónde encaja | Resistencia | Límite |
|---|---|---|---|
| Junta tórica en ranura rectangular | Uniones estáticas, caras de colector, retenedores de boquilla | La más económica, mayor cobertura de tamaños, AS568 y métrica | Sin acción de raspado dinámico; rueda y se retuerce en carreras largas |
| Junta tórica encapsulada en PTFE | Uniones estáticas en fluidos agresivos | Piel de fluoropolímero con núcleo elastómero; cara en contacto con el fluido casi inerte | No apta para servicio dinámico; la piel se daña con bordes afilados de ranura |
| Junta en U / junta de labio | Vástagos y émbolos de movimiento alternativo | Labio energizado por presión, buen raspado en la carrera de retorno | Requiere un chaflán de entrada; el labio se pliega en la instalación si se estira |
| Labio de PTFE energizado por muelle | Vástagos de alto ciclo, servicio con acrilato y disolventes | Camisa inerte, carga de muelle metálico, baja fricción, amplio rango de temperatura | Mayor coste; requiere una superficie de contacto dura y de acabado fino |
| Diafragma | Válvulas en miniatura, UV y cianoacrilato | Sin contacto deslizante, sin volumen muerto, sin empaquetadura de vástago | Limitado por la carrera; la vida a fatiga cae rápidamente al aumentar la carrera |
| Junta plana / arandela adherida | Asientos de boquilla, bases de válvula de cartucho | Alta carga unitaria, económica, reemplazable | Compresión única; sin recuperación tras ciclos térmicos |
El acabado de la superficie de contacto importa más en dosificación que en hidráulica, porque no hay película de aceite que lo oculte. Un vástago con Ra de 0,4 µm en una junta de PTFE energizada por muelle dará años de servicio; la misma junta sobre una superficie torneada de 1,6 µm desgastará la camisa en meses. Tratamos el equivalente del lado de la ranura en la nota sobre por qué el acabado superficial de la ranura determina la vida de la junta.
Curado in situ: el fallo que parece un fallo de junta
Los fallos de junta de dosificación más costosos no son químicos en absoluto. Son fallos de proceso que se presentan como fallos de junta.
El cianoacrilato que queda en una válvula cerrada durante un fin de semana curará contra el vástago y pegará el sello en su sitio. La resina epoxi que queda en un mezclador estático más allá de su vida útil se endurecerá formando un tapón que cizallará el sello en la siguiente actuación. El adhesivo UV en un cuerpo de válvula con ventana transparente curará sobre la cara del sello allí donde llegue la luz. En cada caso, el sello se destruye porque el fluido cura en el lugar equivocado, y la solución es una rutina de purga, no un compuesto diferente.
Tres reglas cubren la mayor parte. Enjuague con un disolvente compatible con el sello, no solo con el adhesivo: la MEK eliminará la epoxi y también hinchará un sello de FKM entre un 30 y un 50 %. Purge antes de cada parada superior a la vida útil, no solo al final del turno. Y en las válvulas que no se pueden enjuagar, utilice un diseño de diafragma sin volumen muerto, para que no haya ningún lugar donde el fluido pueda quedarse.
La química de limpieza es la mitad de la especificación
Un sello compatible con el adhesivo e incompatible con el disolvente de limpieza sigue fallando, y el fallo se achaca al adhesivo. Esto es habitual en plantas que pasan de un enjuague con acetona a MEK, o que añaden un limpiador a base de NMP por motivos medioambientales.
Elabore la tabla de compatibilidad en torno a ambos fluidos. El FKM resiste bien los hidrocarburos aromáticos y alifáticos, pero se hincha entre un 30 y un 50 % en acetona y MEK. El EPDM resiste cetonas, alcoholes y agua, pero no hidrocarburos. El FFKM cubre ambos, incluidas cetonas, ésteres y aminas, a un coste varias veces mayor. El PTFE cubre todo químicamente y aporta fluencia en frío y un coste de fabricación propio.
La solución más limpia en plantas de alta variedad suele ser un sello de PTFE energizado por muelle: una sola referencia que sobrevive a los cambios de adhesivo y disolvente sin necesidad de recalificación. Para las plantas que trabajan con una única familia de adhesivos en una línea dedicada, la opción del elastómero sigue siendo más económica y sella mejor.
Una rutina de especificación en seis pasos
Esta es la secuencia que aplicamos cuando un fabricante de dosificadores o un fabricante por contrato nos envía un cuerpo de válvula para presupuestar un sello.
1. Enumere todos los fluidos que toca el sello, en orden. Adhesivo A, disolvente de purga B, limpiador C y el residuo que se forma cuando A se encuentra con B. El residuo suele ser lo más agresivo de la lista.
2. Fije la ventana de temperatura en el sello, no en la boquilla. Un termofusible ajustado a 170 °C en la boquilla puede estar a 140 °C en el sello y a 190 °C durante un sobrepaso del calentador. Especifique el máximo que ve el sello, más 20 °C.
3. Clasifique el movimiento. Estático, alternativo, rotativo o flexión de diafragma. Esto elimina de inmediato la mitad de los perfiles candidatos.
4. Fije el presupuesto de hinchamiento. 15 % en volumen para dinámico, 25 % para estático; después compruebe el llenado de la ranura con la sección transversal hinchada, no con la nominal.
5. Elija el material por familia de fluidos y luego verifique por compuesto. El nombre de la familia acota el campo; la ficha técnica del compuesto concreto decide. Exija datos de inmersión de 168 horas en su fluido real a su temperatura real: un proveedor de compuestos normalmente puede realizarlo en dos semanas.
6. Especifique la interfaz. Acabado del vástago, acabado de la ranura, chaflán de entrada y dureza del metal de contacto. La mitad de los fallos que investigamos se remontan a un vástago de 1,6 µm o a un borde de ranura afilado, no al compuesto.
Qué incluir en la orden de compra
Los sellos para equipos de dosificación suelen ser pedidos de bajo volumen y alta variedad, lo que hace que una orden de compra imprecisa resulte cara para ambas partes. La orden debe incluir la designación del compuesto y el sistema de curado, la dureza con tolerancia, la norma dimensional y la clase de tolerancia, los documentos de conformidad pertinentes y la química de limpieza que la pieza debe soportar.
Para programas sin silicona o sin PFAS, indíquelo explícitamente y espere una declaración de materiales en lugar de una confirmación verbal: una afirmación de “sin silicona” puede fallar por un agente desmoldeante, y una declaración de PFAS ahora debe cubrir las piezas de PTFE por separado de las piezas de fluoroelastómero. Los componentes de PTFE, PEEK y UHMWPE que suelen acompañar a estos sellos proceden de nuestra línea de plásticos mecanizados, y ambos se piden con frecuencia juntos a través de la productos personalizados ruta.
Vale la pena conservar dos puntos de referencia en el archivo para la conversación sobre materiales. La biblioteca técnica de Hallite documenta el comportamiento de los sellos termoplásticos bajo carga, y publica el catálogo de soluciones de sellado de Trelleborg publica datos de compatibilidad con fluidos por familia de compuestos. Para una visión independiente de cómo la química del compuesto determina el hinchamiento, las páginas de materiales de Darcoid y El manual técnico de sellado de ERIKS son ambos útiles, y PPE tiene en stock las juntas tóricas de pequeña sección que utilizan estas válvulas.
Puntos clave
- La química del adhesivo decide el material del sello, no al revés. Ordene primero por familia de fluidos y luego por compuesto.
- El cianoacrilato hace fallar los sellos por adherencia, no por hinchamiento. El PTFE y el UHMWPE son los materiales en contacto con el fluido que lo resisten.
- Las aminas de los endurecedores epoxi atacan al FKM estándar. Utilice FFKM en el lado del endurecedor, o EPDM donde la temperatura lo permita.
- El fluido de silicona y la goma de silicona se disuelven mutuamente. Nunca coloque un sello de VMQ en una línea de adhesivo de silicona.
- Convierta el hinchamiento en volumen en crecimiento de la sección transversal con la raíz cúbica y luego réstelo de su compresión: un hinchamiento del 30 % cuesta unos 0,32 mm en una junta tórica de 3,53 mm.
- Un hinchamiento del 15 % en volumen es el límite de trabajo para sellos dinámicos, el 25 % para los estáticos, y el llenado de la ranura debe comprobarse con las dimensiones hinchadas.
- La disciplina de purga evita más fallos que las mejoras de material. El adhesivo curado en una válvula cerrada destruye cualquier sello.
- Especifique el compuesto, el sistema de curado, el acabado de la interfaz y el disolvente de limpieza: un kit de válvula rara vez es un único material.
Si está cualificando un sello para un adhesivo concreto, envíenos la ficha técnica del fluido, el plano de la válvula y la química de limpieza. Le responderemos con una recomendación de compuesto, una estimación de hinchamiento para su temperatura y un lote de muestras para la prueba en línea. Empiece por la gama de juntas tóricas y juntas X de caucho o el gama de juntas encapsuladas, y adaptaremos el resto del kit a ella.
Sellos para trayectorias húmedas en servicio con adhesivos y disolventes
Las válvulas dosificadoras exigen el extremo más restrictivo de la gama de compuestos, y ahí es donde está nuestro stock: juntas tóricas y juntas X de FFKM y FKM, asientos y casquillos de PTFE y PTFE cargado, piezas de desgaste de UHMWPE y PEEK, EPDM y silicona donde la química lo permite, además de sellos encapsulados para las posiciones en las que hay que proteger un núcleo de caucho del fluido.
La rutina de este artículo es la que aplicamos a las consultas entrantes: primero la química del adhesivo, luego la posición húmeda, después el disolvente de limpieza y por último la temperatura. El hinchamiento se lee a la temperatura de servicio en lugar de a 23 °C, y el riesgo de curado in situ se comprueba frente al volumen muerto alrededor del sello: una ranura que atrapa dos gotas de adhesivo catalizado fallará sea cual sea el compuesto.
Envíe la ficha técnica del fluido, el plano de la válvula y la química de limpieza a sales@bosssealing.com, y le responderemos con una recomendación de compuesto, una estimación de hinchamiento a su temperatura y un lote de muestras para la prueba en línea. La revisión no tiene coste y el presupuesto llega en un día; la formulario de contacto llega al mismo equipo.