
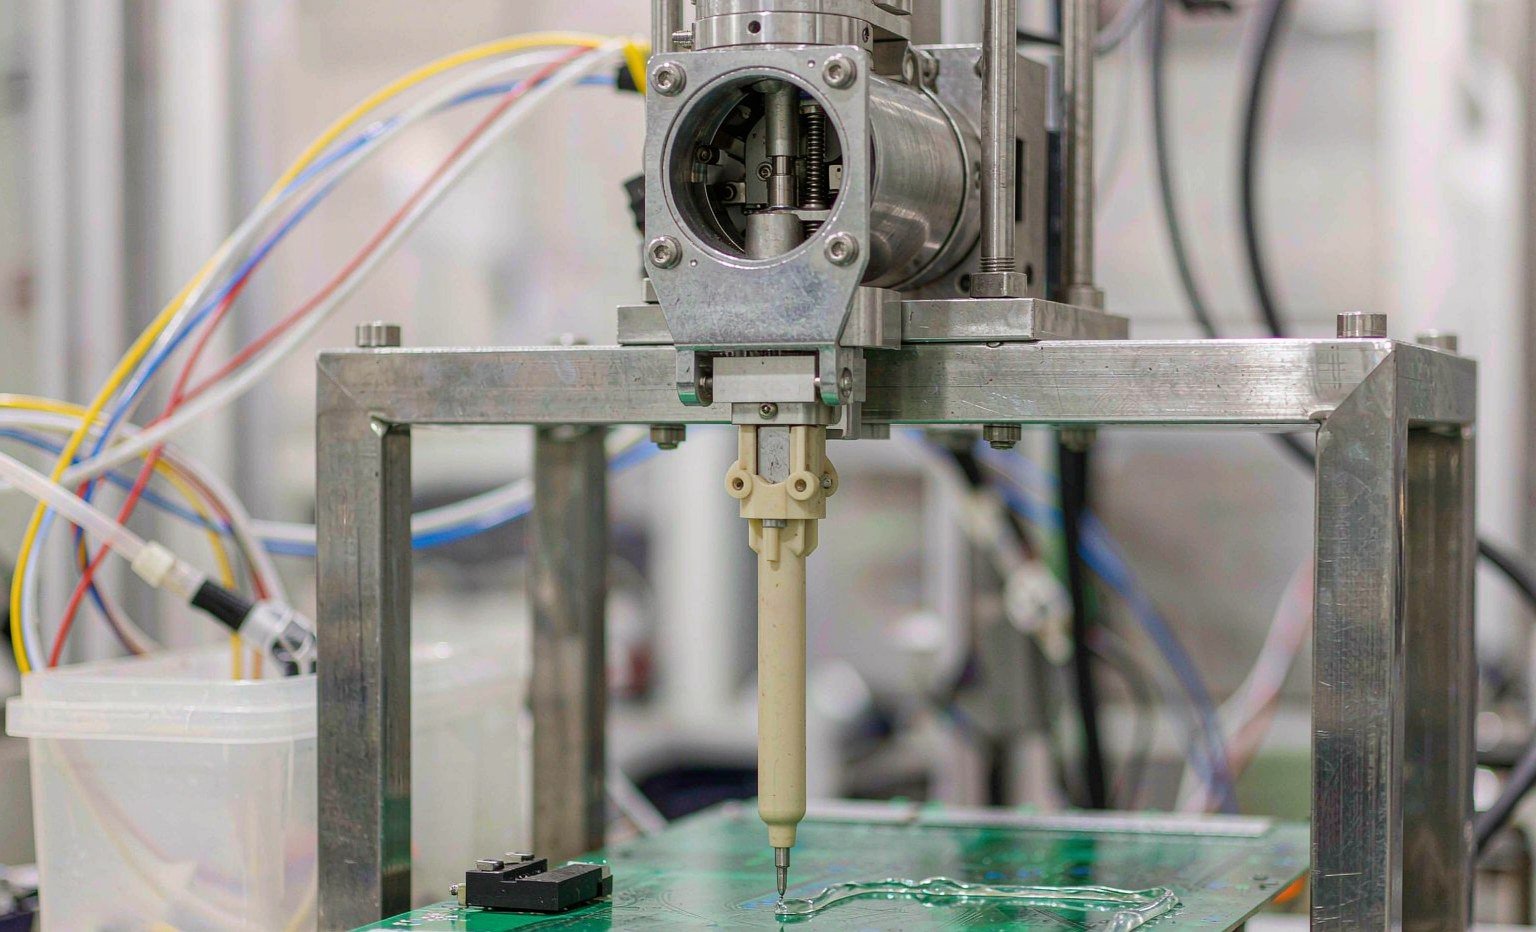
In dispenseklep is in lytse masine dy't foar har libbensûnderhâld ien ding min docht: se hâldt in reaktive floeistof ûnder druk, docht dy yn mikroliters, en sit dan tweintich sekonden stil wylst dy selde floeistof úthardet tsjin elk befochtich oerflak. De ôfdichting is it part dat beide helten fan dy syklus oerlibje moat — de drukslach en de rêsttiid — miljoenen syklusen lang, sûnder in smeermiddelfilm om te helpen en sûnder tagong foar ynspeksje.
De measte mislearre dispense-ôfdichtingen dy't wy yn weromstjoerde kleplichamen sjogge, binne net fersliten. Se binne opswold, útlutsen, ferbûn of ôfskrabe troch de floeistof dy't se hearre moasten. In nitril O-ring yn in mei aseton ferdinne coating sil yn in wike genôch oplosmiddel opnimme om bûten syn groef te groeien en himsels op 'e stâle te skaven. In silikoanôfdichting yn in silikoanlijm sil oplosse yn syn eigen gemy. In FKM-ôfdichting yn in twakomponintenepoksy mei in aminehurder sil úthardzje, barste en kruimels yn 'e mingkeamer efterlitte.
Dizze gids wurket efterstfoar út 'e lijm wei. Hy set njoggen floeistoffamyljes tsjin fiif ôfdichtingsmaterialen ôf, jout de opswol- en temperatuergetallen dêr't jo op ûntwerpe kinne, en slút ôf mei de spesifikaasjerûtine dy't wy brûke as in dispenser-OEM ús in kleplichaam en in floeistofgegevensblêd stjoert.
De dispenseklep is de swierste ôfdichtingstaak yn 'e fabryk
Fergelykje in dispenseklepôfdichting mei in hydraulyske silinderstangôfdichting, de tapassing dêr't de measte ôfdichtingskatalogussen omhinne skreaun binne. De hydraulyske ôfdichting rint yn oalje, by in konstante temperatuer, mei in film smeermiddel tusken de lip en de stang, en in wisker dy't gruzelem bûten hâldt. Har faalwize is ekstrúsje of lipfersliting nei in lang libben.
De dispenseklepôfdichting rint yn in floeistof dy't keazen is om hoe agressyf se ferkrisselings makket, by omjouwings- of hotmelt-temperatuer, meastentiids droech, faak nei in oplosmiddelspoeling dy't de gemy folslein feroaret. Har wurksyklus is koart en werheljend: 0,2 sekonden druk, 20 sekonden ferbliuw, 500.000 kear yn 't jier. En de floeistof dy't se hâldt is faak deselde floeistof dy't brûkt wurdt om elastomeren oan metaal te ferbinen.
Set de beide njonken inoar en de spesifikaasjelogika klaait om. De floeistof fan 'e hydraulyske ôfdichting is ûntwurpen om te smearen; de floeistof fan 'e dispense-ôfdichting is ûntwurpen om te ferbinen. De hydraulyske ôfdichting rint 40–80°C by in konstante temperatuer; de dispense-ôfdichting rint oeral fan 20°C oant 200°C, ôfhinklik fan oft de line in syanoakrylaat of in polyolefine-hotmelt oanbringt. De hydraulyske ôfdichting sjocht har hiele libben ien gemy; de dispense-ôfdichting sjocht lijm, dan spoeloplosmiddel, dan reiniger, dan wer lijm, fjouwer kear per ploech.
Faaltekens ferskille op deselde wize. Hydraulyske ôfdichtingen stjerre troch ekstrúsje en lipfersliting — stadich, sichtber en pland. Dispense-ôfdichtingen stjerre troch opswollen, útlûken, ferbinen en skurende slitaazje, en it earste symptoom is meastentiids in ferskowing fan 3–5% yn it spuitgewicht dy't de operator korrizjearret troch de dispense-tiid oan te passen. Tsjin 'e tiid dat de klep foar ûnderhâld útinoar helle wurdt, is de stâle skrast en it lichem skroat.
Fiif meganismen dy't in befochtige ôfdichting deameitsje
Hast elke dispense-ôfdichtingsfout falt werom op ien fan fiif meganismen. It meganisme goed beneame is it measte fan 'e diagnoaze; de materiaalkar folget dêrút.
| Meganisme | Wat jo op 'e bank sjogge | Wat der yn it polymear bart | Rjochting fan 'e oplossing |
|---|---|---|---|
| Opswollen | Ôfdichting is sêft, fergrutte, wol net yn 'e groef sitte; stâle sleept | Oplosmiddelmolekulen komme it netwurk yn; folume groeit 15–50% | Feroarje polymearfamylje, net hurdens |
| Útlûken | Ôfdichting krimpt, hurdert, oerflak sjocht kalkich út; lekt by ôfkuoljen | Weekmakker en leechmolekulêre fraksjes lekke yn 'e floeistof | Perokside-útharke of suverder komponint; neihurdzje |
| Gemyske oanfal | Barsten, blierren, kleverich oerflak, hurde kruste | Dehydrofluorinaasje troch aminen, of rêchbonkeskinking troch sterke oksidanten | FFKM, PTFE, of in barriêre-ûntwerp |
| Adheezje / úthardzje op plak | Ôfdichting ferbûn oan 'e stâle; skuort by aktuaasje | Syanoakrylaat of epoksy polymerisearret tsjin it elastomeeroerflak | Net-kleverich befochtich materiaal: PTFE, UHMWPE, coated metaal |
| Skurende slitaazje | Flak plak, groef-foarmige litteken, swarte brij yn 'e floeistof | Sulver-, keramyske of thermyske fillers skuorre de ôfdichting tsjin 'e stâle | Hurder, leger-friksjemateriaal; oerflakôfwurking op 'e stâle |
Twa fan dizze wurde faak ferkeard diagnostisearre. Útlûken sjocht derút as “de ôfdichting is útdroege” en wurdt ferholpen troch op “e nij te smearen, wat it allinnich mar útstelt. Adheezje sjocht derút as ”de ôfdichting is skuord” en wurdt ferholpen troch in taaier elastomeer te keapjen, dat noch hurder ferbynt. Beide hawwe in oar oerflak nedich, net in sterker ien.
Begjin mei de lijmgemy, net mei de ôfdichting
De nuttige sortearfrage is net “hokker materiaal is it bêste”, mar “wat docht dizze floeistof mei in koalwetterstofkeatling”. Lijmfamyljes sorteare skjin as jo dat freegje.
Syanoakrylaat: de lijm dy't in befestigingsmiddel wurdt
Syanoakrylaat hurdert troch anionyske polymerisaasje dy't troch oerflakfocht útlokke wurdt, yn sekonden, sûnder oplosmiddel en sûnder waarmte. It ferbynt ek de measte elastomeren tige goed — en dat is krekt it hiele probleem. In nitril- of FKM O-ring yn in syanoakrylaatklep sil binnen in pear ferbliwsyklusen oan 'e stâle ferbine, en de aktuaator sil dan de ôfdichting skuorre ynstee fan te ferpleatsen.
De befochtige materialen dy't hjir wurkje binne dejingen dy't syanoakrylaat net befochtigje kin: PTFE, folle PTFE en UHMWPE, plus coated RVS. Praktyske kleppen brûke in PTFE- of UHMWPE-membraan of in PTFE-ynkapsle O-ring, wêrby't de elastomeerkearn de ôfdichting docht en it fluoropolymeer it kontakt. Oan 'e loftkant is NBR fan 70 Shore A goed — dy sjocht de floeistof nea.
Fochtkontrôle is part fan 'e ôfdichtingsspesifikaasje. De hurdens fan syanoakrylaat folget de omjouwingsfochtigens, dus in klep dy't by 35% RH skjin rint kin by 65% RH yn deselde keamer, mei deselde ôfdichting, tichtferbine. As jo line yn in fochtich klimaat stiet en de fout yn it reineizoen ferskynde, wie de ôfdichting net de fariabele.
UV-úthardzjende en anaërobe akrylaten
Akrylaatsystemen — UV-úthardzjend, anaëroob en ljocht-úthardzjende hybriden — binne de meast agressive gewoane floeistof dy't in dispense-ôfdichting tsjinkomt. Se drage reaktive akrylaatmonomeren en -oligomeren dy't nitril yn dagen opswolje en standert-FKM oer wiken oanfalle. Anaërobe soarten foegje metaalioan-úthardzjingsinisjaasje ta, dus elke ôfdichting dy't tsjin in stielen stâle rint sit yn 'e minst mooglike kontaktgeometry.
FFKM is hjir de standert, en dat is gjin marketingantwurd: perfluoroelastomeer rêchbonken wjersteane akrylaatmonomeren wêr't de foar in part fluorisearre rêchbonke fan FKM dat net docht. De beheining is dat FFKM-kompatibiliteit komponintspesifyk is. In algemien FFKM keazen foar soertsjinst en in kwaliteit formulearre foar akrylaat- en oplosmiddelbleatstelling gedrage har oars, en it ferskil docht him foar as in opswollen fan 15% tsjin 3% nei 168 oeren. Freegje om it komponintgegevensblêd, net om 'e famyljenamme.
Wêr't de geometry it talit, prestearet in fearzaktivearre PTFE-lippôfdichting better as hokker elastomeer ek yn akrylaattsjinst: de PTFE-mantel is inert, en de metalen fear leveret de lading dy't it polymear net leverje kin. Us assortiment fearzaktivearre ôfdichtingen omfettet de lytse dwerssnitten dy't dizze kleppen brûke.
Twakomponintenepoksy en aminehurders
Epoksy binne twa floeistoffen mei tsjinoerstelde easken, en hjir brekke antwurden mei ien materiaal ôf. De harskant is in matich agressyf organysk mingsel dat de measte FKM-komponinten oankin. De hurderkant is in amine, en aminen binne krekt wat FKM oanfalt: de base hellet wetterstoffluoride fan 'e rêchbonke, wêrtroch't in hurd, barsten, bros oerflak efterbliuwt. Standert-FKM yn in statyske mingblok dat fan 'e hurderkant fuorre wurdt, sil yn wiken mislearje.
De oplossing is FFKM oan 'e hurderkant, of EPDM wêr't de hurder it iennichste floeistofkontakt is en de temperatuer matich bliuwt — EPDM is ien fan 'e pear elastomeren dy't aminen goed ferneare. Nim dy EPDM-kar net mei nei de harskant: EPDM swolt slim yn aromatyske en alifatyske koalwetterstoffen.
Mingselblokken en statyske mingers fertsjinje aparte oandacht. De sealing by de ynlaat fan 'e minger sjocht de minge floeistof, dy't agressiver is as elk fan 'e komponinten, en hy sjocht it op it momint dat de reaksje begjint. In 2K meter-mix masine dy't epoksi draait, moat FFKM hawwe by elke wiete ferbining stroomôf fan it mingpunt, en in dokumintearre spoelroutine foar útskeakelings langer as de potlibben.
Polyuretaan-, isosyanaat- en fochtúthardzjende systemen
Isosyanaat-basearre kleefstoffen — polyuretaan reaktive hotmelts, 2K PU en fochtúthardzjend PU — binne fan ûntwerp ôfhinklik fan focht. Se falle ek EPDM oan, wat de goedkeapste amine-bestindige opsje útslút. FKM by 70–75 Shore A behannelet de measte PU-systemen by matige temperatuer; FFKM is it feiliger antwurd wêr't ek plastisizers of oplosmiddels oanwêzich binne, om't plastisizer-ekstraksje de gewoane oarsaak is fan ferhurding fan PU-line-sealings.
Úthard PU-residu is in oare boarne fan abrasje. In sealing dy't tsjin heal úthard PU rint, krijt in film dy't op it oerflak ferhardt en dan as slyppasta wurket. Wiete dielen profitearje mear fan in leechfriksje-ôfwurking — folle PTFE of in polearre, passivearre stâle — as fan in hurder elastomeer.
Silikoan-sealings: It iene gefal wêr't it foar de hân lizzende materiaal ferkeard is
Silikoan-sealings en silikoan-oaljes lossilikoan-rubber op. Kontakt binnen deselde famylje betsjut dat de floeistof yn it sealingnetwurk migrearret en de sealing yn 'e floeistof migrearret, sadat jo in opswollen sealing, in fersmoarge produkt en in permaninte kleverige film op it klepbody krije.
Brûk FKM, FFKM of PTFE foar silikoan-dispensearjen, en spesifisearje allinnich platina-úthard silikoan oan 'e loftkant wêr't gjin floeistofkontakt bestiet. Deselde regel jildt omkeard foar silikoan-basearre termyske gels: se sille elke silikoan-sealing yn it floeistofpaad fine.
Hotmelt: 120 oant 200°C en gjin oplosmiddel om de skuld oan te jaan
Hotmelt hellet de oplosmiddelfraach fuort en ferfangt dy troch in temperatuerfraach. EVA- en polyolefine-hotmelts rinne by sawat 150–200°C by it nozzle; reaktive PUR rint koeler, sawat 120–150°C, mar úthardet dêrnei troch focht, sadat de sealing sawol hjitte as in krúsbynjende floeistof sjocht. Úthard PUR-residu is ek ekstreem dreech fuort te heljen sûnder de sealing te skeaen.
FKM dekt de ûnderste helte fan dat berik noflik en de boppeste helte koart. Boppe sawat 200°C, of wêr't de sealing ek ticht by de hjitterpatroan sit, is FFKM of in PTFE/fear-energisearre kombinaasje it duorsume antwurd. Termyske útsetting is de twadde ûntwerpfariabele: in aluminium body en in stielen stâle bewege har oars oer in swing fan 180°C, en in sealing dy't by keamertemperatuer ôfmjitten is, kin syn knipferlies ferlieze by bedriuwstemperatuer. Groefdjipte moat kontrolearre wurde by de hjitte tastân, net by de banktastân.
Folle kleefstoffen: sulver-, keramyske en termyske pasta's
Elektrysk liedende en termysk liedende kleefstoffen drage 60–85% folmiddel op gewicht — sulverflake, boarnitride, alumina, grafyt. Dit binne abrasyve slurries, gjin floeistoffen, en it falen fan 'e sealing is meganysk: in flak sliten op 'e O-ring, in polearre litteken op 'e stâle, en grize slyk yn 'e mingkeamer.
Abrasyfbestindigens yn dizze tsjinst komt fan polyuretaan by 90–95 Shore A, folle PTFE of UHMWPE — net fan in hurder rubber. In 90 Shore A FKM O-ring sil better wjerstân biede tsjin ekstrúsje as ien fan 70 Shore A, mar sil noch altyd flak slite, om't hurdens net gelyk is oan abrassyfbestindigens. Wêr't de sealing statysk is en de slitaazje op 'e stâle sit, is it ferpleatsen fan 'e slitaazje nei in ferfangber PTFE- of UHMWPE-komponint goedkeaper as it opwurdearjen fan it elastomeer.
| Kleefstof-/floeisto famylje | Bêste wiet sealingmateriaal | Akseptabel mei beheiningen | Foarkomme | Primêr risiko |
|---|---|---|---|---|
| Syaanoakrylaat | PTFE, UHMWPE, PTFE-ynkapsle | Coate RVS (gjin elastomeer wiet) | NBR, FKM, EPDM (alle binne bine) | Úthardzjen op plak |
| UV-úthard akrylaat | FFKM (akrylaatgrade) | Fear-energisearre PTFE | NBR, EPDM, standert FKM | Opswollen, dan ferhurding |
| Anaerobe metakrylaat | FFKM | PTFE-kapsule oer FKM-kearn | NBR, silikoan | Metaalkontakt-úthardzjen, bine |
| 2K epoksi — harskant | FKM 70–75 A | FFKM foar oplosmiddel-ferdunne grades | EPDM | Oplosmiddel-opswollen |
| 2K epoksi — amine-útharder | FFKM | EPDM (allinnich matige temperatuer) | Standert FKM | Dehydrofluorinaasje, barsten |
| Polyuretaan / isosyanaat | FKM 70–75 A | FFKM wêr't oplosmiddels oanwêzich binne | EPDM | Plastisizer-ekstraksje, ferhurding |
| Silikoan-sealing / gel | FKM, FFKM, PTFE | — | Silikoan-rubber (VMQ) | Oplossing binnen deselde famylje |
| Hotmelt EVA / polyolefine | FKM oant 200°C; FFKM boppe | PTFE by it hjitte flak | NBR, EPDM | Heat aging, extrusion at temperature |
| Silver / ceramic filled paste | PU 90–95 A, filled PTFE, UHMWPE | 90 A FKM for static joints | 70 A NBR | Skurende slitaazje |
Reading Swell Numbers the Way a Designer Does
Every compound data sheet quotes volume swell from ASTM D471. Three reading rules separate a usable number from a marketing number.
Read the temperature. A 168-hour immersion at 23°C tells you very little about a valve that runs at 70°C. Swell is strongly temperature-dependent: an FKM compound that grows 6% in toluene at room temperature can grow 10% at 70°C in the same 168 hours. Test at the service temperature, or derate the room-temperature figure by roughly half again.
Convert volume to linear. Swell is quoted by volume, but grooves are cut by linear dimension. Volume change converts to cross-section change by the cube root: 15% volume swell is about a 4.8% increase in cross-section, 30% is about 9.1%, 50% is about 14.5%. That number is what consumes your squeeze.
Do the squeeze arithmetic. Take a 3.53 mm cross-section O-ring in a groove giving 18% squeeze — 0.64 mm of interference. A fluid that swells the compound 30% by volume adds 0.32 mm to the cross-section, half the squeeze, and the seal now leaks at low pressure while dragging at high pressure. A 50% swell eats 0.51 mm and the joint is done. This is why “15% swell after 168 hours” is the working limit for a dynamic seal and 25% is roughly the limit for a static one.
Groove fill is the second constraint. A swollen seal needs somewhere to go. Static grooves should not exceed 85–90% fill; dynamic grooves should stay at 75–85%. If the groove is already at 88% fill with a dry seal, a compound with 12% swell has no room and will extrude into the clearance.
Where the Seal Sits Changes the Answer
Two seals in the same valve body can need different materials, and often do.
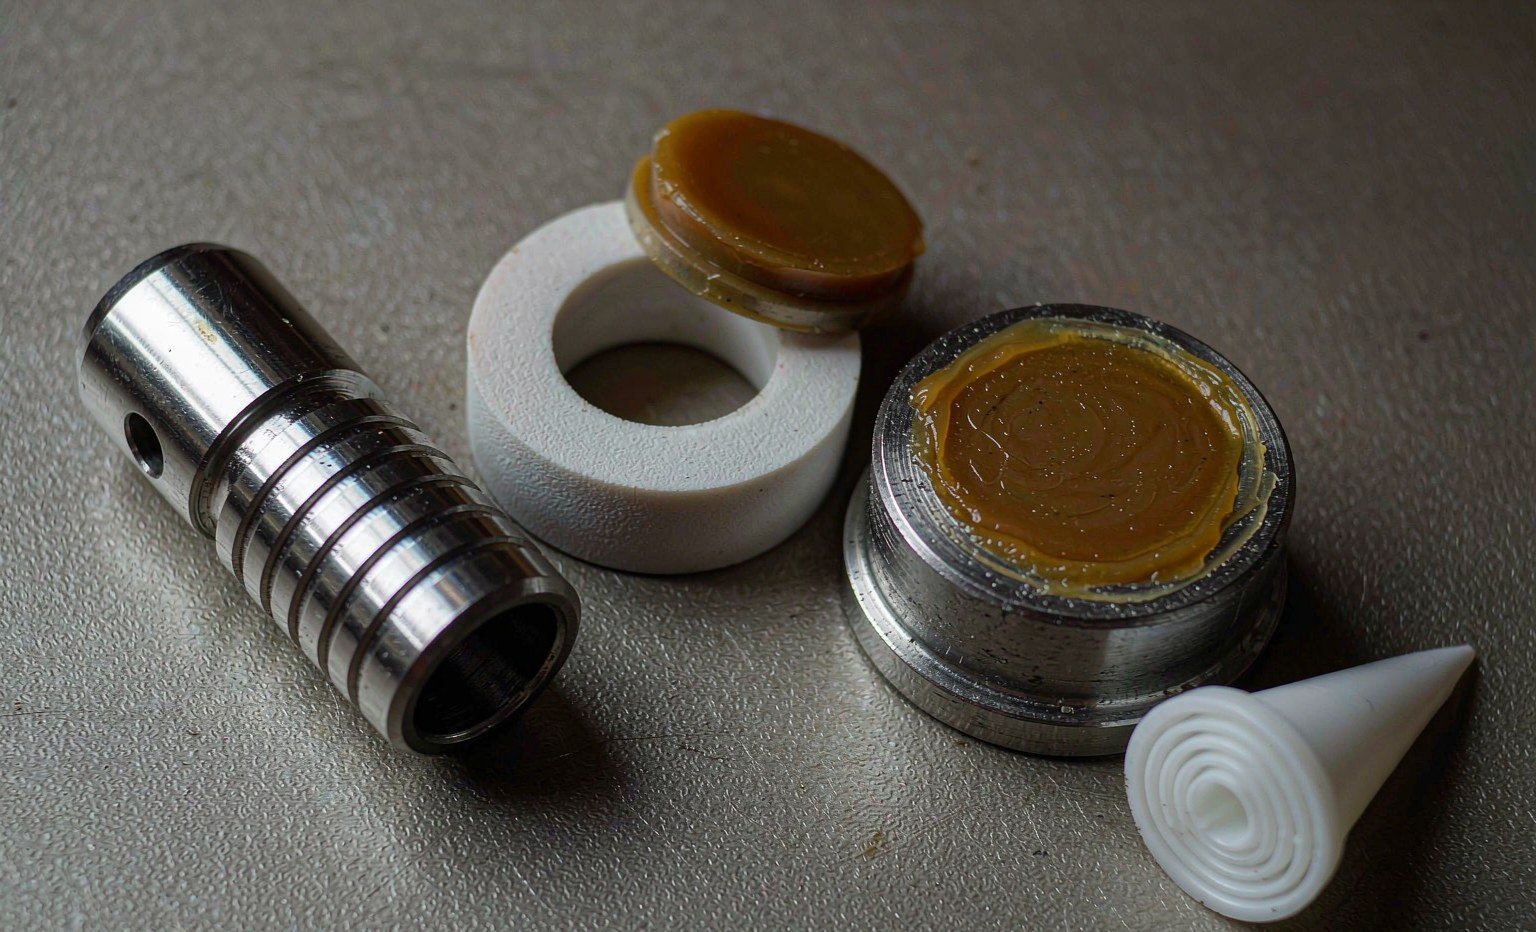
A static face seal under a fluid manifold sees the fluid but no motion. It tolerates higher swell, higher hardness, and a plain O-ring or gasket. A dynamic stem seal sees the same fluid plus 500,000 strokes, so it needs low friction, abrasion resistance, and a swell budget half as generous. A diaphragm separates fluid from air entirely: the fluid side is a barrier material question, the air side is a plain NBR question. A shaft seal on the pump that feeds the valve sees continuous rotation and heat from the motor, which is a rotary lip seal problem, not a valve problem.
The practical consequence is that a “seal kit” for a dispense valve is rarely one compound. When we quote a kit for a 2K epoxy dispenser, the hardener-side seals are FFKM, the resin-side seals are FKM, the air-side seals are NBR, and the wetted diaphragm is PTFE-faced. Buying the kit as a single material to save cost is how a valve ends up leaking from the cheapest joint in the assembly.
Seal Profiles Used in Dispensing Hardware
Profile choice follows from the motion and the cleanability requirement, and each profile has a hard limit.
| Profile | Wêr't it past | Sterkte | Limit |
|---|---|---|---|
| O-ring in a rectangular groove | Static joints, manifold faces, nozzle retainers | Cheapest, widest size coverage, AS568 and metric | No dynamic scraping action; rolls and twists in long strokes |
| PTFE-encapsulated O-ring | Static joints in aggressive fluid | Fluoropolymer skin with elastomer core; near-inert wetted face | Not for dynamic service; skin damaged by sharp groove edges |
| U-cup / lip seal | Reciprocating stems and plungers | Pressure-energised lip, good scrape on the return stroke | Needs a lead-in chamfer; lip folds on installation if stretched |
| Spring-energised PTFE lip | High-cycle stems, acrylate and solvent service | Inert jacket, metal spring load, low friction, wide temperature | Higher cost; requires a hard, fine-finished mating surface |
| Diaphragm | Miniature valves, UV and cyanoacrylate | No sliding contact, no dead volume, no stem packing | Stroke-limited; fatigue life falls fast with increasing stroke |
| Flat gasket / bonded washer | Nozzle seats, cartridge valve bases | High unit load, cheap, replaceable | One-time compression; no recovery after thermal cycling |
Mating surface finish matters more in dispensing than in hydraulics, because there is no oil film to hide it. A 0.4 µm Ra stem in a spring-energised PTFE seal will give years of service; the same seal on a 1.6 µm turned surface will wear through the jacket in months. We cover the groove-side equivalent in the note on why groove surface finish determines seal life.
Cure-in-Place: The Failure That Looks Like a Seal Failure
The most expensive dispensing seal failures are not chemical at all. They are process failures that present as seal failures.
Sianoakrylaat dat in in sletten fentyl oer in wykein efterbliuwt, sil úthardzje tsjin 'e stâle en de sealing fêstbine. Epoksy dat yn in statyske mixer efter syn potlibben efterbliuwt, sil fêst wurde ta in plug dy't de sealing by de folgjende aktuaasje ôfskeurt. UV-lijm yn in fentyllichem mei in transparant finster sil úthardzje op it sealingflak oeral dêr't ljocht komt. Yn elk gefal wurdt de sealing ferneatige troch de floeistof dy't op 'e ferkearde plak úthardet, en de oplossing is in spoelroutine, net in oare ferbining.
Trije regels dekke it measte. Spoel mei in oplosmiddel dat kompatibel is mei de sealing, net allinnich mei de lijm — MEK sil epoksy oplosse en ek in FKM-sealing 30–50% swellje litte. Spoel foar elke stop langer as it potlibben, net allinnich oan 'e ein fan 'e ploech. En by fentilen dy't net spield wurde kinne, brûk in diafragmûntwerp sûnder dea folume, sadat der nearne is dêr't floeistof bliuwe kin.
Skjinmaakkerij is de helte fan 'e spesifikaasje
In sealing dy't kompatibel is mei de lijm en ynkompatibel mei it skjinmakoplosmiddel, falt dochs, en de fal wurdt de lijm oanrekkene. Dit komt faak foar yn fabriken dy't oerstappe fan in aceton-spoeling nei MEK, of in NMP-basearre skjinmakker tafoegje om miljeuredenen.
Bou de kompatibiliteitstabel om beide floeistoffen hinne. FKM kin aromatyske en alifatyske koalwetterstoffen goed oan, mar swellt 30–50% yn aceton en MEK. EPDM kin ketonen, alkoholen en wetter oan, mar gjin koalwetterstoffen. FFKM dekket beide, ynklusyf ketonen, esters en aminen, tsjin in mearfâldige priis. PTFE dekket alles gemysk en bringt kâldfloei en syn eigen produksjekosten mei.
De skjinste oplossing yn fabriken mei in hege miks is faak in fear-spand PTFE-sealing: ien partnûmer dat feroarings yn lijm en oplosmiddel oerlibbet sûnder weropnij te kwalifisearjen. Foar fabriken dy't ien inkelde lijmfamylje op in tawijde line brûke, bliuwt de elastomeerwei goedkeaper en sealdet better.
In seisstapsspesifikaasjeroutine
Dit is de folchoarder dy't wy rinne as in dispenser-OEM of in kontraktprodusint in fentyllichem stjoert foar in sealoanbieding.
1. List elke floeistof op dy't de sealing oanrekket, yn folchoarder. Lijm A, spoeloplosmiddel B, skjinmakker C, en it residu dat ûntstiet as A B moetet. It residu is meastentiids it meast agressive ding yn 'e list.
2. Fêstigje it temperatuerfinster by de sealing, net by de nozzle. In hotmelt ynsteld op 170°C by de nozzle kin 140°C wêze by de sealing en 190°C by in oerslach fan 'e ferwarmer. Spesifisearje it maksimum dat de sealing sjocht, plus 20°C.
3. Klassifisearje de beweging. Statysk, hinne-en-wer, rotaasje, of diafragmbuiging. Dit eliminearret daliks de helte fan 'e kandidaatprofilen.
4. Stel it swelbudzjet fêst. 15% folume foar dynamysk, 25% foar statysk, en kontrolearje dan de groeffulling mei de swolde trochsneed, net de nominale.
5. Kies materiaal op floeistoffamylje, en ferifiearje dan op ferbining. De famyljenamme beheint it fjild; it spesifike ferbiningsgegevensblêd beslút. Stean op 168-oere ûnderdompelingsgegevens yn jo eigentlike floeistof by jo eigentlike temperatuer — in ferbiningsleveransier kin dat meastentiids yn twa wiken dwaan.
6. Spesifisearje it ynterface. Stâle-ôfwurking, groef-ôfwurking, ynfieringssjampfer, en hurdens fan it oanlizzende metaal. De helte fan 'e falen dy't wy ûndersykje, liedt werom nei in stâle fan 1,6 µm of in skerpe groefrâne, net nei de ferbining.
Wat op 'e oankeoporder moat
Sealings foar dispense-apparatuer binne meastentiids oarders mei lyts folume en hege miks, wat in ûndúdlike oankeoporder djoer makket foar beide kanten. De order moat de ferbiningsbenaming en it úthardingssysteem befetsje, de hurdens mei tolerânsje, de dimensjestandaard en tolerânsklasse, de relevante neilibbensdokuminten, en de skjinmakgemyske stof dy't it part oerlibje moat.
Foar siliconefrije of PFAS-frije programma's, sis dat eksplisyt en ferwachtsje in materiaalferklearring ynstee fan in mûnlinge befêstiging: in “siliconefrije” bewearing kin mislearje troch in losmiddel foar de mal, en in PFAS-ferklearring moat no PTFE-part foar part apart fan fluor-elastomeerparten dekke. De PTFE-, PEEK- en UHMWPE-komponinten dy't meastentiids by dizze sealings hearre, komme fan ús masinale plastykline, en beide wurde faak tegearre besteld fia de oanpaste produkten rûte.
Twa referinsjepunten binne de muoite wurdich om by de hân te hâlden foar it materiaalpetear. Hallite's technyske bibleteek dokumintearret it gedrach fan termoplastyske sealings ûnder belesting, en Trelleborg's sealing solutions-katalogus publisearret floeistofkompatibiliteitsgegevens per ferbiningsfamylje. Foar in ûnôfhinklike werjefte fan hoe't ferbiningsgemyske stof it swelljen driuwt, Darcoid's materiaalsiden en ERIKS's technyske hânboek foar sealing binne beide nuttich, en PPE hat de O-ringen mei lytse trochsneed op foarried dy't dizze fentilen brûke.
Wichtichste punten
- De gemyske stof fan 'e lijm beslút it sealmateriaal, net oarsom. Sortearje earst op floeistoffamylje, dan op ferbining.
- Sianoakrylaat lit sealings mislearje troch fêstbining, net troch swelljen. PTFE en UHMWPE binne de befochtige materialen dy't it oerlibje.
- Aminen yn epoksy-ferhurders falle standert FKM oan. Brûk FFKM oan 'e ferhurderkant, of EPDM dêr't de temperatuer it talit.
- Siliconefloeistof en silicoanrubber lossje inoar op. Set nea in VMQ-sealing yn in line mei silicoanlijm.
- Rekkenje folumeswelling om nei trochsneedgroei mei de kubuswoartel, en lûk dat dan fan jo knip ôf: 30% swelling kostet sa'n 0,32 mm op in O-ring fan 3,53 mm.
- 15% folumeswelling is de wurklimyt foar dynamyske sealings, 25% foar statyske, en groeffulling moat kontrolearre wurde mei de swolde ôfmjittings.
- Spoeldisipline foarkomt mear falen as materiaalferbetterings. Útharke lijm yn in sletten fentyl ferneatiget elke sealing.
- Spesifisearje de ferbining, it úthardingssysteem, de ynterface-ôfwurking en it skjinmakoplosmiddel — in fentylset is selden ien materiaal.
As jo in sealing kwalifisearje foar in spesifike lijm, stjoer ús dan it floeistofgegevensblêd, de fentyltekening en de skjinmakgemyske stof. Wy komme werom mei in ferbiningsadvys, in swelskatting foar jo temperatuer en in proefpartij foar lineproef. Begjin by de rubberen O-ring- en X-ring-rige of de assortimint ynkapsulearre sealen, en wy passe de rest fan 'e set dêrop oan.
Befochtige-paad-sealings foar lijm- en oplosmiddeltsjinst
Dispensefentilen freegje om it smelle ein fan 'e ferbiningsrige, en dêr sit ús foarried: FFKM- en FKM-O-ringen en X-ringen, PTFE- en folde-PTFE-sitels en -bussen, UHMWPE- en PEEK-slitaazje-ûnderdielen, EPDM en silicoan dêr't de gemyske stof it talit, plus ynkapsulearre sealings foar de posysjes dêr't in rubberkearn tsjin 'e floeistof beskerme wurde moat.
De routine yn dit artikel is dejinge dy't wy rinne op ynkommende oanfragen: earst de gemyske stof fan 'e lijm, dan de befochtige posysje, dan it skjinmakoplosmiddel, dan temperatuer. Swelling wurdt lêzen by de tsjinsttemperatuer ynstee fan by 23 °C, en it risiko fan úthardzjen op plak wurdt kontrolearre tsjin it dea folume om 'e sealing hinne — in groef dy't twa drippen katalisearre lijm fêsthâldt, sil mislearje hokker ferbining ek.
Stjoer it floeistofgegevensblêd, de fentyltekening en de skjinmakgemyske stof nei sales@bosssealing.com, en wy komme werom mei in ferbiningsadvys, in swelskatting by jo temperatuer en in proefpartij foar lineproef. De beoardieling kostet neat en de offerte folget binnen in dei; de kontaktformulier berikt deselde buro.