
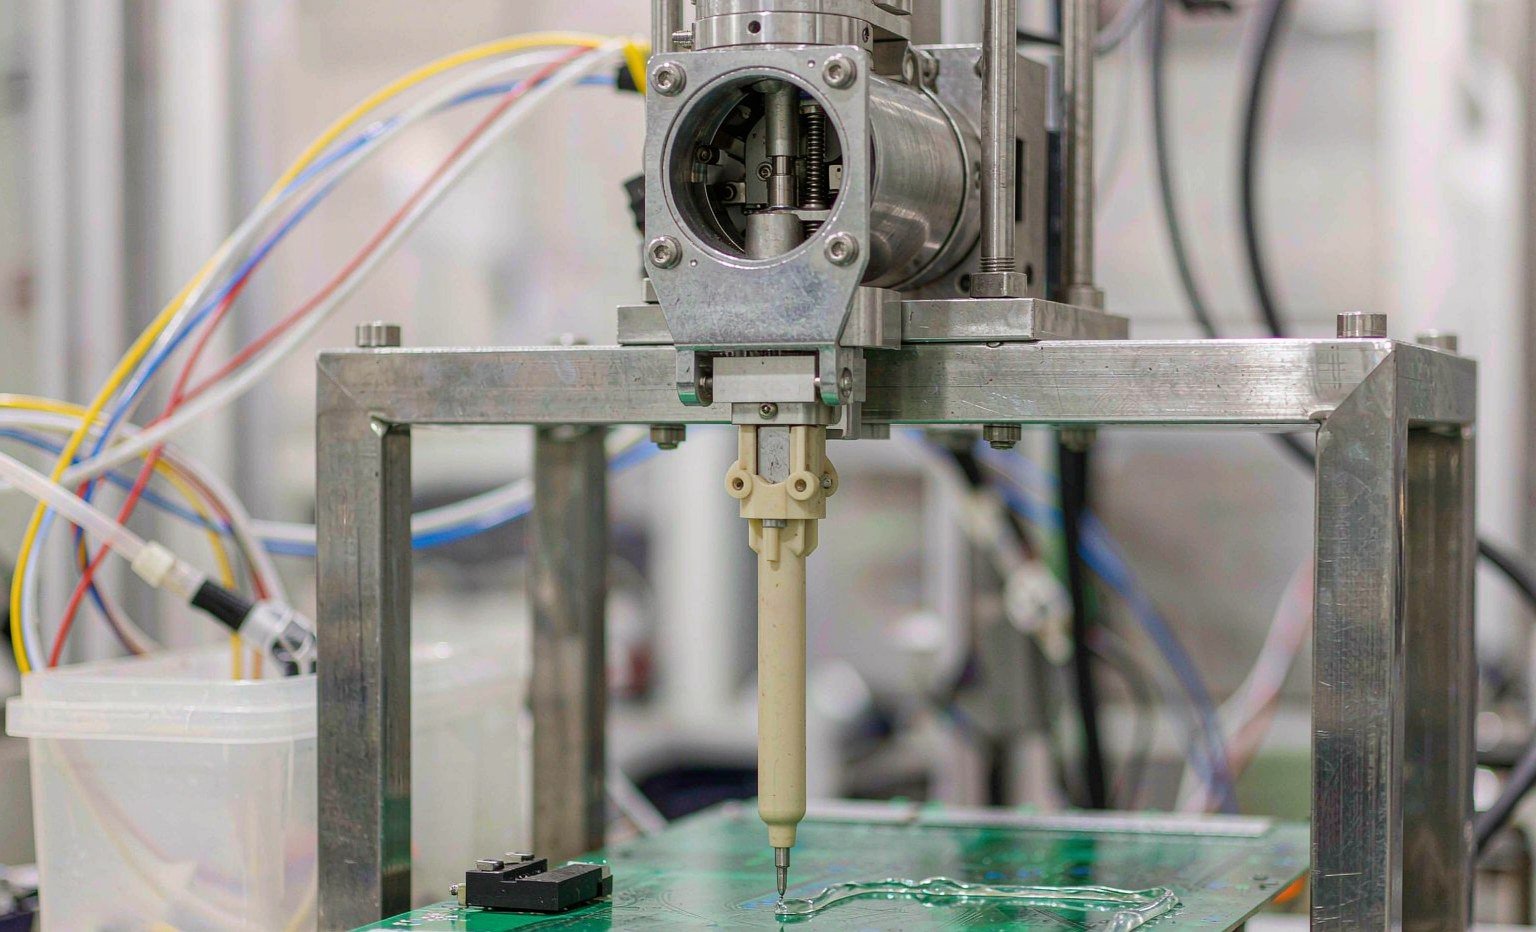
Ein Dosier ventil ist eine kleine Maschine, die eine Sache schlecht macht, und zwar beruflich: Es hält eine reaktive Flüssigkeit unter Druck, dosiert sie in Mikrolitern und bleibt dann zwanzig Sekunden still, während dieselbe Flüssigkeit an jeder benetzten Oberfläche aushärtet. Die Dichtung ist das Bauteil, das beide Hälften dieses Zyklus überstehen muss – den Druckhub und die Ruhephase –, und das über Millionen von Zyklen, ohne Schmierfilm zur Unterstützung und ohne Möglichkeit zur Inspektion.
Die meisten defekten Dosierdichtungen, die wir in zurückgesandten Ventilkörpern sehen, sind nicht verschlissen. Sie sind gequollen, extrahiert, verklebt oder durch die Flüssigkeit abgerieben, die sie eigentlich zurückhalten sollten. Ein Nitril-O-Ring in einer mit Aceton verdünnten Beschichtung nimmt innerhalb einer Woche genug Lösungsmittel auf, um über seine Nut hinaus zu wachsen und sich am Schaft abzuschaben. Eine Silikondichtung in einer Silikonklebstofflinie löst sich in ihrer eigenen Chemie auf. Eine FKM-Dichtung in einem Zweikomponenten-Epoxid mit Aminhärter wird hart, reißt und hinterlässt Krümel in der Mischkammer.
Dieser Leitfaden arbeitet rückwärts vom Klebstoff. Er ordnet neun Flüssigkeitsfamilien fünf Dichtungswerkstoffen zu, nennt die Quell- und Temperaturwerte, mit denen Sie planen können, und schließt mit der Spezifikationsroutine, die wir anwenden, wenn ein Dosiergeräte-Hersteller uns einen Ventilkörper und ein Flüssigkeitsdatenblatt schickt.
Das Dosier ventil ist die härteste Dichtungsaufgabe im Werk
Vergleichen Sie eine Dosier ventil dichtung mit einer Hydraulikzylinder-Stangendichtung, der Anwendung, um die herum die meisten Dichtungskataloge geschrieben sind. Die Hydraulikdichtung läuft in Öl, bei gleichbleibender Temperatur, mit einem Schmierfilm zwischen Lippe und Stange und einem Abstreifer, der Schmutz fernhält. Ihre Ausfallart ist Extrusion oder Lippenverschleiß nach langer Lebensdauer.
Die Dosier ventil dichtung läuft in einer Flüssigkeit, die danach ausgewählt wurde, wie aggressiv sie vernetzt, bei Umgebungs- oder Heißschmelztemperatur, meist trocken, oft nach einer Lösungsmittelspülung, die die Chemie vollständig verändert. Ihr Lastzyklus ist kurz und repetitiv: 0,2 Sekunden Druck, 20 Sekunden Verweilzeit, 500.000 Mal pro Jahr. Und die Flüssigkeit, die sie hält, ist häufig dieselbe, mit der Elastomere auf Metall geklebt werden.
Stellt man beide nebeneinander, kehrt sich die Spezifikationslogik um. Die Flüssigkeit der Hydraulikdichtung ist zum Schmieren ausgelegt; die Flüssigkeit der Dosierdichtung ist zum Kleben ausgelegt. Die Hydraulikdichtung läuft bei 40–80 °C bei gleichbleibender Temperatur; die Dosierdichtung läuft irgendwo zwischen 20 °C und 200 °C, je nachdem, ob die Linie einen Cyanacrylat- oder einen Polyolefin-Heißschmelzklebstoff aufträgt. Die Hydraulikdichtung sieht ihr ganzes Leben lang eine Chemie; die Dosierdichtung sieht Klebstoff, dann Spüllösungsmittel, dann Reiniger, dann wieder Klebstoff – viermal pro Schicht.
Die Ausfallmuster weichen in gleicher Weise voneinander ab. Hydraulikdichtungen sterben durch Extrusion und Lippenverschleiß – langsam, sichtbar und planbar. Dosierdichtungen sterben durch Quellung, Extraktion, Verklebung und Abriebverschleiß, und das erste Symptom ist meist eine Verschiebung des Schussgewichts um 3–5 %, die der Bediener durch Anpassen der Dosierzeit korrigiert. Wenn das Ventil zur Wartung ausgebaut wird, ist der Schaft zerkratzt und der Körper Schrott.
Fünf Mechanismen, die eine benetzte Dichtung zerstören
Nahezu jeder Ausfall einer Dosierdichtung lässt sich einem von fünf Mechanismen zuordnen. Den Mechanismus richtig zu benennen, ist der größte Teil der Diagnose; die Materialwahl folgt daraus.
| Mechanismus | Was Sie auf der Werkbank sehen | Was im Polymer passiert | Richtung der Abhilfe |
|---|---|---|---|
| Quellung | Dichtung ist weich, vergrößert, sitzt nicht in der Nut; der Schaft schleift | Lösungsmittelmoleküle dringen in das Netzwerk ein; das Volumen wächst um 15–50 % | Polymerfamilie wechseln, nicht die Härte |
| Extraktion | Dichtung schrumpft, wird hart, die Oberfläche wirkt kreidig; Leckage beim Abkühlen | Weichmacher und niedermolekulare Anteile laugen in die Flüssigkeit aus | Peroxidisch vernetzte oder reinere Mischung; Nachvernetzung |
| Chemischer Angriff | Risse, Blasen, klebrige Oberfläche, harte Kruste | Dehydrofluorierung durch Amine oder Kettenspaltung durch starke Oxidationsmittel | FFKM, PTFE oder eine Barrierenkonstruktion |
| Adhäsion / Aushärtung an Ort und Stelle | Dichtung ist mit dem Schaft verklebt; Riss bei der Betätigung | Cyanacrylat oder Epoxid polymerisiert an der Elastomeroberfläche | Nicht haftendes benetztes Material: PTFE, UHMWPE, beschichtetes Metall |
| Abriebverschleiß | Abflachung, nutenförmige Narbe, schwarzer Schlamm in der Flüssigkeit | Silber-, Keramik- oder Wärmeleitfüllstoffe schleifen die Dichtung am Schaft ab | Härteres, reibungsärmeres Material; Oberflächenbeschaffenheit des Schafts |
Zwei davon werden häufig falsch diagnostiziert. Extraktion sieht aus wie “die Dichtung ist ausgetrocknet” und wird durch Nachschmieren behoben, was sie nur hinauszögert. Adhäsion sieht aus wie “die Dichtung ist gerissen” und wird durch den Kauf eines zäheren Elastomers behoben, das noch fester klebt. Beide brauchen eine andere Oberfläche, nicht eine stärkere.
Beginnen Sie mit der Klebstoffchemie, nicht mit der Dichtung
Die nützliche Sortierfrage lautet nicht “welches Material ist am besten”, sondern “was macht diese Flüssigkeit mit einer Kohlenwasserstoffkette”. Klebstofffamilien lassen sich sauber sortieren, sobald man das fragt.
Cyanacrylat: Der Klebstoff, der zum Befestigungselement wird
Cyanacrylat härtet durch anionische Polymerisation aus, die durch Oberflächenfeuchtigkeit ausgelöst wird, in Sekunden, ohne Lösungsmittel und ohne Wärme. Es klebt außerdem die meisten Elastomere äußerst gut – und genau das ist das Problem. Ein Nitril- oder FKM-O-Ring in einem Cyanacrylat-Ventil klebt innerhalb weniger Verweilzyklen am Schaft fest, und der Aktuator reißt dann die Dichtung, statt sie zu bewegen.
Die benetzten Materialien, die hier funktionieren, sind diejenigen, die Cyanacrylat nicht benetzen kann: PTFE, gefülltes PTFE und UHMWPE sowie beschichteter Edelstahl. Praktische Ventile verwenden eine PTFE- oder UHMWPE-Membran oder einen PTFE-ummantelten O-Ring, wobei der Elastomerkern die Abdichtung übernimmt und das Fluorpolymer den Kontakt. Auf der Luftseite ist NBR mit 70 Shore A in Ordnung – es sieht die Flüssigkeit nie.
Die Feuchtigkeitskontrolle gehört zur Dichtungsspezifikation. Die Aushärtegeschwindigkeit von Cyanacrylat folgt der Umgebungsfeuchte, sodass ein Ventil, das bei 35 % rF sauber läuft, bei 65 % rF im selben Raum mit derselben Dichtung zukleben kann. Wenn Ihre Linie in einem feuchten Klima steht und der Ausfall in der Regenzeit auftrat, war die Dichtung nicht die Variable.
UV-härtende und anaerobe Acrylate
Acrylatsysteme – UV-härtend, anaerob und lichthärtende Hybridsysteme – sind die aggressivste gängige Flüssigkeit, auf die eine Dosierdichtung trifft. Sie enthalten reaktive Acrylatmonomere und -oligomere, die Nitril innerhalb von Tagen quellen lassen und Standard-FKM über Wochen angreifen. Anaerobe Sorten fügen eine Metallionen-Härtungsinitiierung hinzu, sodass jede Dichtung, die gegen einen Stahlschaft läuft, in der denkbar ungünstigsten Kontaktgeometrie sitzt.
FFKM ist hier der Standard, und das ist keine Marketingantwort: Perfluorelastomer-Rückgrate widerstehen Acrylatmonomeren, wo das teilfluorierte Rückgrat von FKM dies nicht tut. Der Vorbehalt ist, dass die FFKM-Verträglichkeit mischungsspezifisch ist. Ein Allzweck-FFKM, das für Säuredienst ausgewählt wurde, und eine für Acrylat- und Lösungsmittelkontakt formulierte Sorte verhalten sich unterschiedlich, und der Unterschied zeigt sich als Quellung von 15 % gegenüber 3 % nach 168 Stunden. Fragen Sie nach dem Mischungsdatenblatt, nicht nach dem Familiennamen.
Wo es die Geometrie zulässt, übertrifft eine federbelastete PTFE-Lippendichtung jedes Elastomer im Acrylateinsatz: Der PTFE-Mantel ist inert, und die Metallfeder liefert die Vorspannung, die das Polymer nicht aufbringen kann. Unsere federbelastete Dichtungsreihe deckt die kleinen Querschnitte ab, die diese Ventile verwenden.
Zweikomponenten-Epoxid und Aminhärter
Epoxid besteht aus zwei Flüssigkeiten mit gegensätzlichen Anforderungen, und hier scheitern Einzelmaterial-Lösungen. Die Harzseite ist eine mäßig aggressive organische Mischung, die die meisten FKM-Mischungen bewältigen. Die Härterseite ist ein Amin, und Amine sind genau das, was FKM angreift: Die Base spaltet Fluorwasserstoff vom Rückgrat ab und hinterlässt eine harte, rissige, spröde Oberfläche. Standard-FKM in einem statischen Mischblock, der von der Härterseite gespeist wird, fällt innerhalb von Wochen aus.
Die Lösung ist FFKM auf der Härterseite oder EPDM, wo der Härter der einzige Flüssigkeitskontakt ist und die Temperatur moderat bleibt – EPDM ist eines der wenigen Elastomere, das Amine gut verträgt. Übertragen Sie diese EPDM-Wahl nicht auf die Harzseite: EPDM quillt in aromatischen und aliphatischen Kohlenwasserstoffen stark.
Statikmischer und Mischblöcke verdienen gesonderte Aufmerksamkeit. Die Dichtung am Mischereinlass sieht das gemischte Fluid, das aggressiver ist als jede der beiden Komponenten, und sie sieht es in dem Moment, in dem die Reaktion beginnt. Eine 2K-Meter-Mix-Anlage, die Epoxid verarbeitet, sollte an jeder benetzten Verbindungsstelle stromabwärts des Mischpunkts FFKM aufweisen sowie eine dokumentierte Spülroutine für Stillstände, die länger als die Topfzeit dauern.
Polyurethan-, Isocyanat- und Feuchtigkeitshärtungssysteme
Isocyanatbasierte Klebstoffe – reaktive Polyurethan-Schmelzklebstoffe, 2K-PU und feuchtigkeitshärtendes PU – sind konstruktionsbedingt feuchtigkeitsempfindlich. Sie greifen außerdem EPDM an, was die günstigste aminfeste Option ausschließt. FKM mit 70–75 Shore A eignet sich für die meisten PU-Systeme bei mäßiger Temperatur; FFKM ist die sicherere Antwort, wenn zusätzlich Weichmacher oder Lösungsmittel vorhanden sind, da die Weichmacherextraktion die übliche Ursache für die Aushärtung von Dichtungen in PU-Leitungen ist.
Ausgehärtete PU-Rückstände sind eine weitere Abrasionsquelle. Eine Dichtung, die gegen teilweise ausgehärtetes PU läuft, nimmt einen Film auf, der an der Oberfläche aushärtet und dann wie eine Schleifpaste wirkt. Benetzte Teile profitieren mehr von einer reibungsarmen Oberfläche – gefülltes PTFE oder ein polierter, passivierter Schaft – als von einem härteren Elastomer.
Silikondichtstoffe: Der eine Fall, in dem das naheliegende Material falsch ist
Silikondichtstoffe und Silikonöle lösen Silikonkautschuk auf. Kontakt innerhalb derselben Materialfamilie bedeutet, dass das Fluid in das Dichtungsnetzwerk eindringt und die Dichtung in das Fluid übergeht, sodass Sie eine gequollene Dichtung, ein kontaminiertes Produkt und einen dauerhaft klebrigen Film am Ventilkörper erhalten.
Verwenden Sie für die Silikondosierung FKM, FFKM oder PTFE und spezifizieren Sie platinvernetztes Silikon nur auf der Luftseite, wo kein Fluidkontakt besteht. Dieselbe Regel gilt umgekehrt für thermische Gele auf Silikonbasis: Sie finden jede Silikondichtung im Fluidweg.
Schmelzklebstoff: 120 bis 200 °C und kein Lösungsmittel als Ursache
Schmelzklebstoff beseitigt die Lösungsmittelfrage und ersetzt sie durch eine Temperaturfrage. EVA- und Polyolefin-Schmelzklebstoffe laufen mit etwa 150–200 °C an der Düse; reaktives PUR läuft kühler, bei etwa 120–150 °C, härtet aber anschließend durch Feuchtigkeit aus, sodass die Dichtung sowohl Hitze als auch ein vernetzendes Fluid sieht. Ausgehärtete PUR-Rückstände sind zudem äußerst schwer zu entfernen, ohne die Dichtung zu beschädigen.
FKM deckt die untere Hälfte dieses Bereichs problemlos ab und die obere Hälfte kurzzeitig. Über etwa 200 °C, oder wo immer die Dichtung nahe an der Heizpatrone sitzt, ist FFKM oder eine PTFE-/federenergetisierte Kombination die dauerhafte Antwort. Die Wärmeausdehnung ist die zweite Designvariable: Ein Aluminiumkörper und ein Stahlschaft bewegen sich bei einem Temperaturhub von 180 °C unterschiedlich, und eine bei Raumtemperatur dimensionierte Dichtung kann bei Betriebstemperatur ihre Pressung verlieren. Die Nutentiefe sollte im heißen Zustand geprüft werden, nicht im Prüfstandszustand.
Gefüllte Klebstoffe: Silber-, Keramik- und Wärmeleitpasten
Elektrisch leitfähige und wärmeleitfähige Klebstoffe enthalten 60–85 Gew.-% Füllstoff – Silberflocken, Bornitrid, Aluminiumoxid, Graphit. Dies sind abrasive Aufschlämmungen, keine Fluide, und das Dichtungsversagen ist mechanisch: eine Abflachung am O-Ring, eine polierte Schramme am Schaft und grauer Schlamm in der Mischkammer.
Die Abriebfestigkeit in dieser Anwendung kommt von Polyurethan mit 90–95 Shore A, gefülltem PTFE oder UHMWPE – nicht von einem härteren Gummi. Ein FKM-O-Ring mit 90 Shore A widersteht der Extrusion besser als einer mit 70 Shore A, läuft aber dennoch flach ab, weil Härte nicht gleich Abriebfestigkeit ist. Wo die Dichtung statisch ist und der Verschleiß am Schaft auftritt, ist es günstiger, den Verschleiß auf ein austauschbares PTFE- oder UHMWPE-Bauteil zu verlagern, als das Elastomer aufzuwerten.
| Klebstoff-/Fluidfamilie | Bestes benetztes Dichtungsmaterial | Akzeptabel mit Einschränkungen | Vermeiden | Hauptrisiko |
|---|---|---|---|---|
| Cyanacrylat | PTFE, UHMWPE, PTFE-ummantelt | Beschichteter Edelstahl (kein Elastomer benetzt) | NBR, FKM, EPDM (alle verkleben) | In-situ-Aushärtung, Verklebung |
| UV-härtendes Acrylat | FFKM (Acrylat-Typ) | Federenergetisiertes PTFE | NBR, EPDM, Standard-FKM | Quellung, dann Aushärtung |
| Anaerobes Methacrylat | FFKM | PTFE-Kapsel über FKM-Kern | NBR, Silikon | Metallkontakt-Aushärtung, Verklebung |
| 2K-Epoxid – Harzseite | FKM 70–75 A | FFKM für lösungsmittelverdünnte Typen | EPDM | Lösungsmittelquellung |
| 2K-Epoxid – Aminhärter | FFKM | EPDM (nur bei mäßiger Temperatur) | Standard-FKM | Dehydrofluorierung, Rissbildung |
| Polyurethan / Isocyanat | FKM 70–75 A | FFKM, wo Lösungsmittel vorhanden sind | EPDM | Weichmacherextraktion, Aushärtung |
| Silikondichtstoff / -gel | FKM, FFKM, PTFE | — | Silikonkautschuk (VMQ) | Auflösung innerhalb derselben Materialfamilie |
| Schmelzklebstoff EVA / Polyolefin | FKM bis 200 °C; FFKM darüber | PTFE an der heißen Stirnfläche | NBR, EPDM | Wärmealterung, Extrusion bei Temperatur |
| Silber-/Keramik gefüllte Paste | PU 90–95 A, gefülltes PTFE, UHMWPE | 90 A FKM für statische Dichtungen | 70 A NBR | Abriebverschleiß |
Quellwerte lesen wie ein Konstrukteur
Jedes Datenblatt einer Mischung nennt die Volumenquellung nach ASTM D471. Drei Leseregeln unterscheiden einen brauchbaren Wert von einer Marketingzahl.
Die Temperatur beachten. Eine 168-stündige Immersion bei 23 °C sagt sehr wenig über ein Ventil aus, das bei 70 °C läuft. Die Quellung ist stark temperaturabhängig: Eine FKM-Mischung, die in Toluol bei Raumtemperatur um 6 % quillt, kann bei 70 °C in denselben 168 Stunden um 10 % quellen. Prüfen Sie bei der Einsatztemperatur oder reduzieren Sie den Raumtemperaturwert um etwa die Hälfte.
Volumen in Längenmaß umrechnen. Die Quellung wird als Volumen angegeben, aber Nuten werden nach Längenmaß gefertigt. Die Volumenänderung lässt sich über die Kubikwurzel in eine Querschnittsänderung umrechnen: 15 % Volumenquellung entsprechen etwa 4,8 % Querschnittszunahme, 30 % etwa 9,1 %, 50 % etwa 14,5 %. Dieser Wert zehrt Ihre Pressung auf.
Die Pressungsrechnung durchführen. Nehmen Sie einen O-Ring mit 3,53 mm Querschnitt in einer Nut, die 18 % Pressung ergibt – 0,64 mm Überdeckung. Ein Fluid, das die Mischung um 30 Volumenprozent quellen lässt, fügt dem Querschnitt 0,32 mm hinzu, die Hälfte der Pressung, und die Dichtung leckt nun bei niedrigem Druck, während sie bei hohem Druck schleift. Eine Quellung von 50 % verbraucht 0,51 mm und die Verbindung ist erledigt. Deshalb ist “15 % Quellung nach 168 Stunden” die Arbeitsgrenze für eine dynamische Dichtung und 25 % etwa die Grenze für eine statische.
Die Nutfüllung ist die zweite Einschränkung. Eine gequollene Dichtung braucht Platz, um auszuweichen. Statische Nuten sollten 85–90 % Füllung nicht überschreiten; dynamische Nuten sollten bei 75–85 % bleiben. Ist die Nut mit einer trockenen Dichtung bereits zu 88 % gefüllt, hat eine Mischung mit 12 % Quellung keinen Platz und wird in den Spalt extrudiert.
Wo die Dichtung sitzt, ändert die Antwort
Zwei Dichtungen im selben Ventilkörper können unterschiedliche Werkstoffe benötigen – und tun es oft.
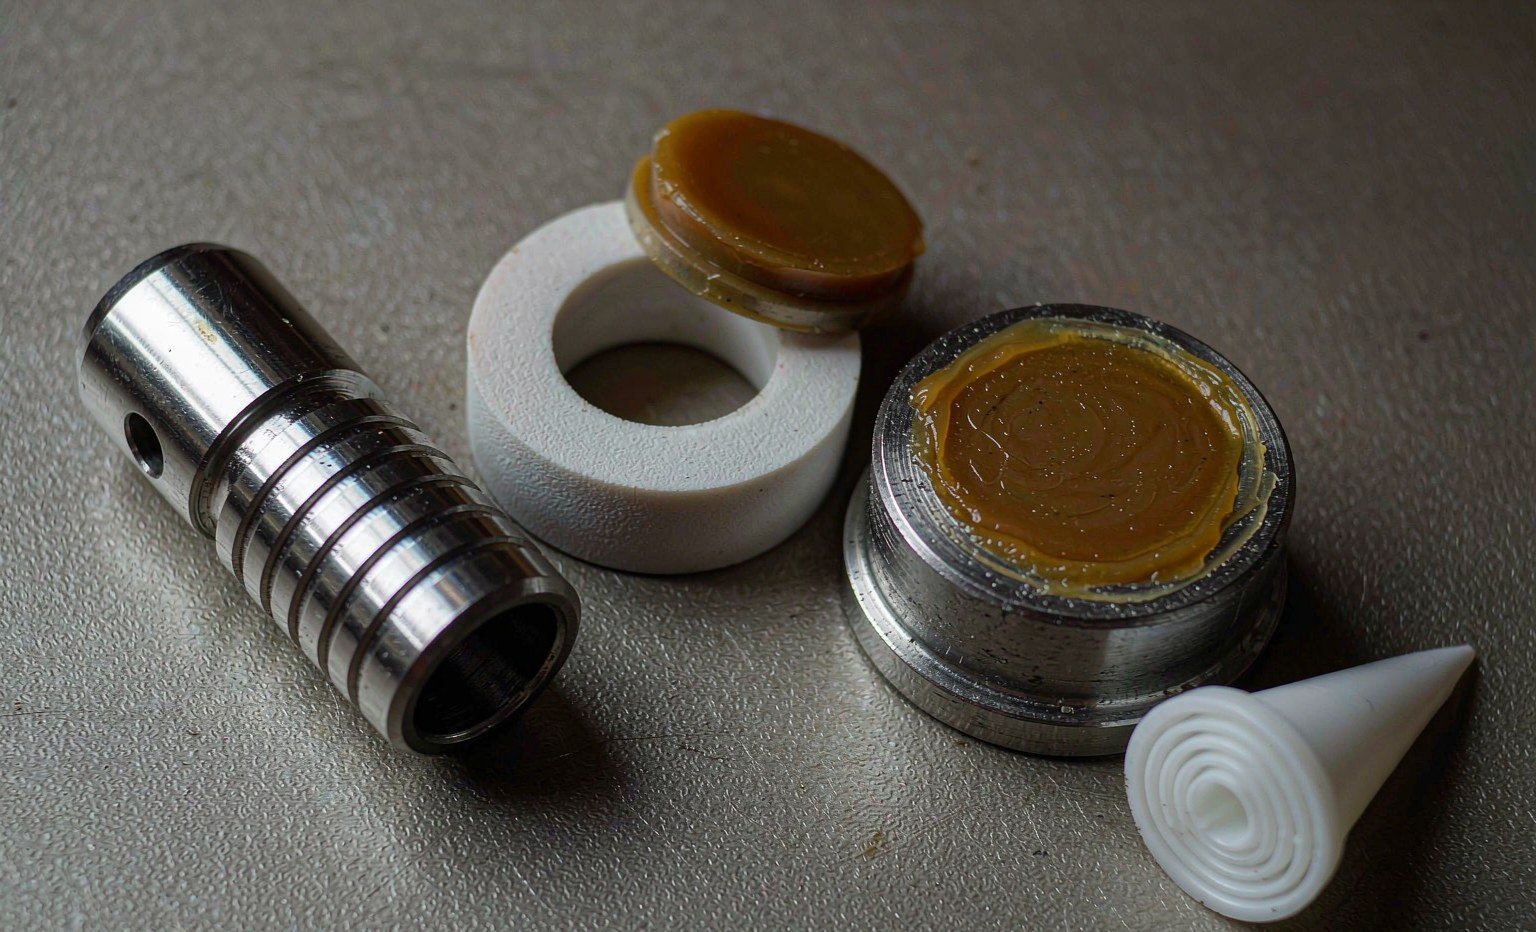
Eine statische Flächendichtung unter einem Fluidverteiler sieht das Fluid, aber keine Bewegung. Sie verträgt höhere Quellung, höhere Härte und einen einfachen O-Ring oder eine Dichtung. Eine dynamische Schaftdichtung sieht dasselbe Fluid plus 500.000 Hübe, daher braucht sie geringe Reibung, Abriebfestigkeit und ein halb so großzügiges Quellungsbudget. Eine Membran trennt Fluid und Luft vollständig: Die Fluidseite ist eine Frage des Sperrwerkstoffs, die Luftseite eine einfache NBR-Frage. Eine Wellendichtung an der Pumpe, die das Ventil speist, sieht kontinuierliche Rotation und Wärme vom Motor – das ist ein Problem für Radial-Wellendichtringe, kein Ventilproblem.
Die praktische Konsequenz ist, dass ein “Dichtungssatz” für ein Dosierventil selten aus einer einzigen Mischung besteht. Wenn wir einen Satz für einen 2K-Epoxid-Dosierer anbieten, sind die Dichtungen auf der Härter-Seite FFKM, die Dichtungen auf der Harz-Seite FKM, die Dichtungen auf der Luft-Seite NBR und die medienberührte Membran PTFE-beschichtet. Den Satz als Einzelwerkstoff zu kaufen, um Kosten zu sparen, ist der Weg, auf dem ein Ventil an der billigsten Verbindung der Baugruppe zu lecken beginnt.
In Dosierkomponenten verwendete Dichtungsprofile
Die Profilwahl ergibt sich aus der Bewegung und der Reinigungsanforderung, und jedes Profil hat eine harte Grenze.
| Profil | Einsatzbereich | Festigkeit | Grenze |
|---|---|---|---|
| O-Ring in einer rechteckigen Nut | Statische Verbindungen, Verteilerflächen, Düsenhalter | Am günstigsten, größte Größenabdeckung, AS568 und metrisch | Keine dynamische Abstreifwirkung; rollt und verdreht sich bei langen Hüben |
| PTFE-ummantelter O-Ring | Statische Verbindungen in aggressivem Fluid | Fluorpolymer-Mantel mit Elastomerkern; nahezu inerte medienberührte Fläche | Nicht für dynamischen Einsatz; Mantel wird durch scharfe Nutkanten beschädigt |
| U-Cup / Lippendichtung | Hin- und hergehende Schäfte und Kolben | Druckbeaufschlagte Lippe, gutes Abstreifen beim Rückhub | Benötigt eine Einführungsfase; Lippe knickt bei der Montage um, wenn sie gedehnt wird |
| Federbeaufschlagte PTFE-Lippe | Hochzyklische Schäfte, Acrylat- und Lösemitteleinsatz | Inerter Mantel, Metallfedervorspannung, geringe Reibung, breiter Temperaturbereich | Höhere Kosten; erfordert eine harte, fein bearbeitete Gegenfläche |
| Membran | Miniaturventile, UV und Cyanacrylat | Kein Gleitkontakt, kein Totvolumen, keine Schaftpackung | Hubbegrenzt; die Ermüdungslebensdauer sinkt mit zunehmendem Hub schnell |
| Flachdichtung / Dichtscheibe | Düsensitze, Sockel von Patronenventilen | Hohe Flächenpressung, günstig, austauschbar | Einmalige Kompression; keine Rückstellung nach Temperaturwechseln |
Die Oberflächenbeschaffenheit der Gegenfläche ist beim Dosieren wichtiger als in der Hydraulik, weil kein Ölfilm sie verdeckt. Ein Schaft mit 0,4 µm Ra in einer federbeaufschlagten PTFE-Dichtung hält jahrelang; dieselbe Dichtung auf einer gedrehten Oberfläche mit 1,6 µm verschleißt den Mantel in Monaten. Das nutzseitige Gegenstück behandeln wir im Hinweis zu warum die Oberflächenbeschaffenheit der Nut die Dichtungslebensdauer bestimmt.
Cure-in-Place: Der Ausfall, der wie ein Dichtungsausfall aussieht
Die teuersten Ausfälle von Dosierdichtungen sind überhaupt nicht chemisch bedingt. Es sind Prozessfehler, die sich als Dichtungsausfälle darstellen.
Cyanacrylat, das über ein Wochenende in einem geschlossenen Ventil verbleibt, härtet an der Spindel aus und verklebt die Dichtung an ihrem Sitz. Epoxid, das über seine Topfzeit hinaus in einem Statikmischer verbleibt, härtet zu einem Pfropfen aus, der die Dichtung beim nächsten Betätigen abscheert. UV-Klebstoff in einem Ventilkörper mit transparentem Fenster härtet auf der Dichtungsfläche überall dort aus, wo Licht hingelangt. In jedem Fall wird die Dichtung zerstört, weil die Flüssigkeit an der falschen Stelle aushärtet, und die Lösung ist eine Spülroutine, nicht eine andere Rezeptur.
Drei Regeln decken das meiste ab. Spülen Sie mit einem Lösungsmittel, das mit der Dichtung kompatibel ist, nicht nur mit dem Klebstoff – MEK löst Epoxid und lässt eine FKM-Dichtung zugleich um 30–50 % quellen. Spülen Sie vor jeder Stilllegung, die länger als die Topfzeit dauert, nicht erst am Schichtende. Und bei Ventilen, die nicht gespült werden können, verwenden Sie eine Membranbauform ohne Totvolumen, damit die Flüssigkeit nirgends stehen bleiben kann.
Die Reinigungschemie ist die halbe Spezifikation
Eine Dichtung, die mit dem Klebstoff kompatibel und mit dem Reinigungslösungsmittel inkompatibel ist, versagt trotzdem – und das Versagen wird dem Klebstoff angelastet. Das ist häufig in Anlagen, die von einer Acetonspülung auf MEK umstellen oder aus Umweltgründen einen Reiniger auf NMP-Basis hinzufügen.
Bauen Sie die Kompatibilitätstabelle um beide Fluide herum auf. FKM verträgt aromatische und aliphatische Kohlenwasserstoffe gut, quillt aber in Aceton und MEK um 30–50 %. EPDM verträgt Ketone, Alkohole und Wasser, aber keine Kohlenwasserstoffe. FFKM deckt beides ab, einschließlich Ketonen, Estern und Aminen, zu einem Vielfachen der Kosten. PTFE deckt chemisch alles ab und bringt Kaltfluss und eigene Herstellungskosten mit.
Die sauberste Lösung in Anlagen mit hoher Variantenvielfalt ist oft eine federbeaufschlagte PTFE-Dichtung: eine Teilenummer, die Klebstoff- und Lösungsmittelwechsel ohne Requalifizierung übersteht. Für Anlagen, die eine einzige Klebstofffamilie auf einer dedizierten Linie fahren, bleibt der Elastomerweg günstiger und dichtet besser.
Eine sechsstufige Spezifikationsroutine
Das ist die Abfolge, die wir durchlaufen, wenn ein Dosiergeräte-Hersteller oder ein Auftragsfertiger einen Ventilkörper für ein Dichtungsangebot einsendet.
1. Listen Sie jedes Fluid auf, mit dem die Dichtung in Berührung kommt, und zwar in der Reihenfolge. Klebstoff A, Spüllösungsmittel B, Reiniger C und der Rückstand, der entsteht, wenn A auf B trifft. Der Rückstand ist meist das aggressivste Element auf der Liste.
2. Legen Sie das Temperaturfenster an der Dichtung fest, nicht an der Düse. Ein Heißschmelzklebstoff, der an der Düse auf 170 °C eingestellt ist, hat an der Dichtung möglicherweise 140 °C und während eines Überschwingens der Heizung 190 °C. Geben Sie das Maximum an, das die Dichtung sieht, plus 20 °C.
3. Klassifizieren Sie die Bewegung. Statisch, hin- und hergehend, rotierend oder Membranbiegung. Das schließt sofort die Hälfte der in Frage kommenden Profile aus.
4. Legen Sie das Quellbudget fest. 15 % Volumen für dynamische, 25 % für statische Anwendungen, dann prüfen Sie die Nutfüllung mit dem gequollenen Querschnitt, nicht mit dem Nennquerschnitt.
5. Wählen Sie das Material nach Fluidfamilie, dann verifizieren Sie anhand der Rezeptur. Der Familienname grenzt das Feld ein; das Datenblatt der konkreten Rezeptur entscheidet. Bestehen Sie auf 168-Stunden-Immersiondaten in Ihrem tatsächlichen Fluid bei Ihrer tatsächlichen Temperatur – ein Rezepturhersteller kann das in der Regel innerhalb von zwei Wochen durchführen.
6. Spezifizieren Sie die Schnittstelle. Spindeloberfläche, Nutoberfläche, Einführungsfase und Härte des Gegenmetalls. Die Hälfte der Schadensfälle, die wir untersuchen, geht auf eine Spindel mit 1,6 µm oder eine scharfe Nutkante zurück, nicht auf die Rezeptur.
Was auf die Bestellung gehört
Dichtungen für Dosiergeräte sind üblicherweise Aufträge mit geringem Volumen und hoher Variantenvielfalt, was eine ungenaue Bestellung für beide Seiten teuer macht. Die Bestellung sollte die Rezepturbezeichnung und das Vernetzungssystem, die Härte mit Toleranz, die Maßnorm und Toleranzklasse, die relevanten Konformitätsdokumente und die Reinigungschemie enthalten, die das Teil überstehen muss.
Bei silikonfreien oder PFAS-freien Programmen sagen Sie das ausdrücklich und verlangen Sie eine Materialerklärung statt einer mündlichen Bestätigung: Eine “silikonfreie” Angabe kann an einem Trennmittel scheitern, und eine PFAS-Erklärung muss heute PTFE-Teile getrennt von Fluorelastomer-Teilen abdecken. Die PTFE-, PEEK- und UHMWPE-Komponenten, die diese Dichtungen üblicherweise begleiten, stammen aus unserer Linie für bearbeitete Kunststoffe, und beides wird häufig zusammen über den individuell angepasste Produkte Weg bestellt.
Zwei Referenzpunkte lohnen sich, für das Materialgespräch in der Akte zu behalten. Die technische Bibliothek von Hallite dokumentiert das Verhalten thermoplastischer Dichtungen unter Last, und Trelleborgs Katalog für Dichtungslösungen veröffentlicht Fluidkompatibilitätsdaten nach Rezepturfamilie. Für eine unabhängige Sicht darauf, wie die Rezepturchemie das Quellen bestimmt, die Materialseiten von Darcoid und das technische Dichtungshandbuch von ERIKS sind beide nützlich, und PPE führt die O-Ringe mit kleinem Querschnitt, die diese Ventile verwenden, auf Lager.
Wichtigste Erkenntnisse
- Die Klebstoffchemie entscheidet über das Dichtungsmaterial, nicht umgekehrt. Sortieren Sie zuerst nach Fluidfamilie, dann nach Rezeptur.
- Cyanacrylat lässt Dichtungen durch Verkleben versagen, nicht durch Quellen. PTFE und UHMWPE sind die medienberührten Werkstoffe, die es überstehen.
- Amine in Epoxid-Härtern greifen Standard-FKM an. Verwenden Sie FFKM auf der Härterseite oder EPDM, wo es die Temperatur zulässt.
- Silikonfluid und Silikonkautschuk lösen einander auf. Setzen Sie niemals eine VMQ-Dichtung in eine Silikonklebstoff-Leitung.
- Rechnen Sie die Volumenquellung mit der Kubikwurzel in Querschnittszuwachs um und ziehen Sie diesen von Ihrer Stauchung ab: 30 % Quellung kosten etwa 0,32 mm bei einem O-Ring mit 3,53 mm.
- 15 % Volumenquellung ist die Arbeitsgrenze für dynamische Dichtungen, 25 % für statische, und die Nutfüllung muss mit den gequollenen Abmessungen geprüft werden.
- Spüldisziplin verhindert mehr Schadensfälle als Materialaufwertungen. Ausgehärteter Klebstoff in einem geschlossenen Ventil zerstört jede Dichtung.
- Spezifizieren Sie die Rezeptur, das Vernetzungssystem, die Oberflächenbeschaffenheit der Schnittstelle und das Reinigungslösungsmittel – ein Ventilsatz besteht selten aus einem einzigen Material.
Wenn Sie eine Dichtung für einen bestimmten Klebstoff qualifizieren, senden Sie uns das Fluiddatenblatt, die Ventilzeichnung und die Reinigungschemie. Wir melden uns mit einer Rezepturempfehlung, einer Quellschätzung für Ihre Temperatur und einem Musterlos für den Linienversuch zurück. Beginnen Sie mit dem Sortiment an Gummi-O-Ringen und X-Ringen oder die Reihe ummantelter Dichtungen, und wir passen den Rest des Satzes daran an.
Medienberührte Dichtungen für Klebstoff- und Lösungsmittelanwendungen
Dosierventile verlangen das schmale Ende des Rezepturspektrums, und genau dort liegt unser Lagerbestand: FFKM- und FKM-O-Ringe und X-Ringe, PTFE- und gefüllte PTFE-Sitze und Buchsen, UHMWPE- und PEEK-Verschleißteile, EPDM und Silikon, wo es die Chemie zulässt, sowie ummantelte Dichtungen für die Positionen, an denen ein Gummikern vor dem Fluid geschützt werden muss.
Die Routine in diesem Artikel ist die, die wir bei eingehenden Anfragen durchlaufen: zuerst die Klebstoffchemie, dann die medienberührte Position, dann das Reinigungslösungsmittel, dann die Temperatur. Die Quellung wird bei der Betriebstemperatur abgelesen und nicht bei 23 °C, und das Risiko des Aushärtens an Ort und Stelle wird gegen das Totvolumen rund um die Dichtung geprüft – eine Nut, die zwei Tropfen katalysierten Klebstoffs einschließt, versagt unabhängig von der Rezeptur.
Senden Sie das Fluiddatenblatt, die Ventilzeichnung und die Reinigungschemie an sales@bosssealing.com, und wir melden uns mit einer Rezepturempfehlung, einer Quellschätzung bei Ihrer Temperatur und einem Musterlos für den Linienversuch zurück. Die Prüfung kostet nichts, und das Angebot folgt innerhalb eines Tages; das Kontaktformular erreicht denselben Arbeitsplatz.