
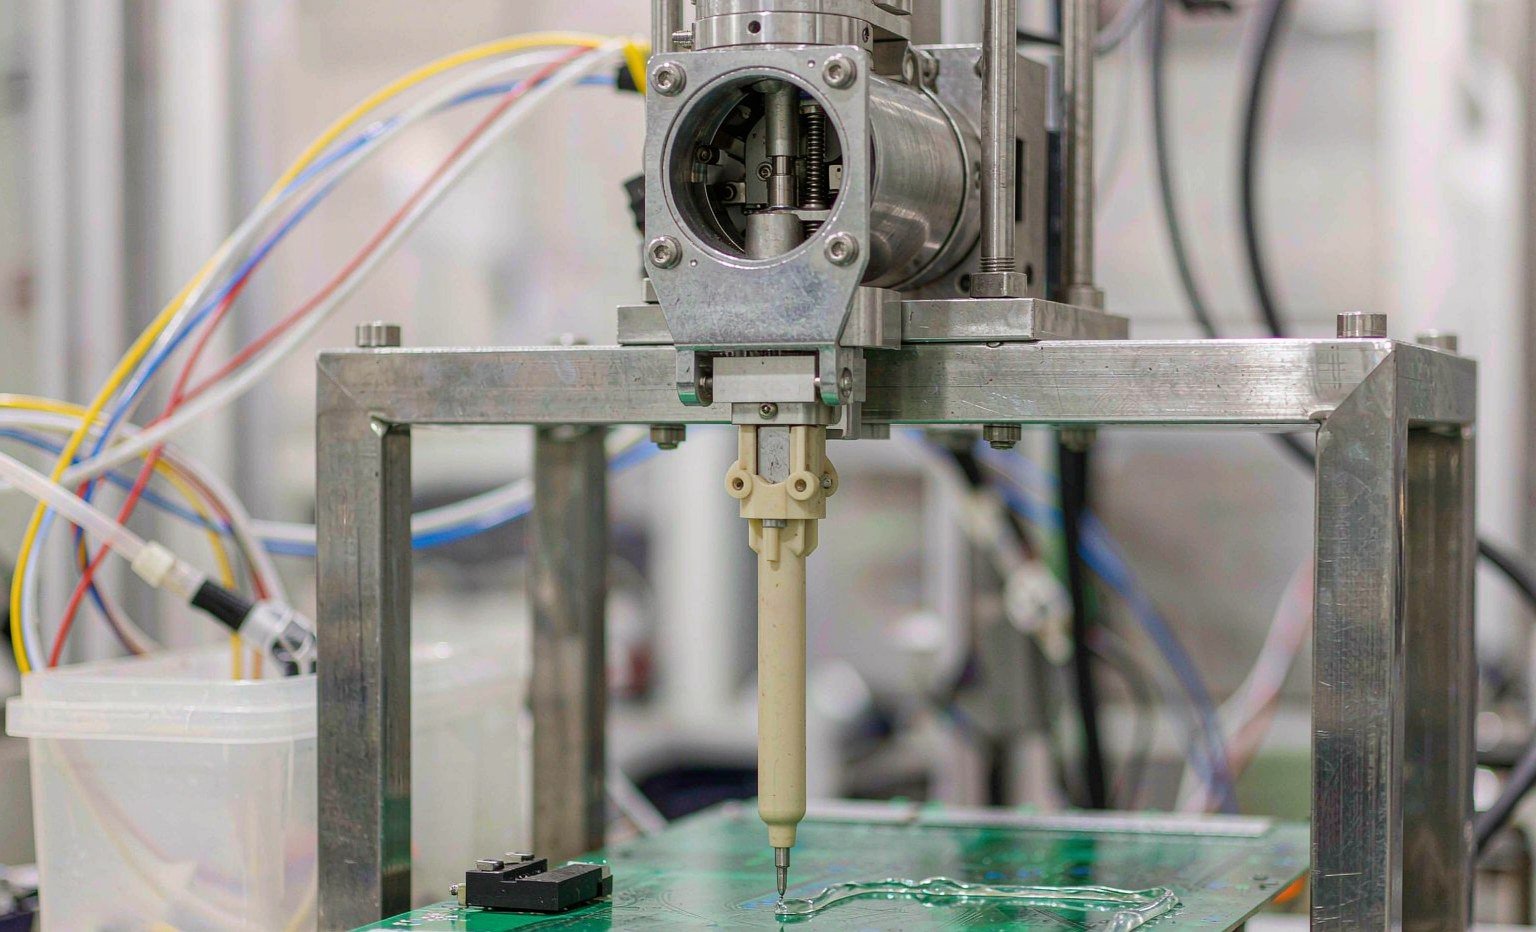
Uma válvula dispensadora é uma pequena máquina que faz uma coisa mal para ganhar a vida: mantém um fluido reativo sob pressão, doseia-o em microlitros e depois fica parada durante vinte segundos com esse mesmo fluido a curar contra todas as superfícies molhadas. O vedante é a peça que tem de sobreviver às duas metades desse ciclo — o curso de pressão e a pausa em repouso — durante milhões de ciclos, sem película de lubrificante que o ajude e sem acesso para inspeção.
A maioria dos vedantes de dispensa avariados que vemos em corpos de válvula devolvidos não está desgastada. Estão inchados, extraídos, colados ou abrasados pelo fluido que deviam conter. Um O-ring de nitrilo num revestimento diluído com acetona absorve solvente suficiente numa semana para crescer para além da sua ranhura e começar a raspar-se no fuso. Um vedante de silicone numa linha de adesivo de silicone dissolve-se na sua própria química. Um vedante de FKM num epóxi de dois componentes com endurecedor amínico endurece, fende-se e deixa migalhas na câmara de mistura.
Este guia parte do adesivo e trabalha em sentido inverso. Mapeia nove famílias de fluidos face a cinco materiais de vedação, apresenta os valores de inchamento e temperatura com que pode projetar e termina com o procedimento de especificação que usamos quando um fabricante de dispensadores nos envia um corpo de válvula e uma ficha de dados de fluido.
A válvula dispensadora é o trabalho de vedação mais exigente da fábrica
Compare-se um vedante de válvula dispensadora com um vedante de haste de cilindro hidráulico, que é a aplicação em torno da qual são escritos a maioria dos catálogos de vedantes. O vedante hidráulico funciona em óleo, a temperatura constante, com uma película de lubrificante entre o lábio e a haste, e um raspador que mantém a sujidade fora. O seu modo de falha é a extrusão ou o desgaste do lábio após uma longa vida útil.
O vedante da válvula dispensadora funciona num fluido escolhido pela agressividade com que retícula, à temperatura ambiente ou de hot-melt, normalmente a seco, muitas vezes após uma purga com solvente que altera completamente a química. O seu ciclo de trabalho é curto e repetitivo: 0,2 segundos de pressão, 20 segundos de pausa, 500 000 vezes por ano. E o fluido que contém é frequentemente o mesmo fluido usado para colar elastómeros ao metal.
Coloque os dois lado a lado e a lógica de especificação inverte-se. O fluido do vedante hidráulico é concebido para lubrificar; o fluido do vedante de dispensa é concebido para colar. O vedante hidráulico funciona a 40–80 °C a temperatura constante; o vedante de dispensa funciona em qualquer ponto entre 20 °C e 200 °C, consoante a linha esteja a aplicar um cianoacrilato ou um hot-melt de poliolefina. O vedante hidráulico vê uma única química durante toda a sua vida; o vedante de dispensa vê adesivo, depois solvente de purga, depois produto de limpeza, depois adesivo outra vez, quatro vezes por turno.
As assinaturas de falha divergem da mesma forma. Os vedantes hidráulicos morrem por extrusão e desgaste do lábio — lento, visível e programado. Os vedantes de dispensa morrem por inchamento, extração, colagem e desgaste abrasivo, e o primeiro sintoma é normalmente uma variação de 3–5 % no peso da dose que o operador corrige ajustando o tempo de dispensa. Quando a válvula é retirada para manutenção, o fuso já está riscado e o corpo é sucata.
Cinco mecanismos que matam um vedante molhado
Quase todas as falhas de vedantes de dispensa se reduzem a um de cinco mecanismos. Identificar corretamente o mecanismo é a maior parte do diagnóstico; a escolha do material decorre daí.
| Mecanismo | O que se vê na bancada | O que está a acontecer no polímero | Sentido da correção |
|---|---|---|---|
| Inchamento | O vedante está mole, aumentado, não assenta na ranhura; o fuso arrasta | As moléculas de solvente entram na rede; o volume cresce 15–50 % | Mudar a família de polímero, não a dureza |
| Extração | O vedante encolhe, endurece, a superfície parece giz; fuga ao arrefecer | O plastificante e as frações de baixo peso molecular lixiviam para o fluido | Composto curado com peróxido ou de maior pureza; pós-cura |
| Ataque químico | Fendas, bolhas, superfície pegajosa, crosta dura | Desidrofluoração por aminas, ou cisão da cadeia principal por oxidantes fortes | FFKM, PTFE ou um design de barreira |
| Adesão / cura no local | Vedante colado ao fuso; rasga ao acionar | O cianoacrilato ou o epóxi polimeriza contra a superfície do elastómero | Material molhado antiaderente: PTFE, UHMWPE, metal revestido |
| Desgaste abrasivo | Zona achatada, cicatriz em forma de ranhura, lama negra no fluido | Cargas de prata, cerâmica ou térmicas a raspar o vedante contra o fuso | Material mais duro e de menor atrito; acabamento superficial do fuso |
Dois destes são frequentemente mal diagnosticados. A extração parece “o vedante secou” e corrige-se relubrificando, o que apenas a adia. A adesão parece “o vedante rasgou” e corrige-se comprando um elastómero mais resistente, que cola ainda com mais força. Ambos precisam de uma superfície diferente, não de uma mais forte.
Comece pela química do adesivo, não pelo vedante
A pergunta útil de triagem não é “qual é o melhor material”, mas “o que faz este fluido a uma cadeia de hidrocarboneto”. As famílias de adesivos ordenam-se com clareza assim que se faz essa pergunta.
Cianoacrilato: o adesivo que se torna um fixador
O cianoacrilato cura por polimerização aniónica desencadeada pela humidade da superfície, em segundos, sem solvente e sem calor. Também cola a maioria dos elastómeros extremamente bem — e é precisamente esse o problema. Um O-ring de nitrilo ou FKM numa válvula de cianoacrilato cola ao fuso em poucos ciclos de pausa, e o atuador rasga então o vedante em vez de o mover.
Os materiais molhados que funcionam aqui são aqueles que o cianoacrilato não consegue molhar: PTFE, PTFE carregado e UHMWPE, além de aço inoxidável revestido. As válvulas práticas usam um diafragma de PTFE ou UHMWPE ou um O-ring encapsulado em PTFE, com o núcleo elastomérico a fazer a vedação e o fluoropolímero a fazer o contacto. No lado do ar, o NBR de 70 Shore A é adequado — nunca vê o fluido.
O controlo da humidade faz parte da especificação do vedante. A taxa de cura do cianoacrilato acompanha a humidade ambiente, pelo que uma válvula que funciona limpa a 35 % de HR pode colar-se fechada a 65 % de HR na mesma sala, com o mesmo vedante. Se a sua linha está num clima húmido e a falha apareceu na estação das chuvas, o vedante não era a variável.
Acrilatos de cura UV e anaeróbicos
Os sistemas acrilato — curáveis por UV, anaeróbicos e híbridos de cura por luz — são o fluido comum mais agressivo que um vedante de dispensa encontra. Transportam monómeros e oligómeros acrilato reativos que incham o nitrilo em dias e atacam o FKM padrão ao longo de semanas. Os graus anaeróbicos acrescentam iniciação de cura por iões metálicos, pelo que qualquer vedante que funcione contra um fuso de aço fica na pior geometria de contacto possível.
O FFKM é a escolha predefinida aqui, e não é uma resposta de marketing: as cadeias principais de perfluoroelastómero resistem aos monómeros acrilato onde a cadeia parcialmente fluorada do FKM não resiste. A ressalva é que a compatibilidade do FFKM depende do composto. Um FFKM de uso geral selecionado para serviço com ácidos e um grau formulado para exposição a acrilatos e solventes comportam-se de forma diferente, e a diferença manifesta-se como um inchamento de 15 % versus 3 % após 168 horas. Peça a ficha de dados do composto, não o nome da família.
Onde a geometria o permite, um vedante de lábio de PTFE energizado por mola supera qualquer elastómero em serviço com acrilatos: a camisa de PTFE é inerte e a mola metálica fornece a carga que o polímero não consegue. A nossa gama de vedantes energizados por mola cobre as pequenas secções transversais que estas válvulas usam.
Epóxi de dois componentes e endurecedores amínicos
O epóxi são dois fluidos com exigências opostas, e é aqui que as respostas de material único falham. O lado da resina é uma mistura orgânica moderadamente agressiva que a maioria dos compostos de FKM suporta. O lado do endurecedor é uma amina, e as aminas são exatamente o que ataca o FKM: a base retira fluoreto de hidrogénio da cadeia principal, deixando uma superfície dura, fendida e quebradiça. O FKM padrão num bloco de mistura estática alimentado pelo lado do endurecedor falha em semanas.
A solução é FFKM no lado do endurecedor, ou EPDM onde o endurecedor é o único contacto com o fluido e a temperatura se mantém moderada — o EPDM é um dos poucos elastómeros que tolera bem as aminas. Não transfira essa escolha de EPDM para o lado da resina: o EPDM incha fortemente em hidrocarbonetos aromáticos e alifáticos.
Os blocos misturadores e os misturadores estáticos merecem uma atenção separada. O vedante na entrada do misturador contacta com o fluido misturado, que é mais agressivo do que qualquer um dos componentes, e contacta com ele no momento em que a reação começa. Uma máquina doseadora-misturadora 2K que trabalhe com epóxi deve ter FFKM em todas as juntas molhadas a jusante do ponto de mistura, e um procedimento de purga documentado para paragens superiores ao tempo de vida útil da mistura.
Sistemas de poliuretano, isocianato e cura por humidade
Os adesivos à base de isocianato — hot melts reativos de poliuretano, PU 2K e PU de cura por humidade — são sensíveis à humidade por conceção. Também atacam o EPDM, o que exclui a opção resistente a aminas mais económica. O FKM com dureza 70–75 Shore A é adequado para a maioria dos sistemas de PU a temperatura moderada; o FFKM é a resposta mais segura quando também estão presentes plastificantes ou solventes, uma vez que a extração de plastificantes é a causa habitual do endurecimento dos vedantes das linhas de PU.
Os resíduos de PU curado são outra fonte de abrasão. Um vedante que contacta com PU parcialmente curado acumula uma película que endurece à superfície e passa a atuar como uma pasta abrasiva. As peças molhadas beneficiam mais de um acabamento de baixo atrito — PTFE com carga ou um haste polida e passivada — do que de um elastómero mais duro.
Vedantes de silicone: o único caso em que o material óbvio está errado
Os vedantes de silicone e os óleos de silicone dissolvem a borracha de silicone. O contacto entre materiais da mesma família faz com que o fluido migre para a rede do vedante e o vedante migre para o fluido, resultando num vedante inchado, num produto contaminado e numa película pegajosa permanente no corpo da válvula.
Utilize FKM, FFKM ou PTFE para a dispensa de silicone, e especifique silicone curado por platina apenas no lado do ar, onde não existe contacto com fluido. A mesma regra aplica-se inversamente aos géis térmicos à base de silicone: encontrarão qualquer vedante de silicone no percurso do fluido.
Hot melt: 120 a 200 °C e sem solvente a quem culpar
O hot melt elimina a questão do solvente e substitui-a pela da temperatura. Os hot melts de EVA e poliolefina trabalham a cerca de 150–200 °C no bico; o PUR reativo trabalha a temperaturas mais baixas, cerca de 120–150 °C, mas cura depois por humidade, pelo que o vedante contacta tanto com calor como com um fluido reticulante. Os resíduos de PUR curado são também extremamente difíceis de remover sem danificar o vedante.
O FKM cobre confortavelmente a metade inferior desse intervalo e a metade superior apenas por breves períodos. Acima de cerca de 200 °C, ou sempre que o vedante fique próximo do cartucho de aquecimento, o FFKM ou uma combinação de PTFE com mola energizadora é a solução duradoura. A dilatação térmica é a segunda variável de projeto: um corpo de alumínio e uma haste de aço movem-se de forma diferente ao longo de uma variação de 180 °C, e um vedante dimensionado à temperatura ambiente pode perder a sua compressão à temperatura de funcionamento. A profundidade da ranhura deve ser verificada na condição quente, não na condição de bancada.
Adesivos com carga: pastas de prata, cerâmicas e térmicas
Os adesivos eletricamente condutores e termicamente condutores contêm 60–85 % de carga em peso — flocos de prata, nitreto de boro, alumina, grafite. São lamas abrasivas, não fluidos, e a falha do vedante é mecânica: uma face plana desgastada no O-ring, uma marca polida na haste e lodo cinzento na câmara de mistura.
A resistência à abrasão neste serviço vem do poliuretano com dureza 90–95 Shore A, do PTFE com carga ou do UHMWPE — não de uma borracha mais dura. Um O-ring de FKM com 90 Shore A resistirá melhor à extrusão do que um de 70 Shore A, mas continuará a desgastar-se até ficar plano, porque dureza não é sinónimo de resistência à abrasão. Quando o vedante é estático e o desgaste ocorre na haste, transferir o desgaste para um componente substituível de PTFE ou UHMWPE é mais económico do que melhorar o elastómero.
| Família de adesivo / fluido | Melhor material de vedante molhado | Aceitável com limitações | Evitar | Risco principal |
|---|---|---|---|---|
| Cianoacrilato | PTFE, UHMWPE, PTFE encapsulado | Aço inoxidável revestido (sem elastómero molhado) | NBR, FKM, EPDM (todos colam) | Colagem por cura no local |
| Acrilato de cura UV | FFKM (grau acrilato) | PTFE com mola energizadora | NBR, EPDM, FKM padrão | Inchaço e depois endurecimento |
| Metacrilato anaeróbico | FFKM | Cápsula de PTFE sobre núcleo de FKM | NBR, silicone | Cura por contacto com metal, colagem |
| Epóxi 2K — lado da resina | FKM 70–75 A | FFKM para graus diluídos com solvente | EPDM | Inchaço por solvente |
| Epóxi 2K — endurecedor de amina | FFKM | EPDM (apenas a temperatura moderada) | FKM padrão | Desidrofluoração, fissuração |
| Poliuretano / isocianato | FKM 70–75 A | FFKM onde existam solventes | EPDM | Extração de plastificantes, endurecimento |
| Vedante / gel de silicone | FKM, FFKM, PTFE | — | Borracha de silicone (VMQ) | Dissolução entre materiais da mesma família |
| Hot melt EVA / poliolefina | FKM até 200 °C; FFKM acima | PTFE na face quente | NBR, EPDM | Envelhecimento térmico, extrusão à temperatura |
| Pasta com carga de prata / cerâmica | PU 90–95 A, PTFE com carga, UHMWPE | FKM 90 A para juntas estáticas | NBR 70 A | Desgaste abrasivo |
Interpretar os valores de inchaço como um projetista
Todas as fichas técnicas de compostos indicam o inchaço volumétrico segundo a ASTM D471. Três regras de leitura separam um valor utilizável de um valor de marketing.
Ler a temperatura. Uma imersão de 168 horas a 23 °C diz muito pouco sobre uma válvula que funciona a 70 °C. O inchaço depende fortemente da temperatura: um composto de FKM que aumenta 6% em tolueno à temperatura ambiente pode aumentar 10% a 70 °C nas mesmas 168 horas. Teste à temperatura de serviço ou reduza o valor à temperatura ambiente em cerca de metade.
Converter volume em linear. O inchaço é indicado em volume, mas as ranhuras são maquinadas em dimensão linear. A variação de volume converte-se em variação de secção transversal pela raiz cúbica: 15% de inchaço volumétrico corresponde a cerca de 4,8% de aumento da secção transversal, 30% a cerca de 9,1%, 50% a cerca de 14,5%. É este valor que consome a sua compressão.
Fazer as contas da compressão. Considere um O-ring de 3,53 mm de secção transversal numa ranhura que proporciona 18% de compressão — 0,64 mm de interferência. Um fluido que faz inchar o composto 30% em volume acrescenta 0,32 mm à secção transversal, metade da compressão, e a vedação passa a ter fugas a baixa pressão e a arrastar a alta pressão. Um inchaço de 50% consome 0,51 mm e a junta está perdida. É por isso que “15% de inchaço após 168 horas” é o limite de trabalho para uma vedação dinâmica e 25% é aproximadamente o limite para uma estática.
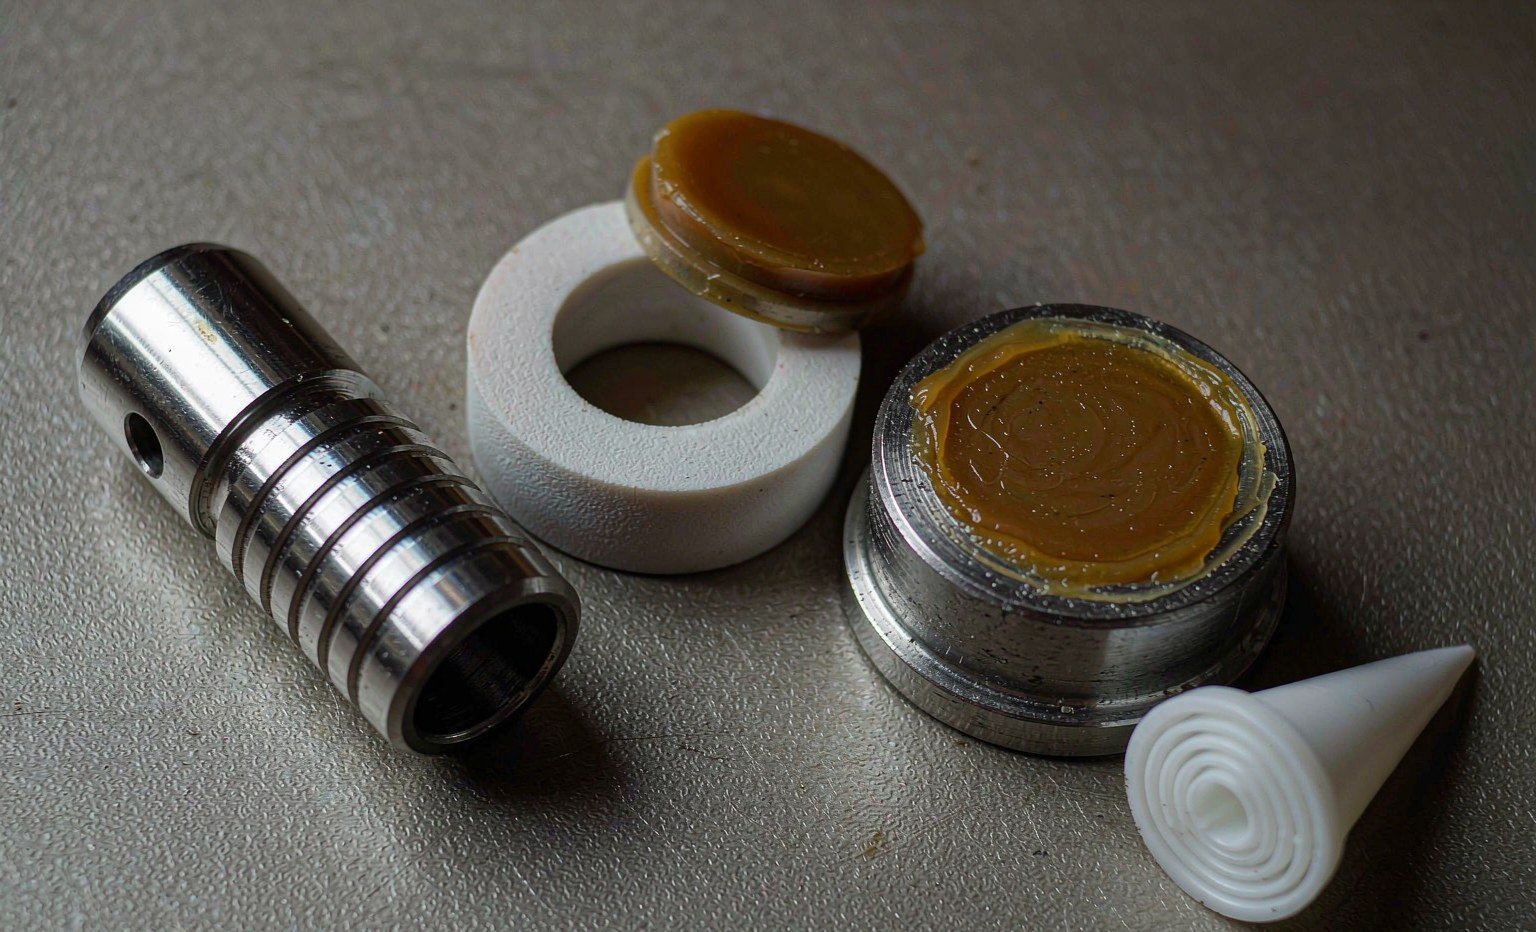
O enchimento da ranhura é a segunda condição. Uma vedação inchada precisa de espaço para onde ir. As ranhuras estáticas não devem exceder 85–90% de enchimento; as ranhuras dinâmicas devem ficar em 75–85%. Se a ranhura já está a 88% de enchimento com uma vedação seca, um composto com 12% de inchaço não tem espaço e será extrudido para a folga.
A posição da vedação altera a resposta
Duas vedações no mesmo corpo de válvula podem precisar de materiais diferentes, e muitas vezes precisam.
Uma vedação estática de face sob um coletor de fluido vê o fluido mas não tem movimento. Tolera maior inchaço, maior dureza e um O-ring ou junta simples. Uma vedação dinâmica do fuso vê o mesmo fluido mais 500 000 cursos, pelo que precisa de baixo atrito, resistência à abrasão e um orçamento de inchaço metade tão generoso. Um diafragma separa completamente o fluido do ar: o lado do fluido é uma questão de material de barreira, o lado do ar é uma questão de NBR simples. Uma vedação do veio na bomba que alimenta a válvula vê rotação contínua e calor do motor, o que é um problema de vedação rotativa de lábio, não um problema de válvula.
A consequência prática é que um “kit de vedação” para uma válvula de dispensa raramente é de um único composto. Quando orçamentamos um kit para um dispensador de epóxi 2K, as vedações do lado do endurecedor são de FFKM, as do lado da resina são de FKM, as do lado do ar são de NBR e o diafragma molhado tem face de PTFE. Comprar o kit como um único material para poupar custos é como uma válvula acaba a ter fugas pela junta mais barata do conjunto.
Perfis de vedação utilizados em equipamento de dispensa
A escolha do perfil decorre do movimento e do requisito de limpeza, e cada perfil tem um limite rígido.
| Perfil | Onde se adequa | Resistência | Limite |
|---|---|---|---|
| O-ring em ranhura retangular | Juntas estáticas, faces de coletor, retentores de bico | Mais barato, maior cobertura de tamanhos, AS568 e métrico | Sem ação de raspagem dinâmica; rola e torce em cursos longos |
| O-ring encapsulado em PTFE | Juntas estáticas em fluido agressivo | Pele de fluoropolímero com núcleo elastómero; face molhada quase inerte | Não para serviço dinâmico; pele danificada por arestas vivas da ranhura |
| Copo em U / vedação de lábio | Fusos e êmbolos alternativos | Lábio energizado por pressão, boa raspagem no curso de retorno | Requer um chanfro de entrada; o lábio dobra na instalação se for esticado |
| Lábio de PTFE energizado por mola | Fusos de alto ciclo, serviço com acrilato e solvente | Jaqueta inerte, carga de mola metálica, baixo atrito, ampla temperatura | Custo mais elevado; requer uma superfície de contacto dura e de acabamento fino |
| Diafragma | Válvulas miniatura, UV e cianoacrilato | Sem contacto deslizante, sem volume morto, sem guarnição do fuso | Curso limitado; a vida à fadiga cai rapidamente com o aumento do curso |
| Junta plana / anilha colada | Assentos de bico, bases de válvula de cartucho | Alta carga unitária, barato, substituível | Compressão única; sem recuperação após ciclos térmicos |
O acabamento da superfície de contacto importa mais na dispensa do que na hidráulica, porque não há película de óleo para o disfarçar. Um fuso com 0,4 µm Ra numa vedação de PTFE energizada por mola dará anos de serviço; a mesma vedação numa superfície torneada de 1,6 µm desgastará a jaqueta em meses. Abordamos o equivalente do lado da ranhura na nota sobre porque é que o acabamento da superfície da ranhura determina a vida da vedação.
Cura no local: a falha que parece uma falha de vedação
As falhas de vedação mais dispendiosas na dispensa não são de todo químicas. São falhas de processo que se apresentam como falhas de vedação.
O cianoacrilato deixado numa válvula fechada durante um fim de semana irá curar contra o fuso e colar o vedante no lugar. A resina epóxi deixada num misturador estático para além do seu tempo de vida útil irá solidificar numa rolha que cisalha o vedante na atuação seguinte. O adesivo UV num corpo de válvula com uma janela transparente irá curar na face do vedante onde quer que a luz chegue. Em cada caso, o vedante é destruído pelo fluido que cura no local errado, e a solução é uma rotina de purga, não um composto diferente.
Três regras cobrem a maior parte. Enxaguar com um solvente compatível com o vedante, não apenas com o adesivo — a MEK remove a epóxi e também faz inchar um vedante de FKM em 30–50%. Purgar antes de cada paragem superior ao tempo de vida útil, não apenas no fim do turno. E, em válvulas que não podem ser enxaguadas, usar um design de diafragma sem volume morto, para que não haja onde o fluido se acumule.
A Química de Limpeza é Metade da Especificação
Um vedante compatível com o adesivo e incompatível com o solvente de limpeza continua a falhar, e a falha é atribuída ao adesivo. Isto é comum em fábricas que passam de um enxaguamento com acetona para MEK, ou que adicionam um limpeza à base de NMP por razões ambientais.
Construir a tabela de compatibilidade em torno de ambos os fluidos. O FKM lida bem com hidrocarbonetos aromáticos e alifáticos, mas incha 30–50% em acetona e MEK. O EPDM lida com cetonas, álcoois e água, mas não com hidrocarbonetos. O FFKM cobre ambos, incluindo cetonas, ésteres e aminas, a um custo múltiplo. O PTFE cobre tudo quimicamente e traz fluência a frio e um custo de fabrico próprio.
A solução mais limpa em fábricas de alta variedade é frequentemente um vedante de PTFE energizado por mola: uma única referência que sobrevive a mudanças de adesivo e solvente sem requalificação. Para fábricas que operam uma única família de adesivos numa linha dedicada, a via do elastómero continua mais barata e veda melhor.
Uma Rotina de Especificação em Seis Passos
Esta é a sequência que executamos quando um fabricante de equipamento original de dispensadores ou um fabricante por contrato nos envia um corpo de válvula para um orçamento de vedante.
1. Listar todos os fluidos que o vedante contacta, por ordem. Adesivo A, solvente de purga B, produto de limpeza C, e o resíduo que se forma quando A encontra B. O resíduo é habitualmente a coisa mais agressiva da lista.
2. Fixar a janela de temperatura no vedante, não no bico. Um hot melt regulado a 170°C no bico pode estar a 140°C no vedante e a 190°C durante um excesso do aquecedor. Especificar o máximo que o vedante vê, mais 20°C.
3. Classificar o movimento. Estático, alternativo, rotativo ou flexão de diafragma. Isto elimina imediatamente metade dos perfis candidatos.
4. Definir o orçamento de inchaço. 15% de volume para dinâmico, 25% para estático, e depois verificar o enchimento da ranhura com a secção transversal inchada, não com a nominal.
5. Escolher o material pela família de fluidos, depois verificar pelo composto. O nome da família estreita o campo; a ficha de dados do composto específico decide. Exigir dados de imersão de 168 horas no fluido real à temperatura real — um fornecedor de compostos consegue habitualmente executá-lo em duas semanas.
6. Especificar a interface. Acabamento do fuso, acabamento da ranhura, chanfro de entrada e dureza do metal de acoplamento. Metade das falhas que investigamos remontam a um fuso de 1,6 µm ou a um bordo de ranhura afiado, não ao composto.
O Que Colocar na Ordem de Compra
Os vedantes para equipamento de dispensa são habitualmente encomendas de pequeno volume e alta variedade, o que torna uma ordem de compra vaga dispendiosa para ambos os lados. A encomenda deve incluir a designação do composto e o sistema de cura, a dureza com tolerância, a norma dimensional e a classe de tolerância, os documentos de conformidade relevantes e a química de limpeza que a peça tem de suportar.
Para programas sem silicone ou sem PFAS, dizê-lo explicitamente e esperar uma declaração de materiais em vez de uma confirmação verbal: uma alegação de “sem silicone” pode falhar por causa de um agente desmoldante, e uma declaração de PFAS agora tem de abranger as peças de PTFE separadamente das peças de fluoroelastómero. Os componentes de PTFE, PEEK e UHMWPE que habitualmente acompanham estes vedantes vêm da nossa linha de plásticos maquinados, e ambos são frequentemente encomendados em conjunto através da produtos personalizados rota.
Vale a pena manter dois pontos de referência em arquivo para a conversa sobre materiais. A biblioteca técnica da Hallite documenta o comportamento dos vedantes termoplásticos sob carga, e o catálogo de soluções de vedação da Trelleborg publica dados de compatibilidade de fluidos por família de compostos. Para uma visão independente de como a química dos compostos determina o inchaço, as páginas de materiais da Darcoid e o manual técnico de vedação da ERIKS são ambos úteis, e a PPE tem em stock os O-rings de pequena secção transversal que estas válvulas utilizam.
Principais conclusões
- A química do adesivo decide o material do vedante, não o contrário. Ordenar primeiro por família de fluidos, depois por composto.
- O cianoacrilato faz falhar os vedantes por colagem, não por inchaço. O PTFE e o UHMWPE são os materiais molhados que o suportam.
- As aminas nos endurecedores de epóxi atacam o FKM padrão. Usar FFKM no lado do endurecedor, ou EPDM onde a temperatura o permita.
- O fluido de silicone e a borracha de silicone dissolvem-se mutuamente. Nunca colocar um vedante de VMQ numa linha de adesivo de silicone.
- Converter o inchaço em volume em crescimento da secção transversal com a raiz cúbica, e depois subtraí-lo à compressão: 30% de inchaço custa cerca de 0,32 mm num O-ring de 3,53 mm.
- 15% de inchaço em volume é o limite de trabalho para vedantes dinâmicos, 25% para os estáticos, e o enchimento da ranhura tem de ser verificado com as dimensões inchadas.
- A disciplina de purga previne mais falhas do que as atualizações de material. O adesivo curado numa válvula fechada destrói qualquer vedante.
- Especificar o composto, o sistema de cura, o acabamento da interface e o solvente de limpeza — um kit de válvula raramente é um único material.
Se está a qualificar um vedante para um adesivo específico, envie-nos a ficha de dados do fluido, o desenho da válvula e a química de limpeza. Voltaremos com uma recomendação de composto, uma estimativa de inchaço para a sua temperatura e um lote de amostras para ensaio em linha. Comece pela gama de O-rings e X-rings de borracha ou o gama de vedantes encapsulados, e nós ajustaremos o resto do kit a ela.
Vedantes de Percurso Molhado para Serviço com Adesivos e Solventes
As válvulas de dispensa exigem o extremo estreito da gama de compostos, e é aí que está o nosso stock: O-rings e X-rings de FFKM e FKM, sedes e casquilhos de PTFE e PTFE carregado, peças de desgaste de UHMWPE e PEEK, EPDM e silicone onde a química o permite, além de vedantes encapsulados para as posições em que um núcleo de borracha tem de ser protegido do fluido.
A rotina neste artigo é a que executamos nos pedidos recebidos: primeiro a química do adesivo, depois a posição molhada, depois o solvente de limpeza, depois a temperatura. O inchaço é lido à temperatura de serviço e não a 23 °C, e o risco de cura no local é verificado em função do volume morto em torno do vedante — uma ranhura que retém duas gotas de adesivo catalisado falhará seja qual for o composto.
Envie a ficha de dados do fluido, o desenho da válvula e a química de limpeza para sales@bosssealing.com, e voltaremos com uma recomendação de composto, uma estimativa de inchaço à sua temperatura e um lote de amostras para ensaio em linha. A análise não tem custo e o orçamento segue no prazo de um dia; a formulário de contacto chega à mesma mesa.