
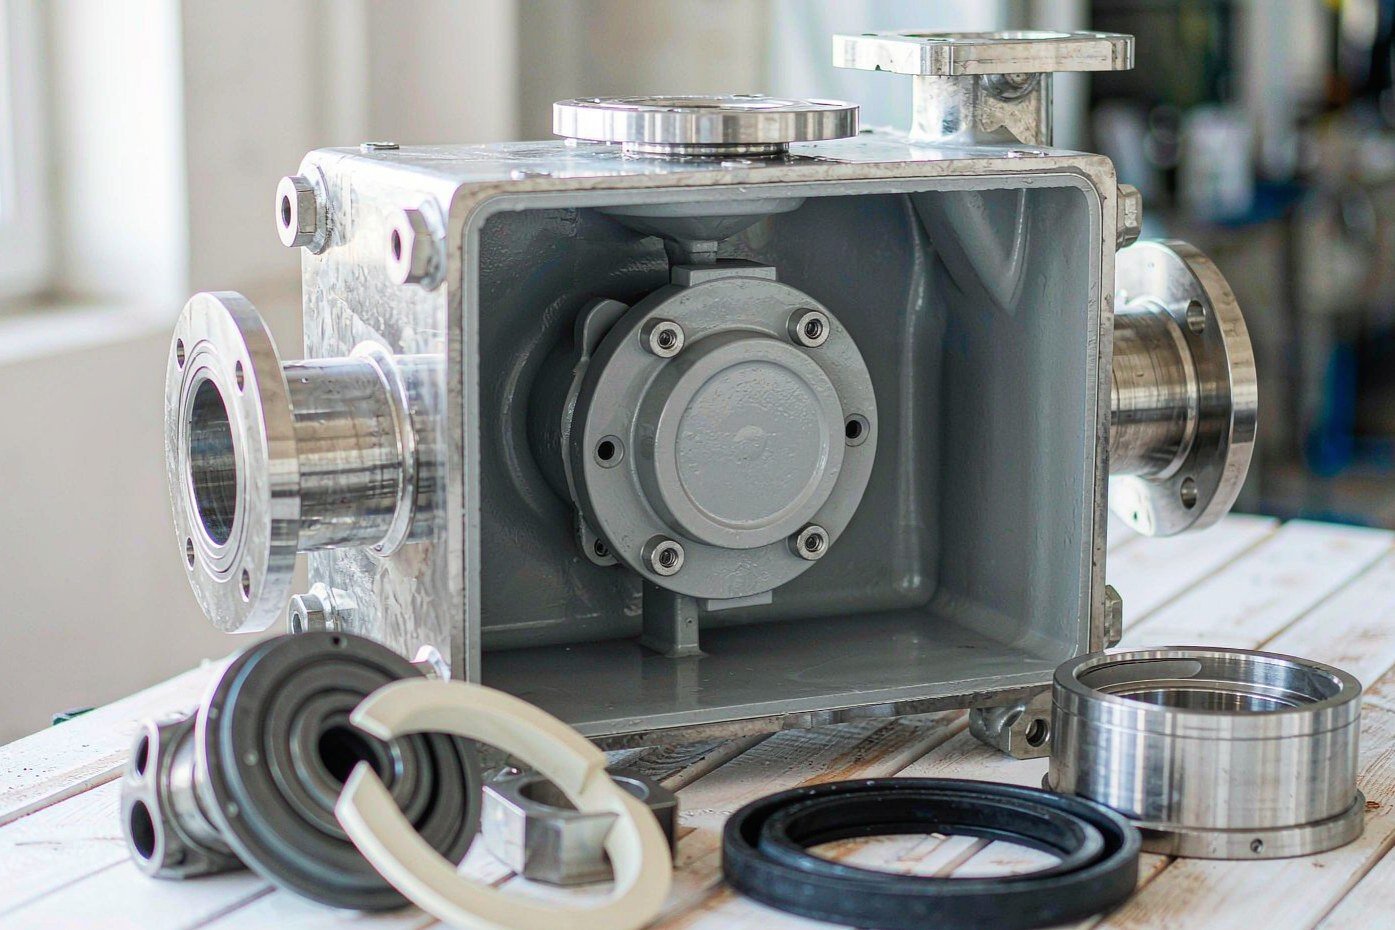
Химический насос выходит из строя в одном из двух мест: на поверхности уплотнения или в эластомере, который прижимает поверхность к пружине. Поверхности — это проблема материалов, решённая много лет назад: карбид кремния против углерода справляется почти со всем. Эластомер — это то место, где заводы до сих пор теряют насосы, потому что вторичное уплотнение находится в той же жидкости, при той же температуре, без промывки и без возможности его осмотреть.
Шесть материалов охватывают почти все задачи химических насосов и арматуры, продаваемых сегодня. Ниже они ранжированы по тому, где они оправдывают свою стоимость, а не по тому, насколько экзотично они звучат, с указанием конкретных семейств жидкостей, для которых каждый из них — неправильный выбор.
Что жидкость на самом деле делает с уплотнением
Химическая атака — очевидный механизм и наименее распространённый. Четыре других наносят больше ущерба на реальных производствах.
Набухание. Ароматические и хлорированные растворители проникают в сетку эластомера и расширяют её. Кольцо круглого сечения, которое увеличилось на 20% по объёму, больше не помещается в свою канавку; оно заполняет сальник, теряет запас обжатия и начинает выкрашиваться при вращении вала насоса. Набухание обратимо только в том случае, если уплотнение извлечено до того, как оно примет постоянную деформацию.
Экстракция. Пластификаторы, антиоксиданты и низкомолекулярные фракции покидают компаунд и попадают в продукт. Уплотнение сжимается и твердеет, а утечка появляется при охлаждении, а не при рабочей температуре. В фармацевтике и пищевом производстве это проблема загрязнения прежде, чем проблема герметичности.
Химическое расщепление. Сильные окислители, горячая щёлочь и амины разрывают полимерную цепь. Поверхность становится липкой, затем меловатой, затем трескается. FKM в контакте с низкомолекулярными эфирами, кетонами или ингибиторами на основе аминов — классический случай: компаунд дегидрофторируется, и уплотнение превращается в хрупкую корку.
Проницаемость и взрывная декомпрессия. Газы растворяются в эластомере под давлением и расширяются при падении давления. Быстрая сброс давления вызывает внутренние пузыри в уплотнении. Вот почему газовая среда при высоком давлении требует более твёрдого компаунда или другого полимера, даже когда таблица химической совместимости говорит, что материал подходит.
Рабочий диапазон — до ранжирования
Это общие рабочие диапазоны для стандартных компаундов, те цифры, которые используют, чтобы отсеять кандидатов. Конкретная марка может расширить или сузить любой из них на 10–15 °C, а динамическая работа сужает каждый из них. Приведённые ниже диапазоны сверены с таблицами, которые Vulcan Seals публикует для материалов механических уплотнений, организованными по pH и температуре, а не по названию полимера.
| Эластомер | Диапазон эксплуатации | Типичные рекомендации по pH | Стоек к | Разрушается от |
|---|---|---|---|---|
| NBR | −30…+120 °C | 5–8 | Минеральное масло, вода, разбавленные кислоты, абразивный износ | Кетоны, эфиры, озон, сильные кислоты |
| EPDM | −50…+150 °C | 6–14 | Горячая вода, пар, щёлочь, гипохлорит, кетоны, спирты | Минеральное масло и углеводородные растворители — сильное набухание |
| FKM | −20 до +200 °C | 0–8 | Минеральные кислоты, углеводороды, топлива, горячее масло | Амины, аммиак, кетоны, эфиры, горячая вода и пар |
| TFE/P (тип Aflas) | −5…+200 °C | 2–14 | Пар с углеводородом, аминовые ингибиторы, кислый газ, чередование кислоты и щёлочи | Низкая температура, ароматические топлива |
| PTFE, наполненный | −200 до +260 °C | 0–14 | Почти все химикаты, низкое трение, широкий диапазон температур | Всё, что требует упругого восстановления; холодная текучесть под нагрузкой |
| FFKM | −15…+320 °C | 0–14 | Агрессивные растворители, окислители, плазма, всё остальное | Стоимость и гибкость при низких температурах |
№6 NBR: выбор по умолчанию, который отказывает незаметно
Нитрил — это уплотнение в каждом насосе, который покидает завод без спецификации жидкости. Он дешёвый, обладает хорошими прочностными и противоабразивными свойствами и отлично работает в минеральном масле и воде примерно до 100 °C. Стандартное O-кольцо NBR на производстве, работающем с разбавленной кислотой при температуре окружающей среды, часто служит годами.
Он также обладает самой узкой химической стойкостью из шести. Одна бочка чистящего средства на основе растворителя, промытая через линию, набухнет уплотнение NBR на 40% и оборвёт его срок службы за одну смену. И поскольку NBR — самый дешёвый вариант, это материал, который чаще всего оставляют на месте после изменения процесса, — так O-кольцо за 2 доллара превращается в капитальный ремонт насоса за 20 000 долларов.
Если насос работает только с водой, разбавленной кислотой или маслом, NBR — рациональный выбор. Запишите жидкость в спецификации уплотнения, чтобы следующий планировщик техобслуживания не считал уплотнение универсальным.
№5 EPDM: горячая вода, щёлочь и одно фатальное слепое пятно
EPDM — материал для горячей воды, пара примерно до 150 °C, каустической соды, гипохлорита и полярных растворителей, которые разрушают нитрил, — ацетона, MEK, спиртов, эфиров. На хлорщелочном производстве или в контуре CIP это стандартный ответ, и не без причины: это также самый озоно- и атмосферостойкий универсальный эластомер, что важно для уплотнений на наружных резервуарах.
Слепое пятно — углеводороды. EPDM в минеральном масле или дизельном топливе набухает, пока не заполнит сальник, а затем разрушается. Насос, который чередует щелочную промывку и промывку растворителем, не может использовать EPDM, и эта комбинация встречается чаще, чем предполагают таблицы совместимости, потому что таблица заполнена для технологической жидкости, а не для моющей.
Второе замечание: EPDM подвергается атаке некоторых концентрированных окисляющих кислот и ароматических углеводородов. Это не универсальная “химическая” резина, несмотря на репутацию.
№4 FKM: рабочая лошадка с тремя врагами
Фторуглерод — это то, что большинство производств указывает, когда хочет “химическую стойкость” без инженера по материалам. Он выдерживает до 200 °C, работает с минеральными кислотами, углеводородами, топливами и горячим маслом и обладает отличной стойкостью к остаточной деформации при температуре. В насосе, работающем с 30% серной кислотой при 80 °C, FKM обычно является правильным первым ответом.
Три семейства жидкостей разрушают его:
- Амины и аммиак. Включая аминовые ингибиторы коррозии и остатки эпоксидных смол, отверждённых аминами. Соединение дегидрофторируется; уплотнение твердеет и трескается.
- Кетоны, сложные эфиры и простые эфиры. МЭК, ацетон, этилацетат, ТГФ. Набухание на 20–50% является нормой, и по мере набухания уплотнение теряет прочность.
- Горячая вода и пар. Стандартные марки FKM не являются паровыми материалами. Выше примерно 100 °C в воде они деградируют по другому механизму и выходят из строя гораздо раньше, чем предполагает температурный рейтинг. Пероксидно-вулканизованные и специальные марки улучшают ситуацию; но они не делают FKM паровым уплотнением.
Четвёртое, менее очевидное ограничение: низкая температура. Стандартный FKM твердеет примерно при −20 °C, и насос, стоящий на улице зимой, будет протекать при запуске, хотя летом он никогда не протекал.
#3 TFE/P: ответ на сочетание пара и углеводородов
TFE/P — продаваемый как Aflas и под несколькими родовыми названиями — занимает узкую нишу, которую больше ничто не заполняет хорошо: он одновременно противостоит пару и углеводородам, а также аминам, аммиаку, кислому газу и чередующимся кислотно-щелочным циклам, характерным для нефтепереработки и геотермальных систем. Там, где FKM не справляется с аминовыми ингибиторами, а EPDM — с маслом, TFE/P обычно работает.
Это не универсальное улучшение. Низкотемпературная гибкость плохая — около −5 °C для стандартных марок — и он набухает в ароматических топливах. Его также сложнее формовать, и он дороже FKM, обычно в два-три раза по стоимости компаунда, поэтому он остаётся в тех специфических задачах, где он необходим. Zeon, производитель семейства Aflas, публикует данные на уровне компаундов, которые стоит изучить перед тем, как указывать родовую марку TFE/P.
#2 PTFE и наполненный PTFE: где эластичность не требуется
PTFE инертен почти ко всему, выдерживает от −200 до +260 °C и обладает самым низким трением среди всех твёрдых уплотнительных материалов. Чего у него нет, так это упругого восстановления: он холодно течёт под нагрузкой и принимает остаточную деформацию. Это единственное свойство определяет, где ему место.
Ему место в статических соединениях — прокладках корпуса, фланцевых прокладках, седлах клапанов, шевронных набивках — и в динамических позициях, где нагрузку создаёт пружина, а химическую стойкость обеспечивает PTFE. Кромочные уплотнения из PTFE с пружинным поджимом и инкапсулированные O-кольца существуют именно для того, чтобы поместить PTFE в канавку, не требуя от него вести себя как резина; конструкции с пружинным поджимом продаваемые по всей отрасли, все работают по этому принципу.
Наполненные марки меняют механическое поведение, почти не меняя химию. Стекло повышает прочность на сжатие и износостойкость при умеренной стоимости, кроме случаев с плавиковой кислотой и сильной щёлочью, которые атакуют стекло. Углерод и графит улучшают работу всухую и теплопроводность. Бронза даёт наибольшую несущую способность и наихудшую химическую стойкость. Для химического насоса наполнитель должен быть совместим с жидкостью, а не только сам PTFE.
Для седел клапанов и изнашиваемых колец насосов действует та же логика в меньшем масштабе: механически обработанные компоненты из PTFE и PEEK дают вам седло, которое не будет набухать, ценой более жёстких допусков и более сложного монтажа.
#1 FFKM: когда ничто другое не выдерживает
Перфторэластомер — единственный материал, сочетающий эластомерное восстановление с почти универсальной химической стойкостью и верхним пределом эксплуатации выше 300 °C. В насосе, перекачивающем смешанные растворительные отходы, концентрированную азотную кислоту или поток, состав которого меняется каждую неделю, FFKM полностью снимает вопрос о материале.
Он стоит в 15–25 раз дороже стандартного уплотнения из FKM. Об этом числе стоит спорить, потому что точка безубыточности — это обычно один предотвращённый простой. Переборка насоса с потерей дня производства обычно превышает разницу в цене на порядок, а на опасном потоке стоимость соблюдения требований при утечке затмевает и то, и другое.
Два практических замечания. Марки FFKM различаются колоссально — универсальная марка и марка с низкой остаточной деформацией для высокотемпературного пара — это разные продукты с разными ценовыми уровнями, и технический паспорт важнее торгового названия. И FFKM всё ещё требует правильной канавки: он не застрахован от выдавливания и не застрахован от загрязнения. Наш руководство по выбору компаунда FKM — это то, с чего стоит начать, прежде чем платить за перфторэластомер, потому что правильная марка FKM решает больше проблем с аминами и низкими температурами, чем ожидают покупатели.
Где каждый материал находится в одном насосе
Один насос может использовать четыре разных материала, потому что четыре уплотнительные позиции видят разные условия. Это таблица, которую мы заполняем при обзоре насоса.
| Позиция | Воздействие | По умолчанию | Путь модернизации |
|---|---|---|---|
| Вторичное O-кольцо торцевого уплотнения (вращающееся) | Полный контакт с технологической жидкостью, температура, некоторое движение | FKM | FFKM для растворителей и окислителей; EPDM для щёлочи и горячей воды |
| Вторичное O-кольцо торцевого уплотнения (неподвижное) | Та же жидкость, без движения | FKM или EPDM | То же, что выше; инкапсуляция PTFE для липких или отверждающихся жидкостей |
| Прокладка корпуса / фланца | Статическая, полный химический контакт | Наполненный ПТФЭ | Графитовый ламинат выше 260 °C; спирально-навитая для циклического изменения давления |
| Седло клапана и набивка штока | Статическое седло, медленное движение штока | Седло из PTFE, набивка из PTFE | Седло из PEEK для абразивных суспензий; PTFE с живым поджимом для выбросов |
Вращающееся вторичное уплотнение — то, которое упускают из виду. Оно видит ту же жидкость, что и торцевые поверхности, но лишь малую часть промывки, и именно это уплотнение выходит из строя, когда насос работает всухую две минуты.
Ловушка таблицы совместимости
У каждой установки есть таблица совместимости, и каждая таблица — это упрощение. Три способа, которыми она вводит в заблуждение:
| Ловушка | Почему таблица вводит в заблуждение | Что делать вместо этого |
|---|---|---|
| Концентрация не указана | 98% серная кислота и 10% серная кислота ведут себя по-разному по отношению к одному и тому же эластомеру | Указывайте концентрацию и температуру вместе, никогда одно без другого |
| Отсутствуют моющие жидкости | Щелочная CIP-мойка, промывка растворителем и паровая стерилизация атакуют уплотнения, которые не затрагивает технологическая среда | Перечислите все жидкости, с которыми уплотнение контактирует за неделю, включая промывку и смыв |
| Оценка дана для статического режима | Оценка “хорошо” для статической прокладки не переносится на подвижное O-кольцо на валу | Снизьте оценку на одну ступень для динамического режима и проверьте остаточную деформацию при температуре |
Четвёртая ловушка тоньше: таблица оценивает семейство полимеров, а поставщики продают компаунды. Два компаунда FKM с двух заводов могут различаться на 30 °C по длительной рабочей температуре и в два раза по остаточной деформации. Запрашивайте паспорт компаунда, а не название семейства.
Квалификация компаунда до пуска насоса в эксплуатацию
Четыре шага в этом порядке — и большинство проблем с уплотнениями насоса исчезают ещё до сборки насоса.
- Перечислите жидкости. Технологическая среда, промывка, очистка и любые нештатные условия. Укажите концентрацию и нормальную, а также максимальную температуру для каждой.
- Отсев по диапазону. Используйте таблицу выше, чтобы сократить шесть кандидатов до двух. Не начинайте с самого дорогого материала и не идите в обратном направлении.
- Проверьте механические условия работы уплотнения. Статическая прокладка и вращающееся вторичное O-кольцо не нуждаются в одном и том же компаунде даже в одной и той же среде. Для статического важна остаточная деформация при температуре; для подвижного — восстановление и трение.
- Испытайте фактический компаунд. 72-часовая выдержка в рабочей температуре с измерением набухания по объёму, изменения твёрдости и изменения прочности при растяжении стоит несколько сотен долларов и разрешает споры, которые не могут разрешить паспорта. ASTM D471 — стандартный метод испытаний резиновых уплотнений на погружение.
Выше примерно 177 °C вторичное уплотнение перестаёт быть проблемой эластомера. Руководство API 682, на которое ссылается большинство производителей механических уплотнений, на этом этапе переводит вторичное уплотнение на гибкий графит, поскольку ни один эластомер не сохраняет остаточную деформацию неограниченно долго при такой температуре. Сводка материалов этого производителя уплотнений излагает те же ограничения с точки зрения североамериканского насоса по API.
Часто задаваемые вопросы
Можно ли использовать один материал для всего насоса? Обычно экономически невыгодно. FKM для вторичных уплотнений плюс наполненный PTFE для прокладок покрывают большинство задач с разбавленными кислотами и углеводородами за долю стоимости полностью FFKM-решения. Стандартизируйте семейство материалов, а не номер детали.
Всегда ли FFKM — безопасный ответ? Безопасен по химии, но не всегда по механике. FFKM в стандартных марках имеет худшую низкотемпературную гибкость, чем FKM, и в некоторых составах мягче, что важно в газовых средах высокого давления с быстрой декомпрессией. Указывайте марку в соответствии с условиями работы.
Почему уплотнение из EPDM вышло из строя в линии, по которой идёт только щёлочь? Почти всегда дело в цикле очистки. Промывка на основе растворителя, промывка керосином или загрязнённая углеводородами вода вызывают набухание EPDM. Проверьте, что транспортировала линия до щёлочи.
Какова наиболее частая причина отказа уплотнения в химическом насосе? В нашем анализе возвратов это вовсе не полимер: это работа всухую, потеря промывки или перекос сальника. Материал обвиняют потому, что это видимая переменная.
Как указать компаунд вместо семейства? Запросите обозначение по ASTM D2000, остаточную деформацию при вашей рабочей температуре, набухание по объёму в вашей среде через 72 часа и систему вулканизации. Обобщённые “Viton” или “EPDM” в заказе оставляют выбор тому, кто берёт со склада.
Если вы подбираете уплотнения для линейки насосов или арматуры и хотите второе мнение по компаунду, пришлите перечень жидкостей с концентрациями и температурами, а также чертёж с расположением уплотнения. Мы вернёмся с двумя кандидатами, испытанием, которое нужно каждому, и отказом, который каждый из них, вероятнее всего, проявит первым.
Компаунды и геометрии для стороны, контактирующей со средой
Шесть материалов, которые ранжирует эта статья, — это шесть, которые мы держим в регулярном наличии: NBR, EPDM, FKM, TFE/P, PTFE и FFKM — в виде O-колец, X-колец, инкапсулированных уплотнений, профилей манжет и шевронных профилей, прокладок и механически обработанных сёдел из PTFE. Поскольку один и тот же цех обрабатывает детали из PTFE и держит на складе эластомерные компаунды, комплект уплотнений насоса можно предложить как одну спецификацию вместо трёх заказов.
Что мы добавляем к подбору — это второе мнение, о котором просит статья: перечень жидкостей с концентрациями и температурами, расположение уплотнения и режим отказа, если он есть. На основе этого мы возвращаем двух кандидатов, испытание, которое нужно каждому, — набухание по объёму, остаточная деформация, проницаемость, — и ту единственную позицию в насосе, где более дешёвый компаунд — более безопасный выбор.
Пришлите перечень жидкостей, чертёж и цикл работы на sales@bosssealing.com, или через форму обратной связи. Вы получите рекомендации по компаундам, цену и срок поставки вместо страницы каталога — обычно в течение одного рабочего дня, и инженерная экспертиза бесплатна.