
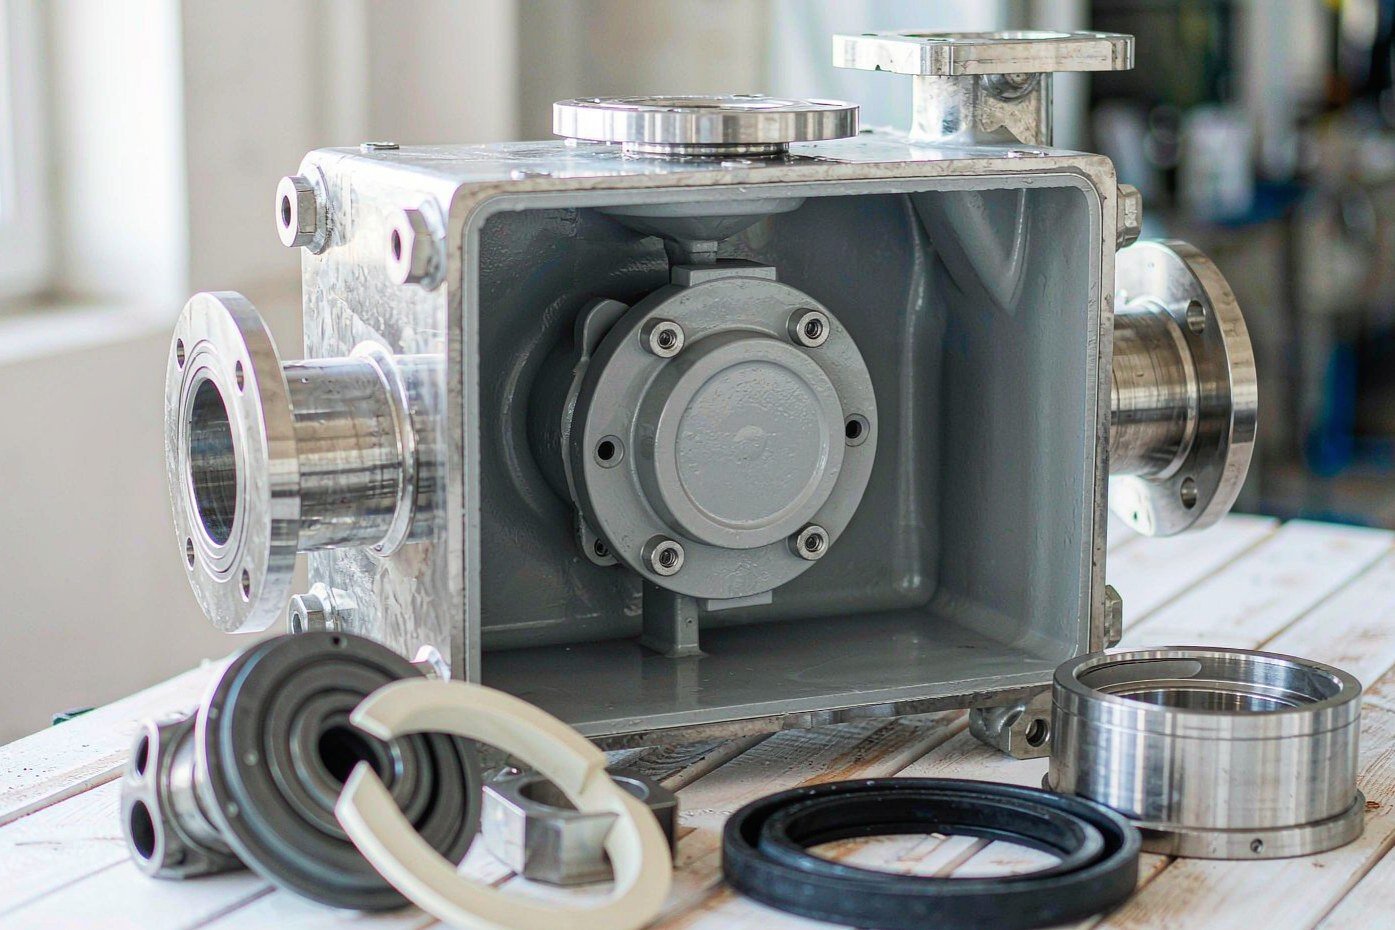
Una bomba química falla en uno de dos lugares: la cara del sello, o el elastómero que mantiene la cara contra su resorte. Las caras son un problema de materiales resuelto hace años: el carburo de silicio contra carbono maneja casi todo. El elastómero es donde las plantas siguen perdiendo bombas, porque el sello secundario está en el mismo fluido, a la misma temperatura, sin enjuague y sin forma de inspeccionarlo.
Seis materiales cubren casi todos los servicios de bombas y válvulas químicas que se venden hoy. A continuación se clasifican según dónde justifican su costo, no por lo exóticos que suenen, con las familias de fluidos específicas que hacen que cada uno sea la elección equivocada.
Qué le está haciendo realmente el fluido al sello
El ataque químico es el mecanismo obvio y el menos común. Otros cuatro causan más daño en las plantas reales.
Hinchamiento. Los disolventes aromáticos y clorados penetran en la red del elastómero y la expanden. Una junta tórica que crece un 20 % en volumen ya no encaja en su ranura; llena el prensaestopas, pierde su margen de compresión y empieza a desgastarse a medida que gira el eje de la bomba. El hinchamiento solo es reversible si el sello se retira antes de que adopte una deformación permanente.
Extracción. Los plastificantes, antioxidantes y fracciones de bajo peso molecular abandonan el compuesto y pasan al producto. El sello se contrae y se endurece, y la fuga aparece al enfriarse en lugar de a temperatura. En servicio farmacéutico y alimentario esto es un problema de contaminación antes que de sellado.
Escisión química. Los oxidantes fuertes, la sosa cáustica caliente y las aminas rompen la cadena principal del polímero. La superficie se vuelve pegajosa, luego yesosa, luego se agrieta. El FKM en contacto con ésteres de bajo peso molecular, cetonas o inhibidores a base de aminas es el caso clásico: el compuesto se deshidrofluorina y el sello se convierte en una costra quebradiza.
Permeación y descompresión explosiva. Los gases se disuelven en el elastómero bajo presión y se expanden cuando la presión cae. Una despresurización rápida ampolla el sello internamente. Por eso el servicio de gases a alta presión necesita un compuesto más duro o un polímero diferente, incluso cuando la tabla de compatibilidad química indica que el material es adecuado.
El rango de servicio, antes de la clasificación
Estos son rangos de servicio de uso general para compuestos estándar, el tipo de cifra que se usa para descartar candidatos. Un grado específico puede ampliar o restringir cualquiera de ellos en 10–15 °C, y el servicio dinámico estrecha todos ellos. Los rangos siguientes están contrastados con las tablas que Vulcan Seals publica para materiales de sellos mecánicos, que están organizadas por pH y temperatura en lugar de por nombre de polímero.
| Elastómero | Rango de servicio | Orientación típica de pH | Resistente a | Falla con |
|---|---|---|---|---|
| NBR | −30 a +120 °C | 5–8 | Aceite mineral, agua, ácidos diluidos, abrasión | Cetonas, ésteres, ozono, ácidos fuertes |
| EPDM | −50 a +150 °C | 6–14 | Agua caliente, vapor, sosa cáustica, hipoclorito, cetonas, alcoholes | Aceite mineral y disolventes hidrocarbonados: se hincha gravemente |
| FKM | −20 a +200 °C | 0–8 | Ácidos minerales, hidrocarburos, combustibles, aceite caliente | Aminas, amoníaco, cetonas, ésteres, agua caliente y vapor |
| TFE/P (tipo Aflas) | −5 a +200 °C | 2–14 | Vapor con hidrocarburo, inhibidores de aminas, gas agrio, alternancia ácido/álcali | Baja temperatura, combustibles aromáticos |
| PTFE, con carga | −200 a +260 °C | 0–14 | Casi todos los productos químicos, baja fricción, amplio rango de temperatura | Cualquier cosa que requiera recuperación elástica; fluencia en frío bajo carga |
| FFKM | −15 a +320 °C | 0–14 | Disolventes agresivos, oxidantes, plasma, todo lo demás | Costo, y flexibilidad a baja temperatura |
#6 NBR: el valor por defecto que falla en silencio
El nitrilo es el sello de toda bomba que sale de fábrica sin especificación de fluido. Es barato, tiene buenas propiedades de tracción y abrasión, y es excelente en aceite mineral y agua hasta unos 100 °C. Una junta tórica de NBR estándar en una planta que maneja ácido diluido a temperatura ambiente suele funcionar durante años.
También tiene la tolerancia química más estrecha de los seis. Un solo bidón de limpiador a base de disolvente purgado por una línea hinchará un sello de NBR un 40 % y acabará con su vida útil en un turno. Y como el NBR es la opción más barata, es el material que más a menudo se deja en su sitio tras un cambio de proceso, y así es como una junta tórica de 2 $ se convierte en una reparación de bomba de 20 000 $.
Si una bomba maneja solo agua, ácido diluido o aceite, el NBR es la elección racional. Escriba el fluido en la especificación del sello para que el siguiente planificador de mantenimiento no suponga que el sello es genérico.
#5 EPDM: agua caliente, sosa cáustica y un punto ciego fatal
El EPDM es el material para agua caliente, vapor hasta unos 150 °C, sosa cáustica, hipoclorito y los disolventes polares que destruyen el nitrilo: acetona, MEK, alcoholes, ésteres. En una planta cloro-álcali o en un circuito CIP es la respuesta estándar, y con razón: también es el elastómero general más resistente al ozono y a la intemperie, lo que importa para los sellos en tanques exteriores.
El punto ciego son los hidrocarburos. El EPDM en aceite mineral o diésel se hincha hasta llenar el prensaestopas y luego se desintegra. Una bomba que alterna entre un lavado cáustico y un enjuague con disolvente no puede usar EPDM, y esta combinación aparece más a menudo de lo que sugieren las tablas de compatibilidad, porque la tabla se rellena para el fluido de proceso y no para el fluido de limpieza.
Segunda advertencia: el EPDM es atacado por algunos ácidos oxidantes concentrados y por hidrocarburos aromáticos. No es una goma “química” de uso general a pesar de su reputación.
#4 FKM: el caballo de batalla con tres enemigos
El fluorocarbono es lo que la mayoría de las plantas especifican cuando quieren “resistencia química” sin un ingeniero de materiales. Soporta hasta 200 °C, maneja ácidos minerales, hidrocarburos, combustibles y aceite caliente, y tiene una excelente deformación permanente por compresión a temperatura. En una bomba que maneja ácido sulfúrico al 30 % a 80 °C, el FKM suele ser la primera respuesta correcta.
Tres familias de fluidos lo rompen:
- Aminas y amoníaco. Incluye inhibidores de corrosión a base de aminas y residuos de epoxi curados con aminas. El compuesto deshidrofluorina; el cierre se endurece y se agrieta.
- Cetonas, ésteres y éteres. MEK, acetona, acetato de etilo, THF. Un hinchamiento del 20–50 % es normal, y el cierre pierde resistencia a medida que se hincha.
- Agua caliente y vapor. Las calidades estándar de FKM no son materiales para vapor. Por encima de aproximadamente 100 °C en agua, se degradan por una vía distinta y fallan mucho antes de lo que sugiere la temperatura nominal. Las calidades curadas con peróxido y las especiales mejoran esto; no convierten al FKM en un cierre para vapor.
Un cuarto límite, más silencioso: la baja temperatura. El FKM estándar se rigidiza alrededor de −20 °C, y una bomba que permanece a la intemperie en invierno tendrá fugas en el arranque aunque nunca las haya tenido en verano.
#3 TFE/P: la respuesta al vapor más hidrocarburo
El TFE/P —comercializado como Aflas y bajo varios nombres genéricos— ocupa un hueco estrecho que ningún otro material llena bien: resiste el vapor y el hidrocarburo al mismo tiempo, además de aminas, amoníaco, gas ácido y los ciclos alternos ácido-álcali habituales en servicio de refinería y geotérmico. Donde el FKM falla con los inhibidores de aminas y el EPDM falla con el aceite, el TFE/P suele funcionar.
No es una mejora general. La flexibilidad a baja temperatura es deficiente —alrededor de −5 °C en las calidades estándar— y se hincha en combustibles aromáticos. Además, es más difícil de moldear y más caro que el FKM, normalmente dos o tres veces el coste del compuesto, por lo que se limita a los servicios específicos que lo requieren. Zeon, el productor de la familia Aflas, publica datos a nivel de compuesto que merece la pena leer antes de especificar una calidad genérica de TFE/P.
#2 PTFE y PTFE con carga: cuando no se requiere elasticidad
El PTFE es inerte frente a casi todo, resiste de −200 a +260 °C y tiene la fricción más baja de cualquier material sólido para cierres. Lo que no tiene es recuperación elástica: fluye en frío bajo carga y adopta una deformación permanente. Esa única propiedad decide dónde encaja.
Encaja en uniones estáticas —juntas de carcasa, juntas de brida, asientos de válvula, empaquetadura en chevrón— y en posiciones dinámicas donde un resorte aporta la carga y el PTFE aporta la resistencia química. Cierres labiales de PTFE energizados por resorte y juntas tóricas encapsuladas existen precisamente para colocar PTFE en una ranura sin exigirle que se comporte como caucho; los diseños energizados por resorte que se venden en todo el sector funcionan con ese principio.
Las calidades con carga cambian el comportamiento mecánico sin alterar mucho la química. El vidrio aumenta la resistencia a la compresión y al desgaste a un coste moderado, salvo en ácido fluorhídrico y cáustico fuerte, que atacan el vidrio. El carbono y el grafito mejoran el funcionamiento en seco y la conductividad térmica. El bronce ofrece la mayor capacidad de carga y la peor resistencia química. Para una bomba química, la carga debe ser compatible con el fluido, no solo el PTFE.
Para asientos de válvula y anillos de desgaste de bombas se aplica la misma lógica a menor escala: componentes de PTFE y PEEK mecanizados le ofrecen un asiento que no se hinchará, a cambio de tolerancias más ajustadas y una instalación más difícil.
#1 FFKM: cuando nada más sobrevive
El perfluoroelastómero es el único material que combina recuperación elastomérica con una resistencia química casi universal y un límite de servicio superior a 300 °C. En una bomba que maneja residuos de disolventes mixtos, ácido nítrico concentrado o una corriente cuya composición cambia cada semana, el FFKM elimina por completo la cuestión del material.
Cuesta entre 15 y 25 veces más que un cierre de FKM estándar. Merece la pena discutir esa cifra, porque el punto de equilibrio suele ser una parada evitada. La reparación de una bomba con un día de producción perdida normalmente supera la diferencia de precio en un orden de magnitud, y en una corriente peligrosa el coste de cumplimiento normativo de una fuga empequeñece a ambos.
Dos notas prácticas. Las calidades de FFKM difieren enormemente —una calidad de uso general y una calidad de baja deformación por compresión para vapor a alta temperatura son productos distintos con precios distintos, y la ficha técnica importa más que el nombre comercial—. Y el FFKM sigue necesitando una ranura adecuada: no es inmune a la extrusión ni a la contaminación. Nuestra guía de selección de compuestos de FKM es el punto de partida antes de pagar por perfluoroelastómero, porque la calidad de FKM adecuada resuelve más problemas de aminas y de baja temperatura de lo que los compradores esperan.
Dónde encaja cada material en una misma bomba
Una sola bomba puede usar cuatro materiales distintos, porque las cuatro posiciones de sellado ven condiciones diferentes. Esta es la tabla que rellenamos durante una revisión de bomba.
| Posición | Exposición | Predeterminado | Vía de mejora |
|---|---|---|---|
| Junta tórica secundaria de la cara de sellado (giratoria) | Fluido de proceso completo, temperatura, algo de movimiento | FKM | FFKM para disolventes y oxidantes; EPDM para cáustico y agua caliente |
| Junta tórica secundaria de la cara de sellado (estacionaria) | Mismo fluido, sin movimiento | FKM o EPDM | Igual que arriba; encapsulado de PTFE para fluidos pegajosos o que curan |
| Junta de carcasa / brida | Estática, exposición química completa | PTFE cargado | Laminado de grafito por encima de 260 °C; espiral enrollada para ciclos de presión |
| Asiento de válvula y empaquetadura del vástago | Asiento estático, movimiento lento del vástago | Asiento de PTFE, empaquetadura de PTFE | Asiento de PEEK para lodos abrasivos; PTFE con carga viva para emisiones |
El cierre secundario giratorio es el que se pasa por alto. Ve el mismo fluido que las caras pero una fracción del lavado, y es el cierre que falla cuando una bomba funciona en seco durante dos minutos.
La trampa de la tabla de compatibilidad
Cada planta dispone de una tabla de compatibilidad, y toda tabla es una simplificación. Tres formas en que induce a error:
| Trampa | Por qué la tabla induce a error | Qué hacer en su lugar |
|---|---|---|
| No se indica la concentración | El ácido sulfúrico al 98 % y el ácido sulfúrico al 10 % se comportan de forma distinta frente al mismo elastómero | Especifique la concentración y la temperatura juntas, nunca una sin la otra |
| Faltan los fluidos de limpieza | La limpieza CIP con sosa cáustica, el aclarado con disolvente y la esterilización con vapor atacan las juntas que el fluido de proceso no ataca | Enumere todos los fluidos que la junta toca en una semana, incluidos el aclarado y el lavado |
| La clasificación corresponde a servicio estático | Una clasificación “buena” para una junta estática no se traslada a una junta tórica móvil en un eje | Reduzca un grado para servicio dinámico y compruebe la deformación permanente por compresión a temperatura |
Hay una cuarta trampa más sutil: la tabla clasifica una familia de polímeros, y los proveedores venden compuestos. Dos compuestos de FKM de dos fábricas pueden diferir en 30 °C en la clasificación continua y en un factor de dos en la deformación permanente por compresión. Pida la ficha técnica del compuesto, no el nombre de la familia.
Cualificar un compuesto antes de poner la bomba en marcha
Cuatro pasos, en este orden, y la mayoría de los problemas de las juntas de bomba desaparecen antes de montar la bomba.
- Enumere los fluidos. Proceso, aclarado, limpieza y cualquier condición anómala. Incluya la concentración y la temperatura normal y máxima de cada uno.
- Descarte por envolvente. Utilice la tabla anterior para reducir los seis candidatos a dos. No empiece por el material más caro y vaya hacia atrás.
- Compruebe el servicio mecánico de la junta. Una junta estática y una junta tórica secundaria giratoria no necesitan el mismo compuesto ni siquiera en el mismo fluido. La deformación permanente por compresión a temperatura importa para la estática; la recuperación y la fricción importan para la móvil.
- Ensayé el compuesto real. Una inmersión de 72 horas a la temperatura de servicio, midiendo el hinchamiento por volumen, el cambio de dureza y el cambio de resistencia a la tracción, cuesta unos cientos de dólares y zanja discusiones que las fichas técnicas no pueden resolver. La ASTM D471 es el método estándar para los ensayos de inmersión de juntas de caucho.
Por encima de unos 177 °C, el sellado secundario deja de ser un problema de elastómeros. La guía de la API 682, citada por la mayoría de los fabricantes de juntas mecánicas, pasa la junta secundaria a grafito flexible en ese punto, porque ningún elastómero mantiene indefinidamente la deformación permanente por compresión a esa temperatura. El resumen de materiales de este fabricante de juntas expone los mismos límites desde la perspectiva de una bomba API norteamericana.
Preguntas frecuentes
¿Puedo usar un solo material para toda la bomba? Normalmente no resulta económico. El FKM para las juntas secundarias más el PTFE cargado para las juntas cubren la mayoría de los servicios con ácidos diluidos e hidrocarburos por una fracción del coste de todo el conjunto en FFKM. Estandarice la familia de materiales, no el número de referencia.
¿Es el FFKM siempre la respuesta segura? Seguro para la química, no siempre para la mecánica. El FFKM tiene peor flexibilidad a baja temperatura que el FKM en grados estándar, y es más blando en algunas formulaciones, lo que importa en servicio de gas a alta presión con descompresión rápida. Especifique el grado en función del servicio.
¿Por qué falló una junta de EPDM en una línea que solo transporta sosa cáustica? Casi siempre por el ciclo de limpieza. Un lavado con base disolvente, un aclarado con queroseno o un suministro de agua contaminada con hidrocarburos hincharán el EPDM. Compruebe qué transportaba la línea antes de la sosa cáustica.
¿Cuál es la causa más común de fallo de una junta en una bomba química? En nuestro análisis de devoluciones no es el polímero en absoluto: es funcionar en seco, perder el aclarado o un prensaestopas desalineado. La selección de material recibe la culpa porque es la variable visible.
¿Cómo especifico un compuesto en lugar de una familia? Pida la designación ASTM D2000, la deformación permanente por compresión a su temperatura de servicio, el hinchamiento por volumen en su fluido tras 72 horas y el sistema de curado. Un “Viton” o “EPDM” genérico en un pedido deja la elección a quien escoja el stock.
Si está seleccionando juntas para una línea de bombas o válvulas y quiere una segunda opinión sobre el compuesto, envíe la lista de fluidos con concentraciones y temperaturas, además del plano de posición de la junta. Le responderemos con dos candidatos, el ensayo que necesita cada uno y el fallo que probablemente mostrará primero cada uno.
Compuestos y geometrías para el lado húmedo
Los seis materiales que clasifica este artículo son los seis que mantenemos en suministro habitual: NBR, EPDM, FKM, TFE/P, PTFE y FFKM, en forma de juntas tóricas, juntas en X, juntas encapsuladas, perfiles de labio y chevron, juntas planas y asientos de PTFE mecanizados. Como el mismo taller mecaniza las piezas de PTFE y almacena los compuestos elastómeros, un juego de juntas de bomba puede presupuestarse como una sola lista de materiales en lugar de tres pedidos.
Lo que aportamos a una selección es la segunda opinión que pide el artículo: la lista de fluidos con concentraciones y temperaturas, la posición de la junta y el modo de fallo si lo hay. A partir de ello devolvemos dos candidatos, el ensayo que necesita cada uno —hinchamiento por volumen, deformación permanente por compresión, permeación— y la única posición de la bomba en la que el compuesto más barato es la apuesta más segura.
Envíe la lista de fluidos, el plano y el ciclo de servicio a sales@bosssealing.com, o a través de formulario de contacto. Recibirá recomendaciones de compuestos, un precio y un plazo de entrega en lugar de una página de catálogo; normalmente en un día laborable, y la revisión de ingeniería es gratuita.