
Прошлой весной нам прислали фотографию из ремонтной мастерской в Техасе: уплотнение штока из полиуретана твёрдостью 90 ед. по Шору А, установленное в канавку поршня, за четыре часа испытаний выдавило в зазор. Уплотнение было правильного диаметра, из правильного материала и правильной твёрдости. Оно стояло в неправильной канавке и было обращено не в ту сторону. Цилиндр перебирал подрядчик, который заказал “ремкомплект уплотнений для расточки 100 мм” и поставил то, что пришло в коробке.
Уплотнения штока и уплотнения поршня похожи на фотографии в каталоге и ведут себя совершенно по-разному. Одно уплотняет по хромированному твёрдому штоку и должно оставлять контролируемую масляную плёнку на обратном ходе. Другое разделяет две полости под давлением внутри гильзы и на цилиндре двустороннего действия должно делать это в обоих направлениях. Профиль, размеры посадочного места, шероховатость контрповерхности и характер отказов — всё это следует из этой разницы.
Далее приведён порядок подбора, которым мы пользуемся в цеху: сначала направление давления, затем контрповерхность и зазор, затем профиль, затем материал, затем детали, которые должны быть на чертеже.
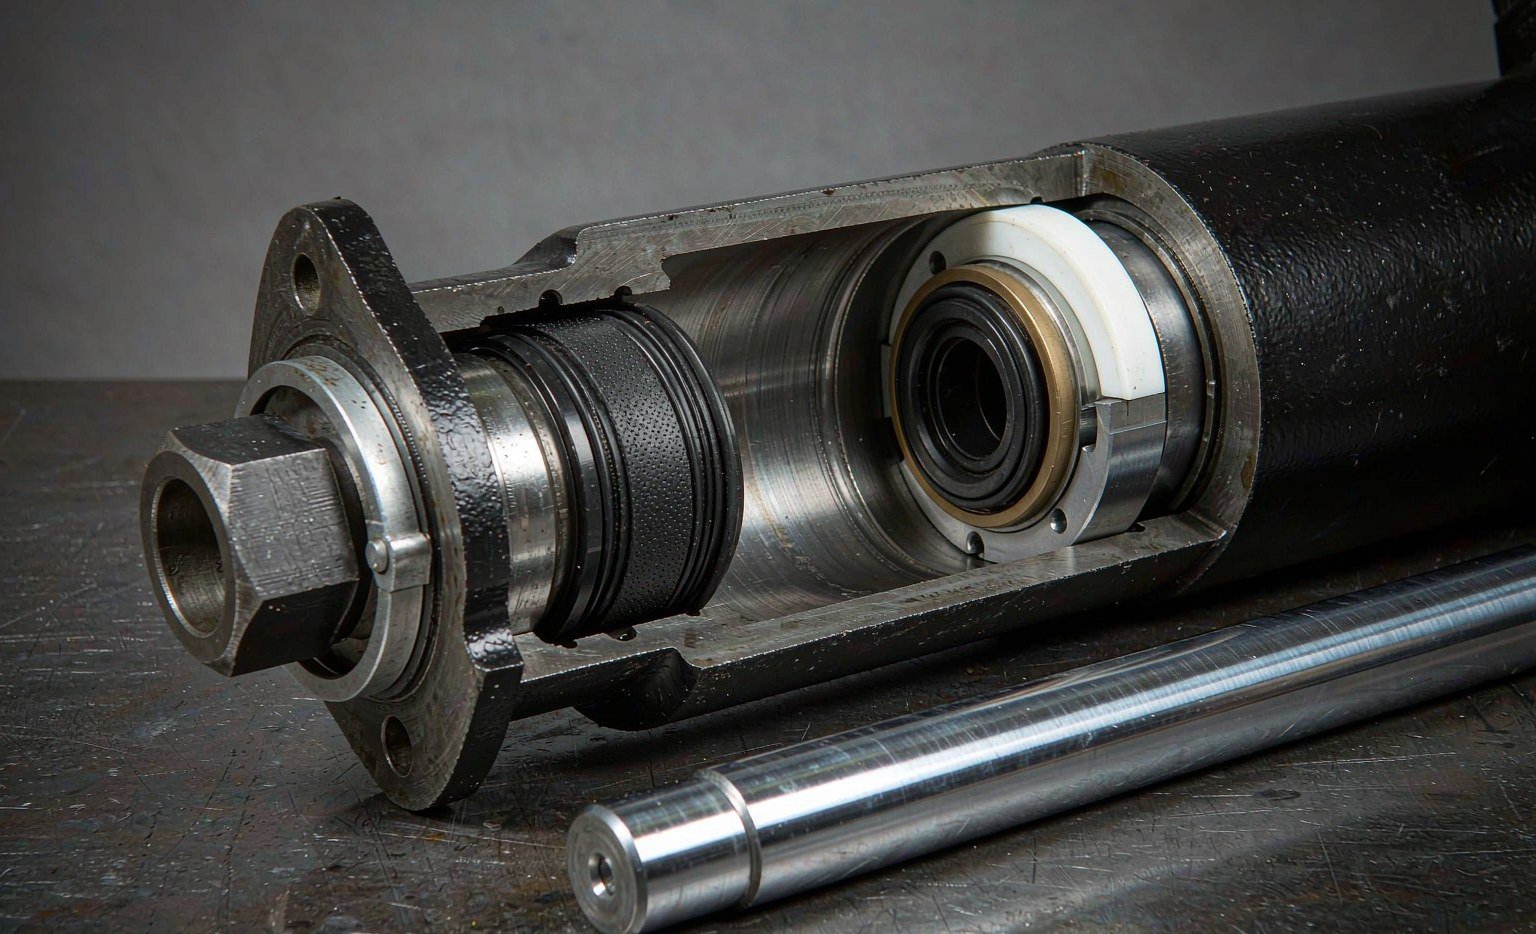
Начинайте со стороны давления, а не с профиля
Одностороннее кромочное уплотнение имеет сторону давления и сторону низкого давления, и кромка должна быть обращена к давлению. В уплотнении штока жидкость поступает в посадочное место со стороны расточки, заполняет пространство за U-образным профилем и прижимает кромки наружу к штоку и внутрь к канавке. Чем выше давление, тем плотнее уплотнение. Переверните то же уплотнение, и давление теперь действует на кромку, отрывая её от штока. Цилиндр будет потеть при 20 бар и явно выйдет из строя при 200.
На практике это не тонкость. У U-образного манжета или V-образного набора закрытый конец профиля обращён к давлению. У stepseal или компактного уплотнения поршня с антиэкструзионным кольцом кольцо ставится со стороны низкого давления, потому что именно туда эластомер стремится течь. Ошибка в любом из этих случаев означает не “чуть хуже” — деталь не работает вообще.
Цилиндр двустороннего действия меняет задачу. Оба порта в разное время находятся под полным давлением, поэтому уплотнение поршня должно уплотнять в двух направлениях. Есть три способа это сделать, и выбор определяет стоимость и длину пакета:
- Два односторонних уплотнения, установленных спинками друг к другу. Просто, дёшево, требует более длинного поршня и дренажа или вентиляции между ними. Распространено на цилиндрах прокатных станов с большой расточкой.
- Одно компактное уплотнение двустороннего действия. Уплотнительное кольцо из наполненного PTFE или PU с эластомерным энергайзером и одним или двумя антиэкструзионными кольцами в едином посадочном месте. Короткое, с низким трением, устойчиво к реверсированию давления. Стандартный выбор в мобильной гидравлике примерно до 400 бар.
- Симметричный профиль с двумя кромками. Двойной U-образный профиль или шевронный набор с переходным кольцом на каждом конце. Применяется там, где уплотнение должно также ремонтироваться в полевых условиях без пресса.
Сторона штока почти всегда одностороннего действия. Жидкость давит только со стороны расточки; с другой стороны — атмосфера. Поэтому уплотнение штока может быть простым U-образным манжетом, и поэтому уплотнение штока, установленное наоборот, — одна из самых частых ошибок при переборке, которые мы видим в возвращённых деталях.
Две контрповерхности, два механизма износа
Уплотнение штока работает по хромированному твёрдому, шлифованному и полированному штоку, обычно с 20–50 мкм хрома поверх индукционно-упрочнённой или цементированной основы. Поверхность близка к зеркальной, допуск жёсткий, и уплотнение видит одну и ту же узкую полосу хрома несколько миллионов раз. Износ на этом сопряжении определяется масляной плёнкой: слишком мало — кромка работает всухую и твердеет; слишком много — цилиндр оставляет на штоке плёнку, притягивающую пыль.
Уплотнение поршня работает по хонингованной расточке. Расточка несёт сетчатый след от хонингования, удерживает масло во впадинах и имеет гораздо большую длину окружности, поэтому одно уплотнение поршня за ход проходит в несколько раз большую площадь, чем уплотнение штока. Оно также находится ближе к загрязнениям, поступающим через сапун и сливную линию. Частица, внедрившаяся в расточку, царапает уплотнение поршня по всему ходу; та же частица на штоке снимается у буксы, прежде чем достигнет уплотнения.
Эти два факта объясняют большую часть разделения материалов в каталогах. Уплотнения штока опираются на полиуретан для стойкости к истиранию и на компаунды PTFE для низкого трения и высоких скоростей. Уплотнения поршня опираются на тканеармированный NBR, наполненный PTFE и PU, причём выбор определяется давлением и величиной боковой нагрузки на поршень.
| Характеристика | Уплотнение штока | Уплотнение поршня |
|---|---|---|
| Направление давления | Только с одной стороны, со стороны расточки | С одной стороны на цилиндре одностороннего действия, с обеих сторон на цилиндре двустороннего действия |
| Контрповерхность | Хромированный твёрдый шток, Ra 0,1–0,4 мкм | Хонингованная расточка, Ra 0,2–0,4 мкм с сетчатым следом |
| Последствие утечки | Видимая внешняя утечка, масло на штоке, экологическая проблема и проблема безопасности | Внутренний перепуск, видимой утечки нет, дрейф и нагрев |
| Типичные профили | U-образный манжет, stepseal, VARISEAL, уплотнение буфера, шевронный набор | Компактное уплотнение, двойной U, тканевый V-набор, PTFE stepseal с двумя антиэкструзионными кольцами |
| Стандарт посадочного места | Серия штока ISO 5597, ISO 7425-2 для уплотнений с пластиковым рабочим элементом | Серия поршня ISO 5597, ISO 7425-1 для уплотнений с пластиковым рабочим элементом |
| Контроль зазора | Зазор между расточкой буксы и штоком | Зазор между наружным диаметром поршня и расточкой |
| Доступ для обслуживания | Гайка буксы или стопорное кольцо, во многих конструкциях без разборки гильзы | Требует вскрытия цилиндра и снятия поршня |
| Частый отказ | Затвердевание кромки, задиры хрома из-за отказавшего грязесъёмника, выдавливание при высоком давлении | Перепуск из-за изношенной динамической кромки, выдавливание в зазор расточки, спиральный отказ из-за боковой нагрузки |
Стандарты, которые определяют канавку
Большинство споров о взаимозаменяемости уплотнений на самом деле споры о посадочных местах. Два уплотнения с одинаковой расточкой 100 мм и одинаковой высотой 12 мм не взаимозаменяемы, если одно рассчитано на радиальную глубину 7,5 мм, а другое — на 8,0 мм. Осевые и радиальные размеры берутся из стандарта посадочного места, а не из чертежа уплотнения.
ISO 5597:2018 — эталон для посадочных мест односторонних уплотнений штока и поршня на цилиндрах возвратно-поступательного действия. Он охватывает цилиндры с расточкой от 16 мм до 500 мм и штоки от 6 мм до 450 мм. Он также определяет второй, компактный ряд для цилиндров, изготовленных по ISO 6020-2 на 160 бар (16 МПа), где расточка составляет от 25 мм до 200 мм, а шток — от 12 мм до 140 мм. Этот компактный ряд использует меньшие сечения уплотнений и, как прямое следствие, более жёсткие допуски на расточку и шток — то же номинальное давление в меньшем радиальном пространстве.
Тот же стандарт содержит требования к поверхностям, о которых спорят при входном контроле: динамические уплотняющие поверхности при Ra ≤ 0,4 мкм, статические уплотняющие поверхности при Ra ≤ 1,6 мкм, боковые стенки канавки при Ra ≤ 3,5 мкм и относительная опорная длина профиля Rmr от 50 до 80 процентов по ISO 4287. Пункт про Rmr — тот, который проверяющие чертежи пропускают. Расточка может иметь Ra 0,3 мкм и всё равно не обеспечить работу уплотнения, если опорная площадка слишком мала, потому что нагрузка воспринимается несколькими пиками, а не широкой площадкой.
- ISO 5597:2018 — посадочные места для односторонних уплотнений поршня и штока, расточка 16–500 мм и шток 6–450 мм, плюс компактный ряд, построенный вокруг ISO 6020-2. Фиксирует ширину канавки, радиальную глубину, допуски и значения шероховатости поверхности.
- ISO 7425-1 и -2 — корпуса для эластомерно-нагруженных уплотнений с пластиковым покрытием, поршень в части 1 и шток в части 2. Фиксирует геометрию канавки для уплотнений с покрытием из ПТФЭ, включая пространство, отведённое под антиэкструзионные элементы.
- ISO 6195:2021 — корпуса грязесъёмных колец от 4 мм до 450 мм диаметра штока, с типами корпусов от A до E. Фиксирует глубину, ширину, фаску и чистоту обработки канавки грязесъёмника.
- ISO 6020-1 и -2 — конверт цилиндра для серий на 160 бар и 250 бар. Корпуса компактных уплотнений вычерчиваются вокруг этих конвертов отверстия и штока, поэтому одинаковое давление в меньшем сечении требует более жёстких допусков.
Если в чертеже заказчика указан только номер детали уплотнения и нет стандарта на корпус, мы запрашиваем размеры канавки до выставления предложения. В девяти случаях из десяти чертёж в порядке, а номер детали — это перекрёстная ссылка на каталог конкурента, скопированный трижды. В десятом случае радиальная глубина отличается на 0,5 мм, и ни одно стандартное уплотнение не удержит.
Экструзия: число, которое ограничивает всё
Каждое уплотнение, нагружаемое давлением, выталкивается в сторону низкого давления. Если зазор, с которым оно сталкивается, достаточно мал, эластомер или ПТФЭ удерживается боковой стенкой канавки и металлической опорной поверхностью; если нет — материал заползает в зазор, срезается за цикл давления, и уплотнение теряет сечение. Это наиболее частая причина отказов при высоком давлении, и это проблема зазора прежде, чем проблема материала.
Допустимый зазор быстро уменьшается с ростом давления. Опубликованные значения для буферного уплотнения из полиуретана со встроенным антиэкструзионным кольцом из полиамида, приведённые к 80 °C, составляют 0,8 мм при 160 бар, 0,55 мм при 250 бар, 0,35 мм при 400 бар и 0,15 мм при 690 бар. Для компактного поршневого уплотнения с покрытием из ПТФЭ и двумя термопластичными опорными кольцами указано 0,8 мм при 160 бар и 0,25 мм при 600 бар для сечений до 7,5 мм. Оба набора чисел происходят из одного физического правила: с ростом давления допустимый диаметральный зазор уменьшается, и конструкция уплотнения должна меняться вместе с ним.
| Давление в системе | Макс. зазор экструзии, уплотнение PU с антиэкструзионным кольцом | Макс. зазор, компактное уплотнение PTFE, сечение ≤ 7,5 мм | Практическое изменение конструкции |
|---|---|---|---|
| 160 бар (16 МПа) | 0,80 мм | 0,80 мм | Стандартный зазор, одиночное уплотнение |
| 250 бар (25 МПа) | 0,55 мм | 0,70 мм | Более плотная посадка отверстия, проверить поршневое износостойкое кольцо |
| 320 бар (32 МПа) | — | 0,50 мм | Добавить или улучшить опорное кольцо |
| 400 бар (40 МПа) | 0,35 мм | 0,40 мм | Два опорных кольца, упрочнённые боковые стенки канавки |
| 600 бар (60 МПа) | — | 0,25 мм | Комбинированное уплотнение, минимальный зазор, направляемый поршень |
Значения представляют собой опубликованные каталогом пределы для конкретных семейств уплотнений при эталонной температуре; они не являются общим правилом для любого уплотнения. Пределы зазора ужесточаются с ростом температуры, поскольку эластомер размягчается. Проверяйте по техническому паспорту уплотнения, которое вы фактически приобретаете.
Две детали конструкции решают, останетесь ли вы в этих пределах. Первая — направление поршня и штока. Поршень, который полагается на уплотнение для центрирования, будет перекашиваться под боковой нагрузкой, открывая зазор с одной стороны и закрывая его с другой; износостойкое кольцо или направляющая лента стоит несколько долларов и устраняет проблему. Вторая — твёрдость боковых стенок канавки и скругление кромок. Мягкая стенка подаётся под той же нагрузкой, которую воспринимает уплотнение, что фактически увеличивает зазор. Мы задаём твёрдость стенок 45 HRC или выше для цилиндров свыше 250 бар.
Сторона штока — это пакет, а не одно уплотнение
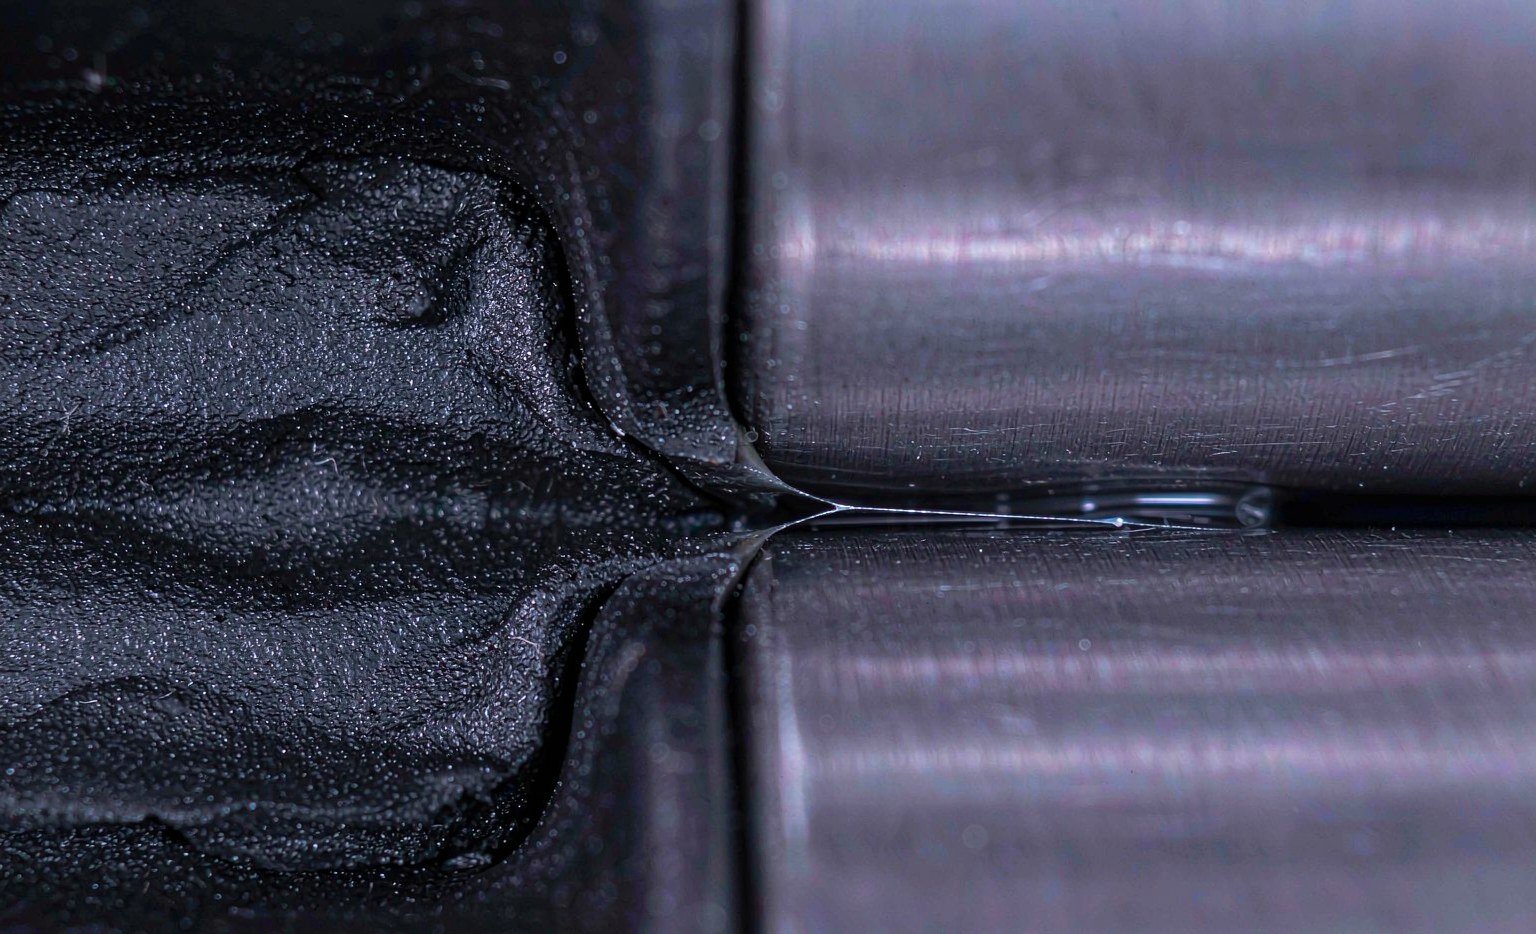
Большинство узлов штока содержит три компонента, и порядок имеет значение. От атмосферы внутрь: грязесъёмник, уплотнение штока, буферное уплотнение. На цилиндрах горной и строительной техники часто есть четвёртый элемент — износостойкое кольцо или вторичное уплотнение в отдельном корпусе.
Этот грязесъёмник расположен на наружной поверхности и счищает грязь, пыль и лёд с хромированной поверхности до того, как шток снова войдёт в сальник. Это не уплотнение давления. Его кромка по конструкции работает всухую, поэтому материалы грязесъёмника выбирают для сухого абразивного износа, а не для совместимости с жидкостью.
Этот уплотнения штока выполняет работу по удержанию давления. Оно должно удерживать статическое давление без протечек и динамическое давление, не создавая настолько большого трения, чтобы цилиндр дёргался на малой скорости. U-образная манжета из PU справляется с этим примерно до 400 бар при умеренной скорости; уплотнение stepseal с покрытием из ПТФЭ берёт на себя, когда трение, скорость или температура выходят за пределы возможностей PU.
Этот буферное уплотнение, где оно установлено, поглощает скачки давления, возникающие при достижении цилиндром крайнего положения или при гидроударе от срабатывания клапанов в линии. Оно защищает уплотнение штока от пикового давления и сбрасывает запертое масло обратно в отверстие через небольшие канавки или отверстия. На цилиндре, который работает при 250 бар, но испытывает скачки до 450 бар, именно буфер сохраняет работоспособность уплотнения штока.
Пакет также определяет, куда уходит утечка. Отказавший грязесъёмник приводит к задирам на штоке, что разрушает уплотнение штока в течение нескольких недель. Отказавшее уплотнение штока даёт внешнюю утечку, которую легко заметить. Отказавший буфер приводит к тому, что уплотнение штока продолжает отказывать без видимой причины, потому что скачок давления, который он должен был поглотить, теперь доходит до кромки.
Варианты поршня и чего каждый из них вам стоит
Сторона поршня имеет больше разнообразия, потому что должна выдерживать реверсирование давления, боковую нагрузку и, на больших цилиндрах, большую длину уплотняемого периметра.
Компактные уплотнения PTFE являются стандартным выбором для поршней мобильной гидравлики до 400 бар. Низкое трение, отсутствие залипания, короткий корпус, устойчивость к реверсированию давления. Они дороже резиновой U-образной манжеты и требуют хорошо направляемого поршня, поскольку кольцо из ПТФЭ почти не способно приспосабливаться к перекошенному отверстию.
U-образные манжеты из полиуретана, одинарные или двойные, дешевы, неприхотливы и доступны повсюду. Они выдерживают 300–400 бар в чистой жидкости, допускают умеренное несоосность и обеспечивают хорошую стойкость к абразивному износу. Они хуже, чем PTFE, переносят быстрое циклирование при высоком давлении и создают больше трения.
V-образные наборы из NBR с тканевым усилением применяются на крупногабаритных тихоходных цилиндрах — прессах, прокатном оборудовании, судовых рулевых машинах. Пакет высокий, регулировка механическая, и уплотнение можно подтянуть в процессе эксплуатации. Это старая технология, которая всё ещё работает там, где пространство не является ограничением.
Два уплотнения одностороннего действия остаются прагматичным решением при диаметре отверстия свыше 500 мм, где компактное уплотнение в одном корпусе становится дорогим и трудным для установки без повреждений.
Признаки отказов, указывающие на нужное уплотнение
Диагностика идёт быстрее, если рассматривать характер утечки как данные. В таблице ниже — то, чем мы пользуемся, когда заказчик присылает фото и описание проблемы.
| Признак | Наиболее вероятная причина | Что проверить перед заменой |
|---|---|---|
| Наружная утечка, прекращающаяся при полностью втянутом штоке | Кромка уплотнения штока изношена или затвердела | Чистота поверхности штока, состояние грязесъёмника, история температур рабочей жидкости |
| Наружная утечка, продолжающаяся в состоянии покоя | Уплотнение штока выдавлено или порезано при монтаже | Фаска буксы, зазор в корпусе, ориентация уплотнения |
| Наружной утечки нет, но цилиндр «плывёт» под нагрузкой | Перепускание через уплотнение поршня | Округлость и конусность гильзы, зазор поршня, твёрдость уплотнения |
| Уплотнение штока выходит из строя каждые несколько недель | Отказ грязесъёмника, задиры на хроме | Раковины и глубина задиров на хроме, кромка грязесъёмника, условия эксплуатации |
| Уплотнение разорвано с одной стороны, спиральные следы | Перекос поршня или боковая нагрузка | Зазор направляющих колец, соосность штока, жёсткость крепления |
| Уплотнение сплющено, затвердело, кромка растрескалась | Перегрев или несовместимая жидкость | Температура масла в цилиндре, спецификация жидкости, эффективность охладителя |
| Уплотнение «подъедено» по кромке низкого давления | Выдавливание из-за чрезмерного зазора | Диаметральный зазор, наличие опорного кольца, пики давления |
Обратите внимание, сколько из этих случаев не связаны с уплотнением. Три из семи — ошибки монтажа или дефекты оснастки, и один — проблема жидкости. Замена уплотнения без устранения причины даёт лишь несколько недель работы.
Последовательность подбора в семь шагов
- Определите направление давления. Одностороннего или двустороннего действия, и есть ли пик давления выше номинального. Цилиндр с номиналом 250 бар, который в конце хода видит 400 бар, — это применение на 400 бар.
- Измеряйте посадочное место, а не старое уплотнение. Ширина канавки, радиальная глубина, диаметры гильзы и штока, радиусы углов. Старые уплотнения разбухают, изнашиваются или просто не те.
- Рассчитайте зазор при рабочей температуре. Берите наихудший зазор из размерной цепи, а не номинальный. Сравните его с предельным зазором для давления и температуры из технического паспорта.
- Выберите чистоту контрповерхности. Динамические поверхности с Ra ≤ 0,4 мкм при Rmr 50–80 процентов; проверяйте хром штока на раковины, а не только на шероховатость.
- Выберите семейство профилей. PU U-образный для экономичности и стойкости к перекосам; с PTFE-облицовкой — для трения, скорости и температуры; тканевый V-набор — для больших диаметров и низких скоростей.
- Выберите компаунд. Сначала совместимость с жидкостью, затем температура, затем твёрдость. PU твёрдостью 95 Shore A не обязательно лучше 93: он хуже приспосабливается и более чувствителен к надрезам.
- Укажите оснастку, защищающую уплотнение. Направляющие кольца, буферное уплотнение, грязесъёмник, фаска и боковая стенка канавки, достаточно твёрдая, чтобы не деформироваться.
Что должно быть на чертеже и в заказе
Заказ на уплотнение с формулировкой “уплотнение штока 100 x 115 x 12, PU” — это догадка. Тот же заказ с шестью дополнительными строками снимает большую часть риска:
- Стандарт и серия посадочного места, например серия штока ISO 5597 или ISO 7425-2.
- Номинальное давление и пиковое давление с указанием длительности пика.
- Тип жидкости, включая водно-гликолевые и биоразлагаемые эфиры, и диапазон рабочих температур.
- Чистота поверхности и твёрдость штока или гильзы, со значением Rmr, если оно уже указано на чертеже.
- Скорость и режим работы — непрерывное возвратно-поступательное движение и несколько ходов в день — это разные применения для одного и того же уплотнения.
- Входят ли в сборку буферное уплотнение и грязесъёмник и каковы их артикулы.
Для дистрибьютора или мастерской, восстанавливающей смешанные парки техники, практичный вариант — таблица соответствия, которая сопоставляет артикул OEM с размерами посадочного места, а не просто с номером уплотнения конкурента. Мы публикуем свою с приложенными размерами канавки, потому что именно эти данные выдерживают смену поставщика. The ассортимент уплотнений штока гидравлических систем и в ассортимента уплотнений поршня сгруппированы по сериям корпусов именно по этой причине, а комбинированное уплотнение штока и поршня страницы приводят данные канавки вместе с профилем.
Два внешних источника стоит держать под рукой на верстаке. Trelleborg публикует данные уплотнений гидравлических систем с предельными зазорами по профилям, а Apple Rubber руководство по проектированию уплотнений описывает геометрию гнезда простым языком. Для второго мнения о конструкции гнезда со стороны дистрибьютора, Marco Rubber содержит полезную справочную страницу, а ERIKS документирует те же правила для европейского рынка. Hallite страницы по гидравлическим уплотнениям служат хорошей перекрёстной проверкой размеров корпуса, когда чертёж OEM отсутствует.
Ключевые выводы
- Направление давления — в первую очередь. Одностороннее кромочное уплотнение, установленное наоборот, будет держать низкое давление и выйдет из строя при высоком. На двустороннем поршне используйте два уплотнения спинка к спинке или по-настоящему двусторонний профиль.
- Взаимозаменяемость определяют корпуса, а не артикулы. ISO 5597:2018 задаёт размеры канавок для отверстий 16–500 мм и штоков 6–450 мм; ISO 7425-1 и -2 охватывают уплотнения с пластиковым покрытием; ISO 6195:2021 охватывает грязесъёмники для штоков от 4 мм до 450 мм.
- Выдавливание — это расчёт зазора. Допустимый зазор снижается примерно с 0,8 мм при 160 бар до 0,15–0,35 мм при 400–690 бар в зависимости от конструкции уплотнения. Добавить опорное кольцо дешевле, чем повышать твёрдость.
- Шероховатость поверхности требует Rmr, а не только Ra. Цель ISO 5597 для динамических поверхностей — Ra ≤ 0,4 мкм при относительной опорной длине профиля 50–80 процентов; зеркальная поверхность с плохим плато всё равно изнашивает уплотнения.
- Большинство отказов уплотнений штока начинается в другом месте. Отказавший грязесъёмник царапает хром, отсутствующее защитное уплотнение пропускает пики давления, а перекошенный поршень увеличивает зазор. Устраните причину, иначе новое уплотнение выйдет из строя по тому же графику.
- Заказывайте по размерам и условиям работы. Давление, пиковое давление, рабочая жидкость, диапазон температур, скорость, шероховатость и стандарт корпуса — в заказе. Это ничего не стоит и устраняет самую частую причину отказа правильного уплотнения.
Если вы восстанавливаете смешанный парк техники и не можете идентифицировать корпус, пришлите размеры канавки, а не старое уплотнение. Мы подберём профиль под корпус и сообщим, если зазор выходит за предел для вашего давления. Этот разговор занимает одно письмо и избавляет от повторного ремонта.
Обе стороны гнезда — в одной спецификации
Уплотнения штока и поршня выполняют две разные функции в одном цилиндре, и оба производятся здесь: уплотнения штока и защитные уплотнения из компаундов PU и PTFE, поршневые уплотнения в виде ступенчатых уплотнений, нагруженных U-образных манжет и компактных кромочных профилей, вместе с направляющими кольцами, опорными кольцами и грязесъёмниками, которые дополняют комплект. Канавки могут соответствовать стандарту ISO или OEM, по которому был изготовлен ваш корпус.
Пределы, которые мы проверяем перед выставлением цены, — это те, что выделены в этой статье: направление давления, зазор выдавливания при температуре, шероховатость контртела на штоке в сравнении с отверстием и то, защищает ли ещё защитное уплотнение уплотнение штока от пиков давления. Уплотнение штока, которое подтекает при 300 бар, обычно имеет за собой проблему с величиной зазора и защитным уплотнением, а не проблему с компаундом.
Пришлите чертёж корпуса, давление и скорость на sales@bosssealing.com, или воспользуйтесь форму обратной связи, и мы вернёмся с профилем для каждой позиции, материалом для него и ценой — обычно в течение дня, с инженерной проверкой без дополнительной платы.