
Un taller de reparación de Texas nos envió una fotografía la primavera pasada: un retén de vástago de poliuretano de 90 Shore A, montado en una ranura de pistón, extrusionado hacia el huelgo de holgura tras cuatro horas de prueba. El retén tenía el diámetro correcto, el material correcto y la dureza correcta. Estaba en la ranura equivocada, orientado en la dirección equivocada. El cilindro había sido reconstruido por un contratista que pidió “un kit de retenes para un diámetro interior de 100 mm” e instaló lo que llegó en la caja.
Los retenes de vástago y los retenes de pistón se parecen en la foto de un catálogo y no se comportan en absoluto igual. Uno sella contra un vástago cromado duro y tiene que dejar una película de aceite controlada en la carrera de retorno. El otro separa dos cámaras presurizadas dentro del barril y, en un cilindro de doble efecto, tiene que hacerlo en ambas direcciones. El perfil, las dimensiones del alojamiento, el acabado superficial de la contracara y los modos de fallo se derivan todos de esa diferencia.
Lo que sigue es el orden de selección que utilizamos en el taller: primero la dirección de la presión, luego la contracara y el huelgo, después el perfil, después el material y, por último, los detalles que deben figurar en el plano.
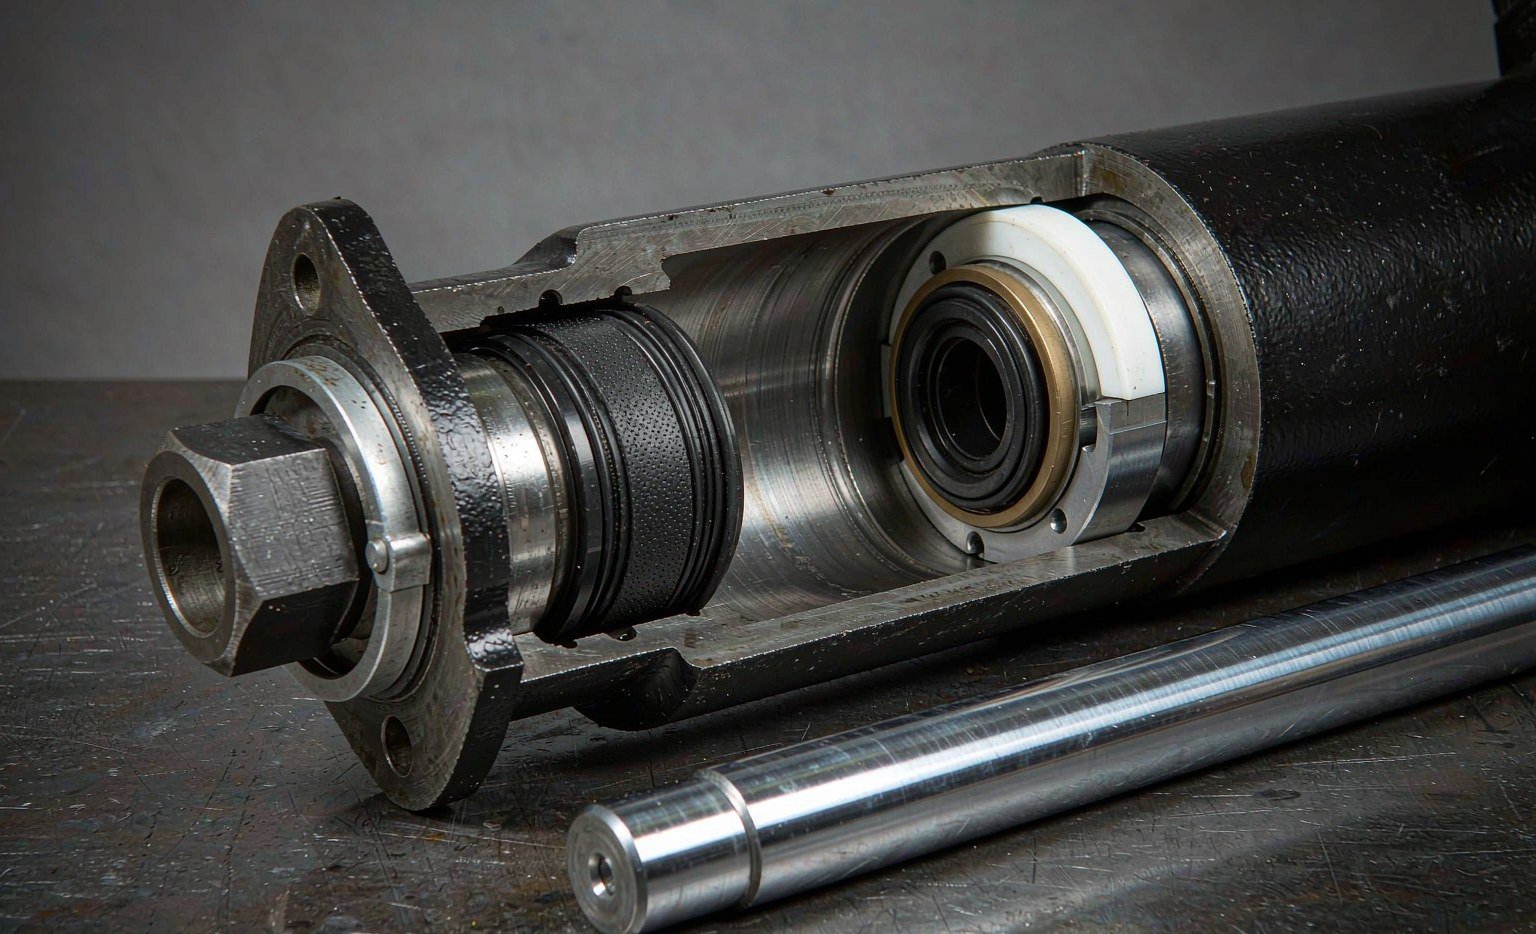
Empiece por el lado de la presión, no por el perfil
Un retén de labio de simple efecto tiene un lado de presión y un lado de baja presión, y el labio debe mirar hacia la presión. En un retén de vástago, el fluido entra en el alojamiento desde el lado del diámetro interior, llena el espacio detrás de la U y empuja los labios hacia fuera contra el vástago y hacia dentro contra la ranura. Cuanto mayor es la presión, más aprieta el retén. Si se gira el mismo retén, la presión actúa ahora sobre el borde del labio y lo levanta del vástago. El cilindro rezumará a 20 bar y fallará de forma visible a 200.
En la práctica, esto no es un detalle sutil. En una copa en U o un juego en V, el extremo cerrado del perfil va hacia la presión. En un stepseal o un retén de pistón compacto con anillo antiextrusión, el anillo va en el lado de baja presión, porque ese es el lado hacia el que el elastómero intenta fluir. Si se equivoca en cualquiera de los dos, la pieza no queda “un poco peor”: no funciona en absoluto.
Un cilindro de doble efecto cambia el problema. Ambos puertos ven la presión plena en momentos distintos, por lo que un retén de pistón tiene que sellar en dos direcciones. Hay tres formas de hacerlo, y la elección determina el coste y la longitud del conjunto:
- Dos retenes de simple efecto montados espalda con espalda. Sencillo, económico, requiere un pistón más largo y un drenaje o respiradero entre ambos. Habitual en cilindros de gran diámetro de laminación.
- Un retén compacto de doble efecto. Un anillo de sellado de PTFE o PU cargado con un energizador elastómero y uno o dos anillos antiextrusión, en un único alojamiento. Corto, de baja fricción y tolerante a la inversión de presión. La opción por defecto en hidráulica móvil hasta unos 400 bar.
- Un perfil simétrico con dos labios. Una doble U o un juego en chevrón con un anillo adaptador en cada extremo. Se utiliza cuando el retén también debe poder repararse en campo sin prensa.
El lado del vástago es casi siempre de simple efecto. El fluido presiona solo desde el lado del diámetro interior; la atmósfera está en el otro lado. Por eso un retén de vástago puede ser una simple copa en U, y por eso un retén de vástago instalado al revés es uno de los errores de reconstrucción más frecuentes que vemos en las piezas devueltas.
Dos contracaras, dos mecanismos de desgaste
El retén de vástago funciona sobre un vástago cromado duro, rectificado y pulido, normalmente con 20 a 50 µm de cromo sobre un sustrato templado por inducción o cementado. La superficie está casi a acabado espejo, la tolerancia es ajustada y el retén ve la misma banda estrecha de cromo varios millones de veces. El desgaste en esa interfaz está dominado por la película de aceite: si es demasiado fina, el labio funciona en seco y se endurece; si es demasiado gruesa, el cilindro deja una película sobre el vástago que atrae polvo.
El retén de pistón funciona sobre un diámetro interior bruñido. El diámetro interior presenta un rayado cruzado del bruñido, retiene aceite en los valles y tiene una circunferencia mucho mayor, por lo que un solo retén de pistón barre varias veces la superficie de un retén de vástago por carrera. Además, está más cerca de la contaminación que entra por el respiradero y la línea de retorno. Una partícula incrustada en el diámetro interior raya un retén de pistón a lo largo de todo su recorrido; esa misma partícula sobre un vástago se limpia en el prensaestopas antes de llegar al retén.
Esos dos hechos explican la mayor parte de la división de materiales en los catálogos. Los retenes de vástago se apoyan en el poliuretano por su resistencia a la abrasión y en los compuestos de PTFE por su baja fricción y alta velocidad. Los retenes de pistón se apoyan en NBR reforzado con tejido, PTFE cargado y PU, con la elección determinada por la presión y por la carga lateral que soporta el pistón.
| Característica | Retén del vástago | Junta de pistón |
|---|---|---|
| Dirección de la presión | Un solo lado, desde el diámetro interior | Un lado en un cilindro de simple efecto, ambos lados en uno de doble efecto |
| Contracara | Vástago cromado duro, Ra 0,1–0,4 µm | Diámetro interior bruñido, Ra 0,2–0,4 µm con rayado cruzado |
| Consecuencia de la fuga | Fuga externa visible, aceite sobre el vástago, problema medioambiental y de seguridad | Bypass interno, sin fuga visible, deriva y calor |
| Perfiles típicos | Copa en U, stepseal, VARISEAL, retén de amortiguación, juego en chevrón | Retén compacto, doble U, juego en V de tejido, stepseal de PTFE con dos anillos antiextrusión |
| Norma de alojamiento | Serie de vástago ISO 5597, ISO 7425-2 para cara plástica | Serie de pistón ISO 5597, ISO 7425-1 para cara plástica |
| Control del huelgo | Huelgo entre el diámetro interior del prensaestopas y el vástago | Huelgo entre el diámetro exterior del pistón y el diámetro interior |
| Acceso para mantenimiento | Tuerca de prensaestopas o anillo de retención, sin desmontaje del barril en muchos diseños | Requiere abrir el cilindro y desmontar el pistón |
| Fallo habitual | Endurecimiento del labio, rayado del cromo por un rascador defectuoso, extrusión a alta presión | Bypass por un borde dinámico desgastado, extrusión hacia el huelgo del diámetro interior, fallo en espiral por carga lateral |
Las normas que determinan la ranura
La mayoría de las discusiones sobre la intercambiabilidad de retenes son en realidad discusiones sobre alojamientos. Dos retenes con el mismo diámetro interior de 100 mm y la misma altura de 12 mm no son intercambiables si uno está diseñado para una profundidad radial de 7,5 mm y el otro para 8,0 mm. Las dimensiones axiales y radiales provienen de la norma de alojamiento, no del plano del retén.
La ISO 5597:2018 es la referencia para los alojamientos de retenes de vástago y de pistón de simple efecto en cilindros de movimiento alternativo. Abarca cilindros de 16 mm a 500 mm de diámetro interior y vástagos de 6 mm a 450 mm. También define una segunda gama compacta para cilindros fabricados según ISO 6020-2 a 160 bar (16 MPa), en la que el diámetro interior va de 25 mm a 200 mm y el vástago de 12 mm a 140 mm. Esa gama compacta utiliza secciones de retén más pequeñas y, como consecuencia directa, tolerancias más ajustadas en el diámetro interior y el vástago: la misma presión nominal en menos espacio radial.
La misma norma recoge los requisitos superficiales que se discuten en la recepción de mercancías: caras de sellado dinámico con Ra ≤ 0,4 µm, caras de sellado estático con Ra ≤ 1,6 µm, flancos de ranura con Ra ≤ 3,5 µm y una relación de material Rmr del 50 al 80 por ciento medida según ISO 4287. La cláusula Rmr es la que los revisores de planos pasan por alto. Un diámetro interior puede alcanzar 0,3 µm Ra y aun así hacer fallar un retén si la meseta es demasiado pequeña, porque la carga se soporta sobre unas pocas crestas en lugar de una meseta amplia.
- ISO 5597:2018 — alojamientos para retenes de pistón y de vástago de simple efecto, 16–500 mm de diámetro interior y 6–450 mm de vástago, más la gama compacta basada en ISO 6020-2. Fija la anchura de ranura, la profundidad radial, las tolerancias y los valores de acabado superficial.
- ISO 7425-1 y -2 — alojamientos para retenes de cara plástica energizados por elastómero, émbolo en la Parte 1 y vástago en la Parte 2. Fija la geometría de la ranura para retenes de cara de PTFE, incluido el espacio reservado para elementos antiextrusión.
- ISO 6195:2021 — alojamientos de rascadores de 4 mm a 450 mm de diámetro de vástago, con tipos de alojamiento de A a E. Fija la profundidad, anchura, chaflán y acabado de la ranura del rascador.
- ISO 6020-1 y -2 — envolvente de cilindro para las series de 160 bar y 250 bar. Los alojamientos de los retenes compactos se dibujan en torno a estas envolventes de taladro y vástago, por lo que la misma presión en una sección menor exige tolerancias más ajustadas.
Cuando un plano de cliente cita solo una referencia de retén y ningún estándar de alojamiento, solicitamos las dimensiones de la ranura antes de presupuestar. Nueve de cada diez veces el plano está bien y la referencia es una equivalencia con el catálogo de un competidor que se ha copiado tres veces. La décima vez, la profundidad radial se desvía 0,5 mm y ningún retén estándar aguantará.
Extrusión: el número que lo limita todo
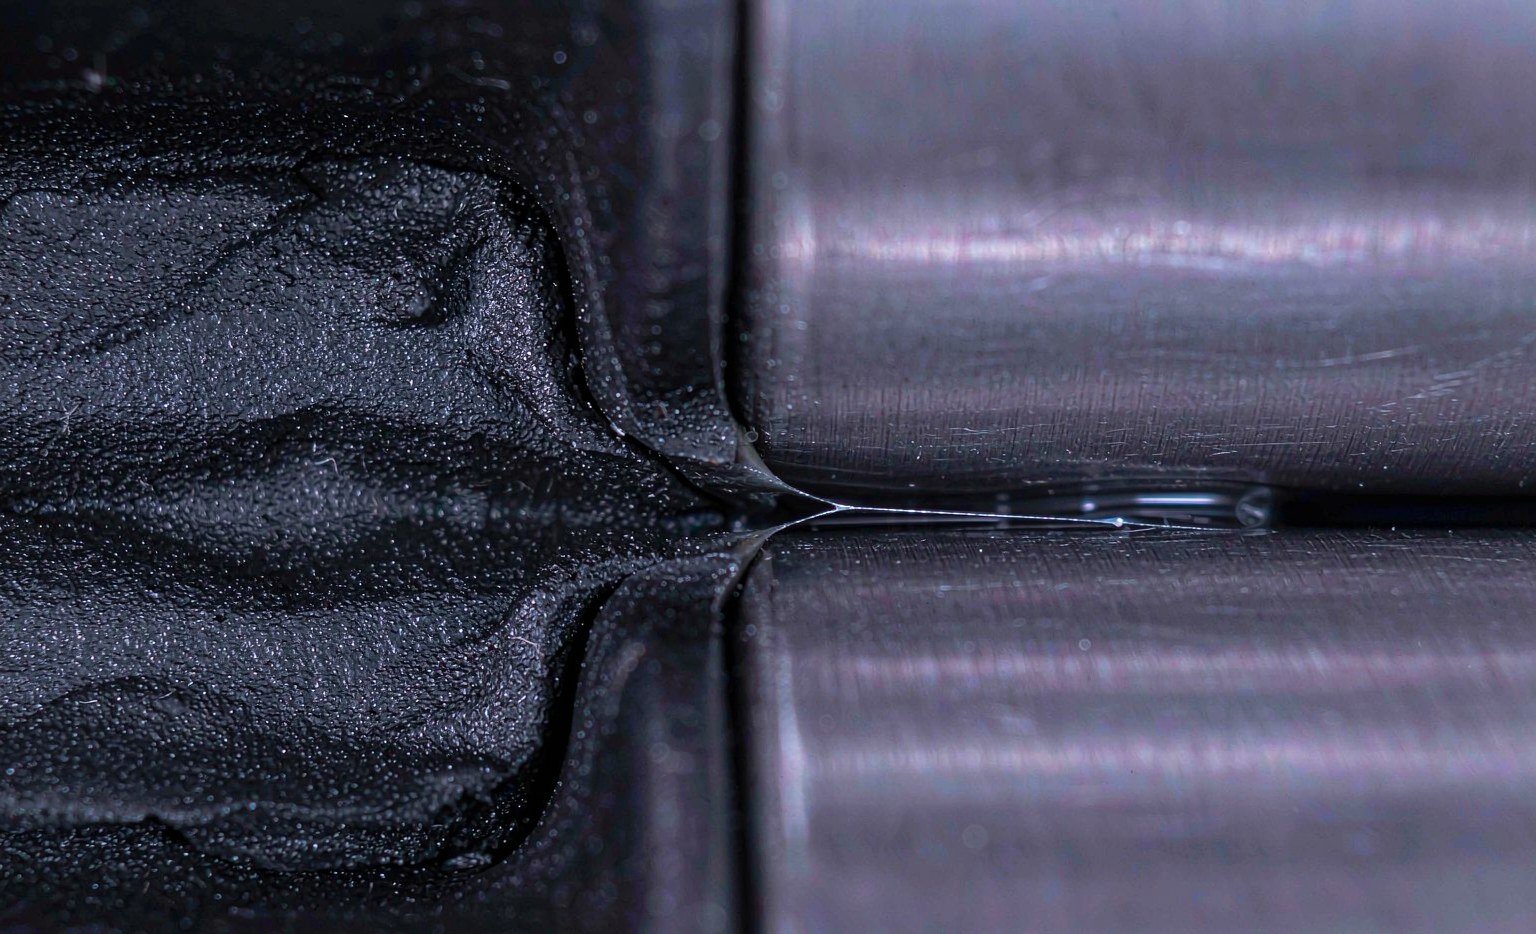
Todo retén energizado por presión se empuja hacia el lado de baja presión. Si la holgura a la que se enfrenta es lo bastante pequeña, el elastómero o el PTFE queda retenido por el flanco de la ranura y la superficie metálica; si no lo es, el material fluye hacia la holgura, se cizalla en el ciclo de presión y el retén pierde sección. Es el fallo por alta presión más común, y es un problema de holgura antes que un problema de material.
La holgura admisible disminuye rápidamente con la presión. Los valores publicados para un retén amortiguador de poliuretano con anillo antiextrusión de poliamida integrado, referidos a 80 °C, son 0,8 mm a 160 bar, 0,55 mm a 250 bar, 0,35 mm a 400 bar y 0,15 mm a 690 bar. Un retén compacto de émbolo de cara de PTFE con dos anillos de respaldo termoplásticos figura con 0,8 mm a 160 bar y 0,25 mm a 600 bar para secciones de hasta 7,5 mm. Ambos conjuntos de cifras proceden de la misma regla física: a medida que aumenta la presión, la holgura diametral permitida se reduce, y la construcción del retén tiene que cambiar con ella.
| Presión del sistema | Holgura máx. de extrusión, retén de PU con anillo antiextrusión | Holgura máx., retén compacto de PTFE, sección ≤ 7,5 mm | Cambio práctico en el hardware |
|---|---|---|---|
| 160 bar (16 MPa) | 0,80 mm | 0,80 mm | Holgura estándar, retén único |
| 250 bar (25 MPa) | 0,55 mm | 0,70 mm | Ajuste de taladro más estrecho, comprobar el anillo de desgaste del émbolo |
| 320 bar (32 MPa) | — | 0,50 mm | Añadir o mejorar el anillo de respaldo |
| 400 bar (40 MPa) | 0,35 mm | 0,40 mm | Dos anillos de respaldo, flancos de ranura endurecidos |
| 600 bar (60 MPa) | — | 0,25 mm | Retén compuesto, holgura mínima, émbolo guiado |
Los valores son límites de catálogo publicados para familias de retenes concretas a una temperatura de referencia; no son una regla general para cualquier retén. Los límites de holgura se ajustan a medida que aumenta la temperatura porque el elastómero se ablanda. Verifíquelos con la ficha técnica del retén que realmente va a comprar.
Dos detalles del hardware deciden si se permanece dentro de esos límites. El primero es la guía del émbolo y del vástago. Un émbolo que depende del retén para centrarse se inclinará bajo carga lateral, abrirá la holgura en un lado y la cerrará en el otro; un anillo de desgaste o una banda de guía cuesta unos pocos dólares y elimina el problema. El segundo es la dureza del flanco de la ranura y el rompimiento de aristas. Un flanco blando cede bajo la misma carga que soporta el retén, lo que en la práctica aumenta la holgura. Especificamos flancos de 45 HRC o superior en cilindros por encima de 250 bar.
El lado del vástago es un apilamiento, no un retén
La mayoría de los conjuntos de vástago llevan tres componentes, y el orden importa. Desde la atmósfera hacia dentro: rascador, retén de vástago, retén amortiguador. En cilindros de minería y construcción suele haber un cuarto elemento, un anillo de desgaste o un retén secundario en un alojamiento independiente.
La rascador se sitúa en la cara exterior y raspa el barro, el polvo y el hielo del cromado antes de que el vástago vuelva a entrar en el prensaestopas. No es un retén de presión. Su labio funciona en seco por diseño, por lo que los materiales de los rascadores se eligen por su resistencia a la abrasión en seco y no por su compatibilidad con el fluido.
La junta de vástago hace el trabajo de presión. Tiene que retener la presión estática sin rezumar y la presión dinámica sin generar tanta fricción que el cilindro trepide a baja velocidad. Una copa en U de PU lo resuelve hasta aproximadamente 400 bar a velocidad moderada; un retén escalonado de cara de PTFE toma el relevo cuando la fricción, la velocidad o la temperatura salen del rango del PU.
La retén amortiguador, cuando está montado, absorbe los picos de presión que se producen cuando un cilindro llega a tope o un evento de válvulas envía un golpe de ariete por la línea. Protege al retén de vástago del pico y evacua el aceite atrapado de vuelta al taladro a través de pequeñas ranuras u orificios. En un cilindro que trabaja a 250 bar pero sufre picos de 450 bar, el amortiguador es lo que mantiene vivo al retén de vástago.
El apilamiento también define por dónde va la fuga. Un rascador defectuoso produce un vástago rayado, que destruye el retén de vástago en pocas semanas. Un retén de vástago defectuoso produce una fuga externa fácil de ver. Un amortiguador defectuoso produce un retén de vástago que falla una y otra vez sin motivo aparente, porque el pico de presión que debía absorber llega ahora al labio.
Opciones de émbolo y lo que cuesta cada una
El lado del émbolo tiene más variedad porque debe soportar la inversión de presión, la carga lateral y, en cilindros grandes, una larga circunferencia de sellado.
Retenes compactos de PTFE son la opción por defecto para émbolos hidráulicos móviles de hasta 400 bar. Baja fricción, sin stick-slip, alojamiento corto, tolerantes a la inversión de presión. Cuestan más que una copa en U de goma y necesitan un émbolo bien guiado, porque el anillo de PTFE apenas puede adaptarse a un taladro inclinado.
Copas en U de poliuretano, simples o dobles, son baratas, tolerantes y disponibles en todas partes. Soportan de 300 a 400 bar en fluido limpio, toleran una desalineación moderada y ofrecen buena resistencia a la abrasión. No toleran el ciclado rápido a alta presión tan bien como el PTFE y generan más fricción.
Juegos en V de NBR reforzado con tejido aparecen en cilindros de gran taladro y baja velocidad: prensas, equipos de laminación, timones de buques. El apilamiento es alto, el ajuste es mecánico y el retén puede reapretarse en servicio. Es una tecnología antigua que sigue funcionando donde el espacio no es la limitación.
Dos sellos de simple efecto siguen siendo la respuesta pragmática por encima de 500 mm de diámetro interior, donde un sello compacto en un solo alojamiento resulta caro y difícil de instalar sin dañarlo.
Patrones de fallo que indican el sello adecuado
El diagnóstico es más rápido si se trata el patrón de fuga como un dato. La siguiente tabla es la que utilizamos cuando un cliente envía una foto y una queja.
| Patrón | Causa más probable | Qué comprobar antes de sustituir |
|---|---|---|
| Fuga externa que cesa cuando el vástago está totalmente retraído | Labio del sello de vástago desgastado o endurecido | Acabado del vástago, estado del rascador, historial de temperatura del fluido |
| Fuga externa que continúa en reposo | Sello de vástago extrusionado o cortado durante la instalación | Chaflán del prensaestopas, holgura en el alojamiento, orientación del sello |
| Sin fuga externa, pero el cilindro se desplaza bajo carga | Fuga interna del sello de émbolo | Redondez y conicidad del diámetro interior, holgura del émbolo, dureza del sello |
| El sello de vástago falla cada pocas semanas | Rascador defectuoso, cromado rayado | Picaduras del cromado y profundidad de las rayas, labio del rascador, entorno |
| Sello desgarrado en un lado, marcas en espiral | Inclinación del émbolo o carga lateral | Holgura del anillo de desgaste, alineación del vástago, rigidez del montaje |
| Sello aplanado, duro, agrietado en el labio | Calor o fluido incompatible | Temperatura del aceite en el cilindro, especificación del fluido, rendimiento del enfriador |
| Sello mordido en el borde de baja presión | Extrusión por holgura excesiva | Holgura diametral, presencia de anillo de respaldo, picos de presión |
Observe cuántos de estos casos no son problemas del sello. Tres de los siete son fallos de instalación o de componentes mecánicos, y uno es un problema de fluido. Sustituir el sello sin abordar la causa solo gana unas pocas semanas.
Una secuencia de selección en siete pasos
- Fije la dirección de la presión. Simple efecto o doble efecto, y si existe un pico de presión por encima de la presión nominal. Un cilindro nominal de 250 bar que alcanza 400 bar al final de carrera es una aplicación de 400 bar.
- Mida el alojamiento, no el sello viejo. Ancho de ranura, profundidad radial, diámetro interior y de vástago, y los radios de las esquinas. Los sellos viejos están hinchados, desgastados o simplemente no son los correctos.
- Calcule la holgura a la temperatura de servicio. Tome la holgura del caso más desfavorable de la cadena de tolerancias, no la nominal. Compárela con el límite de holgura para la presión y la temperatura indicados en la ficha técnica.
- Elija el acabado de la superficie de contacto. Superficies dinámicas con Ra ≤ 0,4 µm y Rmr del 50–80 por ciento; compruebe el cromado del vástago en busca de picaduras, no solo de rugosidad.
- Elija la familia de perfiles. Copa en U de PU por coste y tolerancia a la desalineación; con cara de PTFE para fricción, velocidad y temperatura; juego en V de tejido para diámetros grandes y baja velocidad.
- Elija el compuesto. Primero la compatibilidad con el fluido, después la temperatura y por último la dureza. Un PU de 95 Shore A no es automáticamente mejor que uno de 93; se adapta menos y es más sensible a las entalladuras.
- Especifique los componentes mecánicos que protegen el sello. Anillos guía, sello amortiguador, rascador, chaflán y un flanco de ranura lo bastante duro para no deformarse.
Qué debe figurar en el plano y en la orden de compra
Un pedido de sellos que diga “sello de vástago 100 x 115 x 12, PU” es una suposición. El mismo pedido con seis líneas más elimina la mayor parte del riesgo:
- Norma y serie del alojamiento, por ejemplo, serie de vástago ISO 5597 o ISO 7425-2.
- Presión nominal y presión máxima, con la duración del pico.
- Tipo de fluido, incluido cualquier agua-glicol o éster biodegradable, y el rango de temperatura de servicio.
- Acabado superficial y dureza del vástago o del diámetro interior, con el valor de Rmr si el plano ya lo especifica.
- Velocidad y ciclo de trabajo: el movimiento alternativo continuo y unos pocos ciclos al día son aplicaciones distintas para el mismo sello.
- Si un sello de amortiguación y un rascador forman parte del conjunto, y sus números de pieza.
Para un distribuidor o un taller que repara flotas mixtas, la versión práctica de esto es una tabla de referencias cruzadas que vincula el número de pieza del fabricante original (OEM) con las dimensiones del alojamiento, no solo con el número de sello de un competidor. Publicamos las nuestras con las dimensiones de la ranura adjuntas, porque esos son los datos que sobreviven a un cambio de proveedor. Las gamas de sellos de vástago hidráulico y las gamas de sellos de pistón están agrupadas por serie de alojamiento precisamente por esa razón, y las páginas de sellos combinados de vástago y pistón incluyen los datos de la ranura junto al perfil.
Merece la pena tener dos referencias externas a mano en el banco de trabajo. Trelleborg publica datos de sellos hidráulicos con límites de holgura por perfil, y la guía de diseño de sellos de Apple Rubber trata la geometría del alojamiento en lenguaje sencillo. Para una segunda opinión sobre el diseño del alojamiento desde el lado del distribuidor, Marco Rubber mantiene una página de referencia útil, y ERIKS documenta las mismas reglas para el mercado europeo. Las páginas de sellos hidráulicos de Hallite son una buena verificación cruzada de las dimensiones del alojamiento cuando falta un plano del fabricante original.
Puntos clave
- La dirección de la presión es lo primero. Un sello de labio de simple efecto instalado al revés aguantará baja presión y fallará a alta presión. En un pistón de doble efecto, utilice dos sellos espalda con espalda o un perfil genuinamente de doble efecto.
- Los alojamientos, no los números de pieza, definen la intercambiabilidad. La norma ISO 5597:2018 establece las dimensiones de la ranura para diámetros de cilindro de 16–500 mm y vástagos de 6–450 mm; las normas ISO 7425-1 y -2 cubren los sellos con cara de plástico; la norma ISO 6195:2021 cubre los rascadores de vástago de 4 mm a 450 mm.
- La extrusión es un cálculo de holgura. La holgura admisible desciende de unos 0,8 mm a 160 bar hasta 0,15–0,35 mm a 400–690 bar, según la construcción del sello. Añadir un anillo de respaldo es más económico que aumentar la dureza.
- El acabado superficial requiere Rmr, no solo Ra. Las caras dinámicas con Ra ≤ 0,4 µm y una relación de material del 50–80 por ciento son el objetivo de la norma ISO 5597; un acabado espejo con una meseta deficiente sigue desgastando los sellos.
- La mayoría de los fallos de los sellos de vástago empiezan en otro sitio. Un rascador defectuoso raya el cromado, un sello de amortiguación ausente deja pasar los picos de presión y un pistón inclinado abre la holgura. Corrija la causa o el nuevo sello fallará con el mismo intervalo.
- Pida por dimensiones y servicio. Presión, presión máxima, fluido, rango de temperatura, velocidad, acabado y norma de alojamiento en el pedido. No cuesta nada y elimina la razón más común por la que falla un sello correcto.
Si está reparando una flota mixta y no puede identificar un alojamiento, envíe las dimensiones de la ranura en lugar del sello viejo. Ajustaremos el perfil al alojamiento y le diremos si la holgura está fuera del límite para su presión. Esa conversación requiere un solo correo y ahorra la segunda reparación.
Ambos lados del alojamiento, especificados juntos
Los sellos de vástago y de pistón son dos funciones distintas en un mismo cilindro, y ambos se fabrican aquí: sellos de vástago y sellos de amortiguación en compuestos de PU y PTFE, sellos de pistón como sellos escalonados, copas en U cargadas y perfiles de labio compactos, con los anillos guía, anillos de respaldo y rascadores que completan el conjunto. Las ranuras pueden seguir la norma ISO o la del fabricante original a la que se mecanizó su alojamiento.
Los límites que comprobamos antes de presupuestar son los que aísla este artículo: la dirección de la presión, la holgura de extrusión a temperatura, el acabado de la contracara en el vástago frente al del cilindro, y si el amortiguador sigue protegiendo el sello de vástago de los picos de presión. Un sello de vástago que supura a 300 bar suele tener detrás un problema de holgura y de amortiguador, no un problema de compuesto.
Envíe el plano del alojamiento, la presión y la velocidad a sales@bosssealing.com, o utilice el formulario de contacto, y le responderemos con un perfil para cada posición, el material correspondiente y un precio; normalmente en el plazo de un día, con la revisión de ingeniería sin cargo.