
Eine Reparaturwerkstatt in Texas hat uns letzten Frühling ein Foto geschickt: eine Polyurethan-Stangendichtung mit 90 Shore A, eingebaut in eine Kolbennut, die nach vier Stunden im Test in den Spalt extrudiert war. Die Dichtung hatte den richtigen Durchmesser, das richtige Material und die richtige Härte. Sie saß in der falschen Nut und zeigte in die falsche Richtung. Der Zylinder war von einem Auftragnehmer überholt worden, der “einen Dichtungssatz für eine 100-mm-Bohrung” bestellt und eingebaut hatte, was auch immer in der Kiste ankam.
Stangendichtungen und Kolbendichtungen sehen auf einem Katalogfoto ähnlich aus und verhalten sich völlig unterschiedlich. Die eine dichtet gegen eine hartverchromte Stange ab und muss auf dem Rückhub einen kontrollierten Ölfilm hinterlassen. Die andere trennt zwei unter Druck stehende Kammern im Zylinderrohr und muss das bei einem doppeltwirkenden Zylinder in beide Richtungen leisten. Das Profil, die Gehäusemaße, die Oberflächenbeschaffenheit der Gegenlauffläche und die Ausfallursachen ergeben sich alle aus diesem Unterschied.
Im Folgenden die Auswahlreihenfolge, die wir in der Werkstatt verwenden: zuerst die Druckrichtung, dann Gegenlauffläche und Spalt, dann das Profil, dann das Material, dann die Details, die in die Zeichnung gehören.
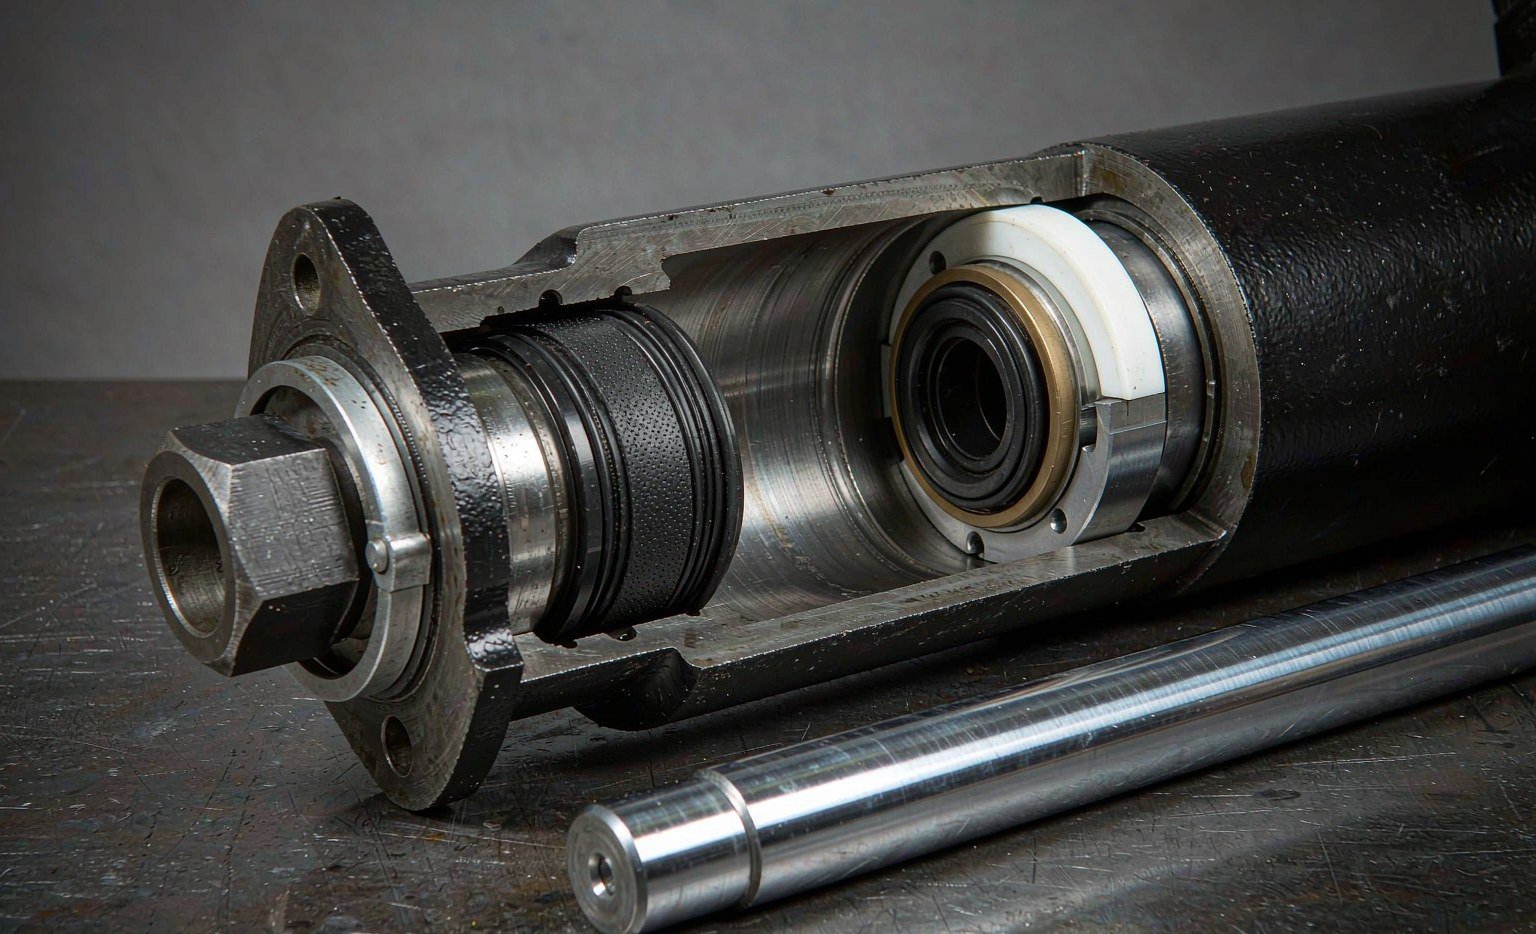
Beginnen Sie mit der Druckseite, nicht mit dem Profil
Eine einfachwirkende Lippendichtung hat eine Druckseite und eine Niederdruckseite, und die Lippe muss zum Druck zeigen. Bei einer Stangendichtung tritt das Fluid von der Bohrungsseite in das Gehäuse ein, füllt den Raum hinter dem U und drückt die Lippen nach außen gegen die Stange und nach innen gegen die Nut. Je höher der Druck, desto fester die Dichtung. Dreht man dieselbe Dichtung um, wirkt der Druck nun auf die Lippenkante und hebt sie von der Stange ab. Der Zylinder wird bei 20 bar schwitzen und bei 200 bar sichtbar versagen.
Das ist in der Praxis kein feines Detail. Bei einem U-Cup oder einem V-Set zeigt das geschlossene Ende des Profils zum Druck. Bei einem Stepseal oder einer kompakten Kolbendichtung mit Anti-Extrusionsring sitzt der Ring auf der Niederdruckseite, weil das Elastomer dorthin zu fließen versucht. Ist eines davon falsch, ist das Teil nicht “etwas schlechter” – es funktioniert überhaupt nicht.
Ein doppeltwirkender Zylinder verändert das Problem. Beide Anschlüsse sehen zu unterschiedlichen Zeiten den vollen Druck, also muss eine Kolbendichtung in zwei Richtungen dichten. Dafür gibt es drei Möglichkeiten, und die Wahl bestimmt Kosten und Packlänge:
- Zwei einfachwirkende Dichtungen Rücken an Rücken. Einfach, günstig, erfordert einen längeren Kolben und eine Entlastung oder Entlüftung dazwischen. Häufig bei Zylindern mit großer Bohrung in Walzwerken.
- Eine doppeltwirkende Kompaktdichtung. Ein Dichtring aus gefülltem PTFE oder PU mit einem Elastomer-Vorspannelement und einem oder zwei Anti-Extrusionsringen in einem einzigen Gehäuse. Kurz, reibungsarm, tolerant gegenüber Druckumkehr. Der Standard in der Mobilhydraulik bis etwa 400 bar.
- Ein symmetrisches Profil mit zwei Lippen. Ein Doppel-U oder ein Chevron-Pack mit je einem Adapterring an beiden Enden. Wird verwendet, wo die Dichtung auch im Feld ohne Presse reparierbar sein muss.
Die Stangenseite ist fast immer einfachwirkend. Das Fluid drückt nur von der Bohrungsseite; auf der anderen Seite ist die Atmosphäre. Deshalb kann eine Stangendichtung ein einfacher U-Cup sein, und deshalb ist eine verkehrt eingebaute Stangendichtung einer der häufigsten Überholfehler, die wir bei zurückgesandten Teilen sehen.
Zwei Gegenlaufflächen, zwei Verschleißmechanismen
Die Stangendichtung läuft auf einer hartverchromten, geschliffenen und polierten Stange, typischerweise 20 bis 50 µm Chrom auf einem induktionsgehärteten oder einsatzgehärteten Grundwerkstoff. Die Oberfläche ist nahezu spiegelglatt, die Toleranz eng, und die Dichtung sieht dasselbe schmale Chromband mehrere Millionen Mal. Der Verschleiß an dieser Grenzfläche wird vom Ölfilm bestimmt: zu wenig, und die Lippe läuft trocken und härtet aus; zu viel, und der Zylinder hinterlässt einen Film auf der Stange, der Staub anzieht.
Die Kolbendichtung läuft in einer gehonten Bohrung. Die Bohrung trägt eine Kreuzschliffstruktur vom Honen, hält Öl in den Rillen und hat einen viel größeren Umfang, sodass eine einzelne Kolbendichtung pro Hub eine um ein Vielfaches größere Fläche überstreicht als eine Stangendichtung. Sie sitzt außerdem näher an der Verschmutzung, die über die Be- und Entlüftung und die Rücklaufleitung eindringt. Ein in die Bohrung eingebettetes Partikel ritzt eine Kolbendichtung über ihren gesamten Weg; dasselbe Partikel auf einer Stange wird an der Stopfbuchse abgestreift, bevor es die Dichtung erreicht.
Diese beiden Tatsachen erklären den größten Teil der Materialaufteilung in den Katalogen. Stangendichtungen setzen auf Polyurethan für die Abriebfestigkeit und auf PTFE-Compounds für geringe Reibung und hohe Geschwindigkeit. Kolbendichtungen setzen auf gewebeverstärktes NBR, gefülltes PTFE und PU, wobei die Wahl von Druck und von der Seitenlast des Kolbens bestimmt wird.
| Merkmal | Stangendichtung | Kolbendichtung |
|---|---|---|
| Druckrichtung | Nur eine Seite, von der Bohrung | Eine Seite bei einem einfachwirkenden Zylinder, beide Seiten bei einem doppeltwirkenden |
| Gegenlauffläche | Hartverchromte Stange, Ra 0,1–0,4 µm | Gehonte Bohrung, Ra 0,2–0,4 µm mit Kreuzschliff |
| Folge einer Leckage | Sichtbare äußere Leckage, Öl auf der Stange, Umwelt- und Sicherheitsproblem | Interner Bypass, keine sichtbare Leckage, Drift und Wärme |
| Typische Profile | U-Cup, Stepseal, VARISEAL, Stützringdichtung, Chevron-Pack | Kompaktdichtung, Doppel-U, Gewebe-V-Pack, PTFE-Stepseal mit zwei Anti-Extrusionsringen |
| Gehäusenorm | ISO 5597 Stangenreihe, ISO 7425-2 für kunststoffbeschichtete | ISO 5597 Kolbenreihe, ISO 7425-1 für kunststoffbeschichtete |
| Spaltkontrolle | Spalt zwischen Stopfbuchsbohrung und Stangenspiel | Spalt zwischen Kolbenaußendurchmesser und Bohrungsspiel |
| Wartungszugang | Stopfbuchsmutter oder Sicherungsring, bei vielen Ausführungen ohne Zerlegen des Zylinderrohrs | Erfordert das Öffnen des Zylinders und das Entfernen des Kolbens |
| Häufiger Ausfall | Lippenhärtung, Chromriefen durch einen defekten Abstreifer, Extrusion bei hohem Druck | Bypass durch eine verschlissene dynamische Kante, Extrusion in den Bohrungsspalt, Spiralausfall durch Seitenlast |
Die Normen, die die Nut bestimmen
Die meisten Diskussionen über Dichtungsaustauschbarkeit sind in Wahrheit Diskussionen über Gehäuse. Zwei Dichtungen mit derselben 100-mm-Bohrung und derselben 12-mm-Höhe sind nicht austauschbar, wenn die eine für eine radiale Tiefe von 7,5 mm und die andere für 8,0 mm ausgelegt ist. Die axialen und radialen Maße stammen aus der Gehäusenorm, nicht aus der Dichtungszeichnung.
ISO 5597:2018 ist die Referenz für Gehäuse von einfachwirkenden Stangen- und Kolbendichtungen an hin- und hergehenden Zylindern. Sie deckt Zylinder von 16 mm bis 500 mm Bohrung und Stangen von 6 mm bis 450 mm ab. Sie definiert außerdem eine zweite, kompakte Reihe für Zylinder nach ISO 6020-2 bei 160 bar (16 MPa), bei der die Bohrung von 25 mm bis 200 mm und die Stange von 12 mm bis 140 mm reicht. Diese kompakte Reihe verwendet kleinere Dichtungsquerschnitte und als direkte Folge engere Toleranzen an Bohrung und Stange – derselbe Nenndruck in weniger radialem Bauraum.
Dieselbe Norm enthält die Oberflächenanforderungen, über die bei der Wareneingangsprüfung gestritten wird: dynamische Dichtflächen bei Ra ≤ 0,4 µm, statische Dichtflächen bei Ra ≤ 1,6 µm, Nutflanken bei Ra ≤ 3,5 µm und ein Materialanteil Rmr von 50 bis 80 Prozent gemessen nach ISO 4287. Die Rmr-Klausel ist die, die Zeichnungsprüfer überspringen. Eine Bohrung kann 0,3 µm Ra erreichen und eine Dichtung trotzdem nicht erfüllen, wenn die Tragfläche zu klein ist, weil die Last auf wenigen Spitzen statt auf einer breiten Tragfläche getragen wird.
- ISO 5597:2018 — Gehäuse für einfachwirkende Kolben- und Stangendichtungen, 16–500 mm Bohrung und 6–450 mm Stange, plus die kompakte Reihe rund um ISO 6020-2. Legt Nutbreite, radiale Tiefe, Toleranzen und Oberflächenbeschaffenheitswerte fest.
- ISO 7425-1 und -2 — Einbauräume für elastomer-beaufschlagte Dichtungen mit Kunststoff-Dichtfläche, Kolben in Teil 1 und Stange in Teil 2. Legt die Nutgeometrie für PTFE-beschichtete Dichtungen fest, einschließlich des für Anti-Extrusions-Elemente reservierten Raums.
- ISO 6195:2021 — Abstreiferring-Einbauräume von 4 mm bis 450 mm Stangendurchmesser, mit Einbauraumtypen A bis E. Legt Abstreifernuttiefe, -breite, Fase und Oberflächenbeschaffenheit fest.
- ISO 6020-1 und -2 — Zylinderhüllmaße für die 160-bar- und 250-bar-Baureihe. Die Kompakt-Dichtungseinbauräume werden um diese Bohrungs- und Stangenhüllmaße herum ausgelegt, weshalb derselbe Druck in einem kleineren Querschnitt engere Toleranzen erfordert.
Wenn eine Kundenzeichnung nur eine Dichtungsteilenummer und keinen Einbauraumstandard angibt, fragen wir vor der Angebotserstellung nach den Nutabmessungen. In neun von zehn Fällen ist die Zeichnung in Ordnung und die Teilenummer ist eine Querverweisung auf einen Wettbewerberkatalog, der dreimal kopiert wurde. Im zehnten Fall weicht die radiale Tiefe um 0,5 mm ab, und keine Standarddichtung wird dicht halten.
Extrusion: Die Zahl, die alles begrenzt
Jede druckbeaufschlagte Dichtung wird zur Niederdruckseite gedrückt. Ist der Spalt, dem sie gegenübersteht, klein genug, wird das Elastomer oder PTFE durch die Nutflanke und die Metallauflagefläche zurückgehalten; ist er es nicht, kriecht das Material in den Spalt, wird im Druckzyklus abgeschert, und die Dichtung verliert Querschnitt. Dies ist der mit Abstand häufigste Hochdruckfehler, und er ist ein Spielproblem, bevor er ein Materialproblem ist.
Der zulässige Spalt nimmt mit steigendem Druck schnell ab. Veröffentlichte Werte für eine Polyurethan-Stützdichtung mit integriertem Polyamid-Anti-Extrusionsring, bezogen auf 80 °C, sind 0,8 mm bei 160 bar, 0,55 mm bei 250 bar, 0,35 mm bei 400 bar und 0,15 mm bei 690 bar. Eine PTFE-beschichtete Kompakt-Kolbendichtung mit zwei thermoplastischen Stützringen ist mit 0,8 mm bei 160 bar und 0,25 mm bei 600 bar für Querschnitte bis 7,5 mm angegeben. Beide Zahlenreihen folgen derselben physikalischen Regel: Mit steigendem Druck schrumpft das zulässige diametrale Spiel, und die Dichtungskonstruktion muss sich mit ändern.
| Systemdruck | Max. Extrusionsspalt, PU-Dichtung mit Anti-Extrusionsring | Max. Spalt, PTFE-Kompaktdichtung, Querschnitt ≤ 7,5 mm | Praktische Änderung der Hardware |
|---|---|---|---|
| 160 bar (16 MPa) | 0,80 mm | 0,80 mm | Standardspiel, Einzeldichtung |
| 250 bar (25 MPa) | 0,55 mm | 0,70 mm | Engere Bohrungspassung, Kolben-Führungsring prüfen |
| 320 bar (32 MPa) | — | 0,50 mm | Stützring hinzufügen oder aufrüsten |
| 400 bar (40 MPa) | 0,35 mm | 0,40 mm | Zwei Stützringe, gehärtete Nutflanken |
| 600 bar (60 MPa) | — | 0,25 mm | Verbunddichtung, minimales Spiel, geführter Kolben |
Die Werte sind veröffentlichte Katalog-Grenzwerte für bestimmte Dichtungsfamilien bei einer Referenztemperatur; sie sind keine allgemeine Regel für jede Dichtung. Die Spaltgrenzen werden mit steigender Temperatur enger, weil das Elastomer erweicht. Prüfen Sie dies anhand des Datenblatts der Dichtung, die Sie tatsächlich kaufen.
Zwei Hardware-Details entscheiden darüber, ob Sie innerhalb dieser Grenzen bleiben. Das erste ist die Kolben- und Stangenführung. Ein Kolben, der sich zur Zentrierung auf die Dichtung verlässt, kippt unter Seitenlast, öffnet den Spalt auf einer Seite und schließt ihn auf der anderen; ein Führungsring oder Führungsband kostet ein paar Euro und beseitigt das Problem. Das zweite ist die Härte der Nutflanken und die Kantenverrundung. Eine weiche Flanke gibt unter derselben Last nach, die auch die Dichtung sieht, was den Spalt effektiv vergrößert. Wir schreiben Flanken mit 45 HRC oder besser bei Zylindern über 250 bar vor.
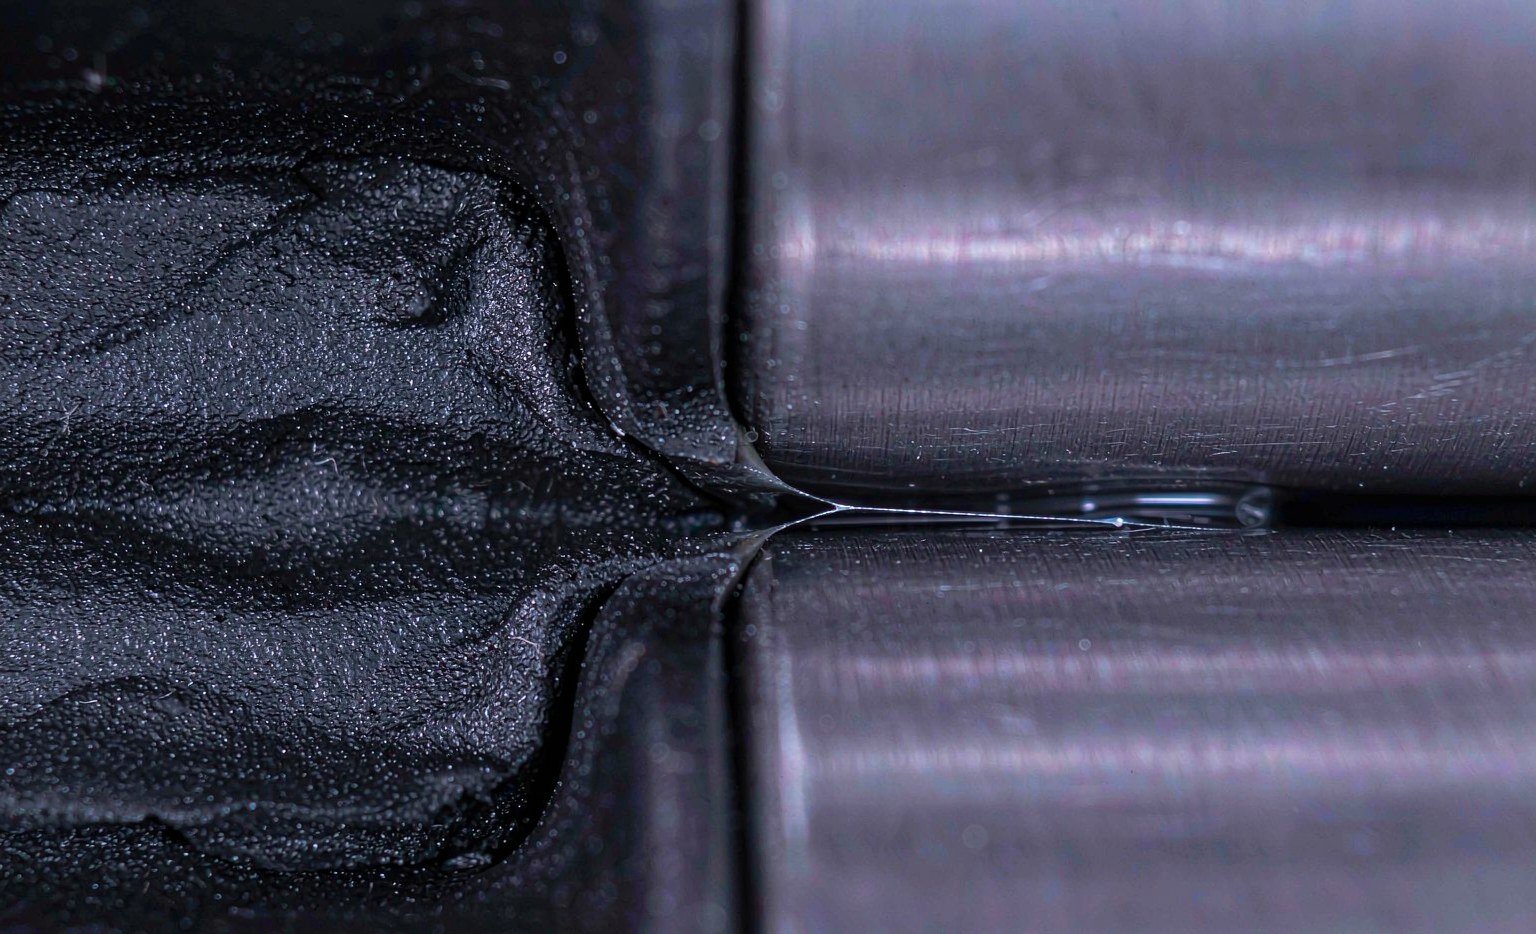
Die Stangenseite ist ein Paket, keine einzelne Dichtung
Die meisten Stangenbaugruppen enthalten drei Komponenten, und die Reihenfolge ist wichtig. Von der Atmosphäre nach innen: Abstreifer, Stangendichtung, Stützdichtung. Bei Zylindern im Bergbau und in der Baumaschinentechnik gibt es oft ein viertes Element, einen Führungsring oder eine Sekundärdichtung in einem separaten Einbauraum.
Der Abstreifer sitzt an der Außenfläche und schabt Schlamm, Staub und Eis von der Chromschicht, bevor die Stange wieder in die Stopfbuchse eintritt. Er ist keine Druckdichtung. Seine Lippe läuft konstruktionsbedingt trocken, weshalb Abstreifermaterialien für trockenen Abrieb und nicht für Fluidverträglichkeit ausgewählt werden.
Der Stangendichtung verrichtet die Druckarbeit. Er muss statischen Druck ohne Schwitzen und dynamischen Druck halten, ohne so viel Reibung zu erzeugen, dass der Zylinder bei niedriger Geschwindigkeit ruckelt. Eine U-Manschette aus PU bewältigt dies bis etwa 400 bar bei mäßiger Geschwindigkeit; eine PTFE-beschichtete Stepseal-Dichtung übernimmt, wenn Reibung, Geschwindigkeit oder Temperatur außerhalb des PU-Bereichs liegen.
Der Stützdichtung, fängt, wo vorhanden, die Druckspitzen ab, die auftreten, wenn ein Zylinder auf Anschlag fährt oder ein Ventilereignis einen Stoß durch die Leitung schickt. Sie schützt die Stangendichtung vor der Spitze und entlüftet das eingeschlossene Öl über kleine Nuten oder Bohrungen zurück in die Bohrung. Bei einem Zylinder, der mit 250 bar läuft, aber Spitzen von 450 bar sieht, ist die Stützdichtung das, was die Stangendichtung am Leben hält.
Das Paket bestimmt auch, wohin Leckage geht. Ein ausgefallener Abstreifer erzeugt eine geriefte Stange, die die Stangendichtung innerhalb von Wochen zerstört. Eine ausgefallene Stangendichtung erzeugt eine äußere Leckage, die leicht zu sehen ist. Eine ausgefallene Stützdichtung erzeugt eine Stangendichtung, die ohne erkennbaren Grund immer wieder ausfällt, weil die Druckspitze, die sie abfangen sollte, nun an der Lippe ankommt.
Kolbenoptionen und was jede Sie kostet
Die Kolbenseite bietet mehr Vielfalt, weil sie Druckumkehr, Seitenlast und bei großen Zylindern einen langen Dichtungsumfang bewältigen muss.
Kompakte PTFE-Dichtungen sind der Standard für Hydraulikkolben in der Mobilhydraulik bis 400 bar. Geringe Reibung, kein Stick-Slip, kurzer Einbauraum, tolerant gegenüber Druckumkehr. Sie kosten mehr als eine Gummi-U-Manschette und benötigen einen gut geführten Kolben, weil der PTFE-Ring sich kaum an eine gekippte Bohrung anpassen kann.
Polyurethan-U-Manschetten, einfach oder doppelt, sind günstig, unempfindlich und überall erhältlich. Sie bewältigen 300 bis 400 bar in sauberem Fluid, tolerieren mäßige Fehlausrichtung und bieten guten Abriebwiderstand. Sie vertragen schnelles Takten bei hohem Druck nicht so gut wie PTFE und erzeugen mehr Reibung.
Gewebeverstärkte NBR-V-Ringe kommen bei großen Bohrungen und niedrigen Geschwindigkeiten zum Einsatz — Pressen, Hüttenwerke, Schiffssteueranlagen. Das Paket ist hoch, die Nachstellung mechanisch, und die Dichtung kann im Betrieb nachgezogen werden. Es ist alte Technik, die dort noch funktioniert, wo der Bauraum keine Einschränkung darstellt.
Zwei einfachwirkende Dichtungen bleiben die pragmatische Antwort oberhalb von 500 mm Bohrungsdurchmesser, wo eine kompakte Dichtung in einem Gehäuse teuer und ohne Beschädigung schwer zu montieren wird.
Fehlermerkmale, die auf die richtige Dichtung hinweisen
Die Diagnose geht schneller, wenn Sie das Leckmuster als Daten behandeln. Die folgende Tabelle ist die, die wir verwenden, wenn ein Kunde ein Foto und eine Reklamation schickt.
| Merkmal | Wahrscheinlichste Ursache | Was vor dem Austausch zu prüfen ist |
|---|---|---|
| Externes Leck, das aufhört, wenn die Stange vollständig eingefahren ist | Stangendichtungslippe verschlissen oder ausgehärtet | Stangenoberfläche, Abstreiferzustand, Temperaturverlauf des Fluids |
| Externes Leck, das im Ruhezustand weiterläuft | Stangendichtung bei der Montage herausgepresst oder eingeschnitten | Fasen der Stopfbuchse, Spalt am Gehäuse, Einbaulage der Dichtung |
| Kein externes Leck, aber der Zylinder driftet unter Last | Kolbendichtung leckt vorbei | Rundheit und Konizität der Bohrung, Kolbenspiel, Härte der Dichtung |
| Stangendichtung versagt alle paar Wochen | Abstreifer versagt, Chrom verschrammt | Chromgrübchen und Tiefe der Riefen, Abstreiferlippe, Umgebung |
| Dichtung einseitig eingerissen, spiralförmige Markierungen | Kolbenkippen oder Seitenlast | Führungsringspiel, Stangenausrichtung, Steifigkeit der Befestigung |
| Dichtung abgeflacht, hart, an der Lippe gerissen | Hitze oder unverträgliches Fluid | Öltemperatur am Zylinder, Fluidspezifikation, Kühlerleistung |
| Dichtung an der Niederdruckkante angenagt | Herauspressen durch übermäßigen Spalt | Diametrales Spiel, Vorhandensein eines Stützrings, Druckspitzen |
Beachten Sie, wie viele davon keine Dichtungsprobleme sind. Drei der sieben sind Montage- oder Bauteilfehler, und eines ist ein Fluidproblem. Die Dichtung auszutauschen, ohne die Ursache zu beheben, verschafft nur ein paar Wochen.
Eine Auswahlfolge in sieben Schritten
- Die Druckrichtung festlegen. Einfachwirkend oder doppeltwirkend, und gibt es eine Druckspitze über dem Nennwert. Ein Zylinder mit 250 bar Nenndruck, der am Hubende 400 bar sieht, ist eine 400-bar-Anwendung.
- Das Gehäuse messen, nicht die alte Dichtung. Nutbreite, radiale Tiefe, Bohrungs- und Stangendurchmesser sowie die Eckenradien. Alte Dichtungen sind gequollen, verschlissen oder einfach falsch.
- Den Spalt bei Betriebstemperatur berechnen. Nehmen Sie das ungünstigste Spiel aus der Toleranzkette, nicht den Nennwert. Vergleichen Sie es mit dem Spaltgrenzwert für Druck und Temperatur im Datenblatt.
- Die Gegenlaufflächenbeschaffenheit wählen. Dynamische Flächen bei Ra ≤ 0,4 µm mit Rmr 50–80 Prozent; den Stangenchrom auf Grübchen prüfen, nicht nur auf Rauheit.
- Die Profilfamilie wählen. PU-U-Profil für Kosten und Toleranz gegenüber Fehlausrichtung; PTFE-beschichtet für Reibung, Geschwindigkeit und Temperatur; Gewebe-V-Satz für große Bohrung und niedrige Geschwindigkeit.
- Die Mischung wählen. Fluidverträglichkeit zuerst, Temperatur zweitens, Härte drittens. Ein PU mit 95 Shore A ist nicht automatisch besser als eines mit 93; es passt sich weniger an und ist empfindlicher gegen Kerben.
- Die Bauteile spezifizieren, die die Dichtung schützen. Führungsringe, Pufferdichtung, Abstreifer, Fase und eine Nutflanke, die hart genug ist, um nicht nachzugeben.
Was auf die Zeichnung und die Bestellung gehört
Eine Dichtungsbestellung mit der Angabe “Stangendichtung 100 x 115 x 12, PU” ist eine Vermutung. Dieselbe Bestellung mit sechs weiteren Zeilen beseitigt den größten Teil des Risikos:
- Gehäusenorm und -baureihe, zum Beispiel ISO 5597 Stangenbaureihe oder ISO 7425-2.
- Nenndruck und Spitzendruck, mit der Dauer der Spitze.
- Fluidtyp, einschließlich etwaiger Wasser-Glykol- oder biologisch abbaubarer Ester, und der Betriebstemperaturbereich.
- Oberflächenbeschaffenheit und Härte von Stange oder Bohrung, mit dem Rmr-Wert, falls die Zeichnung ihn bereits angibt.
- Geschwindigkeit und Einschaltdauer — kontinuierliches Hin- und Hergehen und ein paar Hübe pro Tag sind unterschiedliche Anwendungen für dieselbe Dichtung.
- Ob ein Stangendichtungs-Abstreifer und ein Abstreifer Teil der Baugruppe sind und deren Teilenummern.
Für einen Händler oder eine Werkstatt, die gemischte Flotten überholt, ist die praktische Umsetzung davon eine Referenztabelle, die die OEM-Teilenummer den Gehäuseabmessungen zuordnet, nicht nur einer Dichtungsnummer eines Wettbewerbers. Wir veröffentlichen unsere mit den beigefügten Nutabmessungen, denn das sind die Daten, die einen Lieferantenwechsel überstehen. Die Baureihe der Hydraulik-Stangendichtungen und die Baureihe der Kolbendichtungen sind genau aus diesem Grund nach Gehäuseserie gruppiert, und die kombinierte Stangen- und Kolbendichtung Seiten führen die Nutdaten neben dem Profil auf.
Zwei externe Referenzen lohnt es sich, an der Werkbank bereitzuhalten. Trelleborg veröffentlicht Daten zu Hydraulikdichtungen mit Spaltgrenzen je Profil, und der Dichtungs-Konstruktionsleitfaden von Apple Rubber behandelt die Nutgeometrie in verständlicher Sprache. Für eine zweite Meinung zur Nutgestaltung aus Händlersicht, Marco Rubber hält eine nützliche Referenzseite bereit, und ERIKS dokumentiert dieselben Regeln für den europäischen Markt. Die Hydraulikdichtungs-Seiten von Hallite sind eine gute Gegenprüfung der Gehäuseabmessungen, wenn eine OEM-Zeichnung fehlt.
Wichtigste Erkenntnisse
- Die Druckrichtung kommt zuerst. Eine einwirkende Lippendichtung, die verkehrt herum eingebaut wird, hält niedrigem Druck stand und versagt bei hohem Druck. Bei einem doppelt wirkenden Kolben zwei Dichtungen Rücken an Rücken oder ein echtes doppelt wirkendes Profil verwenden.
- Gehäuse, nicht Teilenummern, definieren die Austauschbarkeit. ISO 5597:2018 legt die Nutabmessungen für Bohrungen von 16–500 mm und Stangen von 6–450 mm fest; ISO 7425-1 und -2 decken Dichtungen mit Kunststoffgleitfläche ab; ISO 6195:2021 deckt Abstreifer für Stangen von 4 mm bis 450 mm ab.
- Extrusion ist eine Spaltberechnung. Der zulässige Spalt fällt von etwa 0,8 mm bei 160 bar auf 0,15–0,35 mm bei 400–690 bar, je nach Dichtungskonstruktion. Einen Stützring hinzuzufügen ist günstiger als die Härte zu erhöhen.
- Die Oberflächenbeschaffenheit erfordert Rmr, nicht nur Ra. Dynamische Flächen mit Ra ≤ 0,4 µm und einem Materialanteil von 50–80 Prozent sind das ISO-5597-Ziel; eine Spiegeloberfläche mit schlechtem Plateau verschleißt Dichtungen trotzdem.
- Die meisten Ausfälle von Stangendichtungen beginnen woanders. Ein defekter Abstreifer zerkratzt die Chromschicht, ein fehlender Stützring lässt Druckspitzen durch, und ein verkanteter Kolben öffnet den Spalt. Beheben Sie die Ursache, sonst versagt die neue Dichtung nach demselben Zeitplan.
- Nach Abmessungen und Beanspruchung bestellen. Druck, Spitzendruck, Medium, Temperaturbereich, Geschwindigkeit, Oberflächenbeschaffenheit und Gehäusenorm auf die Bestellung. Das kostet nichts und beseitigt den häufigsten Grund, warum eine korrekte Dichtung versagt.
Wenn Sie eine gemischte Flotte überholen und ein Gehäuse nicht identifizieren können, senden Sie die Nutabmessungen statt der alten Dichtung. Wir gleichen das Profil mit dem Gehäuse ab und sagen Ihnen, ob der Spalt außerhalb der Grenze für Ihren Druck liegt. Dieses Gespräch kostet eine E-Mail und erspart die zweite Überholung.
Beide Seiten der Stopfbuchse, gemeinsam spezifiziert
Stangen- und Kolbendichtungen sind zwei unterschiedliche Aufgaben an einem Zylinder, und beide werden hier gefertigt: Stangendichtungen und Stützringe in PU- und PTFE-Compounds, Kolbendichtungen als Stufendichtungen, belastete U-Manschetten und kompakte Lippenprofile, mit den Führungsringen, Stützringen und Abstreifern, die den Stapel vervollständigen. Die Nuten können der ISO- oder OEM-Norm folgen, nach der Ihr Gehäuse gefertigt wurde.
Die Grenzen, die wir vor der Angebotserstellung prüfen, sind die, die dieser Artikel herausarbeitet: die Druckrichtung, der Extrusionsspalt bei Temperatur, die Gegenflächenbeschaffenheit an der Stange gegenüber der Bohrung und ob der Stützring die Stangendichtung noch vor Spitzen schützt. Eine Stangendichtung, die bei 300 bar schwitzt, hat meist eine Spaltzahl und ein Stützringproblem dahinter, kein Compound-Problem.
Senden Sie die Gehäusezeichnung, den Druck und die Geschwindigkeit an sales@bosssealing.com, oder nutzen Sie das Kontaktformular, und wir melden uns mit einem Profil für jede Position, dem dahinterstehenden Werkstoff und einem Preis zurück — in der Regel innerhalb eines Tages, mit der technischen Prüfung ohne Berechnung.