
PEEK übernimmt Aufgaben, für die früher Edelstahl, Bronze und Aluminium spezifiziert wurden — Stützringe hinter Hydraulikdichtungen, Führungsbänder in Zylindern, Ventilsitze, Kompressorringe, Lagerkäfige und Führungselemente. Der Wechsel ist keine Modeerscheinung. Er ist Arithmetik: PEEK hält bei den Eigenschaften mit Metall mit, die bei Dichtungskomponenten zählen, und es schlägt Metall bei den drei Eigenschaften, die am häufigsten das Ende der Lebensdauer eines Metallteils in einem nassen, unter Druck stehenden System verursachen. Dieser Artikel legt die Zahlen dar, die gefüllten Typen, die die Argumentation verändert haben, und die Fälle, in denen Metall noch immer gewinnt.
Die Aufgabe, die das Metall erfüllte
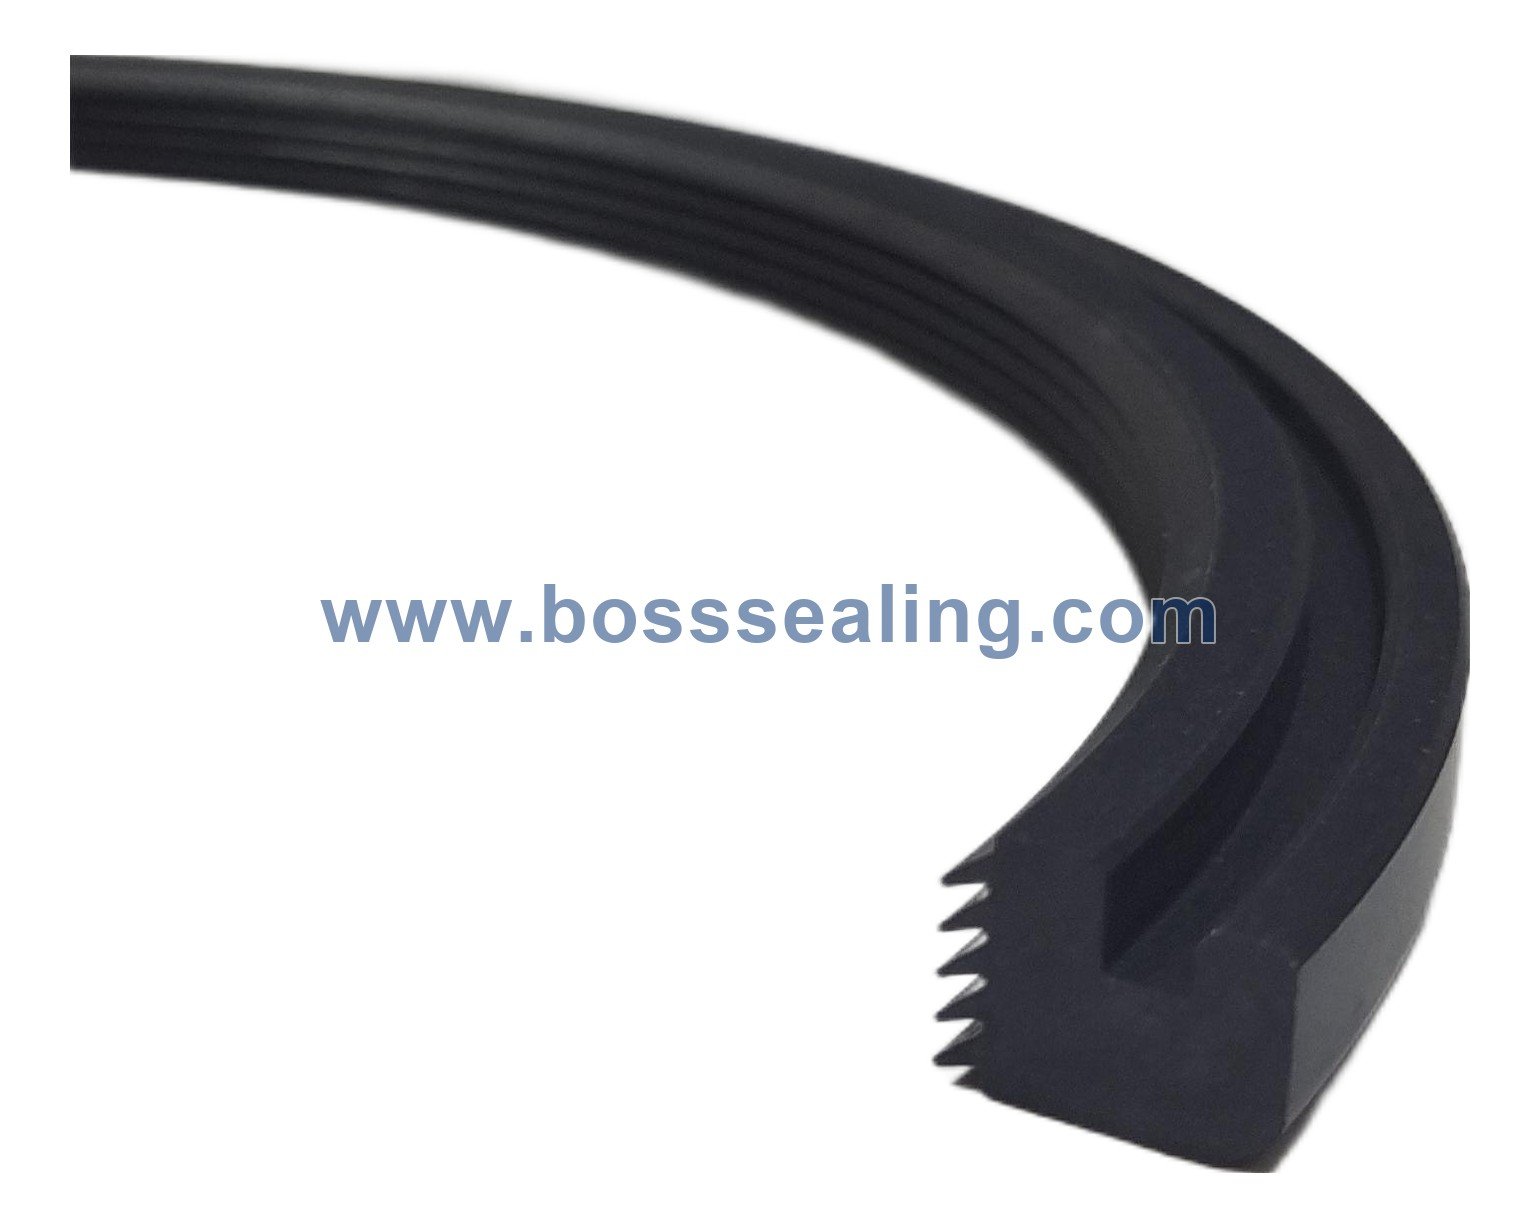
Betrachten Sie, was die Metallteile in einem Dichtungssystem tatsächlich leisten müssen. Ein Stützring muss in einem Spalt sitzen und verhindern, dass ein Elastomer unter Druck durch ihn hindurch extrudiert wird — Steifigkeit, nicht Elastizität. Ein Führungsband muss Seitenkräfte auf einer Zylinderbohrung mit einem kontrollierten Reibungskoeffizienten aufnehmen — Maßhaltigkeit und Tribologie. Ein Ventilsitz muss eine Dichtfläche über thermische Zyklen und chemischen Kontakt hinweg halten. Keines dieser Teile muss Strom leiten, einen Hammerschlag überstehen oder einen strukturellen Träger bilden. Sie brauchen Festigkeit bei Temperatur, Maßhaltigkeit, Verschleißfestigkeit und chemische Indifferenz — und auf diesen Achsen konkurriert Polyetheretherketon direkt mit den traditionell spezifizierten Metallen.
Worin PEEK zahlenmäßig mithält
Ungefülltes PEEK ist ein teilkristalliner Thermoplast mit einer Dauereinsatztemperatur von 260 °C, einer Kurzzeitbelastungstoleranz von etwa 310 °C, einer Glasübergangstemperatur von 143 °C und einem Schmelzpunkt von 343 °C. Die Zugfestigkeit liegt bei 90–100 MPa in unverstärkten Typen; Kohlenstofffaserverstärkung treibt sie über 200 MPa mit einem Biegemodul über 15 GPa — ein Bereich, der sich mit Aluminiumlegierungen überschneidet, bei rund 70 % geringerem Gewicht. Die Chemikalienbeständigkeit kommt PTFE nahe: im Wesentlichen unlöslich in allen gängigen Lösungsmitteln, Säuren und Laugen außer heißer konzentrierter Schwefelsäure, und hydrolysebeständig in Dampf und heißem Wasser, wo viele technische Kunststoffe abbauen. Es ist von Natur aus flammwidrig nach UL 94 V-0 ohne Halogenadditive und per Definition immun gegen Kontaktkorrosion.
Für einen Dichtungsbetrieb erscheint die wichtigste Eigenschaft nicht auf Harzdatenblättern: die Maßhaltigkeit unter Last. PEEK behält seine Geometrie bei Temperaturen, bei denen Nylon kriecht, Acetal erweicht und Duroplaste ihre Härte verlieren. In einer Stopfbuchse ist die Geometrie die Dichtung. Diese eine Eigenschaft ist der Grund, warum PEEK-Stützringe und Anti-Extrusionsringe für T-Dichtungen den Hochdruck-Hydraulikmarkt übernommen haben.
Drei Bereiche, in denen PEEK Metall schlägt
Korrosion. Metallische Dichtungskomponenten versagen an der Chemie lange bevor sie mechanisch versagen — Lochfraß in Chloriden, galvanische Paarungen in nassen Baugruppen, Spannungsrisskorrosion in Bohrlochumgebungen. PEEK korrodiert nicht, und gefüllte Typen erben diese Immunität. Bei Chemiepumpen- und Ventilkomponenten, bei Ölfeldwerkzeugen, die Solen und H₂S ausgesetzt sind, bei Wasserhydraulikausrüstung entscheidet allein die Korrosionsspalte die Argumentation.
Gewicht und Trägheit. Bei etwa 1,3 g/cm³ gegenüber 2,7 bei Aluminium und 7,8 bei Stahl verliert ein umgestelltes Teil die Hälfte bis vier Fünftel seiner Masse. In oszillierenden und rotierenden Baugruppen — Kompressorventilplatten, Taumelscheiben-Gleitschuhe, Innenteile von Schnellreaktions-Aktuatoren — zeigt sich die reduzierte bewegte Masse als geringere Losbrechkraft und weniger Verschleiß an allem, woran sie reibt. Hydraulikkomponenten der Luftfahrt werden aus diesem Grund zuerst umgestellt.
Reibung und Verschleiß. Gegen Stahl-Gegenflächen weist PEEK ungefüllt einen Reibungskoeffizienten von etwa 0,2–0,3 auf, und PTFE-/Graphit-gefüllte Typen sinken auf 0,10–0,20 mit Trockenlaufeignung. Es bildet einen dünnen Transferfilm auf dem Gegenmetall, der die Grenzfläche stabilisiert — derselbe Mechanismus der Festschmierung, auf den sich Bronzebuchsen verlassen, jedoch ohne Schmierstoffzufuhr.
| Eigenschaft | Ungefülltes PEEK | Kohlenstofffaser-PEEK (30 %) | Typisches Metall-Pendant (316 SS) |
|---|---|---|---|
| Dauereinsatztemperatur | 260 °C | 260 °C | Durch Korrosion bestimmt, nicht durch Festigkeit |
| Zugfestigkeit | 90–100 MPa | 200+ MPa | ≈485 MPa geglüht |
| Dichte | 1,32 g/cm³ | ≈1,44 g/cm³ | 8,0 g/cm³ |
| Reibungskoeffizient gegen Stahl | 0.2–0.3 | 0.15–0.25 | Fressrisiko ohne Schmierung |
| Chemischer Angriff | Nur heiße konz. H₂SO₄ | Nur heiße konz. H₂SO₄ | Chloride, Säuren, galvanisch |
| Bearbeitbare Toleranzfähigkeit | ±0,01 mm | ±0,01 mm | ±0,01 mm |
Anbieter wie Victrex und Ensinger Plastics veröffentlichen vollständige Typdatenblätter; die obigen Zahlen sind die familienweiten Werte, die Ingenieure für Erstentscheidungen verwenden, und sobald ein Teil spezifiziert ist, gilt das Typdatenblatt.
Gefüllte Typen verändern die Argumentation
Das Basis-Harz ist nur der Anfang der Geschichte. Gefüllte PEEK-Compounds passen das Material an spezifische Verschleiß- und Lastbedingungen an, und die meisten Serien-Dichtungskomponenten sind aus genau diesem Grund gefüllte Typen.
| Typ | Füllstoff | Was er bringt | Typische Dichtungsanwendung |
|---|---|---|---|
| PEEK (ungefüllt) | Keine | Reinste Variante, beste Zähigkeit, Typen für Lebensmittelkontakt verfügbar | Sitze, Sanitärkomponenten |
| PEEK GL | 30 % Glasfaser | Steifigkeit, Kriechfestigkeit | Strukturelle Führungen, Gehäuse |
| PEEK CA | 30 % Kohlenstofffaser | Höchste Festigkeit und Steifigkeit, geringe Wärmeausdehnung | Stützringe, Hochdruck-Verschleißringe |
| PEEK HPV / Lagerwerkstoff | PTFE + Graphit + Kohlenstofffaser | Reibung 0,10–0,20, trockenlaufend, geringer Verschleiß | Kolbenringe, Führungsbänder, Trockenlager |
| PEEK + PTFE | PTFE-Füllstoff | Geringste Reibung, mit einem mäßigen Festigkeitsabschlag | Dichtungen für niedrige Geschwindigkeiten, Gleitflächen |
Die praktische Konsequenz: Wo ein Metallteil gehärtet, beschichtet oder geschmiert werden musste, um eine Gleitaufgabe zu überstehen, benötigt ein PEEK der Lagerwerkstoffgüte oft nichts davon. Das eliminiert die Beschichtungslinie, die Schmierstelle und den Wartungsplan mit einer einzigen Spezifikationsänderung.
Wo Metall weiterhin gewinnt
Ehrliche Ingenieursarbeit verlangt die Gegenüberstellung. Metall gewinnt weiterhin bei der Schlagzähigkeit – PEEK ist kerbempfindlich, und ein scharfkantiges Metallteil unter Schlaglast bleibt Metall. Es gewinnt bei Dauerlast am oberen Ende des Temperaturbereichs: Oberhalb von etwa 260 °C wird das Kriechen zur maßgeblichen Grenze, und Metall behält seine Steifigkeit, wo PEEK sie verliert. Es gewinnt dort, wo elektromagnetische oder Erdungsfunktion gefordert ist und wo ein Teil hartgelötet, geschweißt oder mit Gewinden in Metallgehäuse eingebracht werden muss. Die Kosten sind eine gemischte Bilanz: Bei kleinen Stückzahlen kann ein spanend gefertigtes PEEK-Teil ein Mehrfaches seines Edelstahl-Äquivalents kosten, während bei Serienvolumen formgegossenes PEEK die Lücke schließt und das Gesamtkostenargument durch Gewicht und Wartung kippt.
Konstruktive Hinweise für die Umstellung
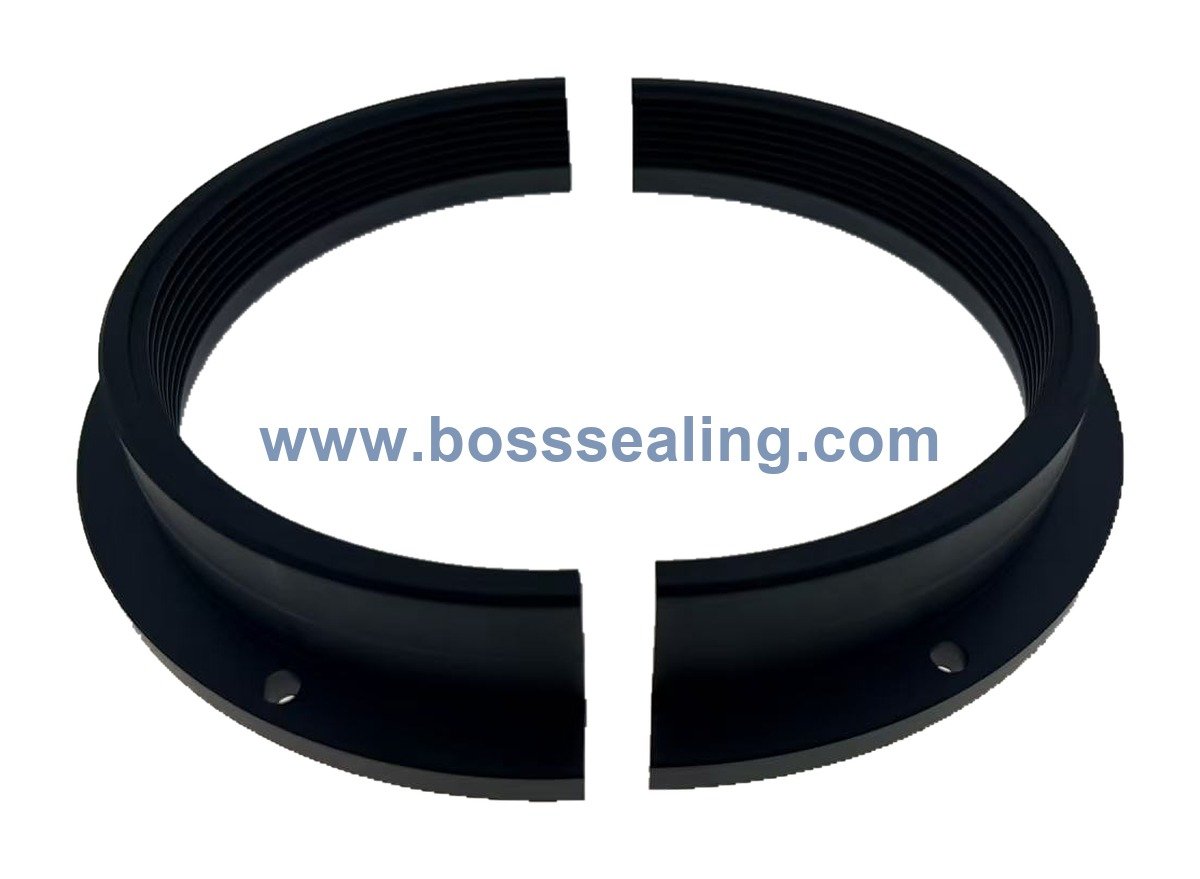
Drei Hinweise verhindern die meisten Umstellungsfehler. Erstens der kalte Fluss: Unter anhaltender Drucklast bei Temperatur kriecht PEEK wie jeder Thermoplast. Stützringe und Anti-Extrusionsringe für T-Dichtungen kommen damit zurecht, weil der Druck sie intermittierend belastet und das Elastomer sie zurückdrückt; ein dauerhaft auf eine PEEK-Dichtung geschraubter Flansch erfordert konstruktive Aufmerksamkeit. Zweitens die Wärmeausdehnung: PEEK dehnt sich pro Grad etwa dreimal stärker aus als Stahl, daher müssen Presssitze und Freiräume an beiden Enden der Betriebstemperatur geprüft werden, nicht nur bei Raumtemperatur. Drittens die Gegenlaufflächenbeschaffenheit: PEEK-Verschleißflächen verlangen eine harte, glatte Gegenlauffläche – Ra 0,2–0,4 µm auf einer gehonen oder gehärteten Bohrung – und verschleißen gegen raue oder weiche Gehäuse schneller als Bronze.
Das sind beherrschbare Einschränkungen, und Zerspaner mit Erfahrung mit dem Werkstoff – Drake Plastics unter anderem – veröffentlichen Konstruktionsleitfäden, die alle drei mit Zahlen unterlegen. Unsere eigene Umstellungserfahrung reicht durch Hydraulik- und Pneumatikkomponenten: Stützringe, Führungselemente und Ventilsitze, umgestellt von Metall oder von geringeren Kunststoffen, meist nach einem Feldausfall, den Metall nicht gelöst hatte.
Zwei Praxisfälle zeigen das Muster. Der erste: Ein Hersteller von Hydraulikhämmern verlor immer wieder Bronze-Verschleißbänder an Baggerzylindern, die im Steinbruchstaub arbeiteten. Die Metallbänder ritzten die gehohnte Bohrung, wenn die Seitenlasten Spitzen erreichten, und die Riefen wirkten sich wiederum auf den Verschleiß der Stangendichtung aus. Ein Kohlenstofffaser-PEEK-Band mit spezifizierter Gegenlaufflächenbeschaffenheit reduzierte die Riefenbildung in der Bohrung über eine Saison hinweg auf null – der Werkstoffwechsel tat seine Arbeit, aber die Änderung der Gegenlaufflächenspezifikation leistete die Hälfte davon. Der zweite: Ein Hersteller von Chemiepumpen ersetzte Ventilsitze aus Edelstahl 316, die im Chloridbetrieb innerhalb von Monaten Lochfraß zeigten. PEEK-Sitze in derselben Geometrie liefen über zwei Jahre, und die Pumpe erhielt einen Nebeneffekt, den das Engineering-Team nicht geplant hatte: Die leichte Nachgiebigkeit des Kunststoffsitzes beendete das metallische Klickgeräusch, das Kunden als Defekt gemeldet hatten. Keiner der beiden Fälle begann mit “PEEK ist besser” – beide begannen mit einem benannten Versagensmechanismus, dem das Metall nicht entkommen konnte.
Ein Entscheidungsbaum für die Umstellung am Werktisch
Wenn ein metallisches, dichtungsnahes Teil wiederholt ausfällt, arbeiten Sie die Entscheidung in dieser Reihenfolge ab. Ist der Versagensmodus Korrosion, chemischer Angriff oder galvanische Korrosion, beseitigt PEEK den Mechanismus vollständig – umstellen. Ist der Versagensmodus Verschleiß gegen eine bewegte Gegenlauffläche, wählen Sie ein gefülltes PEEK der Lagerwerkstoffgüte und verifizieren Sie die Gegenlaufflächenbeschaffenheit – umstellen mit Oberflächenspezifikation. Ist der Versagensmodus die Extrusion einer weichen Dichtung unter Druckspitzen, stellen Sie den Stützring auf PEEK CA um und behalten Sie das Elastomer. Ist der Versagensmodus Schlag, Überdrehmoment oder Dauerlast über 250 °C, bleiben Sie bei Metall und korrigieren Sie stattdessen den Lastfall. Diese Reihenfolge, ehrlich angewendet, stellt die Teile um, die davon profitieren, und lässt die übrigen in Ruhe.
Für Einkäufer, die umgestellte Komponenten beschaffen, deckt unser Sortiment an technischen Kunststoffen PEEK-, PTFE- und Nylonteile nach Zeichnung ab, und unsere Führungselemente und Stützring-Reihe enthält die gefüllten PEEK-Güten aus der obigen Tabelle als Standardartikel. Spanend gefertigtes Rohr- und Stangenmaterial in PEEK-Profilen ist über unsere Rohr-, Stangen- und Plattenlinie für Prototypen und Kleinserien erhältlich. Vergleichsmaterial von Drittanbietern ist bei PEEK-Spritzgusslieferanten erhältlich, die die Eigenschaften Güte für Güte für spritzgegossene Volumen dokumentieren.
Wichtigste Erkenntnisse
PEEK hält mit Metall mit, wo Dichtungskomponenten es benötigen: Festigkeit bei Temperatur (260 °C dauerhaft), Maßhaltigkeit, chemische Indifferenz und zerspanbare Präzision.
Es übertrifft Metall bei Korrosion, Gewicht (≈70 % leichter als Stahl) und Trockenreibung – den drei Versagensursachen in nassen, druckbeaufschlagten, hin- und hergehenden Baugruppen.
Gefüllte Güten leisten die Arbeit: Kohlenstofffaser für Steifigkeit und Extrusionsbeständigkeit, PTFE/Graphit für Reibung und Trockenlauf. Geben Sie die Güte an, nicht den Harznamen.
Metall behält den Vorteil bei Schlag, Dauerlast über ~250 °C und Gewinde- oder Schweißschnittstellen. Stellen Sie um, wo der Versagensmechanismus chemisch oder tribologisch ist, nicht strukturell.
Die Umstellungsentscheidung ist eine technische Prüfung, keine Substitution: Prüfen Sie kalten Fluss, Wärmeausdehnung und Gegenlaufflächenbeschaffenheit, bevor Sie eine Zeichnungsänderung freigeben.
Send Us the Drawing or the Sample
BOSS Sealing designs and machines PEEK sealing components in-house — material grade selection, drawing and tolerance review, machining and final inspection under one roof. That closed loop is what makes a conversion practical: the team that reads your drawing also cuts the part, so a tolerance that cannot be held, or a geometry that will not survive installation, is flagged before the first chip rather than after the first field failure.
The parts we build most often are the ones this article argues for: carbon-filled PEEK backup rings and anti-extrusion rings, wear bands and guide elements, labyrinth seals, valve seats, piston rings and custom profiles machined to drawing. Years of work in hydraulic, pneumatic, chemical and oilfield hardware have taught us where PEEK parts actually fail — fiber orientation in filled grades, clearance for thermal expansion, the counterface finish a wear ring needs, and the chamfer and lead-in detail that keeps a split ring from cracking at installation. Those lessons go into every drawing review, not just the machining program.
Send a drawing, a 3D model or a worn sample to sales@bosssealing.com, or use our Kontaktformular. Where no drawing exists we reverse-engineer from the sample, recommend the grade that matches the duty, and come back with price, lead time and a sample proposal — usually within 24 hours, and the engineering review costs nothing. Tell us the failure mode and the service conditions; that is the only brief we need to start.