
Uma oficina de reparação no Texas enviou-nos uma fotografia na primavera passada: um vedante de haste em poliuretano de 90 Shore A, montado numa ranhura de êmbolo, extrudido para a folga após quatro horas de ensaio. O vedante tinha o diâmetro correto, o material correto e a dureza correta. Estava na ranhura errada, virado para o lado errado. O cilindro tinha sido reconstruído por um empreiteiro que encomendou “um kit de vedantes para um furo de 100 mm” e instalou o que quer que tenha chegado na caixa.
Os vedantes de haste e os vedantes de êmbolo parecem semelhantes numa fotografia de catálogo e comportam-se de forma completamente diferente. Um veda contra uma haste cromada dura e tem de deixar uma película de óleo controlada no curso de retorno. O outro separa duas câmaras pressurizadas dentro do corpo e, num cilindro de duplo efeito, tem de o fazer em ambos os sentidos. O perfil, as dimensões do alojamento, o acabamento superficial da superfície de contacto e os modos de falha decorrem todos dessa diferença.
O que se segue é a ordem de seleção que utilizamos na oficina: primeiro a direção da pressão, depois a superfície de contacto e a folga, depois o perfil, depois o material e, por fim, os detalhes que devem constar no desenho.
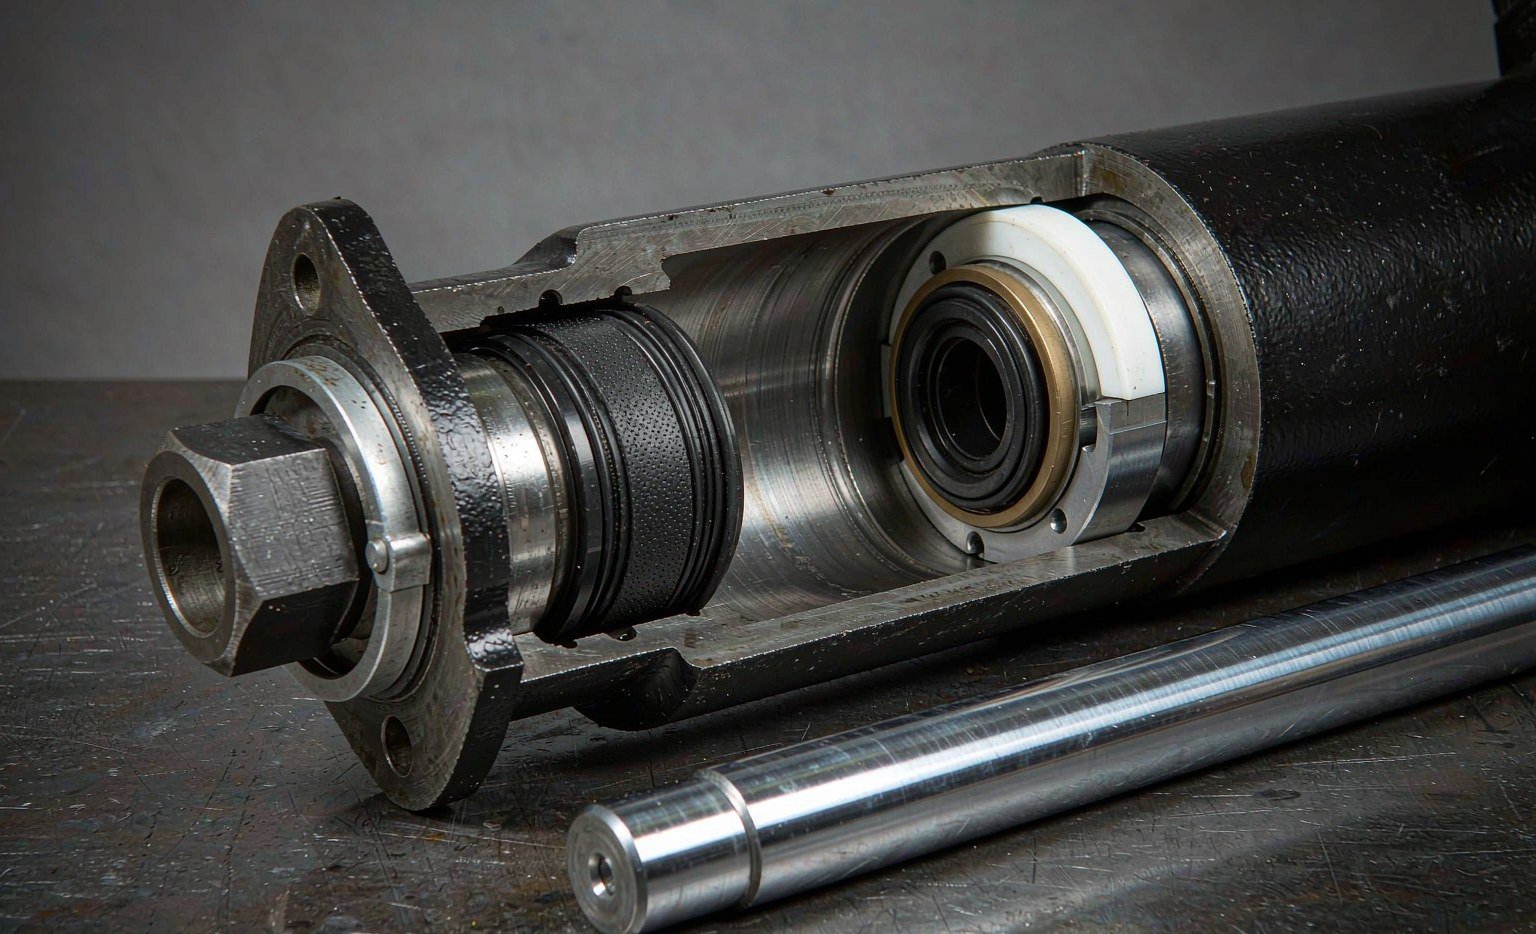
Comece pelo Lado da Pressão, Não pelo Perfil
Um vedante de lábio de simples efeito tem um lado de pressão e um lado de baixa pressão, e o lábio tem de ficar virado para a pressão. Num vedante de haste, o fluido entra no alojamento pelo lado do furo, enche o espaço atrás do U e empurra os lábios para fora contra a haste e para dentro contra a ranhura. Quanto maior a pressão, mais apertado o vedante. Vire o mesmo vedante ao contrário e a pressão passa a atuar sobre o bordo do lábio, levantando-o da haste. O cilindro vai verter a 20 bar e falhar visivelmente a 200.
Na prática, este não é um ponto subtil. Num copo em U ou num conjunto em V, a extremidade fechada do perfil fica virada para a pressão. Num stepseal ou num vedante de êmbolo compacto com um anel anti-extrusão, o anel fica do lado de baixa pressão, porque é para esse lado que o elastómero tende a fluir. Erre qualquer um deles e a peça não fica “um pouco pior” — simplesmente não funciona.
Um cilindro de duplo efeito altera o problema. Ambas as portas veem a pressão total em momentos diferentes, pelo que um vedante de êmbolo tem de vedar em dois sentidos. Há três formas de o fazer, e a escolha determina o custo e o comprimento do conjunto:
- Dois vedantes de simples efeito encostados um ao outro. Simples, económico, requer um êmbolo mais longo e um dreno ou respiradouro entre eles. Comum em cilindros de grande furo de laminadores.
- Um vedante compacto de duplo efeito. Um anel vedante de PTFE ou PU carregado, com um energizador elastómero e um ou dois anéis anti-extrusão, num único alojamento. Curto, de baixo atrito, tolerante à inversão de pressão. A opção predefinida em hidráulica móvel até cerca de 400 bar.
- Um perfil simétrico com dois lábios. Um duplo U ou um conjunto em chevron com um anel adaptador em cada extremidade. Utilizado onde o vedante também tem de ser reparável em campo sem prensa.
O lado da haste é quase sempre de simples efeito. O fluido pressiona apenas pelo lado do furo; a atmosfera está do outro lado. É por isso que um vedante de haste pode ser um simples copo em U, e por isso um vedante de haste instalado ao contrário é um dos erros de reconstrução mais comuns que vemos em peças devolvidas.
Duas Superfícies de Contacto, Dois Mecanismos de Desgaste
O vedante de haste funciona sobre uma haste cromada dura, retificada e polida, tipicamente com 20 a 50 µm de crómio sobre um substrato endurecido por indução ou cementado. A superfície está próxima do acabamento espelhado, a tolerância é apertada e o vedante vê a mesma faixa estreita de crómio vários milhões de vezes. O desgaste nessa interface é dominado pela película de óleo: demasiado pouca e o lábio funciona a seco e endurece; demasiada e o cilindro deixa uma película na haste que atrai poeira.
O vedante de êmbolo funciona sobre um furo brunido. O furo apresenta um cruzamento de riscos do brunimento, retém óleo nos vales e tem uma circunferência muito maior, pelo que um único vedante de êmbolo varre várias vezes a área de um vedante de haste por curso. Está também mais próximo da contaminação que entra pelo respiradouro e pela linha de retorno. Uma partícula incrustada no furo risca um vedante de êmbolo ao longo de todo o seu curso; a mesma partícula numa haste é limpa na guarnição antes de chegar ao vedante.
Estes dois factos explicam a maior parte da divisão de materiais nos catálogos. Os vedantes de haste apoiam-se no poliuretano pela resistência à abrasão e em compostos de PTFE para baixo atrito e alta velocidade. Os vedantes de êmbolo apoiam-se em NBR reforçado com tecido, PTFE carregado e PU, com a escolha determinada pela pressão e pela carga lateral que o êmbolo suporta.
| Característica | Vedante da haste | Vedante do êmbolo |
|---|---|---|
| Direção da pressão | Apenas um lado, a partir do furo | Um lado num cilindro de simples efeito, ambos os lados num de duplo efeito |
| Superfície de contacto | Haste cromada dura, Ra 0,1–0,4 µm | Furo brunido, Ra 0,2–0,4 µm com cruzamento de riscos |
| Consequência da fuga | Fuga externa visível, óleo na haste, problema ambiental e de segurança | Bypass interno, sem fuga visível, deriva e calor |
| Perfis típicos | Copo em U, stepseal, VARISEAL, vedante de buffer, conjunto em chevron | Vedante compacto, duplo U, conjunto em V de tecido, stepseal de PTFE com dois anéis anti-extrusão |
| Norma do alojamento | Série de haste ISO 5597, ISO 7425-2 para face de plástico | Série de êmbolo ISO 5597, ISO 7425-1 para face de plástico |
| Controlo da folga | Folga entre o furo da guarnição e a haste | Folga entre o diâmetro exterior do êmbolo e o furo |
| Acesso para manutenção | Porca da guarnição ou anel de retenção, sem desmontagem do corpo em muitos projetos | Requer abrir o cilindro e remover o êmbolo |
| Falha comum | Endurecimento do lábio, riscos no crómio por um limpa-vedantes avariado, extrusão a alta pressão | Bypass por um bordo dinâmico desgastado, extrusão para a folga do furo, falha em espiral por carga lateral |
As Normas Que Decidem a Ranhura
A maioria das discussões sobre a intercambiabilidade de vedantes é, na realidade, uma discussão sobre alojamentos. Dois vedantes com o mesmo furo de 100 mm e a mesma altura de 12 mm não são intercambiáveis se um for concebido para uma profundidade radial de 7,5 mm e o outro para 8,0 mm. As dimensões axiais e radiais provêm da norma do alojamento, não do desenho do vedante.
A ISO 5597:2018 é a referência para alojamentos de vedantes de haste e de êmbolo de simples efeito em cilindros de movimento alternativo. Abrange cilindros de 16 mm a 500 mm de furo e hastes de 6 mm a 450 mm. Define também uma segunda gama compacta para cilindros construídos segundo a ISO 6020-2 a 160 bar (16 MPa), em que o furo vai de 25 mm a 200 mm e a haste de 12 mm a 140 mm. Essa gama compacta utiliza secções de vedante mais pequenas e, como consequência direta, tolerâncias mais apertadas no furo e na haste — a mesma pressão nominal em menos espaço radial.
A mesma norma contém os requisitos de superfície que geram discussões na receção de mercadorias: faces de vedação dinâmicas com Ra ≤ 0,4 µm, faces de vedação estáticas com Ra ≤ 1,6 µm, flancos das ranhuras com Ra ≤ 3,5 µm e uma razão de material Rmr de 50 a 80 por cento medida segundo a ISO 4287. A cláusula Rmr é a que os revisores de desenhos ignoram. Um furo pode atingir 0,3 µm Ra e ainda assim reprovar um vedante se o patamar for demasiado pequeno, porque a carga é suportada por alguns picos em vez de um patamar largo.
- ISO 5597:2018 — alojamentos para vedantes de êmbolo e de haste de simples efeito, furo de 16–500 mm e haste de 6–450 mm, mais a gama compacta construída em torno da ISO 6020-2. Fixa a largura da ranhura, a profundidade radial, as tolerâncias e os valores de acabamento superficial.
- ISO 7425-1 e -2 — alojamentos para vedantes de face plástica energizados por elastómero, êmbolo na Parte 1 e haste na Parte 2. Fixa a geometria da ranhura para vedantes de face em PTFE, incluindo o espaço reservado para elementos anti-extrusão.
- ISO 6195:2021 — alojamentos de anel raspador de 4 mm a 450 mm de diâmetro de haste, com tipos de alojamento A a E. Fixa a profundidade, largura, chanfro e acabamento da ranhura do raspador.
- ISO 6020-1 e -2 — envelope do cilindro para as séries de 160 bar e 250 bar. Os alojamentos dos vedantes compactos são desenhados em torno destes envelopes de furo e haste, razão pela qual a mesma pressão numa secção mais pequena exige tolerâncias mais apertadas.
Quando um desenho do cliente indica apenas uma referência de vedante e nenhuma norma de alojamento, pedimos as dimensões da ranhura antes de cotar. Nove em cada dez vezes o desenho está correto e a referência é uma remissão para o catálogo de um concorrente que já foi copiado três vezes. Na décima vez, a profundidade radial está 0,5 mm errada e nenhum vedante normal vai aguentar.
Extrusão: O Número Que Limita Tudo
Todo vedante energizado por pressão é empurrado para o lado de baixa pressão. Se a folga que enfrenta for suficientemente pequena, o elastómero ou o PTFE é contido pelo flanco da ranhura e pela superfície metálica; se não for, o material escoa para a folga, é cisalhado no ciclo de pressão e o vedante perde secção. Esta é a falha mais comum em alta pressão e é um problema de folga antes de ser um problema de material.
A folga admissível diminui rapidamente com a pressão. Os valores publicados para um vedante amortecedor de poliuretano com anel anti-extrusão de poliamida integrado, referidos a 80 °C, são 0,8 mm a 160 bar, 0,55 mm a 250 bar, 0,35 mm a 400 bar e 0,15 mm a 690 bar. Um vedante compacto de êmbolo com face em PTFE e dois anéis de apoio termoplásticos está indicado em 0,8 mm a 160 bar e 0,25 mm a 600 bar para secções até 7,5 mm. Ambos os conjuntos de valores derivam da mesma regra física: à medida que a pressão sobe, a folga diametral permitida diminui e a construção do vedante tem de mudar em conformidade.
| Pressão do sistema | Folga máxima de extrusão, vedante PU com anel anti-extrusão | Folga máxima, vedante compacto PTFE, secção ≤ 7,5 mm | Alteração prática do hardware |
|---|---|---|---|
| 160 bar (16 MPa) | 0,80 mm | 0,80 mm | Folga padrão, vedante único |
| 250 bar (25 MPa) | 0,55 mm | 0,70 mm | Ajuste do furo mais apertado, verificar anel de desgaste do êmbolo |
| 320 bar (32 MPa) | — | 0,50 mm | Adicionar ou melhorar o anel de apoio |
| 400 bar (40 MPa) | 0,35 mm | 0,40 mm | Dois anéis de apoio, flancos da ranhura endurecidos |
| 600 bar (60 MPa) | — | 0,25 mm | Vedante compósito, folga mínima, êmbolo guiado |
Os valores são limites de catálogo publicados para famílias específicas de vedantes a uma temperatura de referência; não são uma regra geral para qualquer vedante. Os limites de folga apertam à medida que a temperatura sobe, porque o elastómero amolece. Verifique na ficha técnica do vedante que está efetivamente a comprar.
Dois detalhes do hardware decidem se permanece dentro desses limites. O primeiro é a guiagem do êmbolo e da haste. Um êmbolo que depende do vedante para se centrar inclina-se sob carga lateral, abrindo a folga de um lado e fechando-a do outro; um anel de desgaste ou banda de guia custa alguns euros e elimina o problema. O segundo é a dureza do flanco da ranhura e o arredondamento das arestas. Um flanco macio cede sob a mesma carga que o vedante suporta, o que aumenta efetivamente a folga. Especificamos flancos com 45 HRC ou superior em cilindros acima de 250 bar.
O Lado da Haste É uma Pilha, Não um Vedante
A maioria dos conjuntos de haste tem três componentes, e a ordem é importante. Da atmosfera para dentro: raspador, vedante de haste, vedante amortecedor. Em cilindros de mineração e construção civil há frequentemente um quarto elemento, um anel de desgaste ou um vedante secundário num alojamento separado.
O raspador situa-se na face exterior e raspa lama, pó e gelo do cromado antes de a haste voltar a entrar no prensa-estopas. Não é um vedante de pressão. O seu lábio funciona a seco por conceção, razão pela qual os materiais dos raspadores são escolhidos para abrasão a seco e não para compatibilidade com fluidos.
O vedante de haste faz o trabalho de pressão. Tem de suster a pressão estática sem transpirar e a pressão dinâmica sem gerar atrito suficiente para o cilindro trepidar a baixa velocidade. Um copo em U de PU dá conta disto até cerca de 400 bar a velocidade moderada; um vedante de degrau com face em PTFE assume o controlo quando o atrito, a velocidade ou a temperatura saem da janela do PU.
O vedante amortecedor, quando instalado, absorve os picos de pressão que ocorrem quando um cilindro chega ao fim de curso ou um evento de válvulas envia um choque pela linha. Protege o vedante de haste do pico e descarrega o óleo retido de volta para o furo através de pequenas ranhuras ou orifícios. Num cilindro que funciona a 250 bar mas vê picos de 450 bar, o amortecedor é o que mantém o vedante de haste vivo.
A pilha também define para onde vão as fugas. Um raspador avariado produz uma haste riscada, o que destrói o vedante de haste em poucas semanas. Um vedante de haste avariado produz uma fuga externa fácil de ver. Um amortecedor avariado produz um vedante de haste que falha repetidamente sem razão aparente, porque o pico de pressão que devia absorver chega agora ao lábio.
Opções de Êmbolo e o Que Cada Uma Lhe Custa
O lado do êmbolo tem mais variedade porque tem de lidar com inversão de pressão, carga lateral e, em cilindros grandes, uma longa circunferência de vedação.
Vedantes compactos de PTFE são a opção predefinida para êmbolos hidráulicos móveis até 400 bar. Baixo atrito, sem stick-slip, alojamento curto, tolerantes à inversão de pressão. Custam mais do que um copo em U de borracha e exigem um êmbolo bem guiado, porque o anel de PTFE tem quase nenhuma capacidade de se adaptar a um furo inclinado.
Copos em U de poliuretano, simples ou duplos, são baratos, tolerantes e disponíveis em todo o lado. Suportam 300 a 400 bar em fluido limpo, toleram desalinhamento moderado e oferecem boa resistência à abrasão. Não toleram ciclos rápidos a alta pressão tão bem como o PTFE e geram mais atrito.
Conjuntos em V de NBR reforçado com tecido aparecem em cilindros de grande diâmetro e baixa velocidade — prensas, serviço siderúrgico, mecanismos de direção de navios. A pilha é alta, o ajuste é mecânico e o vedante pode ser reapertado em serviço. É tecnologia antiga que ainda funciona onde o espaço não é a restrição.
Dois vedantes de simples efeito continua a ser a resposta pragmática acima de 500 mm de diâmetro interior, onde um vedante compacto numa única caixa torna-se dispendioso e difícil de instalar sem danos.
Assinaturas de Falha que Apontam para o Vedante Correto
O diagnóstico é mais rápido se tratar o padrão da fuga como dados. A tabela abaixo é a que utilizamos quando um cliente envia uma fotografia e uma reclamação.
| Assinatura | Causa mais provável | O que verificar antes de substituir |
|---|---|---|
| Fuga externa que para quando a haste está totalmente recolhida | Lábio do vedante da haste desgastado ou endurecido | Acabamento da haste, estado do raspador, histórico de temperatura do fluido |
| Fuga externa que continua em repouso | Vedante da haste extrudido ou cortado na instalação | Chanfro da caixa, folga na caixa, orientação do vedante |
| Sem fuga externa, mas o cilindro deriva sob carga | Passagem do vedante do êmbolo | Circularidade e conicidade do diâmetro interior, folga do êmbolo, dureza do vedante |
| O vedante da haste falha a cada poucas semanas | Raspador avariado, cromagem riscada | Picadas no cromado e profundidade dos riscos, lábio do raspador, ambiente |
| Vedante rasgado de um lado, marcas em espiral | Inclinação do êmbolo ou carga lateral | Folga do anel de desgaste, alinhamento da haste, rigidez da fixação |
| Vedante achatado, duro, fissurado no lábio | Calor ou fluido incompatível | Temperatura do óleo no cilindro, especificação do fluido, desempenho do arrefecedor |
| Vedante mordido na aresta de baixa pressão | Extrusão por folga excessiva | Folga diametral, presença de anel de apoio, picos de pressão |
Note quantos destes não são problemas de vedantes. Três dos sete são falhas de instalação ou de hardware, e um é um problema de fluido. Substituir o vedante sem resolver a causa compra apenas algumas semanas.
Uma Sequência de Seleção em Sete Passos
- Fixar a direção da pressão. De simples efeito ou de duplo efeito, e se existe um pico de pressão acima do valor nominal. Um cilindro classificado para 250 bar que atinge 400 bar no fim do curso é uma aplicação de 400 bar.
- Medir a caixa, não o vedante antigo. Largura da ranhura, profundidade radial, diâmetro interior e diâmetro da haste, e os raios dos cantos. Os vedantes antigos estão inchados, desgastados ou simplesmente errados.
- Calcular a folga à temperatura de funcionamento. Utilizar a folga do pior caso a partir da cadeia de tolerâncias, não a nominal. Compará-la com o limite de folga para a pressão e temperatura indicados na ficha técnica.
- Escolher o acabamento da superfície de contacto. Superfícies dinâmicas com Ra ≤ 0,4 µm e Rmr de 50–80 por cento; verificar o cromado da haste quanto a picadas, não apenas a rugosidade.
- Escolher a família de perfis. Copo em U de PU pelo custo e tolerância ao desalinhamento; com face de PTFE para atrito, velocidade e temperatura; conjunto em V de tecido para grandes diâmetros e baixa velocidade.
- Escolher o composto. Compatibilidade com o fluido em primeiro lugar, temperatura em segundo, dureza em terceiro. Um PU de 95 Shore A não é automaticamente melhor do que um de 93; conforma-se menos e é mais sensível a entalhes.
- Especificar o hardware que protege o vedante. Anéis de guia, vedante de amortecimento, raspador, chanfro e um flanco da ranhura suficientemente duro para não ceder.
O que Deve Constar no Desenho e na Ordem de Compra
Uma encomenda de vedantes que diz “vedante de haste 100 x 115 x 12, PU” é um palpite. A mesma encomenda com mais seis linhas elimina a maior parte do risco:
- Norma e série da caixa, por exemplo série de haste ISO 5597 ou ISO 7425-2.
- Pressão nominal e pressão de pico, com a duração do pico.
- Tipo de fluido, incluindo qualquer éster de água-glicol ou biodegradável, e o intervalo de temperatura de funcionamento.
- Acabamento e dureza da superfície da haste ou do diâmetro interior, com o valor de Rmr se o desenho já o especificar.
- Velocidade e ciclo de trabalho — movimento alternativo contínuo e poucos cursos por dia são aplicações diferentes para o mesmo vedante.
- Se um vedante de amortecimento e um raspador fazem parte do conjunto, e as respetivas referências.
Para um distribuidor ou uma oficina que reconstrói frotas mistas, a versão prática disto é uma tabela de referência cruzada que associa o número de peça OEM às dimensões do alojamento, e não apenas ao número de vedante de um concorrente. Publicamos a nossa com as dimensões da ranhura anexadas, porque são esses os dados que sobrevivem a uma mudança de fornecedor. As gamas de vedantes de haste hidráulicos e os gamas de vedantes de êmbolo estão agrupadas por série de alojamento exatamente por esse motivo, e as páginas de vedantes combinados de haste e êmbolo listam os dados da ranhura ao lado do perfil.
Vale a pena manter duas referências externas à mão. A Trelleborg publica dados de vedantes hidráulicos com limites de folga por perfil, e a Apple Rubber guia de projeto de vedantes aborda a geometria do alojamento em linguagem simples. Para uma segunda opinião sobre o design do alojamento do lado de um distribuidor, Marco Rubber mantém uma página de referência útil, e ERIKS documenta as mesmas regras para o mercado europeu. As páginas de vedantes hidráulicos da Hallite são uma boa verificação cruzada das dimensões do alojamento quando falta um desenho OEM.
Principais conclusões
- A direção da pressão vem primeiro. Um vedante de lábio de efeito simples instalado ao contrário suporta baixa pressão e falha a alta pressão. Num êmbolo de duplo efeito, use dois vedantes encostados um ao outro ou um perfil genuinamente de duplo efeito.
- São os alojamentos, e não os números de peça, que definem a intercambiabilidade. A ISO 5597:2018 define as dimensões da ranhura para furos de 16–500 mm e hastes de 6–450 mm; as ISO 7425-1 e -2 abrangem vedantes com face de plástico; a ISO 6195:2021 abrange raspadores para hastes de 4 mm a 450 mm.
- A extrusão é um cálculo de folga. A folga admissível cai de cerca de 0,8 mm a 160 bar para 0,15–0,35 mm a 400–690 bar, dependendo da construção do vedante. Adicionar um anel de apoio é mais barato do que aumentar a dureza.
- O acabamento superficial exige Rmr, não apenas Ra. As faces dinâmicas com Ra ≤ 0,4 µm e uma razão de material de 50–80 por cento são o alvo da ISO 5597; um acabamento espelhado com um patamar deficiente continua a desgastar os vedantes.
- A maioria das falhas de vedantes de haste começa noutro sítio. Um raspador avariado risca o cromado, um vedante de amortecimento em falta deixa passar picos de pressão e um êmbolo inclinado abre a folga. Corrija a causa ou o novo vedante falhará no mesmo intervalo.
- Encomende por dimensões e regime de serviço. Pressão, pressão de pico, fluido, intervalo de temperatura, velocidade, acabamento e norma de alojamento na nota de encomenda. Não custa nada e elimina o motivo mais comum de falha de um vedante correto.
Se está a reconstruir uma frota mista e não consegue identificar um alojamento, envie as dimensões da ranhura em vez do vedante antigo. Associaremos o perfil ao alojamento e diremos se a folga está fora do limite para a sua pressão. Essa conversa resolve-se com um email e poupa a segunda reconstrução.
Ambos os lados do alojamento, especificados em conjunto
Os vedantes de haste e de êmbolo são duas funções diferentes num só cilindro, e ambos são fabricados aqui: vedantes de haste e vedantes de amortecimento em compostos de PU e PTFE, vedantes de êmbolo como vedantes escalonados, copos em U carregados e perfis de lábio compactos, com os anéis guia, anéis de apoio e raspadores que completam o conjunto. As ranhuras podem seguir a norma ISO ou OEM segundo a qual o seu alojamento foi maquinado.
Os limites que verificamos antes de cotar são os que este artigo isola: a direção da pressão, a folga de extrusão à temperatura, o acabamento da contraface na haste versus no furo, e se o amortecimento ainda protege o vedante de haste dos picos de pressão. Um vedante de haste que verte a 300 bar tem normalmente por trás um valor de folga e um problema de amortecimento, não um problema de composto.
Envie o desenho do alojamento, a pressão e a velocidade para sales@bosssealing.com, ou utilize o formulário de contacto, e responderemos com um perfil para cada posição, o material por trás dele e um preço — normalmente dentro de um dia, com a análise de engenharia sem custos.