
La scorsa primavera un'officina di riparazioni in Texas ci ha inviato una fotografia: una guarnizione di tenuta per stelo in poliuretano 90 Shore A, montata in una gola del pistone, estrusa nello spazio di gioco dopo quattro ore di prova. La guarnizione aveva il diametro giusto, il materiale giusto e la durezza giusta. Era alloggiata nella gola sbagliata, orientata nel verso sbagliato. Il cilindro era stato ricostruito da un appaltatore che aveva ordinato “un kit di guarnizioni per un alesaggio da 100 mm” e aveva installato qualunque cosa fosse arrivata nella scatola.
Le guarnizioni per stelo e quelle per pistone sembrano simili in una foto di catalogo e si comportano in modo del tutto diverso. Una tiene contro uno stelo cromato duro e deve lasciare un velo d'olio controllato durante la corsa di ritorno. L'altra separa due camere in pressione all'interno del cilindro e, su un cilindro a doppio effetto, deve farlo in entrambe le direzioni. Il profilo, le dimensioni dell'alloggiamento, la finitura superficiale della controparte e le modalità di guasto derivano tutti da questa differenza.
Quello che segue è l'ordine di selezione che usiamo in officina: prima la direzione della pressione, poi la controparte e il gioco, poi il profilo, poi il materiale, infine i dettagli che devono comparire sul disegno.
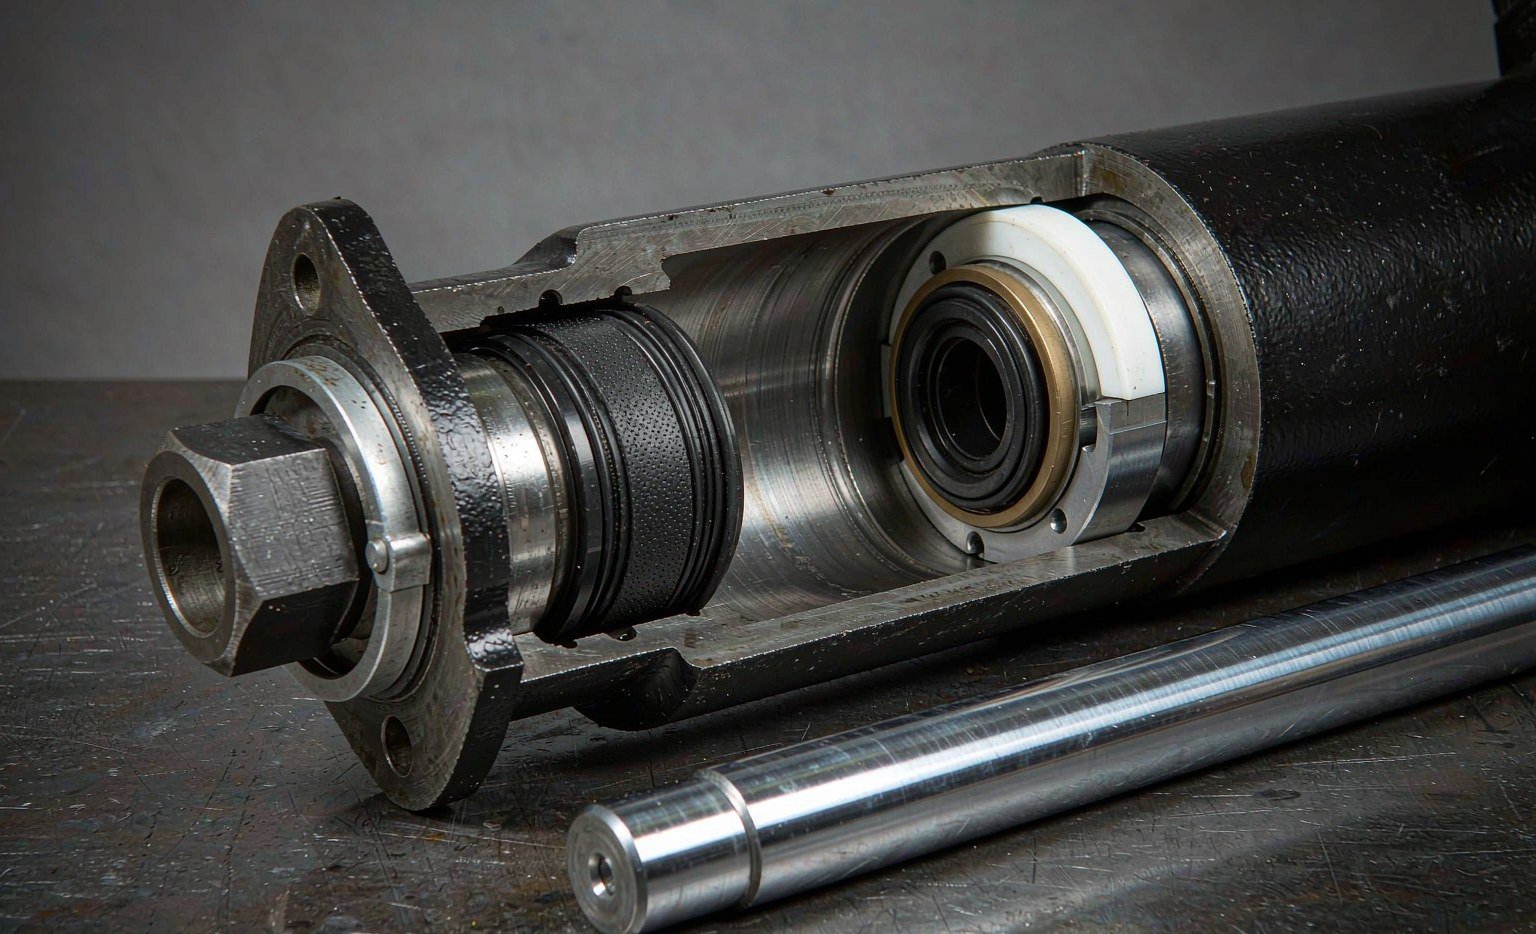
Partire dal lato in pressione, non dal profilo
Una guarnizione a labbro a semplice effetto ha un lato in pressione e un lato a bassa pressione, e il labbro deve essere rivolto verso la pressione. Su una guarnizione per stelo, il fluido entra nell'alloggiamento dal lato dell'alesaggio, riempie lo spazio dietro la U e spinge i labbri verso l'esterno contro lo stelo e verso l'interno contro la gola. Più la pressione è elevata, più la tenuta si stringe. Capovolgendo la stessa guarnizione, la pressione agisce ora sul bordo del labbro, sollevandolo dallo stelo. Il cilindro trasuderà a 20 bar e cederà in modo evidente a 200.
In pratica non è un dettaglio trascurabile. Su una U-cup o su un set a V, l'estremità chiusa del profilo va verso la pressione. Su uno stepseal o su una guarnizione compatta per pistone con anello antistrusione, l'anello va sul lato a bassa pressione, perché è quello il lato verso cui l'elastomero tende a fluire. Sbagliare l'uno o l'altro e il componente non è “leggermente peggiore”: non funziona affatto.
Un cilindro a doppio effetto cambia il problema. Entrambe le porte vedono la pressione massima in momenti diversi, quindi una guarnizione per pistone deve tenere in due direzioni. Ci sono tre modi per farlo, e la scelta determina costo e lunghezza del pacco:
- Due guarnizioni a semplice effetto affacciate schiena contro schiena. Semplice, economico, richiede un pistone più lungo e uno scarico o uno sfiato tra le due. Comune sui cilindri di grandi dimensioni per laminatoi.
- Una guarnizione compatta a doppio effetto. Un anello di tenuta in PTFE caricato o in PU con un elemento elastomerico energizzante e uno o due anelli antistrusione, in un unico alloggiamento. Corto, a basso attrito, tollerante all'inversione di pressione. La scelta predefinita nell'idraulica mobile fino a circa 400 bar.
- Un profilo simmetrico con due labbri. Una doppia U o un pacco a chevron con un anello adattatore a ciascuna estremità. Usato dove la guarnizione deve poter essere riparata anche sul campo senza pressa.
Il lato stelo è quasi sempre a semplice effetto. Il fluido preme solo dal lato dell'alesaggio; dall'altro lato c'è l'atmosfera. Ecco perché una guarnizione per stelo può essere una semplice U-cup, e perché una guarnizione per stelo installata al contrario è uno degli errori di ricostruzione più comuni che vediamo nei componenti resi.
Due controparti, due meccanismi di usura
La guarnizione per stelo lavora su uno stelo cromato duro, rettificato e lucidato, tipicamente con 20-50 µm di cromo su un substrato temprato per induzione o cementato. La superficie è quasi a specchio, la tolleranza è stretta e la guarnizione vede la stessa stretta fascia di cromo milioni di volte. L'usura su quell'interfaccia è dominata dal velo d'olio: troppo poco e il labbro lavora a secco e si indurisce; troppo e il cilindro lascia sullo stelo un velo che attira la polvere.
La guarnizione per pistone lavora su un alesaggio levigato. L'alesaggio presenta una reticolatura trasversale dovuta alla levigatura, trattiene olio nelle valli ed è di circonferenza molto maggiore, quindi una singola guarnizione per pistone spazza per corsa un'area diverse volte superiore a quella di una guarnizione per stelo. È inoltre più vicina alla contaminazione che entra attraverso lo sfiato e la linea di ritorno. Una particella incastrata nell'alesaggio riga una guarnizione per pistone lungo tutta la sua corsa; la stessa particella su uno stelo viene raschiata via al premistoppa prima di raggiungere la guarnizione.
Questi due fatti spiegano gran parte della suddivisione dei materiali nei cataloghi. Le guarnizioni per stelo puntano sul poliuretano per la resistenza all'abrasione e sui composti in PTFE per basso attrito e alte velocità. Le guarnizioni per pistone puntano su NBR rinforzato con tessuto, PTFE caricato e PU, con la scelta determinata dalla pressione e da quanta spinta laterale sopporta il pistone.
| Caratteristica | Guarnizione dello stelo | Guarnizione del pistone |
|---|---|---|
| Direzione della pressione | Un solo lato, dall'alesaggio | Un lato su un cilindro a semplice effetto, entrambi i lati su uno a doppio effetto |
| Controparte | Stelo cromato duro, Ra 0,1–0,4 µm | Alesaggio levigato, Ra 0,2–0,4 µm con reticolatura trasversale |
| Conseguenza di una perdita | Perdita esterna visibile, olio sullo stelo, problema ambientale e di sicurezza | Trafilamento interno, nessuna perdita visibile, deriva e calore |
| Profili tipici | U-cup, stepseal, VARISEAL, guarnizione tampone, set a chevron | Guarnizione compatta, doppia U, set a V in tessuto, stepseal in PTFE con due anelli antistrusione |
| Norma di alloggiamento | Serie stelo ISO 5597, ISO 7425-2 per facciata in plastica | Serie pistone ISO 5597, ISO 7425-1 per facciata in plastica |
| Controllo del gioco | Gioco tra alesaggio del premistoppa e stelo | Gioco tra diametro esterno del pistone e alesaggio |
| Accesso per la manutenzione | Dado del premistoppa o anello di ritenuta, su molti progetti nessuno smontaggio del cilindro | Richiede l'apertura del cilindro e la rimozione del pistone |
| Guasto comune | Indurimento del labbro, rigature del cromo da un raschiatore guasto, estrusione ad alta pressione | Trafilamento da bordo dinamico usurato, estrusione nel gioco dell'alesaggio, guasto a spirale da spinta laterale |
Le norme che determinano la gola
La maggior parte delle discussioni sull'intercambiabilità delle guarnizioni riguarda in realtà gli alloggiamenti. Due guarnizioni con lo stesso alesaggio da 100 mm e la stessa altezza da 12 mm non sono intercambiabili se una è progettata per una profondità radiale di 7,5 mm e l'altra per 8,0 mm. Le dimensioni assiali e radiali derivano dalla norma dell'alloggiamento, non dal disegno della guarnizione.
La ISO 5597:2018 è il riferimento per gli alloggiamenti delle guarnizioni per stelo e per pistone a semplice effetto sui cilindri a movimento alternativo. Copre cilindri da 16 mm a 500 mm di alesaggio e steli da 6 mm a 450 mm. Definisce inoltre una seconda gamma compatta per cilindri costruiti secondo la ISO 6020-2 a 160 bar (16 MPa), in cui l'alesaggio va da 25 mm a 200 mm e lo stelo da 12 mm a 140 mm. Questa gamma compatta utilizza sezioni di guarnizione più piccole e, di conseguenza diretta, tolleranze più strette su alesaggio e stelo: la stessa pressione nominale in meno spazio radiale.
La stessa norma riporta i requisiti superficiali che vengono contestati al ricevimento merci: superfici di tenuta dinamiche a Ra ≤ 0,4 µm, superfici di tenuta statiche a Ra ≤ 1,6 µm, fianchi delle gole a Ra ≤ 3,5 µm e un rapporto di materiale Rmr dal 50 all'80 percento misurato secondo la ISO 4287. La clausola Rmr è quella che i revisori dei disegni saltano. Un alesaggio può raggiungere 0,3 µm Ra e comunque far fallire una guarnizione se il plateau è troppo piccolo, perché il carico è sopportato da poche creste invece che da un plateau ampio.
- ISO 5597:2018 — alloggiamenti per guarnizioni per pistone e per stelo a semplice effetto, alesaggio 16–500 mm e stelo 6–450 mm, più la gamma compatta costruita attorno alla ISO 6020-2. Fissa larghezza della gola, profondità radiale, tolleranze e valori di finitura superficiale.
- ISO 7425-1 e -2 — alloggiamenti per tenute a faccia plastica energizzate da elastomero, pistone nella Parte 1 e stelo nella Parte 2. Fissa la geometria della gola per le tenute a faccia in PTFE, incluso lo spazio riservato agli elementi antiestrusione.
- ISO 6195:2021 — alloggiamenti per anelli raschiatori da 4 mm a 450 mm di diametro stelo, con tipi di alloggiamento da A a E. Fissa la profondità, la larghezza, lo smusso e la finitura della gola raschiatrice.
- ISO 6020-1 e -2 — ingombro cilindro per le serie 160 bar e 250 bar. Gli alloggiamenti delle tenute compatte sono tracciati attorno a questi ingombri di alesaggio e stelo, ed è per questo che la stessa pressione in una sezione più piccola richiede tolleranze più strette.
Quando un disegno cliente cita solo il codice di una tenuta e nessuna norma di alloggiamento, chiediamo le dimensioni della gola prima di preventivare. Nove volte su dieci il disegno è corretto e il codice è un riferimento incrociato a un catalogo concorrente copiato tre volte. La decima volta, la profondità radiale è sbagliata di 0,5 mm e nessuna tenuta a norma reggerà.
Estrusione: il numero che limita tutto
Ogni tenuta energizzata dalla pressione viene spinta verso il lato a bassa pressione. Se il gioco che affronta è sufficientemente piccolo, l'elastomero o il PTFE è trattenuto dal fianco della gola e dalla superficie metallica; in caso contrario, il materiale striscia nel gioco, viene tagliato durante il ciclo di pressione e la tenuta perde sezione. È il guasto da alta pressione più comune in assoluto, ed è un problema di gioco prima ancora che di materiale.
Il gioco ammissibile diminuisce rapidamente con la pressione. I valori pubblicati per una tenuta tampone in poliuretano con anello antiestrusione in poliammide integrato, riferiti a 80 °C, sono 0,8 mm a 160 bar, 0,55 mm a 250 bar, 0,35 mm a 400 bar e 0,15 mm a 690 bar. Una tenuta compatta per pistone a faccia in PTFE con due anelli di supporto termoplastici è indicata a 0,8 mm a 160 bar e 0,25 mm a 600 bar per sezioni fino a 7,5 mm. Entrambe le serie di valori derivano dalla stessa regola fisica: all'aumentare della pressione, il gioco diametrale consentito si riduce e la costruzione della tenuta deve cambiare di conseguenza.
| Pressione di sistema | Gioco massimo di estrusione, tenuta PU con anello antiestrusione | Gioco massimo, tenuta compatta PTFE, sezione ≤ 7,5 mm | Modifica pratica dell'hardware |
|---|---|---|---|
| 160 bar (16 MPa) | 0,80 mm | 0,80 mm | Gioco standard, tenuta singola |
| 250 bar (25 MPa) | 0,55 mm | 0,70 mm | Accoppiamento alesaggio più stretto, verificare l'anello di usura del pistone |
| 320 bar (32 MPa) | — | 0,50 mm | Aggiungere o potenziare l'anello di supporto |
| 400 bar (40 MPa) | 0,35 mm | 0,40 mm | Due anelli di supporto, fianchi della gola induriti |
| 600 bar (60 MPa) | — | 0,25 mm | Tenuta composita, gioco minimo, pistone guidato |
I valori sono limiti di catalogo pubblicati per specifiche famiglie di tenute a una temperatura di riferimento; non sono una regola generale per qualsiasi tenuta. I limiti di gioco si stringono all'aumentare della temperatura perché l'elastomero si ammorbidisce. Verificare con la scheda tecnica della tenuta che si sta effettivamente acquistando.
Due dettagli dell'hardware decidono se si rimane entro questi limiti. Il primo è la guida del pistone e dello stelo. Un pistone che si affida alla tenuta per centrarsi si inclinerà sotto carico laterale, aprendo il gioco da un lato e chiudendolo dall'altro; un anello di usura o una fascia di guida costa pochi euro ed elimina il problema. Il secondo è la durezza dei fianchi della gola e lo smusso dei bordi. Un fianco tenero cede sotto lo stesso carico visto dalla tenuta, il che di fatto aumenta il gioco. Specifichiamo fianchi a 45 HRC o superiore sui cilindri oltre 250 bar.
Il lato stelo è una pila, non una tenuta
La maggior parte dei gruppi stelo comprende tre componenti, e l'ordine conta. Dall'atmosfera verso l'interno: raschiatore, tenuta stelo, tenuta tampone. Sui cilindri per edilizia e miniere c'è spesso un quarto elemento, un anello di usura o una tenuta secondaria in un alloggiamento separato.
Il raschiatore si trova sulla faccia esterna e raschia fango, polvere e ghiaccio dal cromo prima che lo stelo rientri nel premistoppa. Non è una tenuta a pressione. Il suo labbro funziona a secco per progetto, ed è per questo che i materiali dei raschiatori sono scelti per l'abrasione a secco anziché per la compatibilità con i fluidi.
Il guarnizione stelo svolge il lavoro di pressione. Deve tenere la pressione statica senza trasudare e la pressione dinamica senza generare un attrito tale da far vibrare il cilindro a bassa velocità. Una guarnizione a U in PU gestisce questo fino a circa 400 bar a velocità moderata; una stepseal a faccia in PTFE subentra quando attrito, velocità o temperatura escono dalla finestra del PU.
Il tenuta tampone, dove presente, assorbe i picchi di pressione che si verificano quando un cilindro va a fondo corsa o un evento di valvola invia un colpo d'ariete lungo la linea. Protegge la tenuta stelo dal picco e sfoga l'olio intrappolato di nuovo nell'alesaggio attraverso piccole gole o fori. Su un cilindro che lavora a 250 bar ma vede picchi di 450 bar, il tampone è ciò che mantiene in vita la tenuta stelo.
La pila definisce anche dove va la perdita. Un raschiatore guasto produce uno stelo rigato, che distrugge la tenuta stelo nel giro di settimane. Una tenuta stelo guasta produce una perdita esterna facile da vedere. Un tampone guasto produce una tenuta stelo che continua a guastarsi senza motivo apparente, perché il picco di pressione che doveva assorbire arriva ora al labbro.
Opzioni per il pistone e quanto costa ciascuna
Il lato pistone offre maggiore varietà perché deve gestire l'inversione di pressione, il carico laterale e, sui cilindri grandi, una lunga circonferenza di tenuta.
Tenute compatte in PTFE sono la scelta predefinita per i pistoni idraulici mobili fino a 400 bar. Basso attrito, nessuno stick-slip, alloggiamento corto, tolleranti all'inversione di pressione. Costano più di una guarnizione a U in gomma e richiedono un pistone ben guidato, perché l'anello in PTFE ha quasi nessuna capacità di adattarsi a un alesaggio inclinato.
Guarnizioni a U in poliuretano, singole o doppie, sono economiche, tolleranti e disponibili ovunque. Gestiscono da 300 a 400 bar in fluido pulito, tollerano disallineamenti modesti e offrono una buona resistenza all'abrasione. Non tollerano il ciclaggio rapido ad alta pressione altrettanto bene del PTFE e generano più attrito.
Gruppi a V in NBR rinforzato con tessuto compaiono su cilindri di grande alesaggio e bassa velocità — presse, impianti siderurgici, timonerie navali. La pila è alta, la regolazione è meccanica e la tenuta può essere serrata nuovamente in esercizio. È una tecnologia vecchia che funziona ancora dove lo spazio non è un vincolo.
Due tenute a semplice effetto resta la risposta pragmatica oltre i 500 mm di alesaggio, dove una tenuta compatta in un unico alloggiamento diventa costosa e difficile da installare senza danneggiarla.
Firme di guasto che indicano la tenuta giusta
La diagnosi è più rapida se si tratta il pattern di perdita come un dato. La tabella seguente è quella che usiamo quando un cliente invia una foto e un reclamo.
| Firma | Causa più probabile | Cosa verificare prima della sostituzione |
|---|---|---|
| Perdita esterna che si arresta con lo stelo completamente retratto | Labbro della tenuta stelo usurato o indurito | Finitura dello stelo, stato del raschiatore, storia delle temperature del fluido |
| Perdita esterna che continua a riposo | Tenuta stelo estrusa o tagliata durante l'installazione | Smusso della testata, gioco sull'alloggiamento, orientamento della tenuta |
| Nessuna perdita esterna ma il cilindro deriva sotto carico | Trafilamento della tenuta pistone | Rotondità e conicità dell'alesaggio, gioco del pistone, durezza della tenuta |
| La tenuta stelo si guasta ogni poche settimane | Raschiatore guasto, cromatura rigata | Fosse nella cromatura e profondità delle rigature, labbro del raschiatore, ambiente |
| Tenuta lacerata su un lato, segni a spirale | Inclinazione del pistone o carico laterale | Gioco dell'anello di usura, allineamento dello stelo, rigidità del montaggio |
| Tenuta appiattita, dura, fessurata sul labbro | Calore o fluido incompatibile | Temperatura dell'olio al cilindro, specifica del fluido, prestazioni del raffreddatore |
| Tenuta intaccata sul bordo di bassa pressione | Estrusione da gioco eccessivo | Gioco diametrale, presenza dell'anello di supporto, picchi di pressione |
Si noti quanti di questi non siano problemi di tenuta. Tre dei sette sono difetti di installazione o dell'hardware, e uno è un problema di fluido. Sostituire la tenuta senza affrontare la causa compra solo qualche settimana.
Una sequenza di selezione in sette passi
- Stabilire la direzione della pressione. A semplice o a doppio effetto, e se esiste un picco di pressione superiore al valore nominale. Un cilindro nominale da 250 bar che vede 400 bar a fine corsa è un'applicazione da 400 bar.
- Misurare l'alloggiamento, non la vecchia tenuta. Larghezza della gola, profondità radiale, diametro dell'alesaggio e dello stelo, e i raggi degli spigoli. Le vecchie tenute sono gonfie, usurate o semplicemente sbagliate.
- Calcolare il gioco alla temperatura di esercizio. Prendere il gioco nel caso peggiore dalla catena delle tolleranze, non il nominale. Confrontarlo con il limite di gioco per la pressione e la temperatura riportati nella scheda tecnica.
- Scegliere la finitura della controsuperficie. Superfici dinamiche con Ra ≤ 0,4 µm e Rmr 50–80 percento; verificare la cromatura dello stelo per le fosse, non solo la rugosità.
- Scegliere la famiglia di profili. U-cup in PU per costo e tolleranza al disallineamento; con rivestimento in PTFE per attrito, velocità e temperatura; set a V in tessuto per alesaggi grandi e basse velocità.
- Scegliere il composto. Prima la compatibilità con il fluido, poi la temperatura, infine la durezza. Un PU 95 Shore A non è automaticamente migliore di un 93; si conforma meno ed è più sensibile alle intaccature.
- Specificare l'hardware che protegge la tenuta. Anelli di guida, tenuta tampone, raschiatore, smusso e un fianco della gola abbastanza duro da non snervarsi.
Cosa deve figurare sul disegno e sull'ordine di acquisto
Un ordine di tenute che dice “tenuta stelo 100 x 115 x 12, PU” è un'ipotesi. Lo stesso ordine con sei righe in più elimina la maggior parte del rischio:
- Norma e serie dell'alloggiamento, ad esempio serie stelo ISO 5597 o ISO 7425-2.
- Pressione nominale e pressione di picco, con la durata del picco.
- Tipo di fluido, inclusi eventuali glicole acqua o esteri biodegradabili, e intervallo di temperatura di esercizio.
- Finitura superficiale e durezza dello stelo o dell'alesaggio, con il valore Rmr se già specificato sul disegno.
- Velocità e ciclo di lavoro — una reciprocazione continua e pochi colpi al giorno sono applicazioni diverse per la stessa tenuta.
- Se una tenuta tampone e un raschiatore fanno parte del gruppo, e i loro codici.
Per un distributore o un'officina che ricostruisce flotte miste, la versione pratica di questo è una tabella di riferimento incrociato che associa il codice OEM alle dimensioni dell'alloggiamento, non solo al codice di un concorrente. Pubblichiamo la nostra con le dimensioni delle sedi allegate, perché sono i dati che sopravvivono a un cambio di fornitore. Le gamme di tenute per stelo idraulico e le gamme di tenute per pistone sono raggruppate per serie di alloggiamento proprio per questo motivo, e le tenute combinate per stelo e pistone pagine elencano i dati delle sedi accanto al profilo.
Due riferimenti esterni vale la pena tenerli sul banco. Trelleborg pubblica dati sulle tenute idrauliche con i limiti di gioco per profilo, e Apple Rubber guida alla progettazione delle guarnizioni tratta la geometria dell'alloggiamento in linguaggio semplice. Per un secondo parere sulla progettazione dell'alloggiamento dal lato del distributore, Marco Rubber mantiene una pagina di riferimento utile, e ERIKS documenta le stesse regole per il mercato europeo. Le pagine sulle guarnizioni idrauliche di Hallite sono un buon controllo incrociato sulle dimensioni dell'alloggiamento quando manca un disegno OEM.
Punti chiave
- La direzione della pressione viene prima. Una tenuta a labbro a semplice effetto installata al contrario tiene la bassa pressione e cede ad alta pressione. Su un pistone a doppio effetto, usare due tenute affiancate o un profilo realmente a doppio effetto.
- Sono gli alloggiamenti, non i codici, a definire l'intercambiabilità. La ISO 5597:2018 stabilisce le dimensioni delle sedi per alesaggi da 16 a 500 mm e steli da 6 a 450 mm; le ISO 7425-1 e -2 coprono le tenute con faccia in plastica; la ISO 6195:2021 copre i raschiatori da 4 mm a 450 mm di stelo.
- L'estrusione è un calcolo di gioco. Il gioco ammissibile scende da circa 0,8 mm a 160 bar a 0,15–0,35 mm a 400–690 bar, a seconda della costruzione della tenuta. Aggiungere un anello di supporto costa meno che aumentare la durezza.
- La finitura superficiale richiede Rmr, non solo Ra. Le superfici dinamiche con Ra ≤ 0,4 µm e un rapporto di materiale del 50–80 percento sono l'obiettivo della ISO 5597; una finitura a specchio con un plateau scarso usura comunque le tenute.
- La maggior parte dei guasti delle tenute per stelo inizia altrove. Un raschiatore guasto riga la cromatura, una tenuta paracolpi mancante lascia passare i picchi e un pistone inclinato apre il gioco. Correggere la causa o la nuova tenuta cederà con la stessa cadenza.
- Ordinare per dimensioni e impiego. Pressione, pressione di picco, fluido, intervallo di temperatura, velocità, finitura e norma dell'alloggiamento sull'ordine. Non costa nulla ed elimina il motivo più comune per cui una tenuta corretta cede.
Se state ricostruendo una flotta mista e non riuscite a identificare un alloggiamento, inviate le dimensioni delle sedi anziché la vecchia tenuta. Abbineremo il profilo all'alloggiamento e vi diremo se il gioco è fuori dal limite per la vostra pressione. Quella conversazione richiede una sola email e risparmia la seconda ricostruzione.
Entrambi i lati dell'alloggiamento, specificati insieme
Le tenute per stelo e per pistone sono due compiti diversi su un unico cilindro, ed entrambe sono prodotte qui: tenute per stelo e tenute paracolpi in composti PU e PTFE, tenute per pistone come tenute a gradino, U-cup caricate e profili a labbro compatti, con gli anelli guida, gli anelli di supporto e i raschiatori che completano lo stack. Le sedi possono seguire la norma ISO o OEM secondo cui è stato lavorato il vostro alloggiamento.
I limiti che verifichiamo prima di quotare sono quelli che questo articolo isola: la direzione della pressione, il gioco di estrusione in funzione della temperatura, la finitura della controsuperficie sullo stelo rispetto all'alesaggio e se il paracolpi protegge ancora la tenuta per stelo dai picchi. Una tenuta per stelo che trasuda a 300 bar di solito ha dietro un valore di gioco e un problema di paracolpi, non un problema di composto.
Inviate il disegno dell'alloggiamento, la pressione e la velocità a sales@bosssealing.com, oppure utilizzare il modulo di contatto, e torneremo con un profilo per ogni posizione, il materiale che lo supporta e un prezzo — normalmente entro un giorno, con la revisione tecnica senza costi aggiuntivi.