
Um O-ring torcido é um O-ring com falha e um temporizador de atraso acoplado. O anel entra com bom aspeto, veda durante o comissionamento e, depois, a falha em espiral — a característica fissura helicoidal que segue a circunferência do anel — abre um caminho de fuga semanas ou meses mais tarde, normalmente depois de a máquina ter sido expedida. A torção na instalação está entre as causas mais citadas de falha de O-rings em campo e, ao contrário dos problemas de química ou de temperatura, não custa nada prevenir: peças limpas, o lubrificante correto, uma ferramenta que não corte e uma técnica de alimentação que mantenha a secção transversal do anel relaxada. Este artigo é o procedimento que damos aos clientes que recebem os nossos O-rings pela primeira vez, pela ordem em que um técnico de montagem realmente trabalha.
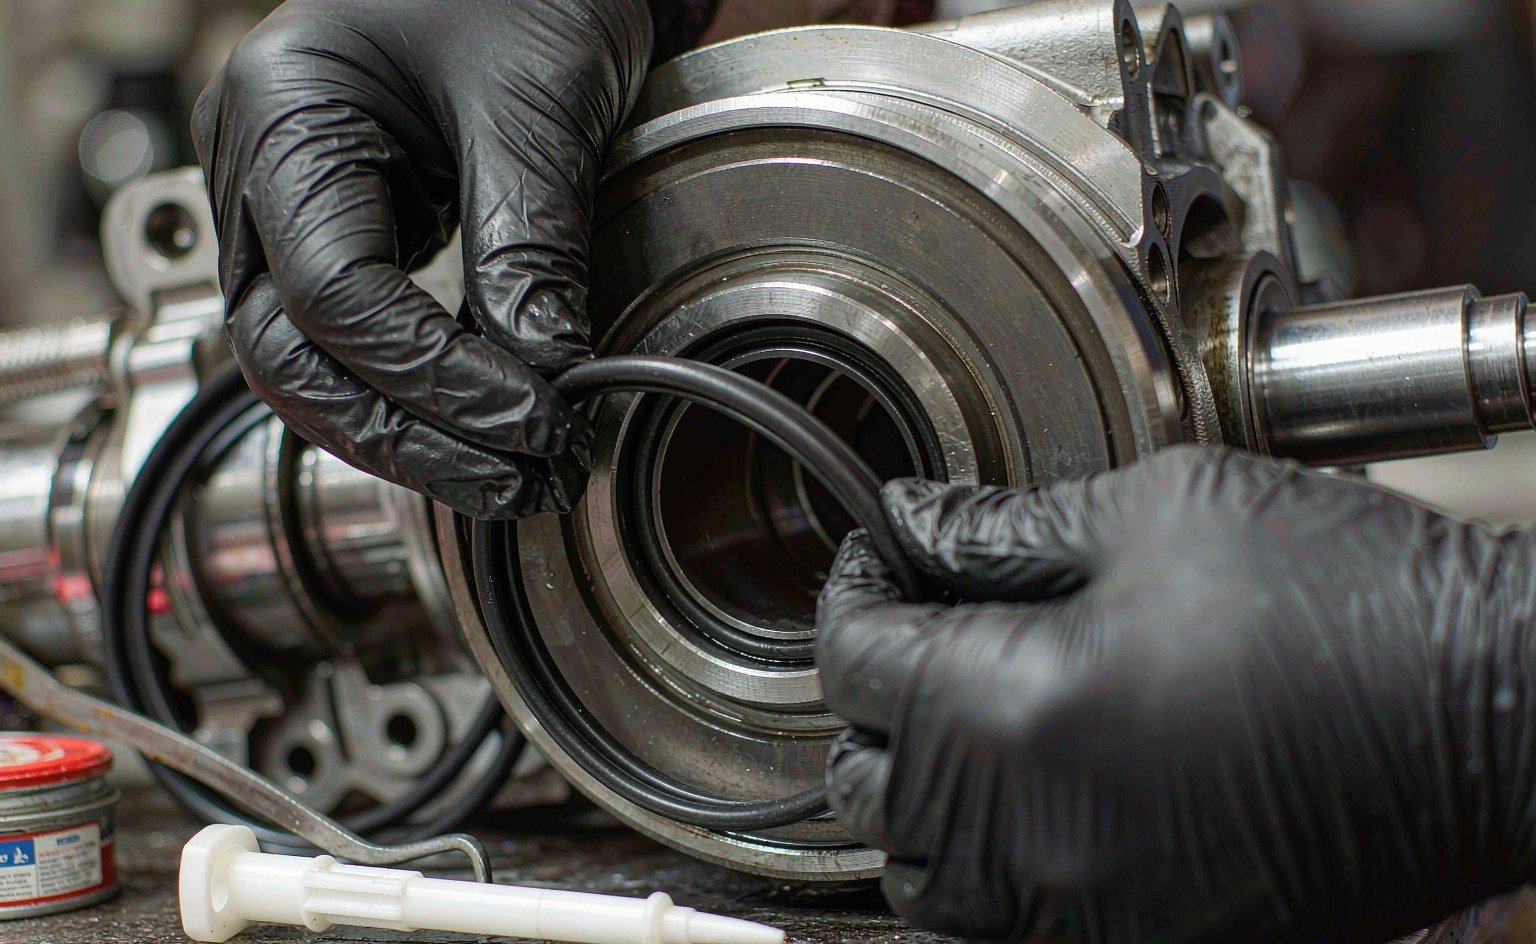
Porque é que uma torção mata a vedação
Um O-ring veda porque a sua secção transversal comprimida empurra de volta contra as paredes do alojamento com uma tensão de contacto uniforme. Um anel instalado com uma torção distribui essa tensão de forma irregular: o segmento torcido fica esticado de um lado e dobrado do outro, e a dobra armazena tensão torsional na borracha. Sob ciclos de pressão, ciclos térmicos e vibração, o anel roda lentamente na sua ranhura, a dobra propaga-se e a fissura que segue a hélice torna-se o caminho de fuga. Numa falha dissecada isto é inconfundível — a fissura envolve o anel como um poste de barbeiro, num plano a cerca de 45° da secção transversal.
A torção acontece de três formas. Acontece durante a instalação, quando o anel rola por um veio ou é arrastado em torno de uma ranhura com elevado atrito. Acontece por causa da geometria do alojamento — uma ranhura demasiado larga deixa o anel deslocar-se e dobrar-se sob pulsos de pressão; um estiramento excessivo reduz a secção transversal e torna o anel instável. E acontece por hábitos de montagem: reassentar um anel que “não parecia bem” rolando-o com a unha é como nascem muitos anéis torcidos na bancada. A lista de correções abaixo aborda as três, pela ordem em que ocorrem.
Passo 1: Preparar a ranhura e inspecionar o anel
O atrito é o que transforma um anel deslizante num anel rolante, e a contaminação é a principal fonte de atrito. Limpe a ranhura, as faces de contacto e qualquer chanfro de entrada com um pano que não largue pelos e um solvente compatível; uma única limalha metálica sob o anel cria um caminho de fuga e obriga o anel a passar por cima dela, o que é, por si só, um gatilho de torção. Verifique também os cantos do fundo da ranhura — raios de R0,2–0,5 mm são a recomendação padrão, e um canto vivo causa duplo dano: corta o anel na instalação e concentra tensões depois.
Inspecione o próprio anel antes de ele se aproximar da ranhura. Procure entalhes, rebarbas, picadas e secções achatadas, e passe o anel entre dedos limpos — um entalhe que se sinta com a ponta de um dedo enluvado vai originar fuga. Nunca instale um anel que tenha sido armazenado dobrado ou pendurado num prego; a deformação permanente de um anel dobrado não pode ser eliminada pelo alojamento. Pela mesma razão, os anéis devem chegar à bancada na sua embalagem, e não soltos numa bandeja de peças onde apanham grãos de areia e se deformam uns aos outros.
Passo 2: Lubrificar com uma massa compatível — não com uma massa qualquer
A lubrificação é o mecanismo de prevenção da torção, não um extra. Um filme fino e uniforme no anel e em todas as superfícies por onde ele vai deslizar reduz o atrito de instalação o suficiente para que o anel se deforme em vez de rolar. “Fino” é importante: uma camada brilhante, não a pingar. O excesso de massa acumula-se no alojamento, pode obstruir orifícios e passagens de sensores e, em serviço com gases, torna-se uma fonte de contaminação por si só.
É na compatibilidade que as montagens realmente se danificam. O lubrificante errado não só não ajuda — ataca o anel. As massas à base de petróleo incham e degradam o EPDM; a massa de silicone é inadequada para serviço com oxigénio e é uma preocupação de contaminação perto de bake-outs; e os anéis de FFKM em ferramentas de processo devem levar massa PFPE, não silicone comum, por razões de limpeza. A tabela abaixo é a versão de chão de fábrica que enviamos com o produto.
| Composto do O-ring | Usar este lubrificante | Nunca usar | Porquê |
|---|---|---|---|
| NBR / HNBR | Massa de petróleo, massa de silicone | Nada de comum — verificar com fluidos exóticos | O NBR tolera óleos-base de petróleo |
| EPDM | Massa de silicone, sabão à base de glicerina | Qualquer massa ou óleo de petróleo | Os produtos de petróleo incham e amolecem o EPDM em poucas horas |
| FKM | Massa de silicone (serviço não-plasma), massa PFPE | Massa de petróleo em serviço quente ou com combustível | Compatibilidade do óleo-base e queda de temperatura no filme |
| FFKM (ferramentas de processo) | Apenas massa PFPE | Massa de silicone | A contaminação por silicone sobrevive aos bake-outs; o PFPE é limpo para o processo |
| Silicone (VMQ) | Massa de silicone | Massa de petróleo | Os óleos-base de petróleo atacam a borracha de silicone |
Mais uma regra que evita discussões no chão de fábrica: em caso de dúvida, uma pequena quantidade do próprio fluido de trabalho do sistema é normalmente um lubrificante de montagem seguro para montagens hidráulicas e pneumáticas — desde que o fluido esteja limpo, filtrado e seja compatível com o composto. Uma massa que seja “quimicamente compatível e não obstrua nada a jusante” é melhor do que fluidos improvisados, mas um fluido limpo improvisado é sempre melhor do que massa de petróleo em EPDM.
Passo 3: Usar ferramentas que não cortem e proteções onde o anel tem de passar
A lesão clássica de bancada é um anel arrastado sobre uma rosca, um rasgo de chaveta ou a aresta de um orifício com uma chave de fendas a “ajudar”. Qualquer aresta metálica afiada — incluindo a aresta de um saca gasto — corta a borracha numa linha demasiado fina para se ver, e essa linha é um iniciador de fissura sob pressão. O conjunto de ferramentas correto é deliberadamente rombo: sacas de O-ring de plástico ou latão, cones e mangas de instalação com pontas polidas e chanfradas, e nada mais afiado do que a forma de uma unha.
Onde o anel tem de atravessar um perigo que não pode evitar — a extremidade roscada de um veio, um veio estriado, a abertura de um orifício a meio do percurso — proteja o perigo. Um cone de instalação sobre uma rosca, uma manga alisada sobre uma estria ou uma volta de fita lisa sobre um ressalto afiado dão ao anel um caminho de deslizamento contínuo. A fita de mascarar é aceitável como proteção temporária desde que o seu adesivo nunca toque no anel; os resíduos de adesivo tornam-se um ponto de atrito e uma fonte de contaminação.
Passo 4: Alimentar o anel — nunca rolá-lo
É neste passo que a torção é realmente prevenida. A regra: o anel desliza, não rola. Numa instalação em ranhura de êmbolo, assente primeiro o anel na ranhura e depois deslize o êmbolo inteiro para dentro do furo — o alojamento é a casa do anel, e quanto menor a distância que o anel percorre sem proteção, menor a probabilidade de se torcer. Nunca faça girar o anel por um veio como se fosse uma porca; cada rotação que dá no caminho é uma torção armazenada.
Mantenha o estiramento sob controlo durante a alimentação. Um estiramento de instalação até cerca de 50% é aceitável para passar sobre flanges, mas, uma vez assente o anel no alojamento, o estiramento instalado não deve ser superior a cerca de 5% — para além disso, a secção transversal afina, a força de vedação cai abaixo do projeto e o anel fica com folga que os pulsos de pressão torcerão de bom grado. Se um anel precisa de um estiramento violento para chegar à sua ranhura, o tamanho está errado; corrija o tamanho, não a técnica.
Passo 5: Verificar antes do fecho
Duas verificações encerram o procedimento, e ambas levam menos de um minuto. Primeiro, passe a ponta de um dedo limpo e enluvado em torno do anel assentado na ranhura: a secção transversal deve sentir-se uniforme em todo o perímetro, sem pontos apertados, sem dobras, sem segmentos salientes. Um anel torcido revela-se muitas vezes como uma ligeira ondulação ou ponto de aperto, e não como um saca-rolhas óbvio. Segundo, antes de fechar a junta, confirme que o anel está totalmente assentado no fundo da ranhura em todo o perímetro — um anel saliente de um lado será cisalhado pela face de contacto no fecho.
Depois, discipline o próprio fecho. Monte as peças de contacto bem aprumadas, com binário de parafusos uniforme em cruz; uma junta fechada enviesada aperta um lado do anel e pode dobrá-lo mesmo que estivesse perfeito na ranhura. Numa montagem hidráulica, vigie o primeiro curso de pressão: um anel que foi instalado torcido mostra por vezes uma breve sudação antes de a fissura se propagar por completo, e detetá-lo na primeira pressurização é muito mais barato do que descobri-lo no cliente.
Geometria do alojamento que convida à torção
Quando a torção aparece repetidamente na mesma posição — mesmo número de peça, mesma estação, vários montadores — deixe de culpar a técnica e meça o alojamento. A geometria, e não o erro do operador, é a causa raiz nos casos recorrentes, e a lista de verificação abaixo cobre os suspeitos habituais.
| Verificação da geometria | Alvo | Mecanismo de torção quando errada |
|---|---|---|
| Largura da ranhura vs. secção transversal | Conforme as tabelas de alojamento do fornecedor; espaço suficiente, não excessivo | Demasiado estreita aperta o anel; demasiado larga deixa-o dobrar-se sob pulsos de pressão |
| Estiramento instalado | ≤ ~5% na sede; ≤ ~50% momentâneo durante a instalação | O alongamento elevado afina a secção transversal e deixa folga que roda |
| Raios dos cantos da ranhura | R0,2–0,5 mm | Cantos vivos cortam o anel e iniciam fissuras que seguem os planos de torção |
| Chanfros de entrada | 15–30° incluído, polido | Entradas rombas ou com rebarbas forçam o anel a dobrar-se sobre a aresta |
| Folga de vaivém | Comprimento da ranhura com margem para o curso do anel | Um anel arrastado ao longo da ranhura a cada curso rola sob o atrito |
| Compressão de aperto | Estático 15–30%; dinâmico 8–20% | Uma compressão extrema (40%+) multiplica o risco de torção mesmo numa ranhura correta |
A linha da compressão merece uma nota: muitos montadores apertam mais “para estar seguros”, mas uma compressão muito acima da faixa recomendada aumenta o atrito de instalação, aumenta a tensão armazenada e torna o anel mais difícil de assentar sem rolar — o oposto do efeito pretendido. Se uma junta só veda com compressão abusiva, as dimensões da sede ou a seleção da secção transversal estão erradas; o nosso gama de O-rings e X-rings abrange as secções transversais padrão, e quando uma sede não padrão é hardware fixo fornecemos secções transversais personalizadas para corresponder.
Quando um Anel Já Está Torcido
Não tente corrigir um anel torcido torcendo-o de volta. A tensão torsional já está armazenada na borracha, e “des-torcê-lo” na bancada deixa a mesma tensão armazenada apontada na direção oposta — o anel continuará a falhar, apenas com a fissura a seguir a hélice contrária. Remova-o, inspecione a ranhura à procura da causa (contaminação, rebarba, geometria) e instale um anel novo com o procedimento completo. O único anel que poupa ao reassentá-lo não vale a reclamação de garantia que provoca mais tarde.
Para revendedores e montadores de kits, a mesma disciplina aplica-se a montante: anéis dobrados no armazenamento, anéis embalados soltos num saco onde se deformam uns aos outros e anéis limpos com o lubrificante de oficina errado antes da embalagem chegam todos ao cliente pré-danificados. A nossa linha de kits de vedação é embalada e ensacada com a condição de instalação como especificação, não como reflexão tardia — porque um kit que se instala sem problemas é a publicidade mais barata que uma loja de vedantes pode comprar.
Referências de pares que vale a pena manter na bancada incluem os guias de instalação de distribuidores como Forever Seals e os tabelas de design de sede na O-Ring Seal, além das referências gerais de engenharia em The Engineering ToolBox para consultas de compatibilidade de fluidos e materiais.
Resumo: O Procedimento num Único Cartão
- Limpar a ranhura, as faces de contacto e as entradas com pano sem pelos e solvente compatível; verificar os raios dos cantos.
- Inspecionar o anel; rejeitar mossas, dobras, rebarbas de molde e deformação permanente.
- Lubrificar o anel e o percurso com uma massa compatível com o composto — o EPDM nunca vê petróleo; o FFKM leva PFPE.
- Proteger todas as roscas, chavetas e arestas de portas que o anel tem de atravessar.
- Introduzir o anel assentado na sua sede; deslizar, nunca rolar; alongamento ≤ 5% instalado.
- Verificar com a ponta dos dedos à volta da ranhura, assentar por completo, fechar em esquadria com binário uniforme.
- Torção recorrente numa posição? Meça a sede — largura, alongamento, cantos, compressão — antes de culpar o operador.
Anéis Que se Instalam Direitos
A maior parte do que este artigo descreve é evitável na fase de especificação, que é onde trabalhamos: O-rings e X-rings no composto e dureza que a sede exige, chanfros e raios indicados no desenho, e lubrificante de instalação adequado tanto ao elastómero como ao fluido do sistema. Os kits são enviados ensacados por posição, para que o montador não tenha de escolher entre dois tamanhos semelhantes na bancada.
A torção é um problema de geometria antes de ser um problema de manuseamento — largura da ranhura, alongamento acima de 5%, cantos vivos e qualquer porta que o anel tenha de atravessar. Quando um cliente relata torção recorrente numa posição, pedimos primeiro as dimensões da ranhura e o alongamento instalado, e o desenho costuma explicar a falha sem o anel avariado.
Envie o desenho da sede, o composto e o percurso de instalação para sales@bosssealing.com, e verificaremos a geometria em relação ao anel que estamos a cotar e assinalaremos o que convida à torção — com preço e prazo de entrega, normalmente dentro de um dia. O formulário de contacto chega aos mesmos engenheiros, e a análise é gratuita.