
As fugas hidráulicas de alta pressão raramente revelam a sua causa. O cilindro verte por uma vedação que passou 100% na inspeção de receção, a substituição comporta-se da mesma forma e o fornecedor leva a culpa por uma falha que reside no hardware: a folga de extrusão. Acima de cerca de 100 bar, a folga entre a vedação e a superfície de contacto torna-se a variável de projeto que decide a vida da vedação — antes da marca do material, antes da dureza, antes do preço. Este artigo explica o mecanismo de extrusão, apresenta os valores de folga e pressão para dimensionar, e aborda as escolhas de anel de apoio e de perfil que mantêm as vedações de alta pressão fora dos relatórios de fugas.
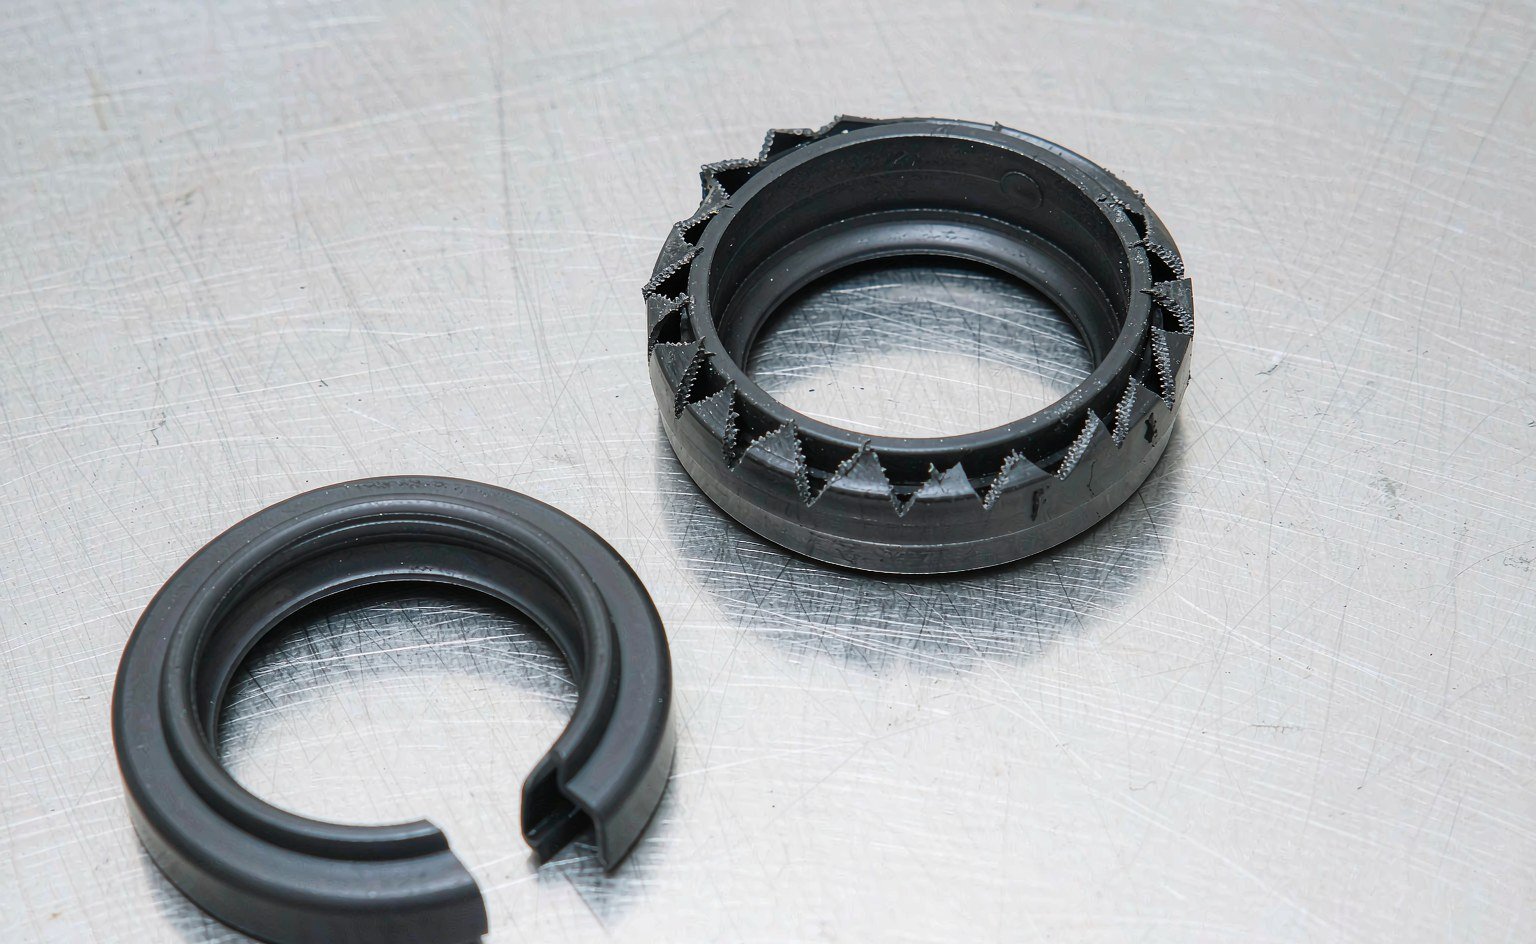
O Mecanismo: Como a Pressão Converte uma Vedação em Detritos Extrudidos
Um O-ring ou uma vedação de lábio sob pressão comporta-se como um fluido muito viscoso. A pressão força o elastómero na direção de qualquer via de escape disponível, e a única via de escape numa caixa de vedação normal é a folga radial entre o pistão e o furo, ou entre a haste e a caixa. Sob pressão sustentada, o bordo de fuga da vedação deforma-se para dentro dessa folga; sob ciclos de pressão, o bordo é repetidamente comprimido para dentro da folga e arrastado de volta para fora. O resultado é o desgaste por mordedura — um padrão em dente de serra de pequenos rasgos ao longo da face de baixa pressão da vedação, com cada ciclo a remover uma lasca de material.
A mordedura é cumulativa e autoacelerada. Cada lasca removida aumenta ligeiramente a folga efetiva, o que permite que a vedação se deforme mais profundamente no ciclo seguinte. Se não for corrigido, o dano progride de rasgos superficiais para um bloco inteiro do bordo de fuga da vedação, e a fuga surge pouco depois — uma vedação que funcionou sem problemas a 150 bar durante meses pode passar da primeira transpiração a uma passagem visível em poucas centenas de ciclos de pressão, uma vez estabelecido o dano por extrusão.
A temperatura e a pressão interagem porque a extrusão é um fenómeno de resistência do material. Um composto de vedação amolece à medida que aquece; a mesma folga que um poliuretano de 90 Shore A suporta sem problemas a 40 °C torna-se um fator de falha a 100 °C, quando o módulo do composto baixou. É por isso que as falhas por extrusão se concentram em cilindros com trabalho de alta cadência em ambiente quente — auxiliares de fundição, prensas junto a fornos, equipamento móvel no verão — mesmo que a pressão nominal da ficha técnica nunca tenha sido excedida.
A Folga É uma Variável de Projeto, Não um Acidente de Tolerância
A folga de extrusão é a distância que a vedação consegue alcançar, e é determinada pelas folgas diametrais, pela compressão da vedação, pelo desgaste e pela deflexão dos apoios — não apenas pela maquinagem nominal. O valor relevante para o projeto é a folga máxima nas condições de funcionamento: furo na tolerância máxima mais a margem para desgaste dos apoios, haste ou pistão no mínimo, com o lado da pressão escolhido corretamente. As orientações publicadas para caixas de vedação, incluindo as amplamente utilizadas tabelas de projeto de ranhuras para O-rings, indicam as folgas máximas admissíveis em função da dureza do composto e da pressão; a versão condensada está abaixo.
| Pressão do sistema | Dureza recomendada | Folga de extrusão radial máxima (um lado) | Requisito de anel de apoio |
|---|---|---|---|
| ≤ 50 bar (5 MPa) | 70 Shore A | ≤ 0,15 mm | Não necessário |
| 50–100 bar (5–10 MPa) | 70–90 Shore A | ≤ 0,10 mm | Opcional em estático; recomendado para serviço dinâmico de alta frequência |
| 100–200 bar (10–20 MPa) | 90 Shore A | ≤ 0,08 mm | Um anel no lado de baixa pressão (ação simples) |
| > 200 bar (20 MPa) | 90–95 Shore A ou poliuretano | ≤ 0,05 mm | Ambos os lados para posições de dupla ação |
Leia a tabela em função da pressão que o seu sistema vê efetivamente na posição da vedação, não do valor de regulação da válvula de alívio da bomba impresso no folheto. Os picos de pressão contam: uma linha bloqueada, um arranque a frio contra um cilindro carregado ou uma inversão de circuito regenerativo podem colocar a vedação à pressão de pico durante uma fração de segundo por ciclo — o suficiente para provocar mordedura, porque o mecanismo de dano é por ciclo, não por hora. Dimensione para o pico e conte os ciclos.
Os limites de folga apertam ainda mais para compostos macios e secções transversais finas. Um O-ring de NBR de 70 Shore A a 210 bar necessita de uma folga inferior a cerca de 0,03 mm, dependendo da secção transversal — dimensões que poucas montagens reais cumprem — e é exatamente por isso que existem os anéis de apoio. O mesmo O-ring com um anel de apoio no lado da pressão colmata folgas várias vezes maiores, porque o anel bloqueia fisicamente o caminho para a folga.
Escolha do Composto: A Dureza É a Primeira Linha, a Química a Segunda
Dentro de qualquer família de vedações, uma dureza superior confere resistência à extrusão, porque o composto resiste à deformação inicial para dentro da folga. É por isso que existem NBR e FKM de 90 Shore A, e por que as vedações hidráulicas de lábio para alta pressão são quase universalmente de poliuretano de 90+ Shore A — a combinação de dureza, resistência ao rasgo e resistência à abrasão do PU torna-o o material predefinido para vedações de haste e de pistão acima de 150 bar em cilindros móveis e industriais.
Mas a dureza não substitui o controlo da folga e acarreta custos. Os compostos mais duros vedam em superfícies piores com menos tolerância, funcionam com maior atrito e perdem flexibilidade a baixa temperatura. A sequência correta é: controlar a folga por projeto primeiro, adicionar um anel de apoio onde a folga não pode ser reduzida, e selecionar o composto para o fluido, a temperatura e o ambiente de desgaste — com a dureza como alavanca de resistência à extrusão depois de fixados esses fatores. Fornecedores como a Hallite publicam limites de pressão versus folga para os seus perfis; utilize os dados específicos do perfil em vez das tabelas genéricas de O-rings quando especifica vedações moldadas, porque a geometria do lábio altera a forma como a pressão carrega o bordo de fuga.
| Composto | Dureza típica | Resistência à extrusão | Onde se adequa |
|---|---|---|---|
| NBR | 70–90 Shore A | Moderada a 90 A; fraca a 70 A acima de 150 bar | Hidráulica geral até ~150 bar com anéis de apoio |
| HNBR | 70–90 Shore A | Semelhante ao NBR, com melhor tolerância ao calor e aos aditivos | Circuitos hidráulicos quentes, fluidos com muitos aditivos |
| Poliuretano (AU) | 90–95 Shore A | Excelente — a predefinição para hidráulica de alta pressão | Vedações de haste e de pistão, serviço de 200–400 bar |
| FKM | 75–90 Shore A | Bom em dureza elevada, limitado pela temperatura nos restantes casos | Meios hidráulicos quentes e quimicamente agressivos |
| PTFE com apoio | N/A (graus com carga) | Excelente com hardware anti-extrusão | Serviço químico, alta temperatura, baixo atrito |
Anéis de Apoio: Regras de Colocação e os Erros Que os Anulam
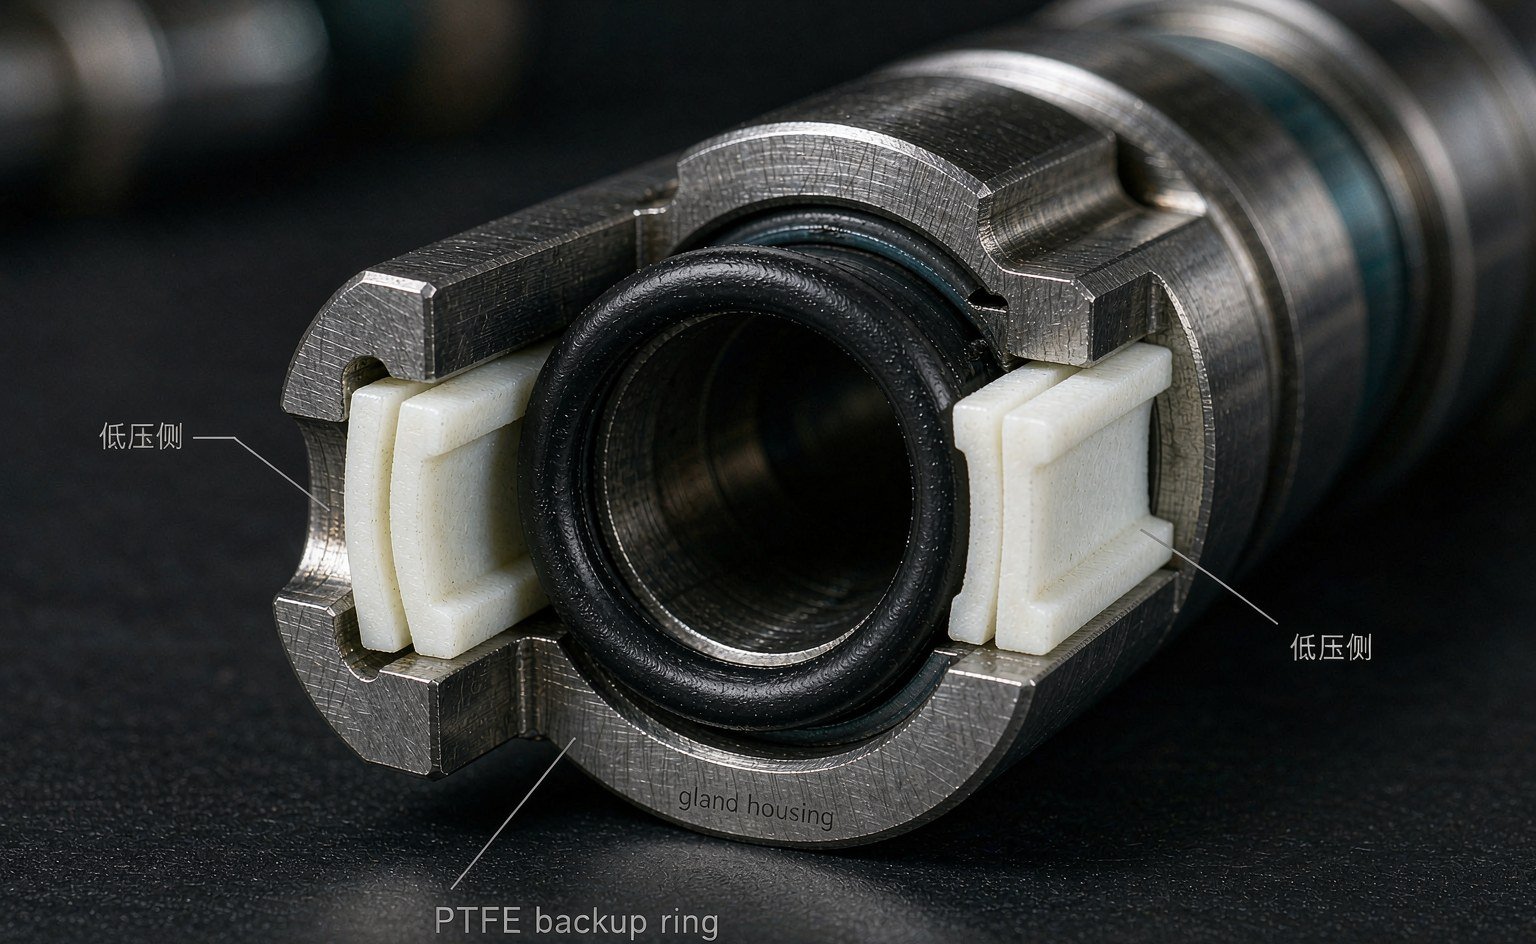
Um anel de apoio é uma arruela rígida — de PTFE, nylon, PEEK ou poliuretano duro — assente na caixa de vedação no lado de baixa pressão do O-ring, fechando a folga de extrusão para que o elastómero não tenha para onde ir. As regras que importam são todas posicionais. A pressão de ação simples requer um anel no lado de baixa pressão, que é o lado oposto à pressão: escolher o lado errado coloca o anel onde não faz nada, enquanto o O-ring sofre mordedura no lado desprotegido. As posições de dupla ação requerem anéis em ambos os lados. Os anéis devem ser cortados em bisel ou fendidos para poderem ser instalados em torno de uma haste sem esticar o O-ring por cima deles, e devem deixar uma pequena folga circunferencial para a dilatação térmica — um anel de PTFE instalado sem folga irá encravar e carregar o O-ring de forma irregular.
Três erros de instalação anulam o equipamento que pagou. Anéis instalados ao contrário (face biselada virada para o vedante em vez de afastada) podem cortar a aresta do O-ring que deviam proteger. Anéis omitidos durante uma revedação no local porque “ficou bem montado sem eles” — até à próxima desmontagem encontrar o O-ring roído. E anéis de material errado que incham no fluido do sistema e fecham a sua própria folga de expansão; um anel de nylon em fluido quente à base de água comporta-se de forma diferente do que em óleo mineral, pelo que o material do anel é sujeito à mesma verificação de compatibilidade que o vedante.
Mais uma nota de projeto: a adição de anéis de apoio alarga o alojamento necessário. As ranhuras convertidas de O-ring simples para O-ring com apoio exigem o recálculo da largura segundo as tabelas de alojamento do fornecedor; forçar a montagem na ranhura antiga sobrecarrega-a e cria uma falha diferente — corte do composto na linha de separação — que é mal diagnosticada como um problema de material. A nossa gama de anéis de apoio e arruelas cobre os tamanhos comuns em PTFE, nylon e compostos mais duros, e o recálculo da largura do alojamento é a primeira coisa que verificamos quando o alojamento convertido de um cliente começa a falhar.
Quando o O-Ring Tem o Perfil Errado: Vedantes em T e Vedantes Moldados
Acima da capacidade de controlo de folga de um O-ring com apoio, o que muda é a família de perfis e não o composto. Os vedantes em T — um núcleo elastómero em forma de T ladeado por dois anéis de apoio rígidos — integram o hardware anti-extrusão no próprio perfil. Os anéis suportam toda a carga de pressão e não podem deslocar-se, o que permite a um vedante em T colmatar folgas muito superiores aos limites do O-ring à mesma pressão. São a resposta padrão em hastes de válvulas de alta pressão, equipamento de cabeça de poço e prensas onde as folgas são definidas pelo desgaste e não pela maquinagem.
Para serviço de haste e êmbolo alternativo a 200–400 bar, os perfis hidráulicos dedicados em poliuretano (com a sua própria geometria de suporte de pressão) normalmente superam qualquer configuração de O-ring tanto em durabilidade como em atrito. O compromisso é a normalização do alojamento: os O-rings e vedantes em T encaixam em alojamentos ISO e AS568 que qualquer oficina de cilindros consegue maquinar, enquanto os perfis PU dedicados prendem-no a normas de alojamento específicas — normalmente o compromisso certo em projetos novos, o errado em reparações. Quando uma reparação tem de encaixar num alojamento já maquinado, as nossas gamas de vedantes de êmbolo e e de vedantes de haste cobrem as famílias de alojamento padrão, e a categoria combinada haste/êmbolo lista os perfis que servem ambas as posições num alojamento comum.
Diagnosticar uma Fuga por Extrusão a Partir da Peça Falhada
O vedante falhado traz o seu próprio relatório. As assinaturas abaixo distinguem a extrusão das outras causas de fuga a alta pressão numa única desmontagem.
| Assinatura no vedante falhado | Causa | Correção adequada |
|---|---|---|
| Mordeduras em dente de serra na aresta de fuga de baixa pressão | Folga de extrusão demasiado grande para a pressão/dureza | Reduzir a folga, adicionar ou reposicionar o anel de apoio, aumentar a dureza |
| Fragmento em falta na aresta de fuga, faces de fratura nítidas | Extrusão avançada até à falha; verificar eventos de pico de pressão | O mesmo que acima, mais auditoria de picos de pressão (picos, arranques a frio) |
| Desgaste unilateral, lado oposto intacto | Desgaste do rolamento ou desalinhamento — o vedante suporta cargas laterais | Substituir anéis de desgaste/rolamentos; verificar a concentricidade do alojamento |
| Desgaste uniforme, contraface polida, vida curta | Acabamento ou dureza da contraface degradados | Re-maquinar ou encamisar a contraface; trocar o vedante não ajudará |
| Vedante mole e inchado, danos que acompanham o inchaço | Incompatibilidade com o fluido dilatou o vedante para uma folga fixa | Mudança de composto para o fluido real, incluindo fluidos de reposição |
| Fratura na linha de separação, alojamento visivelmente sobrecarregado | Anéis de apoio adicionados sem alargar a ranhura | Recalcular a largura do alojamento segundo as tabelas do fornecedor |
O hábito mais útil de todos: fotografar o vedante no local antes da remoção e anotar em que lado está o dano. Danos de “extrusão” no lado da pressão em vez da aresta de fuga significam que o diagnóstico não é extrusão de todo — é dano por contrapressão, e a correção é um apoio duplo ou um perfil equilibrado em pressão, não folgas mais apertadas.
Referências de pares para tabelas de folgas e classificações de pressão incluem os catálogos de distribuidores em CNL Seals, as bibliotecas de dados de compostos e perfis publicadas por fabricantes de vedantes como A Trelleborg, e os fundamentos gerais de potência fluida em The Engineering ToolBox.
Perguntas frequentes
A que pressão é que um O-ring precisa realmente de um anel de apoio? A resposta honesta depende da folga, não é um número único. Como regra prática, os compostos de 70 Shore A começam a precisar de proteção por volta dos 50–100 bar em folgas realistas, os de 90 Shore A por volta dos 100–200 bar, e tudo acima de 200 bar deve assumir anéis de apoio nos lados que suportam a pressão. Se a folga máxima medida à temperatura de funcionamento exceder o valor da tabela para a sua dureza e pressão, o anel entra independentemente do valor de pressão.
Posso simplesmente usar um O-ring mais duro em vez de anéis de apoio? Por vezes, a pressões moderadas. Passar de 70 para 90 Shore A aproximadamente duplica a folga admissível à mesma pressão, e é a solução mais barata quando a folga é marginal. Mas a dureza não escala muito: acima de 200 bar, mesmo os compostos de 90 Shore A exigem valores de folga que a maioria das montagens não consegue manter sem um anel de apoio, e o composto mais duro custa-lhe em atrito e desempenho a baixa temperatura.
De que lado vai o anel de apoio? Do lado de baixa pressão — oposto à pressão — onde o O-ring se deformaria de outro modo para a folga. Em ranhuras de efeito simples é um anel; em ranhuras de duplo efeito, um anel por lado. Se uma desmontagem encontrar danos de extrusão no lado que pensava estar protegido, o anel estava do lado errado ou a direção da pressão era diferente da do desenho.
Porque é que o vedante só fica a verter depois de o sistema aquecer? Duas razões acumulam-se. As folgas diametrais aumentam à medida que o alojamento aquece em relação ao ambiente do vedante, alargando a folga de extrusão efetiva; e o composto amolece, baixando a sua resistência à extrusão exatamente no momento em que a folga aumentou. Um cilindro que veda a frio e verte a quente está a mostrar-lhe um problema de folga e temperatura — meça as folgas a frio, adicione o crescimento térmico e verifique o resultado contra a tabela de folgas à temperatura de funcionamento.
Os picos de pressão importam se a pressão média estiver bem abaixo do limite? Sim — os danos por extrusão acumulam-se por ciclo, não por hora. Um sistema que atinge picos de 250 bar uma vez por ciclo com uma média de 120 bar danifica um vedante marginal exatamente como um serviço contínuo a 250 bar, apenas distribuído por mais ciclos. Especifique folgas e hardware para o pico, e conte os ciclos ao estimar a vida útil.
Folga, anel e perfil, resolvidos em conjunto
A extrusão é uma falha de sistema, por isso as peças que cotamos para ela vêm em conjunto: anéis de apoio em PTFE carregado e PEEK carregado com carbono, vedantes em T e vedantes moldados onde o perfil do O-ring é a resposta errada, e os O-rings ou copos em U por baixo deles em NBR, PU e FKM — maquinados ou moldados para o alojamento que tem, em vez de para uma série nominal.
O número que decide a cotação é a folga: folga diametral à temperatura, não a 20 °C. Pedimo-la, juntamente com os picos de pressão e o número de ciclos, e depois propomos a dureza do anel, o número de anéis e o raio de canto que permite ao elastómero fluir para a folga sem ser cortado. Onde o hardware não pode ser alterado, tem de ser o vedante, e diremos qual das vias é mais económica.
Envie a peça avariada, as dimensões da ranhura e o registo de pressão para sales@bosssealing.com, e receberá um diagnóstico nos mesmos termos usados neste artigo, além de uma pilha proposta, preço e prazo de entrega. Normalmente em 24 horas; a análise de engenharia é gratuita, também através do formulário de contacto .