
نادرًا ما تُعلن تسريبات الهيدروليك عالية الضغط عن سببها. ترشح الأسطوانة عبر مانع تسرب اجتاز 100% من فحص الاستلام الوارد، ويتصرف البديل بالطريقة نفسها، ويُلام المورّد على عطل يكمن في العتاد نفسه: فجوة البثق. فوق نحو 100 بار، تصبح الخلوص بين مانع التسرب والسطح المقابل المتغير التصميمي الذي يحدد عمر مانع التسرب — قبل العلامة التجارية للمادة، وقبل الصلادة، وقبل السعر. تشرح هذه المقالة آلية البثق، وتقدم أرقام الفجوة والضغط التي يجب التصميم وفقها، وتغطي خيارات حلقة الدعم والمقطع العرضي التي تُبقي مانعات التسرب عالية الضغط بعيدًا عن تقارير التسرب.
الآلية: كيف يحوّل الضغط مانع التسرب إلى حطام مبثوق
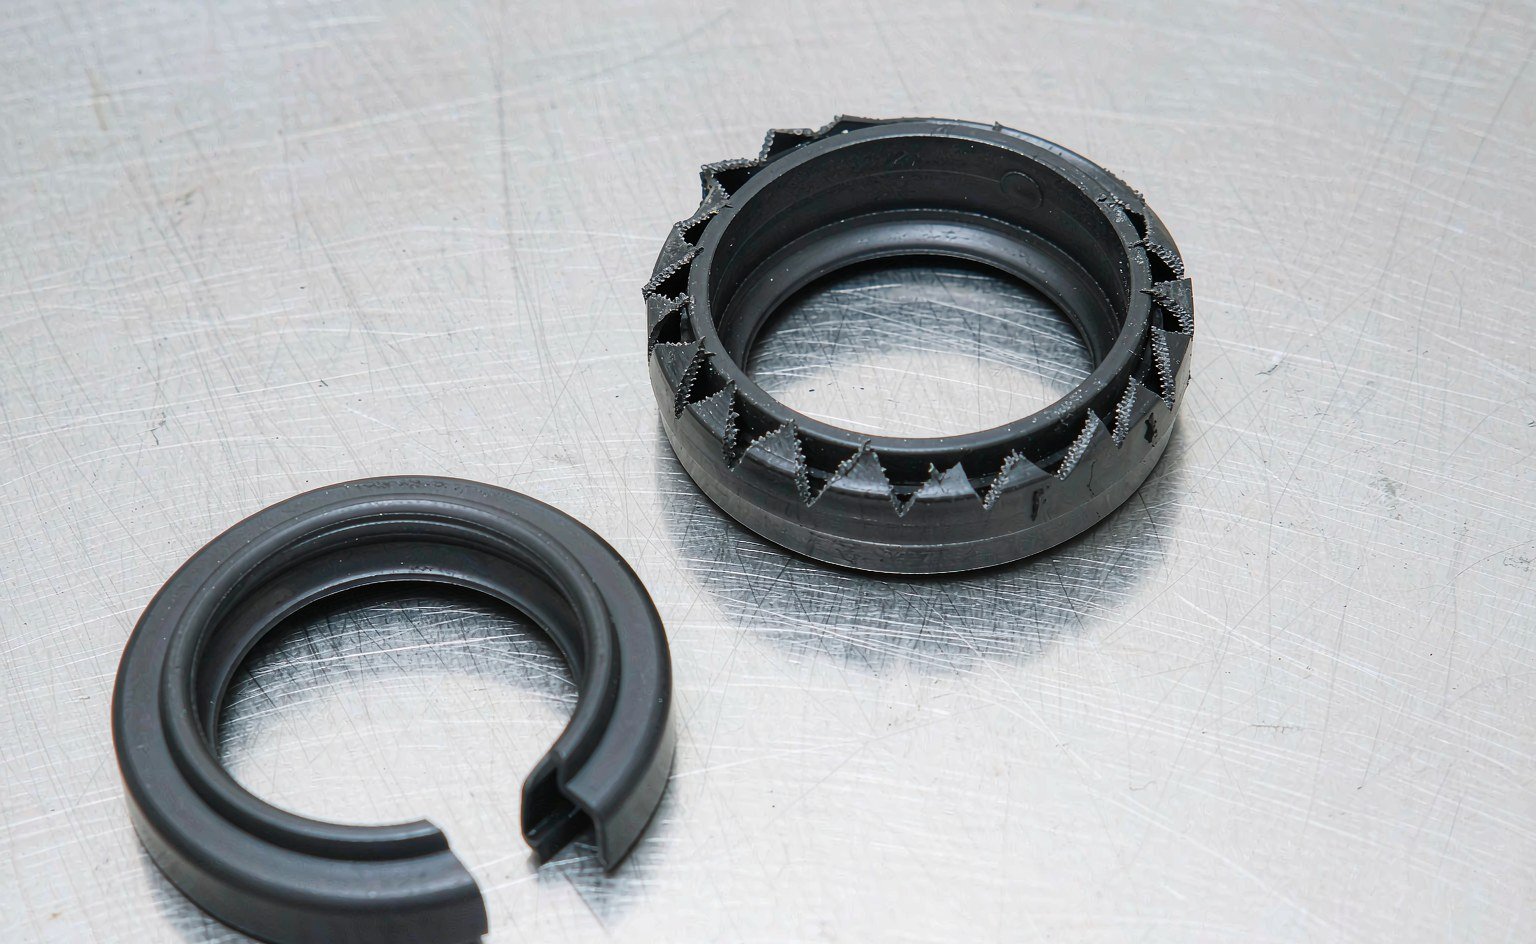
يتصرف الحلقة الدائرية O-ring أو مانع التسرب الشفوي تحت الضغط كسائل عالي اللزوجة جدًا. يدفع الضغط المطاط المرن نحو أي مسار هروب متاح، والمسار الوحيد للهروب في حجرة إحكام عادية هو فجوة الخلوص القطري بين المكبس والتجويف، أو بين القضيب وحجرة الإحكام. تحت ضغط مستمر تتشوه الحافة الخلفية لمانع التسرب داخل تلك الفجوة؛ وتحت الدورات الضغطية تُعصر الحافة مرارًا داخل الفجوة وتُسحب للخارج. والنتيجة هي القضم — نمط مسنن من تمزقات صغيرة على الوجه منخفض الضغط لمانع التسرب، إذ تزيل كل دورة شظية من المادة.
القضم تراكمي وذاتي التسارع. كل شظية تُزال توسّع الفجوة الفعلية قليلًا، ما يتيح لمانع التسرب أن يتشوه أعمق في الدورة التالية. وإذا تُرك دون معالجة، يتطور التلف من تمزقات سطحية إلى قطعة كاملة من الحافة الخلفية لمانع التسرب، ويأتي التسرب سريعًا بعد ذلك — فمانع تسرب عمل نظيفًا عند 150 بار لأشهر يمكن أن ينتقل من أول رشح إلى تجاوز مرئي في بضع مئات من دورات الضغط بمجرد أن يستقر تلف البثق.
تتفاعل الحرارة والضغط لأن البثق ظاهرة مرتبطة بقوة المادة. تلين مركّبة مانع التسرب عند تسخينها؛ فالفجوة نفسها التي يتجاهلها بولي يوريثان بصلادة 90 شور A عند 40 °م تصبح عامل فشل عند 100 °م حين ينخفض معامل مرونة المركّبة. لهذا تتجمع أعطال البثق على الأسطوانات التي تؤدي عملًا عالي الدورات في بيئة محيطة حارة — ملحقات المسابك، والمكابس القريبة من الأفران، والمعدات المتنقلة في الصيف — رغم أن تصنيف الضغط في ورقة البيانات لم يُتجاوز قط.
الفجوة متغير تصميمي، لا حادث تفاوت
فجوة البثق هي المسافة التي يستطيع مانع التسرب الوصول عبرها، وتحددها الخلوصات القطرية، وانضغاط مانع التسرب، وتآكل المحمل والانحراف — وليس فقط التشغيل الآلي الاسمي. الرقم ذو الصلة بالتصميم هو الفجوة القصوى عند ظروف التشغيل: التجويف عند أقصى تفاوت زائد بدل تآكل المحمل، والقضيب أو المكبس عند الحد الأدنى، مع اختيار جانب الضغط بشكل صحيح. إرشادات حجرة الإحكام المنشورة، بما في ذلك جداول تصميم أخاديد الحلقة الدائرية جداول تصميم أخاديد الحلقة الدائرية O-ring، تعطي الفجوات القصوى المسموح بها حسب صلادة المركّبة والضغط؛ والنسخة المختصرة أدناه.
| ضغط النظام | الصلادة الموصى بها | أقصى فجوة بثق قطرية (جانب واحد) | متطلب حلقة الدعم |
|---|---|---|---|
| ≤ 50 بار (5 ميجاباسكال) | 70 شور A | ≤ 0.15 مم | غير مطلوبة |
| 50–100 بار (5–10 ميجاباسكال) | 70–90 Shore A | ≤ 0.10 مم | اختيارية للثابت؛ موصى بها للعمل الديناميكي عالي التردد |
| 100–200 بار (10–20 ميجاباسكال) | 90 بمقياس شور A | ≤ 0.08 مم | حلقة واحدة على جانب الضغط المنخفض (أحادي المفعول) |
| > 200 بار (20 ميجاباسكال) | 90–95 شور A أو بولي يوريثان | ≤ 0.05 مم | على الجانبين للمواضع ثنائية المفعول |
اقرأ الجدول مقابل الضغط الذي يراه نظامك فعليًا عند موضع مانع التسرب، لا مقابل إعداد صمام تنفيس المضخة المطبوع في الكتيب. تُحتسب ذُرى الضغط: خط مسدود، أو بدء بارد مقابل أسطوانة محمّلة، أو انقلاب دائرة تجديدية يمكن أن يضع مانع التسرب عند ضغط الذروة لجزء من الثانية في كل دورة — وهو ما يكفي لدفع القضم، لأن آلية التلف لكل دورة، لا لكل ساعة. حدّد للذروة، واحسب الدورات.
تضيق حدود الفجوة أكثر للمركّبات اللينة والمقاطع العرضية الرقيقة. تحتاج حلقة O-ring من NBR بصلادة 70 شور A عند 210 بار إلى فجوة أقل من نحو 0.03 مم حسب المقطع العرضي — أبعاد قليلة التجميعات الحقيقية تحافظ عليها — ولهذا بالضبط توجد حلقات الدعم. الحلقة الدائرية نفسها مع حلقة دعم على جانب الضغط تجسر فجوات أكبر عدة مرات، لأن الحلقة تحجب المسار إلى الفجوة ماديًا.
اختيار المركّبة: الصلادة هي الخط الأول، والكيمياء الثاني
داخل أي عائلة من مانعات التسرب، تشتري الصلادة الأعلى مقاومة البثق لأن المركّبة تقاوم التشوه الأولي داخل الفجوة. لهذا توجد NBR وFKM بصلادة 90 شور A، ولهذا تكون مانعات التسرب الشفوية الهيدروليكية عالية الضغط عالميًا تقريبًا من بولي يوريثان بصلادة 90+ شور A — فمزيج PU من الصلادة وقوة التمزق ومقاومة التآكل يجعله المادة الافتراضية لمانعات تسرب القضيب والمكبس فوق 150 بار في الأسطوانات المتنقلة والصناعية.
لكن الصلادة ليست بديلًا عن التحكم في الفجوة، وهي تحمل تكاليف. فالمركّبات الأكثر صلادة تُحكم الإغلاق على أسطح أسوأ بقدر أقل من التسامح، وتعمل باحتكاك أعلى، وتفقد المرونة عند درجات الحرارة المنخفضة. التسلسل الصحيح هو: التحكم في الفجوة بالتصميم أولًا، وإضافة حلقة دعم حيث لا يمكن تضييق الفجوة، واختيار المركّبة للسائل ودرجة الحرارة وبيئة التآكل — مع الصلادة كرافعة مقاومة البثق بعد تثبيت تلك العوامل. ينشر مورّدون مثل Hallite حدود الضغط مقابل الفجوة لمقاطعهم؛ استخدم البيانات الخاصة بالمقطع بدلًا من جداول الحلقة الدائرية العامة عند تحديد مانعات تسرب مشكّلة، لأن هندسة الشفة تغيّر كيفية تحميل الضغط للحافة الخلفية.
| المركّب | الصلادة النموذجية | مقاومة البثق | حيث تناسب |
|---|---|---|---|
| NBR | 70–90 Shore A | معتدلة عند 90 A؛ ضعيفة عند 70 A تحت 150+ بار | الهيدروليك العام حتى ~150 بار مع حلقات دعم |
| HNBR | 70–90 Shore A | مماثلة لـ NBR مع تحمّل أفضل للحرارة والإضافات | الدوائر الهيدروليكية الساخنة، والسوائل الغنية بالإضافات |
| بولي يوريثان (AU) | 90–95 Shore A | ممتازة — الخيار الافتراضي للهيدروليك عالي الضغط | مانعات تسرب القضيب والمكبس، عمل 200–400 بار |
| FKM | 75–90 شور A | جيدة عند الصلادة العالية، ومحدودة بالحرارة فيما عدا ذلك | الوسائط الهيدروليكية الساخنة والعدوانية كيميائيًا |
| PTFE مع دعم | لا ينطبق (درجات محشوة) | ممتازة مع عتاد مضاد للبثق | الخدمة الكيميائية، درجات الحرارة العالية، احتكاك منخفض |
حلقات الدعم: قواعد الموضع والأخطاء التي تُلغيها
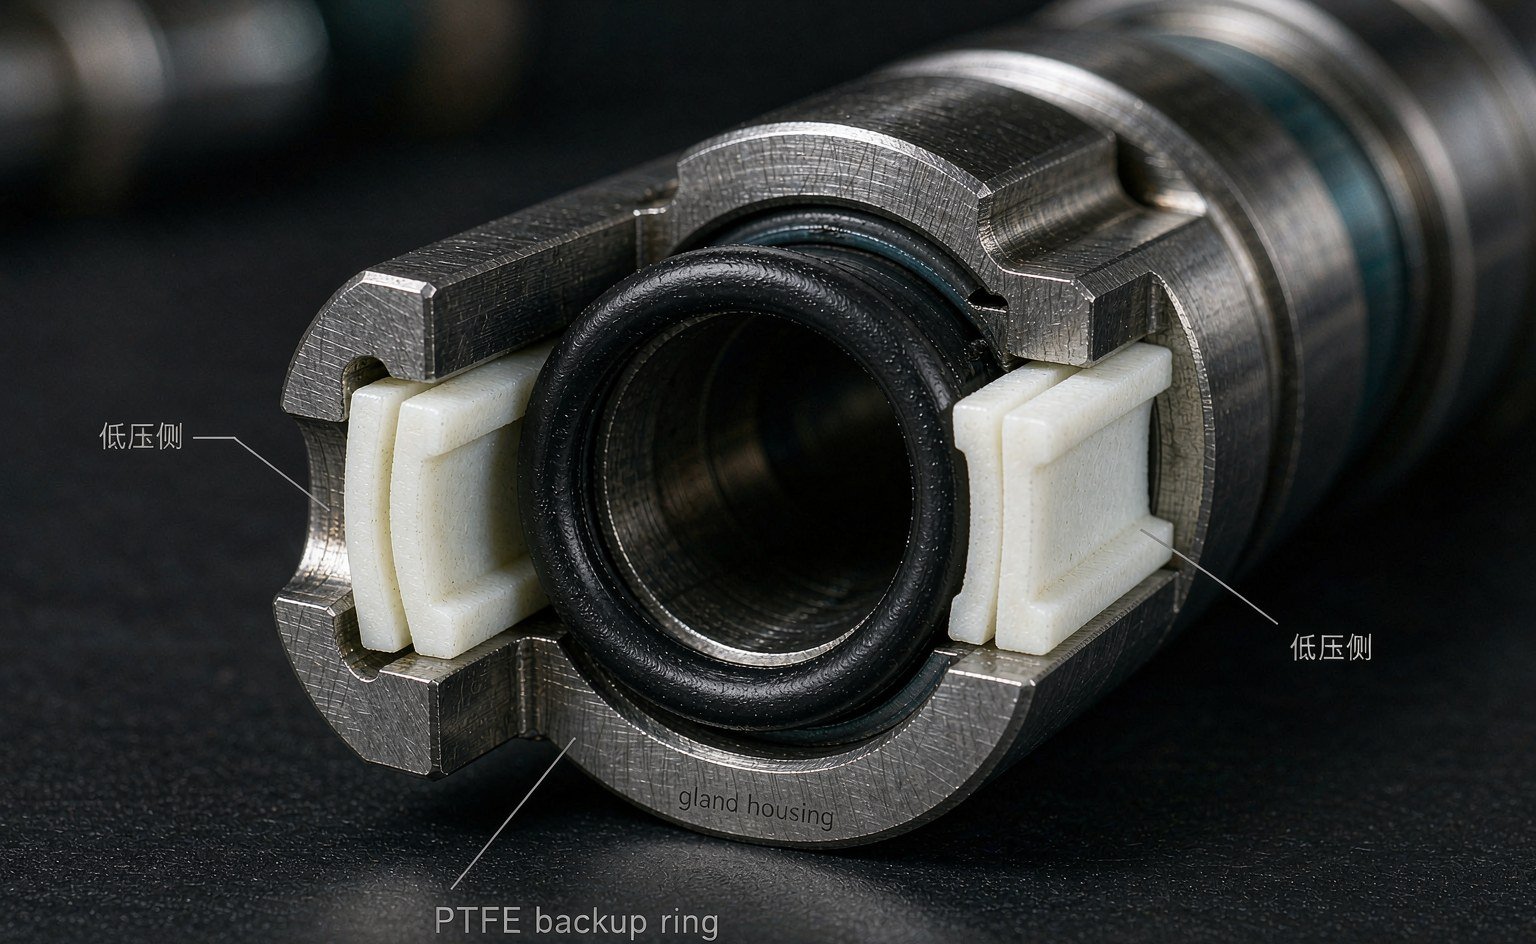
حلقة الدعم عبارة عن حشوة صلبة — من PTFE أو النايلون أو PEEK أو البولي يوريثان الصلب — تستقر في التجويف على الجانب منخفض الضغط من حلقة O، فتغلق فجوة البثق بحيث لا يجد الإيلاستومر مكانًا يخرج منه. القواعد المهمة كلها متعلقة بالموقع. الضغط أحادي الاتجاه يتطلب حلقة واحدة على الجانب منخفض الضغط، وهو الجانب المقابل للضغط: اختيار الجانب الخطأ يضع الحلقة حيث لا تفعل شيئًا بينما تتآكل حلقة O على الجانب غير المحمي. أما المواضع ثنائية الاتجاه فتحتاج إلى حلقات على كلا الجانبين. ويجب أن تكون الحلقات مقطوعة قطعًا مائلاً أو مشقوقة حتى يمكن تركيبها حول العمود دون تمديد حلقة O فوقها، ويجب أن تترك فجوة محيطية صغيرة للتمدد الحراري — فحلقة PTFE المركبة دون خلوص ستلتصق وتحمّل حلقة O بشكل غير متساوٍ.
ثلاثة أخطاء في التركيب تلغي فائدة العتاد الذي دفعت ثمنه. الحلقات المركبة بالاتجاه المعاكس (الوجه المشطوف نحو السدادة بدلاً من بعيدًا عنها) قد تقطع حافة حلقة O التي كان المفروض أن تحميها. والحلقات المُغفلة أثناء إعادة إحكام السدادة في الموقع بحجة “أنها رُكّبت بشكل جيد بدونها” — حتى يكشف التفكيك التالي أن حلقة O قد تآكلت. والحلقات المصنوعة من مادة خاطئة تنتفخ في سائل النظام وتغلق فجوة التمدد الخاصة بها؛ فحلقة النايلون في سائل مائي ساخن تتصرف بشكل مختلف عن سلوكها في الزيت المعدني، لذا تخضع مادة الحلقة لنفس فحص التوافق الذي تخضع له السدادة.
ملاحظة تصميمية أخرى: إضافة حلقات الدعم توسّع التجويف المطلوب. الأ grooves المحوّلة من حلقة O عادية إلى حلقة O مدعومة تحتاج إلى إعادة حساب العرض وفقًا لجداول التجاويف الخاصة بالمورّد؛ فإجبار التجميعة على التجويف القديم يملؤه بإفراط ويخلق عطلًا مختلفًا — قص المركّب عند خط الفصل — يُشخَّص خطأً كمشكلة في المادة. مجموعتنا من حلقات الدعم والحشوات تغطي المقاسات الشائعة من PTFE والنايلون والمركّبات الأكثر صلابة، وإعادة حساب عرض التجويف هي أول ما نتحقق منه عندما يبدأ التجويف المحوّل لدى العميل في التعطل.
عندما تكون حلقة O ذات المقطع الخاطئ: سدادات T والسدادات المشكّلة
فوق قدرة التحكم في الفجوة التي توفرها حلقة O المدعومة، تتغير عائلة المقاطع بدلاً من المركّب. سدادات T — قلب إيلاستومري على شكل حرف T تحيط به حلقتا دعم صلدتان — تضع عتاد منع البثق في المقطع نفسه. تتحمل الحلقتان حمل الضغط الكامل ولا يمكن أن تنزاحا، مما يتيح لسدادة T أن تجسر فجوات تتجاوز بكثير حدود حلقة O عند الضغط نفسه. وهي الإجابة المعيارية على أعمدة الصمامات عالية الضغط ومعدات رؤوس الآبار والمكابس حيث تُحدَّد الخلوصات بالتآكل لا بالتشغيل الآلي.
لوظيفة القضيب والمكبس الترددية عند 200–400 بار، عادةً ما تتفوق مقاطع البولي يوريثان الهيدروليكية المخصصة (بما لها من هندسة دعم ضغط خاصة) على أي ترتيب لحلقة O في العمر والاحتكاك معًا. المقايضة هي توحيد المبيت: حلقات O وسدادات T تناسب تجاويف ISO وAS568 التي يمكن لأي ورشة أسطوانات تشغيلها آليًا، بينما تقيّدك مقاطع PU المخصصة بمعايير مبيت محددة — وهي عادةً المقايضة الصحيحة في التصاميم الجديدة، والخاطئة في الإصلاحات. وحيث يجب أن يناسب الإصلاح تجويفًا مشغّلاً آليًا موجودًا، فإن مجموعات سدادة المكبس و وسدادة القضيب لدينا تغطي عائلات المبيت القياسية، وتُدرج فئة القضيب/المكبس المشتركة المقاطع التي تخدم كلا الموضعين في مبيت مشترك.
تشخيص تسرب البثق من الجزء المتعطل
تحمل السدادة المتعطلة تقريرها الخاص. البصمات التالية تفصل البثق عن الأسباب الأخرى للتسرب عالي الضغط في تفكيك واحد.
| البصمة على السدادة المتعطلة | السبب | الإصلاح الصحيح |
|---|---|---|
| قضمات مسننة المنشار على الحافة الخلفية منخفضة الضغط | فجوة البثق كبيرة جدًا بالنسبة للضغط/الصلابة | إحكام الفجوة، إضافة حلقة دعم أو إعادة وضعها، رفع الصلابة |
| جزء مفقود من الحافة الخلفية، أوجه كسر حادة | تقدّم البثق إلى حد الفشل؛ تحقق من أحداث ذروة الضغط | كما سبق، بالإضافة إلى تدقيق ذروة الضغط (الارتفاعات المفاجئة، بدايات التشغيل الباردة) |
| تآكل من جانب واحد، والجانب المقابل سليم | تآكل المحمل أو عدم استقامة — السدادة تحمل أحمالاً جانبية | استبدال حلقات التآكل/المحامل؛ التحقق من تمركز التجويف |
| تآكل منتظم، سطح مقابل مصقول، عمر قصير | تدهور تشطيب السطح المقابل أو صلابته | إعادة تشغيل السطح المقابل آليًا أو تبطينه؛ استبدال السدادة لن يفيد |
| سدادة طرية منتفخة، والتلف يتبع الانتفاخ | عدم توافق السائل وسّع السدادة داخل فجوة ثابتة | تغيير المركّب للسائل الفعلي، بما في ذلك سوائل التعويض |
| كسر عند خط الفصل، التجويف مملوء بإفراط بشكل واضح | إضافة حلقات دعم دون توسيع التجويف | إعادة حساب عرض التجويف وفق جداول المورّد |
العادة الأكثر فائدة على الإطلاق: صوّر السدادة في مكانها قبل الإزالة، وسجّل الجانب الذي يوجد عليه التلف. تلف “البثق” على جانب الضغط بدلاً من الحافة الخلفية يعني أن التشخيص ليس بثقًا على الإطلاق — بل هو تلف الضغط العكسي، والإصلاح هو دعم مزدوج أو مقطع متوازن الضغط، لا فجوات أضيق.
تشمل المراجع الموثوقة لجداول الفجوات وتصنيفات الضغط كتالوجات الموزعين على CNL Seals، ومكتبات بيانات المركّبات والمقاطع التي تنشرها شركات تصنيع السدادات مثل Trelleborg، والخلفية العامة للطاقة السائلة على The Engineering ToolBox.
الأسئلة الشائعة
عند أي ضغط تحتاج حلقة O فعليًا إلى حلقة دعم؟ الإجابة الصادقة تعتمد على الفجوة، وليست رقمًا واحدًا. كقاعدة عملية، تبدأ مركّبات 70 Shore A في الحاجة إلى الحماية عند حوالي 50–100 بار في الفجوات الواقعية، و90 Shore A عند حوالي 100–200 بار، وأي شيء فوق 200 بار ينبغي أن يفترض وجود حلقات دعم على الجوانب الحاملة للضغط. إذا تجاوزت الفجوة القصوى المقاسة عند درجة حرارة التشغيل قيمة الجدول لصلابتك وضغطك، فتُركّب الحلقة بغض النظر عن رقم الضغط.
هل يمكنني ببساطة استخدام حلقة O أكثر صلابة بدلاً من حلقات الدعم؟ أحيانًا، عند ضغوط معتدلة. الانتقال من 70 إلى 90 Shore A يضاعف تقريبًا الفجوة المسموح بها عند الضغط نفسه، وهو أرخص حل حيث تكون الفجوة حدّية. لكن الصلابة لا تتوسع كثيرًا: فوق 200 بار، تحتاج مركّبات 90 Shore A حتى إلى قيم فجوة لا تستطيع معظم التجميعات الحفاظ عليها دون حلقة دعم، كما أن المركّب الأكثر صلابة يكلفك احتكاكًا وأداءً أسوأ في درجات الحرارة المنخفضة.
على أي جانب توضع حلقة الدعم؟ الجانب منخفض الضغط — المقابل للضغط — حيث تتشوه حلقة O لولا ذلك داخل الفجوة. في التجاويف أحادية الاتجاه تكون حلقة واحدة؛ وفي التجاويف ثنائية الاتجاه، حلقة واحدة لكل جانب. إذا كشف التفكيك تلف بثق على الجانب الذي ظننت أنه محمي، فالحلقة كانت على الجانب الخطأ أو كان اتجاه الضغط مختلفًا عن الرسم.
لماذا يتسرب السدادة فقط بعد أن يسخن النظام؟ سببان يتراكمان. تزداد الخلوصات القطرية مع تسخين المبيت نسبةً إلى بيئة السدادة، فتتسع فجوة البثق الفعلية؛ ويلين المركّب، فتنخفض مقاومته للبثق في اللحظة نفسها التي اتسعت فيها الفجوة. الأسطوانة التي تُحكم الإغلاق وهي باردة وتتسرب وهي ساخنة تُظهر لك مشكلة فجوة ودرجة حرارة — قِس الخلوصات الباردة، وأضف النمو الحراري، وتحقق من النتيجة مقابل جدول الفجوات عند درجة حرارة التشغيل.
هل تهم ارتفاعات الضغط المفاجئة إذا كان متوسط الضغط أقل بكثير من الحد؟ نعم — يتراكم تلف البثق مع كل دورة، وليس مع كل ساعة. النظام الذي يبلغ ذروة 250 بار مرة واحدة في كل دورة بمتوسط 120 بار يُلحق الضرر بسِدادة حدّية تمامًا كما يفعل التشغيل المستمر عند 250 بار، لكن موزّعًا على دورات أكثر. حدّد الفجوات والعتاد وفقًا للذروة، واحسب الدورات عند تقدير العمر.
الفجوة والحلقة والمقطع الجانبي، تُحلّ معًا
البثق هو عطل على مستوى النظام، لذا تأتي الأجزاء التي نقدّمها له كطقم واحد: حلقات دعم احتياطية من PTFE المحشوّ وPEEK المحشوّ بالكربون، وحلقات T وسِدادات مشكّلة حيث يكون مقطع الحلقة O خيارًا خاطئًا، وحلقات O أو أكواب U تحتها من NBR وPU وFKM — مُشغّلة أو مصبوبة وفقًا للتجويف الموجود لديك بدلًا من سلسلة اسمية.
الرقم الذي يحدّد عرض السعر هو الفجوة: الخلوص القطري عند درجة الحرارة، وليس عند 20 °مئوية. نطلبها، إلى جانب ذُرى الضغط وعدد الدورات، ثم نقترح صلابة الحلقة وعدد الحلقات ونصف قطر الزاوية الذي يسمح للمطاط المرن بالتدفق إلى الفجوة دون أن يُقطع. وحيث لا يمكن تغيير العتاد يجب تغيير السِدادة، وسنوضّح أي المسارين أقل تكلفة.
أرسل الجزء التالف وأبعاد التجويف ومنحنى الضغط إلى sales@bosssealing.com، وستحصل على تشخيص بالمصطلحات ذاتها التي يستخدمها هذا المقال، إضافةً إلى حزمة مقترحة وسعر ومدة تسليم. عادةً خلال 24 ساعة؛ والمراجعة الهندسية مجانية، عبر نموذج الاتصال أيضًا.