
Ein verdrehter O-Ring ist ein defekter O-Ring mit eingebauter Zeitverzögerung. Der Ring wird eingesetzt und sieht gut aus, dichtet bei der Inbetriebnahme ab, und dann öffnet der Spiralbruch – der charakteristische helixförmige Riss, der dem Umfang des Rings folgt – Wochen oder Monate später einen Leckagepfad, meist nachdem die Maschine bereits ausgeliefert wurde. Verdrehen bei der Montage gehört zu den am häufigsten genannten Ursachen für O-Ring-Ausfälle im Feld, und anders als Probleme mit der Chemie oder der Temperatur kostet es nichts, es zu verhindern: saubere Teile, das richtige Schmiermittel, ein Werkzeug, das nicht schneiden kann, und eine Einführtechnik, die den Querschnitt des Rings entspannt hält. Dieser Artikel beschreibt das Verfahren, das wir Kunden geben, die unsere O-Ringe zum ersten Mal erhalten, in der Reihenfolge, in der ein Montagetechniker tatsächlich arbeitet.
Warum eine Verdrehung die Dichtung zerstört
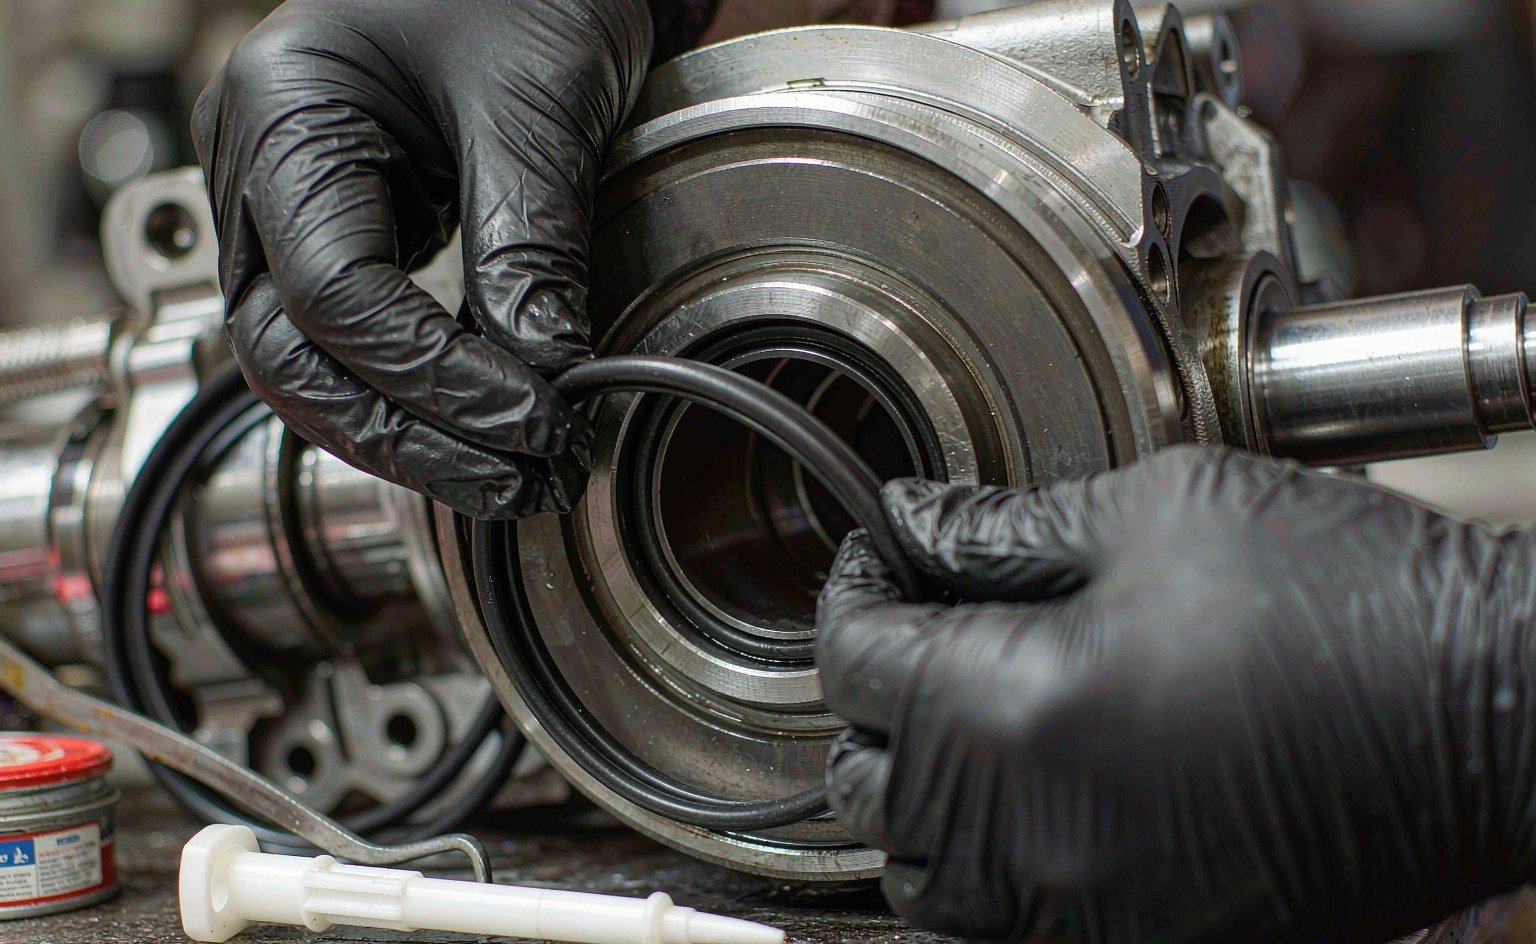
Ein O-Ring dichtet, weil sein komprimierter Querschnitt mit gleichmäßiger Kontaktspannung gegen die Nutwände zurückdrückt. Ein verdreht eingebauter Ring trägt diese Spannung ungleichmäßig: Der verdrehte Abschnitt ist auf einer Seite gedehnt und auf der anderen gefaltet, und die Falte speichert Torsionsspannung im Gummi. Unter Druckwechseln, Temperaturwechseln und Vibration dreht sich der Ring langsam in seiner Nut, die Falte breitet sich aus, und der Riss, der der Helix folgt, wird zum Leckagepfad. Bei einem aufgeschnittenen Schadensbild ist das unverkennbar – der Riss umläuft den Ring wie ein Barbierstab, auf einer Ebene etwa 45° zum Querschnitt.
Verdrehen entsteht auf drei Wegen. Es entsteht bei der Montage, wenn der Ring eine Welle hinunterrollt oder mit hoher Reibung um eine Nut gezogen wird. Es entsteht durch die Nutgeometrie – eine zu breite Nut lässt den Ring wandern und sich unter Druckimpulsen falten; übermäßige Dehnung verringert den Querschnitt und macht den Ring instabil. Und es entsteht durch Montagegewohnheiten: Einen Ring, der “nicht richtig aussah”, mit dem Fingernagel zurechtzurollen, ist die Art, wie viele verdrehte Ringe an der Werkbank entstehen. Die folgende Liste von Abhilfemaßnahmen behandelt alle drei, in der Reihenfolge, in der sie auftreten.
Schritt 1: Nut vorbereiten und Ring prüfen
Reibung ist das, was aus einem gleitenden Ring einen rollenden Ring macht, und Verunreinigungen sind die Hauptursache für Reibung. Wischen Sie die Nut, die Dichtflächen und jede Einführfase mit einem fusselfreien Tuch und einem kompatiblen Lösungsmittel ab; ein einziger Metallspan unter dem Ring erzeugt sowohl einen Leckagepfad als auch einen Zwang für den Ring, darüber hinwegzugleiten, was selbst ein Auslöser für Verdrehen ist. Prüfen Sie dabei auch die unteren Ecken der Nut – Radien von R0,2–0,5 mm sind die Standardempfehlung, und eine scharfe Ecke verursacht doppelten Schaden: Sie schneidet den Ring bei der Montage ein und konzentriert danach die Spannung.
Prüfen Sie den Ring selbst, bevor er auch nur in die Nähe der Nut kommt. Achten Sie auf Kerben, Grat, Poren und abgeflachte Abschnitte, und führen Sie den Ring zwischen sauberen Fingern hindurch – eine Kerbe, die man mit einer behandschuhten Fingerspitze spürt, wird lecken. Bauen Sie niemals einen Ring ein, der geknickt oder an einem Nagel aufgehängt gelagert wurde; der bleibende Verformungsrest eines geknickten Rings lässt sich durch die Nut nicht herausdrücken. Aus demselben Grund sollten Ringe in ihrer Verpackung an die Werkbank kommen, nicht lose in einer Teileschale, in der sie Schleifpartikel aufnehmen und sich gegenseitig verformen.
Schritt 2: Mit einem kompatiblen Fett schmieren – nicht mit irgendeinem Fett
Schmierung ist der Mechanismus zur Vermeidung von Verdrehen, kein Nice-to-have. Ein dünner, gleichmäßiger Film auf dem Ring und jeder Oberfläche, über die er gleiten wird, senkt die Montagereibung so weit, dass sich der Ring verformt statt zu rollen. “Dünn” ist wichtig: ein glänzender Überzug, kein tropfender. Überschüssiges Fett sammelt sich in der Nut, kann Anschlüsse und Sensorwege verstopfen, und in Gasanwendungen wird es selbst zur Verunreinigungsquelle.
Bei der Kompatibilität werden Baugruppen tatsächlich beschädigt. Das falsche Schmiermittel hilft nicht nur nicht – es greift den Ring an. Fette auf Mineralölbasis quellen und zersetzen EPDM; Silikonfett ist für Sauerstoffanwendungen ungeeignet und in der Nähe von Ausheizprozessen ein Kontaminationsrisiko; und FFKM-Ringe in Prozesswerkzeugen sollten aus Reinheitsgründen PFPE-Fett erhalten, kein gewöhnliches Silikon. Die folgende Tabelle ist die Werkstattversion, die wir mit dem Produkt ausliefern.
| O-Ring-Werkstoff | Dieses Schmiermittel verwenden | Niemals verwenden | Warum |
|---|---|---|---|
| NBR / HNBR | Mineralölfett, Silikonfett | Nichts Übliches – mit exotischen Fluiden verifizieren | NBR verträgt Mineralöl-Grundöle |
| EPDM | Silikonfett, Seife auf Glycerinbasis | Jedes Mineralölfett oder -öl | Mineralölprodukte quellen und erweichen EPDM innerhalb von Stunden |
| FKM | Silikonfett (nicht für Plasmaanwendungen), PFPE-Fett | Mineralölfett bei heißen Anwendungen oder Kraftstoffanwendungen | Kompatibilität des Grundöls und Temperaturabfall am Film |
| FFKM (Prozesswerkzeuge) | Nur PFPE-Fett | Silikonfett | Silikonkontamination übersteht Ausheizprozesse; PFPE ist prozessrein |
| Silikon (VMQ) | Silikonfett | Mineralölfett | Mineralöl-Grundöle greifen Silikongummi an |
Noch eine Regel, die Diskussionen in der Werkstatt erspart: Im Zweifelsfall ist eine kleine Menge des Arbeitsfluids des Systems selbst meist ein sicheres Montageschmiermittel für Hydraulik- und Pneumatikbaugruppen – vorausgesetzt, das Fluid ist sauber, gefiltert und mit dem Werkstoff kompatibel. Fett, das “chemisch kompatibel ist und nichts stromabwärts verstopft”, ist besser als improvisierte Fluide, aber ein improvisiertes sauberes Fluid ist bei EPDM jedes Mal besser als Mineralölfett.
Schritt 3: Werkzeuge verwenden, die nicht schneiden können, und Schutz an Stellen, die der Ring überqueren muss
Die klassische Verletzung an der Werkbank ist ein Ring, der mit einem “helfenden” Schraubendreher über ein Gewinde, eine Passfeder oder eine Anschlusskante gezogen wird. Jede scharfe Metallkante – einschließlich der Kante eines abgenutzten Anreißwerkzeugs – schneidet das Gummi in einer Linie, die zu fein ist, um sie zu sehen, und diese Linie ist ein Rissauslöser unter Druck. Das richtige Werkzeugset ist bewusst stumpf: O-Ring-Werkzeuge aus Kunststoff oder Messing, Montagekegel und -hülsen mit polierten, angefasten Einführungen, und nichts Schärferes als eine Fingernagelform.
Wo der Ring eine Gefahr überqueren muss, die er nicht vermeiden kann – ein Gewindeende, eine Keilwelle, eine Anschlussöffnung mitten im Weg –, schirmen Sie die Gefahr ab. Ein Montagekegel über einem Gewinde, eine geglättete Hülse über einer Verzahnung oder eine Lage glattes Klebeband über einer scharfen Schulter geben dem Ring einen durchgehenden Gleitweg. Abdeckband ist als vorübergehender Schutz akzeptabel, solange sein Klebstoff niemals den Ring berührt; Klebstoffreste werden zu einem Reibungspunkt und einer Kontaminationsquelle.
Schritt 4: Den Ring einführen – niemals rollen
In diesem Schritt wird das Verdrehen tatsächlich verhindert. Die Regel: Der Ring gleitet, er rollt nicht. Bei der Montage in eine Kolbennut setzen Sie den Ring zuerst in die Nut ein und schieben dann den gesamten Kolben in die Bohrung – die Nut ist das Zuhause des Rings, und je kürzer die Strecke ist, die der Ring ungeschützt zurücklegt, desto geringer ist die Chance, dass er sich verdreht. Drehen Sie den Ring niemals wie eine Mutter eine Welle hinunter; jede Umdrehung auf dem Weg nach unten ist eine gespeicherte Verdrehung.
Halten Sie die Dehnung beim Einführen unter Kontrolle. Eine Montagedehnung von bis zu etwa 50 % ist akzeptabel, um über Flansche zu kommen, aber sobald der Ring in der Nut sitzt, sollte die eingebaute Dehnung nicht mehr als etwa 5 % betragen – darüber hinaus wird der Querschnitt dünner, die Dichtkraft fällt unter den Auslegungswert, und der Ring hat überschüssigen Spielraum, den Druckimpulse gerne verdrehen. Wenn ein Ring gewaltsames Dehnen braucht, um seine Nut zu erreichen, ist die Größe falsch; korrigieren Sie die Größe, nicht die Technik.
Schritt 5: Vor dem Schließen prüfen
Zwei Prüfungen schließen das Verfahren ab, und beide dauern weniger als eine Minute. Erstens: Fahren Sie mit einer sauberen, behandschuhten Fingerspitze um den in der Nut sitzenden Ring – der Querschnitt sollte sich überall gleichmäßig anfühlen, ohne enge Stellen, ohne Falten, ohne einen Abschnitt, der hervorsteht. Ein verdrehter Ring zeigt sich oft als subtile Welle oder Einschnürung statt als offensichtliche Korkenzieherform. Zweitens: Bestätigen Sie vor dem Schließen der Verbindung, dass der Ring rundum vollständig am Nutgrund sitzt – ein Ring, der auf einer Seite hervorsteht, wird beim Schließen von der Gegenfläche abgeschert.
Dann disziplinieren Sie das Schließen selbst. Fügen Sie die Gegenstücke rechtwinklig zusammen, mit gleichmäßigem Schraubendrehmoment im Überkreuzmuster; eine schief geschlossene Verbindung klemmt eine Seite des Rings ein und kann ihn falten, selbst wenn er in der Nut perfekt war. Bei einer Hydraulikbaugruppe beobachten Sie den ersten Druckhub: Ein Ring, der verdreht eingebaut wurde, zeigt manchmal ein kurzes Schwitzen, bevor der Riss vollständig fortschreitet, und es ist weit günstiger, das bei der ersten Druckbeaufschlagung zu erkennen, als es beim Kunden zu entdecken.
Nutgeometrie, die Verdrehen begünstigt
Wenn Verdrehen wiederholt an derselben Position auftritt – gleiche Teilenummer, gleiche Station, mehrere Monteure –, hören Sie auf, die Technik zu beschuldigen, und messen Sie die Nut. Bei wiederkehrenden Fällen ist die Geometrie und nicht der Bedienfehler die Ursache, und die folgende Checkliste deckt die üblichen Verdächtigen ab.
| Geometrieprüfung | Ziel | Verdrehmechanismus bei Abweichung |
|---|---|---|
| Nutbreite vs. Querschnitt | Gemäß den Nut-Tabellen des Lieferanten; genug Platz, nicht übermäßig | Zu schmal klemmt den Ring ein; zu breit lässt ihn unter Druckimpulsen falten |
| Eingebaute Dehnung | ≤ ~5 % an der Dichtstelle; ≤ ~50 % kurzzeitig während der Montage | Starke Dehnung verringert den Querschnitt und hinterlässt Spiel, das zu Verdrehen führt |
| Eckenradien der Nut | R0,2–0,5 mm | Scharfe Kanten schneiden in den Ring und erzeugen Risse, die den Verdrehungslinien folgen |
| Einführungsfase | 15–30° eingeschlossen, poliert | Stumpfe oder gratige Einführungen zwingen den Ring, über die Kante zu klappen |
| Spiel bei Hubbewegung | Nutlänge mit Reserve für den Ringweg | Ein Ring, der bei jedem Hub entlang seiner Nut gezogen wird, rollt unter Reibung |
| Verdrückung | Statisch 15–30 %; dynamisch 8–20 % | Extreme Verdrückung (40 %+) vervielfacht das Verdrehungsrisiko selbst in einer korrekten Nut |
Die Zeile zur Verdrückung verdient einen Hinweis: Viele Monteure drücken fester “um sicherzugehen”, doch eine Verdrückung weit über dem empfohlenen Bereich erhöht die Montagereibung, erhöht die gespeicherte Spannung und macht es dem Ring schwerer, sich ohne Rollen zu setzen — das Gegenteil des beabsichtigten Effekts. Wenn eine Verbindung nur mit übermäßiger Verdrückung dichtet, stimmen die Nutabmessungen oder die Querschnittsauswahl nicht; unsere Sortiment an O-Ringen und X-Ringen deckt die Standardquerschnitte ab, und wo eine nicht standardisierte Nut feste Hardware ist, liefern wir kundenspezifische Querschnitte passend dazu.
Wenn ein Ring bereits verdreht ist
Versuchen Sie nicht, einen verdrehten Ring durch Zurückdrehen zu korrigieren. Die Torsionsspannung ist bereits im Gummi gespeichert, und ein “Entdrehen” an der Werkbank hinterlässt dieselbe gespeicherte Spannung in die andere Richtung — der Ring wird trotzdem versagen, nur verläuft der Riss dann in der entgegengesetzten Helix. Entfernen Sie ihn, prüfen Sie die Nut auf die Ursache (Verunreinigung, Grat, Geometrie) und montieren Sie einen neuen Ring nach dem vollständigen Verfahren. Der eine Ring, den Sie durch erneutes Setzen sparen, ist die Garantieforderung nicht wert, die er später verursacht.
Für Lagerhalter und Kit-Monteure gilt dieselbe Disziplin auch vorgelagert: Ringe, die bei der Lagerung geknickt werden, Ringe, die lose in einem Beutel verpackt sind, wo sie sich gegenseitig verformen, und Ringe, die vor dem Verpacken mit dem falschen Werkstattschmierstoff abgewischt wurden, kommen alle bereits vorgeschädigt beim Kunden an. Unsere Dichtungssatz-Reihe wird mit dem Montagezustand als Spezifikation verpackt und beutelweise abgepackt, nicht als Nachgedanke — denn ein Kit, der sich sauber montieren lässt, ist die günstigste Werbung, die ein Dichtungshändler kaufen kann.
Fachliche Referenzen, die man an der Werkbank griffbereit haben sollte, sind unter anderem die Montageanleitungen von Distributoren wie Forever Seals und die Nutauslegungstabellen bei O-Ring Seal, sowie die allgemeinen technischen Referenzen bei The Engineering ToolBox für Nachschlagewerke zu Fluid- und Materialverträglichkeit.
Zusammenfassung: Das Verfahren auf einer Karte
- Reinigen Sie Nut, Dichtflächen und Einführungen mit fusselfreiem Tuch und kompatiblem Lösungsmittel; prüfen Sie die Eckenradien.
- Prüfen Sie den Ring; weisen Sie Kerben, Knicke, Grat und bleibende Verformung zurück.
- Schmieren Sie Ring und Weg mit einem compoundverträglichen Fett — EPDM kommt nie mit Mineralöl in Berührung; FFKM erhält PFPE.
- Schützen Sie jedes Gewinde, jede Passfeder und jede Anschlusskante, die der Ring überqueren muss.
- Führen Sie den Ring in seine Nut gesetzt ein; schieben, niemals rollen; Dehnung ≤ 5 % im montierten Zustand.
- Prüfen Sie mit der Fingerspitze rund um die Nut, setzen Sie vollständig, schließen Sie plan mit gleichmäßigem Drehmoment.
- Wiederkehrende Verdrehung an einer Position? Messen Sie die Nut — Breite, Dehnung, Ecken, Verdrückung — bevor Sie dem Monteur die Schuld geben.
Ringe, die sich gerade montieren lassen
Das meiste, was dieser Artikel beschreibt, ist bereits in der Spezifikationsphase vermeidbar, und genau dort arbeiten wir: O-Ringe und X-Ringe im Compound und in der Härte, die die Nut benötigt, Fasen und Radien in der Zeichnung ausgewiesen und Montageschmierstoff passend sowohl zum Elastomer als auch zum Systemfluid. Kits werden positionsweise verpackt geliefert, sodass der Monteur an der Werkbank nicht zwischen zwei ähnlichen Größen wählen muss.
Verdrehung ist zuerst ein Geometrieproblem und erst dann ein Handhabungsproblem — Nutbreite, Dehnung über 5 %, scharfe Ecken und jeder Anschluss, den der Ring überqueren muss. Wenn ein Kunde wiederkehrende Verdrehung an einer Position meldet, fragen wir zuerst nach den Nutabmessungen und der montierten Dehnung, und die Zeichnung erklärt den Ausfall meist ohne den defekten Ring.
Senden Sie die Nutzeichnung, das Compound und den Montageweg an sales@bosssealing.com, und wir prüfen die Geometrie gegen den Ring, den wir anbieten, und markieren, was Verdrehung begünstigt — mit Preis und Lieferzeit, in der Regel innerhalb eines Tages. Die Kontaktformular erreicht dieselben Ingenieure, und die Prüfung ist kostenlos.