
扭轉的 O 型環,就是一個附帶延遲計時器的失效 O 型環。 O 型環裝入時看似完好,在調試階段也能密封,然後螺旋式失效——即沿著 O 型環圓周延伸的典型螺旋狀裂紋——會在數週或數月後形成洩漏通道,通常是在機器已經出貨之後。安裝時扭轉是 O 型環現場失效最常被引用的原因之一,而且與化學或溫度問題不同,預防它不需任何成本:清潔零件、使用正確的潤滑劑、使用不會割傷 O 型環的工具,以及採用能讓 O 型環截面保持鬆弛的送環技巧。本文是我們提供給首次收到我們 O 型環的客戶的程序,按照組裝技術員實際工作的順序編排。
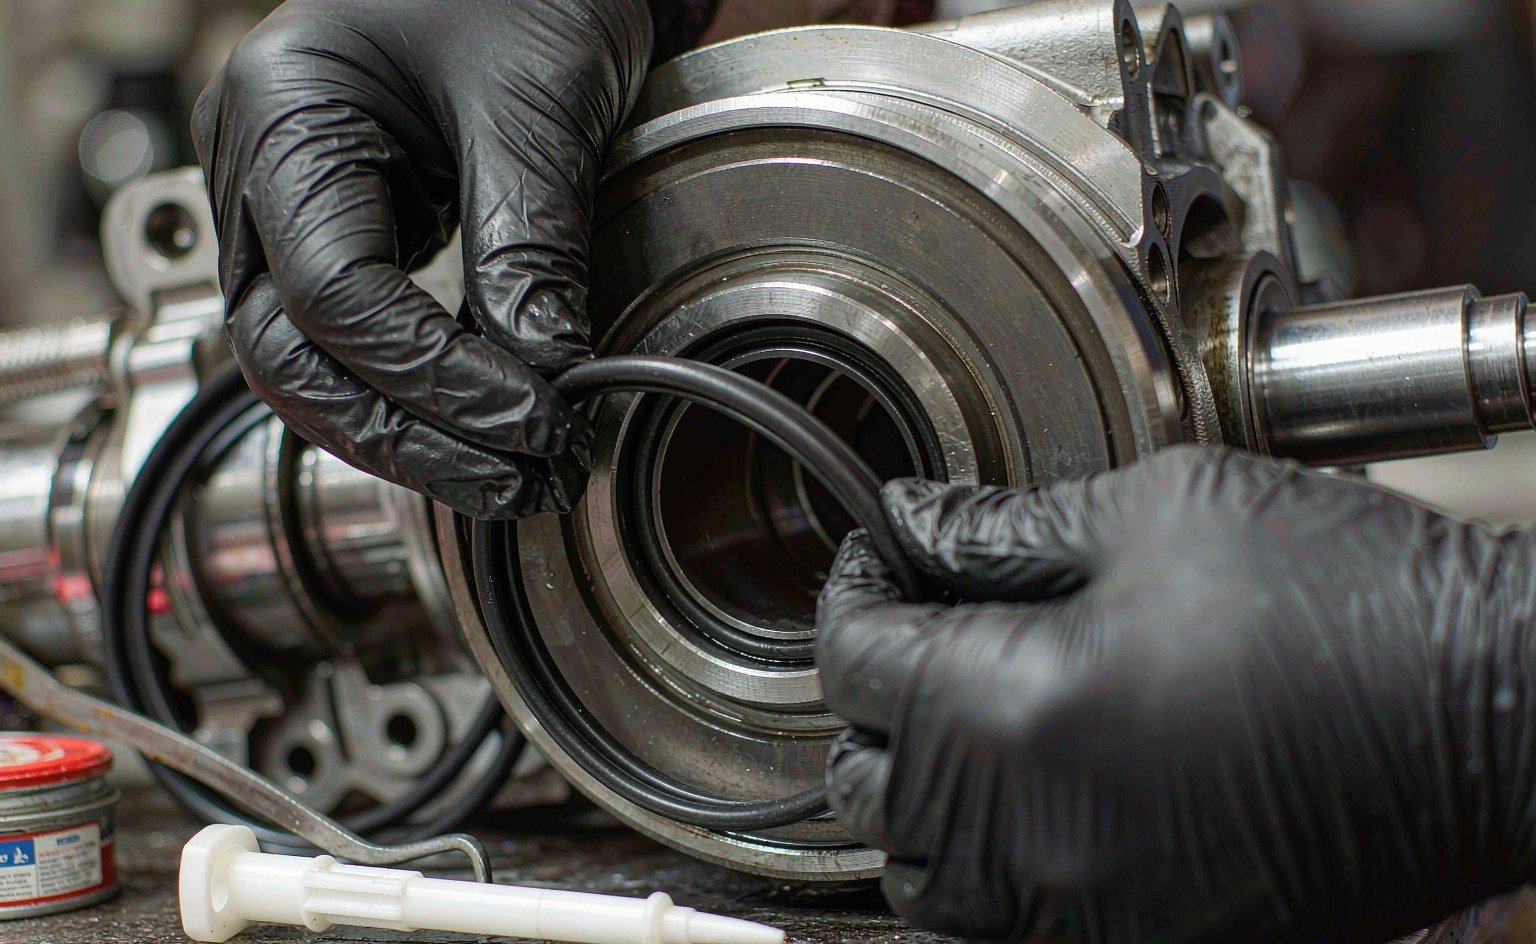
為何扭轉會令密封失效
O 型環之所以能密封,是因為其受壓的截面以均勻的接觸應力回推密封槽壁。安裝時帶有扭轉的 O 型環會不均勻地承受該應力:扭轉段一側被拉伸,另一側被摺疊,而摺疊處會在橡膠中儲存扭轉應力。在壓力循環、熱循環和振動作用下,O 型環會在槽內緩慢轉動,摺疊處不斷擴展,而沿螺旋線延伸的裂紋便成為洩漏通道。在剖切的失效件上,這一點無可置疑——裂紋像理髮店旋轉燈柱一樣纏繞 O 型環,位於與截面約成 45° 的平面上。
扭轉有三種發生方式。它會在安裝過程中發生,當 O 型環沿軸滾動,或因高摩擦而被拖著繞過密封槽時。它會因密封槽幾何形狀而發生——過寬的槽會讓 O 型環在壓力脈衝下移位和摺疊;過度拉伸會減小截面,使 O 型環不穩定。它也會因組裝習慣而發生:用指甲滾動 O 型環來「重新就位」一個「看起來不對」的 O 型環,正是許多扭轉 O 型環在工作台上誕生的方式。下面的修正清單按發生順序涵蓋了這三種情況。
步驟 1:準備密封槽並檢查 O 型環
摩擦是令滑動的 O 型環變成滾動的 O 型環的原因,而污染物是主要的摩擦來源。用無絨布和相容溶劑擦拭密封槽、配合面及任何導入倒角;O 型環下方的一粒金屬碎屑既會形成洩漏通道,又會迫使 O 型環從其上騎過,這本身就是扭轉的觸發因素。順便檢查槽底角落——R0.2–0.5 mm 的圓角是標準建議,而尖角會造成雙重損害:它在安裝時割傷 O 型環,之後又集中應力。
在 O 型環接近密封槽之前先檢查 O 型環本身。尋找缺口、飛邊、麻點和壓扁的區段,並在清潔的手指間轉動 O 型環——戴手套的指尖能感覺到的缺口就會洩漏。切勿安裝曾以扭結狀態存放或掛在釘子上的 O 型環;扭結 O 型環中的永久變形無法被密封槽壓出。基於同樣原因,O 型環應以其包裝形式送到工作台,而不是散放在零件盤中,在那裡它們會沾上砂粒並相互變形。
步驟 2:使用相容的潤滑脂潤滑——不是隨便任何潤滑脂
潤滑是防止扭轉的機制,而非可有可無的附加項。在 O 型環及其將滑過的所有表面上塗一層薄而均勻的油膜,可將安裝摩擦降低到足以讓 O 型環變形而不是滾動。「薄」很重要:是一層有光澤的塗層,而不是滴流的塗層。過多的潤滑脂會積聚在密封槽中,可能堵塞端口和傳感器通道,而在氣體應用中,它本身會成為污染源。
相容性正是組裝實際受損的地方。錯誤的潤滑劑不僅無助於事——它還會侵蝕 O 型環。石油基潤滑脂會使 EPDM 膨脹和降解;矽酮潤滑脂不適用於氧氣應用,且在烘烤附近是污染隱患;而製程工具中的 FFKM O 型環應使用 PFPE 潤滑脂,而非普通矽酮,出於清潔度原因。下表是我們隨產品提供的車間版本。
| O 型環材質 | 使用此潤滑劑 | 切勿使用 | 原因 |
|---|---|---|---|
| NBR / HNBR | 石油基潤滑脂、矽酮潤滑脂 | 沒有常見的禁忌——特殊流體需另行驗證 | NBR 耐受石油基基礎油 |
| 三元乙丙橡膠 | 矽酮潤滑脂、甘油基皂 | 任何石油基潤滑脂或油 | 石油產品會在數小時內使 EPDM 膨脹和軟化 |
| 氟橡膠 | 矽酮潤滑脂(非電漿用途)、PFPE 潤滑脂 | 高溫或燃料用途中的石油基潤滑脂 | 基礎油相容性及油膜處的溫度下降 |
| FFKM(製程工具) | 僅限 PFPE 潤滑脂 | 矽酮潤滑脂 | 矽酮污染在烘烤後仍會殘留;PFPE 對製程潔淨 |
| 矽膠(VMQ) | 矽酮潤滑脂 | 石油基潤滑脂 | 石油基基礎油會侵蝕矽橡膠 |
還有一條能省卻車間爭論的規則:如有疑問,少量系統自身的工作流體通常是液壓和氣動組件的安全裝配潤滑劑——前提是該流體清潔、經過過濾且與材質相容。「化學相容且不會堵塞下游任何東西」的潤滑脂勝過臨時湊合的流體,但臨時湊合的清潔流體在 EPDM 上每次都勝過石油基潤滑脂。
步驟 3:使用不會割傷的工具,並在 O 型環必須經過之處使用防護罩
典型的工作台損傷是用螺絲刀「幫忙」將 O 型環拖過螺紋、鍵槽或端口邊緣。任何鋒利的金屬邊緣——包括磨損的挑針邊緣——都會以細得看不見的線條割開橡膠,而那條線在壓力下就是裂紋的起始點。正確的工具組刻意做成鈍的:塑料或黃銅 O 型環挑針、帶拋光倒角導入端的安裝錐和套筒,以及沒有比指甲形狀更鋒利的東西。
當 O 型環必須越過無法避免的危險處——螺紋桿端、花鍵軸、路徑中段的端口開口——請遮蔽該危險處。螺紋上的安裝錐、花鍵上的光滑套筒,或尖銳台肩上的光滑膠帶纏繞,都能為 O 型環提供連續的滑動路徑。美紋膠帶可作為臨時防護罩,只要其黏合劑從不接觸 O 型環;黏合劑殘留會成為摩擦點和污染源。
步驟 4:送入 O 型環——切勿滾動它
這正是實際防止扭轉的步驟。規則:O 型環要滑動,不要滾動。在活塞槽安裝中,先將 O 型環就位到槽中,然後將整個活塞滑入缸孔——密封槽是 O 型環的家,O 型環無保護移動的距離越短,扭轉的機會就越少。切勿像擰螺母一樣將 O 型環旋轉著套下軸;它在下行途中每轉一圈都是一次儲存的扭轉。
送入時控制拉伸。安裝拉伸至約 50% 對於越過法蘭是可以接受的,但一旦 O 型環就位到密封槽中,安裝後的拉伸應不超過約 5%——超過此值,截面會變薄,密封力降至設計值以下,而 O 型環有多餘的鬆弛,壓力脈衝會樂於將其扭轉。如果 O 型環需要劇烈拉伸才能到達其槽,則尺寸不對;修正尺寸,而不是技巧。
步驟 5:封閉前驗證
兩項檢查結束程序,兩者都不到一分鐘。首先,用清潔的戴手套指尖沿槽中就位的 O 型環繞一圈:截面全程應感覺均勻,沒有緊點、沒有摺疊、沒有凸出的區段。扭轉的 O 型環通常表現為微妙的波浪或夾點,而不是明顯的螺旋。其次,在封閉接頭之前,確認 O 型環四周完全就位在槽底——一側凸起的 O 型環會在封閉時被配合面剪切。
然後規範封閉本身。方正地組裝配合零件,以交叉模式均勻施加螺栓扭矩;歪斜封閉的接頭會夾住 O 型環的一側,即使它在槽中完美無瑕也可能將其摺疊。在液壓組件上,注意第一次壓力行程:安裝時扭轉的 O 型環有時會在裂紋完全擴展前出現短暫滲漏,在首次加壓時發現它,遠比在客戶處發現便宜得多。
容易引發扭轉的密封槽幾何形狀
當扭轉在同一位置反覆出現——相同零件編號、相同工位、多個組裝人員——停止責怪技巧,測量密封槽。在反覆出現的情況下,幾何形狀而非操作員失誤才是根本原因,下面的檢查清單涵蓋了常見的嫌疑。
| 幾何檢查 | 目標 | 錯誤時的扭轉機制 |
|---|---|---|
| 槽寬與截面 | 依供應商密封槽表;空間足夠,但不過大 | 過窄會夾住 O 型環;過寬會讓它在壓力脈衝下摺疊 |
| 安裝拉伸 | 密封壓蓋處 ≤ ~5%;安裝期間瞬間 ≤ ~50% | 過度拉伸會令橫截面變薄,並留下會旋轉的鬆弛部分 |
| 溝槽角半徑 | R0.2–0.5 毫米 | 尖角會割傷密封圈,並引發沿扭轉平面延伸的裂紋 |
| 導入倒角 | 夾角 15–30°,拋光處理 | 鈍邊或有毛刺的入口會迫使密封圈在邊緣翻摺 |
| 往復運動間隙 | 溝槽長度須預留密封圈移動的餘量 | 密封圈每次行程沿溝槽拖動,會在摩擦下滾動 |
| 壓縮量 | 靜態 15–30%;動態 8–20% | 即使溝槽正確,過度壓縮(40% 以上)亦會倍增扭轉風險 |
壓縮量一行值得加註:許多裝配人員「為求穩妥」而加大壓縮,但遠超建議範圍的壓縮會增加安裝摩擦力、提高儲存應力,並令密封圈更難在不滾動的情況下就位——效果適得其反。若接頭只有靠過度壓縮才能密封,則代表壓蓋尺寸或橫截面選擇有誤;我們的 O 型環及 X 型環系列 涵蓋標準橫截面,而當非標準壓蓋屬於固定硬件時,我們提供 度身訂造的橫截面以配合.
當密封圈已經扭轉
切勿試圖以反向扭轉來矯正已扭轉的密封圈。扭轉應力已儲存在橡膠中,在工作檯上「解扭」只會令相同的儲存應力指向相反方向——密封圈仍會失效,只是裂紋沿相反的螺旋方向延伸。應將其移除,檢查溝槽找出成因(污染、毛刺、幾何形狀),並按完整程序安裝全新的密封圈。為重新就位而省下的一個密封圈,不值得日後引發的保養索賠。
對於庫存商和套件裝配商,同樣的紀律亦適用於上游環節:儲存時扭結的密封圈、散裝於袋中互相擠壓變形的密封圈,以及包裝前以不當車間潤滑劑擦拭的密封圈,全部都會以預先受損的狀態送到客戶手上。我們的 密封套件系列 以安裝狀態作為規格而非事後補救來包裝入袋——因為能乾淨安裝的套件,是密封店能買到最便宜的廣告。
值得放在工作檯旁的同業參考資料,包括來自以下分銷商的安裝指南: Forever Seals 以及 O-Ring Seal 的壓蓋設計表,以及以下網站的通用工程參考資料: The Engineering ToolBox ,用於查閱流體與材料相容性。
總結:一卡掌握程序
- 清潔 以無絨布及相容溶劑清潔溝槽、配合面及導入部分;檢查角半徑。
- 檢查 密封圈;剔除有缺口、扭結、毛邊及永久變形的產品。
- 潤滑 以與膠料相容的潤滑脂潤滑密封圈及路徑——EPDM 絕不接觸石油類;FFKM 使用 PFPE。
- 遮蔽 密封圈必須經過的每個螺紋、鍵槽及端口邊緣。
- 送入 將密封圈就位於其壓蓋中;滑入,切勿滾動;安裝後拉伸 ≤ 5%。
- 核實 以指尖沿溝槽檢查,完全就位,以均勻扭力方正地合上。
- 同一位置反覆出現扭轉? 先量度壓蓋——寬度、拉伸、角位、壓縮——才歸咎操作人員。
安裝筆直的密封圈
本文所述的大部分問題均可在規格階段預防,而這正是我們的工作範疇:按壓蓋需要提供相應膠料及硬度的 O 型圈及 X 型圈、在圖紙上標明倒角及圓角,以及配合彈性體與系統流體的安裝潤滑劑。套件按位置分袋包裝,裝配人員毋須在工作檯上於兩個相近尺寸之間抉擇。
扭轉首先是幾何問題,其次才是操作問題——溝槽寬度、超過 5% 的拉伸、尖角,以及密封圈必須經過的任何端口。當客戶報告同一位置反覆出現扭轉時,我們會先索取溝槽尺寸及安裝拉伸量,而圖紙通常已能解釋失效原因,毋須查看失效的密封圈。
請將壓蓋圖紙、膠料及安裝路線發送至 sales@bosssealing.com,我們會對照所報價的密封圈檢查幾何形狀,並指出容易引發扭轉之處——連同價格及交貨期,通常一日內回覆。 聯絡表格 會送達同一批工程師,且審閱免費。