
Una junta tórica retorcida es una junta tórica defectuosa con un temporizador de retardo incorporado. La junta entra y parece estar bien, sella durante la puesta en marcha y luego se produce el fallo en espiral —la característica grieta helicoidal que sigue la circunferencia de la junta— que abre una vía de fuga semanas o meses después, normalmente cuando la máquina ya se ha enviado. El retorcimiento durante la instalación es una de las causas más citadas de fallo en campo de las juntas tóricas y, a diferencia de los problemas de química o temperatura, prevenirlo no cuesta nada: piezas limpias, el lubricante adecuado, una herramienta que no pueda cortar y una técnica de colocación que mantenga relajada la sección transversal de la junta. Este artículo es el procedimiento que entregamos a los clientes que reciben nuestras juntas tóricas por primera vez, en el orden en que un técnico de montaje trabaja realmente.
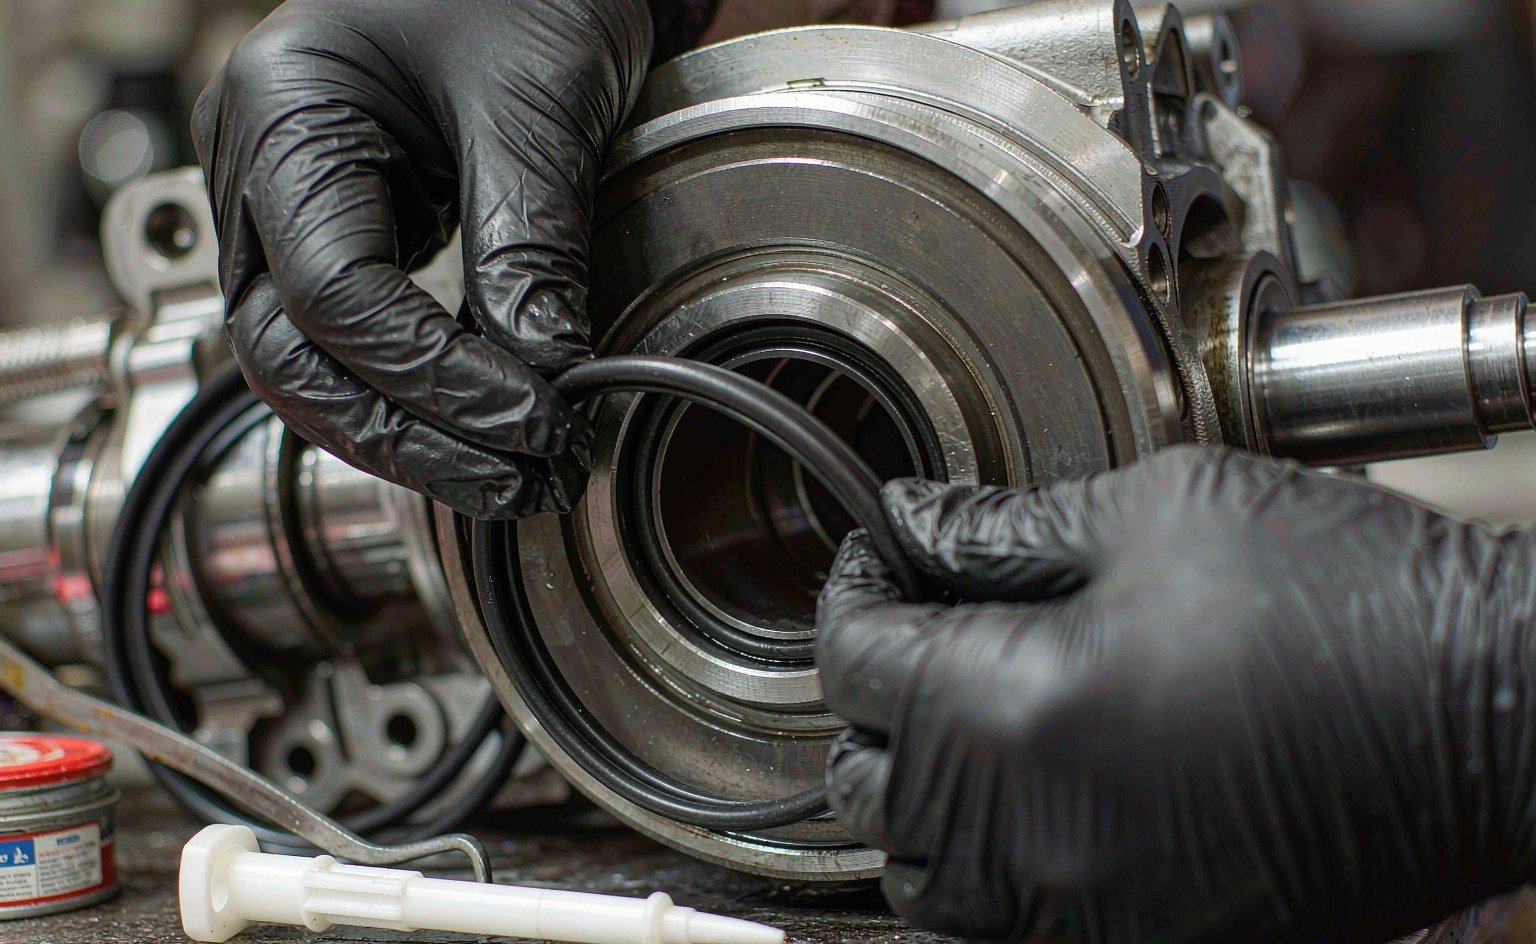
Por qué un retorcimiento destruye el sellado
Una junta tórica sella porque su sección transversal comprimida empuja contra las paredes del alojamiento con una tensión de contacto uniforme. Una junta instalada con un retorcimiento soporta esa tensión de forma desigual: el segmento retorcido está estirado por un lado y plegado por el otro, y el pliegue almacena tensión torsional en el caucho. Bajo ciclos de presión, ciclos térmicos y vibración, la junta gira lentamente en su ranura, el pliegue se propaga y la grieta que sigue la hélice se convierte en la vía de fuga. En un fallo diseccionado esto es inconfundible: la grieta envuelve la junta como un poste de barbero, en un plano de aproximadamente 45° respecto a la sección transversal.
El retorcimiento se produce de tres maneras. Ocurre durante la instalación, cuando la junta rueda por un eje o es arrastrada alrededor de una ranura con alta fricción. Ocurre por la geometría del alojamiento: una ranura demasiado ancha permite que la junta se desplace y se pliegue bajo los pulsos de presión; un estiramiento excesivo reduce la sección transversal y hace que la junta sea inestable. Y ocurre por hábitos de montaje: reasentar una junta que “no parecía estar bien” haciéndola rodar con la uña es como nacen muchas juntas retorcidas en el banco de trabajo. La lista de soluciones a continuación aborda las tres, en el orden en que se producen.
Paso 1: Preparar la ranura e inspeccionar la junta
La fricción es lo que convierte una junta deslizante en una junta rodante, y la contaminación es la principal fuente de fricción. Limpie la ranura, las caras de acoplamiento y cualquier chaflán de entrada con un paño sin pelusa y un disolvente compatible; una sola viruta metálica bajo la junta crea una vía de fuga y obliga a la junta a pasar por encima de ella, lo que en sí mismo es un desencadenante de retorcimiento. Aproveche para revisar las esquinas del fondo de la ranura: los radios de acuerdo de R0,2–0,5 mm son la recomendación estándar, y una esquina afilada causa un doble daño: corta la junta durante la instalación y concentra la tensión después.
Inspeccione la propia junta antes de que se acerque siquiera a la ranura. Busque muescas, rebabas, picaduras y secciones aplanadas, y pase la junta entre los dedos limpios: una muesca que se pueda notar con la yema de un dedo enguantado provocará una fuga. Nunca instale una junta que se haya almacenado doblada o colgada de un clavo; la deformación permanente de una junta doblada no se puede eliminar presionándola con el alojamiento. Por la misma razón, las juntas deben llegar al banco de trabajo en su embalaje, no sueltas en una bandeja de piezas donde recogen suciedad abrasiva y se deforman unas a otras.
Paso 2: Lubricar con una grasa compatible, no con cualquier grasa
La lubricación es el mecanismo de prevención del retorcimiento, no un extra opcional. Una película fina y uniforme sobre la junta y sobre cada superficie por la que vaya a deslizarse reduce la fricción de instalación lo suficiente para que la junta se deforme en lugar de rodar. “Fina” es importante: una capa brillante, no una capa que gotee. El exceso de grasa se acumula en el alojamiento, puede obstruir puertos y pasajes de sensores y, en servicio con gases, se convierte en una fuente de contaminación por sí mismo.
La compatibilidad es donde realmente se dañan los montajes. El lubricante incorrecto no solo no ayuda: ataca a la junta. Las grasas de base petrolífera hinchan y degradan el EPDM; la grasa de silicona no es adecuada para servicio con oxígeno y es un problema de contaminación cerca de procesos de horneado; y las juntas de FFKM en herramientas de proceso deben recibir grasa de PFPE, no silicona corriente, por razones de limpieza. La tabla siguiente es la versión de taller que enviamos con el producto.
| Compuesto de la junta tórica | Utilice este lubricante | No utilice nunca | Por qué |
|---|---|---|---|
| NBR / HNBR | Grasa de petróleo, grasa de silicona | Nada común: verifique con fluidos exóticos | El NBR tolera aceites base de petróleo |
| EPDM | Grasa de silicona, jabón a base de glicerina | Cualquier grasa o aceite de petróleo | Los productos de petróleo hinchan y ablandan el EPDM en cuestión de horas |
| FKM | Grasa de silicona (no para servicio de plasma), grasa de PFPE | Grasa de petróleo en servicios calientes o de combustible | Compatibilidad del aceite base y caída de temperatura en la película |
| FFKM (herramientas de proceso) | Solo grasa de PFPE | Grasa de silicona | La contaminación por silicona sobrevive a los horneados; el PFPE es limpio para el proceso |
| Silicona (VMQ) | Grasa de silicona | Grasa de petróleo | Los aceites base de petróleo atacan el caucho de silicona |
Una regla más que evita discusiones en el taller: en caso de duda, una pequeña cantidad del propio fluido de trabajo del sistema suele ser un lubricante de montaje seguro para montajes hidráulicos y neumáticos, siempre que el fluido esté limpio, filtrado y sea compatible con el compuesto. Una grasa que sea “químicamente compatible y no obstruya nada aguas abajo” es mejor que los fluidos improvisados, pero un fluido limpio improvisado es mejor que la grasa de petróleo sobre EPDM en todos los casos.
Paso 3: Utilizar herramientas que no puedan cortar y protectores donde la junta deba pasar
La lesión clásica en el banco de trabajo es una junta arrastrada sobre una rosca, un chavetero o el borde de un puerto con un destornillador “ayudando”. Cualquier borde metálico afilado —incluido el borde de un punzón desgastado— corta el caucho en una línea demasiado fina para verla, y esa línea es un iniciador de grieta bajo presión. El juego de herramientas correcto es deliberadamente romo: punzones para juntas tóricas de plástico o latón, conos y fundas de instalación con guías pulidas y achaflanadas, y nada más afilado que la forma de una uña.
Donde la junta deba cruzar un peligro que no pueda evitar —el extremo roscado de un vástago, un eje estriado, la abertura de un puerto a mitad de recorrido—, proteja el peligro. Un cono de instalación sobre una rosca, una funda alisada sobre un estriado o una vuelta de cinta lisa sobre un resalto afilado dan a la junta una trayectoria de deslizamiento continua. La cinta de enmascarar es aceptable como protector temporal siempre que su adhesivo nunca toque la junta; los residuos de adhesivo se convierten en un punto de fricción y en una fuente de contaminación.
Paso 4: Colocar la junta: nunca hacerla rodar
Este es el paso en el que realmente se previene el retorcimiento. La regla: la junta se desliza, no rueda. En una instalación en ranura de pistón, asiente primero la junta en la ranura y luego deslice todo el pistón en el taladro: el alojamiento es el hogar de la junta, y cuanto menor sea la distancia que recorre la junta sin protección, menor será la probabilidad de que se retuerza. Nunca haga girar la junta por un eje como si fuera una tuerca; cada rotación que da en el camino es un retorcimiento almacenado.
Mantenga el estiramiento bajo control durante la colocación. Un estiramiento de instalación de hasta aproximadamente el 50 % es aceptable para pasar sobre bridas, pero una vez que la junta está asentada en el alojamiento, el estiramiento instalado no debe superar aproximadamente el 5 %; más allá de eso, la sección transversal se adelgaza, la fuerza de sellado cae por debajo del diseño y la junta tiene holgura sobrante que los pulsos de presión retorcerán gustosamente. Si una junta necesita un estiramiento violento para llegar a su ranura, el tamaño es incorrecto; corrija el tamaño, no la técnica.
Paso 5: Verificar antes del cierre
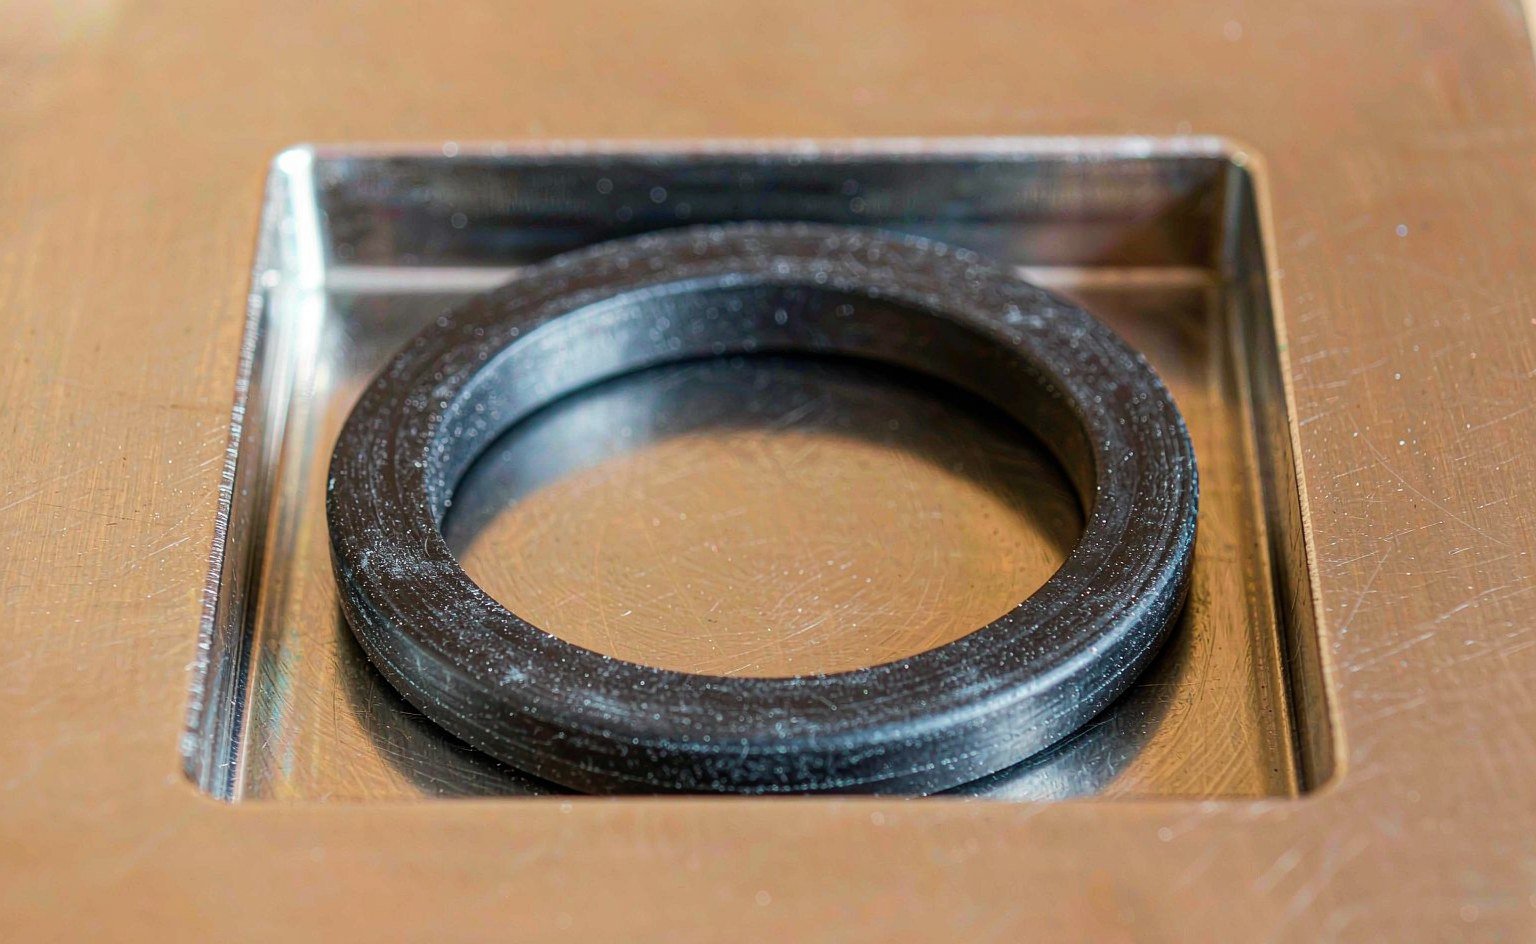
Dos comprobaciones cierran el procedimiento, y ambas llevan menos de un minuto. Primero, pase la yema de un dedo limpio y enguantado alrededor de la junta asentada en la ranura: la sección transversal debe sentirse uniforme en todo el recorrido, sin puntos apretados, sin pliegues, sin segmentos que sobresalgan. Una junta retorcida a menudo se revela como una sutil ondulación o un punto de pinzamiento en lugar de un sacacorchos evidente. Segundo, antes de cerrar la unión, confirme que la junta está completamente asentada en el fondo de la ranura en todo su perímetro; una junta que sobresale por un lado será cizallada por la cara de acoplamiento al cerrar.
Después, discipline el propio cierre. Monte las piezas de acoplamiento en escuadra, con un par de apriete uniforme en los pernos en patrón cruzado; una unión cerrada torcida pinza un lado de la junta y puede plegarla incluso si estaba perfecta en la ranura. En un montaje hidráulico, vigile la primera carrera de presión: una junta que se instaló retorcida a veces muestra un breve rezume antes de que la grieta se propague por completo, y detectarlo en la primera presurización es mucho más económico que encontrarlo en el cliente.
Geometría del alojamiento que invita al retorcimiento
Cuando el retorcimiento aparece repetidamente en la misma posición —mismo número de pieza, misma estación, varios montadores—, deje de culpar a la técnica y mida el alojamiento. La geometría, y no el error del operario, es la causa raíz en los casos recurrentes, y la lista de comprobación siguiente cubre los sospechosos habituales.
| Comprobación de geometría | Objetivo | Mecanismo de retorcimiento cuando es incorrecta |
|---|---|---|
| Ancho de ranura frente a sección transversal | Según las tablas de alojamiento del proveedor; espacio suficiente, no excesivo | Demasiado estrecha pinza la junta; demasiado ancha permite que se pliegue bajo los pulsos de presión |
| Estiramiento instalado | ≤ ~5 % en el alojamiento; ≤ ~50 % momentáneo durante la instalación | Un estiramiento elevado adelgaza la sección transversal y deja holgura que gira |
| Radios de las esquinas de la ranura | R0,2–0,5 mm | Las esquinas afiladas cortan la junta e inician grietas que siguen los planos de torsión |
| Chaflanes de entrada | 15–30° incluido, pulidos | Las entradas romas o con rebabas obligan a la junta a doblarse sobre el borde |
| Holgura en movimiento alternativo | Longitud de la ranura con margen para el recorrido de la junta | Una junta arrastrada a lo largo de su ranura en cada carrera rueda bajo la fricción |
| Compresión de apriete | Estática 15–30 %; dinámica 8–20 % | Una compresión extrema (40 % o más) multiplica el riesgo de torsión incluso en una ranura correcta |
La fila de compresión merece una nota: muchos montadores aprietan más “para ir sobre seguro”, pero una compresión muy superior a la banda recomendada aumenta la fricción de instalación, eleva la tensión almacenada y hace que la junta sea más difícil de asentar sin rodar, es decir, el efecto contrario al deseado. Si una unión solo sella con una compresión abusiva, las dimensiones del alojamiento o la selección de la sección transversal son incorrectas; nuestro gama de juntas tóricas y juntas X cubre las secciones transversales estándar, y cuando un alojamiento no estándar forma parte de un equipo fijo, suministramos secciones transversales personalizadas a su medida.
Cuando una junta ya está torsionada
No intente corregir una junta torsionada girándola en sentido contrario. La tensión torsional ya está almacenada en el caucho, y “destorsionarla” en el banco deja esa misma tensión almacenada apuntando en la dirección opuesta: la junta seguirá fallando, solo que con la grieta recorriendo la hélice contraria. Retírela, inspeccione la ranura para encontrar la causa (contaminación, rebaba, geometría) e instale una junta nueva siguiendo el procedimiento completo. La única junta que se ahorra al reasentarla no compensa la reclamación de garantía que provocará más adelante.
Para distribuidores y montadores de kits, la misma disciplina se aplica aguas arriba: las juntas dobladas en el almacenamiento, las juntas embolsadas sueltas donde se deforman unas a otras y las juntas limpiadas con el lubricante de taller equivocado antes del embalaje llegan al cliente ya dañadas. Nuestra línea de kits de sellado se embala y ensaca con la condición de instalación como especificación, no como algo secundario, porque un kit que se instala limpiamente es la publicidad más barata que puede comprar un taller de sellos.
Entre las referencias de colegas que conviene tener en el banco están las guías de instalación de distribuidores como Forever Seals y las las tablas de diseño de alojamientos de O-Ring Seal, además de las referencias generales de ingeniería de The Engineering ToolBox para consultar compatibilidades de fluidos y materiales.
Resumen: el procedimiento en una tarjeta
- Limpie la ranura, las caras de unión y las entradas con un paño sin pelusa y disolvente compatible; compruebe los radios de las esquinas.
- Inspeccione la junta; rechace muescas, dobleces, rebabas y deformación permanente.
- Lubrique la junta y el recorrido con una grasa compatible con el compuesto: el EPDM nunca ve petróleo; el FFKM recibe PFPE.
- Proteja cada rosca, chavetero y borde de puerto que la junta deba cruzar.
- Introduzca la junta asentada en su alojamiento; deslícela, nunca la haga rodar; estiramiento ≤ 5 % instalada.
- Verifique con la yema del dedo alrededor de la ranura, asiente por completo y cierre en escuadra con un par uniforme.
- ¿Torsión recurrente en una misma posición? Mida el alojamiento (anchura, estiramiento, esquinas, compresión) antes de culpar al operario.
Juntas que se instalan rectas
La mayor parte de lo que describe este artículo es prevenible en la fase de especificación, que es donde trabajamos: juntas tóricas y juntas en X en el compuesto y la dureza que necesita el alojamiento, chaflanes y radios indicados en el plano, y lubricante de instalación compatible tanto con el elastómero como con el fluido del sistema. Los kits se envían ensacados por posición, para que el montador no tenga que elegir entre dos tamaños parecidos en el banco.
La torsión es un problema de geometría antes que un problema de manipulación: anchura de la ranura, estiramiento superior al 5 %, esquinas afiladas y cualquier puerto que la junta deba cruzar. Cuando un cliente informa de una torsión recurrente en una misma posición, primero pedimos las dimensiones de la ranura y el estiramiento instalado, y el plano suele explicar el fallo sin necesidad de la junta dañada.
Envíe el plano del alojamiento, el compuesto y la ruta de instalación a sales@bosssealing.com, y comprobaremos la geometría frente a la junta que estamos presupuestando y señalaremos lo que invita a la torsión, con precio y plazo de entrega, normalmente en menos de un día. El formulario de contacto llega a los mismos ingenieros, y la revisión es gratuita.