
Los equipos de proceso químico y de semiconductores exigen dos cosas a un sello al mismo tiempo: sobrevivir a la química y mantenerse limpio mientras lo hace. Ninguna familia de elastómeros responde a ambas exigencias en toda la herramienta, y por eso los ingenieros de fábrica y de CPI acaban especificando una combinación: FFKM donde el plasma, la temperatura o una química agresiva descalifican cualquier opción más económica, y diseños de la familia del PTFE donde la permeación, la generación de partículas o el creep marcan el límite. Este artículo repasa cómo se comportan realmente ambas familias en el hardware de proceso, dónde encaja cada una y los detalles de especificación —sistema de curado, grado del compuesto, geometría del alojamiento, intervalo de mantenimiento preventivo— que separan un sello que dura un ciclo completo de mantenimiento preventivo de uno que obliga a parar la herramienta antes de tiempo. Las cifras que aparecen a continuación proceden de datos publicados por los fabricantes y de lo que observamos en la inspección de recepción cuando clientes del entorno de fábrica nos envían piezas fallidas para su análisis.
Lo que el servicio de proceso exige realmente a un sello
Un sello en una cámara de deposición o de grabado se enfrenta a una combinación que ninguna otra industria plantea a un elastómero. Las paredes de la cámara pasan de temperatura ambiente a 200–350 °C en las zonas calientes. Los gases de proceso —NF₃, SF₆, Cl₂, HBr, WF₆— son de por sí reactivos, y el plasma generado a partir de ellos es mucho más agresivo que el gas bruto. Cada ciclo de mantenimiento preventivo implica la exposición a limpiezas in situ o limpiezas húmedas con química fluorada. Y la penalización por la degradación del sello no es solo una fuga: un sello que se desprende contamina el producto. Una sola junta tórica degradada en una cámara ICP puede depositar partículas sobre las obleas aguas abajo y echar por tierra el argumento de rendimiento de todo el trimestre.
Las plantas de la industria de proceso químico (CPI) imponen un perfil relacionado pero distinto. La temperatura suele ser más baja —150–250 °C en reactores y líneas de transferencia—, pero la química es más amplia y menos predecible: aminas, cetonas, ésteres, vapor caliente, fluidos ácidos, oxidantes. Un sello que resiste todo lo que hay en la cámara puede aun así fallar por deformación permanente tras meses a temperatura, lo cual es una propiedad mecánica, no química.
Tres familias de materiales cubren casi todo este servicio: FFKM para las posiciones de sellado con elastómero, PTFE y sus compuestos con cargas para posiciones estáticas y con muelle energizador y —en los extremos— diseños encapsulados que combinan una camisa de PTFE con un núcleo de elastómero. Todo lo demás (FKM, EPDM, silicona) pertenece a servicios auxiliares: enfriadoras, circuitos de refrigeración, líneas de vacío primario que transportan gases inertes, accionamiento neumático. Colocar una junta tórica de FKM dentro de una cámara de proceso es el error de aprovisionamiento más común que vemos, y suele manifestarse como el sello que falla tres mantenimientos preventivos seguidos mientras todo lo que lo rodea funciona bien.
FFKM: lo que la química te aporta
El FFKM (perfluoroelastómero, designación ASTM D1418) sustituye esencialmente todo el hidrógeno de la cadena polimérica por flúor. El resultado se comporta como un caucho que ha tomado prestada su personalidad química del PTFE: los datos publicados del sector atribuyen a los compuestos de FFKM resistencia a más de 1.800 productos químicos, incluidos los ácidos concentrados, las aminas, las cetonas y los entornos de plasma que atacan a todos los demás elastómeros. Las temperaturas de servicio continuo van de 260 a 300 °C según el compuesto, con grados de alta temperatura clasificados hasta 327 °C en servicio intermitente. Entre las marcas comerciales figuran Kalrez (originalmente DuPont, ahora producida bajo el paraguas de Qnity), Chemraz (Greene Tweed), Perlast (PPE), Simriz (Freudenberg) e Isolast (Trelleborg); la biblioteca de sellado de Trelleborg publica datos comparativos utilizables de varias de estas familias.
Merece la pena entender la física que hay detrás del precio, porque explica tanto lo que el FFKM hace bien como lo que hace mal. La fluoración elimina los puntos de ataque químico, pero también elimina los puntos que confieren al caucho ordinario su flexibilidad a baja temperatura y su comportamiento frente a la fricción. Los compuestos de FFKM suelen arrancar en torno a −10 o −15 °C salvo que se especifique un grado especial de baja temperatura, y su coeficiente de fricción es alto: el FFKM no es un material para anillos dinámicos por elección. La química de curado también importa: los compuestos curados con peróxido dominan el servicio en semiconductores, y el paquete de cargas (tipos de negro de carbono, micropolvos de PTFE) es lo que distingue un compuesto de grado plasma de uno de grado químico de uso general. Dos juntas tóricas de FFKM con dimensiones idénticas pueden comportarse de forma completamente distinta a través de un límite de plasma.
| Propiedad | FFKM (típico) | FKM (típico) | PTFE (virgen) |
|---|---|---|---|
| Temperatura continua | 260–300 °C (hasta 327 °C en algunos grados) | −20 a +200 °C | −200 a +260 °C |
| Resistencia química | Casi universal; más de 1.800 productos químicos | Buena para aceites, combustibles y muchos ácidos; atacado por aminas, cetonas y vapor caliente | Casi universal; no es un caucho |
| Resistencia al plasma | Depende del compuesto; los grados para plasma son excelentes | Deficiente | Excelente |
| Deformación permanente, 200 °C × 70 h | 12–30 % (según el compuesto) | 15–40 % típico | No aplica: lo rige el creep |
| Recuperación elástica | Alto: sella como un caucho | Alta | Ninguno: fluencia en frío |
| Costo relativo | Muy alto | Medio | De bajo a medio |
La fila de la deformación permanente merece atención. Una deformación permanente del 12–15 % a 200 °C × 70 h —alcanzable en los mejores compuestos de FFKM de uso general— es lo que permite a una junta tórica de FFKM mantener la tensión de contacto a lo largo de meses de ciclos térmicos, que es el mecanismo real de la mayoría de los fallos de sellos en zonas calientes. Cuando un sello de cámara “parece estar bien” pero fuga tras un bake-out, la sección transversal ha tomado una deformación permanente y la tensión de contacto se ha perdido.
Ajustar el compuesto al proceso
El FFKM no es un único material; es una familia de compuestos ajustados mediante el sistema de curado y las cargas. Las guías de compuestos publicadas —incluidas las herramientas de selección de compuestos Kalrez — convergen en la correspondencia que se muestra a continuación, que utilizamos como primer filtro cuando un cliente describe una cámara.
| Proceso / entorno | Condiciones típicas | Familia de compuestos | Por qué |
|---|---|---|---|
| Grabado por plasma (CCP/ICP) | 80–250 °C; plasma de Cl₂, HBr, SF₆, NF₃ | Grados resistentes al plasma y de bajas partículas (clase Kalrez 6375/7075) | Resiste el ataque del plasma fluorado; bajo desgasificación y baja generación de partículas |
| PECVD / ALD | 200–350 °C; SiH₄, NH₃, TMA, H₂O | Grados de alta temperatura (clase Kalrez 9500 / Sahara, clase Chemraz 555) | Clasificaciones de 300 °C+ en continuo con deformación permanente estable |
| Implantación iónica | De casi ambiente a 100 °C; BF₃, AsH₃ | Grados de semiconductores de uso general | Exposición química sin calor; predomina la limpieza |
| Reactores y líneas de transferencia de CPI | 150–250 °C; ácidos, aminas, disolventes | Grados químicos de uso general (clase Kalrez 6375) | El espectro químico más amplio a coste moderado dentro de la familia FFKM |
| Servicio de vapor / SIP / CIP | Vapor saturado a 150 °C o más, ciclos repetidos | Compuestos FFKM aptos para vapor | El FKM se degrada con vapor caliente; los grados FFKM para vapor mantienen la deformación permanente por compresión |
| Bancos húmedos, decapado | De ambiente a 80 °C; HF, H₂SO₄/H₂O₂, cáustico caliente | FFKM de uso general o diseños encapsulados | El coste puede reducirse a temperaturas más bajas con juntas encamisadas |
Dos errores de selección se repiten con frecuencia. El primero es especificar un FFKM de grado térmico en una aplicación de plasma porque la temperatura de la ficha técnica parecía impresionante: los grados térmicos no son automáticamente grados para plasma, y la carga que mejora el envejecimiento térmico puede empeorar la erosión por plasma. El segundo es tratar “FFKM” como intercambiable entre marcas: un Chemraz 505 y un Kalrez 4079 se sitúan en envolventes de servicio similares, pero un comprador que sustituye solo por el nombre de la marca sin comparar las fichas técnicas de los compuestos puede encontrarse con una variación del 20 % en la deformación permanente por compresión a temperatura. Compare el compuesto, no la marca registrada.
Plasma, desgasificación y generación de partículas
En las herramientas de proceso de vacío, la junta tiene una segunda función además de mantener el diferencial de presión: no debe añadir contaminación. Importan tres mecanismos, y se miden de forma distinta.
La erosión por plasma es el ataque químico de un gas ionizado rico en radicales. Adelgaza la superficie de la junta, genera partículas de fluoruro y, en casos graves, altera la geometría de la junta lo suficiente como para crear una vía de fuga. Los compuestos FFKM resistentes al plasma lo abordan con una química de curado y unos paquetes de cargas modificados; los datos publicados por los fabricantes de compuestos sobre cámaras muestran diferencias de vida útil de dos a tres veces entre un compuesto de uso general y uno de grado plasma en la misma posición de grabado.
La desgasificación es la liberación de especies volátiles bajo vacío y calor: residuos de curado, plastificantes, fragmentos de bajo peso molecular. Importa en las herramientas de deposición porque las especies desgasificadas acaban formando películas sobre ópticas y obleas. Los compuestos ultralimpios (la clase Kalrez 7075 es la referencia habitual) están formulados específicamente para baja desgasificación y bajos extractables; el cribado frente a límites de pérdida total de masa del estilo ASTM E595 es práctica estándar para equipos ópticos y de deposición.
La generación de partículas es el extremo mecánico del mismo problema: una junta que roza, rueda o se abrasiona durante los ciclos de la puerta desprende su propia superficie. Por eso las juntas de fábrica se especifican con requisitos de calidad superficial, por eso existen juntas de puerta adheridas o fijadas mecánicamente, y por eso los procedimientos de mantenimiento preventivo sustituyen las juntas tóricas según un calendario aunque la junta “parezca estar bien”: la degradación que genera partículas no siempre es visible.
Una consecuencia práctica para los compradores: la inspección de recepción de FFKM para semiconductores no es la misma que la del caucho industrial. Una especificación de recepción de grado de fábrica debe incluir manipulación de limpieza (doble bolsa, sin talco, sin grasa de silicona corriente), documentación de trazabilidad del compuesto y, en muchas cuentas, certificación a nivel de lote. Los PPE (Precision Polymer Engineering) y los sistemas de documentación de Kalrez marcan la pauta aquí: cada pieza es trazable hasta el compuesto y el lote de curado. Un proveedor que no pueda aportar esa documentación no está suministrando piezas de grado de fábrica, sea cual sea el nombre del compuesto en la cotización.
Donde toma el relevo el PTFE
El FFKM sigue teniendo dos debilidades estructurales: es un elastómero con tasas de permeación reales, y es lo bastante caro como para que usarlo en una junta estática de baja temperatura perjudique el presupuesto. El PTFE responde a ambas cosas, a costa de la elasticidad.
Para el ataque químico puro a temperatura baja o moderada, las juntas tóricas encapsuladas combinan una fina camisa de FEP o PFA con un núcleo elastómero. La camisa soporta la química —el FEP admite servicio continuo hasta unos 200 °C, el PFA hasta unos 260 °C— mientras que el núcleo aporta la fuerza de sellado. La permeación a través de una fina camisa de fluoropolímero es un orden de magnitud menor que a través de FFKM macizo, lo que importa en aplicaciones donde la propia especie permeada es el problema (suministro de productos químicos de alta pureza, medios corrosivos que atacan el hardware aguas abajo, juntas críticas para las emisiones). Las contrapartidas se detallan en nuestra línea de juntas encapsuladas: ninguna camisa sobrevive al maltrato mecánico, la pérdida de memoria es progresiva y el alto vacío encaja mal porque la camisa no puede adaptarse a los defectos superficiales como lo hace una cara de caucho.
Cuando la junta está caliente, seca o sometida a ciclos, las juntas de PTFE energizadas por muelle ocupan esa posición. Una camisa de PTFE en U o rectangular accionada por un muelle metálico (bobina inclinada, voladizo o helicoidal) sella a lo largo de un intervalo de temperatura que ningún elastómero iguala —desde servicios criogénicos hasta 260 °C y más— y el compuesto de PTFE puede cargarse (vidrio, carbono, bronce) para controlar la fluencia y el desgaste. Son la respuesta estándar en ejes de bombas químicas agresivas, transferencia criogénica en seco y pasamuros rotativos de vacío. Nuestra gama de juntas energizadas por muelle cubre las variantes habituales, y el canal de plásticos técnicos suministra el hardware de PTFE cargado y PEEK que las rodea.
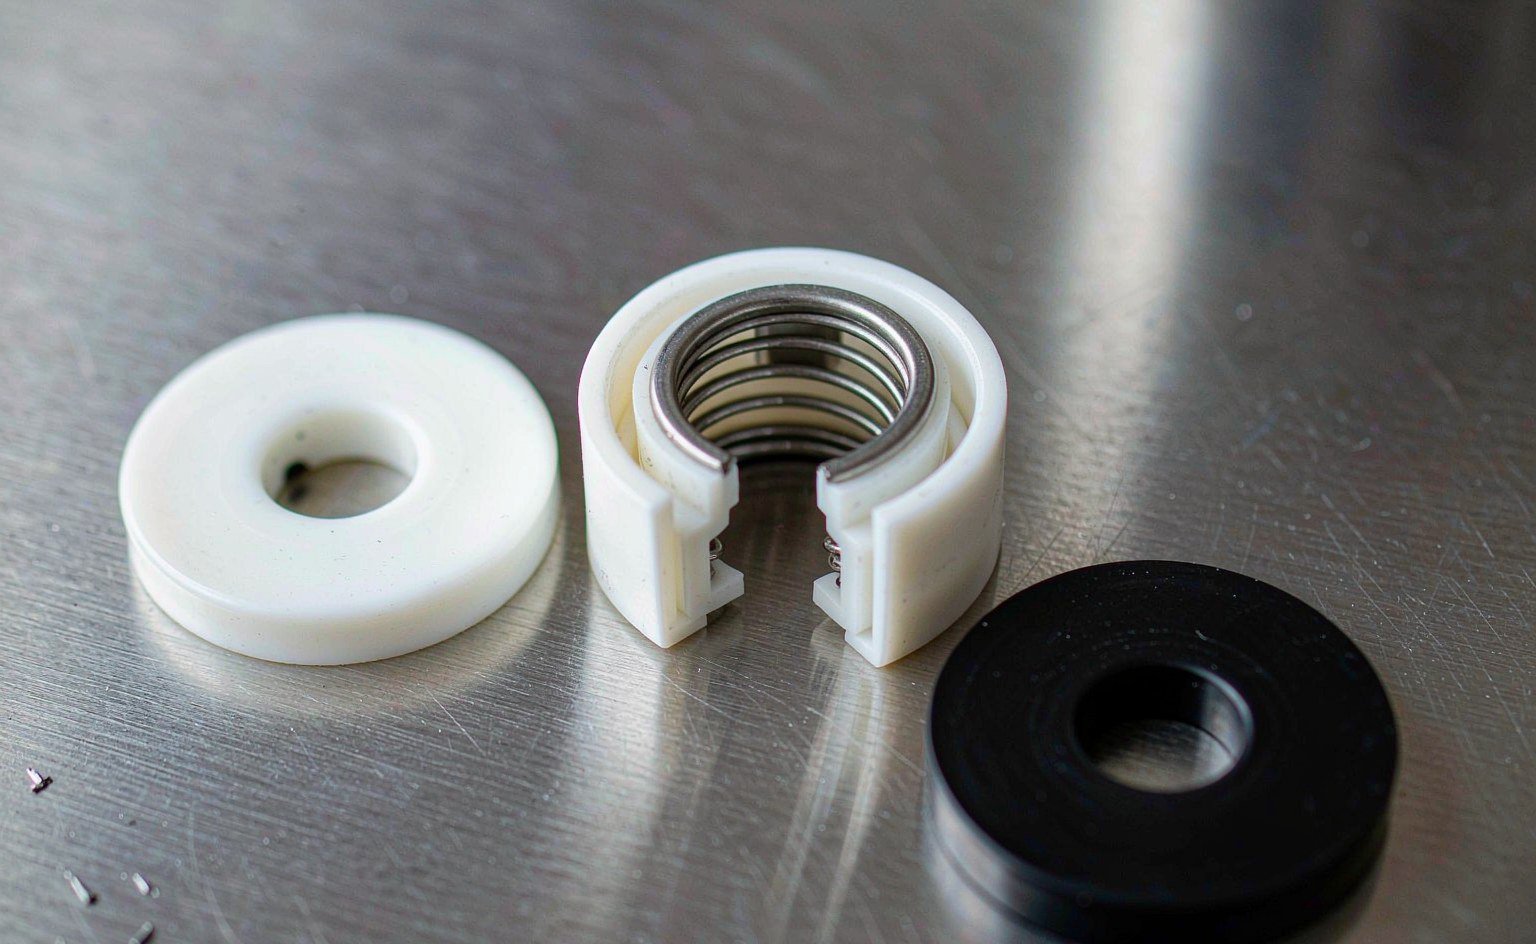
El límite honesto de la familia PTFE es la fluencia en frío. Bajo una tensión de compresión sostenida a temperatura, el PTFE fluye, y una junta de PTFE cargada estáticamente se relaja lo suficiente como para fugar a menos que el diseño lo compense: energización por muelle, carga viva o una geometría que mantenga el PTFE bajo cizalladura en lugar de compresión constante. Toda posición de sellado con PTFE requiere esa revisión de diseño; el material no perdona una instalación de apretar y olvidar.
Detalles del hardware que deciden si el compuesto sobrevive
Especificar el compuesto correcto en el alojamiento equivocado desperdicia la prima. El FFKM necesita más compresión que el FKM para sellar de forma fiable —las guías de alojamiento publicadas para FFKM rondan el 20–30 % de compresión en alojamientos estáticos de cara, frente al 15–25 % habitual en FKM— y tolera menos llenado del alojamiento, por lo que las ranuras diseñadas para NBR a menudo dejan sin material suficiente a una junta de FFKM. Al adaptar una herramienta existente, verifique la anchura y la profundidad del alojamiento con las tablas específicas de FFKM en lugar de suponer que el plano antiguo era neutro respecto al compuesto.
Las posiciones de puerta y válvula de compuerta de alto vacío añaden un problema de retención: sin presión interna que asiente la junta, una junta tórica montada verticalmente puede caerse durante el montaje. Las ranuras en media cola de milano son el compromiso habitual; las colas de milano completas retienen mejor pero cuestan dinero real en mecanizado. Y como las juntas de FFKM en estas posiciones se sustituyen en cada mantenimiento preventivo, la ranura debe detallarse para la instalación con manos enguantadas: chaflanes de entrada generosos, sin esquinas internas afiladas por debajo de R0,2 mm.
La dilatación térmica cierra la revisión del hardware. Una junta de FFKM en una tapa de cámara a 300 °C se dilata más que el alojamiento en el que se asienta; la ranura debe dejar volumen para esa dilatación o la junta se cizalla en la línea de partición. Hemos visto más fallos de FFKM en zonas calientes por ranuras copiadas de planos de FKM que por la selección del compuesto.
| Parámetro del hardware | Guía para FFKM | Error habitual en adaptaciones |
|---|---|---|
| Compresión estática de cara | 20–30 % de la sección transversal | Reutilizar el 15 % de compresión de FKM: tensión de contacto marginal a temperatura |
| Llenado del alojamiento | ≤ 85 %, objetivo ~75 % incluyendo la dilatación térmica | Ranuras dimensionadas para NBR: sin espacio para la dilatación del FFKM |
| Esquinas de la ranura | R0,2–0,5 mm, sin muescas | Esquinas afiladas que cortan la junta en cada cambio de mantenimiento preventivo |
| Retención en vacío | Media cola de milano para caras verticales | Ranura rectangular abierta: la junta se cae durante el montaje |
| Lubricante de instalación | Grasa PFPE sobre FFKM | Grasa de silicona: válida para la mayoría de las gomas, inadecuada para superficies próximas al plasma y contaminante en procesos de bake-out |
Procesamiento húmedo: química por clase
Las bancadas húmedas, las herramientas de limpieza y de stripping operan a temperaturas más bajas, pero atacan con concentraciones que las herramientas de plasma nunca ven. Asignar la química a clases mantiene la selección manejable.
Grabados con HF y óxido tamponado: el FFKM los soporta; el FKM soporta HF diluido, pero se vuelve frágil en servicio concentrado o en caliente; la goma natural y el EPDM quedan descartados. Piraña (H₂SO₄/H₂O₂): el FFKM es la única elección de elastómero con una vida útil real; la tornillería de PTFE lo rodea. Limpiezas cáusticas en caliente y de tipo SC-1: el FFKM y el EPDM funcionan ambos químicamente, pero el techo de temperatura y el comportamiento frente a partículas del EPDM suelen perder; el FFKM gana en limpieza. Disolventes — NMP, acetona, IPA: el FFKM resiste los tres; el NBR y el FKM se hinchan en NMP y en cetonas, respectivamente. Químicas de decapado de fotorresistencia, incluidas las familias basadas en aminas: las aminas atacan con fuerza al FKM, un fallo clásico que vemos en cuentas desatendidas; el FFKM es la opción por defecto.
Cuando la temperatura se mantiene por debajo de unos 80 °C y el servicio es estático, las juntas encapsuladas de FEP reducen sustancialmente el coste de estas posiciones manteniendo el margen químico: la funda no se ve afectada por las aminas ni por el HF. El límite sigue siendo mecánico: no utilice juntas encapsuladas donde la unión tenga ciclos ni donde la junta deba salvar defectos superficiales.
Intervalos de mantenimiento preventivo, trazabilidad y qué hacer en el cambio
Las juntas de FFKM en las herramientas de proceso son consumibles con un calendario, no piezas de por vida. La práctica publicada —y lo que exigen los ingenieros de equipos de fábrica— es la sustitución en cada mantenimiento preventivo programado en las posiciones críticas de cámara, independientemente de su aspecto, porque la degradación que genera partículas es invisible hasta que se convierte en un evento de rendimiento. Registre la vida de la junta en ciclos, no en semanas: una cámara que ejecuta limpiezas agresivas consume juntas más rápido que la misma cámara con una receta suave, incluso con el mismo tiempo de reloj.
En el cambio, tres comprobaciones llevan minutos y detectan la mayoría de los problemas. Mida la sección transversal de la junta retirada en cuatro puntos; más de unos pocos por ciento de deformación permanente significa que hay que revisar el alojamiento o el grado. Fotografíe la junta en su sitio antes de retirarla: el patrón de desgaste le indica si el fallo fue químico, térmico o mecánico. Y registre el lote del compuesto: cuando un lote rinde por debajo de lo esperado, el número de lote es lo que convierte una queja en una reclamación.
La inspección de recepción cierra el ciclo. Para piezas de grado de fábrica, verifique la certificación del compuesto contra el pedido de compra, el estado de doble bolsa y la ausencia de talco y agentes desmoldeantes. Para piezas de grado CPI, añada comprobaciones de dureza y visuales. Gestionamos el canal de productos personalizados para cuentas cuyas posiciones de cámara necesitan secciones transversales no estándar o formas unidas, y esas cuentas reciben la misma trazabilidad por lote que las piezas estándar: si su proveedor no puede proporcionarla, la prima que pagó por el FFKM le compró un polímero no verificado.
Cualificación de un nuevo compuesto antes de que entre en la herramienta
En una herramienta que vale cientos de miles de dólares, el presupuesto de cualificación de juntas es trivial, y omitirlo es la forma de pagar dos veces por fallos puntuales. El plan de cualificación depende de la posición, pero tres niveles cubren la mayoría de los casos. Para uniones estáticas en química húmeda, la prueba es de compatibilidad más dimensional: sumerja juntas testigo en el producto químico real del proceso, a la concentración y temperatura reales, durante 168 horas, y luego mida el cambio de volumen (acepte por debajo de aproximadamente el 10 %), el cambio de dureza y la deformación permanente por compresión. Para uniones CPI en caliente, añada la deformación permanente por compresión a la temperatura de servicio: un compuesto que supera la inmersión a 80 °C puede aun así sufrir una deformación permanente fatal tras 70 horas a 200 °C.
Para posiciones de plasma y vacío, las pruebas de banco se complican porque el comportamiento frente al plasma no se traduce a ninguna prueba de inmersión simple. Los indicadores prácticos son los datos de desgasificación (cribado tipo ASTM E595 para la pérdida total de masa y los materiales volátiles condensables recogidos), los resultados publicados de exposición al plasma para la clase de compuesto y —cuando la importancia lo justifica— una posición de prueba en la cámara menos crítica de la instalación, con la junta inspeccionada en un intervalo de mantenimiento preventivo antes de su adopción en toda la instalación. Los proveedores de compuestos de grado plasma publican datos de exposición en cámara; pídalos por tipo de posición, no por folleto de marca.
El último nivel es organizativo: deje por escrito el resultado de la cualificación con la designación del compuesto, el formato de documentación del lote, las reglas de almacenamiento y el lubricante de instalación, y adjúntelo a la línea de la lista de materiales. Las juntas se vuelven a aprovisionar bajo presión de tiempo, y el documento que sobrevive a esa presión es el que impide que un compuesto bien cualificado sea sustituido por un imitador más barato tres rondas de aprovisionamiento después.
Aprovisionamiento sin pagar de más
El precio del FFKM premia la especificidad. El error caro es especificar el grado ultra limpio insignia en posiciones que solo necesitan resistencia química de uso general; el error de fiabilidad es el contrario. Asigne primero cada posición a una clase de compuesto y luego pida a los proveedores su grado equivalente con datos publicados de deformación permanente por compresión y de plasma: no un nombre de marca, los datos. Los catálogos de nivel par de distribuidores como Seal Sales y los resúmenes de materiales de especialistas como Fitco Rings son útiles para contrastar qué clase de compuesto necesita realmente una posición antes de que empiece la conversación de presupuesto.
La disciplina de segunda fuente importa porque los plazos de entrega del FFKM son largos y las posiciones con una sola fuente detienen las herramientas. Cualifique al menos un compuesto equivalente por posición —misma clase, datos publicados, trazabilidad— para que una interrupción de suministro cueste un pedido, no un retraso de mantenimiento preventivo. Para las posiciones de la familia PTFE, el mecanizado agiliza la segunda fuente: la tornillería de PTFE cargado y PEEK se fabrica según plano, por lo que la carga de cualificación es dimensional y de certificación de material, no de química de curado. Nuestra línea de plásticos de ingeniería suministra esa tornillería, y la gama de juntas de alta/baja temperatura cubre las posiciones de elastómero en los extremos de temperatura donde los compuestos estándar se quedan cortos.
Puntos clave
- Adapte la clase de compuesto al proceso, no a la marca. El plasma, el calor y el servicio químico necesitan cada uno familias de FFKM diferentes; una ficha técnica de 327 °C no hace que un compuesto sea resistente al plasma.
- Las juntas de FFKM garantizan la limpieza tanto como la química. La generación de partículas y la desgasificación terminan las pruebas, no las fugas; los grados ultra limpios y la disciplina de sustitución en cada ciclo de mantenimiento preventivo forman parte de la especificación.
- Los diseños de la familia PTFE cubren los casos en los que no se necesita elasticidad. Las juntas encapsuladas reducen el coste en química húmeda a baja temperatura; el PTFE energizado por muelle asume posiciones calientes, secas y críticas para la permeación, con la fluencia compensada en el diseño.
- Compruebe el alojamiento antes de culpar al compuesto. El FFKM necesita más compresión y más volumen de alojamiento del que suelen ofrecer los planos de FKM; los fallos en zonas calientes se remontan a las ranuras con tanta frecuencia como a la química.
- Compre con datos y trazabilidad. Los datos de deformación permanente por compresión, plasma y desgasificación, junto con la certificación a nivel de lote, distinguen el suministro de grado de fábrica de la goma reenvasada; cualifique una segunda fuente de un compuesto equivalente por cada posición crítica.
Juntas de grado de fábrica con la documentación correspondiente
Las juntas para semiconductores y procesos húmedos son la parte de nuestra gama en la que la documentación pesa tanto como el compuesto: juntas tóricas de FFKM y perfiles personalizados con trazabilidad por lote, piezas de PTFE y PTFE cargado mecanizadas y limpiadas para la trayectoria húmeda, y juntas secundarias en FKM, EPDM y silicona donde la química lo permite. Las piezas se envían embolsadas por lote con el código de compuesto y el sistema de curado en la etiqueta.
Las comprobaciones que distinguen el suministro de grado de fábrica de la goma reenvasada son medibles: deformación permanente por compresión a la temperatura de la herramienta, datos de desgasificación y de extractables, contribución de partículas tras la limpieza y un certificado que nombre el lote en lugar de la familia de producto. Cotizamos esos números junto con la pieza, y cuando una prueba solicitada es una que no podemos respaldar, lo decimos en lugar de suponer que la supera.
Envíe la química del proceso, la temperatura de la herramienta y el plano de la junta a sales@bosssealing.com, y le responderemos con el compuesto, el paquete de datos y un precio que refleje el grado realmente suministrado. Presupuestos normalmente en un día laborable; la revisión de ingeniería es gratuita, y las formulario de contacto llega al mismo equipo.