
تطلب معدات أشباه الموصلات ومعدات العمليات الكيميائية أمرين من السدادة في الوقت نفسه: أن تصمد أمام الكيمياء، وأن تبقى نظيفة أثناء ذلك. لا توجد عائلة مطاطية واحدة تجيب عن هذين السؤالين في كامل الأداة، ولهذا ينتهي مهندسو المصانع (fab) وصناعات العمليات الكيميائية (CPI) إلى تحديد مزيج: FFKM حيث يستبعد البلازما أو الحرارة أو الكيمياء العدوانية كل ما هو أرخص، وتصاميم عائلة PTFE حيث يحدد النفاذ أو توليد الجسيمات أو الزحف الحدَّ. تستعرض هذه المقالة كيف تتصرف العائلتان فعليًا في عتاد العمليات، وأين ينتمي كل منهما، وتفاصيل المواصفات — نظام المعالجة، درجة المركّب، هندسة الحُفرة، فترة الصيانة الوقائية (PM) — التي تفصل بين سدادة تدوم دورة صيانة وقائية كاملة وأخرى توقف الأداة مبكرًا. الأرقام أدناه مستمدة من بيانات المصنّعين المنشورة ومن ما نراه في فحص الاستلام عندما يرسل إلينا العملاء المجاورون للمصانع أجزاءً فاشلة للتحليل.
ما الذي تتطلبه واجبات العملية فعليًا من السدادة
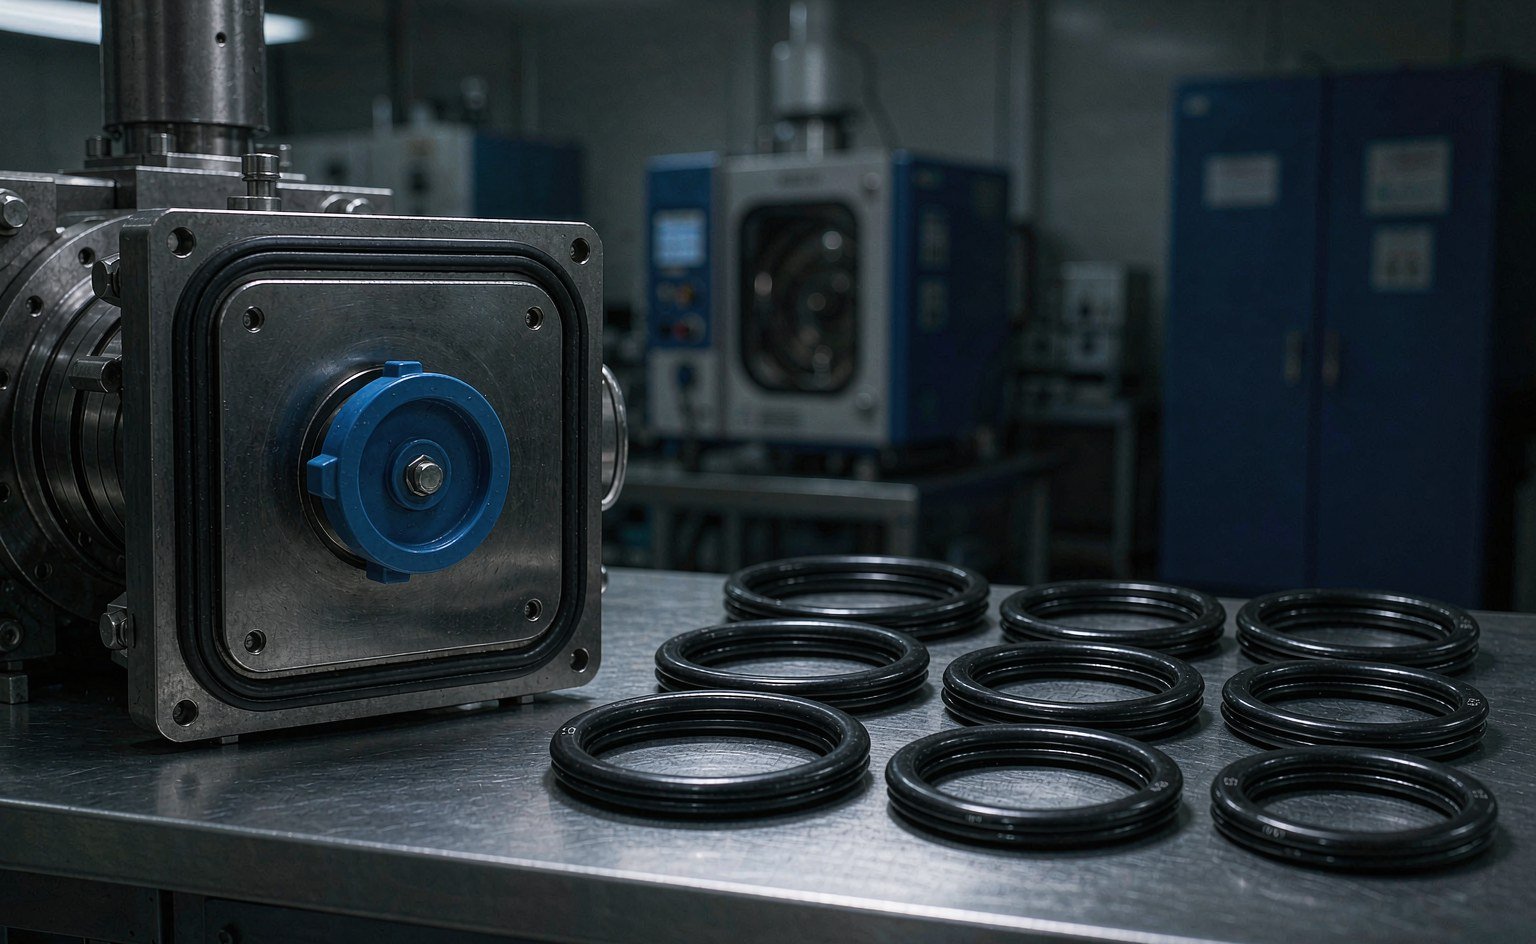
تواجه السدادة في غرفة الترسيب أو النقش مزيجًا لا تطرحه أي صناعة أخرى على المطاط. تتباين جدران الغرفة من درجة الحرارة المحيطة إلى 200–350 °م في المناطق الساخنة. غازات العملية — NF₃ وSF₆ وCl₂ وHBr وWF₆ — هي نفسها تفاعلية، والبلازما المتولدة منها أكثر عدوانية بكثير من الغاز الخام. كل دورة صيانة وقائية تعني التعرض لعمليات التنظيف الموضعي أو التنظيف الرطب بكيمياء مفلورة. وعقوبة تدهور السدادة ليست مجرد تسرب: فالسدادة المتفتتة تلوّث المنتج. حلقة O-ring متدهورة واحدة في غرفة ICP يمكن أن تضع جسيمات على الرقائق في المراحل اللاحقة وتبدد حجة الإنتاجية للربع بأكمله.
تفرض مصانع صناعات العمليات الكيميائية (CPI) ملفًا مرتبطًا لكنه مختلف. فدرجة الحرارة عادةً أقل — 150–250 °م في المفاعلات وخطوط النقل — لكن الكيمياء أوسع وأقل قابلية للتنبؤ: أمينات، كيتونات، إسترات، بخار ساخن، سوائل حامضية، مؤكسدات. السدادة التي تقاوم كل شيء في الغرفة قد تفشل مع ذلك في التصلب الانضغاطي بعد أشهر في درجة الحرارة، وهي خاصية ميكانيكية لا كيميائية.
تغطي ثلاث عائلات من المواد تقريبًا كل هذه الواجبات: FFKM لمواضع السد المطاطية، وPTFE ومركّباته المحشوة للمواضع الساكنة والمدعومة بنابض، وعلى الأطراف — تصاميم مغلّفة تجمع غلاف PTFE مع قلب مطاطي. كل ما عدا ذلك (FKM وEPDM والسيليكون) ينتمي إلى الخدمات المساعدة: المبردات، وحلقات التبريد، وخطوط التفريغ الأمامية التي تحمل غازات خاملة، والتشغيل الهوائي. وضع حلقة O-ring من FKM داخل غرفة عملية هو الخطأ الشرائي الأكثر شيوعًا الذي نراه، وعادةً ما يظهر في صورة السدادة التي تفشل ثلاث دورات صيانة وقائية متتالية بينما يعمل كل ما حولها بشكل جيد.
FFKM: ما الذي تمنحك إياه الكيمياء
يستبدل FFKM (المطاط الفلوري المتعدد، بتصنيف ASTM D1418) أساسًا كل الهيدروجين في العمود الفقري للبوليمر بالفلور. والنتيجة تتصرف كمطاط استعار شخصيته الكيميائية من PTFE: تُنسب بيانات الصناعة المنشورة إلى مركّبات FFKM مقاومةً لأكثر من 1,800 مادة كيميائية، بما في ذلك الأحماض المركزة والأمينات والكيتونات وبيئات البلازما التي تهاجم كل مطاط آخر. تتراوح تصنيفات درجة الحرارة المستمرة بين 260–300 °م حسب المركّب، مع درجات عالية الحرارة مصنّفة حتى 327 °م للخدمة المتقطعة. تشمل العلامات التجارية المتاحة Kalrez (من DuPont أصلًا، وتُنتج الآن تحت مظلة Qnity) وChemraz (Greene Tweed) وPerlast (PPE) وSimriz (Freudenberg) وIsolast (Trelleborg) — حيث مكتبة السدادات من Trelleborg تنشر بيانات مقارنة قابلة للاستخدام عبر عدة عائلات من هذه العائلات.
يستحق الفيزياء الكامن وراء السعر الفهم، لأنه يفسر ما يجيده FFKM وما يسيء إليه. فالفَلْوَرة تزيل مواقع الهجوم الكيميائي، لكنها تزيل أيضًا المواقع التي تمنح المطاط العادي مرونته في درجات الحرارة المنخفضة وسلوكه الاحتكاكي. تبدأ مركّبات FFKM عمومًا عند نحو −10 إلى −15 °م ما لم تُحدَّد درجة خاصة منخفضة الحرارة، ومعامل احتكاكها مرتفع — فـ FFKM ليس مادة حلقات ديناميكية بالاختيار. كيمياء المعالجة مهمة أيضًا: فمركّبات المعالجة بالبيروكسيد تهيمن على خدمة أشباه الموصلات، وحزمة الحشو (أنواع أسود الكربون، ومساحيق PTFE الدقيقة) هي ما يفصل مركّب درجة البلازما عن درجة كيميائية للأغراض العامة. حلقتا O-ring من FFKM بأبعاد متطابقة يمكن أن تتصرفا بشكل مختلف تمامًا عبر حدود البلازما.
| الخاصية | FFKM (نموذجي) | FKM (نموذجي) | PTFE (بكر) |
|---|---|---|---|
| درجة الحرارة المستمرة | 260–300 °م (حتى 327 °م في بعض الدرجات) | −20 إلى +200 °C | −200 إلى +260 °C |
| مقاومة المواد الكيميائية | شبه شامل؛ أكثر من 1,800 مادة كيميائية | جيد للزيوت والوقود والعديد من الأحماض؛ تهاجمه الأمينات والكيتونات والبخار الساخن | شبه شامل؛ ليس مطاطًا |
| مقاومة البلازما | يعتمد على المركّب؛ درجات البلازما ممتازة | ضعيف | ممتاز |
| التصلب الانضغاطي، 200 °م × 70 ساعة | 12–30% (يعتمد على المركّب) | 15–40% نموذجي | لا ينطبق — الزحف هو الحاكم بدلًا من ذلك |
| الاسترداد المرن | مرتفع — يُحكم الإغلاق كالمطاط | عالي | لا شيء — تدفق بارد |
| التكلفة النسبية | مرتفع جدًا | الوسيط | منخفض إلى متوسط |
يستحق صف التصلب الانضغاطي الانتباه. فالتصلب الانضغاطي بنسبة 12–15% عند 200 °م × 70 ساعة — وهو ما يمكن تحقيقه في مركّبات FFKM الأفضل للأغراض العامة — هو ما يمكّن حلقة O-ring من FFKM من الحفاظ على إجهاد التلامس عبر أشهر من الدورات الحرارية، وهو الآلية الفعلية لمعظم أعطال السدادات في المناطق الساخنة. عندما تبدو سدادة الغرفة “بخير” لكنها تتسرب بعد عملية الخبز، يكون المقطع العرضي قد أخذ تصلبًا وقد ذهب إجهاد التلامس.
مطابقة المركّب مع العملية
FFKM ليس مادة واحدة؛ بل عائلة من المركّبات المضبوطة بنظام المعالجة والحشو. تتقارب أدلة المركّبات المنشورة — بما في ذلك موارد اختيار مركّبات Kalrez — على المطابقة أدناه، التي نستخدمها كمرشح أول عندما يصف العميل غرفة.
| العملية / البيئة | الظروف النموذجية | عائلة المركّب | السبب |
|---|---|---|---|
| نقش بالبلازما (CCP/ICP) | 80–250 °م؛ بلازما Cl₂ وHBr وSF₆ وNF₃ | درجات مقاومة للبلازما ومنخفضة الجسيمات (فئة Kalrez 6375/7075) | تقاوم هجوم البلازما المفلورة؛ انبعاث غازات وتوليد جسيمات منخفض |
| PECVD / ALD | 200–350 °م؛ SiH₄ وNH₃ وTMA وH₂O | درجات عالية الحرارة (فئة Kalrez 9500 / Sahara، فئة Chemraz 555) | تصنيفات مستمرة 300 °م+ مع تصلب انضغاطي مستقر |
| زرع الأيونات | من قرب المحيطة إلى 100 °م؛ BF₃ وAsH₃ | درجات أشباه موصلات للأغراض العامة | تعرض كيميائي دون حرارة؛ النظافة هي الحاكمة |
| مفاعلات CPI وخطوط النقل | 150–250 °C؛ أحماض، أمينات، مذيبات | درجات كيميائية للأغراض العامة (فئة Kalrez 6375) | أوسع نطاق كيميائي بتكلفة معتدلة ضمن عائلة FFKM |
| خدمة البخار / SIP / CIP | بخار مشبع عند 150 °C+، دورات متكررة | مركبات FFKM المعتمدة للبخار | يتدهور FKM في البخار الساخن؛ أما درجات FFKM للبخار فتحافظ على الانضغاط الدائم |
| أحواض التجارب الرطبة، والتجريد | من المحيط إلى 80 °C؛ HF، H₂SO₄/H₂O₂، قلوي كاوي ساخن | FFKM للأغراض العامة أو تصاميم مغلّفة | يمكن خفض التكلفة عند درجات حرارة منخفضة باستخدام حشوات مغلّفة |
يظهر خطأان في المواصفات بشكل متكرر. الأول هو تحديد مركب FFKM من درجة حرارة عالية لتطبيق بلازما لأن درجة الحرارة في ورقة البيانات بدت مبهرة — فدرجات الحرارة العالية ليست تلقائيًا درجات بلازما، والحشو الذي يحسّن التقادم الحراري قد يزيد من تآكل البلازما. والثاني هو التعامل مع “FFKM” كأنه قابل للتبادل بين العلامات التجارية: فمركب Chemraz 505 ومركب Kalrez 4079 يقعان في نطاقات خدمة متشابهة، لكن المشتري الذي يستبدل بناءً على اسم العلامة التجارية وحده دون مقارنة أوراق بيانات المركبات قد يواجه تفاوتًا بنسبة 20% في الانضغاط الدائم عند درجة الحرارة. قارن المركب، لا العلامة التجارية.
البلازما والانبعاث الغازي وتوليد الجسيمات
في أدوات المعالجة بالتفريغ، للحشوة مهمة ثانية تتجاوز احتجاز فرق الضغط: يجب ألا تضيف تلوثًا. هناك ثلاث آليات مهمة، وتُقاس كل منها بطريقة مختلفة.
تآكل البلازما هو هجوم كيميائي بواسطة غاز مؤين غني بالجذور الحرة. فهو يرقّق سطح الحشوة، ويولّد جسيمات فلوريدية، وفي الحالات الشديدة يغيّر هندسة الحشوة بما يكفي لإنشاء مسار تسرب. تعالج مركبات FFKM المقاومة للبلازما ذلك عبر كيمياء معالجة معدّلة وحزم حشو؛ وتُظهر بيانات الغرف المنشورة من مصنّعي المركبات فروقًا في العمر تبلغ ضعفين إلى ثلاثة أضعاف بين مركب للأغراض العامة ومركب من درجة البلازما في موضع الحفر نفسه.
الانبعاث الغازي هو تحرر أنواع متطايرة تحت التفريغ والحرارة — بقايا المعالجة، والملدّنات، والشظايا منخفضة الوزن الجزيئي. وهو مهم في أدوات الترسيب لأن الأنواع المنبعثة تنتهي كأغشية على البصريات والرقائق. المركبات فائقة النقاء (فئة Kalrez 7075 هي المرجع المعتاد) مصممة خصيصًا لانبعاث غازي منخفض ومواد قابلة للاستخلاص منخفضة؛ ويُعد الفحص وفق حدود الفقد الكلي للكتلة على نمط ASTM E595 ممارسة معيارية لمعدات البصريات والترسيب.
توليد الجسيمات هو الجانب الميكانيكي للمشكلة نفسها: الحشوة التي تحتك أو تتدحرج أو تتآكل أثناء دورات تشغيل الباب تُسقط سطحها الخاص. ولهذا تُحدَّد حشوات المصانع بمتطلبات جودة السطح، ولهذا توجد حشوات أبواب ملصقة أو مثبتة ميكانيكيًا، ولهذا تستبدل إجراءات الصيانة الدورية حلقات O وفق جدول زمني حتى عندما تبدو الحلقة “بحالة جيدة” — فالتدهور الذي يولّد الجسيمات ليس مرئيًا دائمًا.
ثمة نتيجة عملية واحدة للمشترين: فحص الاستلام لمركبات FFKM لأشباه الموصلات ليس كفحص المطاط الصناعي. يجب أن تتضمن مواصفة الاستلام بدرجة المصانع التعامل النظيف (تغليف مزدوج، دون تلك، دون شحم سيليكون عادي)، ووثائق تتبع المركب، وفي كثير من الحسابات شهادة على مستوى الدفعة. أما PPE (Precision Polymer Engineering) وأنظمة توثيق Kalrez فتضع النمط هنا — كل قطعة قابلة للتتبع إلى المركب ودفعة المعالجة. المورّد الذي لا يستطيع تقديم تلك الوثائق لا يورّد قطعًا بدرجة المصانع، مهما كان اسم المركب في عرض السعر.
حيث يتولى PTFE المهمة
لا يزال FFKM يعاني من نقطتي ضعف هيكليتين: فهو مطاط لدن بمعدلات نفاذية حقيقية، وهو مكلف بما يكفي بحيث يضر وضعه في وصلة ساكنة منخفضة الحرارة بالميزانية. يعالج PTFE كليهما، على حساب المرونة.
للهجوم الكيميائي الصرف عند درجات حرارة منخفضة إلى معتدلة، تجمع حلقات O المغلّفة بين غلاف رقيق من FEP أو PFA وقلب من مطاط لدن. يحمل الغلاف الكيمياء — فيتحمل FEP الخدمة المستمرة حتى نحو 200 °C، وPFA حتى نحو 260 °C — بينما يوفر القلب قوة الإحكام. والنفاذية عبر غلاف رقيق من البوليمر الفلوري أقل بمرتبة قدر من النفاذية عبر FFKM الكثيف، وهو أمر مهم في التطبيقات التي تكون فيها الأنواع النافذة نفسها هي المشكلة (توصيل المواد الكيميائية عالية النقاء، والوسائط الأكالة التي تهاجم المعدات اللاحقة، والوصلات الحرجة من حيث الانبعاثات). وتُغطى المقايضات بعمق في خط الحشوات المغلّفة لدينا: فلا غلاف يصمد أمام الإساءة الميكانيكية، وفقدان الذاكرة تدريجي، والتفريغ العالي غير مناسب لأن الغلاف لا يستطيع التكيّف مع عيوب السطح كما تفعل الوجه المطاطي.
حيث تكون الوصلة ساخنة أو جافة أو متغيرة دوريًا، تتولى حشوات PTFE المنشّطة بنابض الموقع. فحشوة على شكل كأس U أو غلاف مستطيل من PTFE يُدار بواسطة نابض معدني (ملف مائل، أو كابولي، أو حلزوني) تُحكم الإغلاق عبر نطاق حراري لا يضاهيه أي مطاط لدن — من المهام المبردة إلى 260 °C وما فوق — ويمكن حشو مركب PTFE (زجاج، كربون، برونز) للتحكم في الزحف والتآكل. وهذه هي الإجابة المعيارية في أعمدة المضخات الكيميائية العدوانية، والنقل المبرد الجاف، والوصلات الدوارة للتفريغ. أما نطاق الحشوات المنشّطة بنابض لدينا فيغطي المتغيرات الشائعة، وتوفر قناة البلاستيك الهندسي معدات PTFE وPEEK المحشوة المحيطة بها.
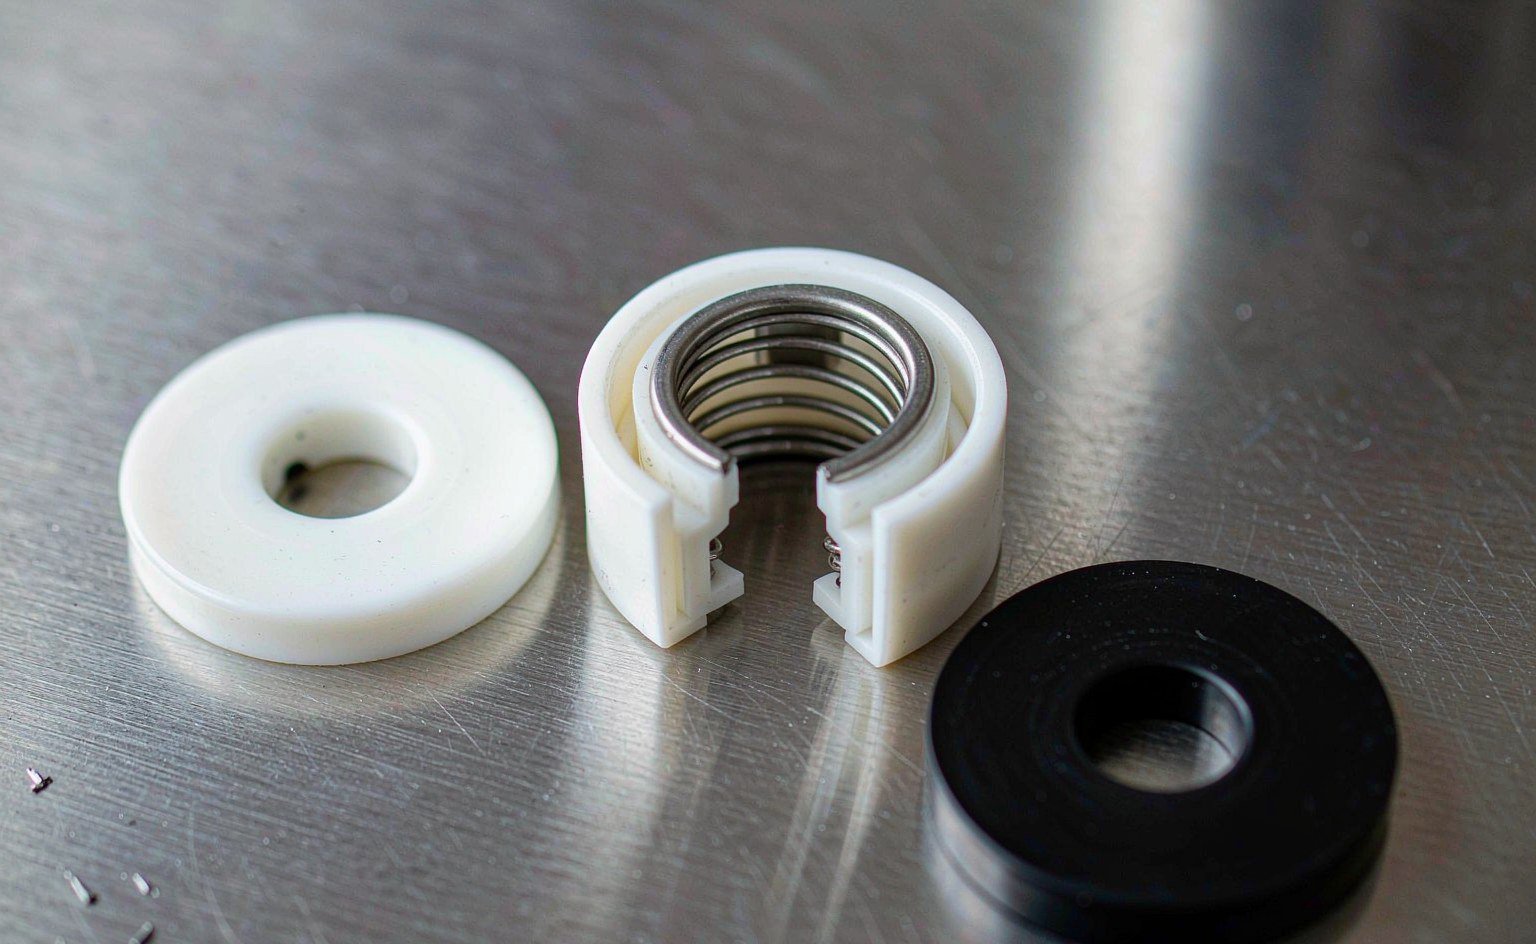
الحد الصادق لعائلة PTFE هو الزحف البارد. فتحت إجهاد ضاغط مستمر عند درجة الحرارة، يزحف PTFE، وتسترخي حشوة PTFE المحمّلة ساكنًا بما يكفي للتسرب ما لم يعوّض التصميم ذلك — تنشيط بنابض، أو تحميل حي، أو هندسة تُبقي PTFE تحت القص بدلًا من الضغط الثابت. وأي موضع إحكام بـ PTFE يحتاج إلى مراجعة التصميم تلك؛ فلن يغفر المادة تركيبًا يُربط ويُنسى.
تفاصيل المعدات التي تحدد بقاء المركب
تحديد المركب الصحيح في التجويف الخطأ يهدر القيمة المضافة. يحتاج FFKM إلى انضغاط أكبر من FKM ليُحكم الإغلاق بشكل موثوق — فإرشادات التجويف المنشورة لـ FFKM تبلغ نحو 20–30% انضغاط في تجاويف الوجه الساكنة، مقابل 15–25% الشائعة لـ FKM — وهو يتحمل امتلاء تجويف أقل، لذا فالأخاديد المصممة لـ NBR غالبًا ما تجوّع حلقة FFKM. عند تعديل أداة قائمة، تحقق من عرض التجويف وعمقه وفق جداول FFKM المخصصة بدلًا من افتراض أن الرسم القديم محايد تجاه المركب.
تضيف مواضع أبواب التفريغ العالي وصمامات الشق مشكلة احتجاز: فمع عدم وجود ضغط داخلي يُثبّت الحلقة، قد تسقط حلقة O المثبتة رأسيًا أثناء التجميع. والأخاديد نصف المتوافقة (half-dovetail) هي الحل الوسط المعتاد؛ فالمتوافقة الكاملة تحتفظ بشكل أفضل لكنها تكلف أموال تصنيع حقيقية. ولأن حلقات FFKM في هذه المواضع تُستبدل عند كل صيانة دورية، ينبغي تفصيل الأخدود للتركيب بأيدٍ مرتدية قفازات — شطف إدخال واسع، دون زوايا داخلية حادة أقل من R0.2 مم.
يُغلق التمدد الحراري مراجعة المعدات. فحلقة FFKM في غطاء غرفة عند 300 °C تتمدد أكثر من التجويف الذي تستقر فيه؛ ويجب أن يترك الأخدود حجمًا لذلك التمدد وإلا انقصّت الحلقة عند خط الفصل. لقد رأينا حالات فشل لـ FFKM في المناطق الساخنة أكثر بسبب أخاديد منسوخة من رسومات FKM منها بسبب اختيار المركب.
| معامل المعدات | إرشادات FFKM | خطأ التعديل الشائع |
|---|---|---|
| انضغاط الوجه الساكن | 20–30% من المقطع العرضي | إعادة استخدام انضغاط FKM بنسبة 15% — إجهاد تلامس هامشي عند درجة الحرارة |
| امتلاء التجويف | ≤ 85%، الهدف ~75% بما في ذلك الانتفاخ الحراري | أخاديد مقاسة لـ NBR — لا مجال لتمدد FFKM |
| زوايا الأخدود | R0.2–0.5 مم، دون خدوش | زوايا حادة تقطع الحلقة عند كل تغيير صيانة |
| الاحتجاز في التفريغ | نصف متوافق للأسطح الرأسية | أخدود مستطيل مفتوح — تسقط الحلقة أثناء التجميع |
| شحم التركيب | شحم PFPE على FFKM | شحم السيليكون — مناسب لمعظم المطاط، لكنه غير مناسب للأسطح المجاورة للبلازما وملوث لعملية التسخين (bake-out) |
المعالجة الرطبة: الكيمياء حسب الفئة
توجد أحواض المعالجة الرطبة وأدوات التنظيف والتجريد عند درجات حرارة أقل، لكنها تهاجم بتراكيز لا تراها أدوات البلازما. إن ربط الكيمياء بالفئات يجعل عملية الاختيار قابلة للإدارة.
نقش HF وأكسيد البافر: يتعامل معها FFKM؛ ويتعامل FKM مع HF المخفف لكنه يصبح هشًا في الخدمة المركزة أو الساخنة؛ والمطاط الطبيعي وEPDM مستبعدان. بيرانا (H₂SO₄/H₂O₂): FFKM هو الخيار الوحيد من الإيلاستومرات بعمر خدمة حقيقي؛ وتحيط به مكونات PTFE. التنظيف الكاوي الساخن وتنظيفات من نوع SC-1: يعمل كل من FFKM وEPDM كيميائيًا، لكن سقف درجة حرارة EPDM وسلوكه تجاه الجسيمات يخسران عادةً؛ ويفوز FFKM من حيث النظافة. المذيبات — NMP والأسيتون وIPA: يقاوم FFKM الثلاثة جميعًا؛ بينما ينتفخ NBR وFKM في NMP والكيتونات على التوالي. كيمياء مزيلات الفوتوريزست، بما في ذلك العائلات القائمة على الأمينات: تهاجم الأمينات FKM بقوة، وهو فشل كلاسيكي نراه في الحسابات المجردة؛ وFFKM هو الخيار الافتراضي.
حيث تبقى درجة الحرارة أقل من نحو 80 °C ويكون التشغيل ساكنًا، تخفض حشوات FEP المغلّفة تكلفة هذه المواضع بشكل كبير مع الحفاظ على الغلاف الكيميائي — فالغلاف لا يهتم بالأمينات أو HF. ويبقى الحد ميكانيكيًا: لا تستخدم الحشوات المغلّفة حيث تدور الوصلات أو حيث يجب أن تجسر الحشوة عيوب السطح.
فواصل الصيانة الوقائية والتتبع وما يجب فعله عند الاستبدال
حشوات FFKM في أدوات المعالجة هي مواد استهلاكية لها جدول زمني، وليست أجزاءً تدوم مدى الحياة. الممارسة المنشورة — وما يفرضه مهندسو معدات المصانع — هي الاستبدال عند كل صيانة وقائية مجدولة في المواضع الحرجة بالغرفة بغض النظر عن المظهر، لأن التدهور المولّد للجسيمات يكون غير مرئي حتى يصبح حدثًا يؤثر على الإنتاجية. تتبّع عمر الحشوة بالدورات، لا بالأسابيع: فالغرفة التي تشغّل تنظيفات عدوانية تستهلك الحشوات أسرع من الغرفة نفسها التي تشغّل وصفة لطيفة، حتى مع تساوي الوقت الفعلي.
عند الاستبدال، تستغرق ثلاث فحوصات دقائق وتكشف معظم المشكلات. قِس المقطع العرضي للحلقة المُزالة عند أربع نقاط؛ فإذا تجاوز التغير بضعة بالمئة فهذا يعني أن التجويف أو الدرجة يحتاجان إلى مراجعة. صوّر الحلقة في موضعها قبل الإزالة — فنمط التآكل يخبرك ما إذا كان الفشل كيميائيًا أو حراريًا أو ميكانيكيًا. وسجّل دفعة المركّب: فعندما تكون دفعة ما دون المستوى، يكون رقم الدفعة هو ما يحوّل شكوى إلى مطالبة.
فحص الاستلام يغلق الحلقة. بالنسبة للأجزاء بدرجة المصانع، تحقق من شهادة المركّب مقابل أمر الشراء، وحالة التغليف المزدوج، وخلوّه من التلك وعوامل الفصل. وبالنسبة للأجزاء بدرجة CPI، أضف فحوصات الصلادة والفحص البصري. نحن نُشغّل قناة المنتجات المخصصة للحسابات التي تحتاج مواضع غرفها إلى مقاطع عرضية غير قياسية أو أشكال ملتصقة، وتحصل تلك الحسابات على التتبع نفسه على مستوى الدفعة كما في الأجزاء القياسية — فإذا لم يستطع مورّدك توفيره، فإن العلاوة التي دفعت مقابل FFKM قد اشترت لك بوليمرًا غير موثّق.
تأهيل مركّب جديد قبل دخوله الأداة
على أداة تبلغ قيمتها مئات الآلاف من الدولارات، تكون ميزانية تأهيل الحشوة ضئيلة، وتخطيها هو الطريقة التي تُشترى بها حالات الفشل أحادية النقطة مرتين. تعتمد خطة التأهيل على الموضع، لكن ثلاث طبقات تغطي معظم الحالات. بالنسبة للوصلات الساكنة في الكيمياء الرطبة، يكون الاختبار هو التوافق بالإضافة إلى الأبعاد: انقع حلقات شاهدة في كيميائية العملية الفعلية بالتركيز ودرجة الحرارة الفعليين لمدة 168 ساعة، ثم قِس تغيّر الحجم (اقبل ما دون نحو 10%) وتغيّر الصلادة والانضغاط الدائم. وبالنسبة لوصلات CPI الساخنة، أضف الانضغاط الدائم عند درجة حرارة الخدمة — فالمركّب الذي يجتاز الغمر عند 80 °C قد يأخذ انضغاطًا دائمًا قاتلًا بعد 70 ساعة عند 200 °C.
بالنسبة لمواضع البلازما والفراغ، يصبح الاختبار المخبري أصعب لأن سلوك البلازما لا يُترجم إلى أي اختبار نقع بسيط. البدائل العملية هي بيانات الانبعاث الغازي (فحص على غرار ASTM E595 لإجمالي فقدان الكتلة والمواد المتطايرة القابلة للتكثيف المجمّعة)، ونتائج التعرض للبلازما المنشورة لفئة المركّب، و— حيث تبرر المخاطر ذلك — موضع تجريبي على أقل غرفة حرجة في المنشأة، مع فحص الحشوة عند فاصل صيانة وقائية واحد قبل الاعتماد على مستوى المنشأة. ينشر مورّدو مركّبات درجة البلازما بيانات التعرض للغرفة؛ اطلبها حسب نوع الموضع، لا حسب كتيّب العلامة التجارية.
الطبقة الأخيرة تنظيمية: اكتب نتيجة التأهيل مع تسمية المركّب، وصيغة توثيق الدفعة، وقواعد التخزين، وشحم التركيب، وأرفقها ببند قائمة المواد. فالحشوات يُعاد توريدها تحت ضغط الوقت، والوثيقة التي تصمد أمام ذلك الضغط هي التي تمنع استبدال مركّب مؤهَّل جيدًا ببديل أرخص مشابه بعد ثلاث جولات توريد.
التوريد دون دفع مبالغ زائدة
تسعير FFKM يكافئ التحديد الدقيق. الخطأ المكلف هو تحديد الدرجة الرائدة فائقة النظافة في مواضع لا تحتاج إلا إلى مقاومة كيميائية للأغراض العامة؛ وخطأ الموثوقية هو العكس. اربط كل موضع بفئة مركّب أولًا، ثم اطلب من المورّدين درجتهم المكافئة مع بيانات الانضغاط الدائم والبلازما المنشورة — لا اسم علامة تجارية، بل البيانات. الكتالوجات المماثلة من الموزعين مثل Seal Sales والملخصات المادية من المتخصصين مثل Fitco Rings مفيدة للتحقق المتقاطع من فئة المركّب التي يحتاجها الموضع فعليًا قبل بدء محادثة عرض السعر.
انتظام المصدر الثاني مهم لأن مهل توريد FFKM طويلة والمواضع أحادية المصدر توقف الأدوات. أهّل مركّبًا مكافئًا واحدًا على الأقل لكل موضع — الفئة نفسها، وبيانات منشورة، وتتبع — بحيث يكلف انقطاع التوريد أمر شراء، لا تأخيرًا في الصيانة الوقائية. وبالنسبة لمواضع عائلة PTFE، تجعل المعالجة الآلية التوريد من مصدر ثانٍ أسرع: فمكونات PTFE المحشو وPEEK تُصنع حسب الرسم، لذا يكون عبء التأهيل أبعاديًا وشهادة مواد بدلًا من كيمياء المعالجة. خطنا للبلاستيك الهندسي يوفّر تلك المكونات، وتغطي مجموعة حشوات درجات الحرارة العالية/المنخفضة مواضع الإيلاستومر عند حدود درجات الحرارة حيث تتوقف المركّبات القياسية.
النقاط الرئيسية
- طابِق فئة المركّب مع العملية، لا مع العلامة التجارية. تحتاج كل من خدمة البلازما والحرارة والكيمياء إلى عائلات FFKM مختلفة؛ فورقة بيانات عند 327 °C لا تجعل المركّب مقاومًا للبلازما.
- حشوات FFKM تتعلق بالنظافة بقدر ما تتعلق بالكيمياء. توليد الجسيمات والانبعاث الغازي ينهي التشغيل، لا التسريبات؛ فالدرجات فائقة النظافة وانتظام الاستبدال في دورة الصيانة الوقائية جزء من المواصفة.
- تصاميم عائلة PTFE تغطي ما لا تُحتاج فيه المرونة. تخفض الحشوات المغلّفة التكلفة في الكيمياء الرطبة منخفضة الحرارة؛ ويتولى PTFE المنشّط بنابض المواضع الساخنة والجافة والحرجة للنفاذية — مع تعويض الزحف في التصميم.
- افحص التجويف قبل لوم المركّب. يحتاج FFKM إلى انضغاط أكبر وحجم تجويف أكبر مما توفره رسومات FKM عادةً؛ فإخفاقات المنطقة الساخنة تعود إلى الأخاديد بقدر ما تعود إلى الكيمياء.
- اشترِ بناءً على البيانات والتتبع. بيانات الانضغاط الدائم والبلازما والانبعاث الغازي بالإضافة إلى شهادة على مستوى الدفعة تفصل التوريد بدرجة المصانع عن المطاط المعاد تعبئته؛ وأهّل مصدرًا ثانيًا لمركّب مكافئ واحد لكل موضع حرج.
حشوات بدرجة المصانع مع المستندات المطابقة
حشوات أشباه الموصلات والمعالجة الرطبة هي الجزء من مجموعتنا الذي تحمل فيه المستندات وزنًا مساويًا للمركّب: حلقات O من FFKM وملفات مخصصة مع تتبع على مستوى الدفعة، وأجزاء PTFE وPTFE المحشو مشغّلة آليًا ومنظّفة للمسار المبلل، وحشوات ثانوية من FKM وEPDM والسيليكون حيث تسمح الكيمياء. تُشحن الأجزاء معبأة لكل دفعة مع رمز المركّب ونظام المعالجة على الملصق.
الفحوصات التي تفصل التوريد بدرجة المصانع عن المطاط المعاد تعبئته قابلة للقياس: الانضغاط الدائم عند درجة حرارة الأداة، وبيانات الانبعاث الغازي والمواد القابلة للاستخلاص، ومساهمة الجسيمات بعد التنظيف، وشهادة تذكر الدفعة لا عائلة المنتج. نحن نقدّم تلك الأرقام مع الجزء، وعندما يكون اختبار مطلوب أحد الاختبارات التي لا نستطيع دعمها نقول ذلك بدلًا من افتراض نجاحه.
أرسل كيمياء العملية ودرجة حرارة الأداة ورسم الحشوة إلى sales@bosssealing.com، وسنعود إليك بالمركّب وحزمة البيانات وسعر يعكس الدرجة المورّدة فعليًا. عادةً ما تصدر عروض الأسعار خلال يوم عمل واحد؛ والمراجعة الهندسية مجانية، و نموذج الاتصال يصل إلى المكتب نفسه.