
Оборудование для полупроводниковых и химических процессов предъявляет к уплотнению два требования одновременно: выдерживать воздействие химии и при этом оставаться чистым. Ни одно семейство эластомеров не отвечает на оба вопроса в масштабе всего инструмента, поэтому инженеры фабрик и предприятий химической промышленности (CPI) в итоге подбирают комбинацию: FFKM там, где плазма, температура или агрессивная химия исключают всё более дешёвое, и конструкции на основе PTFE там, где ограничивающим фактором становятся проницаемость, образование частиц или ползучесть. В этой статье рассматривается, как оба семейства на самом деле ведут себя в технологической оснастке, где каждое из них уместно, и те детали спецификации — система вулканизации, марка компаунда, геометрия уплотнительного гнезда, интервал ТО — которые отличают уплотнение, выдерживающее полный цикл ТО, от того, что останавливает инструмент раньше срока. Приведённые ниже цифры взяты из опубликованных данных производителей и из того, что мы видим при входном контроле, когда заказчики, связанные с фабриками, присылают нам отказавшие детали на анализ.
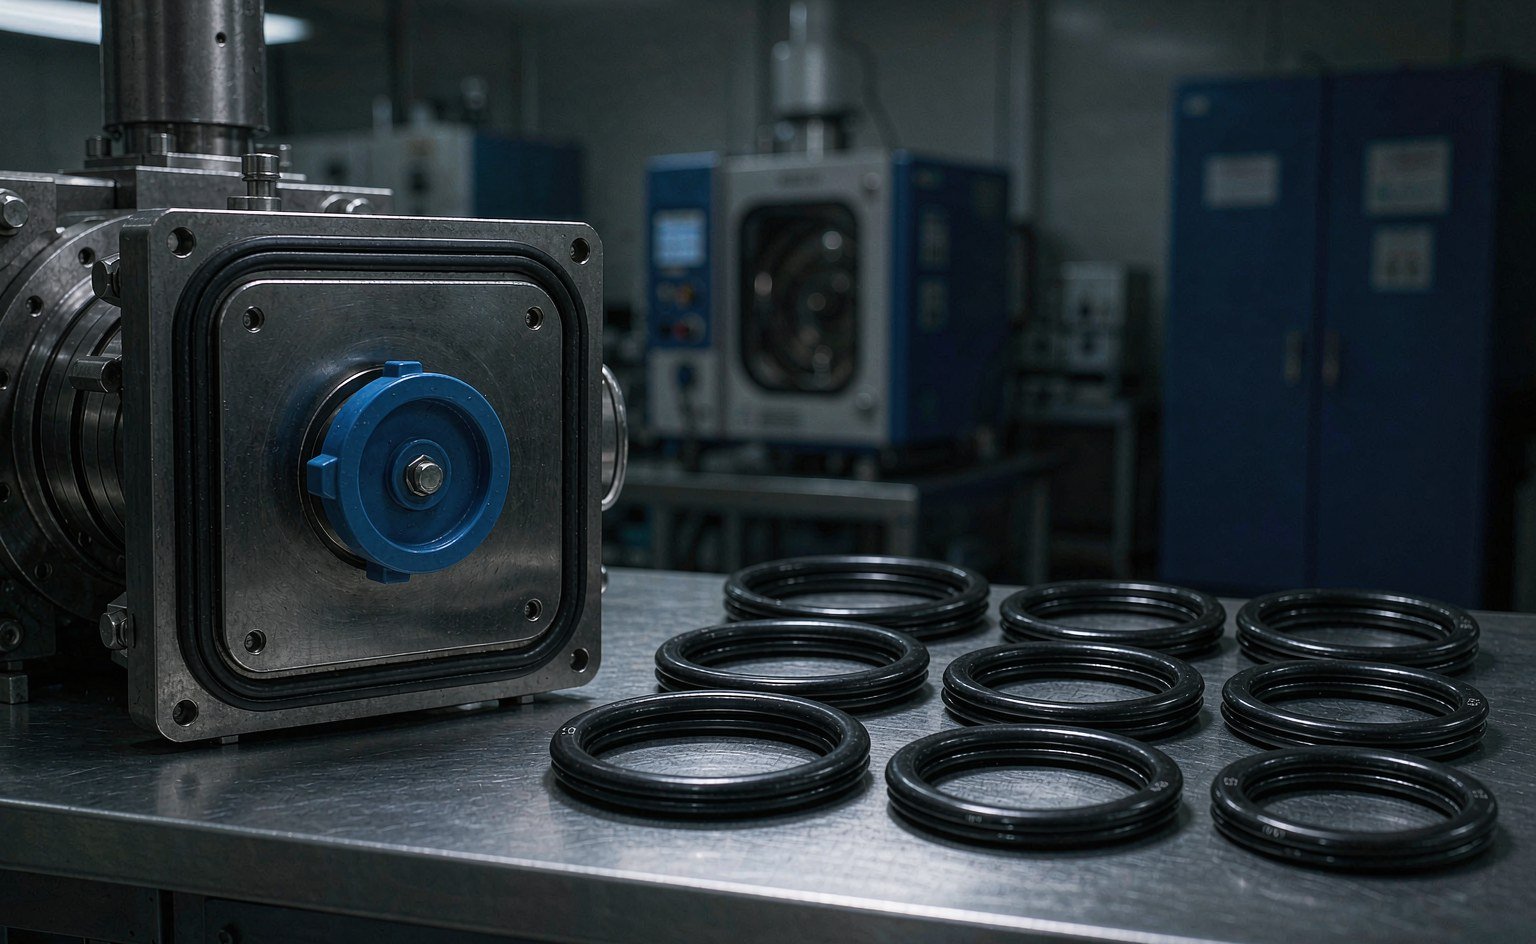
Что на самом деле требует от уплотнения технологический режим
Уплотнение в камере осаждения или травления сталкивается с сочетанием воздействий, которое никакая другая отрасль не предъявляет к эластомеру. Стенки камеры циклически нагреваются от температуры окружающей среды до 200–350 °C в горячих зонах. Технологические газы — NF₃, SF₆, Cl₂, HBr, WF₆ — сами по себе реакционноспособны, а образующаяся из них плазма гораздо агрессивнее исходного газа. Каждый цикл ТО означает воздействие очистки in-situ или жидкостной очистки с использованием фторсодержащей химии. И цена деградации уплотнения — не только утечка: разрушающееся уплотнение загрязняет продукт. Одно деградировавшее кольцо круглого сечения в камере ICP может перенести частицы на пластины ниже по потоку и свести на нет весь аргумент о выходе годного за целый квартал.
Заводы химической промышленности (CPI) предъявляют родственный, но иной профиль требований. Температура обычно ниже — 150–250 °C в реакторах и транспортных линиях — но химия шире и менее предсказуема: амины, кетоны, сложные эфиры, горячий пар, сернистые среды, окислители. Уплотнение, стойкое ко всему в камере, всё равно может отказать по остаточной деформации сжатия после месяцев при температуре, а это механическое свойство, а не химическое.
Три семейства материалов охватывают почти весь этот диапазон режимов: FFKM для эластомерных уплотнительных позиций, PTFE и его наполненные компаунды для статических и пружинно-нагруженных позиций, и — на границах — инкапсулированные конструкции, сочетающие оболочку из PTFE с эластомерным сердечником. Всё остальное (FKM, EPDM, силикон) относится к вспомогательным службам: чиллеры, контуры охлаждения, вакуумные форлинии с инертными газами, пневматические приводы. Установка кольца круглого сечения из FKM внутри технологической камеры — самая распространённая ошибка в снабжении, которую мы видим, и обычно она проявляется в виде уплотнения, отказывающего три ТО подряд, пока всё вокруг работает нормально.
FFKM: что даёт вам химия
FFKM (перфторэластомер, обозначение по ASTM D1418) заменяет практически весь водород в полимерной цепи на фтор. В результате материал ведёт себя как резина, позаимствовавшая свою химическую природу у PTFE: опубликованные отраслевые данные приписывают компаундам FFKM стойкость к более чем 1 800 химическим веществам, включая концентрированные кислоты, амины, кетоны и плазменные среды, которые атакуют любой другой эластомер. Непрерывный диапазон рабочих температур составляет 260–300 °C в зависимости от компаунда, а высокотемпературные марки рассчитаны на прерывистую работу до 327 °C. Коммерческие бренды включают Kalrez (изначально DuPont, теперь производится под эгидой Qnity), Chemraz (Greene Tweed), Perlast (PPE), Simriz (Freudenberg) и Isolast (Trelleborg) — библиотека уплотнений Trelleborg публикует пригодные для использования сравнительные данные по нескольким из этих семейств.
Физику, стоящую за ценой, стоит понять, потому что она объясняет и то, что FFKM делает хорошо, и то, что он делает плохо. Фторирование устраняет участки химической атаки, но также устраняет участки, которые придают обычной резине её низкотемпературную гибкость и её фрикционное поведение. Компаунды FFKM обычно начинают работать примерно от −10 до −15 °C, если не указана специальная низкотемпературная марка, а их коэффициент трения высок — FFKM не является материалом для динамических колец по выбору. Химия вулканизации тоже важна: в полупроводниковой сфере доминируют пероксидно-вулканизованные компаунды, и именно наполнительная система (типы технического углерода, микропорошки PTFE) отличает компаунд плазменного класса от компаунда общего химического назначения. Два кольца круглого сечения из FFKM с идентичными размерами могут вести себя совершенно по-разному на границе плазмы.
| Свойство | FFKM (типичный) | FKM (типичный) | PTFE (первичный) |
|---|---|---|---|
| Непрерывная температура | 260–300 °C (до 327 °C для некоторых марок) | −20 до +200 °C | −200 до +260 °C |
| Химическая стойкость | Почти универсальная; более 1 800 химических веществ | Хорошая для масел, топлив, многих кислот; атакуется аминами, кетонами, горячим паром | Почти универсальная; не резина |
| Плазмостойкость | Зависит от компаунда; плазменные марки превосходны | Плохо | Отлично |
| Остаточная деформация сжатия, 200 °C × 70 ч | 12–30% (зависит от компаунда) | Обычно 15–40% | Н/Д — вместо этого определяет ползучесть |
| Упругое восстановление | Высокое — уплотняет как резина | Высокая | Отсутствует — холодное течение |
| Относительная стоимость | Очень высокая | Среда | От низкой до средней |
Строка остаточной деформации сжатия заслуживает внимания. Остаточная деформация сжатия 12–15% при 200 °C × 70 ч — достижимая в лучших компаундах FFKM общего назначения — это то, что позволяет кольцу круглого сечения из FFKM сохранять контактное напряжение на протяжении месяцев термического циклирования, а это и есть фактический механизм большинства отказов уплотнений в горячих зонах. Когда уплотнение камеры “выглядит нормально”, но течёт после прогрева, поперечное сечение получило остаточную деформацию, и контактное напряжение исчезло.
Подбор компаунда под процесс
FFKM — это не один материал; это семейство компаундов, настраиваемых системой вулканизации и наполнителем. Опубликованные руководства по компаундам — включая ресурсы по выбору компаундов Kalrez — сходятся на приведённом ниже соответствии, которое мы используем в качестве первого фильтра, когда заказчик описывает камеру.
| Процесс / среда | Типичные условия | Семейство компаундов | Почему |
|---|---|---|---|
| Плазменное травление (CCP/ICP) | 80–250 °C; плазма Cl₂, HBr, SF₆, NF₃ | Плазмостойкие марки с низким образованием частиц (класс Kalrez 6375/7075) | Стойкость к атаке фторсодержащей плазмы; низкое газовыделение и образование частиц |
| PECVD / ALD | 200–350 °C; SiH₄, NH₃, TMA, H₂O | Высокотемпературные марки (класс Kalrez 9500 / Sahara, класс Chemraz 555) | Непрерывная работа при 300 °C+ со стабильной остаточной деформацией сжатия |
| Ионная имплантация | От температуры, близкой к окружающей, до 100 °C; BF₃, AsH₃ | Полупроводниковые марки общего назначения | Химическое воздействие без нагрева; доминирует чистота |
| Реакторы CPI, транспортные линии | 150–250 °C; кислоты, амины, растворители | Химически стойкие марки общего назначения (класс Kalrez 6375) | Наиболее широкий диапазон химической стойкости при умеренной стоимости в семействе FFKM |
| Среда пара / SIP / CIP | Насыщенный пар 150 °C и выше, повторяющиеся циклы | Соединения FFKM, стойкие к пару | FKM разрушается в горячем паре; марки FFKM для пара сохраняют остаточную деформацию сжатия |
| Лабораторные мойки, травление | От окружающей температуры до 80 °C; HF, H₂SO₄/H₂O₂, горячая щёлочь | FFKM общего назначения или конструкции с оболочкой | При более низких температурах затраты можно снизить с помощью уплотнений с рубашкой |
Две ошибки в подборе повторяются регулярно. Первая — назначение термостойкой марки FFKM для плазменного применения, потому что температура в паспорте выглядела внушительно: термостойкие марки не являются автоматически плазмостойкими, и наполнитель, улучшающий термостарение, может ухудшить плазменную эрозию. Вторая — отношение к “FFKM” как к взаимозаменяемому понятию между брендами: Chemraz 505 и Kalrez 4079 находятся в схожих рабочих диапазонах, но покупатель, заменяющий одно на другое только по названию бренда, без сравнения паспортов соединений, может получить разброс остаточной деформации сжатия при температуре в 20%. Сравнивайте соединение, а не торговую марку.
Плазма, газовыделение и образование частиц
В вакуумном технологическом оборудовании у уплотнения есть вторая задача помимо удержания перепада давления: оно не должно вносить загрязнения. Важны три механизма, и измеряются они по-разному.
Плазменная эрозия — это химическое воздействие ионизированного газа, богатого радикалами. Она истончает поверхность уплотнения, образует частицы фторидов, а в тяжёлых случаях настолько изменяет геометрию уплотнения, что создаёт путь утечки. Плазмостойкие соединения FFKM решают эту проблему за счёт изменённой химии вулканизации и пакетов наполнителей; опубликованные данные производителей соединений по камерам показывают разницу в сроке службы в два-три раза между соединением общего назначения и плазмостойкой маркой на одной и той же позиции травления.
Газовыделение — это выделение летучих веществ в вакууме и при нагреве: остатков вулканизации, пластификаторов, низкомолекулярных фрагментов. Оно важно в установках осаждения, поскольку выделившиеся вещества оседают плёнкой на оптике и пластинах. Сверхчистые соединения (обычно эталоном считается класс Kalrez 7075) разработаны специально для низкого газовыделения и низкого содержания экстрагируемых веществ; проверка на соответствие пределам общей потери массы по типу ASTM E595 — стандартная практика для оптического и осадительного оборудования.
Образование частиц — механическая сторона той же проблемы: уплотнение, которое трётся, катится или истирается при циклическом открывании двери, отделяет частицы собственной поверхности. Именно поэтому уплотнения для чистых помещений задаются с требованиями к качеству поверхности, поэтому существуют приклеенные или механически фиксируемые дверные уплотнения, и поэтому процедуры планового обслуживания предписывают замену O-колец по графику, даже когда кольцо “выглядит нормально” — деградация, порождающая частицы, не всегда видна.
Одно практическое следствие для покупателей: входной контроль FFKM для полупроводников — это не то же самое, что для промышленной резины. Спецификация входного контроля для чистых производств должна включать обращение с соблюдением чистоты (двойная упаковка, без талька, без обычной силиконовой смазки), документацию о прослеживаемости соединения и, во многих случаях, сертификацию на уровне партии. Системы PPE (Precision Polymer Engineering) и документации Kalrez задают здесь образец — каждая деталь прослеживается до соединения и партии вулканизации. Поставщик, который не может предоставить эти документы, не поставляет детали для чистых производств, как бы ни называлось соединение в коммерческом предложении.
Где берёт верх PTFE
У FFKM по-прежнему есть две структурные слабости: это эластомер с реальной проницаемостью, и он достаточно дорог, чтобы его применение в низкотемпературном статическом соединении било по бюджету. PTFE решает обе проблемы ценой эластичности.
Для чисто химического воздействия при низкой и умеренной температуре O-кольца с оболочкой сочетают тонкую оболочку из FEP или PFA с эластомерным сердечником. Оболочка обеспечивает химическую стойкость — FEP выдерживает непрерывную работу примерно до 200 °C, PFA — примерно до 260 °C, — а сердечник обеспечивает усилие уплотнения. Проницаемость через тонкую фторполимерную оболочку на порядок ниже, чем через массивный FFKM, что важно в применениях, где проблема — само проникающее вещество (подача химикатов высокой чистоты, агрессивные среды, разрушающие нижестоящее оборудование, соединения с критичными требованиями к выбросам). Компромиссы подробно рассмотрены в нашем разделе уплотнений с оболочкой: ни одна оболочка не выдерживает механических повреждений, потеря памяти прогрессирует, а высокий вакуум плохо подходит, поскольку оболочка не может повторять дефекты поверхности так, как это делает резиновая поверхность.
Там, где соединение горячее, сухое или циклическое, позицию занимают PTFE-уплотнения с пружинным энергайзером. U-образная или прямоугольная оболочка из PTFE, приводимая металлической пружиной (наклонная витая, консольная или винтовая), герметизирует в диапазоне температур, недоступном ни одному эластомеру — от криогенных задач до 260 °C и выше, — а соединение PTFE можно наполнять (стекло, углерод, бронза) для управления ползучестью и износом. Это стандартное решение для валов агрессивных химических насосов, сухой криогенной перекачки и вакуумных вращающихся вводов. Наш ассортимент уплотнений с пружинным энергайзером охватывает распространённые варианты, а канал инженерных пластмасс поставляет наполненные PTFE и PEEK-детали для них.
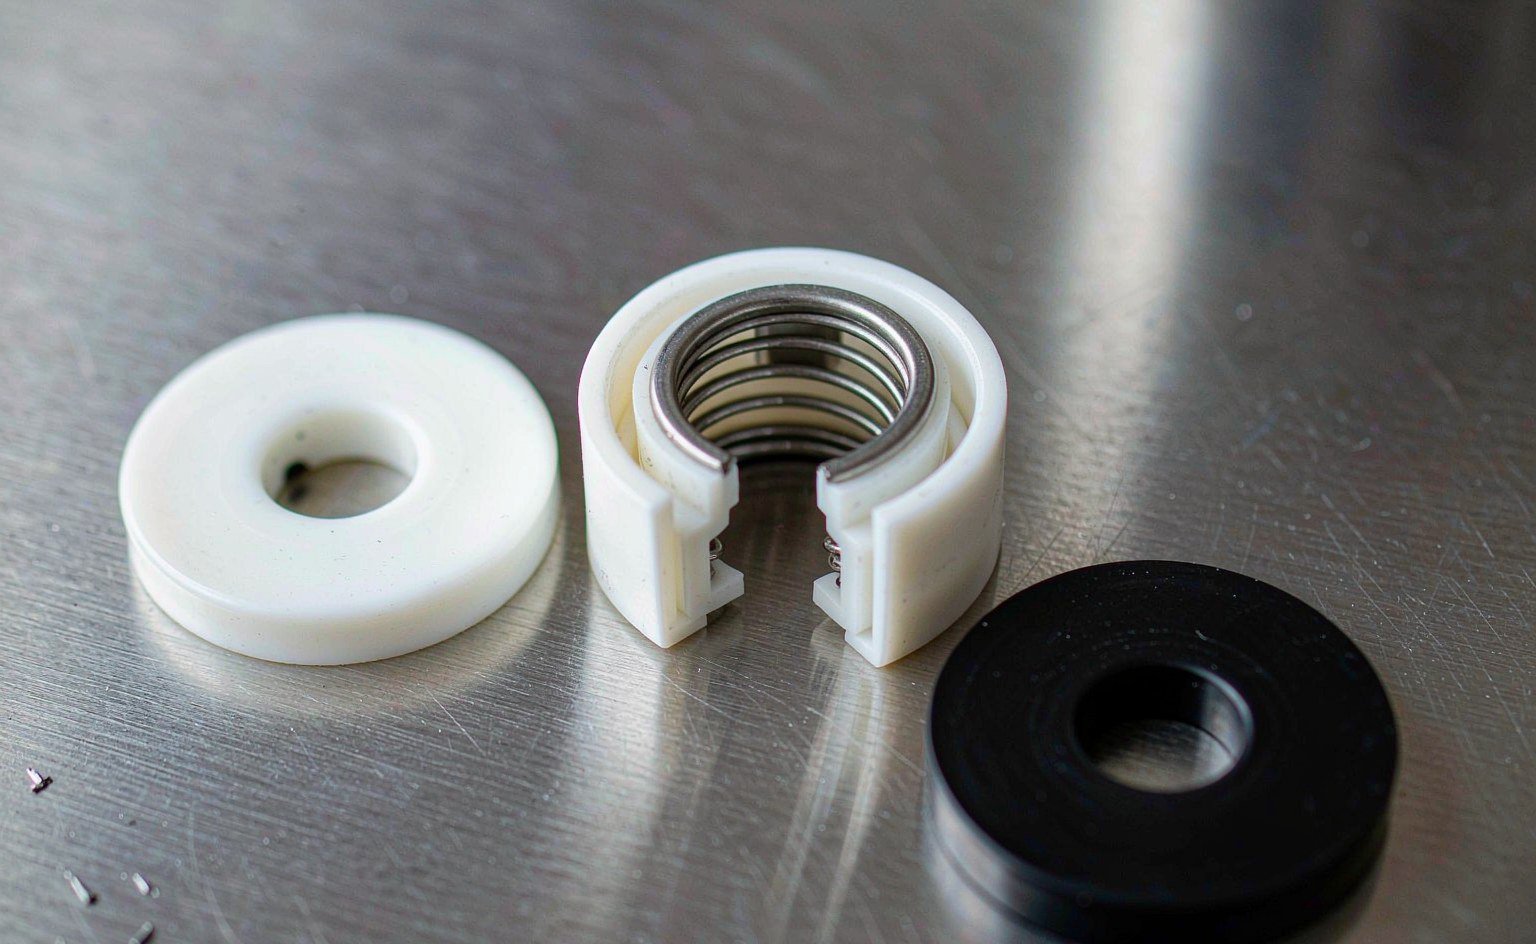
Честный предел семейства PTFE — холодное течение. Под длительным сжимающим напряжением при температуре PTFE ползёт, и статически нагруженная прокладка из PTFE релаксирует настолько, что начинает течь, если конструкция это не компенсирует — пружинный энергайзер, поджим или геометрия, удерживающая PTFE под сдвигом, а не под постоянным сжатием. Любая позиция уплотнения из PTFE требует такого проектного анализа; материал не прощает установки «затянул и забыл».
Детали арматуры, от которых зависит, выживет ли соединение
Назначение правильного соединения в неправильный паз сводит на нет все преимущества. FFKM требует большего сжатия, чем FKM, для надёжного уплотнения — опубликованные рекомендации по пазам для FFKM дают примерно 20–30% сжатия в статических торцевых пазах против 15–25%, обычных для FKM, — и хуже переносит заполнение паза, поэтому канавки, рассчитанные на NBR, часто оставляют кольцо FFKM без достаточного объёма. При модернизации существующего оборудования проверяйте ширину и глубину паза по таблицам, специфичным для FFKM, а не полагайтесь на то, что старый чертёж нейтрален к материалу.
Позиции дверных уплотнений и шиберных затворов высокого вакуума добавляют проблему удержания: при отсутствии внутреннего давления, прижимающего кольцо, вертикально установленное O-кольцо может выпасть при сборке. Обычный компромисс — полуласточкин хвост; полный ласточкин хвост держит лучше, но требует реальных затрат на механическую обработку. А поскольку кольца FFKM на этих позициях заменяют при каждом плановом обслуживании, канавку следует детализировать для установки руками в перчатках — щедрые входные фаски, никаких острых внутренних углов менее R0,2 мм.
Тепловое расширение завершает анализ арматуры. Кольцо FFKM в крышке камеры при 300 °C расширяется больше, чем паз, в котором оно находится; канавка должна оставлять объём для этого расширения, иначе кольцо срезается по линии разъёма. Мы видели больше отказов FFKM в горячей зоне из-за канавок, скопированных с чертежей для FKM, чем из-за выбора соединения.
| Параметр арматуры | Рекомендация для FFKM | Частая ошибка при модернизации |
|---|---|---|
| Сжатие статического торцевого уплотнения | 20–30% от сечения | Повторное использование 15% сжатия FKM — недостаточное контактное напряжение при температуре |
| Заполнение паза | ≤ 85%, целевое ~75% с учётом теплового расширения | Канавки под размер NBR — нет места для расширения FFKM |
| Углы канавки | R0,2–0,5 мм, без забоин | Острые углы, режущие кольцо при каждой замене в ходе планового обслуживания |
| Удержание в вакууме | Полуласточкин хвост для вертикальных поверхностей | Открытая прямоугольная канавка — кольцо выпадает при сборке |
| Смазка для монтажа | Смазка PFPE на FFKM | Силиконовая смазка — подходит для большинства резин, но недопустима для поверхностей, контактирующих с плазмой, и является загрязнителем при прогреве |
Мокрая обработка: химия по классам
Мокрые станции, инструменты очистки и травления работают при более низких температурах, но воздействуют концентрациями, которых плазменные инструменты никогда не видят. Сопоставление химии с классами делает выбор управляемым.
HF и буферные оксидные травители: FFKM справляется с ними; FKM выдерживает разбавленную HF, но охрупчивается в концентрированной или горячей среде; натуральный каучук и EPDM не подходят. Пирана (H₂SO₄/H₂O₂): FFKM — единственный эластомер с реальным сроком службы; вокруг него — арматура из PTFE. Горячие щелочи и очистки типа SC-1: FFKM и EPDM химически оба работают, но температурный потолок и поведение частиц у EPDM обычно проигрывают; FFKM выигрывает по чистоте. Растворители — NMP, ацетон, IPA: FFKM устойчив ко всем трём; NBR и FKM набухают в NMP и кетонах соответственно. Химия снятия фоторезиста, включая аминные семейства: амины сильно атакуют FKM, что является классическим отказом, который мы видим в урезанных аккаунтах; FFKM — выбор по умолчанию.
Там, где температура остаётся ниже примерно 80 °C и режим статический, инкапсулированные уплотнения FEP существенно снижают стоимость этих позиций, сохраняя химический диапазон — оболочке безразличны амины или HF. Ограничение остаётся механическим: не используйте уплотнения в оболочке там, где соединение циклически нагружается или где уплотнение должно перекрывать дефекты поверхности.
Интервалы ТО, прослеживаемость и что делать при замене
Уплотнения FFKM в технологических инструментах — расходные материалы с регламентом, а не детали на весь срок службы. Опубликованная практика — и то, что требуют инженеры по оборудованию фабрик, — замена при каждом плановом ТО в критических для камеры позициях независимо от внешнего вида, поскольку генерирующая частицы деградация невидима, пока не станет событием выхода годных. Отслеживайте срок службы уплотнений в циклах, а не в неделях: камера, работающая с агрессивными очистками, расходует уплотнения быстрее, чем та же камера с мягким рецептом, даже при одинаковом календарном времени.
При замене три проверки занимают минуты и выявляют большинство проблем. Измерьте поперечное сечение снятого кольца в четырёх точках; более нескольких процентов остаточной деформации означает, что нужно пересмотреть канавку или марку. Сфотографируйте кольцо на месте до снятия — картина износа подскажет, был ли отказ химическим, термическим или механическим. И зафиксируйте партию компаунда: когда партия показывает плохие результаты, именно номер партии превращает жалобу в рекламацию.
Входной контроль замыкает цикл. Для деталей фабричного класса проверьте сертификацию компаунда на соответствие заказу, состояние двойной упаковки и отсутствие талька и разделительных агентов. Для деталей класса CPI добавьте проверки твёрдости и визуальный контроль. Мы ведём канал индивидуальных изделий для аккаунтов, чьи позиции в камере требуют нестандартных сечений или склеенных форм, и эти аккаунты получают ту же прослеживаемость партий, что и стандартные детали — если ваш поставщик не может её предоставить, надбавка, которую вы заплатили за FFKM, купила вам непроверенный полимер.
Квалификация нового компаунда до ввода в инструмент
На инструменте стоимостью сотни тысяч долларов бюджет квалификации уплотнений ничтожен, а её пропуск — это способ купить единичные отказы дважды. План квалификации зависит от позиции, но три уровня охватывают большинство случаев. Для мокро-химических статических соединений испытание — совместимость плюс размерность: выдержите контрольные кольца в реальном технологическом химикате при реальной концентрации и температуре 168 часов, затем измерьте изменение объёма (принимается ниже примерно 10%), изменение твёрдости и остаточную деформацию сжатия. Для горячих соединений CPI добавьте остаточную деформацию сжатия при рабочей температуре — компаунд, проходящий погружение при 80 °C, всё ещё может получить фатальную деформацию после 70 часов при 200 °C.
Для плазменных и вакуумных позиций стендовые испытания усложняются, поскольку поведение в плазме не переносится ни на какой простой тест погружения. Практические заменители — данные газовыделения (скрининг по типу ASTM E595 на общую потерю массы и собранные летучие конденсируемые вещества), опубликованные результаты плазменного воздействия для класса компаунда и — где ставки это оправдывают — пробная позиция в наименее критичной камере парка с осмотром уплотнения через один интервал ТО до внедрения по всему парку. Поставщики компаундов плазменного класса публикуют данные экспозиции в камере; запрашивайте их по типу позиции, а не по рекламному проспекту бренда.
Последний уровень — организационный: запишите результат квалификации с обозначением компаунда, форматом документации партии, правилами хранения и монтажной смазкой и прикрепите его к строке спецификации. Уплотнения перезакупаются под давлением сроков, и документ, который выдерживает это давление, — тот, что не даёт хорошо квалифицированному компаунду быть заменённым более дешёвым аналогом через три раунда закупок.
Закупки без переплаты
Ценообразование FFKM вознаграждает конкретность. Дорогая ошибка — заказывать флагманскую сверхчистую марку в позиции, которым нужна лишь общая химическая стойкость; ошибка надёжности — обратное. Сначала сопоставьте каждую позицию с классом компаунда, затем запросите у поставщиков их эквивалентную марку с опубликованными данными по остаточной деформации сжатия и плазме — не название бренда, а данные. Каталоги сопоставимого уровня от дистрибьюторов, таких как Seal Sales и сводки материалов от специалистов, таких как Fitco Rings полезны для перекрёстной проверки того, какой класс компаунда действительно нужен позиции, до начала разговора о цене.
Дисциплина второго источника важна, поскольку сроки поставки FFKM велики, а позиции с единственным источником останавливают инструменты. Квалифицируйте хотя бы один эквивалентный компаунд на позицию — тот же класс, опубликованные данные, прослеживаемость — чтобы перебой в поставках стоил заказа, а не задержки ТО. Для позиций семейства PTFE механическая обработка ускоряет поиск второго источника: наполненный PTFE и арматура из PEEK изготавливаются по чертежу, поэтому нагрузка квалификации — размерная и сертификация материала, а не химия отверждения. Наша линейка инженерных пластиков поставляет эту арматуру, а диапазон уплотнений для высоких/низких температур охватывает эластомерные позиции на температурных краях, где стандартные компаунды сдают.
Ключевые выводы
- Сопоставляйте класс компаунда с процессом, а не с брендом. Плазма, нагрев и химическое воздействие требуют разных семейств FFKM; паспорт с 327 °C не делает компаунд стойким к плазме.
- FFKM уплотняет не только химию, но и чистоту. Генерация частиц и газовыделение завершают прогоны, а не утечки; сверхчистые марки и дисциплина замены по циклу ТО — часть спецификации.
- Конструкции семейства PTFE покрывают то, где эластичность не нужна. Инкапсулированные уплотнения снижают стоимость в низкотемпературной мокрой химии; PTFE с пружинным энергайзером занимает горячие, сухие и критичные к проницаемости позиции — с компенсацией ползучести в конструкции.
- Проверьте канавку, прежде чем винить компаунд. FFKM требует большего сжатия и большего объёма канавки, чем обычно предусматривают чертежи под FKM; отказы в горячей зоне так же часто связаны с канавками, как и с химией.
- Покупайте по данным и прослеживаемости. Данные по остаточной деформации сжатия, плазме и газовыделению плюс сертификация на уровне партии отличают поставку фабричного класса от перефасованной резины; квалифицируйте второй источник одного эквивалентного компаунда на каждую критическую позицию.
Уплотнения фабричного класса с соответствующей документацией
Уплотнения для полупроводников и мокрых процессов — та часть нашего ассортимента, где документация весит столько же, сколько компаунд: O-кольца FFKM и индивидуальные профили с прослеживаемостью партий, детали из PTFE и наполненного PTFE, обработанные и очищенные для смачиваемого тракта, и вторичные уплотнения из FKM, EPDM и силикона там, где позволяет химия. Детали отгружаются упакованными по партиям с кодом компаунда и системой отверждения на этикетке.
Проверки, отличающие поставку фабричного класса от перефасованной резины, измеримы: остаточная деформация сжатия при температуре инструмента, данные по газовыделению и экстрагируемым веществам, вклад частиц после очистки и сертификат, в котором указана партия, а не семейство продукции. Мы приводим эти цифры вместе с деталью, и когда запрошенное испытание мы не можем поддержать, мы говорим об этом, а не предполагаем, что оно пройдёт.
Отправьте технологическую химию, температуру инструмента и чертёж уплотнения на sales@bosssealing.com, и мы вернёмся с компаундом, пакетом данных и ценой, отражающей фактически поставляемую марку. Коммерческие предложения обычно в течение рабочего дня; инженерная экспертиза бесплатна, а форму обратной связи поступают обращения.