
Halbleiter- und chemische Verfahrenstechnik stellen an eine Dichtung gleichzeitig zwei Anforderungen: die Chemie überstehen und dabei sauber bleiben. Keine Elastomerfamilie beantwortet beide Fragen über das gesamte Tool hinweg, weshalb Fab- und CPI-Ingenieure am Ende eine Mischung spezifizieren: FFKM dort, wo Plasma, Temperatur oder aggressive Chemie alles Günstigere ausschließen, und PTFE-Familienkonstruktionen dort, wo Permeation, Partikelbildung oder Kriechen die Grenze setzen. Dieser Artikel erläutert, wie sich die beiden Familien in Prozesshardware tatsächlich verhalten, wo jede hingehört und welche Spezifikationsdetails — Vulkanisationssystem, Compound-Qualität, Nutgeometrie, PM-Intervall — eine Dichtung, die einen vollen PM-Zyklus hält, von einer unterscheiden, die das Tool vorzeitig abschaltet. Die folgenden Zahlen stammen aus veröffentlichten Herstellerdaten und aus dem, was wir bei der Eingangsprüfung sehen, wenn fabnahe Kunden uns fehlerhafte Teile zur Analyse schicken.
Was der Prozesseinsatz tatsächlich von einer Dichtung verlangt
Eine Dichtung in einer Abscheide- oder Ätzkammer ist einer Kombination ausgesetzt, die keine andere Branche einem Elastomer zumutet. Die Kammerwände durchlaufen in den heißen Zonen Zyklen von Umgebungstemperatur bis 200–350 °C. Die Prozessgase — NF₃, SF₆, Cl₂, HBr, WF₆ — sind selbst reaktiv, und das daraus erzeugte Plasma ist weit aggressiver als das Rohgas. Jeder PM-Zyklus bedeutet Exposition gegenüber In-situ-Reinigungen oder Nassreinigungen mit fluorierter Chemie. Und die Strafe für Dichtungsabbau ist nicht nur ein Leck: Eine abplatzende Dichtung kontaminiert das Produkt. Ein einziger degradierter O-Ring in einer ICP-Kammer kann Partikel auf nachgelagerte Wafer bringen und das Ertragsargument für das gesamte Quartal zunichtemachen.
Anlagen der chemischen Verfahrenstechnik (CPI) stellen ein verwandtes, aber anderes Profil. Die Temperatur ist meist niedriger — 150–250 °C in Reaktoren und Transferleitungen —, aber die Chemie ist breiter und weniger vorhersehbar: Amine, Ketone, Ester, Heißdampf, saure Fluide, Oxidationsmittel. Eine Dichtung, die allem in der Kammer widersteht, kann nach Monaten bei Temperatur dennoch am Druckverformungsrest scheitern, einer mechanischen und nicht einer chemischen Eigenschaft.
Drei Materialfamilien decken nahezu den gesamten Einsatzbereich ab: FFKM für die elastomeren Dichtpositionen, PTFE und seine gefüllten Compounds für statische und federenergetisierte Positionen und — an den Rändern — gekapselte Konstruktionen, die einen PTFE-Mantel mit einem Elastomerkern kombinieren. Alles andere (FKM, EPDM, Silikon) gehört in Versorgungsdienste: Kühler, Kühlkreisläufe, Vakuumvorleitungen für Inertgase, pneumatische Betätigung. Einen FKM-O-Ring in einer Prozesskammer zu platzieren, ist der häufigste Beschaffungsfehler, den wir sehen, und er zeigt sich meist als die Dichtung, die drei PMs hintereinander ausfällt, während ringsum alles einwandfrei läuft.
FFKM: Was die Chemie Ihnen bietet
FFKM (Perfluorelastomer, ASTM-D1418-Bezeichnung) ersetzt im Wesentlichen den gesamten Wasserstoff im Polymerrückgrat durch Fluor. Das Ergebnis verhält sich wie ein Gummi, der seine chemische Persönlichkeit von PTFE entliehen hat: Veröffentlichte Branchendaten bescheinigen FFKM-Compounds Beständigkeit gegen mehr als 1.800 Chemikalien, einschließlich der konzentrierten Säuren, Amine, Ketone und Plasmaumgebungen, die jedes andere Elastomer angreifen. Die Dauertemperatureinstufungen liegen je nach Compound bei 260–300 °C, wobei Hochtemperaturtypen für intermittierenden Betrieb bis 327 °C ausgelegt sind. Kommerzielle Marken umfassen Kalrez (ursprünglich DuPont, heute unter dem Dach von Qnity produziert), Chemraz (Greene Tweed), Perlast (PPE), Simriz (Freudenberg) und Isolast (Trelleborg) — die Trelleborg-Dichtungsbibliothek veröffentlicht nutzbare Vergleichsdaten über mehrere dieser Familien.
Die Physik hinter dem Preis ist es wert, verstanden zu werden, denn sie erklärt sowohl, was FFKM gut macht, als auch, was es schlecht macht. Die Fluorierung entfernt die chemischen Angriffsstellen, aber sie entfernt auch die Stellen, die gewöhnlichem Gummi seine Tieftemperaturflexibilität und sein Reibungsverhalten verleihen. FFKM-Compounds beginnen im Allgemeinen bei etwa −10 bis −15 °C, sofern kein spezieller Tieftemperaturtyp spezifiziert wird, und ihr Reibungskoeffizient ist hoch — FFKM ist nicht von Natur aus ein Dynamikringmaterial. Auch die Vulkanisationschemie zählt: Peroxidisch vulkanisierte Compounds dominieren den Halbleitereinsatz, und das Füllstoffpaket (Rußtypen, PTFE-Mikropulver) ist es, was ein plasmagerechtes Compound von einer chemischen Allzweckqualität unterscheidet. Zwei FFKM-O-Ringe mit identischen Abmessungen können sich über eine Plasmagrenze hinweg völlig unterschiedlich verhalten.
| Eigenschaft | FFKM (typisch) | FKM (typisch) | PTFE (unverfüllt) |
|---|---|---|---|
| Dauertemperatur | 260–300 °C (bis 327 °C bei einigen Typen) | −20 bis +200 °C | −200 bis +260 °C |
| Chemikalienbeständigkeit | Nahezu universell; über 1.800 Chemikalien | Gut für Öle, Kraftstoffe, viele Säuren; angegriffen von Aminen, Ketonen, Heißdampf | Nahezu universell; kein Gummi |
| Plasmabeständigkeit | Compoundabhängig; Plasmagüten ausgezeichnet | Schlecht | Ausgezeichnet |
| Druckverformungsrest, 200 °C × 70 h | 12–30 % (compoundabhängig) | 15–40 % typisch | N/A — stattdessen bestimmt Kriechen das Verhalten |
| Elastische Rückstellung | Hoch — dichtet wie ein Gummi | Hoch | Keiner — Kaltfluss |
| Relativer Preis | Sehr hoch | Medium | Niedrig bis mittel |
Die Zeile zum Druckverformungsrest verdient Beachtung. Ein Druckverformungsrest von 12–15 % bei 200 °C × 70 h — erreichbar bei den besseren Allzweck-FFKM-Compounds — ist es, was einen FFKM-O-Ring über Monate thermischer Zyklen hinweg die Kontaktspannung halten lässt, und das ist der eigentliche Mechanismus der meisten Dichtungsausfälle in heißen Zonen. Wenn eine Kammerdichtung “in Ordnung aussieht”, aber nach einem Ausheizen leckt, hat der Querschnitt einen Verformungsrest angenommen und die Kontaktspannung ist verloren.
Das Compound auf den Prozess abstimmen
FFKM ist kein einzelnes Material; es ist eine Familie von Compounds, die über Vulkanisationssystem und Füllstoff abgestimmt werden. Die veröffentlichten Compound-Leitfäden — einschließlich der Kalrez-Ressourcen zur Compound-Auswahl — laufen auf die folgende Zuordnung hinaus, die wir als ersten Filter verwenden, wenn ein Kunde eine Kammer beschreibt.
| Prozess / Umgebung | Typische Bedingungen | Compound-Familie | Warum |
|---|---|---|---|
| Plasmaätzen (CCP/ICP) | 80–250 °C; Cl₂-, HBr-, SF₆-, NF₃-Plasma | Plasmabeständige, partikelarme Typen (Klasse Kalrez 6375/7075) | Widersteht fluoriertem Plasmaangriff; geringe Ausgasung und Partikelbildung |
| PECVD / ALD | 200–350 °C; SiH₄, NH₃, TMA, H₂O | Hochtemperaturtypen (Klasse Kalrez 9500 / Sahara, Klasse Chemraz 555) | Dauereinstufung 300 °C+ mit stabilem Druckverformungsrest |
| Ionenimplantation | Nahezu Umgebungstemperatur bis 100 °C; BF₃, AsH₃ | Halbleiter-Allzwecktypen | Chemische Exposition ohne Hitze; Sauberkeit dominiert |
| CPI-Reaktoren, Transferleitungen | 150–250 °C; Säuren, Amine, Lösungsmittel | Chemische Standardqualitäten (Kalrez-6375-Klasse) | Breitestes chemisches Einsatzspektrum zu moderaten Kosten innerhalb der FFKM-Familie |
| Dampf-/SIP-/CIP-Einsatz | Gesättigter Dampf ab 150 °C, wiederholte Zyklen | Dampfbeständige FFKM-Compounds | FKM zersetzt sich in heißem Dampf; dampfbeständige FFKM-Qualitäten halten den Druckverformungsrest |
| Nassbänke, Strippen | Umgebungstemperatur bis 80 °C; HF, H₂SO₄/H₂O₂, heiße Lauge | FFKM für den allgemeinen Einsatz oder gekapselte Ausführungen | Bei niedrigeren Temperaturen lassen sich mit ummantelten Dichtungen Kosten senken |
Zwei Zuordnungsfehler treten immer wieder auf. Der erste ist die Auswahl einer hitzebeständigen FFKM-Qualität für eine Plasmaanwendung, weil die Temperatur im Datenblatt beeindruckend aussah – hitzebeständige Qualitäten sind nicht automatisch plasmabeständig, und der Füllstoff, der die thermische Alterung verbessert, kann die Plasmaerosion verschlechtern. Der zweite ist die Annahme, “FFKM” sei markenübergreifend austauschbar: Ein Chemraz 505 und ein Kalrez 4079 liegen in ähnlichen Einsatzbereichen, doch wer allein aufgrund des Markennamens substituiert, ohne die Datenblätter der Compounds zu vergleichen, kann bei Temperatur eine Abweichung von 20 % beim Druckverformungsrest einkaufen. Vergleichen Sie das Compound, nicht die Marke.
Plasma, Ausgasung und Partikelbildung
In Vakuum-Prozessanlagen hat die Dichtung eine zweite Aufgabe neben dem Halten der Druckdifferenz: Sie darf keine Verunreinigungen einbringen. Drei Mechanismen sind relevant, und sie werden unterschiedlich gemessen.
Plasmaerosion ist ein chemischer Angriff durch ionisiertes, radikalreiches Gas. Sie verdünnt die Dichtungsoberfläche, erzeugt Fluoridpartikel und verändert in schweren Fällen die Geometrie der Dichtung so stark, dass ein Leckpfad entsteht. Plasmabeständige FFKM-Compounds begegnen dem mit modifizierter Vulkanisationschemie und Füllstoffpaketen; veröffentlichte Kammermessdaten der Compound-Hersteller zeigen bei gleicher Ätzposition Lebensdauerunterschiede über mehrere Zyklen von Faktor zwei bis drei zwischen einer Standard- und einer Plasmagüte.
Ausgasung ist die Freisetzung flüchtiger Spezies unter Vakuum und Hitze – Vulkanisationsrückstände, Weichmacher, niedermolekulare Fragmente. In Abscheideanlagen ist sie relevant, weil ausgegaste Spezies als Filme auf Optiken und Wafern landen. Ultrareine Compounds (die Klasse Kalrez 7075 ist die übliche Referenz) sind speziell für geringe Ausgasung und geringe extrahierbare Anteile formuliert; die Prüfung gegen Grenzwerte für den Gesamtmasserverlust nach ASTM E595 ist bei optischen und Abscheidekomponenten gängige Praxis.
Partikelbildung ist die mechanische Seite desselben Problems: Eine Dichtung, die beim Türzyklus reibt, rollt oder abradiert, verliert ihre eigene Oberfläche. Deshalb werden Fab-Dichtungen mit Anforderungen an die Oberflächenqualität spezifiziert, deshalb gibt es gebundene oder mechanisch gefasste Türdichtungen, und deshalb werden O-Ringe im Rahmen der Wartung nach Plan ausgetauscht, selbst wenn der Ring “in Ordnung aussieht” – der Verschleiß, der Partikel erzeugt, ist nicht immer sichtbar.
Eine praktische Konsequenz für Einkäufer: Die Wareneingangsprüfung von FFKM für die Halbleiterfertigung ist nicht dieselbe wie bei Industriegummi. Eine Eingangsspezifikation in Fab-Qualität sollte Reinheitshandling (doppelt verpackt, kein Talkum, kein gewöhnliches Silikonfett), Dokumentation zur Compound-Rückverfolgbarkeit und in vielen Fällen Chargenzertifikate umfassen. Die PPE (Precision Polymer Engineering) und die Dokumentationssysteme von Kalrez geben hier den Maßstab vor – jedes Teil rückverfolgbar bis zum Compound und zur Vulkanisationscharge. Ein Lieferant, der diese Papiere nicht vorlegen kann, liefert keine Teile in Fab-Qualität, unabhängig vom Compound-Namen im Angebot.
Wo PTFE übernimmt
FFKM hat nach wie vor zwei strukturelle Schwächen: Es ist ein Elastomer mit realen Permeationsraten, und es ist teuer genug, dass sein Einsatz in einer statischen Niedertemperaturverbindung das Budget belastet. PTFE löst beides – auf Kosten der Elastizität.
Für reinen chemischen Angriff bei niedriger bis mittlerer Temperatur kombinieren gekapselte O-Ringe einen dünnen FEP- oder PFA-Mantel mit einem Elastomerkern. Der Mantel trägt die Chemie – FEP eignet sich für Dauerbetrieb bis etwa 200 °C, PFA bis etwa 260 °C –, während der Kern die Dichtkraft liefert. Die Permeation durch einen dünnen Fluorpolymer-Mantel ist um eine Größenordnung geringer als durch massives FFKM, was in Anwendungen zählt, in denen die permeierende Spezies selbst das Problem ist (hochreine Chemikalienzufuhr, korrosive Medien, die nachgelagerte Komponenten angreifen, emissionskritische Verbindungen). Die Kompromisse werden ausführlich in unserer Produktlinie gekapselter Dichtungenbehandelt: Kein Mantel übersteht mechanische Misshandlung, der Gedächtnisverlust schreitet fort, und für Hochvakuum ist diese Lösung schlecht geeignet, weil der Mantel sich nicht wie eine Gummifläche an Oberflächendefekte anpassen kann.
Wo die Verbindung heiß, trocken oder zyklisch beansprucht ist, übernehmen federenergetisierte PTFE-Dichtungen die Position. Eine U-Kappe oder ein rechteckiger PTFE-Mantel, angetrieben durch eine Metallfeder (Schrägwendelfeder, Biegefeder oder Schraubenfeder), dichtet über einen Temperaturbereich ab, den kein Elastomer erreicht – von kryogenen Aufgaben bis 260 °C und darüber –, und das PTFE-Compound kann gefüllt werden (Glas, Kohlenstoff, Bronze), um Kriechverhalten und Verschleiß zu steuern. Diese sind die Standardlösung bei aggressiven Chemikalienpumpenwellen, kryogener Trockenumfüllung und rotierenden Vakuumdurchführungen. Unser Sortiment federenergetisierter Dichtungen deckt die gängigen Varianten ab, und der Technische-Kunststoffe-Kanal liefert die gefüllten PTFE- und PEEK-Komponenten rund um diese Dichtungen.
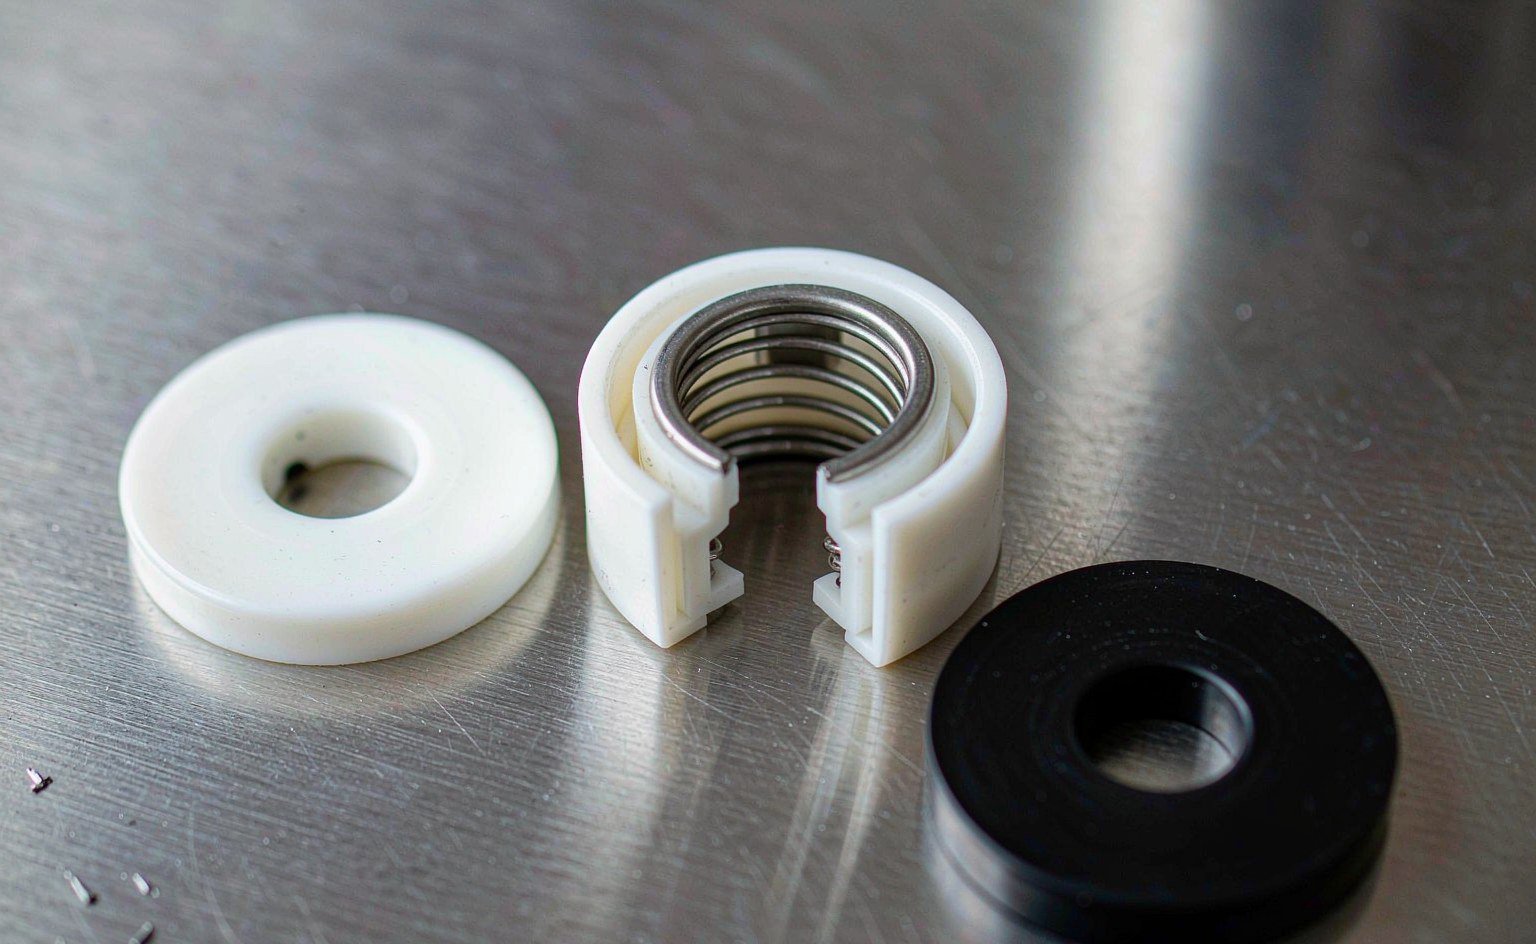
Die ehrliche Grenze der PTFE-Familie ist das Kaltfließen. Unter anhaltender Druckspannung bei Temperatur kriecht PTFE, und eine statisch belastete PTFE-Dichtung entspannt sich so weit, dass sie leckt, wenn die Konstruktion nicht gegensteuert – Federenergetisierung, Nachspannung oder eine Geometrie, die das PTFE eher auf Scherung als auf gleichmäßige Kompression beansprucht. Jede PTFE-Dichtstelle braucht diese Konstruktionsprüfung; das Material verzeiht keine Montage nach dem Motto „festschrauben und vergessen“.
Hardware-Details, die darüber entscheiden, ob das Compound überlebt
Das richtige Compound in die falsche Nut zu spezifizieren, verschwendet den Mehrwert. FFKM benötigt zum zuverlässigen Abdichten mehr Stauchung als FKM – veröffentlichte Nutrichtlinien für FFKM nennen etwa 20–30 % Stauchung in statischen Flanschnuten, gegenüber den bei FKM üblichen 15–25 % – und es toleriert eine geringere Nutfüllung, sodass für NBR ausgelegte Nuten einen FFKM-Ring oft unterversorgen. Bei der Nachrüstung einer bestehenden Anlage sollten Nutbreite und -tiefe anhand FFKM-spezifischer Tabellen geprüft werden, statt anzunehmen, die alte Zeichnung sei compoundneutral.
Hochvakuum-Tür- und Schieberventilpositionen bringen ein zusätzliches Halteproblem mit sich: Da kein Innendruck den Ring anpresst, kann ein vertikal montierter O-Ring bei der Montage herausfallen. Halbschwalbenschwanznuten sind der übliche Kompromiss; vollständige Schwalbenschwänze halten besser, kosten aber echtes Zerspanungsbudget. Und da FFKM-Ringe an diesen Positionen bei jeder Wartung ersetzt werden, sollte die Nut für die Montage mit behandschuhten Händen ausgelegt sein – großzügige Einführungsfasen, keine scharfen Innenkanten unter R0,2 mm.
Die Wärmeausdehnung schließt die Hardware-Prüfung ab. Ein FFKM-Ring in einem Kammerdeckel bei 300 °C dehnt sich stärker aus als die Nut, in der er sitzt; die Nut muss Volumen für diese Ausdehnung lassen, sonst schert der Ring an der Trennebene ab. Wir haben mehr FFKM-Ausfälle in Heißzonen durch von FKM-Zeichnungen übernommene Nuten gesehen als durch die Compound-Auswahl.
| Hardware-Parameter | FFKM-Richtlinie | Häufiger Nachrüstfehler |
|---|---|---|
| Stauchung an statischer Fläche | 20–30 % des Querschnitts | Wiederverwendung von 15 % FKM-Stauchung – grenzwertige Kontaktspannung bei Temperatur |
| Nutfüllung | ≤ 85 %, Ziel ~75 % einschließlich thermischer Quellung | Für NBR dimensionierte Nuten – kein Platz für FFKM-Ausdehnung |
| Nutkanten | R0,2–0,5 mm, keine Kerben | Scharfe Kanten, die den Ring bei jedem Wartungswechsel einschneiden |
| Vakuum-Halterung | Halbschwalbenschwanz für vertikale Flächen | Offene rechteckige Nut – Ring fällt bei der Montage heraus |
| Montageschmierstoff | PFPE-Fett auf FFKM | Silikonfett — unbedenklich bei den meisten Elastomeren, falsch für plasmanahe Oberflächen und ein Kontaminant beim Bake-out |
Nassprozesse: Chemie nach Klasse
Nassbänke, Reinigungs- und Strippwerkzeuge arbeiten bei niedrigeren Temperaturen, greifen aber mit Konzentrationen an, die Plasmaanlagen nie sehen. Die Zuordnung der Chemie zu Klassen hält die Auswahl überschaubar.
HF- und gepufferte Oxidätzungen: FFKM hält ihnen stand; FKM verträgt verdünnte HF, versprödet aber bei konzentriertem oder heißem Einsatz; Naturkautschuk und EPDM scheiden aus. Piranha (H₂SO₄/H₂O₂): FFKM ist die einzige Elastomerwahl mit echter Standzeit; PTFE-Hardware umgibt sie. Heiße Laugen und Reinigungen vom SC-1-Typ: FFKM und EPDM funktionieren beide chemisch, doch die Temperaturobergrenze und das Partikelverhalten von EPDM verlieren meist; FFKM gewinnt bei der Sauberkeit. Lösungsmittel — NMP, Aceton, IPA: FFKM widersteht allen dreien; NBR und FKM quellen in NMP bzw. Ketonen. Fotolack-Stripper-Chemien, einschließlich der aminbasierten Familien: Amine greifen FKM stark an, ein klassischer Ausfall, den wir bei abgespeckten Kunden sehen; FFKM ist der Standard.
Wo die Temperatur unter etwa 80 °C bleibt und die Beanspruchung statisch ist, senken ummantelte FEP-Dichtungen die Kosten dieser Positionen erheblich und wahren dennoch das chemische Spektrum — der Mantel kümmert sich nicht um Amine oder HF. Die Grenze bleibt mechanisch: Verwenden Sie ummantelte Dichtungen nicht, wo die Verbindung zyklisch belastet wird oder die Dichtung Oberflächendefekte überbrücken muss.
PM-Intervalle, Rückverfolgbarkeit und was beim Wechsel zu tun ist
FFKM-Dichtungen in Prozessanlagen sind Verbrauchsteile mit einem Plan, keine Lebensdauerteile. Die veröffentlichte Praxis — und was Anlagenausrüstungs-Ingenieure durchsetzen — ist der Austausch bei jedem planmäßigen PM an kammerkritischen Positionen unabhängig vom Aussehen, denn partikelerzeugender Abbau ist unsichtbar, bis er zum Ausbeuteereignis wird. Verfolgen Sie die Dichtungslebensdauer in Zyklen, nicht in Wochen: Eine Kammer mit aggressiven Reinigungen verbraucht Dichtungen schneller als dieselbe Kammer mit einem sanften Rezept, selbst bei identischer Wanduhrzeit.
Beim Wechsel erledigen drei Prüfungen in Minuten die meisten Probleme. Messen Sie den Querschnitt des entnommenen Rings an vier Stellen; mehr als ein paar Prozent Set bedeutet, dass die Nut oder die Qualität überprüft werden muss. Fotografieren Sie den Ring vor der Entnahme an seinem Platz — das Verschleißmuster zeigt Ihnen, ob der Ausfall chemisch, thermisch oder mechanisch war. Und protokollieren Sie die Compound-Charge: Wenn eine Charge unterdurchschnittlich abschneidet, ist es die Chargennummer, die aus einer Beschwerde einen Anspruch macht.
Die Eingangsprüfung schließt den Kreis. Bei Teilen in Fab-Qualität prüfen Sie die Compound-Zertifizierung gegen die Bestellung, den Doppelbeutelzustand und die Freiheit von Talkum und Trennmitteln. Bei Teilen in CPI-Qualität kommen Härte- und Sichtprüfungen hinzu. Wir führen die Kanal für kundenspezifische Produkte für Kunden, deren Kammerpositionen nicht standardmäßige Querschnitte oder gebundene Formen benötigen, und diese Kunden erhalten dieselbe Chargenrückverfolgbarkeit wie bei Standardteilen — kann Ihr Lieferant sie nicht liefern, hat der Aufpreis für FFKM Ihnen ein ungeprüftes Polymer gekauft.
Qualifizierung eines neuen Compounds, bevor es in die Anlage gelangt
Bei einer Anlage im Wert von Hunderttausenden von Dollar ist das Qualifizierungsbudget für Dichtungen trivial, und es zu überspringen führt dazu, dass Einzelpunktausfälle doppelt bezahlt werden. Der Qualifizierungsplan hängt von der Position ab, aber drei Stufen decken die meisten Fälle ab. Bei nasschemischen statischen Verbindungen besteht der Test aus Kompatibilität plus Dimension: Tauchen Sie Referenzringe 168 Stunden in die tatsächliche Prozesschemikalie bei tatsächlicher Konzentration und Temperatur, messen Sie dann Volumenänderung (akzeptabel unter etwa 10 %), Härteänderung und Druckverformungsrest. Bei heißen CPI-Verbindungen ergänzen Sie den Druckverformungsrest bei Einsatztemperatur — ein Compound, das die Immersion bei 80 °C besteht, kann nach 70 Stunden bei 200 °C dennoch einen fatalen Set erleiden.
Bei Plasma- und Vakuumpositionen wird die Bankprüfung schwieriger, weil sich Plasmayerhalten nicht in einen einfachen Tauchtest übertragen lässt. Die praktischen Ersatzgrößen sind Ausgasungsdaten (Screening nach ASTM E595 für Gesamtmasserverlust und gesammelte flüchtige kondensierbare Materialien), veröffentlichte Plasmaexpositionsergebnisse für die Compound-Klasse und — wo die Bedeutung es rechtfertigt — eine Versuchsposition an der unkritischsten Kammer im Bestand, mit Dichtungsprüfung nach einem PM-Intervall vor der unternehmensweiten Einführung. Lieferanten von plasmatauglichen Compounds veröffentlichen Kammerexpositionsdaten; fragen Sie danach nach Positionstyp, nicht nach Markenbroschüre.
Die letzte Stufe ist organisatorisch: Schreiben Sie das Qualifizierungsergebnis mit der Compound-Bezeichnung, dem Format der Chargendokumentation, den Lagerregeln und dem Montageschmierstoff auf und hängen Sie es an die Stücklistenposition. Dichtungen werden unter Zeitdruck neu beschafft, und das Dokument, das diesem Druck standhält, ist dasjenige, das verhindert, dass ein gut qualifiziertes Compound drei Beschaffungsrunden später durch einen billigeren Nachahmer ersetzt wird.
Beschaffung ohne Überzahlung
Die FFKM-Preisgestaltung belohnt Spezifität. Der teure Fehler ist, die Flaggschiff-Ultrarein-Qualität für Positionen zu spezifizieren, die nur allgemeine Chemikalienbeständigkeit benötigen; der Zuverlässigkeitsfehler ist das Gegenteil. Ordnen Sie jede Position zuerst einer Compound-Klasse zu und fragen Sie dann Lieferanten nach ihrer äquivalenten Qualität mit veröffentlichtem Druckverformungsrest und Plasmadaten — nicht nach einem Markennamen, sondern nach den Daten. Kataloge auf Augenhöhe von Distributoren wie Seal Sales und Materialzusammenfassungen von Spezialisten wie Fitco Rings sind nützlich, um gegenzuprüfen, welche Compound-Klasse eine Position tatsächlich benötigt, bevor das Angebotsgespräch beginnt.
Zweitquellen-Disziplin ist wichtig, weil FFKM-Lieferzeiten lang sind und Positionen mit nur einer Quelle Anlagen stoppen. Qualifizieren Sie mindestens ein äquivalentes Compound pro Position — gleiche Klasse, veröffentlichte Daten, Rückverfolgbarkeit —, damit eine Lieferunterbrechung eine Bestellung kostet, nicht eine PM-Verzögerung. Bei den Positionen der PTFE-Familie beschleunigt die Bearbeitung die Zweitbeschaffung: gefülltes PTFE und PEEK-Hardware wird nach Zeichnung gefertigt, sodass die Qualifizierungslast dimensional und materialzertifizierend ist statt aushärtungschemisch. Unsere Linie für technische Kunststoffe liefert diese Hardware, und die Hoch-/Tieftemperatur-Dichtungsreihe deckt die Elastomerpositionen an den Temperaturgrenzen ab, an denen Standard-Compounds versagen.
Wichtigste Erkenntnisse
- Ordnen Sie die Compound-Klasse dem Prozess zu, nicht der Marke. Plasma-, Wärme- und Chemikalieneinsatz benötigen jeweils unterschiedliche FFKM-Familien; ein Datenblatt mit 327 °C macht ein Compound nicht plasmaresistent.
- FFKM-Dichtungen sichern ebenso die Sauberkeit wie die Chemie. Partikelerzeugung und Ausgasung beenden Einsätze, nicht Leckagen; Ultrarein-Qualitäten und PM-Zyklus-Austauschdisziplin gehören zur Spezifikation.
- Designs der PTFE-Familie decken ab, wofür keine Elastizität nötig ist. Ummantelte Dichtungen senken die Kosten in der Niedertemperatur-Nasschemie; federenergetisiertes PTFE übernimmt heiße, trockene und permeationskritische Positionen — mit im Design kompensiertem Kriechen.
- Prüfen Sie die Nut, bevor Sie das Compound beschuldigen. FFKM benötigt mehr Pressung und mehr Nutvolumen, als FKM-Zeichnungen üblicherweise vorsehen; Ausfälle in der Heißzone lassen sich ebenso oft auf Nuten wie auf die Chemie zurückführen.
- Kaufen Sie nach Daten und Rückverfolgbarkeit. Druckverformungsrest-, Plasma- und Ausgasungsdaten plus Zertifizierung auf Chargenebene unterscheiden Fab-Qualität von umverpacktem Gummi; beschaffen Sie ein äquivalentes Compound pro kritischer Position als Zweitquelle.
Dichtungen in Fab-Qualität mit passender Dokumentation
Dichtungen für Halbleiter und Nassprozesse sind der Teil unseres Sortiments, bei dem die Dokumentation ebenso viel Gewicht trägt wie das Compound: FFKM-O-Ringe und kundenspezifische Profile mit Chargenrückverfolgbarkeit, PTFE- und gefüllte PTFE-Teile, bearbeitet und gereinigt für den benetzten Pfad, sowie Sekundärdichtungen aus FKM, EPDM und Silikon, wo die Chemie es zulässt. Teile werden chargenweise verpackt geliefert, mit Compound-Code und Vernetzungssystem auf dem Etikett.
Die Prüfungen, die Fab-Qualität von umverpacktem Gummi unterscheiden, sind messbar: Druckverformungsrest bei der Anlagentemperatur, Ausgasungs- und Extraktdaten, Partikelbeitrag nach der Reinigung und ein Zertifikat, das die Charge benennt statt die Produktfamilie. Wir nennen diese Zahlen mit dem Teil, und wenn ein angeforderter Test einer ist, den wir nicht unterstützen können, sagen wir das, statt anzunehmen, dass er besteht.
Senden Sie die Prozesschemie, die Anlagentemperatur und die Dichtungszeichnung an sales@bosssealing.com, und wir melden uns mit dem Compound, dem Datenpaket und einem Preis zurück, der die tatsächlich gelieferte Qualität widerspiegelt. Angebote in der Regel innerhalb eines Werktags; die technische Prüfung ist kostenlos, und die Kontaktformular erreicht denselben Arbeitsplatz.