
O equipamento de processos químicos e de semicondutores exige duas coisas de uma vedação ao mesmo tempo: sobreviver à química e manter-se limpa enquanto o faz. Nenhuma família de elastómeros responde às duas questões em toda a ferramenta, e é por isso que os engenheiros de fábrica e de CPI acabam por especificar uma combinação: FFKM onde o plasma, a temperatura ou a química agressiva desqualificam tudo o que é mais barato, e soluções da família do PTFE onde a permeação, a geração de partículas ou a fluência definem o limite. Este artigo percorre o modo como as duas famílias se comportam realmente no hardware de processo, onde cada uma se enquadra e os detalhes de especificação — sistema de cura, grau do composto, geometria do alojamento, intervalo de manutenção preventiva — que distinguem uma vedação que dura um ciclo completo de manutenção preventiva de uma que obriga a parar a ferramenta prematuramente. Os números abaixo provêm de dados publicados pelos fabricantes e do que observamos na inspeção de receção quando clientes próximos de fábricas nos enviam peças com falha para análise.
O que o regime de processo exige realmente de uma vedação
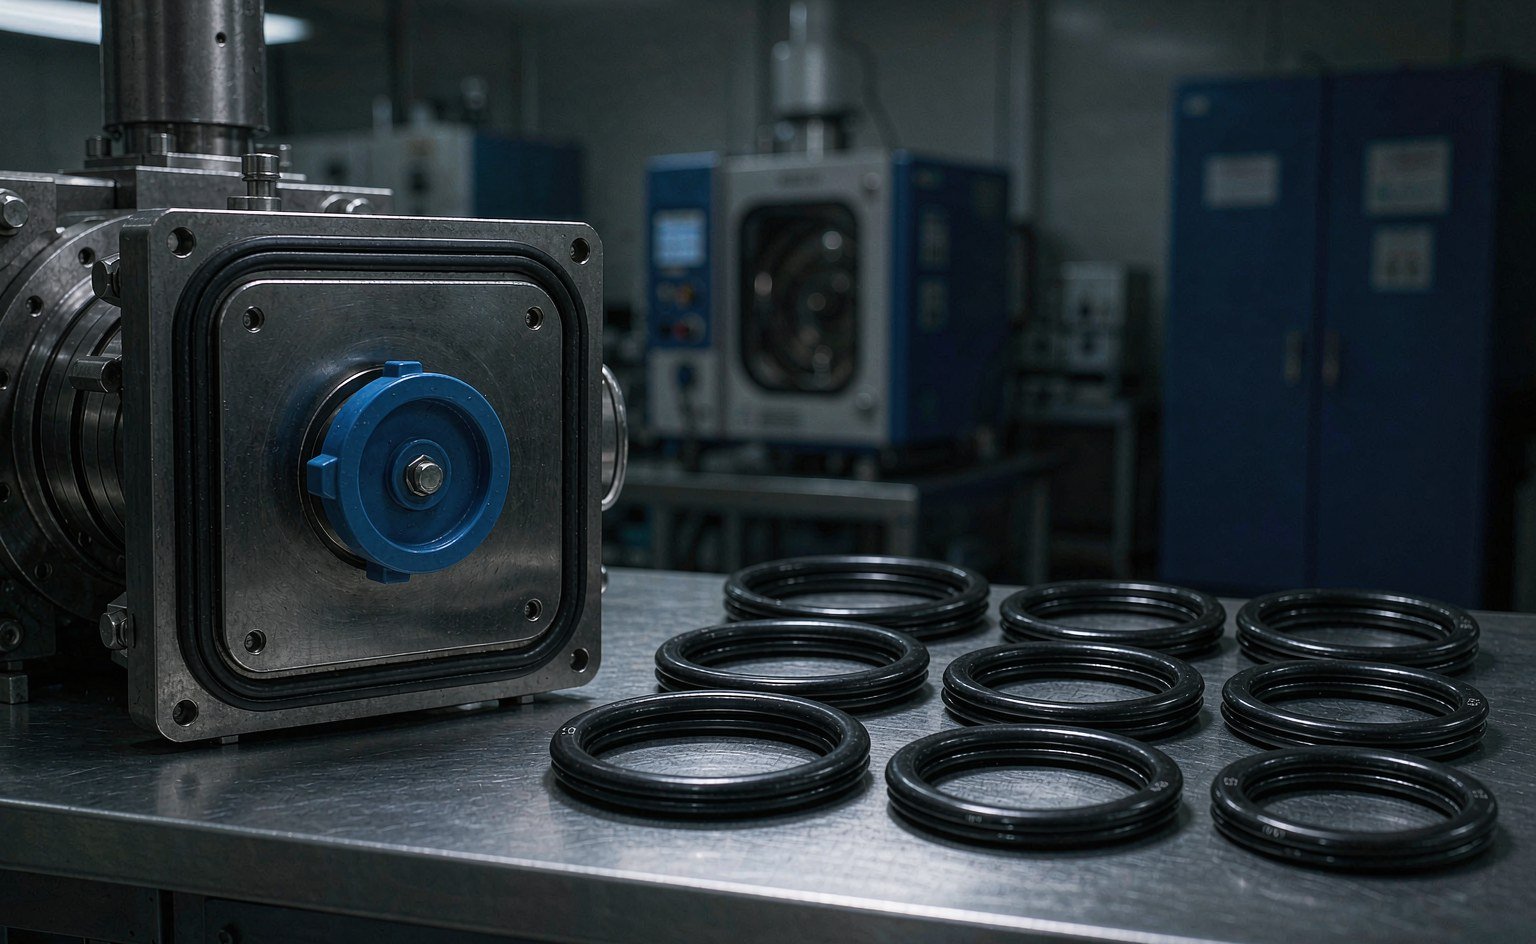
Uma vedação numa câmara de deposição ou de corrosão enfrenta uma combinação que nenhuma outra indústria impõe a um elastómero. As paredes da câmara alternam entre a temperatura ambiente e 200–350 °C nas zonas quentes. Os gases de processo — NF₃, SF₆, Cl₂, HBr, WF₆ — são eles próprios reativos, e o plasma gerado a partir deles é muito mais agressivo do que o gás bruto. Cada ciclo de manutenção preventiva implica exposição a limpezas in situ ou limpezas húmidas com química fluorada. E a penalização pela degradação da vedação não é apenas uma fuga: uma vedação que se desagrega contamina o produto. Um único O-ring degradado numa câmara ICP pode depositar partículas nas bolachas a jusante e anular o argumento de rendimento de todo o trimestre.
As instalações das indústrias de processos químicos (CPI) impõem um perfil relacionado, mas diferente. A temperatura é geralmente mais baixa — 150–250 °C nos reatores e nas linhas de transferência —, mas a química é mais vasta e menos previsível: aminas, cetonas, ésteres, vapor quente, fluidos ácidos, oxidantes. Uma vedação que resiste a tudo na câmara pode ainda assim falhar por deformação permanente após meses à temperatura, o que é uma propriedade mecânica, não química.
Três famílias de materiais cobrem quase todo este regime: FFKM para as posições de vedação em elastómero, PTFE e os seus compostos com cargas para as posições estáticas e com mola energizadora e — nos casos-limite — soluções encapsuladas que combinam uma camisa de PTFE com um núcleo de elastómero. Tudo o resto (FKM, EPDM, silicone) pertence aos serviços auxiliares: chillers, circuitos de arrefecimento, linhas de vácuo primário que transportam gases inertes, atuação pneumática. Colocar um O-ring de FKM dentro de uma câmara de processo é o erro de aprovisionamento mais comum que vemos, e normalmente manifesta-se como a vedação que falha três manutenções preventivas seguidas enquanto tudo à sua volta funciona bem.
FFKM: o que a química lhe confere
O FFKM (perfluoroelastómero, designação ASTM D1418) substitui praticamente todo o hidrogénio da cadeia polimérica por flúor. O resultado comporta-se como uma borracha que tivesse tomado emprestada a personalidade química do PTFE: os dados publicados pela indústria atribuem aos compostos de FFKM resistência a mais de 1 800 produtos químicos, incluindo os ácidos concentrados, as aminas, as cetonas e os ambientes de plasma que atacam todos os outros elastómeros. As classificações de temperatura contínua situam-se entre 260 e 300 °C, consoante o composto, com graus de alta temperatura classificados para serviço intermitente até 327 °C. Entre as marcas comerciais contam-se Kalrez (originalmente DuPont, agora produzida sob a égide da Qnity), Chemraz (Greene Tweed), Perlast (PPE), Simriz (Freudenberg) e Isolast (Trelleborg) — a biblioteca de vedação da Trelleborg publica dados comparativos utilizáveis sobre várias destas famílias.
Vale a pena compreender a física por detrás do preço, porque explica tanto o que o FFKM faz bem como o que faz mal. A fluoração remove os locais de ataque químico, mas também remove os locais que conferem à borracha comum a sua flexibilidade a baixa temperatura e o seu comportamento em termos de atrito. Os compostos de FFKM começam geralmente por volta de −10 a −15 °C, a menos que se especifique um grau especial de baixa temperatura, e o seu coeficiente de atrito é elevado — o FFKM não é, por opção, um material para anéis dinâmicos. A química de cura também é importante: os compostos curados com peróxido dominam o serviço em semicondutores, e o pacote de cargas (tipos de negro de fumo, micropós de PTFE) é o que distingue um composto de grau para plasma de um grau químico de uso geral. Dois O-rings de FFKM com dimensões idênticas podem comportar-se de forma completamente diferente numa fronteira de plasma.
| Propriedade | FFKM (típico) | FKM (típico) | PTFE (virgem) |
|---|---|---|---|
| Temperatura contínua | 260–300 °C (até 327 °C em alguns graus) | −20 a +200 °C | −200 a +260 °C |
| Resistência química | Quase universal; mais de 1 800 produtos químicos | Bom para óleos, combustíveis e muitos ácidos; atacado por aminas, cetonas e vapor quente | Quase universal; não é uma borracha |
| Resistência ao plasma | Depende do composto; graus para plasma excelentes | Fraco | Excelente |
| Deformação permanente, 200 °C × 70 h | 12–30% (depende do composto) | 15–40% típico | N/A — a fluência é que manda |
| Recuperação elástica | Elevado — veda como uma borracha | Alto | Nenhum — fluência a frio |
| Custo relativo | Muito elevado | Meio | Baixo a médio |
A linha da deformação permanente merece atenção. Uma deformação permanente de 12–15% a 200 °C × 70 h — alcançável nos melhores compostos de FFKM de uso geral — é o que permite a um O-ring de FFKM manter a tensão de contacto ao longo de meses de ciclos térmicos, que é o mecanismo real da maioria das falhas de vedação em zonas quentes. Quando uma vedação de câmara “parece bem” mas fuga após um bake-out, a secção tomou uma deformação e a tensão de contacto desapareceu.
Ajustar o composto ao processo
O FFKM não é um único material; é uma família de compostos afinados pelo sistema de cura e pelas cargas. Os guias de compostos publicados — incluindo os recursos de seleção de compostos Kalrez — convergem no mapeamento abaixo, que utilizamos como primeiro filtro quando um cliente descreve uma câmara.
| Processo / ambiente | Condições típicas | Família de compostos | Porquê |
|---|---|---|---|
| Corrosão por plasma (CCP/ICP) | 80–250 °C; plasma de Cl₂, HBr, SF₆, NF₃ | Graus resistentes ao plasma e de baixa partícula (classe Kalrez 6375/7075) | Resiste ao ataque de plasma fluorado; baixa desgaseificação e geração de partículas |
| PECVD / ALD | 200–350 °C; SiH₄, NH₃, TMA, H₂O | Graus de alta temperatura (classe Kalrez 9500 / Sahara, classe Chemraz 555) | Classificações contínuas de 300 °C+ com deformação permanente estável |
| Implantação iónica | Próximo da temperatura ambiente até 100 °C; BF₃, AsH₃ | Graus de semicondutores de uso geral | Exposição química sem calor; a limpeza é que manda |
| Reatores CPI, linhas de transferência | 150–250 °C; ácidos, aminas, solventes | Graus químicos de uso geral (classe Kalrez 6375) | O espectro químico mais amplo a custo moderado dentro da família FFKM |
| Serviço de vapor / SIP / CIP | Vapor saturado a 150 °C+, ciclos repetidos | Compostos FFKM adequados para vapor | O FKM degrada-se em vapor quente; os graus FFKM para vapor mantêm a deformação permanente por compressão |
| Bancadas húmidas, decapagem | Ambiente até 80 °C; HF, H₂SO₄/H₂O₂, soda cáustica quente | FFKM de uso geral ou conceções encapsuladas | O custo pode ser reduzido a temperaturas mais baixas com vedantes encamisados |
Dois erros de especificação aparecem repetidamente. O primeiro é especificar um FFKM de grau térmico para uma aplicação de plasma porque a temperatura na ficha técnica parecia impressionante — os graus térmicos não são automaticamente graus para plasma, e a carga que melhora o envelhecimento térmico pode agravar a erosão por plasma. O segundo é tratar “FFKM” como intercambiável entre marcas: um Chemraz 505 e um Kalrez 4079 situam-se em envelopes de serviço semelhantes, mas um comprador que substitui apenas com base no nome da marca, sem comparar as fichas técnicas dos compostos, pode deparar-se com uma variação de 20% na deformação permanente por compressão à temperatura. Compare o composto, não a marca registada.
Plasma, desgaseificação e geração de partículas
Nas ferramentas de processo em vácuo, o vedante tem uma segunda função além de suportar o diferencial de pressão: não pode acrescentar contaminação. Três mecanismos são relevantes e medem-se de forma diferente.
A erosão por plasma é o ataque químico por gás ionizado e rico em radicais. Afina a superfície do vedante, gera partículas de fluoreto e, em casos graves, altera a geometria do vedante o suficiente para criar um caminho de fuga. Os compostos FFKM resistentes ao plasma resolvem isto com química de cura e conjuntos de cargas modificados; os dados publicados pelos fabricantes de compostos sobre câmaras mostram diferenças de vida útil de dois a três vezes, em múltiplos ciclos, entre um composto de uso geral e um grau para plasma na mesma posição de ataque.
A desgaseificação é a libertação de espécies voláteis sob vácuo e calor — resíduos de cura, plastificantes, fragmentos de baixo peso molecular. É relevante nas ferramentas de deposição porque as espécies desgaseificadas acabam como filmes nas óticas e nas bolachas. Os compostos ultralimpos (a classe Kalrez 7075 é a referência habitual) são formulados especificamente para baixa desgaseificação e baixos extractáveis; a triagem segundo limites de perda total de massa do tipo ASTM E595 é prática padrão para equipamento ótico e de deposição.
A geração de partículas é o lado mecânico do mesmo problema: um vedante que roça, rola ou se desgasta durante os ciclos da porta liberta a sua própria superfície. É por isso que os vedantes para fábricas de semicondutores são especificados com requisitos de qualidade superficial, que existem vedantes de porta colados ou fixados mecanicamente, e que os procedimentos de manutenção preventiva substituem os O-rings segundo um calendário mesmo quando o anel “parece bem” — a degradação que gera partículas nem sempre é visível.
Uma consequência prática para os compradores: a inspeção de receção de FFKM para semicondutores não é a mesma que para borracha industrial. Uma especificação de receção de grau fabril deve incluir manuseamento de limpeza (embalado em dupla saco, sem talco, sem massa lubrificante de silicone comum), documentação de rastreabilidade do composto e, em muitos casos, certificação ao nível do lote. Os PPE (Precision Polymer Engineering) e os sistemas de documentação Kalrez estabelecem aqui o padrão — cada peça rastreável ao composto e ao lote de cura. Um fornecedor que não consiga apresentar essa documentação não está a fornecer peças de grau fabril, seja qual for o nome do composto na cotação.
Onde o PTFE assume o controlo
O FFKM tem ainda duas fraquezas estruturais: é um elastómero com taxas de permeação reais e é suficientemente caro para que a sua utilização numa junta estática de baixa temperatura prejudique o orçamento. O PTFE responde a ambas, à custa da elasticidade.
Para ataque químico puro a baixa e moderada temperatura, os O-rings encapsulados combinam uma fina camisa de FEP ou PFA com um núcleo elastómero. A camisa suporta a química — o FEP resiste a serviço contínuo até cerca de 200 °C, o PFA até cerca de 260 °C — enquanto o núcleo fornece a força de vedação. A permeação através de uma fina camisa de fluoropolímero é uma ordem de grandeza inferior à do FFKM maciço, o que é relevante em aplicações em que a própria espécie permeada é o problema (fornecimento de produtos químicos de alta pureza, meios corrosivos que atacam o equipamento a jusante, juntas críticas em termos de emissões). Os compromissos são abordados em profundidade na nossa linha de vedantes encapsulados: nenhuma camisa sobrevive a abusos mecânicos, a perda de memória é progressiva e o vácuo elevado é uma má opção porque a camisa não consegue adaptar-se aos defeitos da superfície como uma face de borracha.
Quando a junta é quente, seca ou cíclica, os vedantes de PTFE energizados por mola assumem a posição. Uma camisa de PTFE em U ou retangular acionada por uma mola metálica (mola helicoidal inclinada, em cantilever ou helicoidal) veda ao longo de um intervalo de temperatura que nenhum elastómero iguala — desde serviço criogénico até 260 °C e acima — e o composto de PTFE pode ser carregado (vidro, carbono, bronze) para controlar a fluência e o desgaste. Estas são a resposta padrão em veios de bombas químicas agressivas, transferência criogénica a seco e passagens rotativas de vácuo. A nossa gama de vedantes energizados por mola abrange as variantes comuns, e o canal de plásticos técnicos fornece o PTFE carregado e o equipamento em PEEK à sua volta.
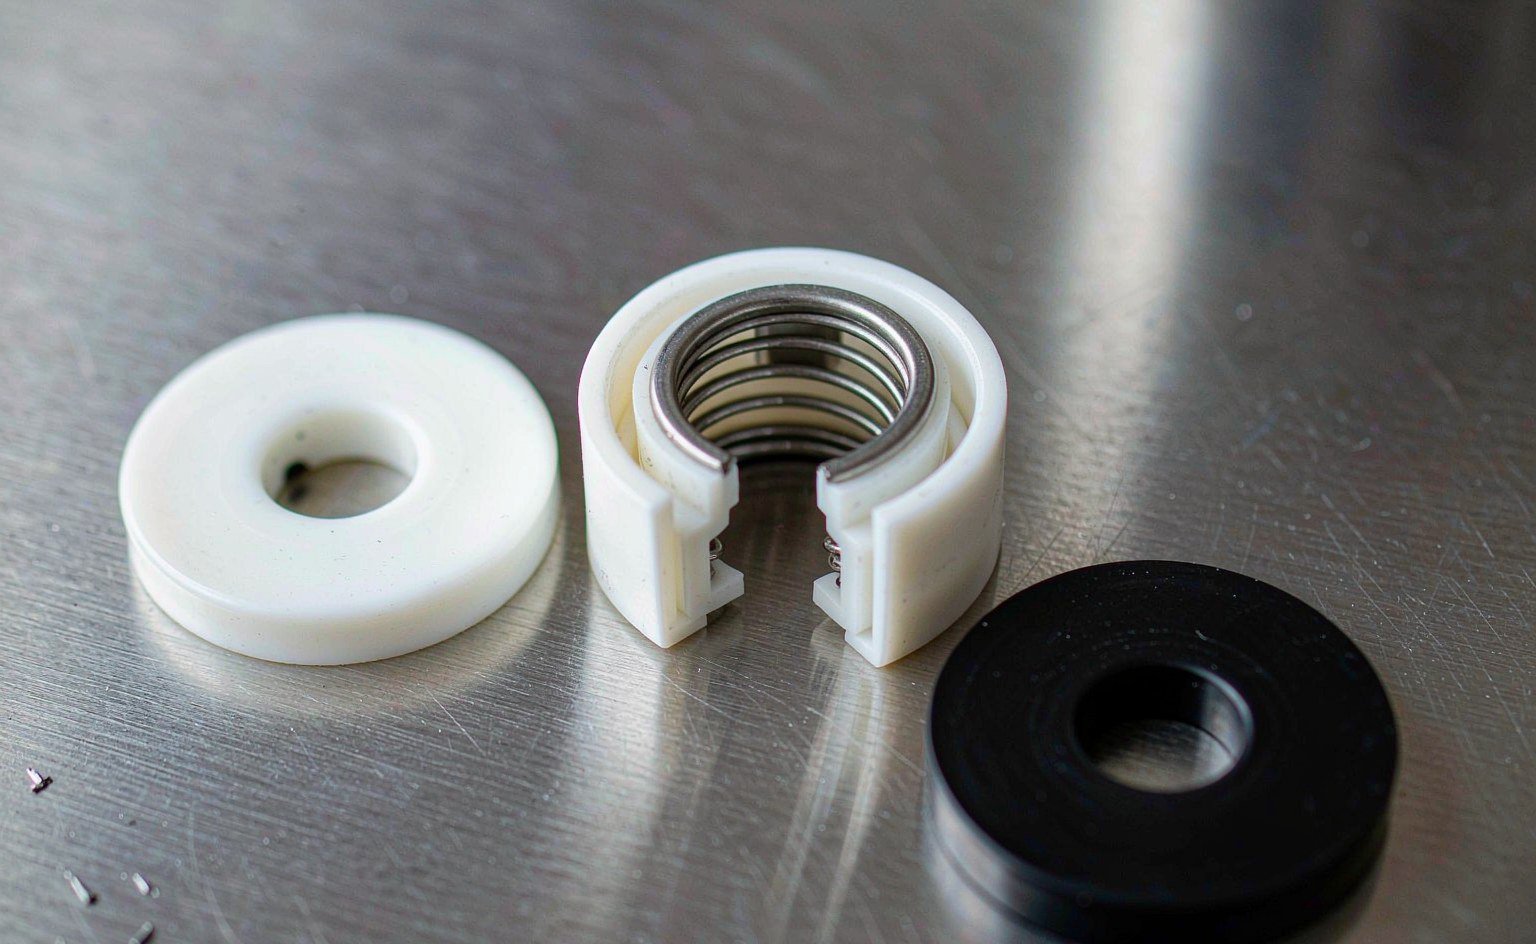
O limite honesto da família PTFE é o escoamento a frio. Sob tensão de compressão sustentada à temperatura, o PTFE sofre fluência, e uma junta de PTFE carregada estaticamente relaxa o suficiente para haver fuga, a menos que o projeto o compense — energização por mola, carga ativa ou uma geometria que mantenha o PTFE sob corte em vez de compressão constante. Qualquer posição de vedação em PTFE necessita dessa revisão de projeto; o material não perdoa uma instalação de apertar e esquecer.
Detalhes do equipamento que decidem se o composto sobrevive
Especificar o composto certo para o alojamento errado desperdiça o prémio. O FFKM necessita de mais compressão do que o FKM para vedar de forma fiável — as orientações publicadas para alojamentos de FFKM indicam cerca de 20–30% de compressão em alojamentos estáticos de face, contra os 15–25% comuns para FKM — e tolera menos enchimento do alojamento, pelo que as ranhuras concebidas para NBR muitas vezes deixam um anel de FFKM sem material suficiente. Ao adaptar uma ferramenta existente, verifique a largura e a profundidade do alojamento segundo tabelas específicas para FFKM, em vez de assumir que o desenho antigo era neutro em relação ao composto.
As posições de porta de alto vácuo e de válvula de fenda acrescentam um problema de retenção: sem pressão interna a assentar o anel, um O-ring montado verticalmente pode cair durante a montagem. As ranhuras em meia cauda de andorinha são o compromisso habitual; as caudas de andorinha completas retêm melhor, mas custam verdadeiro dinheiro em maquinagem. E, como os anéis de FFKM nestas posições são substituídos em cada manutenção preventiva, a ranhura deve ser detalhada para instalação com mãos enluvadas — chanfros de entrada generosos, sem cantos internos afiados abaixo de R0,2 mm.
A dilatação térmica encerra a revisão do equipamento. Um anel de FFKM numa tampa de câmara a 300 °C expande-se mais do que o alojamento onde assenta; a ranhura deve deixar volume para essa expansão, ou o anel cisalha na linha de separação. Temos visto mais falhas de FFKM em zonas quentes devido a ranhuras copiadas de desenhos de FKM do que devido à seleção do composto.
| Parâmetro do equipamento | Orientação para FFKM | Erro comum na adaptação |
|---|---|---|
| Compressão estática de face | 20–30% da secção transversal | Reutilizar 15% de compressão de FKM — tensão de contacto marginal à temperatura |
| Enchimento do alojamento | ≤ 85%, objetivo ~75% incluindo a dilatação térmica | Ranhuras dimensionadas para NBR — sem espaço para a expansão do FFKM |
| Cantos da ranhura | R0,2–0,5 mm, sem entalhes | Cantos afiados que cortam o anel em cada substituição de manutenção preventiva |
| Retenção em vácuo | Meia cauda de andorinha para faces verticais | Ranhura retangular aberta — o anel cai durante a montagem |
| Lubrificante de instalação | Massa lubrificante PFPE em FFKM | Massa de silicone — adequada à maioria das borrachas, inadequada para superfícies adjacentes ao plasma e contaminante em bake-out |
Processamento húmido: química por classe
As bancadas húmidas, as ferramentas de limpeza e de stripping operam a temperaturas mais baixas, mas atacam com concentrações que as ferramentas de plasma nunca veem. Mapear a química por classes mantém a seleção gerível.
Ataques com HF e óxido tamponado: o FFKM resiste-lhes; o FKM resiste ao HF diluído, mas torna-se quebradiço em serviço concentrado ou a quente; a borracha natural e o EPDM estão excluídos. Piranha (H₂SO₄/H₂O₂): o FFKM é a única escolha de elastómero com uma vida útil real; a ferragem em PTFE envolve-o. Limpezas cáusticas a quente e do tipo SC-1: o FFKM e o EPDM funcionam ambos quimicamente, mas o limite de temperatura e o comportamento em termos de partículas do EPDM normalmente perdem; o FFKM ganha em limpeza. Solventes — NMP, acetona, IPA: o FFKM resiste aos três; o NBR e o FKM incham em NMP e em cetonas, respetivamente. Químicas de stripper de fotoresiste, incluindo as famílias à base de aminas: as aminas atacam fortemente o FKM, o que é uma falha clássica que vemos em contas despidas; o FFKM é a opção predefinida.
Onde a temperatura se mantém abaixo de cerca de 80 °C e o serviço é estático, os vedantes encapsulados em FEP reduzem substancialmente o custo destas posições mantendo o envelope químico — a camisa exterior não se importa com aminas nem com HF. O limite continua a ser mecânico: não utilize vedantes encapsulados onde a junta cicla ou onde o vedante tem de colmatar defeitos de superfície.
Intervalos de manutenção preventiva, rastreabilidade e o que fazer na substituição
Os vedantes FFKM em ferramentas de processo são consumíveis com um calendário, não peças vitalícias. A prática publicada — e o que os engenheiros de equipamento de fábrica impõem — é a substituição em cada manutenção preventiva programada nas posições críticas da câmara, independentemente do aspeto, porque a degradação geradora de partículas é invisível até se tornar um evento de rendimento. Registe a vida do vedante em ciclos, não em semanas: uma câmara que corre limpezas agressivas consome vedantes mais depressa do que a mesma câmara a correr uma receita suave, mesmo com tempo de relógio idêntico.
Na substituição, três verificações levam minutos e apanham a maioria dos problemas. Meça a secção transversal do anel removido em quatro pontos; mais do que alguns por cento de deformação permanente significa que o alojamento ou a classe precisam de revisão. Fotografe o anel no lugar antes de o remover — o padrão de desgaste diz-lhe se a falha foi química, térmica ou mecânica. E registe o lote do composto: quando um lote tem um desempenho inferior, o número de lote é o que transforma uma reclamação numa garantia.
A inspeção à receção fecha o ciclo. Para peças de qualidade de fábrica, verifique a certificação do composto face à ordem de compra, o estado de dupla embalagem e a ausência de talco e agentes desmoldantes. Para peças de qualidade CPI, acrescente verificações de dureza e visuais. Executamos o canal de produtos personalizados para contas cujas posições na câmara exigem secções transversais não padrão ou formas ligadas, e essas contas obtêm a mesma rastreabilidade de lote que as peças padrão — se o seu fornecedor não a conseguir fornecer, o prémio que pagou pelo FFKM comprou-lhe um polímero não verificado.
Qualificar um novo composto antes de entrar na ferramenta
Numa ferramenta que vale centenas de milhares de dólares, o orçamento de qualificação do vedante é trivial, e saltá-lo é a forma de comprar duas vezes as falhas pontuais. O plano de qualificação depende da posição, mas três níveis cobrem a maioria dos casos. Para juntas estáticas em química húmida, o teste é de compatibilidade mais dimensional: mergulhe anéis testemunha no produto químico de processo real, na concentração e temperatura reais, durante 168 horas, e depois meça a variação de volume (aceite abaixo de cerca de 10%), a variação de dureza e a deformação permanente por compressão. Para juntas CPI a quente, acrescente a deformação permanente por compressão à temperatura de serviço — um composto que passa a imersão a 80 °C pode ainda assim sofrer uma deformação permanente fatal após 70 horas a 200 °C.
Para posições de plasma e de vácuo, os testes em bancada tornam-se mais difíceis porque o comportamento em plasma não se traduz em nenhum teste de imersão simples. Os substitutos práticos são os dados de desgaseificação (triagem do tipo ASTM E595 para perda total de massa e materiais condensáveis voláteis recolhidos), os resultados publicados de exposição a plasma para a classe do composto e — onde o risco o justifica — uma posição de ensaio na câmara menos crítica da frota, com o vedante inspecionado num intervalo de manutenção preventiva antes da adoção em toda a frota. Os fornecedores de compostos de qualidade para plasma publicam dados de exposição em câmara; peça-os por tipo de posição, não por brochura de marca.
O último nível é organizacional: registe por escrito o resultado da qualificação com a designação do composto, o formato da documentação de lote, as regras de armazenamento e o lubrificante de instalação, e anexe-o à linha da lista de materiais. Os vedantes são reabastecidos sob pressão de tempo, e o documento que sobrevive a essa pressão é o que impede que um composto bem qualificado seja substituído por um sósia mais barato três rondas de abastecimento depois.
Abastecimento sem pagar a mais
O preço do FFKM recompensa a especificidade. O erro caro é especificar a classe ultra-limpa de topo em posições que só precisam de resistência química de uso geral; o erro de fiabilidade é o inverso. Mapeie primeiro cada posição para uma classe de composto e depois peça aos fornecedores a sua classe equivalente com dados publicados de deformação permanente por compressão e de plasma — não um nome de marca, os dados. Catálogos de nível equivalente de distribuidores como a Seal Sales e resumos de materiais de especialistas como a Fitco Rings são úteis para verificar de forma cruzada de que classe de composto uma posição realmente precisa antes de começar a conversa de cotação.
A disciplina de segunda fonte é importante porque os prazos de entrega do FFKM são longos e as posições com fonte única param ferramentas. Qualifique pelo menos um composto equivalente por posição — mesma classe, dados publicados, rastreabilidade — para que uma interrupção de fornecimento custe uma ordem de compra, não um atraso de manutenção preventiva. Para as posições da família PTFE, a maquinagem torna a segunda fonte mais rápida: a ferragem em PTFE carregado e PEEK é feita à medida, pelo que o ónus da qualificação é dimensional e de certificação de material, e não de química de cura. A nossa linha de plásticos de engenharia fornece essa ferragem, e o gama de vedantes de alta/baixa temperatura cobre as posições de elastómero nos limites de temperatura onde os compostos padrão param.
Principais conclusões
- Faça corresponder a classe do composto ao processo, não à marca. O plasma, o calor e o serviço químico exigem cada um famílias de FFKM diferentes; uma ficha técnica de 327 °C não torna um composto resistente ao plasma.
- Os vedantes FFKM garantem limpeza tanto como química. A geração de partículas e a desgaseificação terminam corridas, não fugas; as classes ultra-limpas e a disciplina de substituição no ciclo de manutenção preventiva fazem parte da especificação.
- Os designs da família PTFE cobrem o que não precisa de elasticidade. Os vedantes encapsulados reduzem o custo em química húmida a baixa temperatura; o PTFE energizado por mola assume posições quentes, secas e críticas em permeação — com a fluência compensada no design.
- Verifique o alojamento antes de culpar o composto. O FFKM precisa de mais compressão e mais volume de alojamento do que os desenhos de FKM normalmente fornecem; as falhas em zonas quentes remetem para as ranhuras tão frequentemente como para a química.
- Compre com base em dados e rastreabilidade. Dados de deformação permanente por compressão, de plasma e de desgaseificação, mais certificação ao nível do lote, separam o fornecimento de qualidade de fábrica da borracha reembalada; qualifique uma segunda fonte de um composto equivalente por posição crítica.
Vedantes de qualidade de fábrica com a documentação correspondente
Os vedantes para semicondutores e processos húmidos são a parte da nossa gama em que a documentação pesa tanto como o composto: O-rings FFKM e perfis personalizados com rastreabilidade de lote, peças em PTFE e PTFE carregado maquinadas e limpas para o percurso molhado, e vedantes secundários em FKM, EPDM e silicone onde a química o permite. As peças são expedidas embaladas por lote com o código do composto e o sistema de cura no rótulo.
As verificações que separam o fornecimento de qualidade de fábrica da borracha reembalada são mensuráveis: deformação permanente por compressão à temperatura da ferramenta, dados de desgaseificação e de extraíveis, contribuição de partículas após limpeza, e um certificado que nomeia o lote em vez da família de produto. Cotamos esses números com a peça, e quando um teste pedido é um que não conseguimos suportar, dizemo-lo em vez de assumir que passa.
Envie a química do processo, a temperatura da ferramenta e o desenho do vedante para sales@bosssealing.com, e voltaremos com o composto, o pacote de dados e um preço que reflete a classe efetivamente fornecida. Cotações normalmente num dia útil; a revisão de engenharia é gratuita, e o formulário de contacto chega à mesma mesa.