
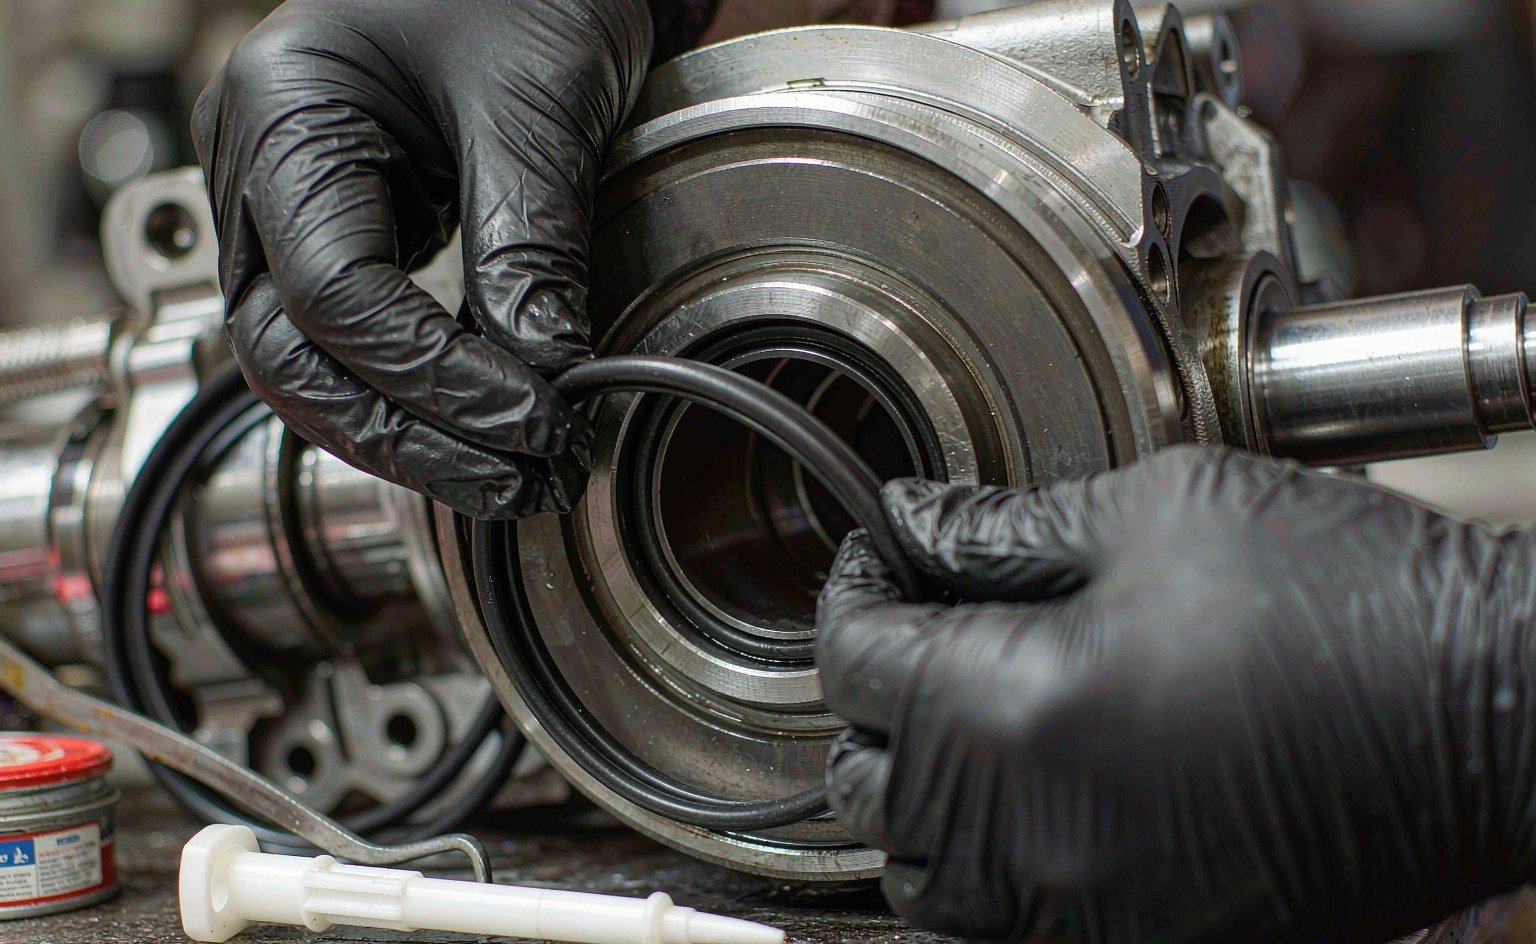
Un O-ring attorcigliato è un O-ring guasto con un timer di ritardo incorporato. L'anello entra in sede e sembra a posto, tiene durante la messa in servizio, e poi il cedimento a spirale — la caratteristica cricca elicoidale che segue la circonferenza dell'anello — apre un percorso di perdita settimane o mesi dopo, di solito quando la macchina è già stata spedita. L'attorcigliamento in fase di installazione è tra le cause più citate di cedimento in campo degli O-ring e, a differenza dei problemi di chimica o di temperatura, non costa nulla prevenirlo: parti pulite, il lubrificante giusto, un utensile che non possa tagliare e una tecnica di inserimento che mantenga rilassata la sezione dell'anello. Questo articolo è la procedura che forniamo ai clienti che ricevono i nostri O-ring per la prima volta, nell'ordine in cui lavora realmente un tecnico di assemblaggio.
Perché un attorcigliamento compromette la tenuta
Un O-ring tiene perché la sua sezione compressa reagisce contro le pareti della sede con una sollecitazione di contatto uniforme. Un anello installato attorcigliato distribuisce quella sollecitazione in modo non uniforme: il tratto attorcigliato è teso da un lato e piegato dall'altro, e la piega accumula sollecitazione torsionale nella gomma. Sotto cicli di pressione, cicli termici e vibrazioni, l'anello ruota lentamente nella sua gola, la piega si propaga e la cricca che segue l'elica diventa il percorso di perdita. Su un cedimento sezionato questo è inequivocabile — la cricca avvolge l'anello come un palo da barbiere, su un piano inclinato di circa 45° rispetto alla sezione.
L'attorcigliamento si verifica in tre modi. Si verifica durante l'installazione, quando l'anello rotola lungo un albero o viene trascinato attorno a una gola con attrito elevato. Si verifica per la geometria della sede — una gola troppo larga consente all'anello di spostarsi e piegarsi sotto gli impulsi di pressione; un allungamento eccessivo riduce la sezione e rende l'anello instabile. E si verifica per abitudini di assemblaggio: riposizionare un anello che “non sembrava a posto” facendolo rotolare con un'unghia è il modo in cui nascono molti anelli attorcigliati al banco. L'elenco di soluzioni che segue affronta tutti e tre i casi, nell'ordine in cui si presentano.
Fase 1: preparare la gola e ispezionare l'anello
L'attrito è ciò che trasforma un anello che scorre in un anello che rotola, e la contaminazione è la principale fonte di attrito. Pulire la gola, le superfici di accoppiamento e qualsiasi smusso di imbocco con un panno privo di pelucchi e un solvente compatibile; un singolo truciolo metallico sotto l'anello crea sia un percorso di perdita sia la necessità per l'anello di passarci sopra, il che è di per sé un fattore scatenante dell'attorcigliamento. Controllare anche gli spigoli di fondo della gola — raccordi di R0,2–0,5 mm sono la raccomandazione standard, e uno spigolo vivo fa un doppio danno: taglia l'anello all'installazione e concentra la sollecitazione in seguito.
Ispezionare l'anello stesso prima che si avvicini alla gola. Cercare intaccature, bave, bolle e sezioni appiattite, e far scorrere l'anello tra dita pulite — un'intaccatura che si percepisce con la punta di un dito guantato causerà una perdita. Non installare mai un anello che è stato conservato piegato o appeso a un chiodo; la deformazione permanente di un anello piegato non può essere eliminata dalla sede. Per lo stesso motivo, gli anelli devono arrivare al banco nella loro confezione, non sciolti in un vassoio porta-pezzi dove raccolgono abrasivi e si deformano a vicenda.
Fase 2: lubrificare con un grasso compatibile — non un grasso qualsiasi
La lubrificazione è il meccanismo di prevenzione dell'attorcigliamento, non un optional. Un film sottile e uniforme sull'anello e su ogni superficie su cui scorrerà riduce l'attrito di installazione abbastanza che l'anello si deformi invece di rotolare. “Sottile” è importante: una pellicola lucida, non gocciolante. Il grasso in eccesso si accumula nella sede, può ostruire passaggi e condotti dei sensori e, in servizio con gas, diventa esso stesso una fonte di contaminazione.
La compatibilità è il punto in cui gli assemblaggi si danneggiano davvero. Il lubrificante sbagliato non solo non aiuta — attacca l'anello. I grassi a base di petrolio fanno gonfiare e degradare l'EPDM; il grasso al silicone è inadatto al servizio con ossigeno ed è un problema di contaminazione in prossimità dei cicli di cottura; e gli anelli in FFKM negli utensili di processo devono ricevere grasso PFPE, non silicone comune, per ragioni di pulizia. La tabella seguente è la versione da officina che forniamo con il prodotto.
| Mescola dell'O-ring | Usare questo lubrificante | Non usare mai | Perché |
|---|---|---|---|
| NBR / HNBR | Grasso al petrolio, grasso al silicone | Nessuno comune — verificare con fluidi esotici | L'NBR tollera gli oli base di petrolio |
| EPDM | Grasso al silicone, sapone a base di glicerina | Qualsiasi grasso o olio al petrolio | I prodotti a base di petrolio fanno gonfiare e ammorbidiscono l'EPDM in poche ore |
| FKM | Grasso al silicone (non per servizio al plasma), grasso PFPE | Grasso al petrolio in servizi caldi o con carburanti | Compatibilità dell'olio base e calo di temperatura sul film |
| FFKM (utensili di processo) | Solo grasso PFPE | Grasso al silicone | La contaminazione da silicone sopravvive ai cicli di cottura; il PFPE è pulito per il processo |
| Silicone (VMQ) | Grasso al silicone | Grasso al petrolio | Gli oli base di petrolio attaccano la gomma siliconica |
Un'ulteriore regola che evita discussioni in officina: in caso di dubbio, una piccola quantità del fluido di lavoro del sistema stesso è di solito un lubrificante di assemblaggio sicuro per i gruppi idraulici e pneumatici — purché il fluido sia pulito, filtrato e compatibile con la mescola. Un grasso “chimicamente compatibile e che non ostruisce nulla a valle” è preferibile ai fluidi improvvisati, ma un fluido pulito improvvisato è sempre preferibile al grasso al petrolio sull'EPDM.
Fase 3: usare utensili che non possano tagliare e protezioni dove l'anello deve passare
Il classico infortunio da banco è un anello trascinato su una filettatura, una scanalatura per chiavetta o il bordo di un foro con un cacciavite che “dà una mano”. Qualsiasi bordo metallico affilato — compreso il bordo di un estrattore usurato — taglia la gomma con una linea troppo sottile per essere vista, e quella linea è un innesco di cricca sotto pressione. Il corredo corretto è volutamente smussato: estrattori per O-ring in plastica o ottone, coni e manicotti di installazione con imbocchi lucidati e smussati, e nulla di più affilato della forma di un'unghia.
Dove l'anello deve superare un ostacolo che non può evitare — un'estremità filettata di un albero, un albero scanalato, l'apertura di un foro a metà percorso — proteggere l'ostacolo. Un cono di installazione su una filettatura, un manicotto levigato su una scanalatura o un avvolgimento di nastro liscio su uno spallamento vivo danno all'anello un percorso di scorrimento continuo. Il nastro adesivo di carta è accettabile come protezione temporanea purché il suo adesivo non tocchi mai l'anello; i residui di adesivo diventano un punto di attrito e una fonte di contaminazione.
Fase 4: inserire l'anello — non farlo mai rotolare
Questa è la fase in cui l'attorcigliamento viene effettivamente prevenuto. La regola: l'anello scorre, non rotola. Nell'installazione in una gola di pistone, posizionare prima l'anello nella gola, poi far scorrere l'intero pistone nell'alesaggio — la sede è la casa dell'anello, e minore è la distanza che l'anello percorre senza protezione, minore è la possibilità che si attorcigli. Non far mai girare l'anello lungo un albero come un dado; ogni rotazione compiuta durante la discesa è un attorcigliamento accumulato.
Tenere sotto controllo l'allungamento durante l'inserimento. Un allungamento di installazione fino a circa il 50% è accettabile per superare le flange, ma una volta che l'anello è in sede nella gola l'allungamento installato non deve superare all'incirca il 5% — oltre, la sezione si assottiglia, la forza di tenuta scende sotto il valore di progetto e l'anello ha gioco in eccesso che gli impulsi di pressione attorciglieranno volentieri. Se un anello richiede un allungamento violento per raggiungere la sua gola, la misura è sbagliata; correggere la misura, non la tecnica.
Fase 5: verificare prima della chiusura
Due controlli chiudono la procedura, ed entrambi richiedono meno di un minuto. Primo, far scorrere una punta di dito pulita e guantata attorno all'anello in sede nella gola: la sezione deve risultare uniforme per tutto il percorso, senza punti stretti, senza pieghe, senza tratti in rilievo. Un anello attorcigliato spesso si rivela come un'onda sottile o un punto di pizzicatura piuttosto che come un'evidente spirale. Secondo, prima di chiudere il giunto, confermare che l'anello sia completamente in sede sul fondo della gola su tutto il perimetro — un anello in rilievo su un lato verrà tagliato dalla superficie di accoppiamento alla chiusura.
Poi disciplinare la chiusura stessa. Assemblare le parti di accoppiamento in squadra, con coppia dei bulloni uniforme secondo uno schema incrociato; un giunto chiuso storto pizzica un lato dell'anello e può piegarlo anche se era perfetto nella gola. Su un gruppo idraulico, osservare la prima corsa di pressione: un anello installato attorcigliato a volte mostra un breve trasudamento prima che la cricca si propaghi del tutto, e coglierlo alla prima pressurizzazione costa molto meno che scoprirlo dal cliente.
Geometrie della sede che favoriscono l'attorcigliamento
Quando l'attorcigliamento si presenta ripetutamente nella stessa posizione — stesso codice articolo, stessa stazione, più addetti all'assemblaggio — smettere di dare la colpa alla tecnica e misurare la sede. La geometria, non l'errore dell'operatore, è la causa radice nei casi ricorrenti, e la lista di controllo che segue copre i sospetti abituali.
| Controllo geometrico | Obiettivo | Meccanismo di attorcigliamento se errato |
|---|---|---|
| Larghezza della gola rispetto alla sezione | Secondo le tabelle delle sedi del fornitore; spazio sufficiente, non eccessivo | Troppo stretta pizzica l'anello; troppo larga gli consente di piegarsi sotto gli impulsi di pressione |
| Allungamento in installazione | ≤ ~5% all'alloggiamento; ≤ ~50% momentaneo durante l'installazione | Un allungamento elevato assottiglia la sezione e lascia gioco che provoca rotazione |
| Raggi degli spigoli della gola | R0,2–0,5 mm | Gli spigoli vivi tagliano l'anello e avviano cricche che seguono i piani di torsione |
| Smussi di imbocco | 15–30° inclusi, lucidati | Imbocchi smussati o con bave costringono l'anello a piegarsi sul bordo |
| Gioco per movimento alternativo | Lunghezza della gola con margine per la corsa dell'anello | Un anello trascinato lungo la sua gola a ogni corsa rotola sotto l'attrito |
| Schiacciamento di compressione | Statico 15–30%; dinamico 8–20% | Uno schiacciamento estremo (40%+) moltiplica il rischio di torsione anche in una gola corretta |
La riga sullo schiacciamento merita una nota: molti montatori schiacciano di più “per sicurezza”, ma una compressione molto superiore alla fascia raccomandata aumenta l'attrito in installazione, aumenta lo stress immagazzinato e rende più difficile assestare l'anello senza che rotoli — l'opposto dell'effetto voluto. Se un giunto tiene solo con uno schiacciamento eccessivo, le dimensioni dell'alloggiamento o la scelta della sezione sono sbagliate; il nostro gamma di O-ring e X-ring copre le sezioni standard, e dove un alloggiamento non standard è un componente fisso forniamo sezioni personalizzate per adattarvisi.
Quando un anello è già attorcigliato
Non tentare di correggere un anello attorcigliato torcendolo nel senso opposto. Lo stress torsionale è già immagazzinato nella gomma, e “distorcere” l'anello al banco lascia lo stesso stress immagazzinato orientato nella direzione opposta — l'anello cederà comunque, solo con la cricca che corre lungo l'elica opposta. Rimuovilo, ispeziona la gola per individuarne la causa (contaminazione, bava, geometria) e installa un anello nuovo seguendo l'intera procedura. L'unico anello che risparmi riposizionandolo non vale la richiesta di garanzia che causerà in seguito.
Per i rivenditori e gli assemblatori di kit vale la stessa disciplina a monte: anelli piegati durante lo stoccaggio, anelli confezionati sfusi in un sacchetto dove si deformano a vicenda e anelli strofinati con il lubrificante sbagliato prima del confezionamento arrivano tutti al cliente già danneggiati. La nostra linea di kit di tenuta è confezionata e insacchettata con la condizione di installazione come specifica, non come ripensamento — perché un kit che si installa in modo pulito è la pubblicità più economica che un'officina di tenute possa comprare.
Riferimenti di pari livello da tenere al banco includono le guide all'installazione di distributori come Forever Seals e le tabelle di progettazione dell'alloggiamento su O-Ring Seal, oltre ai riferimenti ingegneristici generali su The Engineering ToolBox per le verifiche di compatibilità con fluidi e materiali.
Riepilogo: la procedura su una scheda
- Pulisci gola, superfici di accoppiamento e imbocchi con panno privo di pelucchi e solvente compatibile; controlla i raggi degli spigoli.
- Ispeziona l'anello; scarta intaccature, pieghe, bave e deformazioni permanenti.
- Lubrifica anello e percorso con un grasso compatibile con il composto — l'EPDM non vede mai petrolio; il FFKM riceve PFPE.
- Proteggi ogni filettatura, sede di chiavetta e bordo di porta che l'anello deve attraversare.
- Inserisci l'anello assestato nel suo alloggiamento; fai scorrere, mai rotolare; allungamento ≤ 5% installato.
- Verifica con la punta delle dita lungo la gola, assesta completamente, chiudi in squadra con coppia uniforme.
- Torsione ricorrente in una posizione? Misura l'alloggiamento — larghezza, allungamento, spigoli, schiacciamento — prima di dare la colpa all'operatore.
Anelli che si installano dritti
Gran parte di ciò che questo articolo descrive è prevenibile in fase di specifica, ed è lì che lavoriamo: O-ring e X-ring nel composto e nella durezza richiesti dall'alloggiamento, smussi e raggi indicati sul disegno e lubrificante di installazione abbinato sia all'elastomero sia al fluido del sistema. I kit vengono spediti insacchettati per posizione, così il montatore non deve scegliere al banco tra due misure simili.
La torsione è un problema di geometria prima che di manipolazione — larghezza della gola, allungamento superiore al 5%, spigoli vivi e ogni porta che l'anello deve attraversare. Quando un cliente segnala una torsione ricorrente in una posizione, chiediamo prima le dimensioni della gola e l'allungamento in installazione, e di solito il disegno spiega il guasto senza l'anello guasto.
Invia il disegno dell'alloggiamento, il composto e il percorso di installazione a sales@bosssealing.com, e verificheremo la geometria rispetto all'anello che stiamo quotando e segnaleremo ciò che invita alla torsione — con prezzo e tempi di consegna, normalmente entro un giorno. Il modulo di contatto raggiunge gli stessi ingegneri e la verifica è gratuita.