
Un plano que dice “Junta tórica, NBR 70, para diámetro interior de 1.000 in” no es una especificación. Un plano que dice AS568-214, NBR 70 sí lo es. El número de guion (dash number) reúne el diámetro interior y la sección transversal en un único código de tres dígitos, y hace lo mismo en un plano hidráulico en Ohio, en un kit de reparación de bombas en Hamburgo y en una lista de embalaje en un almacén de Bangkok. Ese es todo el valor del sistema SAE AS568: un único lenguaje geométrico que sobrevive a la traducción entre fabricantes de equipos originales, distribuidores y talleres de reparación.
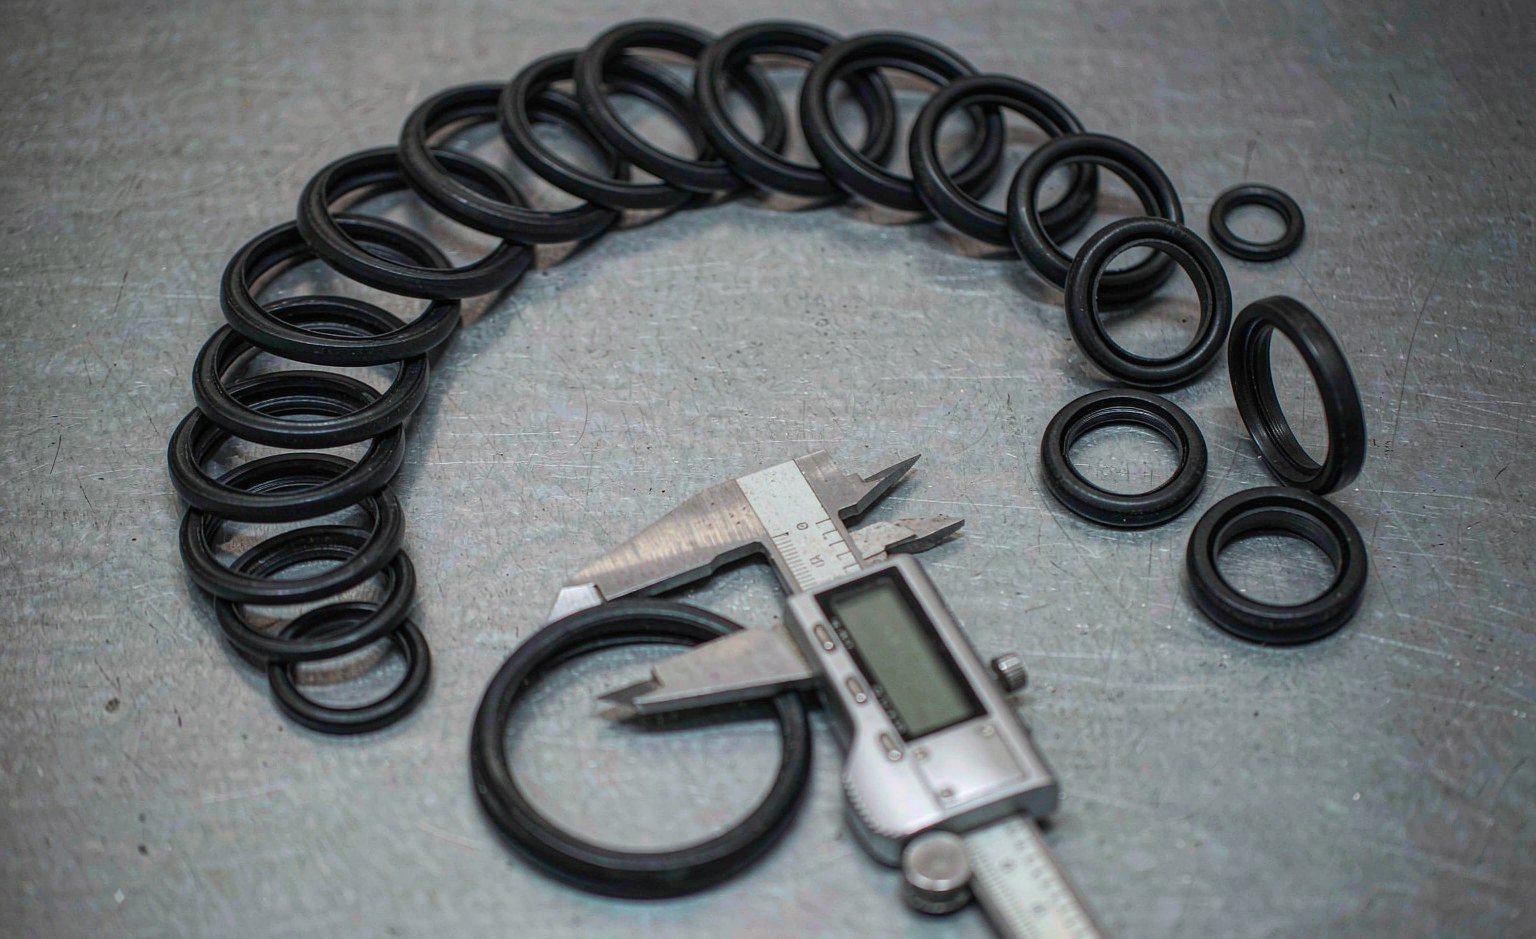
Fabricamos y mecanizamos juntas tóricas y componentes de sellado para aplicaciones hidráulicas, neumáticas y rotativas, y las preguntas que llegan de los compradores rara vez tratan sobre el caucho. Tratan sobre los números: qué significa realmente -214, qué tolerancia lo acompaña y qué ocurre con la compresión si la ranura se mecanizó para una sección transversal diferente. Este artículo responde a esas preguntas con los valores reales de la tabla, no con aproximaciones.
Las cinco series de sección transversal
AS568 organiza sus tamaños en familias según la sección transversal (CS). El primer dígito del número de guion indica la familia, y la familia fija la sección transversal dentro de una tolerancia estrecha. Cinco series de uso general cubren la mayor parte del trabajo en potencia fluida, además de tres tamaños especiales pequeños por debajo del cordón de 1,78 mm y una serie 900 independiente reservada para juntas de jefes de racor de tubo de rosca recta SAE (puertos ORB).
| Serie | Rango de guiones | CS nominal (in) | CS nominal (mm) | Tolerancia de CS | Servicio típico |
|---|---|---|---|---|---|
| 000 | -004 a -050 | 0.070 | 1.78 | ±0,003 in | Racores pequeños, instrumentación, neumática |
| 100 | -102 a -178 | 0.103 | 2.62 | ±0,003 in | Puertos ORB, cilindros y válvulas pequeños |
| 200 | -201 a -284 | 0.139 | 3.53 | ±0,004 in | Cilindros y bombas de uso general |
| 300 | -309 a -395 | 0.210 | 5.33 | ±0,005 in | Hidráulica pesada, bridas grandes |
| 400 | -425 a -475 | 0.275 | 6.99 | ±0,006 in | Cilindros de gran diámetro, uniones estáticas de bridas |
Tres tamaños quedan por debajo del cordón estándar: -001, -002 y -003, con secciones transversales de 0,040, 0,050 y 0,060 in (1,02, 1,27 y 1,52 mm). No tienen equivalente métrico en ISO 3601-1 y se destinan principalmente a instrumentación. La serie 900 (-901 a -932) es algo completamente distinto: secciones transversales mixtas, dimensionadas para puertos de jefe de rosca recta SAE J1926, y conviene tratarla como su propio catálogo cuando se almacena para racores hidráulicos.
Contando todos los números de guion desde -001 hasta -475, AS568 enumera aproximadamente 349 tamaños de uso general más los 20 tamaños de jefe, es decir, alrededor de 369 geometrías en total. En la práctica, los distribuidores mantienen completas las series 100 y 200 porque esas dos familias cubren la mayoría de los alojamientos de cilindros, válvulas y bombas, y tienen en existencias las series 300 y 400 para uniones estáticas grandes. Nuestra gama estándar de juntas tóricas y juntas en X sigue la misma lógica, con la serie ligera 000 reservada para trabajos neumáticos y de instrumentación.
De dónde surgió la norma y por qué la letra importa menos de lo que se cree
El Comité de Sellos A-6C2 de SAE International publicó la AS568 original en julio de 1971 para poner fin a un problema logístico real: antes de la norma, los fabricantes de equipos originales aeroespaciales y militares de EE. UU. especificaban dimensiones de juntas tóricas patentadas, de modo que los repuestos no eran intercambiables, la herramienta se multiplicaba y la reparación en campo se convertía en una búsqueda de planos. El Departamento de Defensa de EE. UU. adoptó posteriormente SAE-AS568 para uso en empaquetaduras y juntas, lo que fijó el sistema de guiones en la contratación militar e industrial, y también en los números de pieza militares heredados que aún encontrará. MS28775 las designaciones de empaquetadura, por ejemplo, se corresponden guion por guion con los tamaños AS568, y por eso una cotización de catálogo de NOK o Parker para un alojamiento de tamaño MS describe la misma geometría que una AS568-210.
El documento ha pasado por varias revisiones: AS568A, AS568B (2001), AS568C (2008, que añadió equivalentes métricos), AS568D (2014), AS568E (2020, correcciones técnicas) y AS568F, la letra actual. En la compra cotidiana nadie dice “AS568F”: la gente dice AS568, AS568A o simplemente “el número de guion”, y todas las revisiones desde 1971 han mantenido estable la geometría del propio número de guion. Una -214 pedida según AS568B en 2005 y una -214 pedida según AS568F hoy describen la misma junta. Esa compatibilidad retrospectiva merece conocerse cuando se da servicio a equipos con edad suficiente para votar.
A esa historia se asocia una advertencia: AS568 define únicamente la geometría. Las especificaciones de material que la acompañan en los planos aeroespaciales (designaciones de compuestos AMS, especificaciones militares de empaquetadura) son documentos independientes con sus propios procesos de aprobación. Un proveedor que ofrece juntas “AS568” sin indicar qué especificación de material o certificado las acompaña está vendiendo tamaño sin sustancia.
Cómo leer un número de guion en un plano
El número de guion es un índice dentro de una tabla fija, no una fórmula. El primer dígito selecciona la familia de sección transversal; los dígitos restantes recorren los diámetros interiores dentro de esa familia, aumentando en incrementos de aproximadamente 1/16 de pulgada (1,59 mm) por paso en las series 100 a 300. Como la correspondencia es una consulta de tabla, dos números de guion que “parecen” numéricamente cercanos pueden pertenecer a series distintas con secciones transversales diferentes: -114 y -214 no son ni de lejos intercambiables.
El diámetro exterior es una dimensión de referencia, no una dimensión controlada: DE = DI + 2 × CS. Los departamentos de inspección comprueban el DI y la CS y dejan el DE aparte, porque las tolerancias del DI determinan en gran medida cómo se comporta la junta en el alojamiento.
La tabla siguiente enumera los números de guion que aparecen con más frecuencia en trabajos de mantenimiento hidráulico e industrial general, con ambos sistemas de unidades. Si almacena kits de sellado, la mayoría de sus piezas móviles están en las doce filas centrales.
| N.º de guion. | CS (in / mm) | DI (in) | DI (mm) | OD (pulg) | Dónde aparece |
|---|---|---|---|---|---|
| -006 | 0.070 / 1.78 | 0.114 | 2.90 | 0.254 | Puertos de instrumentación |
| -010 | 0.070 / 1.78 | 0.239 | 6.07 | 0.379 | Racores roscados pequeños |
| -110 | 0.103 / 2.62 | 0.362 | 9.19 | 0.568 | Racores SAE ORB |
| -116 | 0.103 / 2.62 | 0.676 | 17.17 | 0.882 | Racores medianos, válvulas pequeñas |
| -210 | 0.139 / 3.53 | 0.739 | 18.77 | 1.017 | Prensaestopas de válvulas |
| -214 | 0.139 / 3.53 | 0.984 | 24.99 | 1.262 | Prensaestopas común de cilindro y bomba |
| -219 | 0.139 / 3.53 | 1.296 | 32.92 | 1.574 | Prensaestopas de vástago y pistón |
| -325 | 0.210 / 5.33 | 1.859 | 47.22 | 2.279 | Bridas grandes |
| -335 | 0.210 / 5.33 | 2.688 | 68.27 | 3.108 | Juntas estáticas de servicio pesado |
| -437 | 0.275 / 6.99 | 5.350 | 135.89 | 5.900 | Cilindros de gran diámetro |
Una nota sobre la identificación en campo: si llega un anillo sin marcar, mida el ID y el CS con un calibre y compare ambos números con la tabla. Nunca haga la comparación solo por el OD: un anillo -214 y uno métrico de 25 × 3,5 son casi idénticos en OD, pero difieren lo suficiente en CS como para cambiar el apriete y el llenado de la ranura. Nuestro artículo anterior sobre cómo medir correctamente una junta tórica aborda la técnica del calibre y las trampas de medición más habituales.
Qué controla AS568 y qué deja a la especificación del material
AS568 es una norma de tamaños. Fija el ID, el CS, las tolerancias y el código de número de guion. No dice nada sobre el compuesto, la dureza, el color ni la certificación. Todo eso se indica en la orden de compra como una especificación de material aparte: una especificación AMS para aeroespacial, un compuesto revisado por la FDA para contacto con alimentos o un simple “NBR 70 Shore A” para uso industrial. Cuando un cliente nos envía una solicitud de cotización que solo dice “AS568-214 Viton”, lo primero que hace nuestra cotización es fijar los requisitos reales del compuesto, porque “-214” por sí solo garantiza la geometría y nada más.
En cuanto a las tolerancias, los límites de la sección transversal son estrictos y uniformes: las series de 0,070 pulg y 0,103 pulg llevan ±0,003 pulg (±0,08 mm), y suben a ±0,006 pulg (±0,15 mm) para el cordón de 6,99 mm. La tolerancia del diámetro interior escala con el tamaño. En términos métricos, usando las bandas de la clase B de ISO 3601-1, que siguen de cerca los valores de AS568, un -020 (ID de 21,95 mm) lleva ±0,28 mm, un -035 (ID de 56,87 mm) lleva ±0,55 mm y un -050 (ID de 133,07 mm) lleva ±1,0 mm. Las especificaciones aeroespaciales lo ajustan aún más con sus propios requisitos de material AMS-P e inspección: los proveedores que atienden ese mercado trabajan en clase A o más estricta y lo indican explícitamente en el informe dimensional.
Para los compradores que comparan cotizaciones, la pregunta práctica no es si un proveedor “cumple con AS568” (cualquier taller de moldeo competente lo hace), sino qué clase de tolerancia referencia el certificado y si se mide por lote o por cavidad de molde. Nosotros medimos por lote en los anillos de producción y por cavidad en la validación de utillaje nuevo; ese es el nivel de detalle que distingue a un proveedor repetible de uno barato. El sistema de tamaños ISO 3601 es paralelo a AS568 con sus propias definiciones de tolerancia de clase A y B, y mezclar los dos en una misma ranura es un error de diseño al que volveremos más abajo.
Del número de guion a la ranura: apriete, llenado y estiramiento
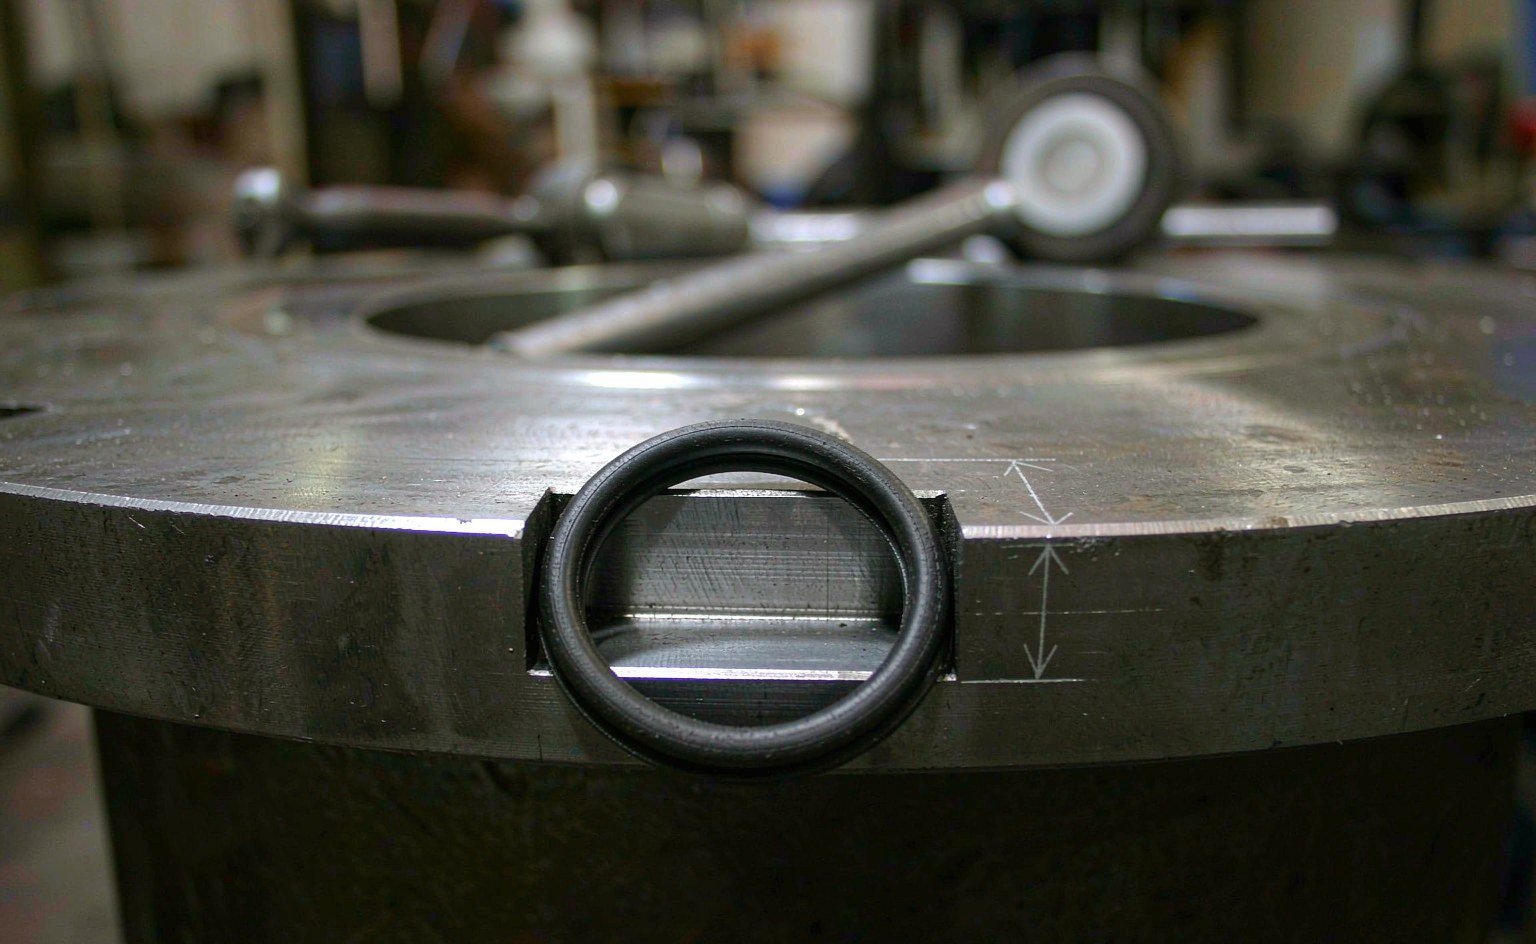
El número de guion solo indica qué anillo ha comprado. Que selle o no depende de tres relaciones entre el anillo y la ranura:
- Apriete = (CS − profundidad de la ranura) ÷ CS. Las ranuras estáticas frontales van del 20 al 30 %; las ranuras estáticas radiales, del 15 al 25 %; las ranuras deslizantes (dinámicas), del 8 al 16 %, con las aplicaciones neumáticas de baja fricción en el extremo inferior de esa banda.
- Estiramiento = (ID de la ranura − ID del anillo) ÷ ID del anillo. Manténgalo por debajo de aproximadamente el 5 %. Un estiramiento mayor adelgaza la sección transversal, arrastra la tolerancia del ID al cálculo y favorece el fallo en espiral en servicio dinámico.
- Llenado del alojamiento = área de la sección transversal del anillo ÷ área de la sección transversal de la ranura. Objetivo: 60–85 %, y tienda hacia el extremo inferior siempre que el compuesto pueda hincharse con el fluido del sistema.
La anchura de la ranura debe situarse cerca de 1,3–1,5 × CS para que el anillo deformado tenga espacio adonde ir. Los valores siguientes reflejan dimensiones de ranura de estilo ISO 3601-2, coherentes con las tablas de ranuras según las cuales se mecaniza realmente la mayoría de los herrajes AS568. Observe cómo el porcentaje de apriete disminuye a medida que crece la sección transversal: un anillo de 6,99 mm con un apriete del 14–17 % ofrece una distancia de apriete absoluta mayor que un anillo de 1,78 mm al 25 %, y por eso las juntas estáticas grandes toleran un mecanizado más holgado.
| CS (mm) | Profundidad de ranura estática (mm) | Apriete estático | Profundidad de ranura dinámica (mm) | Apriete dinámico | Anchura de ranura (mm) |
|---|---|---|---|---|---|
| 1.78 | 1.30 – 1.35 | 24 – 27% | 1.47 – 1.50 | 16 – 17% | 2.4 – 2.5 |
| 2.62 | 2.00 – 2.05 | 22 – 24% | 2.20 – 2.22 | 15 – 16% | 3.4 – 3.6 |
| 3.53 | 2.70 – 2.82 | 20 – 24% | 2.95 | 16% | 4.6 – 4.7 |
| 5.33 | 4.20 – 4.34 | 19 – 21% | 4.50 – 4.60 | 14 – 16% | 6.9 – 7.0 |
| 6.99 | 5.74 – 5.80 | 17 – 18% | 5.90 – 6.00 | 14 – 15% | 9.0 – 9.1 |
El acabado superficial completa la ranura. Las caras de sellado estáticas requieren Ra ≤ 1,6 µm; las superficies deslizantes dinámicas necesitan Ra 0,2–0,4 µm, rectificadas o pulidas, o el anillo se desgastará y fugará en pocas semanas. El artículo sobre el acabado superficial de la ranura detalla las señales de fallo. Redondee todos los bordes de la ranura con R0,2–0,5 y achaflane las entradas a 15–20°: un borde de puerto afilado es la causa más común de muescas detectadas en la inspección de recepción.
Un ejemplo práctico: construir la ranura para un -214
Los números hacen concretas las relaciones, así que tome el tamaño de uso general más común, el -214 (ID de 0,984 pulg / 24,99 mm, CS de 0,139 pulg / 3,53 mm), y diseñe una ranura radial estática en torno a él.
Aplastamiento. Elija una profundidad radial estática de 2,75 mm. Apriete = (3,53 − 2,75) ÷ 3,53 = 22.1% — dentro de la banda del 15–25 % para servicio estático radial. Si la misma ranura fuera un sello de vástago alternativo, la profundidad se abriría a unos 2,95 mm, dando un 16,4 %, lo que cambia margen de fuga por fricción y calor.
Anchura de ranura y llenado. La anchura de ranura a 1,33×CS es 4,7 mm. Área de la sección transversal del anillo = π/4 × 3,53² = 9,79 mm². Área de la sección transversal de la ranura (aproximando la cavidad como anchura × profundidad, que es como la mayoría de los talleres lo comprueba antes de ejecutar el modelo CAD) = 4,7 × 2,75 = 12,9 mm². Llenado = 9,79 ÷ 12,9 = 76% — cómodamente dentro del objetivo del 60–85 % y con margen suficiente para una expansión térmica moderada del compuesto. Si el fluido del sistema hincha el compuesto más de unos pocos puntos porcentuales, reduzca la anchura al extremo superior de la banda o vuelva a comprobar el llenado con la sección transversal hinchada.
Estiramiento. El ID de la junta es de 24,99 mm. Para una junta montada sobre el pistón (junta estirada sobre la ranura del pistón), un diámetro de ranura de 25,75 mm da un estiramiento = (25,75 − 24,99) ÷ 24,99 = 3.0% — es legal, pero tenga en cuenta que el estiramiento adelgaza la sección transversal en aproximadamente un 1,5 % y que el cálculo del apriete debe usar la sección transversal instalada, no la libre, cuando el estiramiento se acerca al límite del 5 %.
Extrusión. ¿A qué presión necesita esta caja un anillo de respaldo? Eso depende del huelgo diametral y de la dureza del compuesto: un NBR de 90 Shore A con un huelgo ajustado de 0,1 mm supera con creces lo que tolera un compuesto de 70 Shore A en un huelgo de 0,3 mm. Toda la lógica está en nuestro artículo sobre por qué las juntas hidráulicas pierden a alta presión, pero el hábito de diseño es sencillo: decida la cuestión del anillo de respaldo en la fase de diseño de la caja, no después del primer desmontaje.
Aplique los mismos cuatro números —apriete, relleno, estiramiento y huelgo de extrusión— a cualquier número de referencia y a cualquier caja, y la conversación sobre el plano con un proveedor se convierte en un intercambio de cinco minutos en lugar de una semana de correos. Los equipos de ingeniería de los proveedores pueden comprobar una caja candidata con sus datos de compuestos en una sola pasada cuando los cuatro números llegan juntos.
Dureza y compuesto: la otra mitad de la especificación
Como la AS568 se detiene en la geometría, la decisión del compuesto llega por separado, y cambia cómo se comporta la misma junta en la misma caja. Las distinciones prácticas:
- 70 Shore A frente a 90 Shore A. El compuesto más duro resiste mejor la extrusión y necesita menos apriete para sellar gas; el compuesto más blando se adapta mejor a superficies imperfectas y sella con cargas de contacto más bajas. La mayoría de la hidráulica industrial usa 70 Shore A con anillos de respaldo que asumen la función frente a la extrusión; las cajas aeroespaciales suelen usar compuestos de 90 Shore A especificados por designación AMS.
- La familia de compuestos define el rango de temperatura y el entorno químico. La misma -214 en NBR sirve de −40 a +100 °C en medios a base de aceite; en FKM soporta +200 °C y química agresiva; en EPDM maneja vapor y glicol pero muere en aceite de petróleo. La geometría es constante; el medio decide la familia.
- El comportamiento frente a la deformación permanente escala con la dureza y el compuesto, no con el tamaño. Un NBR 70 A -214 y un FKM 90 A -214 en cajas estáticas idénticas envejecen de forma distinta: el FKM mantiene su forma a temperatura, el NBR toma una deformación y se relaja. Las aplicaciones estáticas de larga permanencia (vástagos de válvula, equipos de ensayo, acumuladores de circuitos de seguridad) deben seleccionarse según los datos de deformación permanente, no por precio.
Cuando envíe una solicitud de cotización, indique los tres datos: número de referencia, familia de compuestos y dureza. “AS568-214, FKM 75” es un punto de partida geométrico y de material completo; una cotización puede volver el mismo día. “Juntas AS568-214” inicia una conversación, normalmente con las mismas tres preguntas, cada vez.
Tres errores que aparecen en la inspección de recepción
1. Cambiar una junta métrica por una caja en pulgadas (o al revés). Una junta de 25 × 3,53 parece una -214 y difiere en fracciones de milímetro, justo lo suficiente para llevar el apriete por debajo del umbral de fuga o el relleno por encima del límite de hinchamiento. La solución es administrativa, no técnica: imprima el número de referencia (o el código ISO) en el plano y rechace las sustituciones sin volver a comprobar la caja. Incluimos una nota de conversión en cada cotización que implique una sustitución entre normas, y pedimos el plano de la caja antes de aprobar una.
2. Estirar para que encaje. Los equipos de mantenimiento instalan una junta de una talla menos porque la tienen en el cajón. Por encima de aproximadamente un 5 % de estiramiento, la sección transversal se adelgaza, el apriete efectivo disminuye y, en servicio alternativo, la junta empieza a formar espiral. Si el número de referencia correcto no está disponible, un enfoque ajustable —un anillo de respaldo y la junta correcta, o un kit— supera siempre a un sustituto estirado. Los proveedores con una profundidad de existencias significativa existen precisamente porque este error es caro; las referencias generales como Seal Sales y ERIKS publican abiertamente las tablas completas de números de referencia, así que “no encontramos la talla” es un problema de existencias, no de información.
3. Tratar el diámetro exterior como la dimensión controlada. El DE es el DI + 2×SC, un valor de referencia. Los compradores que homologan proveedores solo por coincidencia del DE dejan que la SC se desvíe, y la SC es lo que fija el apriete. Inspeccione el DI y la SC; deje que el DE quede donde quede.
AS568, ISO 3601 y JIS B 2401 en un solo pedido de compra
Los equipos globales mezclan los tres sistemas. La AS568 domina la ferretería norteamericana y aeroespacial; la ISO 3601 abarca las tallas métricas en la maquinaria europea y cada vez más global; la JIS B 2401 define las series japonesas P, G y S con sus propias secciones transversales. No existe una conversión directa de código a código: una junta JIS “parecida” a una -214 puede diferir en el DI lo suficiente para importar en un taladro de 25 mm.
Tres reglas mantienen sensata la ferretería multinorma. Primera, convierta por geometría medida (DI y SC en mm) y luego verifique la caja con la norma elegida: las diferencias de clase de tolerancia de la ISO 3601 hacen imposible una conversión de código a código. Segunda, indique la norma en la línea del pedido, no solo las dimensiones, para que el certificado coincida con la especificación. Tercera, cuando la ferretería es estadounidense y el plano es ambiguo, use la AS568 por defecto y dígalo en la solicitud de cotización: esa sola palabra acorta el ciclo de cotización, porque el plan de moldeo, la comprobación de utillaje y la clase de tolerancia se derivan de ella. Los catálogos de referencia del sector como Precision Polymer Engineering y fabricantes de juntas como Trelleborg, cuyos manuales de diseño de cajas reproducen las tablas AS568 junto con las indicaciones de apriete, siguen la misma tabla, que es el sentido de una norma: el número de referencia significa lo mismo en todas partes. Contrastar la tabla de un proveedor con un manual de fabricante lleva diez minutos y detecta errores de transcripción antes de que lleguen a una ranura.
Estrategia de existencias: qué números de referencia necesita realmente un distribuidor
Para los distribuidores y los fabricantes de kits de juntas, la tabla completa de 369 tallas es un espejismo: la demanda se concentra mucho. Según lo que sale en nuestros envíos de fábrica y lo que vuelven a pedir los clientes comerciales, un plan de existencias práctico es así:
- Series 100 y 200 completas (de -102 a -178, de -201 a -284) en dos compuestos: NBR 70 y FKM 75. Estas dos familias cubren la mayoría de las cajas de cilindros, válvulas, bombas y racores ORB en todo el mundo, y los fabricantes de kits recurren a ellas constantemente.
- La serie 000 en NBR 70 y EPDM 70 para servicio neumático y a base de agua: solo el rango de -006 a -025 responde a la mayoría de las solicitudes de instrumentación y racores.
- Series 300 y 400 seleccionadas en FKM y NBR para uniones estáticas grandes: de -309 a -395 en las tallas que realmente usa su industria local (el equipamiento alimentario tiende a las tallas 3xx más pequeñas; la minería y la marina, a las más grandes y a la serie 4xx).
- Las juntas de boss de la serie 900 en NBR 70 y FKM 90 si atiende a clientes de racores y colectores hidráulicos: 20 tallas, alta rotación y casi ninguna competencia de proveedores solo métricos.
- Una línea de baja temperatura y una línea de grado alimentario en las de mayor rotación (-009, -010, -012, de -110 a -116, de -210 a -219): NBR o HNBR de baja temperatura para equipos de exterior, y un compuesto revisado por la FDA para las consultas de alimentación, farmacia y agua potable.
La aritmética que hace que esto funcione: una existencia completa de las series 100+200 en dos familias y dos compuestos son aproximadamente 160 referencias, una pared de estanterías, no un almacén. Cada número de referencia de esa pared sustituye a docenas de máquinas distintas, que es la ventaja silenciosa de una norma de tallas: el inventario aplana la demanda de una forma que las tallas propietarias nunca logran. El corolario es que la presión sobre el precio también se concentra, porque todos los distribuidores tienen la misma junta -214 de NBR. Donde los distribuidores escapan de la trampa del precio es en la disponibilidad de compuestos, la certificación de tolerancias y la capacidad de respuesta en lotes pequeños: la mitad no geométrica de la especificación, que es también la mitad que la AS568 no normaliza.
Cuando el requisito de un cliente se sale de la pared —un compuesto poco común, una clase de tolerancia ajustada, una talla no estándar derivada de la geometría AS568—, esa es la conversación de fabricación a medida, y es donde la cotización pasa del precio de estantería a la revisión de especificaciones. El número de referencia sigue siendo el ancla: los planes de utillaje e inspección parten todos de la geometría AS568 más cercana.
Puntos clave
- La AS568 tiene cinco series de sección transversal de uso general (0,070 / 0,103 / 0,139 / 0,210 / 0,275 pulg), unas 349 tallas, más una serie 900 de 20 tallas para puertos de boss ORB.
- El número de referencia es un índice de tabla, no una fórmula; el DI es la dimensión controlada y el DE es solo de referencia (DE = DI + 2×SC).
- Las tolerancias de la SC van de ±0,003 pulg en los dos cordones más pequeños hasta ±0,006 pulg en 0,275 pulg; la tolerancia del DI se amplía con la talla (p. ej., ±0,28 mm con un DI de 21,95 mm).
- AS568 solo fija la geometría: el compuesto, la dureza y la certificación dependen de la especificación del material.
- Diseñe el alojamiento en función de la junta: compresión del 15–25 % radial estática (20–30 % frontal, 8–16 % dinámica), estiramiento inferior al 5 %, llenado del 60–85 %, anchura de aproximadamente 1,3–1,5 × sección transversal.
- Nunca sustituya una junta métrica por un número dash sin volver a comprobar la compresión y el llenado con las dimensiones reales del alojamiento.
Números dash, compuestos y ranuras en un solo pedido
Los números dash AS568 son el lenguaje de trabajo de nuestro suministro de juntas tóricas: toda la serie de secciones transversales en NBR, FKM, EPDM, silicona, HNBR y FFKM, en compuestos estándar y no estándar, con el tamaño, la clase de tolerancia y el grado de calidad indicados en el pedido. Los tamaños métricos y JIS se gestionan de la misma manera, y el plano indica la norma en lugar de una nota que diga “equivalente”.
Donde aportamos valor es en el alojamiento. Si se sustituye un número dash, comprobamos la compresión, el estiramiento y el llenado con la ranura antes de enviar las piezas, e indicamos cuándo el tamaño dash más próximo no es el que mejor encaja. La dureza y el compuesto se cotizan como especificaciones independientes porque afectan al conjunto de compresión y al comportamiento frente a la extrusión mucho más que la tolerancia de la sección transversal.
Envíe los números dash o el plano de la ranura junto con el compuesto y la aplicación, y recibirá una cotización con el tamaño, la clase, el grado y el plazo de entrega detallados, normalmente en un plazo de 24 horas. Escriba a sales@bosssealing.com o utilice el formulario de contacto; la revisión de ingeniería no tiene coste.