
Un disegno che riporta “O-ring, NBR 70, per alesaggio 1.000 in” non è una specifica. Un disegno che riporta AS568-214, NBR 70 lo è. Il numero di trattino racchiude il diametro interno e la sezione in un unico codice a tre cifre, e fa la stessa cosa su un disegno idraulico in Ohio, su un kit di revisione pompa ad Amburgo e su una packing list in un magazzino di Bangkok. È tutto qui il valore del sistema SAE AS568: un unico linguaggio geometrico che sopravvive alla traduzione tra OEM, distributori e officine di riparazione.
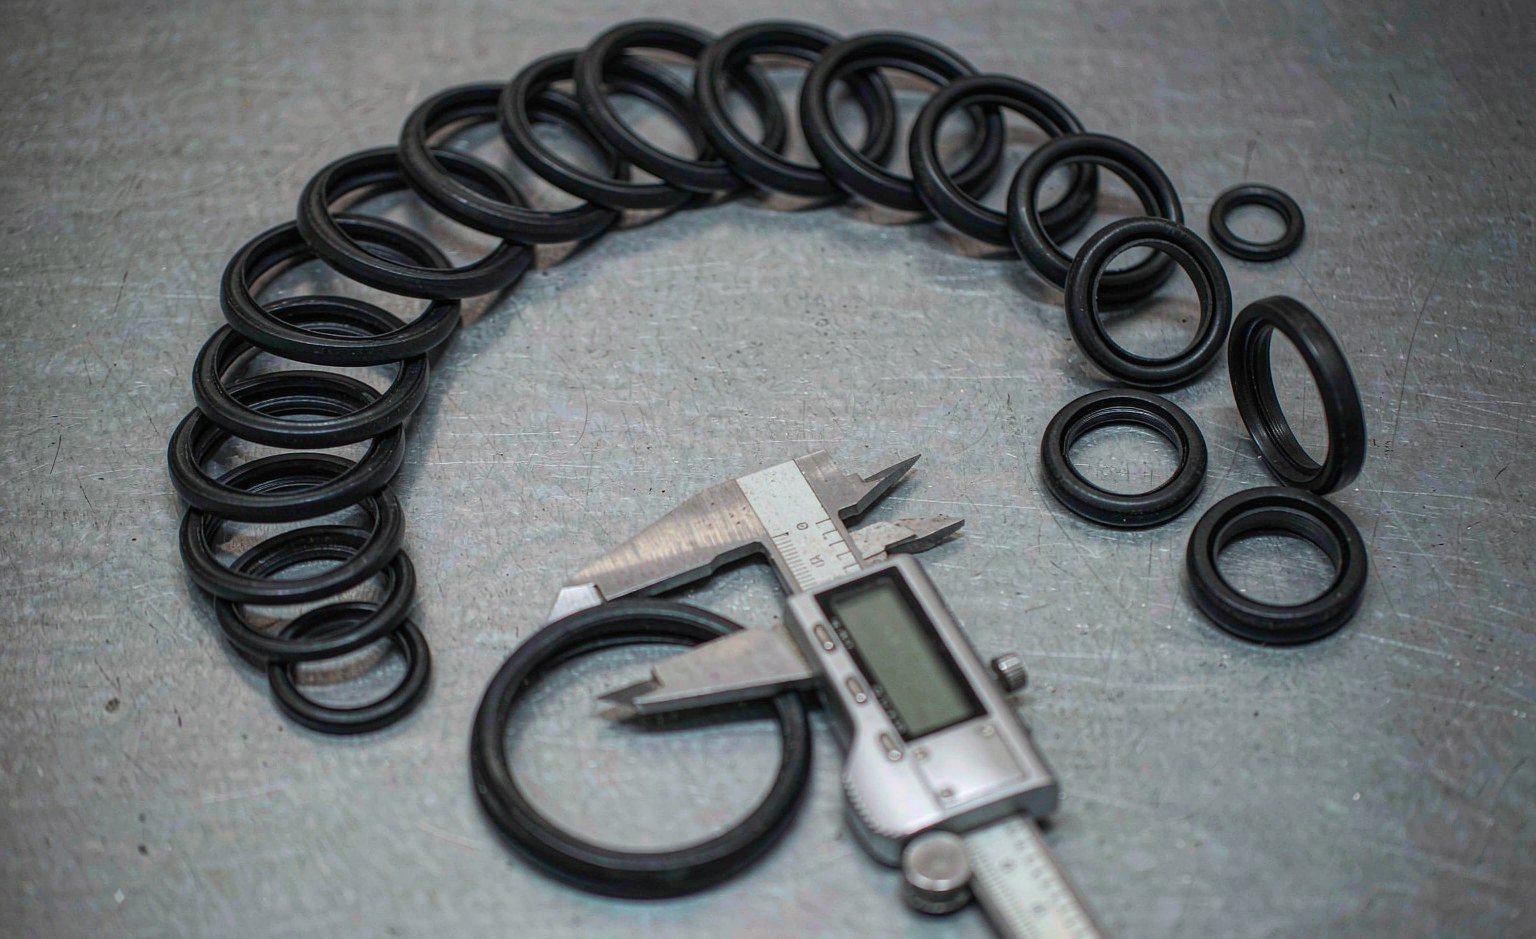
Produciamo e lavoriamo O-ring e componenti di tenuta per applicazioni idrauliche, pneumatiche e rotanti, e le domande che arrivano dagli acquirenti raramente riguardano la gomma. Riguardano i numeri: cosa significa davvero -214, quale tolleranza comporta e cosa succede allo schiacciamento se la sede è stata lavorata per una sezione diversa. Questo articolo risponde a queste domande con i valori reali delle tabelle, non con approssimazioni.
Le cinque serie di sezioni
AS568 organizza le sue misure in famiglie per sezione (CS). La prima cifra del numero di trattino indica la famiglia, e la famiglia fissa la sezione entro una tolleranza ristretta. Cinque serie per uso generale coprono la maggior parte delle applicazioni oleodinamiche, più tre piccole misure speciali sotto il cordolo da 1,78 mm e una serie 900 separata riservata alle guarnizioni per bocchettoni a filettatura diritta SAE per raccordi tubolari (porte ORB).
| Serie | Intervallo trattini | CS nominale (in) | CS nominale (mm) | Tolleranza CS | Impiego tipico |
|---|---|---|---|---|---|
| 000 | -004 a -050 | 0.070 | 1.78 | ±0,003 in | Raccordi piccoli, strumentazione, pneumatica |
| 100 | -102 a -178 | 0.103 | 2.62 | ±0,003 in | Porte ORB, piccoli cilindri e valvole |
| 200 | -201 a -284 | 0.139 | 3.53 | ±0,004 in | Cilindri e pompe per uso generale |
| 300 | -309 a -395 | 0.210 | 5.33 | ±0,005 in | Idraulica pesante, flange grandi |
| 400 | -425 a -475 | 0.275 | 6.99 | ±0,006 in | Cilindri di grande alesaggio, giunti statici a flangia |
Tre misure stanno sotto il cordolo standard: -001, -002 e -003, con sezioni di 0,040, 0,050 e 0,060 in (1,02, 1,27 e 1,52 mm). Non hanno equivalente metrico in ISO 3601-1 e servono principalmente per la strumentazione. La serie 900 (-901 a -932) è un'altra cosa: sezioni miste, dimensionata per porte a bocchettone a filettatura diritta SAE J1926, e da trattare come un catalogo a sé quando si tiene scorta per raccordi idraulici.
Contando ogni numero di trattino da -001 a -475, AS568 elenca circa 349 misure per uso generale più le 20 misure per bocchettoni — circa 369 geometrie in totale. In pratica, i distributori tengono complete le serie 100 e 200 perché queste due famiglie coprono la maggior parte delle sedi di cilindri, valvole e pompe, e tengono a magazzino le serie 300 e 400 per i grandi giunti statici. La nostra gamma standard di O-ring e X-ring segue la stessa logica, con la serie leggera 000 riservata alle applicazioni pneumatiche e strumentali.
Da dove viene lo standard — e perché la lettera conta meno di quanto pensi
Il Comitato A-6C2 Seals di SAE International ha emesso l'AS568 originale nel luglio 1971 per porre fine a un vero problema logistico: prima dello standard, gli OEM aerospaziali e militari statunitensi specificavano dimensioni proprietarie degli O-ring, così i ricambi non erano intercambiabili, gli stampi si moltiplicavano e la riparazione sul campo si trasformava in una caccia al disegno. Il Dipartimento della Difesa statunitense adottò poi SAE-AS568 per l'impiego in guarnizioni e tenute, il che ha fissato il sistema dei trattini negli approvvigionamenti militari e industriali — e nei numeri di parte militari storici che incontrerai ancora. MS28775 le indicazioni di tenuta, per esempio, corrispondono trattino per trattino alle misure AS568, ed è per questo che un preventivo da catalogo NOK o Parker per una sede di misura MS descrive la stessa geometria di un AS568-210.
Il documento è passato attraverso diverse revisioni — AS568A, AS568B (2001), AS568C (2008, con aggiunta degli equivalenti metrici), AS568D (2014), AS568E (2020, correzioni tecniche) e AS568F, la lettera attuale. Nell'acquisto quotidiano nessuno dice “AS568F”: si dice AS568, AS568A o semplicemente “il numero di trattino”, e ogni revisione dal 1971 ha mantenuto stabile la geometria del numero di trattino. Un -214 ordinato secondo AS568B nel 2005 e un -214 ordinato secondo AS568F oggi descrivono lo stesso anello. Questa compatibilità all'indietro vale la pena conoscerla quando si fa manutenzione su macchine abbastanza vecchie da avere l'età per votare.
Alla storia si accompagna un avvertimento: AS568 definisce solo la geometria. Le specifiche dei materiali che la accompagnano sui disegni aerospaziali (indicazioni di mescole AMS, specifiche militari per le tenute) sono documenti separati con propri percorsi di approvazione. Un fornitore che offre anelli “AS568” senza dichiarare quale specifica di materiale o certificato li accompagna vende la misura senza la sostanza.
Come leggere un numero di trattino su un disegno
Il numero di trattino è un indice in una tabella fissa, non una formula. La prima cifra seleziona la famiglia di sezione; le cifre restanti scorrono i diametri interni all'interno di quella famiglia, aumentando in incrementi di circa 1/16 di pollice (1,59 mm) per passo nelle serie da 100 a 300. Poiché la corrispondenza è una ricerca in tabella, due numeri di trattino che “sembrano” numericamente vicini possono appartenere a serie diverse con sezioni diverse — -114 e -214 non sono affatto intercambiabili.
Il diametro esterno è una quota di riferimento, non una quota controllata: OD = ID + 2 × CS. I reparti di collaudo verificano ID e CS e lasciano stare l'OD, perché le tolleranze sull'ID dominano il comportamento dell'anello nella sede.
La tabella seguente elenca i numeri di trattino che compaiono più spesso nella manutenzione idraulica e industriale generale, con entrambi i sistemi di unità. Se tieni a scorta kit di tenute, la maggior parte dei tuoi pezzi in movimento è nelle dodici righe centrali.
| N. trattino. | CS (in / mm) | ID (in) | ID (mm) | OD (in) | Dove si trova |
|---|---|---|---|---|---|
| -006 | 0.070 / 1.78 | 0.114 | 2.90 | 0.254 | Porte per strumentazione |
| -010 | 0.070 / 1.78 | 0.239 | 6.07 | 0.379 | Piccoli raccordi filettati |
| -110 | 0.103 / 2.62 | 0.362 | 9.19 | 0.568 | Raccordi SAE ORB |
| -116 | 0.103 / 2.62 | 0.676 | 17.17 | 0.882 | Raccordi medi, piccole valvole |
| -210 | 0.139 / 3.53 | 0.739 | 18.77 | 1.017 | Premistoppa delle valvole |
| -214 | 0.139 / 3.53 | 0.984 | 24.99 | 1.262 | Premistoppa comune per cilindri e pompe |
| -219 | 0.139 / 3.53 | 1.296 | 32.92 | 1.574 | Premistoppa per stelo e pistone |
| -325 | 0.210 / 5.33 | 1.859 | 47.22 | 2.279 | Flange grandi |
| -335 | 0.210 / 5.33 | 2.688 | 68.27 | 3.108 | Giunti statici per impieghi gravosi |
| -437 | 0.275 / 6.99 | 5.350 | 135.89 | 5.900 | Cilindri ad alesaggio grande |
Una nota sull'identificazione sul campo: se un anello arriva senza marcatura, misurate ID e CS con un calibro, poi confrontate entrambi i valori con la tabella. Non confrontate mai solo sull'OD — un anello -214 e un anello metrico 25 × 3,5 sono quasi identici sull'OD ma differiscono abbastanza sul CS da modificare lo schiacciamento e il riempimento dell'alloggiamento. Il nostro precedente articolo su come misurare correttamente un O-ring tratta la tecnica con il calibro e le comuni insidie di misurazione.
Cosa controlla AS568 — e cosa lascia alla specifica del materiale
AS568 è uno standard dimensionale. Fissa ID, CS, tolleranze e il codice del numero dash. Non dice nulla su mescola, durezza, colore o certificazione. Questi elementi figurano sull'ordine di acquisto come specifica separata del materiale: una specifica AMS per l'aerospaziale, una mescola sottoposta a revisione FDA per il contatto con gli alimenti, o un semplice “NBR 70 Shore A” per impieghi industriali. Quando un cliente ci invia una RFQ che riporta solo “AS568-214 Viton”, la prima cosa che fa il nostro preventivo è definire i requisiti effettivi della mescola, perché “-214” da solo garantisce la geometria e nulla più.
Sulle tolleranze, i limiti della sezione sono stretti e uniformi: le serie da 0,070 in e 0,103 in hanno ±0,003 in (±0,08 mm), che salgono a ±0,006 in (±0,15 mm) per il cordolo da 6,99 mm. La tolleranza sul diametro interno scala con la dimensione. In termini metrici, usando le classi ISO 3601-1 Classe B che seguono da vicino i valori AS568, un -020 (ID 21,95 mm) ha ±0,28 mm, un -035 (ID 56,87 mm) ha ±0,55 mm e un -050 (ID 133,07 mm) ha ±1,0 mm. Le specifiche aerospaziali restringono ulteriormente questi valori con i propri requisiti di materiale AMS-P e di ispezione — i fornitori che servono quel mercato operano in Classe A o più stretta e lo dichiarano esplicitamente sul rapporto dimensionale.
Per gli acquirenti che confrontano preventivi, la domanda pratica non è se un fornitore “soddisfa AS568” (qualsiasi stampaggio competente lo fa) ma a quale classe di tolleranza fa riferimento il certificato e se la misurazione è per lotto o per cavità dello stampo. Noi misuriamo per lotto sugli anelli di produzione e per cavità al collaudo di nuovi stampi; è quel livello di dettaglio che distingue un fornitore ripetibile da uno economico. Il sistema dimensionale ISO 3601 affianca AS568 con le proprie definizioni di tolleranza Classe A e B, e mescolare i due in un unico alloggiamento è un errore di progettazione su cui torneremo più avanti.
Dal numero dash alla gola: schiacciamento, riempimento e stiramento
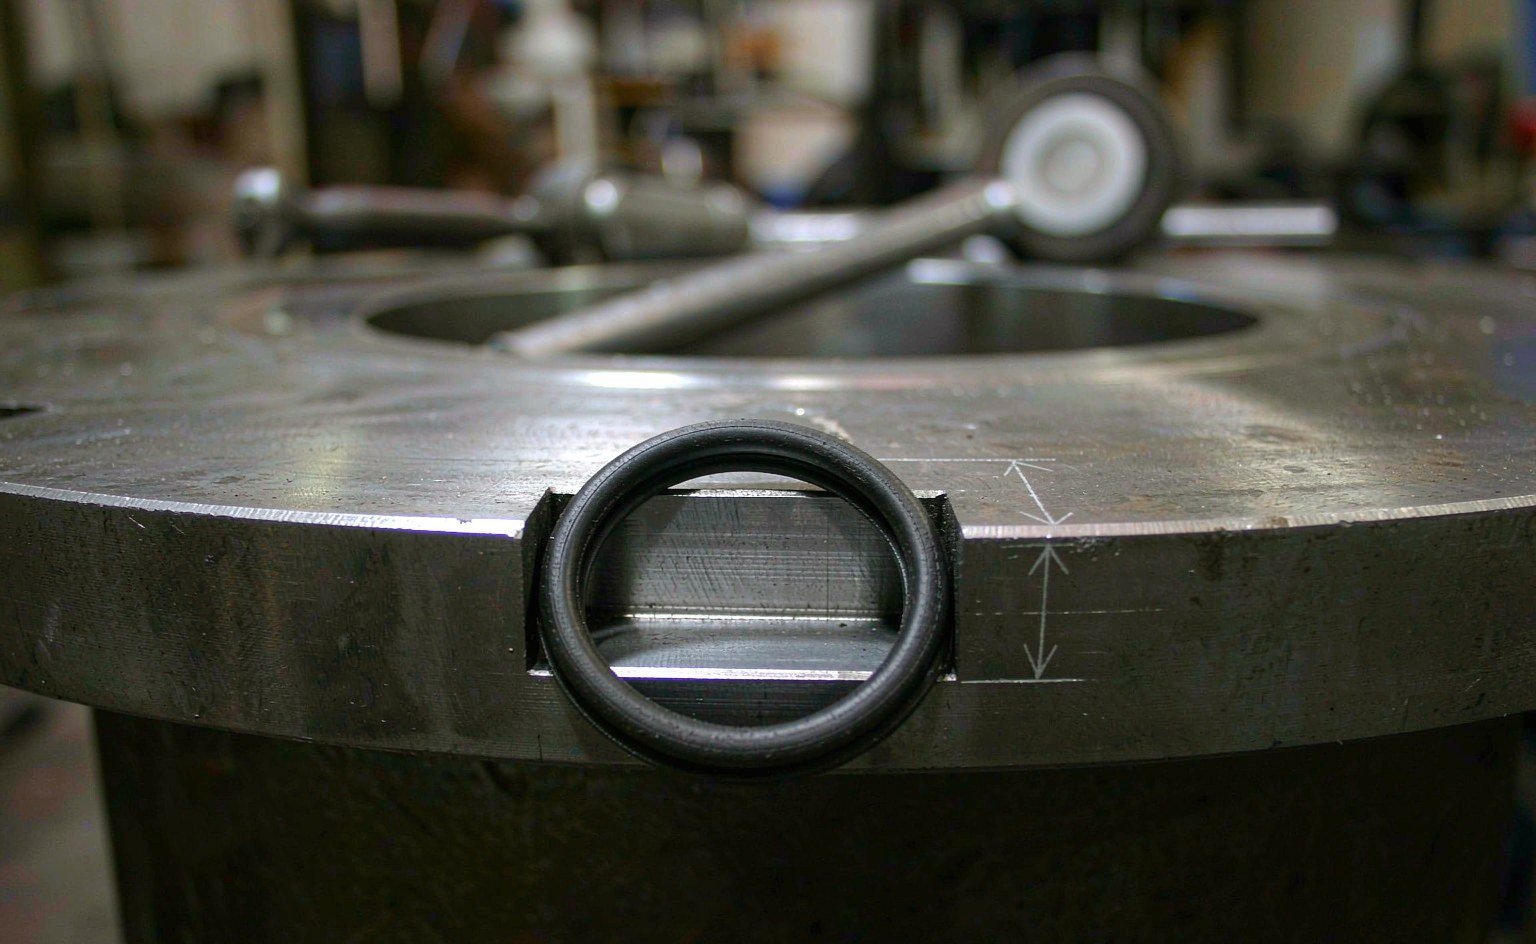
Il numero dash ti dice solo quale anello hai acquistato. Se tenga o meno dipende da tre rapporti tra l'anello e l'alloggiamento:
- Schiacciamento = (CS − profondità dell'alloggiamento) ÷ CS. Gli alloggiamenti statici frontali vanno dal 20–30%; gli alloggiamenti statici radiali dal 15–25%; gli alloggiamenti scorrevoli (dinamici) dall'8–16%, con le applicazioni pneumatiche a basso attrito in fondo a questa fascia.
- Stiramento = (ID della gola − ID dell'anello) ÷ ID dell'anello. Mantienilo sotto circa il 5%. Uno stiramento maggiore assottiglia la sezione, trascina la tolleranza dell'ID nel calcolo e favorisce il cedimento a spirale in servizio dinamico.
- Riempimento dell'alloggiamento = area della sezione dell'anello ÷ area della sezione della gola. Obiettivo 60–85%, e orientati verso il valore basso ogni volta che la mescola può rigonfiarsi nel fluido del sistema.
La larghezza della gola dovrebbe attestarsi intorno a 1,3–1,5 × CS in modo che l'anello deformato abbia spazio dove andare. I valori seguenti riflettono dimensioni dell'alloggiamento in stile ISO 3601-2, coerenti con le tabelle degli alloggiamenti a cui è effettivamente lavorato la maggior parte dell'hardware AS568. Nota come la percentuale di schiacciamento diminuisca al crescere della sezione — un anello da 6,99 mm con schiacciamento del 14–17% fornisce una distanza di schiacciamento assoluta maggiore di un anello da 1,78 mm al 25%, ed è per questo che i grandi giunti statici tollerano una lavorazione meno precisa.
| CS (mm) | Profondità alloggiamento statico (mm) | Schiacciamento statico | Profondità alloggiamento dinamico (mm) | Schiacciamento dinamico | Larghezza gola (mm) |
|---|---|---|---|---|---|
| 1.78 | 1.30 – 1.35 | 24 – 27% | 1.47 – 1.50 | 16 – 17% | 2.4 – 2.5 |
| 2.62 | 2.00 – 2.05 | 22 – 24% | 2.20 – 2.22 | 15 – 16% | 3.4 – 3.6 |
| 3.53 | 2.70 – 2.82 | 20 – 24% | 2.95 | 16% | 4.6 – 4.7 |
| 5.33 | 4.20 – 4.34 | 19 – 21% | 4.50 – 4.60 | 14 – 16% | 6.9 – 7.0 |
| 6.99 | 5.74 – 5.80 | 17 – 18% | 5.90 – 6.00 | 14 – 15% | 9.0 – 9.1 |
La finitura superficiale completa l'alloggiamento. Le superfici di tenuta statiche richiedono Ra ≤ 1,6 µm; le superfici scorrevoli dinamiche necessitano Ra 0,2–0,4 µm, rettificate o lucidate, altrimenti l'anello si usurerà per abrasione e perderà entro poche settimane. L'articolo sulla finitura superficiale della gola tratta in dettaglio le firme di cedimento. Arrotonda ogni spigolo della gola a R0,2–0,5 e smussa gli imbocchi a 15–20° — uno spigolo vivo della porta è la causa più comune di intaccature riscontrate al collaudo in accettazione.
Un esempio pratico: costruire l'alloggiamento per un -214
I numeri rendono concreti i rapporti, quindi prendi la dimensione generica più comune, la -214 (ID 0,984 in / 24,99 mm, CS 0,139 in / 3,53 mm), e progetta attorno ad essa un alloggiamento statico radiale.
Schiacciamento. Scegli una profondità statica radiale di 2,75 mm. Schiacciamento = (3,53 − 2,75) ÷ 3,53 = 22.1% — all'interno della fascia 15–25% per il servizio statico radiale. Se lo stesso alloggiamento fosse una tenuta per stelo alternativo, la profondità si aprirebbe a circa 2,95 mm, dando il 16,4%, che scambia margine di tenuta con attrito e calore.
Larghezza e riempimento dell'alloggiamento. La larghezza della gola a 1,33×CS è 4,7 mm. Area della sezione dell'anello = π/4 × 3,53² = 9,79 mm². Area della sezione della gola (approssimando la cavità come larghezza × profondità, che è come la maggior parte delle officine la verifica a sanità prima di eseguire il modello CAD) = 4,7 × 2,75 = 12,9 mm². Riempimento = 9,79 ÷ 12,9 = 76% — comodamente all'interno dell'obiettivo 60–85% e con margine sufficiente per una modesta dilatazione termica della mescola. Se il fluido del sistema rigonfia la mescola di più di qualche punto percentuale, riduci la larghezza verso l'estremo superiore della fascia o ricontrolla il riempimento rispetto alla sezione rigonfiata.
Allungamento. L'ID dell'anello è 24,99 mm. Per un anello montato sul pistone (anello allungato sulla gola del pistone), un diametro della gola di 25,75 mm dà un allungamento = (25,75 − 24,99) ÷ 24,99 = 3.0% — legale, ma si noti che l'allungamento assottiglia la sezione trasversale di circa l'1,5% e che il calcolo dello schiacciamento dovrebbe usare la sezione trasversale installata, non quella libera, quando l'allungamento si avvicina al limite del 5%.
Estrusione. A quale pressione questa sede necessita di un anello di supporto? Dipende dal gioco diametrale e dalla durezza del composto — un NBR 90 Shore A con un gioco stretto di 0,1 mm va ben oltre ciò che un composto 70 Shore A tollera in un gioco di 0,3 mm. La logica completa è nel nostro articolo su perché le guarnizioni idrauliche perdono in alta pressione, ma l'abitudine progettuale è semplice: decidere la questione dell'anello di supporto in fase di progettazione della sede, non dopo il primo smontaggio.
Applica gli stessi quattro numeri — schiacciamento, riempimento, allungamento, gioco di estrusione — a qualsiasi numero dash e a qualsiasi sede, e la conversazione sul disegno con un fornitore diventa uno scambio di cinque minuti invece di una settimana di email. I team tecnici dei fornitori possono verificare una sede candidata rispetto ai propri dati sui composti in un solo passaggio quando tutti e quattro i numeri arrivano insieme.
Durezza e composto: l'altra metà della specifica
Poiché AS568 si ferma alla geometria, la decisione sul composto arriva separatamente — e cambia il comportamento dello stesso anello nella stessa sede. Le distinzioni operative:
- 70 Shore A vs 90 Shore A. Il composto più duro resiste meglio all'estrusione e richiede meno schiacciamento per sigillare i gas; il composto più morbido si adatta meglio alle superfici imperfette e sigilla a carichi di contatto inferiori. La maggior parte dell'idraulica industriale utilizza 70 Shore A con anelli di supporto che si assumono il compito dell'estrusione; le sedi aerospaziali spesso utilizzano composti 90 Shore A specificati da callout AMS.
- La famiglia di composti stabilisce l'involucro di temperatura e chimico. Lo stesso -214 in NBR serve da −40 a +100 °C in fluidi a base oleosa; in FKM resiste a +200 °C e a chimiche aggressive; in EPDM gestisce vapore e glicole ma muore nell'olio di petrolio. La geometria è costante; il fluido decide la famiglia.
- Il comportamento alla deformazione permanente varia con la durezza e il composto, non con la dimensione. Un NBR 70 A -214 e un FKM 90 A -214 in sedi statiche identiche invecchiano diversamente: il FKM mantiene la forma in temperatura, il NBR subisce una deformazione permanente e si rilassa. Le applicazioni statiche a lunga permanenza (steli di valvole, apparecchiature di prova, accumulatori di circuiti di sicurezza) dovrebbero essere selezionate in base ai dati di deformazione permanente, non al prezzo.
Quando invii una RFQ, indica tutti e tre: numero dash, famiglia di composti, durezza. “AS568-214, FKM 75” è un punto di partenza geometrico e materiale completo; una quotazione può tornare lo stesso giorno. “O-ring AS568-214” avvia una conversazione — di solito le stesse tre domande, ogni volta.
Tre errori che emergono al collaudo in accettazione
1. Sostituire un anello metrico in una sede in pollici (o viceversa). Un anello 25 × 3,53 sembra un -214 e differisce di frazioni di millimetro — esattamente quanto basta per spingere lo schiacciamento sotto la soglia di perdita o il riempimento sopra il limite di rigonfiamento. La soluzione è amministrativa, non tecnica: stampare il numero dash (o il codice ISO) sul disegno e rifiutare le sostituzioni senza una riverifica della sede. Manteniamo una nota di conversione in ogni quotazione che comporta una sostituzione tra standard diversi, e chiediamo il disegno della sede prima di approvarne una.
2. Allungare per adattare. Le squadre di manutenzione installano un anello di una misura più piccolo perché è nel cassetto. Oltre circa il 5% di allungamento la sezione trasversale si assottiglia, lo schiacciamento effettivo cala e in servizio alternativo l'anello inizia a spiralizzarsi. Se il numero dash corretto non è disponibile, un approccio regolabile — un anello di supporto e l'anello corretto, o un kit — batte ogni volta un sostituto allungato. I fornitori con una profondità di magazzino significativa esistono proprio perché questo errore è costoso; riferimenti generali come Seal Sales e ERIKS pubblicano apertamente le tabelle complete dei numeri dash, quindi “non siamo riusciti a trovare la misura” è un problema di scorte, non di informazioni.
3. Trattare l'OD come dimensione controllata. L'OD è ID + 2×CS, un valore di riferimento. Gli acquirenti che qualificano i fornitori solo in base all'OD lasciano derivare il CS, e il CS è ciò che determina lo schiacciamento. Ispeziona ID e CS; lascia che l'OD cada dove cade.
AS568, ISO 3601 e JIS B 2401 su un unico ordine di acquisto
Le apparecchiature globali mescolano tutti e tre i sistemi. AS568 domina l'hardware nordamericano e aerospaziale; ISO 3601 porta le misure metriche nelle macchine europee e sempre più globali; JIS B 2401 definisce le serie giapponesi P, G e S con le proprie sezioni trasversali. Non esiste una conversione diretta da codice a codice — un anello JIS “vicino” a un -214 può differire sull'ID quanto basta per contare in un foro da 25 mm.
Tre regole mantengono sano l'hardware multi-standard. Primo, convertire tramite geometria misurata (ID e CS in mm), poi verificare la sede rispetto allo standard scelto — le differenze di classe di tolleranza ISO 3601 rendono impossibile una conversione da codice a codice. Secondo, indicare lo standard sulla riga dell'ordine, non solo le dimensioni, così che il certificato corrisponda al callout. Terzo, quando l'hardware è americano e il disegno è ambiguo, predefinire AS568 e dichiararlo nella RFQ — quella singola parola accorcia il ciclo di quotazione, perché il piano di stampaggio, la verifica dell'attrezzatura e la classe di tolleranza ne derivano tutti. Cataloghi di riferimento del settore come Precision Polymer Engineering e produttori di guarnizioni come Trelleborg, i cui manuali di progettazione delle sedi riproducono le tabelle AS568 insieme alle linee guida sullo schiacciamento, seguono la stessa tabella — che è il punto di uno standard: il numero dash significa la stessa cosa ovunque. Il confronto incrociato della tabella di un fornitore con un manuale del produttore richiede dieci minuti e intercetta gli errori di trascrizione prima che raggiungano una gola.
Strategia di scorte: quali numeri dash un distributore ha davvero bisogno
Per i distributori e i costruttori di kit di guarnizioni, la tabella completa di 369 misure è un miraggio — la domanda si concentra fortemente. In base a ciò che si muove attraverso le nostre spedizioni di fabbrica e a ciò che i clienti commerciali riordinano, un piano di scorte pratico è questo:
- Serie 100 e 200 complete (da -102 a -178, da -201 a -284) in due composti: NBR 70 e FKM 75. Queste due famiglie coprono la maggior parte delle sedi di cilindri, valvole, pompe e raccordi ORB in tutto il mondo, e i costruttori di kit ne attingono costantemente.
- La serie 000 in NBR 70 ed EPDM 70 per servizio pneumatico e a base d'acqua — la sola gamma da -006 a -025 risponde alla maggior parte delle richieste di strumenti e raccordi.
- Serie 300 e 400 selezionate in FKM e NBR per grandi giunti statici: da -309 a -395 nelle misure che l'industria locale effettivamente utilizza (le apparecchiature alimentari tendono verso le misure 3xx più piccole; l'industria mineraria e marittima verso quelle più grandi e la serie 4xx).
- Le guarnizioni boss della serie 900 in NBR 70 e FKM 90 se servi clienti di raccordi idraulici e manifold — 20 misure, alto turnover, quasi nessuna concorrenza da fornitori solo metrici.
- Una linea a bassa temperatura e una linea per uso alimentare nelle misure a maggiore rotazione (-009, -010, -012, da -110 a -116, da -210 a -219): NBR o HNBR a bassa temperatura per apparecchiature all'aperto, e un composto revisionato FDA per i richiedenti di alimentare, farmaceutico e acqua potabile.
L'aritmetica che rende tutto questo funzionante: uno stock completo di serie 100+200 a due famiglie e due composti è di circa 160 articoli — una parete di scaffali, non un magazzino. Ogni numero dash su quella parete si sostituisce in dozzine di macchine diverse, che è il vantaggio silenzioso di uno standard dimensionale: l'inventario appiattisce la domanda in un modo che le misure proprietarie non fanno mai. Il corollario è che anche la pressione sui prezzi si concentra, perché ogni distributore tiene lo stesso anello -214 in NBR. Dove i distributori sfuggono alla trappola dei prezzi è la disponibilità di composti, la certificazione delle tolleranze e la reattività su piccoli lotti — la metà non geometrica del callout, che è anche la metà che AS568 non standardizza.
Quando il requisito di un cliente esce dalla parete — un composto insolito, una classe di tolleranza stretta, una misura non standard derivata dalla geometria AS568 — quella è la conversazione sulla produzione personalizzata, ed è lì che la quotazione passa dal prezzo di scaffale alla revisione delle specifiche. Il numero dash la ancora comunque: i piani di attrezzatura e ispezione partono tutti dalla geometria AS568 più vicina.
Punti chiave
- AS568 ha cinque serie di sezioni trasversali per uso generale (0,070 / 0,103 / 0,139 / 0,210 / 0,275 in), circa 349 misure, più una serie 900 di 20 misure per porte boss ORB.
- Il numero dash è un indice di tabella, non una formula; l'ID è la dimensione controllata e l'OD è solo di riferimento (OD = ID + 2×CS).
- Le tolleranze CS vanno da ±0,003 in sui due cordoli più piccoli fino a ±0,006 in su 0,275 in; la tolleranza ID si allarga con la dimensione (ad es., ±0,28 mm a 21,95 mm di ID).
- AS568 definisce solo la geometria: mescola, durezza e certificazione dipendono dalla specifica del materiale.
- Progettare la sede in funzione dell'anello: schiacciamento statico radiale del 15–25% (20–30% frontale, 8–16% dinamico), allungamento inferiore al 5%, riempimento 60–85%, larghezza circa 1,3–1,5×CS.
- Non sostituire mai un anello metrico a un numero dash senza ricontrollare schiacciamento e riempimento rispetto alle dimensioni effettive della sede.
Numeri dash, mescole e gole in un unico ordine
I numeri dash AS568 sono il linguaggio operativo della nostra fornitura di O-ring: l'intera serie di sezioni in NBR, FKM, EPDM, silicone, HNBR e FFKM, in mescole standard e non standard, con dimensione, classe di tolleranza e grado di qualità indicati sull'ordine. Le misure metriche e JIS sono gestite allo stesso modo, e il disegno riporta la norma anziché una nota che dice “equivalente”.
Il nostro valore aggiunto è nella sede. Se si sostituisce un numero dash, verifichiamo schiacciamento, allungamento e riempimento rispetto alla gola prima della spedizione dei pezzi, e segnaliamo quando il numero dash più vicino non è la soluzione più adatta. Durezza e mescola sono quotate come specifiche separate perché influenzano il compression set e il comportamento all'estrusione molto più della tolleranza di sezione.
Inviate i numeri dash o il disegno della gola con la mescola e le condizioni d'impiego, e riceverete un preventivo con dimensione, classe, grado e tempi di consegna specificati, di solito entro 24 ore. Scrivete a sales@bosssealing.com oppure usa il modulo di contatto; la revisione tecnica è gratuita.