
Eine Zeichnung mit der Angabe “O-Ring, NBR 70, für Bohrung 1.000 in” ist keine Spezifikation. Eine Zeichnung mit der Angabe AS568-214, NBR 70 ist eine. Die Strichnummer enthält den Innendurchmesser und den Querschnitt in einem einzigen dreistelligen Code – und sie bedeutet dasselbe auf einer Hydraulikzeichnung in Ohio, in einem Pumpen-Überholsatz in Hamburg und auf einer Packliste in einem Lager in Bangkok. Das ist der gesamte Wert des SAE-AS568-Systems: eine einzige Geometriesprache, die die Übersetzung zwischen OEMs, Händlern und Reparaturwerkstätten übersteht.
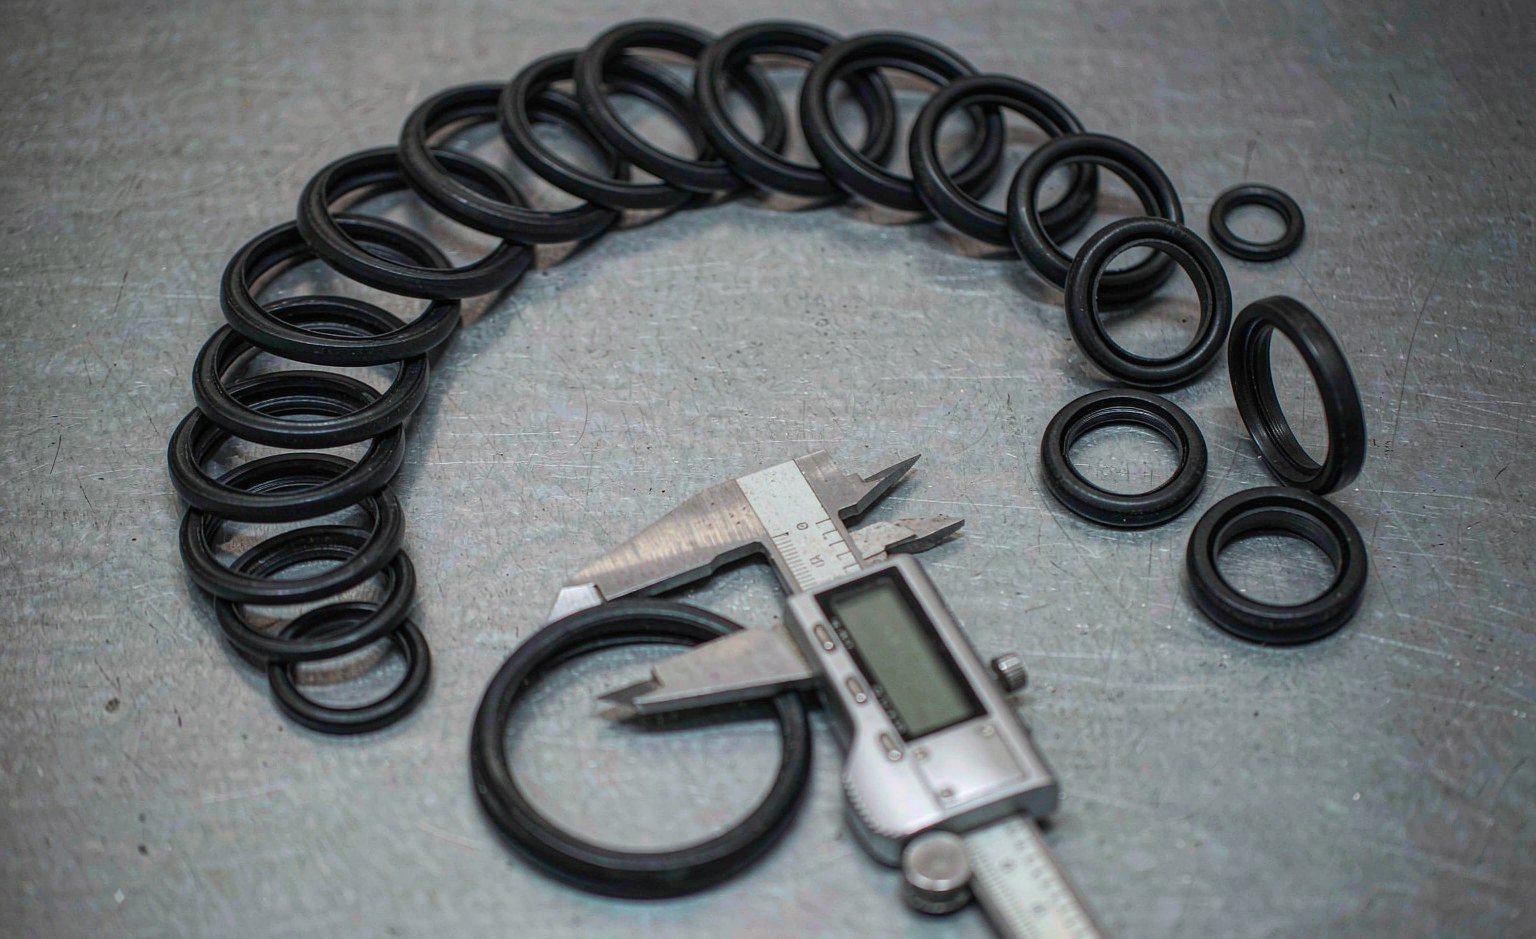
Wir fertigen und bearbeiten O-Ringe und Dichtungskomponenten für Hydraulik-, Pneumatik- und Rotationsanwendungen, und die Fragen, die von Einkäufern kommen, drehen sich selten um den Gummi. Sie drehen sich um die Zahlen: Was bedeutet -214 eigentlich, welche Toleranz gehört dazu, und was passiert mit der Stauchung, wenn die Nut für einen anderen Querschnitt gefertigt wurde. Dieser Artikel beantwortet diese Fragen mit den tatsächlichen Tabellenwerten, nicht mit Näherungen.
Die fünf Querschnittsreihen
AS568 ordnet seine Größen in Familien nach Querschnitt (CS) ein. Die erste Ziffer der Strichnummer gibt die Familie an, und die Familie legt den Querschnitt innerhalb einer engen Toleranz fest. Fünf Allzweckreihen decken den größten Teil der Fluidtechnik ab, dazu kommen drei kleine Sondergrößen unterhalb der 1,78-mm-Schnur und eine separate 900er-Reihe, die den Dichtungen für SAE-Rohrverschraubungs-Anschlussbohrungen mit Geradgewinde (ORB-Anschlüsse) vorbehalten ist.
| Serie | Strichnummernbereich | Nenn-CS (in) | Nenn-CS (mm) | CS-Toleranz | Typische Anwendung |
|---|---|---|---|---|---|
| 000 | -004 bis -050 | 0.070 | 1.78 | ±0,003 in | Kleine Verschraubungen, Mess- und Regeltechnik, Pneumatik |
| 100 | -102 bis -178 | 0.103 | 2.62 | ±0,003 in | ORB-Anschlüsse, kleine Zylinder und Ventile |
| 200 | -201 bis -284 | 0.139 | 3.53 | ±0,004 in | Allzweckzylinder, Pumpen |
| 300 | -309 bis -395 | 0.210 | 5.33 | ±0,005 in | Schwerhydraulik, große Flansche |
| 400 | -425 bis -475 | 0.275 | 6.99 | ±0,006 in | Großbohrige Zylinder, statische Flanschverbindungen |
Drei Größen liegen unterhalb der Standardschnur: -001, -002 und -003, mit Querschnitten von 0,040, 0,050 und 0,060 in (1,02, 1,27 und 1,52 mm). Sie haben kein metrisches Gegenstück in ISO 3601-1 und dienen überwiegend der Mess- und Regeltechnik. Die 900er-Reihe (-901 bis -932) ist eine ganz andere Kategorie: gemischte Querschnitte, ausgelegt für SAE-J1926-Anschlussbohrungen mit Geradgewinde, und es lohnt sich, sie als eigenen Katalog zu behandeln, wenn Sie für Hydraulikverschraubungen bevorraten.
Zählt man jede Strichnummer von -001 bis -475, listet AS568 etwa 349 Allzweckgrößen plus die 20 Anschlussgrößen auf – insgesamt rund 369 Geometrien. In der Praxis halten Händler die 100er- und 200er-Reihe vollständig vor, weil diese beiden Familien die Mehrheit der Zylinder-, Ventil- und Pumpennuten abdecken, und führen die 300er- und 400er-Reihe am Lager für große statische Verbindungen. Unser Standard-Sortiment an O-Ringen und X-Ringen folgt derselben Logik, wobei die leichte 000er-Reihe für Pneumatik- und Instrumentenanwendungen vorgehalten wird.
Woher die Norm stammt – und warum der Buchstabe weniger wichtig ist, als Sie denken
Das A-6C2 Seals Committee von SAE International gab die ursprüngliche AS568 im Juli 1971 heraus, um ein echtes Logistikproblem zu beenden: Vor der Norm legten US-amerikanische Luft- und Raumfahrt- sowie Militär-OEMs proprietäre O-Ring-Abmessungen fest, sodass Ersatzteile nicht austauschbar waren, sich die Werkzeuge vervielfachten und die Feldreparatur zur Zeichnungssuche wurde. Das US-Verteidigungsministerium übernahm später SAE-AS568 für Dichtungs- und Dichtungspackungsanwendungen, wodurch das Strichnummernsystem in der militärischen und industriellen Beschaffung verankert wurde – und in den alten militärischen Teilenummern, auf die Sie noch stoßen werden. MS28775 -Packungsangaben beispielsweise entsprechen Strich für Strich den AS568-Größen, weshalb ein NOK- oder Parker-Katalogangebot für eine Nut in MS-Größe dieselbe Geometrie beschreibt wie ein AS568-210.
Das Dokument hat mehrere Revisionen durchlaufen – AS568A, AS568B (2001), AS568C (2008, metrische Äquivalente ergänzt), AS568D (2014), AS568E (2020, technische Korrekturen) und AS568F, den aktuellen Buchstaben. Beim alltäglichen Einkauf sagt niemand “AS568F”: Man sagt AS568, AS568A oder einfach “die Strichnummer”, und jede Revision seit 1971 hat die Geometrie der Strichnummern selbst stabil gehalten. Ein -214, der 2005 nach AS568B bestellt wurde, und ein -214, der heute nach AS568F bestellt wird, beschreiben denselben Ring. Diese Abwärtskompatibilität ist gut zu wissen, wenn Sie Geräte warten, die alt genug sind, um wählen zu dürfen.
Eine Warnung gehört zur Geschichte: AS568 definiert nur die Geometrie. Die Materialspezifikationen, die auf Luft- und Raumfahrtzeichnungen daneben stehen (AMS-Compound-Angaben, militärische Dichtungsspezifikationen), sind separate Dokumente mit eigenen Freigabewegen. Ein Lieferant, der “AS568”-Ringe anbietet, ohne anzugeben, welche Materialspezifikation oder welches Zertifikat dazugehört, verkauft Größe ohne Substanz.
So lesen Sie eine Strichnummer auf einer Zeichnung
Die Strichnummer ist ein Index in eine feste Tabelle, keine Formel. Die erste Ziffer wählt die Querschnittsfamilie; die übrigen Ziffern schreiten durch die Innendurchmesser innerhalb dieser Familie, wobei sie in der 100er- bis 300er-Reihe pro Schritt um etwa 1/16 Zoll (1,59 mm) ansteigen. Da die Zuordnung eine Tabellensuche ist, können zwei Strichnummern, die numerisch “nah” aussehen, in verschiedenen Reihen mit unterschiedlichen Querschnitten liegen – -114 und -214 sind keineswegs austauschbar.
Der Außendurchmesser ist ein Referenzmaß, kein gesteuertes Maß: AD = ID + 2 × CS. Prüfabteilungen kontrollieren ID und CS und lassen den AD außen vor, weil die Toleranzen des ID das Verhalten des Rings in der Nut dominieren.
Die folgende Tabelle listet die Strichnummern auf, die in der Hydraulik- und allgemeinen Instandhaltung am häufigsten vorkommen, mit beiden Einheitensystemen. Wenn Sie Dichtungssätze bevorraten, liegen die meisten Ihrer beweglichen Teile in den mittleren zwölf Zeilen.
| Strich-Nr. | CS (in / mm) | ID (in) | ID (mm) | AD (in) | Wo sie zum Einsatz kommen |
|---|---|---|---|---|---|
| -006 | 0.070 / 1.78 | 0.114 | 2.90 | 0.254 | Messanschlüsse |
| -010 | 0.070 / 1.78 | 0.239 | 6.07 | 0.379 | Kleine Gewindefittings |
| -110 | 0.103 / 2.62 | 0.362 | 9.19 | 0.568 | SAE-ORB-Fittings |
| -116 | 0.103 / 2.62 | 0.676 | 17.17 | 0.882 | Mittlere Fittings, kleine Ventile |
| -210 | 0.139 / 3.53 | 0.739 | 18.77 | 1.017 | Ventilstopfbuchsen |
| -214 | 0.139 / 3.53 | 0.984 | 24.99 | 1.262 | Gängige Zylinder- und Pumpenstopfbuchse |
| -219 | 0.139 / 3.53 | 1.296 | 32.92 | 1.574 | Stangen- und Kolbenstopfbuchsen |
| -325 | 0.210 / 5.33 | 1.859 | 47.22 | 2.279 | Große Flansche |
| -335 | 0.210 / 5.33 | 2.688 | 68.27 | 3.108 | Hochbelastete statische Verbindungen |
| -437 | 0.275 / 6.99 | 5.350 | 135.89 | 5.900 | Großbohrige Zylinder |
Ein Hinweis zur Identifikation vor Ort: Kommt ein Ring ohne Kennzeichnung an, messen Sie Innendurchmesser und Schnurstärke mit einer Schieblehre und gleichen Sie beide Werte mit der Tabelle ab. Vergleichen Sie niemals nur den Außendurchmesser – ein -214 und ein metrischer Ring 25 × 3,5 sind außen nahezu identisch, unterscheiden sich aber in der Schnurstärke genug, um Stauchung und Füllgrad der Nut zu verändern. Unser früherer Artikel darüber, wie man einen O-Ring korrekt misst behandelt die Schieblehren-Technik und die gängigen Messfallen.
Was AS568 regelt – und was es der Werkstoffspezifikation überlässt
AS568 ist eine Größennorm. Sie legt Innendurchmesser, Schnurstärke, Toleranzen und den Dash-Nummern-Code fest. Über Mischung, Härte, Farbe oder Zertifizierung sagt sie nichts aus. Diese werden über die Bestellung als separate Werkstoffangabe mitgeführt: eine AMS-Spezifikation für die Luftfahrt, eine FDA-geprüfte Mischung für Lebensmittelkontakt oder ein schlichtes “NBR 70 Shore A” für industrielle Anwendungen. Wenn uns ein Kunde eine Anfrage schickt, die nur “AS568-214 Viton” enthält, besteht der erste Schritt unseres Angebots darin, die tatsächlichen Werkstoffanforderungen festzuzurren, denn “-214” allein garantiert die Geometrie und sonst nichts.
Bei den Toleranzen sind die Grenzwerte für den Querschnitt eng und einheitlich: Die Serien 0,070 in und 0,103 in tragen ±0,003 in (±0,08 mm), ansteigend auf ±0,006 in (±0,15 mm) für die 6,99-mm-Schnur. Die Innendurchmesser-Toleranz skaliert mit der Größe. In metrischen Werten, unter Verwendung der ISO 3601-1 Klassen-B-Bänder, die den AS568-Werten eng folgen, trägt ein -020 (21,95 mm ID) ±0,28 mm, ein -035 (56,87 mm ID) ±0,55 mm und ein -050 (133,07 mm ID) ±1,0 mm. Luftfahrtangaben verschärfen dies weiter mit eigenen AMS-P-Werkstoff- und Prüfanforderungen – Lieferanten für diesen Markt arbeiten nach Klasse A oder strenger und geben dies ausdrücklich im Maßbericht an.
Für Einkäufer, die Angebote vergleichen, lautet die praktische Frage nicht, ob ein Lieferant “AS568 erfüllt” (das tut jeder kompetente Formgebungsbetrieb), sondern auf welche Toleranzklasse sich das Zertifikat bezieht und ob pro Charge oder pro Formnest gemessen wird. Wir messen bei Produktionsringen pro Charge und bei der Abnahme neuer Werkzeuge pro Nest; genau diese Detailtiefe unterscheidet einen reproduzierbaren Lieferanten von einem billigen. Das ISO-3601-Größensystem läuft parallel zu AS568 mit eigenen Toleranzdefinitionen der Klassen A und B, und die Vermischung beider in einer Nut ist ein Konstruktionsfehler, auf den wir weiter unten zurückkommen.
Von der Dash-Nummer zur Nut: Stauchung, Füllgrad und Dehnung
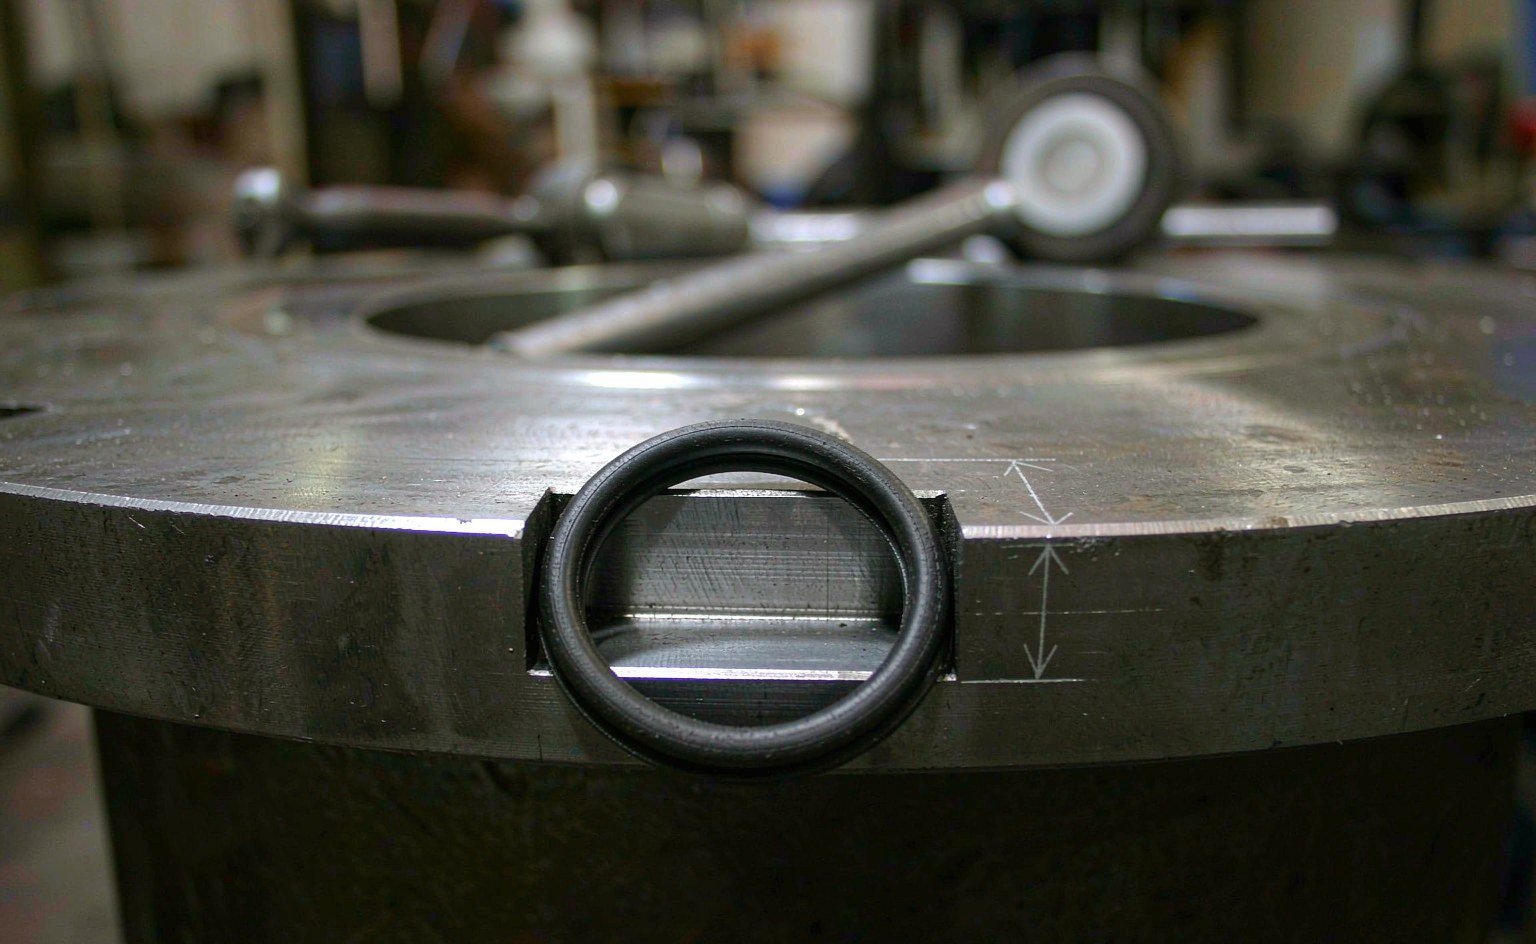
Die Dash-Nummer sagt Ihnen nur, welchen Ring Sie gekauft haben. Ob er dichtet, hängt von drei Verhältnissen zwischen Ring und Nut ab:
- Stauchung = (Schnurstärke − Nuttiefe) ÷ Schnurstärke. Statische Stirnflächennuten laufen mit 20–30 %; statische radiale Nuten mit 15–25 %; gleitende (dynamische) Nuten mit 8–16 %, wobei reibungsarme pneumatische Anwendungen am unteren Ende dieses Bereichs liegen.
- Dehnung = (Nut-Innendurchmesser − Ring-Innendurchmesser) ÷ Ring-Innendurchmesser. Halten Sie sie unter etwa 5 %. Mehr Dehnung verdünnt den Querschnitt, zieht die Innendurchmesser-Toleranz in die Berechnung hinein und begünstigt Spiralversagen im dynamischen Einsatz.
- Nutfüllung = Querschnittsfläche des Rings ÷ Querschnittsfläche der Nut. Ziel sind 60–85 %, und tendieren Sie zum unteren Ende, wann immer die Mischung in der Systemflüssigkeit quellen kann.
Die Nutbreite sollte bei etwa 1,3–1,5 × Schnurstärke liegen, damit der verformte Ring einen Platz zum Ausweichen hat. Die folgenden Werte spiegeln Nutabmessungen im Stil der ISO 3601-2 wider, die mit den Nutentabellen übereinstimmen, nach denen die meisten AS568-Bauteile tatsächlich gefertigt werden. Beachten Sie, wie der Stauchungsprozentsatz mit wachsendem Querschnitt sinkt – ein 6,99-mm-Ring mit 14–17 % Stauchung liefert einen größeren absoluten Stauchungsweg als ein 1,78-mm-Ring mit 25 %, weshalb große statische Verbindungen lockerere Bearbeitung tolerieren.
| Schnurstärke (mm) | Statische Nuttiefe (mm) | Statische Stauchung | Dynamische Nuttiefe (mm) | Dynamische Stauchung | Nutbreite (mm) |
|---|---|---|---|---|---|
| 1.78 | 1.30 – 1.35 | 24 – 27% | 1.47 – 1.50 | 16 – 17% | 2.4 – 2.5 |
| 2.62 | 2.00 – 2.05 | 22 – 24% | 2.20 – 2.22 | 15 – 16% | 3.4 – 3.6 |
| 3.53 | 2.70 – 2.82 | 20 – 24% | 2.95 | 16% | 4.6 – 4.7 |
| 5.33 | 4.20 – 4.34 | 19 – 21% | 4.50 – 4.60 | 14 – 16% | 6.9 – 7.0 |
| 6.99 | 5.74 – 5.80 | 17 – 18% | 5.90 – 6.00 | 14 – 15% | 9.0 – 9.1 |
Die Oberflächenbeschaffenheit vervollständigt die Nut. Statische Dichtflächen erfordern Ra ≤ 1,6 µm; dynamische Gleitflächen benötigen Ra 0,2–0,4 µm, geschliffen oder poliert, sonst scheuert der Ring ab und leckt innerhalb von Wochen. Der Artikel zur Oberflächenbeschaffenheit der Nut behandelt die Versagensmerkmale im Detail. Brechen Sie jede Nutkante mit R0,2–0,5 und fassen Sie Einführungen mit 15–20° an – eine scharfe Anschlusskante ist die häufigste Ursache für Kerben, die bei der Wareneingangsprüfung gefunden werden.
Ein durchgerechnetes Beispiel: Die Nut für einen -214 auslegen
Zahlen machen die Verhältnisse greifbar, nehmen wir also die gängigste Universalgröße, den -214 (0,984 in / 24,99 mm ID, 0,139 in / 3,53 mm Schnurstärke), und legen Sie eine statische radiale Nut darum herum aus.
Pressung. Wählen Sie eine statische radiale Tiefe von 2,75 mm. Stauchung = (3,53 − 2,75) ÷ 3,53 = 22.1% – innerhalb des 15–25-%-Bereichs für radialen statischen Einsatz. Wäre dieselbe Nut eine Stangendichtung für Hin- und Herbewegung, würde sich die Tiefe auf etwa 2,95 mm öffnen, was 16,4 % ergibt und Leckagereserve gegen Reibung und Wärme eintauscht.
Nutbreite und Füllgrad. Die Nutbreite bei 1,33 × Schnurstärke beträgt 4,7 mm. Querschnittsfläche des Rings = π/4 × 3,53² = 9,79 mm². Querschnittsfläche der Nut (wobei der Hohlraum als Breite × Tiefe angenähert wird, wie es die meisten Betriebe zur Plausibilitätsprüfung vor dem CAD-Modell tun) = 4,7 × 2,75 = 12,9 mm². Füllgrad = 9,79 ÷ 12,9 = 76% – bequem innerhalb des Ziels von 60–85 % und mit genügend Reserve für eine mäßige Wärmeausdehnung der Mischung. Wenn die Systemflüssigkeit die Mischung um mehr als ein paar Prozent quellen lässt, senken Sie die Breite auf das obere Ende des Bereichs oder prüfen Sie den Füllgrad erneut gegen den gequollenen Querschnitt.
Dehnung. Die ID des Rings beträgt 24,99 mm. Bei einem kolbenmontierten Ring (Ring über die Kolbennut gezogen) ergibt ein Nutdurchmesser von 25,75 mm eine Dehnung = (25,75 − 24,99) ÷ 24,99 = 3.0% — zulässig, aber beachten Sie, dass die Dehnung den Querschnitt um etwa 1,5 % verringert und dass bei der Quetschungsberechnung der eingebaute Querschnitt und nicht der freie verwendet werden sollte, wenn die Dehnung sich der 5-%-Grenze nähert.
Extrusion. Bei welchem Druck benötigt diese Nut einen Stützring? Das hängt vom diametralen Spalt und der Härte der Mischung ab — ein NBR mit 90 Shore A und einem engen Spalt von 0,1 mm hält weit mehr aus, als eine Mischung mit 70 Shore A in einem 0,3-mm-Spalt toleriert. Die vollständige Logik finden Sie in unserem Artikel darüber, warum Hydraulikdichtungen bei hohem Druck lecken, aber die Designgewohnheit ist einfach: Entscheiden Sie die Stützring-Frage zum Zeitpunkt der Nutkonstruktion, nicht erst nach der ersten Demontage.
Prüfen Sie dieselben vier Kennzahlen — Quetschung, Füllung, Dehnung, Extrusionsspalt — für jede Dash-Nummer und jede Nut, und das Zeichnungsgespräch mit einem Lieferanten wird zu einem fünfminütigen Austausch statt einer Woche E-Mail-Verkehr. Die Engineering-Teams der Lieferanten können eine Kandidatennut in einem Durchgang gegen ihre Mischungsdaten prüfen, wenn alle vier Kennzahlen zusammen eintreffen.
Härte und Mischung: Die andere Hälfte der Spezifikation
Da AS568 bei der Geometrie endet, kommt die Entscheidung über die Mischung separat — und sie verändert, wie sich derselbe Ring in derselben Nut verhält. Die praktischen Unterschiede:
- 70 Shore A vs. 90 Shore A. Die härtere Mischung widersteht Extrusion besser und benötigt weniger Quetschung zum Abdichten von Gas; die weichere Mischung passt sich unvollkommenen Oberflächen besser an und dichtet bei geringeren Kontaktkräften ab. Die meisten industriellen Hydraulikanwendungen laufen mit 70 Shore A, wobei Stützringe die Extrusionsaufgabe übernehmen; Luft- und Raumfahrtnuten laufen oft mit 90-Shore-A-Mischungen, die durch AMS-Spezifikation vorgegeben sind.
- Die Mischungsfamilie legt den Temperatur- und Chemikalienbereich fest. Derselbe -214 in NBR dient −40 bis +100 °C in ölbasierten Medien; in FKM übersteht er +200 °C und aggressive Chemie; in EPDM bewältigt er Dampf und Glykol, versagt aber in Erdöl. Die Geometrie ist konstant; das Medium entscheidet über die Familie.
- Das Druckverformungsrest-Verhalten skaliert mit Härte und Mischung, nicht mit der Größe. Ein 70-A-NBR-214 und ein 90-A-FKM-214 in identischen statischen Nuten altern unterschiedlich: Das FKM behält seine Form bei Temperatur, das NBR nimmt einen Set an und entspannt sich. Statische Anwendungen mit langer Verweildauer (Ventilschäfte, Prüfgeräte, Sicherheitskreis-Speicher) sollten nach Druckverformungsrest-Daten ausgewählt werden, nicht nach dem Preis.
Wenn Sie eine Anfrage senden, nennen Sie alle drei: Dash-Nummer, Mischungsfamilie, Härte. “AS568-214, FKM 75” ist ein vollständiger geometrischer und materieller Ausgangspunkt; ein Angebot kann noch am selben Tag zurückkommen. “AS568-214 O-Ringe” beginnt ein Gespräch — meist dieselben drei Fragen, jedes Mal.
Drei Fehler, die bei der Wareneingangsprüfung auftauchen
1. Einen metrischen Ring in eine Zoll-Nut einsetzen (oder umgekehrt). Ein 25 × 3,53 Ring sieht aus wie ein -214 und unterscheidet sich um Bruchteile eines Millimeters — genau genug, um die Quetschung unter die Leckageschwelle zu drücken oder die Füllung über die Quellgrenze zu heben. Die Lösung ist administrativ, nicht technisch: Drucken Sie die Dash-Nummer (oder den ISO-Code) auf die Zeichnung und lehnen Sie Substitutionen ohne erneute Nutprüfung ab. Wir halten in jedem Angebot, das eine standardübergreifende Substitution betrifft, einen Umrechnungshinweis fest, und wir fordern die Nutzeichnung an, bevor wir eine solche genehmigen.
2. Dehnen, um zu passen. Instandhaltungsteams bauen einen Ring eine Nummer zu klein ein, weil er in der Schublade liegt. Ab etwa 5 % Dehnung wird der Querschnitt dünner, die effektive Quetschung sinkt, und im oszillierenden Betrieb beginnt der Ring zu spiralförmig zu wandern. Wenn die korrekte Dash-Nummer nicht verfügbar ist, ist ein anpassbarer Ansatz — ein Stützring und der korrekte Ring, oder ein Kit — jedes Mal besser als ein gedehnter Ersatz. Lieferanten mit echter Lagerhaltungstiefe existieren genau deshalb, weil dieser Fehler teuer ist; allgemeine Referenzen wie Seal Sales und ERIKS veröffentlichen die vollständigen Dash-Nummer-Tabellen offen, sodass “wir konnten die Größe nicht finden” ein Lagerproblem ist, kein Informationsproblem.
3. Den Außendurchmesser als kontrolliertes Maß behandeln. Der AD ist ID + 2×CS, ein Referenzwert. Käufer, die Lieferanten allein anhand des AD qualifizieren, lassen CS driften, und CS ist es, was die Quetschung bestimmt. Prüfen Sie ID und CS; lassen Sie den AD dort landen, wo er landet.
AS568, ISO 3601 und JIS B 2401 auf einer Bestellung
Globale Geräte mischen alle drei Systeme. AS568 dominiert nordamerikanische und Luft- und Raumfahrt-Hardware; ISO 3601 trägt die metrischen Größen in europäischen und zunehmend globalen Maschinen; JIS B 2401 definiert die japanischen P-, G- und S-Serien mit ihren eigenen Querschnitten. Es gibt keine direkte Code-zu-Code-Umrechnung — ein “naher” JIS-Ring zu einem -214 kann sich im ID um genug unterscheiden, um in einer 25-mm-Bohrung von Bedeutung zu sein.
Drei Regeln halten Hardware mit mehreren Standards überschaubar. Erstens: Konvertieren Sie anhand der gemessenen Geometrie (ID und CS in mm) und verifizieren Sie dann die Nut gegen den gewählten Standard — die Unterschiede der Toleranzklassen nach ISO 3601 machen eine Code-zu-Code-Umrechnung unmöglich. Zweitens: Nennen Sie den Standard auf der Bestellzeile, nicht nur die Abmessungen, damit das Zertifikat zur Spezifikation passt. Drittens: Wenn die Hardware amerikanisch und die Zeichnung mehrdeutig ist, verwenden Sie standardmäßig AS568 und sagen Sie es in der Anfrage — dieses eine Wort verkürzt den Angebotszyklus, weil der Formplan, die Werkzeugprüfung und die Toleranzklasse alle daraus folgen. Branchenreferenzkataloge wie Precision Polymer Engineering und Dichtungshersteller wie Trelleborg, deren Handbücher zur Nutkonstruktion die AS568-Tabellen zusammen mit Quetschungs-Hinweisen wiedergeben, folgen derselben Tabelle — was der Sinn eines Standards ist: Die Dash-Nummer bedeutet überall dasselbe. Das Gegenprüfen der Tabelle eines Lieferanten gegen ein Herstellerhandbuch dauert zehn Minuten und fängt Übertragungsfehler ab, bevor sie eine Nut erreichen.
Lagerstrategie: Welche Dash-Nummern ein Distributor tatsächlich benötigt
Für Distributoren und Erbauer von Dichtungskits ist die vollständige Tabelle mit 369 Größen eine Fata Morgana — die Nachfrage konzentriert sich stark. Basierend darauf, was durch unsere Werkslieferungen geht und was Handelkunden nachbestellen, sieht ein praktischer Lagerplan so aus:
- Vollständige 100er- und 200er-Serie (-102 bis -178, -201 bis -284) in zwei Mischungen: NBR 70 und FKM 75. Diese beiden Familien decken die Mehrheit der Zylinder-, Ventil-, Pumpen- und ORB-Fitting-Nuten weltweit ab, und Kit-Erbauer greifen ständig darauf zurück.
- Die 000er-Serie in NBR 70 und EPDM 70 für pneumatische und wasserbasierte Anwendungen — allein der Bereich -006 bis -025 beantwortet die meisten Instrumenten- und Fitting-Anfragen.
- Ausgewählte 300er- und 400er-Serie in FKM und NBR für große statische Verbindungen: -309 bis -395 in den Größen, die Ihre lokale Industrie tatsächlich fährt (Lebensmittelausrüstung tendiert zu den kleineren 3xx-Größen; Bergbau und Marine zu den größeren und zur 4xx-Serie).
- Die 900er-Serie Boss-Dichtungen in NBR 70 und FKM 90 wenn Sie Kunden für Hydraulikfittings und Verteiler bedienen — 20 Größen, hoher Umschlag, fast keine Konkurrenz von rein metrischen Lieferanten.
- Eine Tieftemperatur- und eine lebensmittelechte Linie in den schnellstbewegten Größen (-009, -010, -012, -110 bis -116, -210 bis -219): Tieftemperatur-NBR oder HNBR für Außenausrüstung und eine FDA-geprüfte Mischung für Anrufer aus Lebensmittel, Pharma und Trinkwasser.
Die Arithmetik, die das zum Funktionieren bringt: Ein vollständiger Bestand der 100+200-Serie in zwei Familien und zwei Mischungen umfasst etwa 160 Positionen — eine Regalwand, kein Lager. Jede Dash-Nummer an dieser Wand substituiert in Dutzende verschiedener Maschinen, was der stille Vorteil eines Größensystems ist: Der Lagerbestand glättet die Nachfrage auf eine Weise, wie es proprietäre Größen nie tun. Die Kehrseite ist, dass sich auch der Preisdruck konzentriert, weil jeder Distributor denselben -214-NBR-Ring lagert. Wo Distributoren der Preisfalle entkommen, ist Mischungsverfügbarkeit, Toleranzzertifizierung und Reaktionsfähigkeit bei kleinen Chargen — die nicht-geometrische Hälfte der Spezifikation, die auch die Hälfte ist, die AS568 nicht standardisiert.
Wenn die Anforderung eines Kunden von der Wand fällt — eine ungewöhnliche Mischung, eine enge Toleranzklasse, eine nicht standardisierte Größe, die von AS568-Geometrie abgeleitet ist —, ist das das Gespräch über kundenspezifische Fertigung, und dort bewegt sich das Angebot vom Regalpreis zur Spezifikationsprüfung. Die Dash-Nummer verankert es weiterhin: Werkzeug- und Prüfpläne beginnen alle bei der nächstgelegenen AS568-Geometrie.
Wichtigste Erkenntnisse
- AS568 hat fünf Querschnittsserien für allgemeine Zwecke (0,070 / 0,103 / 0,139 / 0,210 / 0,275 in), etwa 349 Größen, plus eine 900er-Serie mit 20 Größen für ORB-Boss-Anschlüsse.
- Die Dash-Nummer ist ein Tabellenindex, keine Formel; der ID ist das kontrollierte Maß und der AD nur eine Referenz (AD = ID + 2×CS).
- CS-Toleranzen reichen von ±0,003 in bei den beiden kleinsten Schnüren bis ±0,006 in bei 0,275 in; die ID-Toleranz weitet sich mit der Größe (z. B. ±0,28 mm bei 21,95 mm ID).
- AS568 legt nur die Geometrie fest — Mischung, Härte und Zertifizierung hängen an der Materialspezifikation.
- Die Nut auf den Ring abstimmen: 15–25 % statische radiale Pressung (20–30 % Flächenpressung, 8–16 % dynamisch), Dehnung unter 5 %, Füllung 60–85 %, Breite etwa 1,3–1,5 × CS.
- Ersetzen Sie niemals einen metrischen Ring durch eine Dash-Nummer, ohne Pressung und Füllung anhand der tatsächlichen Nutabmessungen erneut zu prüfen.
Dash-Nummern, Compounds und Nuten in einer Bestellung
AS568-Dash-Nummern sind die Arbeitssprache unserer O-Ring-Lieferung: die vollständige Querschnittsreihe in NBR, FKM, EPDM, Silikon, HNBR und FFKM, in Standard- und Nichtstandard-Compounds, mit Größe, Toleranzklasse und Qualitätsstufe in der Bestellung angegeben. Metrische und JIS-Größen werden genauso behandelt, und die Zeichnung trägt die Norm statt eines Vermerks “äquivalent”.
Wertschöpfung schaffen wir an der Nut. Wird eine Dash-Nummer ersetzt, prüfen wir Pressung, Dehnung und Füllung gegen die Nut, bevor die Teile versandt werden, und wir sagen es, wenn die nächstgelegene Dash-Größe nicht die nächstbeste Passung ist. Härte und Compound werden als separate Angaben ausgewiesen, weil sie das Druckverformungsrest- und Extrusionsverhalten weit stärker beeinflussen als die Querschnittstoleranz.
Senden Sie die Dash-Nummern oder die Nutzeichnung mit Compound und Einsatzbedingungen, und Sie erhalten ein Angebot mit ausführlich angegebener Größe, Klasse, Qualitätsstufe und Lieferzeit – in der Regel innerhalb von 24 Stunden. Schreiben Sie an sales@bosssealing.com oder nutzen Sie die Kontaktformular; die technische Prüfung ist kostenlos.