
La maggior parte degli audit sull'aria compressa rileva la stessa cosa: le perdite non sono nelle tubazioni, sono nelle tenute, e sono lì da anni. Un cilindro pneumatico che trafila internamente non gocciola, non sibila e non fa scattare un allarme. Consuma semplicemente più aria di quanto la specifica indichi, e il compressore funziona un po' più a lungo a ogni turno. Moltiplicate questo per quaranta cilindri su una linea e la bolletta elettrica porta un sovrapprezzo permanente che nessuno riesce a individuare.
La stima di lunga data del Dipartimento dell'Energia degli Stati Uniti è che uno stabilimento con un programma di manutenzione carente sprechi circa il 20% della propria aria compressa attraverso le perdite; gli audit sui sistemi più vecchi riportano regolarmente di più. Un singolo orifizio da 1/8 di pollice (3,2 mm) in una linea a 100 psig viene comunemente stimato in circa 2.500 dollari all'anno di elettricità. Il Compressed Air Challenge materiale è il riferimento standard per chiunque costruisca un programma di misurazione, e i suoi numeri hanno resistito attraverso un decennio di audit degli stabilimenti. Le tenute sono una delle più grandi fonti controllabili di tale perdita, e quasi tutta la perdita risale a dieci errori ricorrenti di specifica e manutenzione.
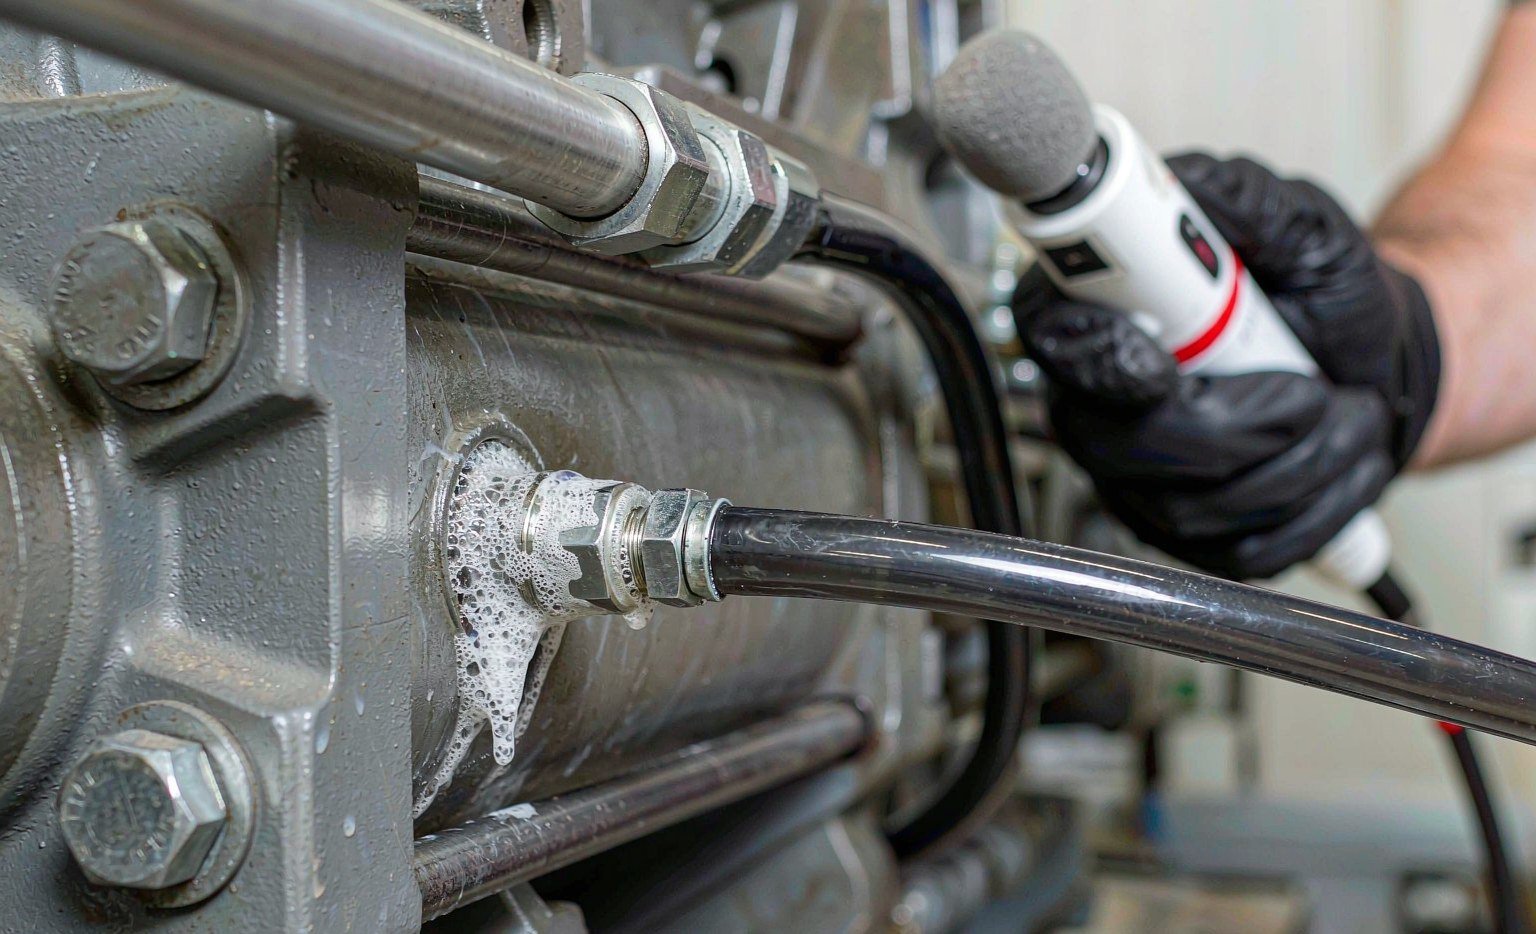
1. Usare una tenuta idraulica in un cilindro pneumatico
L'errore più costoso è anche il più facile da commettere, perché le due tenute condividono spesso la stessa dimensione di sede. Una guarnizione a U in poliuretano progettata per 200 bar di olio ha un precarico del labbro elevato che un sistema ad aria a 6 bar non riesce a vincere in modo pulito. Il risultato è un'elevata forza di distacco, stick-slip a bassa velocità e un labbro che si usura su un lato perché lo stelo non è mai perfettamente centrato. L'aria passa poi continuamente attraverso l'arco usurato.
Le tenute pneumatiche sono progettate attorno a un equilibrio diverso: appena il precarico sufficiente per tenere a bassa pressione, basso attrito affinché il cilindro si muova fluidamente a 0,1 m/s, e un profilo che consenta alla pressione di assistere il labbro man mano che la pressione sale. Una guarnizione a U idraulica in servizio ad aria tipicamente raddoppia l'attrito e dimezza la durata. Se un cilindro viene ripristinato con un kit generico, verificate che le tenute al suo interno siano profili pneumatici e non idraulici.
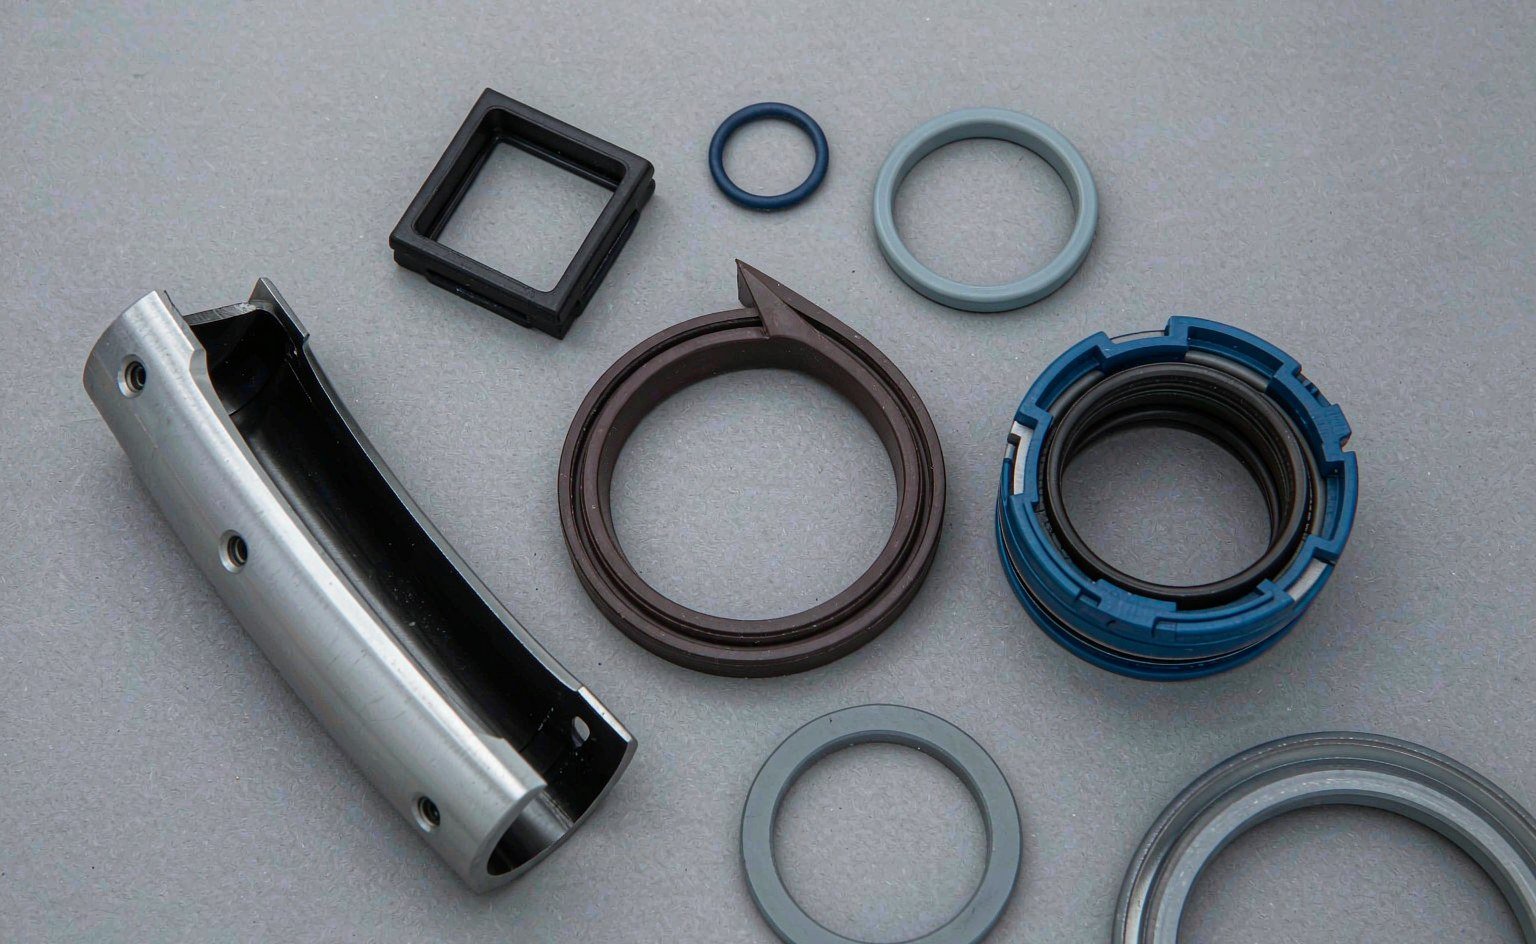
2. Specificare per dimensione e ignorare lo standard di alloggiamento
I cilindri pneumatici seguono un numero limitato di standard di alloggiamento — ISO 6432 per i cilindri a corpo tondo, ISO 15552 (ex VDMA 24562) per i cilindri a profilo, ISO 21287 per i cilindri compatti. I produttori di cilindri che pubblicano disegni dimensionali conformi a tali standard, SMC per esempio, vi forniscono la larghezza e la profondità della sede da confrontare con il disegno della tenuta. Una tenuta che si adatta al diametro dell'alesaggio ma non alla profondità della sede risulta o troppo sporgente, il che schiaccia il labbro, o troppo incassata, il che la lascia senza alcuna compressione. Il secondo caso è quello pericoloso: il cilindro si assembla, supera una prova statica a 2 bar e perde a 6 bar sotto carico.
Quando ordinate tenute di ricambio, indicate lo standard del cilindro e la dimensione dell'alesaggio, non solo la sede misurata. Quando progettate un nuovo cilindro, mantenete le dimensioni della sede secondo lo standard anziché secondo il disegno della tenuta, e verificate lo spazio radiale della tenuta rispetto alla profondità della sede più il gioco. Un errore di 0,2 mm in profondità è sufficiente a eliminare metà della compressione.
3. Sbagliare la compressione in una direzione o nell'altra
La compressione è la percentuale della sezione trasversale della tenuta che viene compressa quando la sede viene chiusa. Troppo poca e la tenuta non riesce a seguire l'alesaggio man mano che si usura; troppa e attrito, calore e deformazione permanente aumentano insieme. Il servizio pneumatico richiede meno compressione di quello idraulico, perché la pressione è bassa e l'attrito conta di più.
| Applicazione | Compressione tipica | Guasto se troppo bassa | Guasto se troppo alta |
|---|---|---|---|
| O-ring statico, tappo di estremità o flangia | 20–30% | Trasuda in pressione, la tenuta si sposta nella sede | Deformazione a freddo, anello incrinato alla rimozione |
| O-ring dinamico, pistone o stelo | 10–15% | Trafilamento a bassa pressione, deriva lenta | Elevato distacco, anello vetrificato e appiattito |
| Tenuta a labbro pneumatica a basso attrito | 5–12% (in funzione del profilo) | Perdita a 0,5–1 bar, scarsa ripetibilità | Stick-slip, la tenuta ruota nella sede |
| Raschiatore dello stelo (scraper) | Accoppiamento con interferenza, non compressione | La contaminazione passa alla tenuta dello stelo | Usura dello stelo, labbro del raschiatore strappato all'assemblaggio |
I numeri variano con il profilo e il composto, quindi trattateli come una verifica anziché come una specifica. Ciò che conta è che il disegno indichi un obiettivo e che qualcuno lo verifichi sul primo pezzo — perché la compressione è l'unica variabile che non può essere ispezionata dopo l'assemblaggio.
4. Un solo composto per tutto lo stabilimento
I sistemi pneumatici non sono tutti chimicamente uguali. Alcuni funzionano ad aria lubrificata da un lubrificatore centrale; alcuni funzionano senza olio su un'alimentazione asciutta e pulita; alcuni vedono trascinamento di olio del compressore; alcuni vengono lavati con soda caustica. Lo stesso O-ring in NBR che funziona per anni in un sistema lubrificato si indurisce e si restringe in uno realmente privo di olio, perché il plastificante dell'NBR migra verso l'esterno quando non c'è nulla nell'aria a sostituirlo.
| Condizione dell'aria | Buona scelta | Accettabile | Da evitare |
|---|---|---|---|
| Aria asciutta, priva di olio (olio ISO 8573-1 classe 1 o 2) | PU per i labbri, NBR per le parti statiche, riempito di PTFE per le guide | EPDM per le posizioni statiche | NBR standard in posizioni dinamiche a lunga durata — si indurisce |
| Aria lubrificata con olio minerale | NBR | PU | EPDM — si gonfia gravemente nell'olio minerale |
| Aria calda e umida o linee adiacenti al vapore | FKM, PTFE | EPDM | PU poliestere — si idrolizza e si ammorbidisce |
| Lavaggio con soda caustica o detergente | EPDM, PTFE | FKM per contatto intermittente | NBR, PU |
| Zone di contatto con alimenti e bevande | EPDM o silicone conformi FDA | PTFE | Qualsiasi mescola priva di certificazione |
Mescolare mescole all'interno di un unico cilindro è un errore correlato. Un raschiatore FKM duro che scorre contro un labbro parapioggia NBR morbido nella stessa sede produce un'usura irregolare e un labbro che si solleva. Mantieni una sola famiglia per cilindro, a meno che il servizio non sia realmente diverso, e scrivi la mescola sulla targhetta del cilindro in modo che la prossima revisione non annulli la decisione.
5. Trattare la qualità dell'aria come un problema altrui
La norma ISO 8573-1 classifica la pulizia dell'aria compressa in base a particelle, acqua e olio. Un sistema che opera in classe 4 per l'acqua e classe 3 per l'olio trasporta liquido sufficiente a rammollire il poliuretano, far gonfiare l'NBR e corrodere l'alesaggio in alluminio contro cui scorre la guarnizione. La guarnizione viene poi incolpata di un guasto che è iniziato nell'essiccatore.
Due controlli intercettano la maggior parte dei casi. Primo, svuota il serbatoio e le vaschette dei filtri all'inizio del turno e osserva ciò che fuoriesce: un'emulsione significa che l'essiccatore non funziona. Secondo, installa un filtro regolatore a pochi metri dai cilindri da proteggere, non solo nella sala compressori. Le lunghe linee di distribuzione raccolgono condensa che un essiccatore centrale non riesce a rimuovere.
6. Funzionare senza parapioggia in un impianto sporco
In un cilindro pneumatico compatto, la guarnizione dello stelo è un singolo labbro che svolge due compiti: tenere l'aria all'interno e raschiare lo sporco. In una cella di lavorazione meccanica, in una fonderia o in un laboratorio di falegnameria, quel labbro perde il secondo compito nel giro di poche settimane. Una volta che la contaminazione lo supera, la guarnizione si consuma dall'interno e l'aria fuoriesce lungo lo stelo a ogni corsa, silenziosamente, al ritmo di una piccola perdita permanente.
Monta un parapioggia separato o un soffietto dove l'ambiente è abrasivo. I soffietti costano di più e aggiungono una voce di manutenzione, ma eliminano completamente il percorso di contaminazione, e su un cilindro che compie un ciclo ogni due secondi questo compromesso di solito vale la pena. Il lato parapioggia di questo problema è trattato più in dettaglio nell'articolo su guarnizioni parapioggia e alloggiamenti ISO 6195.
7. Ingrossare eccessivamente all'assemblaggio
Il grasso di assemblaggio serve a proteggere la guarnizione durante le prime corse, non a riempire la sede. Una sede riempita completamente di grasso si blocca idraulicamente, spinge il labbro fuori dalla sua sede e raccoglie ogni particella che passa. La forza di distacco aumenta, il team di manutenzione alza il regolatore per compensare, e la pressione extra spinge più aria oltre la guarnizione.
Un velo sottile sul labbro e sull'alesaggio è sufficiente. Usa un grasso compatibile con la mescola e con l'alimentazione dell'aria: grasso al silicone su EPDM, grasso PFPE dove sono presenti ossigeno o chimica aggressiva, e nulla nei sistemi che devono rimanere esenti da olio secondo la classe di qualità dell'aria.
8. Dimenticare le guarnizioni di ammortizzazione e dei tappi di testata
Le perdite interne non riguardano solo la guarnizione del pistone. Le guarnizioni ad ago dell'ammortizzatore, le guarnizioni dei tappi di testata e i piccoli O-ring attorno ai raccordi delle porte fanno tutti fuoriuscire aria nello stesso sistema, e nessuno di essi si manifesta come perdita esterna. Un cilindro con una guarnizione del pistone in buono stato e una guarnizione dell'ammortizzatore usurata può perdere più aria di uno con un pistone moderatamente usurato, perché la sede dell'ammortizzatore è un'intercapedine metallo-metallo con un minuscolo anello elastomerico al suo interno.
Quando un cilindro viene aperto per la sostituzione delle guarnizioni, sostituisci ogni elastomero del kit, compresi quelli che sembrano in ordine. Il costo incrementale è irrisorio rispetto alla manodopera necessaria per riaprirlo, e le perdite interne sono esattamente quelle che una ricerca perdite non riesce a individuare.
9. Aumentare la pressione per compensare le perdite
Quando gli attuatori diventano lenti, la prima reazione nella maggior parte degli impianti è alzare il regolatore da 6 a 7 bar. Questo tratta il sintomo e peggiora la causa. La portata di perdita attraverso un orifizio fisso aumenta all'incirca in proporzione alla pressione assoluta, quindi un aumento di pressione del 15% produce un aumento simile della portata di perdita. Nel frattempo la potenza del compressore aumenta di circa il 7% per ogni bar aggiuntivo di pressione di mandata.
La stessa logica vale per tubi e raccordi sottodimensionati. Un tubo da 6 mm che alimenta un cilindro con alesaggio da 63 mm attraverso un raccordo a innesto restrittivo provoca una caduta di pressione al cilindro, il regolatore viene regolato verso l'alto e l'intera linea funziona a una pressione superiore a quella richiesta dal lavoro. Elimina la restrizione e l'impostazione di pressione si riduce da sola. Per i calcoli sul consumo d'aria e sulla potenza del compressore, le pagine di Engineering Toolbox sul flusso d'aria sono sufficienti per dimensionare correttamente una linea in pochi minuti.
10. Nessuna ricerca perdite, nessuna targhetta, nessun responsabile
Le perdite trovate e non registrate verranno ritrovate l'anno successivo. Un programma praticabile è semplice: un rilevatore a ultrasuoni, una targhetta su ogni perdita con un numero e una data, un elenco di riparazioni ordinate per costo della perdita anziché per facilità di accesso, e una verifica successiva alla riparazione. Farlo una volta al trimestre è sufficiente per la maggior parte degli impianti; la prima ricerca è sempre quella più costosa perché individua anni di perdite accumulate.
Per quanto riguarda le guarnizioni, la ricerca dovrebbe includere un test di trafilamento del cilindro: scollega la porta lato stelo, tappala, metti in pressione il lato testata e osserva il flusso dalla porta aperta. Questo singolo test distingue una guarnizione del pistone che perde da un raccordo che perde, e richiede due minuti per cilindro.
Un audit dell'aria di 60 minuti per una macchina
Non serve un audit completo per iniziare. Scegli la macchina che compie il maggior numero di cicli per turno e segui questo elenco in un'ora:
- Minuti 0–10. Annota l'impostazione del regolatore, l'alesaggio e la corsa del cilindro e la frequenza dei cicli. Calcola il consumo teorico d'aria per ciclo e confrontalo con la lettura del contatore sulla macchina.
- Minuti 10–25. Esegui il test di trafilamento su ogni cilindro lato stelo. Qualsiasi flusso continuo indica un problema alla guarnizione del pistone o al tubo, non ai raccordi.
- Minuti 25–35. Controlla con gli ultrasuoni i raccordi delle porte, i regolatori dell'ammortizzatore e i tappi di testata. Apponi una targhetta su ciò che trovi, anche se non puoi ripararlo oggi.
- Minuti 35–50. Svuota la vaschetta del filtro e ispeziona l'elemento. Se la vaschetta contiene emulsione, l'essiccatore a monte è il vero progetto da affrontare.
- Minuti 50–60. Registra la mescola e il profilo della guarnizione sulla targhetta di ogni cilindro. Tutto ciò che non è contrassegnato viene contrassegnato, così la prossima revisione non ripete l'errore numero quattro.
Se il test di trafilamento mostra un cilindro che lascia passare aria, la specifica della guarnizione è il primo posto da controllare. Le nostre guarnizioni pneumatiche e kit per cilindri sono fornite secondo gli standard di alloggiamento ISO con la mescola indicata sull'etichetta, il che rende il risultato dell'audit attuabile e non solo registrato. I fornitori di kit con una rete di filiali, come ERIKS, vale la pena utilizzarli per la prima revisione mentre standardizzi la specifica. Per i cilindri in cui il problema è l'attrito anziché la perdita, il metodo descritto in specificare guarnizioni pneumatiche a basso attrito parte da un budget di forza di distacco anziché da un numero di catalogo, e il gamma di raschiatori copre il lato contaminazione della stessa macchina. Se l'impianto gestisce anche apparecchiature idrauliche, la stessa disciplina si applica alle guarnizioni in gomma standard nell'unità di potenza idraulica, dove un singolo giunto che trasuda può costare più della revisione di un cilindro.
Guarnizioni pneumatiche progettate attorno alla forza di distacco
L'aria a bassa pressione è meno tollerante dell'idraulica, e le guarnizioni che forniamo per essa vengono scelte di conseguenza: guarnizioni del pistone e dello stelo in NBR e PU con il precarico corretto, anelli guida e fasce di usura in PTFE, parapioggia per il lato contaminazione, e le guarnizioni di ammortizzazione e dei tappi di testata che una ricerca perdite di solito individua per ultime. I kit possono essere assemblati per cilindro o per macchina, etichettati e insacchettati per il magazzino di manutenzione.
Gli errori elencati in questo articolo sono per lo più errori di specifica, quindi quotiamo in base ai quattro numeri che li prevengono: alesaggio, stelo, frequenza di corsa e qualità dell'aria. La forza di distacco viene calcolata dal precarico della guarnizione e dall'attrito delle guide prima di proporre un profilo, perché una guarnizione che tiene 10 bar raddoppiando la pressione operativa minima dell'attuatore non ha risolto il problema.
Invia i dati del cilindro, la preparazione dell'aria in uso e i sintomi delle perdite a sales@bosssealing.com, e torneremo con un elenco di guarnizioni per posizione più le due modifiche che di solito si ripagano per prime. I preventivi e la revisione tecnica sono gratuiti, e le risposte di solito arrivano entro un giorno lavorativo — la modulo di contatto arriva alla stessa scrivania.