
La mayoría de las auditorías de aire comprimido encuentran lo mismo: las fugas no están en la tubería, están en las juntas, y llevan años ahí. Un cilindro neumático que tiene fugas internas no gotea, no silba ni activa una alarma. Simplemente consume más aire del que indica la especificación, y el compresor funciona un poco más en cada turno. Multiplíquelo por cuarenta cilindros en una línea y la factura eléctrica soportará un recargo permanente que nadie puede señalar.
La estimación de larga data del Departamento de Energía de EE. UU. es que una planta con un programa de mantenimiento deficiente desperdicia alrededor del 20 % de su aire comprimido a través de fugas; las auditorías de sistemas más antiguos informan con regularidad cifras superiores. Un solo orificio de 1/8 de pulgada (3,2 mm) en una línea de 100 psig suele costar aproximadamente $2.500 al año en electricidad. El Compressed Air Challenge material es la referencia estándar para cualquiera que esté creando un programa de medición, y sus cifras se han mantenido a lo largo de una década de auditorías de plantas. Las juntas son una de las mayores fuentes controlables de esa pérdida, y casi toda la pérdida se remonta a diez errores recurrentes de especificación y mantenimiento.
1. Usar una junta hidráulica en un cilindro neumático
El error más costoso es también el más fácil de cometer, porque las dos juntas suelen compartir el tamaño de ranura. Una copa en U de poliuretano diseñada para 200 bar de aceite tiene una precarga de labio elevada que un sistema de aire a 6 bar no puede superar limpiamente. El resultado es una fuerza de despegue elevada, deslizamiento a tirones a baja velocidad y un labio que se desgasta en un lado porque el vástago nunca está del todo centrado. El aire pasa entonces por el arco desgastado de forma continua.
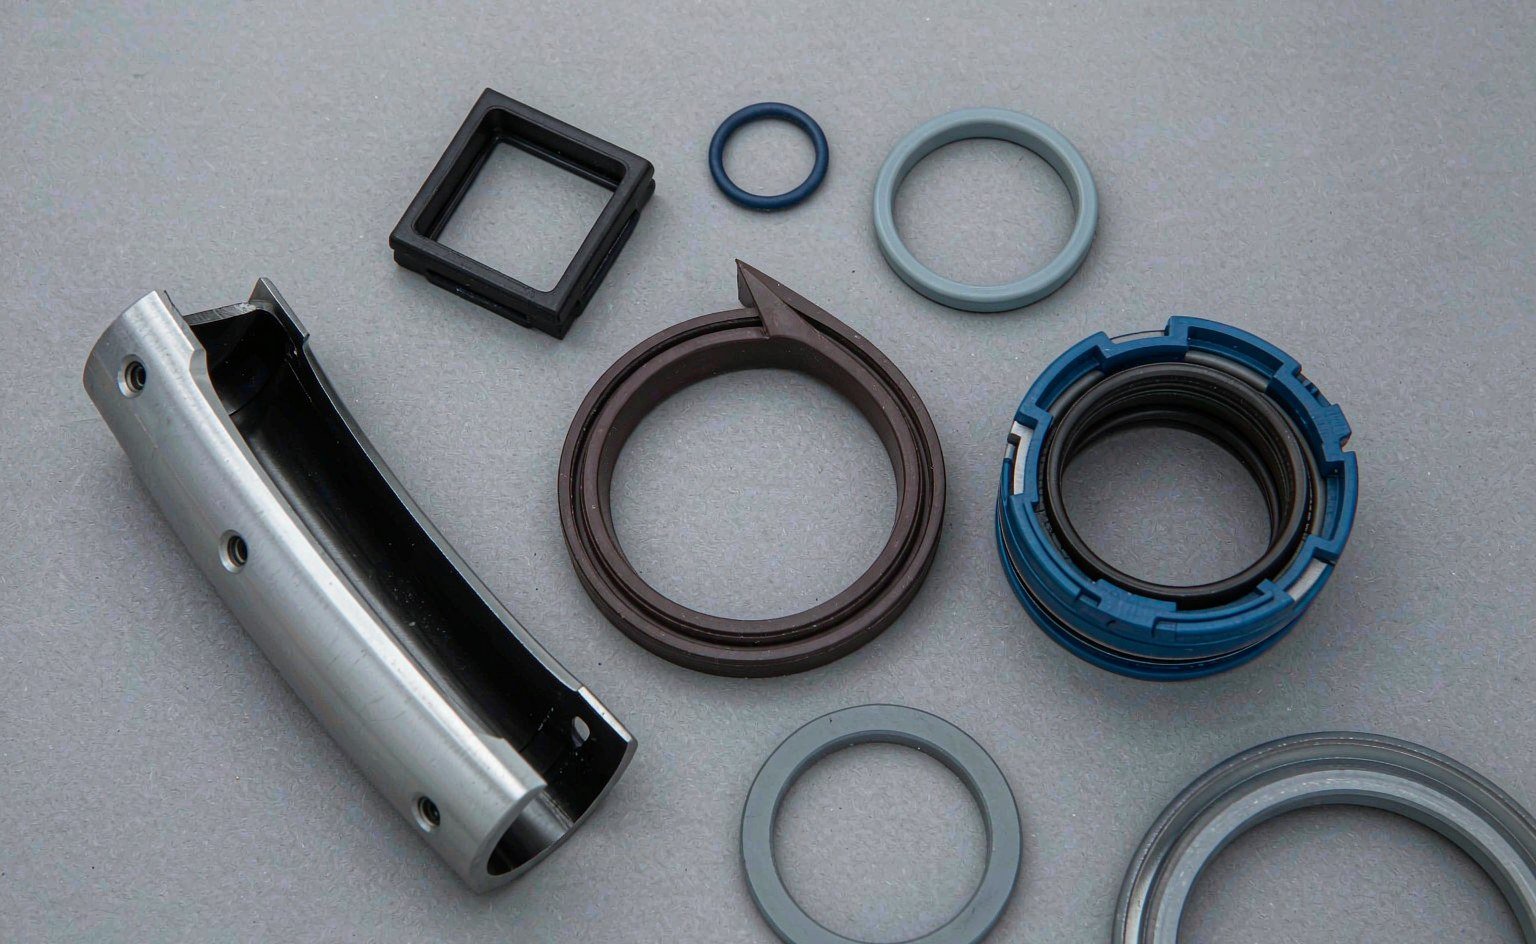
Las juntas neumáticas están diseñadas en torno a un equilibrio diferente: la precarga justa para sellar a baja presión, baja fricción para que el cilindro se mueva suavemente a 0,1 m/s, y un perfil que permita que la presión ayude al labio a medida que esta aumenta. Una copa en U hidráulica en servicio de aire normalmente duplica la fricción y reduce a la mitad la vida útil. Si se está volviendo a sellar un cilindro con un kit genérico, compruebe que las juntas que contiene sean perfiles neumáticos y no hidráulicos.
2. Especificar por dimensión e ignorar la norma de alojamiento
Los cilindros neumáticos siguen un pequeño número de normas de alojamiento: ISO 6432 para cilindros de cuerpo redondo, ISO 15552 (antes VDMA 24562) para cilindros de perfil, ISO 21287 para cilindros compactos. Los fabricantes de cilindros que publican planos de dimensiones conforme a esas normas, SMC por ejemplo, le dan la anchura y la profundidad de la ranura para comprobarlas con el plano de la junta. Una junta que encaja en el diámetro del taladro pero no en la profundidad de la ranura queda demasiado sobresalida, lo que aplasta el labio, o demasiado hundida, lo que la deja sin ninguna compresión. El segundo caso es el peligroso: el cilindro se monta, supera una prueba estática a 2 bar y tiene fugas a 6 bar bajo carga.
Al pedir juntas de repuesto, indique la norma del cilindro y el tamaño del taladro, no solo la ranura medida. Al diseñar un cilindro nuevo, mantenga las dimensiones de la ranura según la norma en lugar del plano de la junta, y compruebe el espacio radial de la junta frente a la profundidad de la ranura más la holgura. Un error de 0,2 mm en la profundidad basta para eliminar la mitad de la compresión.
3. Equivocarse con la compresión en cualquier dirección
La compresión es el porcentaje de la sección transversal de la junta que se comprime cuando se cierra el alojamiento. Demasiado poca y la junta no puede seguir al taladro a medida que se desgasta; demasiada y la fricción, el calor y la deformación permanente aumentan juntos. El servicio neumático requiere menos compresión que el hidráulico, porque la presión es baja y la fricción importa más.
| Aplicación | Compresión típica | Fallo si es demasiado baja | Fallo si es demasiado alta |
|---|---|---|---|
| Junta tórica estática, tapa o brida | 20–30% | Supura a presión, la junta se desplaza en la ranura | Fluencia en frío, anillo agrietado al desmontar |
| Junta tórica dinámica, pistón o vástago | 10–15% | Fuga a baja presión, deriva lenta | Despegue elevado, anillo vitrificado y aplanado |
| Junta de labio neumática de baja fricción | 5–12 % (según el perfil) | Fuga a 0,5–1 bar, mala repetibilidad | Deslizamiento a tirones, la junta rueda en la ranura |
| Rascador de vástago (raspador) | Ajuste por interferencia, no compresión | La contaminación pasa a la junta del vástago | Desgaste del vástago, labio del rascador desgarrado al montar |
Las cifras varían según el perfil y el compuesto, así que trátelas como una comprobación y no como una especificación. Lo que importa es que el plano indique un objetivo y que alguien lo verifique en la primera pieza, porque la compresión es la única variable que no se puede inspeccionar después del montaje.
4. Un solo compuesto para toda la planta
Los sistemas neumáticos no son todos químicamente iguales. Algunos funcionan con aire lubricado de un lubricador central; otros funcionan sin aceite con un suministro seco y limpio; algunos reciben arrastre de aceite del compresor; otros se lavan con cáustico. La misma junta de NBR que funciona durante años en un sistema lubricado se endurece y se encoge en uno realmente sin aceite, porque el plastificante del NBR migra hacia fuera cuando no hay nada en el aire que lo reponga.
| Condición del aire | Buena elección | Aceptable | Evitar |
|---|---|---|---|
| Aire seco, sin aceite (ISO 8573-1 clase 1 o 2 de aceite) | PU para labios, NBR para estáticas, PTFE con carga para guías | EPDM para posiciones estáticas | NBR estándar en posiciones dinámicas de larga vida: se endurece |
| Aire lubricado con aceite mineral | NBR | PU | EPDM: se hincha mucho en aceite mineral |
| Aire caliente y húmedo o líneas próximas a vapor | FKM, PTFE | EPDM | PU de poliéster: se hidroliza y se ablanda |
| Lavado con cáustico o detergente | EPDM, PTFE | FKM para contacto intermitente | NBR, PU |
| Zonas de contacto con alimentos y bebidas | EPDM o silicona conformes con la FDA | PTFE | Cualquier compuesto sin certificado |
Mezclar compuestos dentro de un mismo cilindro es un error relacionado. Un retén de vástago de FKM duro que trabaja contra un rascador de NBR blando en la misma cámara produce un desgaste desigual y un labio que se levanta. Mantenga una sola familia por cilindro a menos que el servicio difiera realmente, y escriba el compuesto en la etiqueta del cilindro para que la próxima reconstrucción no deshaga la decisión.
5. Tratar la calidad del aire como un problema ajeno
La norma ISO 8573-1 clasifica la limpieza del aire comprimido según partículas, agua y aceite. Un sistema que funciona en clase 4 para agua y clase 3 para aceite transporta suficiente líquido como para ablandar el poliuretano, hinchar el NBR y corroer el taladro de aluminio contra el que se desliza el retén. Después se culpa al retén de un fallo que empezó en el secador.
Dos comprobaciones detectan la mayor parte. Primero, purgue el receptor y los vasos de los filtros al inicio del turno y observe lo que sale: una emulsión significa que el secador no funciona. Segundo, coloque un filtro regulador a pocos metros de los cilindros que se protegen, no solo en la sala del compresor. Los tramos largos de distribución recogen condensado que un secador central no puede eliminar.
6. Funcionar sin rascador en una planta sucia
Un retén neumático de vástago es un único labio que realiza dos funciones en la mayoría de los cilindros compactos: retener el aire y raspar la suciedad. En una célula de mecanizado, una fundición o un taller de carpintería, ese labio pierde la segunda función en pocas semanas. Una vez que la contaminación lo atraviesa, el retén se desgasta desde el interior y el aire escapa por el vástago en cada carrera, de forma silenciosa, al ritmo de una pequeña fuga permanente.
Instale un rascador independiente o un fuelle donde el entorno sea abrasivo. Los fuelles cuestan más y añaden un elemento de mantenimiento, pero eliminan por completo la vía de contaminación, y en un cilindro que cicla cada dos segundos ese intercambio suele merecer la pena. El aspecto del rascador de este problema se trata con más detalle en el artículo sobre retenes rascadores y alojamientos según ISO 6195.
7. Engrasar en exceso durante el montaje
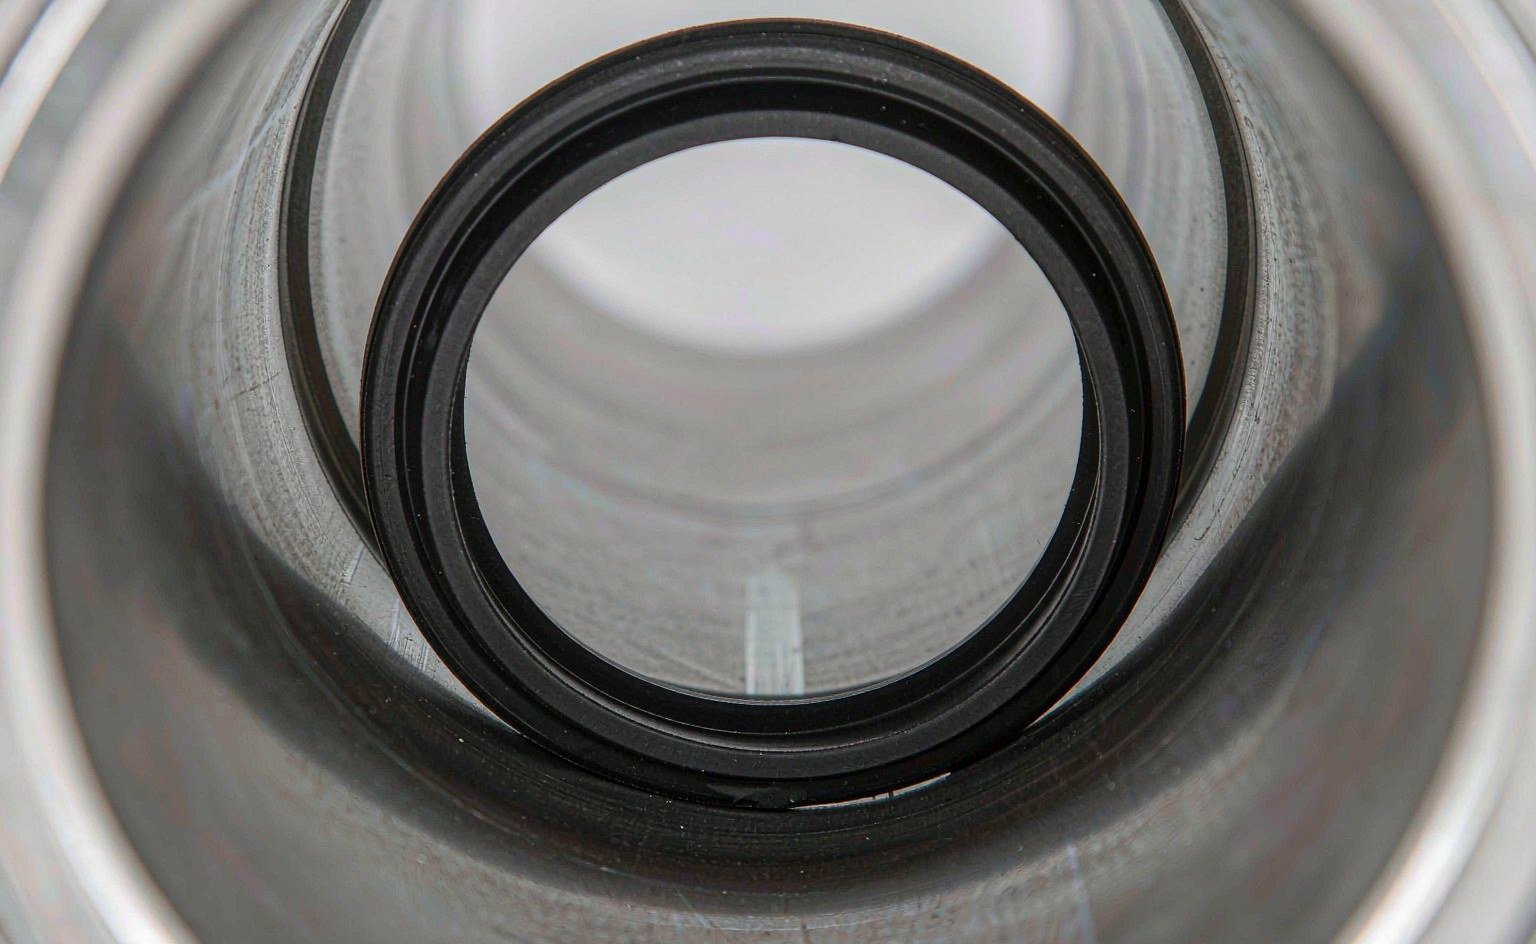
La grasa de montaje está para proteger el retén durante las primeras carreras, no para llenar la ranura. Una ranura repleta de grasa se bloquea hidráulicamente, empuja el labio fuera de su asiento y recoge todas las partículas que pasan. La fuerza de despegue aumenta, el equipo de mantenimiento sube el regulador para compensar y la presión adicional empuja más aire a través del retén.
Basta con una película fina en el labio y en el taladro. Utilice una grasa compatible con el compuesto y con el suministro de aire: grasa de silicona sobre EPDM, grasa PFPE donde haya oxígeno o química agresiva, y nada en absoluto en sistemas que deban mantenerse libres de aceite según la clase de calidad del aire.
8. Olvidar los retenes de amortiguación y de tapa
Las fugas internas no dependen solo del retén del pistón. Los retenes de aguja de amortiguación, las juntas de tapa y las pequeñas juntas tóricas de los racores de conexión también pierden aire hacia el mismo sistema, y ninguno de ellos se manifiesta como fuga externa. Un cilindro con un retén de pistón en buen estado y un retén de amortiguación desgastado puede perder más aire que uno con un pistón moderadamente desgastado, porque el asiento de amortiguación es un huelgo metal-metal con un diminuto anillo elastómero en su interior.
Cuando se abra un cilindro para sustituir los retenes, reemplace todos los elastómeros del kit, incluidos los que parezcan estar bien. El coste adicional es trivial frente a la mano de obra de volver a abrirlo, y las fugas internas son precisamente las que una campaña de detección de fugas no puede encontrar.
9. Subir la presión para cubrir las fugas
Cuando los actuadores se vuelven lentos, la primera respuesta en la mayoría de las plantas es subir el regulador de 6 a 7 bar. Eso trata el síntoma y agrava la causa. El caudal de fuga a través de un orificio fijo aumenta aproximadamente en proporción a la presión absoluta, de modo que un aumento de presión del 15 % produce un aumento similar del caudal de fuga. Mientras tanto, la potencia del compresor sube alrededor de un 7 % por cada bar adicional de presión de descarga.
La misma lógica se aplica a tuberías y racores de tamaño insuficiente. Un tubo de 6 mm que alimenta un cilindro de 63 mm de diámetro interior a través de un racor de inserción restrictivo provoca una caída de presión en el cilindro, el regulador se ajusta hacia arriba y toda la línea funciona a una presión superior a la que requiere el trabajo. Corrija la restricción y el ajuste de presión volverá a bajar por sí solo. Para los cálculos sobre consumo de aire y potencia del compresor, las Engineering Toolbox páginas de caudal de aire bastan para dimensionar una línea correctamente en unos minutos.
10. Sin campaña de detección de fugas, sin etiquetas, sin responsable
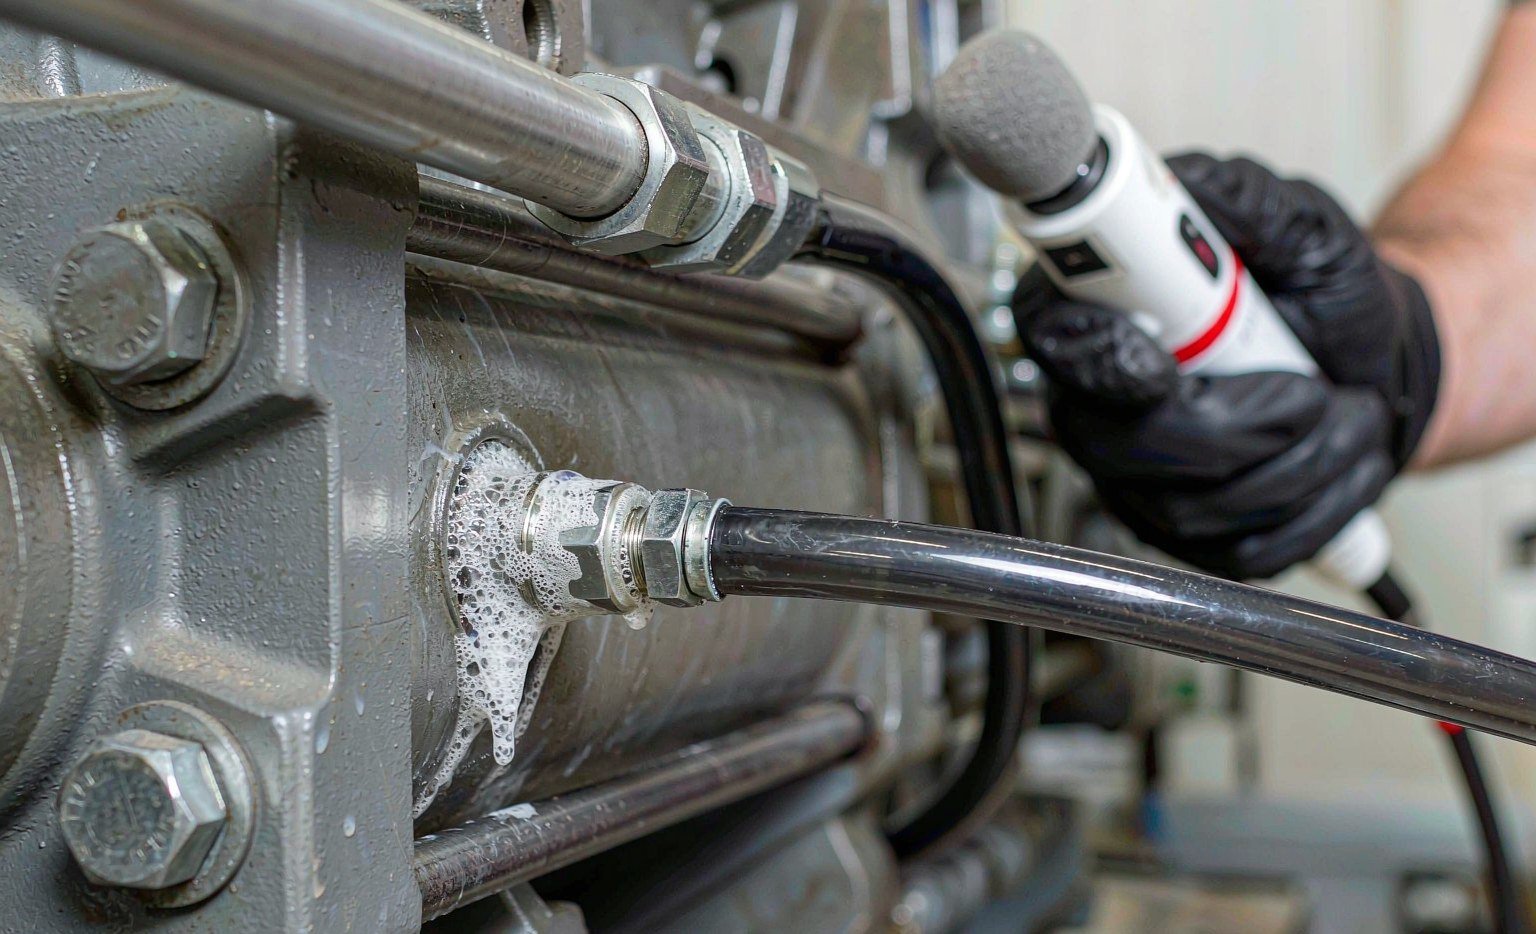
Las fugas que se encuentran y no se registran se vuelven a encontrar el año siguiente. Un programa viable es sencillo: un detector ultrasónico, una etiqueta en cada fuga con un número y una fecha, una lista de reparaciones ordenada por el coste de la fuga en lugar de por la facilidad de acceso, y una nueva comprobación tras la reparación. Hacerlo una vez al trimestre basta para la mayoría de las plantas; la primera campaña siempre es la costosa porque descubre años de pérdidas acumuladas.
En lo que respecta a los retenes, la campaña debe incluir una prueba de derivación del cilindro: desconecte el puerto del lado del vástago, tapónelo, presurice el lado de la tapa y observe si hay caudal en el puerto abierto. Esa única prueba distingue un retén de pistón con fuga de un racor con fuga, y requiere dos minutos por cilindro.
Una auditoría de aire de 60 minutos para una máquina
No necesita una auditoría completa para empezar. Elija la máquina que realiza más ciclos por turno y recorra esta lista en una hora:
- Minutos 0–10. Anote el ajuste del regulador, el diámetro interior y la carrera del cilindro, y la frecuencia de ciclo. Calcule el consumo teórico de aire por ciclo y compárelo con la lectura del contador en la máquina.
- Minutos 10–25. Realice la prueba de derivación en el lado del vástago de cada cilindro. Cualquier caudal continuo significa que el fallo está en el retén del pistón o en el tubo, no en los racores.
- Minutos 25–35. Compruebe con ultrasonidos los racores de conexión, los ajustadores de amortiguación y las tapas. Etiquete lo que encuentre, aunque no pueda repararlo hoy.
- Minutos 35–50. Purgue el vaso del filtro e inspeccione el elemento. Si el vaso contiene emulsión, el secador aguas arriba es el verdadero proyecto.
- Minutos 50–60. Registre el compuesto y el perfil del retén en la etiqueta de cada cilindro. Todo lo que no esté marcado se marca, para que la próxima reconstrucción no repita el error número cuatro.
Si la prueba de derivación muestra que un cilindro deja pasar aire, la especificación del retén es el primer lugar donde hay que mirar. Nuestros retenes neumáticos y kits de cilindro se suministran conforme a las normas de alojamiento ISO con el compuesto indicado en la etiqueta, lo que hace que el resultado de la auditoría sea accionable y no solo registrado. Merece la pena recurrir a proveedores de kits con red de sucursales, como ERIKS, para la primera reconstrucción mientras estandariza la especificación. Para los cilindros en los que el problema es la fricción y no la fuga, el método de especificar retenes neumáticos de baja fricción parte de un presupuesto de fuerza de despegue en lugar de un número de catálogo, y el gama de rascadores cubre el aspecto de la contaminación de la misma máquina. Si la planta también tiene equipos hidráulicos, la misma disciplina se aplica a los retenes de goma estándar de la central hidráulica, donde una sola junta que supura puede costar más que la reconstrucción de un cilindro.
Retenes neumáticos diseñados en torno a la fuerza de despegue
El aire a baja presión es menos tolerante que la hidráulica, y los retenes que suministramos para él se eligen en consecuencia: retenes de pistón y de vástago de NBR y PU con la precarga adecuada, anillos guía y bandas de desgaste de PTFE, rascadores para el lado de la contaminación, y los retenes de amortiguación y de tapa que una campaña de detección de fugas suele encontrar en último lugar. Los kits pueden montarse por cilindro o por máquina, etiquetados y embolsados para el almacén de mantenimiento.
Los errores que enumera este artículo son en su mayoría errores de especificación, por lo que cotizamos con base en los cuatro datos que los evitan: diámetro interior, vástago, frecuencia de carrera y calidad del aire. La fuerza de despegue se calcula a partir de la precarga del retén y la fricción de la guía antes de proponer un perfil, porque un retén que aguanta 10 bar mientras duplica la presión mínima de funcionamiento del actuador no ha resuelto el problema.
Envíe los datos del cilindro, la preparación de aire utilizada y los síntomas de fuga a sales@bosssealing.com, y volveremos con una lista de sellos por posición además de los dos cambios que suelen amortizarse primero. Los presupuestos y la revisión técnica son gratuitos, y las respuestas suelen llegar en un día laborable: el formulario de contacto llega al mismo equipo.