
El FFKM cuesta aproximadamente entre diez y veinte veces lo que cuesta el FKM para el mismo tamaño, y en la mayoría de las plantas la diferencia de precio no es el motivo para rechazarlo. El motivo suele ser técnico: el límite inferior de temperatura, la abrasión, la extrusión, el plazo de entrega o un equipo de mantenimiento que nunca ha visto el material antes. Una vez que se separan esos factores de la cuestión económica, la elección entre fluorocarbono y perfluoroelastómero se vuelve mucho más sencilla, y un buen número de especificaciones de FFKM resultan innecesarias, mientras que unas pocas especificaciones de FKM resultan indefendibles.
Esta es una comparación escrita para la persona que tiene que firmar la especificación y defenderla después, no una página de catálogo. Las cifras que aparecen a continuación proceden de datos publicados de compuestos y de hojas de cotización que vemos en ambos lados de la transacción.

Medio paso en la química, un material distinto en servicio
El FKM es un copolímero de fluoruro de vinilideno y hexafluoropropileno, con un contenido de flúor que normalmente se sitúa entre el 66 % y el 70 % en peso según la calidad. La cadena principal de carbono todavía contiene hidrógeno, y esos enlaces C–H son el punto débil. Los medios oxidantes, las aminas, las cetonas y el vapor caliente los atacan, y a alta temperatura el polímero se despolimeriza desde esos sitios. Los datos publicados de compuestos de los principales fabricantes de sellos coinciden en el límite continuo de 200–204 °C para las calidades estándar, que es la cifra con la que hay que diseñar independientemente de lo que afirme un proveedor concreto.
El FFKM sustituye esencialmente todo el hidrógeno por flúor, elevando el contenido de flúor a aproximadamente el 72–76 % y dejando una cadena principal totalmente fluorada. No queda ningún enlace C–H que atacar, y por eso el material sobrevive a medios que disuelven el FKM en cuestión de días. También eleva el techo térmico en más de 100 °C, porque la energía de enlace que hay que superar es mayor. Los proveedores de compuestos que desarrollan su propia gama de perfluoroelastómeros, Precision Polymer Engineering entre ellos, publican las listas de medios y los datos de ensayos de cualificación que respaldan esas afirmaciones.
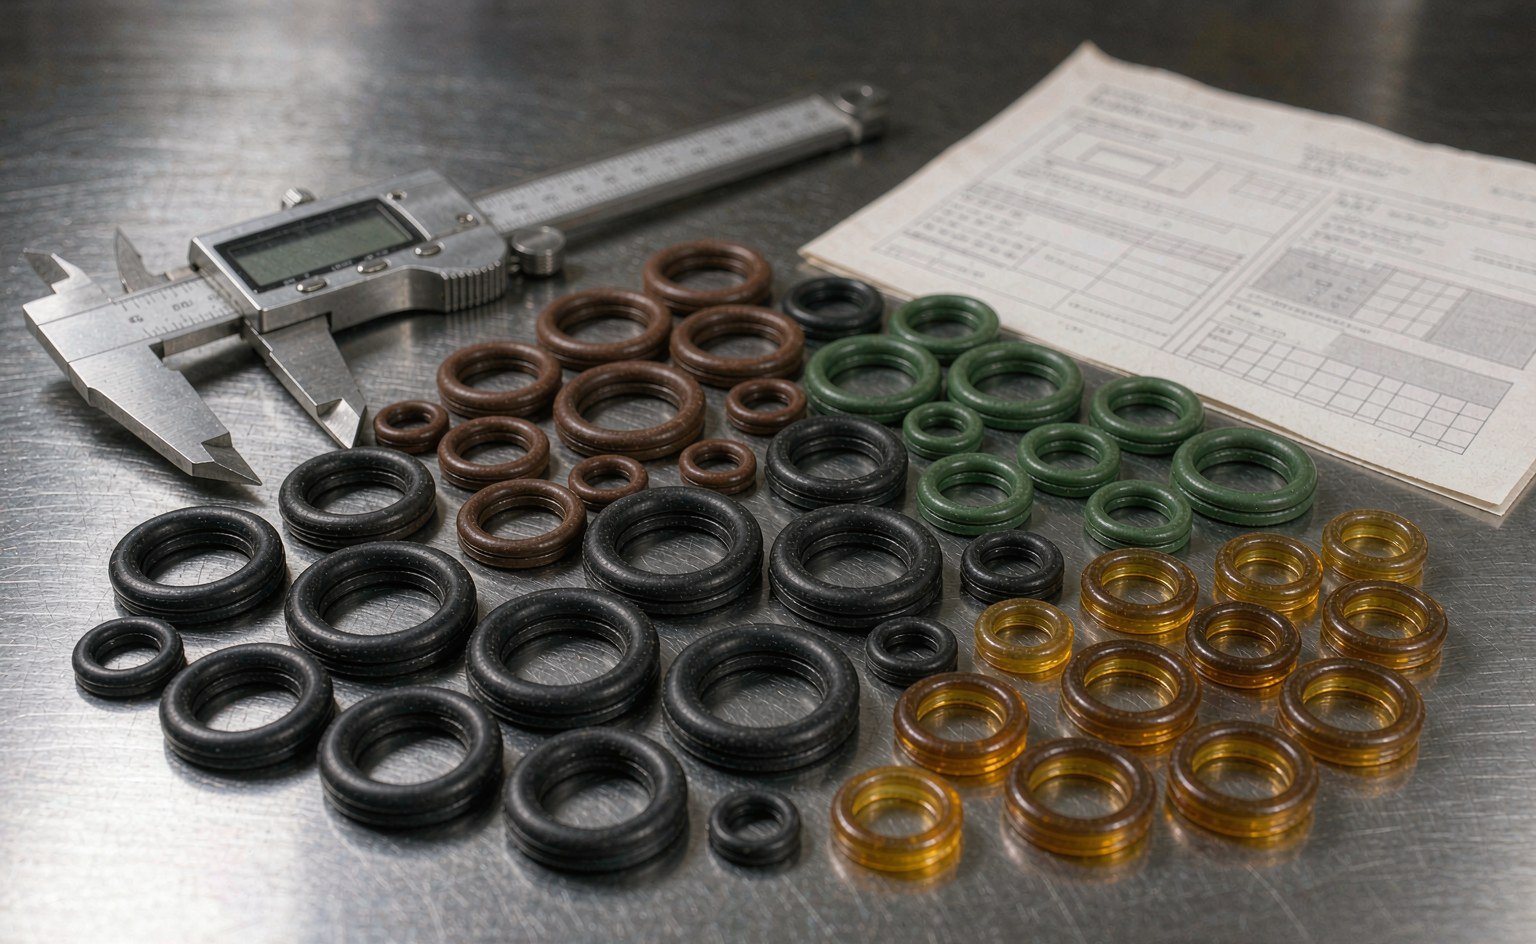
Lo que la química no aporta es tenacidad mecánica. Los compuestos de FFKM suelen tener menor resistencia a la tracción y peor resistencia a la abrasión que un buen compuesto de FKM. En un sello de vástago que trabaja contra un vástago cromado contaminado, un labio de FFKM puede desgastarse más rápido que el FKM aunque cueste veinte veces más. Ese único hecho explica la mayoría de los fallos de FFKM que recibimos para análisis: se eligió el material por su química y luego se le exigió un trabajo mecánico.
Temperatura: 204 °C es un techo real, 327 °C es otra categoría
El FKM estándar está clasificado para servicio continuo hasta unos 204 °C, con excursiones cortas a temperaturas superiores, y determinadas calidades —el tipo F y las variedades curadas con peróxido— resisten algo mejor. Por encima de esa temperatura el material no falla al instante; se endurece, pierde alargamiento y su deformación permanente por compresión aumenta. Un sello que tenía 75 Shore A en la instalación pasa a tener 85 Shore A y un 40 % de deformación permanente tras un año a 230 °C, y deja de sellar mucho antes de parecer dañado.
El FFKM alcanza los 327 °C en servicio continuo en las mejores calidades, con picos cortos de unos 340 °C. Eso no es un margen comercial. Es la diferencia entre un sello que sobrevive a un ciclo de horneado y uno que hay que sustituir después de cada uno.
Hay tres matices que importan más que la cifra destacada:
El extremo inferior va en la dirección equivocada. El FFKM estándar se rigidiza en torno a −15 o −20 °C, lo que es peor que una calidad de FKM GLT o GFLT clasificada para −40 °C. Algunas calidades de FFKM para baja temperatura alcanzan los −40 °C, pero lo consiguen a costa del rendimiento a alta temperatura. Una especificación que dice “FFKM, −40 a +320 °C” está pidiendo un compuesto que no existe en una sola calidad.
Continuo significa continuo. Una clasificación de 327 °C supone que al sello no se le exige además soportar alta presión a esa temperatura. La resistencia a la tracción y el módulo disminuyen con el calor, la resistencia a la extrusión disminuye con ellos, y la holgura que el sello tiene que cubrir se convierte en el factor limitante en lugar del polímero.
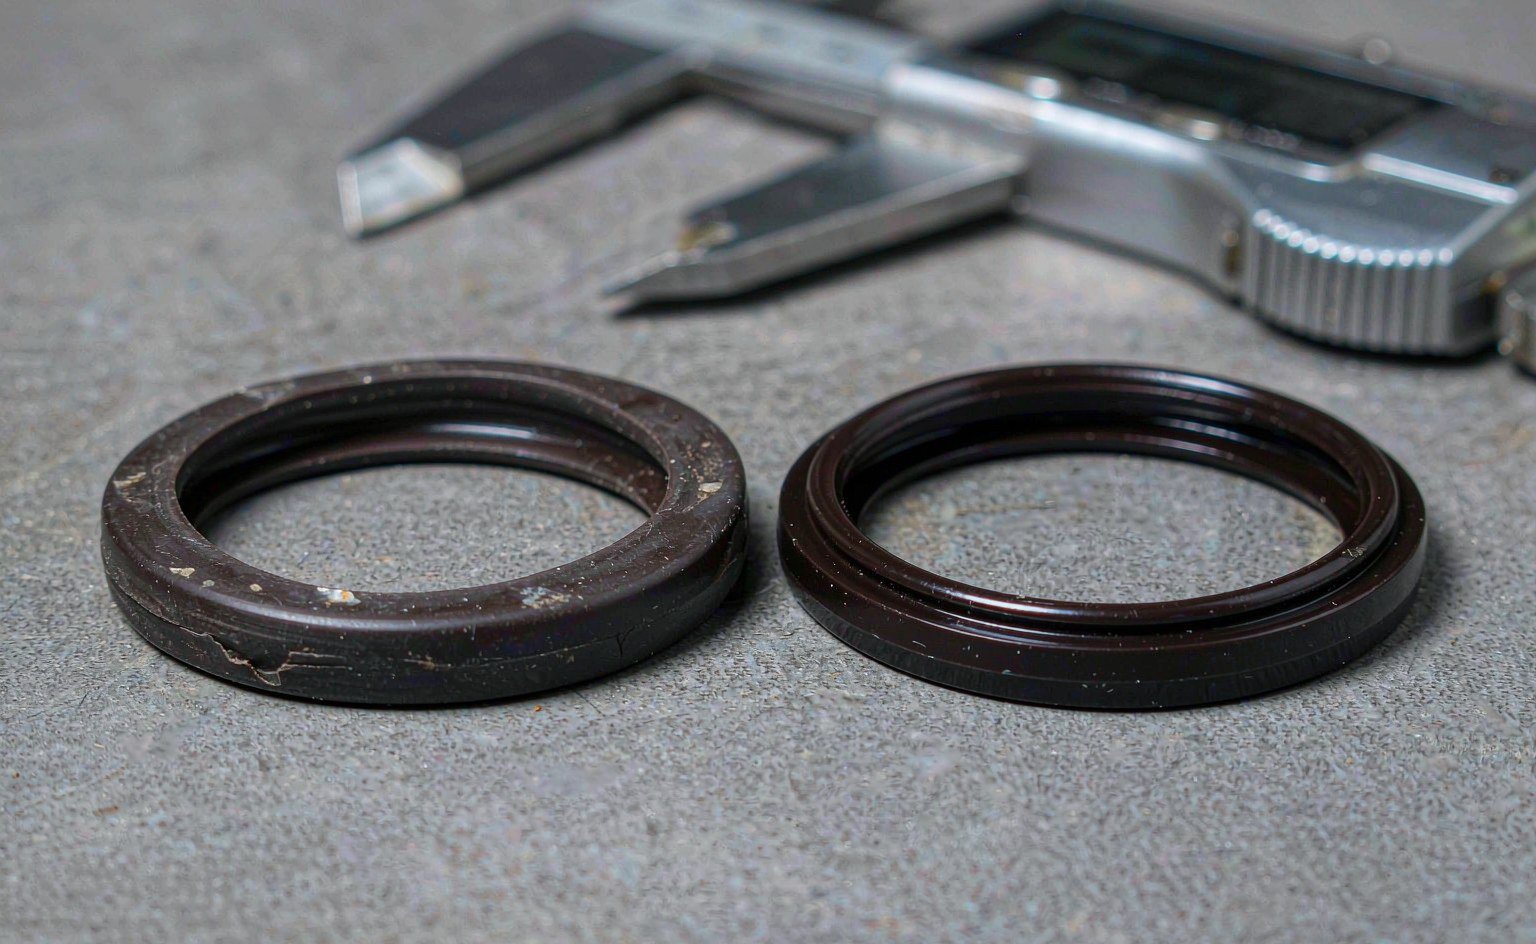
El postcurado no es opcional. Las piezas de FFKM se someten a postcurado para eliminar los volátiles y completar el entrecruzamiento. Un sello poco curado desgasifica en una cámara de vacío, adopta una deformación permanente prematuramente y huele ligeramente a amina cuando se abre la brida. Si un proveedor no puede indicar el programa de postcurado, el compuesto no es apto para procesos, diga lo que diga la ficha técnica.
Cuatro productos químicos que acaban con un sello de FKM
El argumento químico a favor del FFKM es más fácil de exponer como una lista de lo que el FKM no puede hacer que como una tabla de lo que el FFKM puede hacer. Cuatro familias de medios explican la mayoría de las conversiones:
| Medio | Comportamiento del FKM | Comportamiento del FFKM | Aspecto del fallo |
|---|---|---|---|
| Cetonas y ésteres (acetona, MEK, acetato de etilo) | Hinchamiento severo, reblandecimiento, pérdida de resistencia en pocos días | Hinchamiento mínimo | El sello se sale de la ranura, se vuelve pegajoso, se rompe al desmontarlo |
| Aminas y amoníaco (incluidos muchos inhibidores de corrosión) | Ataque al entrecruzamiento: endurecimiento y agrietamiento en lugar de hinchamiento | Estable | Sello duro y quebradizo con grietas superficiales; primero aparecen fugas a baja temperatura |
| Vapor caliente por encima de unos 150 °C | Descomposición, especialmente con ciclos repetidos | Resistente | El sello se desmorona; residuo negro en la línea |
| Bases fuertes y sosa cáustica en caliente | Ataque al sistema de curado, endurecimiento rápido | Resistente | El sello se contrae y se aplana, perdiendo la tensión de contacto |
Fuera de esas cuatro, la diferencia se reduce drásticamente. El FKM maneja aceites minerales, fluidos hidráulicos, combustibles, la mayoría de los ácidos diluidos, glicoles, refrigerantes y ozono sin dificultad, y lo hace a un precio que permite a una planta mantener en existencias toda una gama de tamaños. Una especificación de FFKM para una central hidráulica que funciona con aceite mineral a 70 °C es un error de especificación, no una elección superior.
Deformación permanente por compresión: la cifra que predice el segundo año
Los sellos rara vez fallan porque el polímero se haya disuelto. Fallan porque la sección transversal ha adoptado una deformación permanente —la goma ha dejado de empujar hacia atrás— y la tensión de contacto ha caído por debajo de lo que la presión necesitaba. La deformación permanente por compresión es la medición de laboratorio de eso, y separa las dos familias con más claridad que cualquier otra propiedad individual.
| Propiedad | FKM (típico) | FFKM (típico) | Por qué importa |
|---|---|---|---|
| Deformación permanente por compresión, 70 h a 200 °C | 12–25% | 10–20% | Se mantiene a 200 °C; la diferencia se abre por encima de 230 °C |
| Deformación permanente por compresión, 70 h a 300 °C | No significativo: el material se degrada | 15–30 % según la calidad | Esta es la fila que decide el servicio a alta temperatura |
| Resistencia a la tracción | 10–20 MPa | 10–17 MPa | Ligeramente inferior para FFKM; afecta a la resistencia a la extrusión |
| Alargamiento a la rotura | 150–250% | 100–200% | Un alargamiento menor hace que el FFKM sea menos tolerante durante la instalación |
| Rango de dureza disponible | 60–90 Shore A | 70–90 Shore A | El FFKM rara vez está disponible en versiones blandas; un problema para sellos de baja carga |
| Límite de baja temperatura | −20 °C estándar, −40 °C GLT/GFLT | −15 °C estándar, −40 °C grados especiales | El FKM gana en servicio en frío |
Lea con atención la fila de 200 °C, porque es donde la mayoría de las decisiones de compra se equivocan en ambos sentidos. A 200 °C, un buen compuesto de FKM y un compuesto de FFKM de uso general están a pocos puntos de diferencia. La prima del FFKM no aporta nada a esa temperatura a menos que el medio sea uno de los cuatro anteriores. A 260–300 °C, la comparación deja de ser reñida: el FKM no tiene datos útiles porque se está degradando, mientras que el FFKM sigue devolviendo un valor de deformación medible.
La cuestión del coste, bien planteada
Un precio unitario veinte veces mayor suena decisivo hasta que se pone junto al coste de abrir el equipo. Para un tamaño AS568 común, una junta tórica de FKM cuesta un par de dólares y la equivalente de FFKM cuesta decenas. La prima de precio es real, pero también es menor que la mano de obra necesaria para retirar una brida, sustituir una junta y volver a apretarla con el par correcto, antes de contar cualquier pérdida de producción.
| Posición del sello | Precio unitario FKM | Precio unitario FFKM | Prima | Un evento de sustitución* |
|---|---|---|---|---|
| Junta tórica, 25 mm DI, sección estándar | $1–2 | $18–30 | ~$20 | $300–500 |
| Junta tórica, 100 mm DI, sección estándar | $5–8 | $90–150 | ~$110 | $600–1,200 |
| Sello moldeado a medida, 250 mm | $40–60 | $700–1,000 | ~$850 | $2,000–4,000 |
*Mano de obra a $85/h más dos horas de producción perdida a $400/h, excluyendo la pérdida de producto y la limpieza.
La conclusión de esa tabla resulta incómoda para ambos lados del debate. Para sellos pequeños, la prima es trivial en comparación con un solo evento, por lo que la decisión debe tomarse únicamente por criterios técnicos y el coste no debería mencionarse en la reunión. Para sellos grandes a medida, la prima se acerca al coste de un evento, y la decisión se convierte en un auténtico cálculo de ciclo de vida: el FFKM tiene que durar al menos el doble que el FKM para amortizarse.
La variable que realmente domina es la frecuencia de fallo. Si el FKM se sustituye cada trimestre, el FFKM se amortiza de inmediato incluso a 250 mm. Si el FKM sigue un ciclo de mantenimiento preventivo de cinco años y sale intacto, el FFKM supone una prima de 20 veces por un beneficio que nadie llegará a observar y, peor aún, la planta pierde la capacidad de detectar una alteración real del proceso, porque el sello ya no falla cuando debería.
Donde el FFKM pierde
Cuatro situaciones en las que el material más caro es la elección equivocada:
Servicio en frío. Por debajo de −20 °C, el FFKM estándar es más rígido que el FKM estándar. El servicio criogénico y en condiciones árticas corresponde al PTFE, al UHMWPE o a un grado de FKM de baja temperatura, no a un perfluoroelastómero de uso general.
Abrasión. Lodos, aceite hidráulico sucio, sellado de vástagos en un entorno polvoriento. El menor alargamiento y la menor tenacidad del FFKM hacen que se desgaste más rápido, y el coste por hora de vida útil resulta peor que el del FKM, no mejor.
Alta presión con una holgura amplia. El FFKM tiene buena resistencia a la extrusión para ser un elastómero, pero no sustituye a un anillo de respaldo. Una junta tórica de FFKM de 90 Shore A en una holgura de 0,5 mm a 400 bar seguirá sufriendo mordeduras. Corrija la holgura, no el compuesto, o pase a un sello de PTFE energizado por muelle, que maneja la misma química con una camisa que no puede sufrir deformación permanente por compresión.
Plazo de entrega rápido. El FFKM es un material de bajo volumen. Los distribuidores tienen existencias de los tamaños estándar, pero los moldeados a medida tardan de 6 a 10 semanas y las cantidades mínimas de pedido son reales. Una planta que necesita un sello para la próxima semana lo compra de existencias o no lo compra.
Especificar el FFKM para que no pueda sustituirse
El FFKM es el material más fácil de falsificar en el sector de los sellos, porque la pieza es negra, el tamaño es el correcto y nadie puede notar la diferencia a simple vista. Tres líneas en el pedido cubren la mayor parte de esa brecha:
Indique la clase de compuesto, no solo el polímero. El FFKM de uso general, conforme a la FDA, resistente al plasma y de baja temperatura son compuestos diferentes con sistemas de curado diferentes, y no son intercambiables. Una especificación que diga “FFKM, negro, 75 Shore A” se cumplirá con el compuesto de uso general que haya en el almacén.
Haga referencia a un aviso estándar. Para trabajos aeroespaciales y de defensa, la norma AMS 7257 abarca las juntas de perfluoroelastómero y proporciona un lenguaje común para la cualificación de compuestos. Para trabajos industriales, una línea ASTM D2000 que incluya la clase de temperatura y el requisito de deformación permanente por compresión basta para que una sustitución sea visible.
Solicite el lote y el registro de poscurado. Un certificado de molino que indique el compuesto, el lote y el ciclo de poscurado es la diferencia entre una pieza trazable y un anillo negro.
Una nota comercial. Dado que el precio del FFKM es volátil y la materia prima la suministran un pequeño número de productores de polímeros, las cotizaciones varían. Un precio mantenido durante doce meses en una pieza de FFKM es una señal de que el compuesto puede no ser lo que indica el plano. Los distribuidores que tienen perfluoroelastómero de marca en existencias, Darcoid por ejemplo, publican el grado del compuesto junto a cada número de pieza, lo que permite comprobar una sustitución sin necesidad de laboratorio; lo mismo ocurre con las herramientas de referencias cruzadas de Seal Sales. Nuestro propio gama de retenes para alta y baja temperatura se cotiza con la designación del compuesto en la propia oferta precisamente por este motivo.
Cuando el FKM es simplemente la opción correcta
El FKM es la respuesta correcta mucho más a menudo de lo que sugiere internet. Es correcto cuando el medio es un fluido derivado del petróleo, la temperatura se mantiene por debajo de 200 °C y la junta es de un tamaño estándar que puede sustituirse desde existencias. Es correcto en cilindros hidráulicos, cajas de engranajes, sistemas de combustible, refrigeración y la mayoría de las válvulas neumáticas e industriales generales. También es correcto cuando la junta es, por diseño, una pieza de desgaste: un rascador de vástago, un rascador de suciedad, un componente adyacente a una guía que está pensado para cambiarse según un calendario.
La gama estándar de juntas tóricas y juntas en X en FKM cubre esas posiciones con un coste que mantiene asequible un inventario completo de tamaños, y la guía de selección de grados de FKM explica en qué se diferencian A, B, F, GLT y GFLT cuando el servicio se sitúa cerca de un límite. Para aplicaciones en las que la respuesta es una camisa de PTFE en lugar de un elastómero diferente, sellos encapsulados resuelven el problema químico manteniendo un núcleo elastomérico para la fuerza de sellado.
El veredicto
Compre FFKM cuando se cumpla una de estas cuatro condiciones: el medio ataca al FKM, la temperatura supera los 230 °C, la junta está en un proceso de vacío o de alta pureza donde la desgasificación es inaceptable, o un único fallo cuesta más que un año de compras de juntas. En esos casos la relación de precios es irrelevante y discutir sobre ella es una pérdida de tiempo de ingeniería.
Manténgase con FKM cuando el servicio sea aceite, la temperatura esté por debajo de 200 °C y el fallo que intenta evitar sea el desgaste normal. Una prima de 20x en una junta que no está fallando no aporta nada y oculta las señales del proceso que le indican cuándo ha cambiado algo más en el sistema.
La decisión que más importa no es FKM frente a FFKM. Es si el compuesto está especificado por su nombre, si la holgura está dimensionada para la presión y si la instalación está limpia. Una junta de FKM correctamente especificada supera siempre a una de FFKM mal especificada, y lo hace con una vigésima parte del coste del material. Los lectores que estén abordando una decisión de materiales en el límite superior del rango de temperatura pueden encontrar en juntas por encima de 200 °C un siguiente paso útil, y el caso de los semiconductores se trata en detalle en Práctica de FFKM y PTFE para herramientas de proceso.
FFKM y FKM, especificados para que no puedan sustituirse
Ambos compuestos forman parte de nuestra gama, y la diferencia de precio es precisamente la razón por la que los cotizamos como compuestos con nombre en lugar de como “fluoroelastómero”: FKM en grados estándar y especiales, FFKM donde la temperatura, el plasma o el servicio con disolventes no dejan alternativa. Juntas tóricas, juntas en X, juntas encapsuladas, empaquetaduras y perfiles personalizados, con el código del compuesto en el plano y en la bolsa.
En el caso del FFKM, la especificación importa más que el nombre del material: el sistema de curado, el paquete de cargas y el poscurado determinan la deformación permanente por compresión y la desgasificación, y dos juntas de FFKM con la misma dureza pueden diferir en un factor en su vida útil. Cotizamos el código del compuesto, los datos de deformación permanente por compresión a su temperatura y la trazabilidad por lote que permite detectar una sustitución en la inspección de recepción.
Envíe el servicio —temperatura, química, número de ciclos— junto con el plano a sales@bosssealing.com, y cotizaremos la opción de FFKM y la de FKM en paralelo con los datos que respaldan cada una, para que la cuestión del veinte veces se responda con números. Normalmente en un día laborable, revisión de ingeniería gratuita; las formulario de contacto también funciona.