
FFKM kostet für dieselbe Größe etwa das Zehn- bis Zwanzigfache von FKM, und in den meisten Werken ist der Preisunterschied nicht der Grund, es abzulehnen. Der Grund ist meist technischer Natur: Temperaturuntergrenze, Abrieb, Extrusion, Lieferzeit oder ein Instandhaltungsteam, das das Material noch nie gesehen hat. Sobald man diese Punkte von der Geldfrage trennt, wird die Wahl zwischen Fluorkautschuk und Perfluorelastomer deutlich einfacher – und eine ganze Reihe von FFKM-Spezifikationen erweist sich als unnötig, während einige FKM-Spezifikationen als nicht vertretbar gelten müssen.
Dies ist ein Vergleich für die Person, die die Spezifikation unterschreiben und später verteidigen muss, keine Katalogseite. Die folgenden Zahlen stammen aus veröffentlichten Compound-Daten und aus Angeboten, die wir auf beiden Seiten des Geschäfts sehen.

Ein halber Schritt in der Chemie, ein anderes Material im Einsatz
FKM ist ein Copolymer aus Vinylidenfluorid und Hexafluorpropylen, mit einem Fluorgehalt, der je nach Typ typischerweise zwischen 66 % und 70 % nach Gewicht liegt. Das Kohlenstoffgerüst trägt noch Wasserstoff, und diese C–H-Bindungen sind die Schwachstelle. Oxidierende Medien, Amine, Ketone und Heißdampf greifen sie an, und bei hoher Temperatur depolymerisiert das Polymer von diesen Stellen aus. Die veröffentlichten Compound-Daten der großen Dichtungshersteller stimmen bei der Dauerbelastungsgrenze von 200–204 °C für Standardtypen überein, und auf diese Zahl sollte man auslegen, unabhängig davon, was ein einzelner Lieferant behauptet.
FFKM ersetzt praktisch den gesamten Wasserstoff durch Fluor, wodurch der Fluorgehalt auf etwa 72–76 % steigt und ein vollständig fluoriertes Gerüst entsteht. Es bleibt keine C–H-Bindung mehr übrig, die angegriffen werden könnte, weshalb das Material Medien übersteht, die FKM in Tagen auflösen. Außerdem hebt es die thermische Obergrenze um mehr als 100 °C an, weil die zu überwindende Bindungsenergie höher ist. Compound-Lieferanten, die ihre eigene Perfluorelastomer-Reihe aufbauen, Precision Polymer Engineering darunter, veröffentlichen die Medienlisten und die qualifizierenden Testdaten hinter diesen Aussagen.
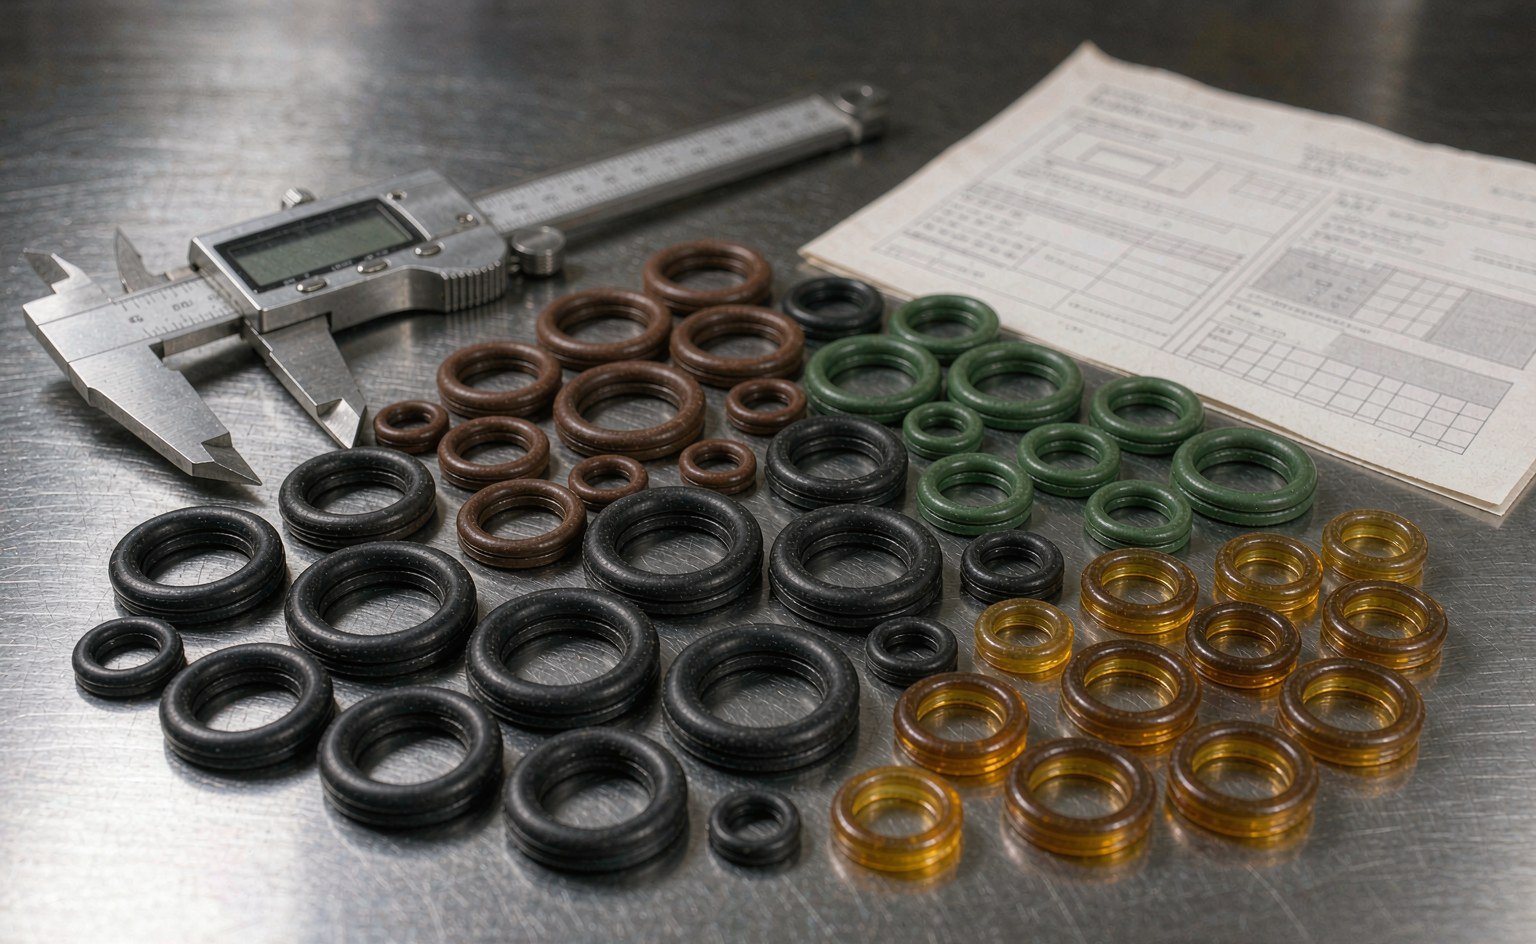
Was die Chemie nicht liefert, ist mechanische Zähigkeit. FFKM-Compounds sind in der Regel zugfester und abriebempfindlicher als ein gutes FKM-Compound. In einer Stangendichtung, die gegen eine verunreinigte Chromstange läuft, kann eine FFKM-Dichtlippe schneller verschleißen als FKM, obwohl sie zwanzigmal mehr kostet. Diese eine Tatsache erklärt die meisten FFKM-Ausfälle, die uns zur Analyse zurückgeschickt werden: Das Material wurde wegen der Chemie gewählt und dann für eine mechanische Aufgabe eingesetzt.
Temperatur: 204 °C ist eine echte Obergrenze, 327 °C ist eine andere Klasse
Standard-FKM ist für den Dauerbetrieb bis etwa 204 °C ausgelegt, mit höheren kurzfristigen Spitzen und bestimmten Typen – Typ F und den peroxidisch vernetzten Varianten –, die etwas besser standhalten. Oberhalb dieser Temperatur versagt das Material nicht sofort; es härtet aus, verliert an Dehnung und sein Druckverformungsrest steigt. Eine Dichtung, die bei der Montage 75 Shore A hatte, hat nach einem Jahr bei 230 °C 85 Shore A und 40 % Verformungsrest, und sie dichtet lange bevor sie beschädigt aussieht nicht mehr ab.
FFKM läuft in den besseren Typen bis 327 °C im Dauerbetrieb, mit kurzen Spitzen bis etwa 340 °C. Das ist keine Marketing-Marge. Es ist der Unterschied zwischen einer Dichtung, die einen Ausheizzyklus übersteht, und einer, die nach jedem ersetzt werden muss.
Drei Einschränkungen sind wichtiger als die Schlagzeile:
Das untere Ende geht in die falsche Richtung. Standard-FFKM versteift sich um −15 bis −20 °C, was schlechter ist als ein GLT- oder GFLT-FKM-Typ, der bis −40 °C ausgelegt ist. Einige Tieftemperatur-FFKM-Typen erreichen −40 °C, aber sie erkaufen sich das mit Einbußen bei der Hochtemperaturleistung. Eine Spezifikation, die “FFKM, −40 bis +320 °C” verlangt, fordert ein Compound, das es in einem Typ nicht gibt.
Dauerbetrieb heißt Dauerbetrieb. Eine Auslegung für 327 °C setzt voraus, dass von der Dichtung bei dieser Temperatur nicht auch noch das Halten von hohem Druck verlangt wird. Zugfestigkeit und Modul sinken mit der Hitze, der Extrusionswiderstand sinkt mit ihnen, und der Spalt, den die Dichtung überbrücken muss, wird zum begrenzenden Faktor statt des Polymers.
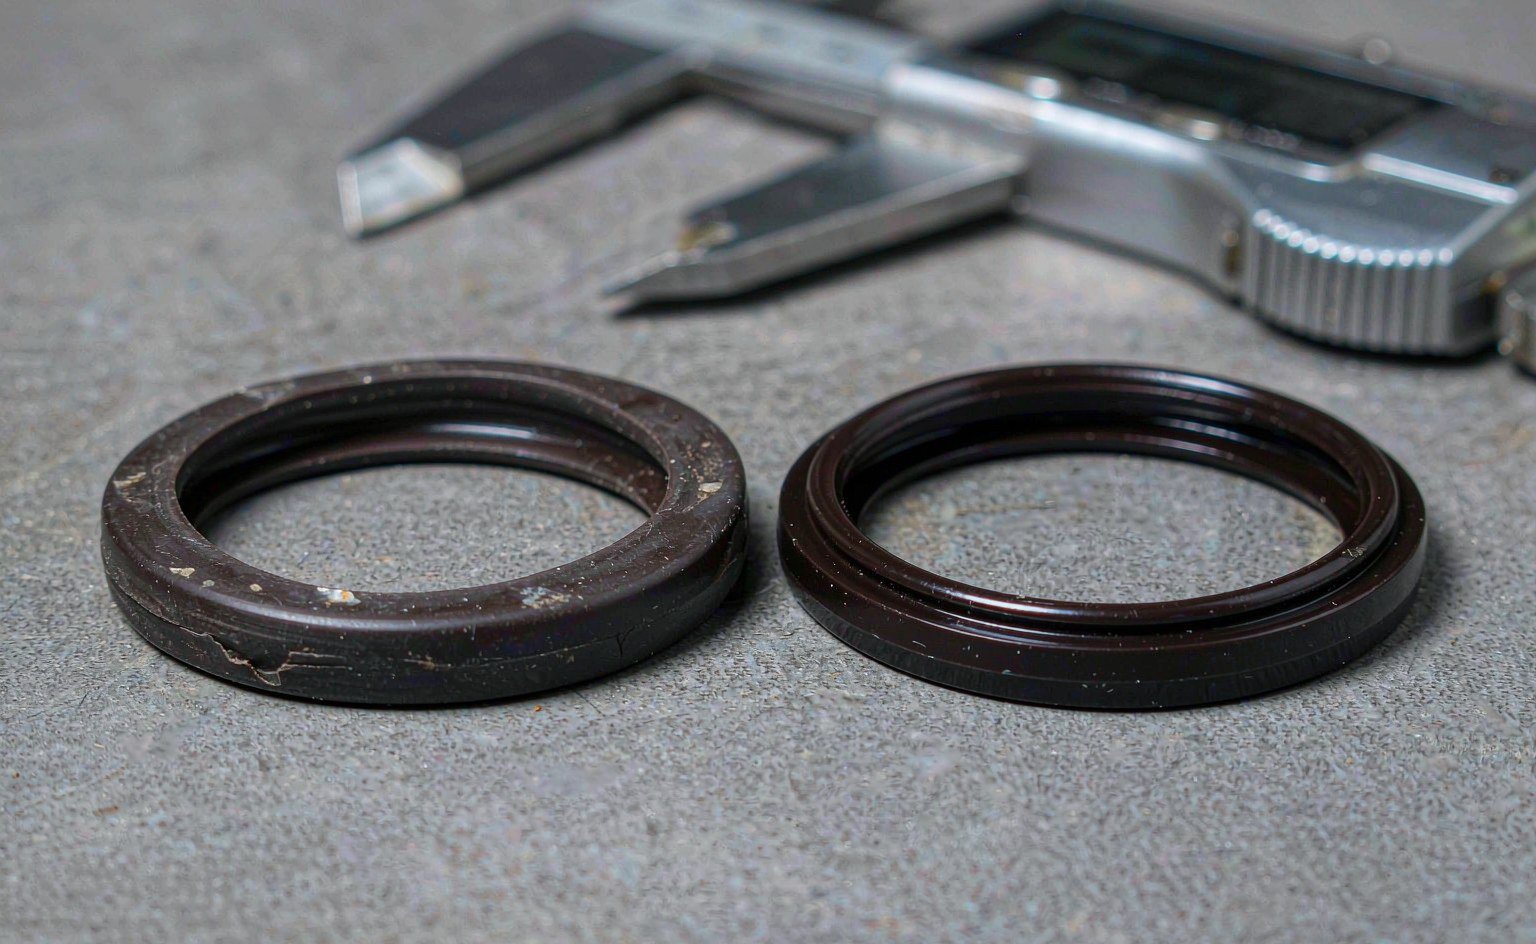
Die Nachvernetzung ist nicht optional. FFKM-Teile werden nachvernetzt, um flüchtige Bestandteile auszutreiben und die Vernetzung abzuschließen. Eine unzureichend nachvernetzte Dichtung gast in einer Vakuumkammer aus, nimmt früh einen bleibenden Verformungsrest an und riecht beim Öffnen des Flansches schwach nach Amin. Wenn ein Lieferant das Nachvernetzungsprogramm nicht angeben kann, ist das Compound kein prozesstaugliches, unabhängig davon, was das Datenblatt sagt.
Vier Chemikalien, die eine FKM-Dichtung erledigen
Der chemische Fall für FFKM lässt sich leichter als Liste dessen darstellen, was FKM nicht kann, als als Tabelle dessen, was FFKM kann. Vier Medienfamilien machen die meisten Umstellungen aus:
| Medium | FKM-Verhalten | FFKM-Verhalten | Wie sich der Ausfall zeigt |
|---|---|---|---|
| Ketone und Ester (Aceton, MEK, Ethylacetat) | Starke Quellung, Erweichung, Festigkeitsverlust innerhalb von Tagen | Minimale Quellung | Dichtung quillt aus der Nut, wird klebrig, reißt beim Ausbau |
| Amine und Ammoniak (einschließlich vieler Korrosionsinhibitoren) | Angriff auf die Vernetzung – Aushärtung und Rissbildung statt Quellung | Stabil | Harte, spröde Dichtung mit Oberflächenrissen; undicht zuerst bei niedriger Temperatur |
| Heißdampf über etwa 150 °C | Zersetzung, besonders bei wiederholtem Zyklieren | Beständig | Dichtung zerbröselt; schwarzer Rückstand in der Leitung |
| Starke Basen und Lauge bei Temperatur | Angriff auf das Vernetzungssystem, schnelle Aushärtung | Beständig | Dichtung schrumpft und flacht ab, verliert die Kontaktspannung |
Außerhalb dieser vier verengt sich die Lücke stark. FKM bewältigt Mineralöle, Hydraulikflüssigkeiten, Kraftstoffe, die meisten verdünnten Säuren, Glykole, Kältemittel und Ozon ohne Schwierigkeiten, und zwar zu einem Preis, der es einem Werk erlaubt, eine komplette Größenpalette auf Lager zu halten. Eine FFKM-Spezifikation für ein Hydraulikaggregat, das bei 70 °C mit Mineralöl läuft, ist ein Spezifikationsfehler, keine Premium-Wahl.
Druckverformungsrest: Die Zahl, die das zweite Jahr vorhersagt
Dichtungen versagen selten, weil das Polymer sich aufgelöst hat. Sie versagen, weil der Querschnitt einen Verformungsrest angenommen hat – der Gummi hörte auf, zurückzudrücken – und die Kontaktspannung unter das fiel, was der Druck benötigte. Der Druckverformungsrest ist die labormäßige Messung davon, und er trennt die beiden Familien sauberer als jede andere einzelne Eigenschaft.
| Eigenschaft | FKM (typisch) | FFKM (typisch) | Warum es wichtig ist |
|---|---|---|---|
| Druckverformungsrest, 70 h bei 200 °C | 12–25% | 10–20% | Bei 200 °C ähnlich; die Lücke öffnet sich über 230 °C |
| Druckverformungsrest, 70 h bei 300 °C | Nicht aussagekräftig – Material zerfällt | 15–30 % je nach Typ | Dies ist die Zeile, die den Hochtemperatureinsatz entscheidet |
| Zugfestigkeit | 10–20 MPa | 10–17 MPa | Etwas niedriger bei FFKM; beeinflusst die Extrusionsbeständigkeit |
| Bruchdehnung | 150–250% | 100–200% | Die geringere Dehnung macht FFKM bei der Montage weniger verzeihend |
| Verfügbarer Härtebereich | 60–90 Shore A | 70–90 Shore A | FFKM ist selten in weicher Ausführung erhältlich; ein Problem für Dichtungen bei geringer Last |
| Untere Temperaturgrenze | −20 °C Standard, −40 °C GLT/GFLT | −15 °C Standard, −40 °C Sondertypen | FKM ist bei Kälteanwendungen überlegen |
Lesen Sie die Zeile für 200 °C sorgfältig, denn hier gehen die meisten Kaufentscheidungen in beide Richtungen schief. Bei 200 °C liegen eine gute FKM-Mischung und eine Allzweck-FFKM-Mischung nur wenige Punkte auseinander. Der FFKM-Aufpreis bringt bei dieser Temperatur nichts, es sei denn, das Medium ist eines der vier oben genannten. Bei 260–300 °C ist der Vergleich nicht mehr knapp: Für FKM gibt es keine verwertbaren Daten, weil es sich zersetzt, während FFKM noch einen messbaren Set-Wert liefert.
Die Kostenfrage, richtig betrachtet
Ein zwanzigfacher Stückpreis klingt entscheidend, bis man ihn neben die Kosten für das Öffnen der Anlage stellt. Für eine gängige AS568-Größe kostet ein FKM-O-Ring ein paar Dollar und das FFKM-Äquivalent mehrere Zehner. Der Preisaufschlag ist real, aber er ist auch geringer als der Arbeitsaufwand, einen Flansch zu lösen, eine Dichtung zu ersetzen und ihn wieder mit dem vorgeschriebenen Drehmoment anzuziehen – noch bevor ein Produktionsausfall eingerechnet wird.
| Dichtungsposition | FKM-Stückpreis | FFKM-Stückpreis | Aufpreis | Ein Austauschereignis* |
|---|---|---|---|---|
| O-Ring, 25 mm Innendurchmesser, Standardquerschnitt | 1–2 $ | 18–30 $ | ~$20 | 300–500 $ |
| O-Ring, 100 mm Innendurchmesser, Standardquerschnitt | 5–8 $ | 90–150 $ | ~$110 | 600–1.200 $ |
| Individuell geformte Dichtung, 250 mm | 40–60 $ | 700–1.000 $ | ~$850 | 2.000–4.000 $ |
*Arbeitskosten zu 85 $/h plus zwei Stunden Produktionsausfall zu 400 $/h, ohne Produktverlust und Reinigung.
Die Schlussfolgerung aus dieser Tabelle ist für beide Seiten der Argumentation unbequem. Bei kleinen Dichtungen ist der Aufpreis im Vergleich zu einem einzelnen Ereignis vernachlässigbar, sodass die Entscheidung allein auf technischer Grundlage getroffen werden sollte und die Kosten im Meeting nicht erwähnt werden sollten. Bei großen individuell gefertigten Dichtungen nähert sich der Aufpreis den Kosten eines Ereignisses, und die Entscheidung wird zu einer echten Lebenszyklusrechnung: FFKM muss mindestens doppelt so lange halten wie FKM, um die Kosten wieder hereinzuholen.
Die Variable, die tatsächlich dominiert, ist die Ausfallhäufigkeit. Wird FKM jedes Quartal ersetzt, amortisiert sich FFKM sofort, selbst bei 250 mm. Befindet sich FKM in einem fünfjährigen Wartungszyklus und kommt unbeschädigt heraus, ist FFKM ein 20-facher Aufpreis für einen Nutzen, den niemand je beobachten wird – und schlimmer noch, die Anlage verliert die Fähigkeit, eine echte Prozessstörung zu erkennen, weil die Dichtung nicht mehr versagt, wenn sie es sollte.
Wo FFKM unterlegen ist
Vier Situationen, in denen das teurere Material die falsche Wahl ist:
Kälteanwendungen. Unterhalb von −20 °C ist Standard-FFKM steifer als Standard-FKM. Kryogene und arktische Anwendungen gehören PTFE, UHMWPE oder einer Tieftemperatur-FKM-Type, nicht einem Allzweck-Perfluorelastomer.
Abrieb. Schlämme, verschmutztes Hydrauliköl, Stangendichtung in staubiger Umgebung. Die geringere Dehnung und Zähigkeit von FFKM führen zu schnellerem Verschleiß, und die Kosten pro Betriebsstunde werden schlechter als bei FKM, nicht besser.
Hoher Druck mit großem Spalt. FFKM hat für ein Elastomer eine gute Extrusionsbeständigkeit, ist aber kein Ersatz für einen Stützring. Ein FFKM-O-Ring mit 90 Shore A in einem 0,5-mm-Spalt bei 400 bar wird trotzdem abgenagt. Beheben Sie den Spalt, nicht die Mischung – oder wechseln Sie zu einer federunterstützten PTFE-Dichtung, die dieselbe Chemie mit einem Mantel bewältigt, der keinen Druckverformungsrest aufweisen kann.
Schnelle Lieferzeit. FFKM ist ein Material mit geringem Volumen. Standardgrößen werden von Distributoren auf Lager gehalten, aber individuelle Formteile haben Lieferzeiten von 6–10 Wochen, und Mindestbestellmengen sind real. Eine Anlage, die nächste Woche eine Dichtung braucht, kauft aus dem Lager oder gar nicht.
FFKM so spezifizieren, dass es nicht ersetzt werden kann
FFKM ist das am leichtesten zu fälschende Material in der Dichtungsbranche, denn das Teil ist schwarz, die Größe stimmt, und niemand kann den Unterschied mit bloßem Auge erkennen. Drei Zeilen auf der Bestellung schließen den größten Teil dieser Lücke:
Benennen Sie die Mischungsklasse, nicht nur das Polymer. Allzweck-, FDA-konformes, plasmaresistentes und Tieftemperatur-FFKM sind unterschiedliche Mischungen mit unterschiedlichen Vernetzungssystemen, und sie sind nicht austauschbar. Eine Spezifikation, die “FFKM, schwarz, 75 Shore A” lautet, wird mit irgendeiner Allzweckmischung befüllt, die gerade im Regal liegt.
Verweisen Sie auf einen Standard-Callout. Für die Luft- und Raumfahrt sowie den Verteidigungsbereich deckt AMS 7257 Perfluorelastomer-Dichtungen ab und schafft eine gemeinsame Sprache für die Compound-Qualifizierung. Für industrielle Anwendungen genügt eine ASTM-D2000-Zeile, die die Temperaturklasse und die Anforderung an den Druckverformungsrest enthält, um eine Substitution sichtbar zu machen.
Fragen Sie nach der Charge und dem Nachhärtungsprotokoll. Ein Werkszeugnis, das das Compound, die Charge und den Nachhärtungszyklus benennt, ist der Unterschied zwischen einem rückverfolgbaren Teil und einem schwarzen Ring.
Eine kaufmännische Anmerkung. Da die FFKM-Preise volatil sind und der Rohstoff von einer kleinen Zahl von Polymerherstellern geliefert wird, bewegen sich die Angebote. Ein Preis, der zwölf Monate lang für ein FFKM-Teil gehalten wird, ist ein Signal dafür, dass das Compound möglicherweise nicht dem entspricht, was in der Zeichnung steht. Distributoren, die markengebundenes Perfluorelastomer ab Lager führen, Darcoid veröffentlichen zum Beispiel die Compound-Qualität zu jeder Teilenummer, was eine Substitutionsprüfung ohne Labor ermöglicht; dasselbe gilt für die Referenzwerkzeuge bei Seal Sales. Unser eigenes Hoch- und Tieftemperatur-Dichtungsreihe wird genau aus diesem Grund mit der Compound-Bezeichnung auf der Vorderseite des Angebots ausgewiesen.
Wenn FKM einfach die richtige Wahl ist
FKM ist weit häufiger die richtige Antwort, als das Internet vermuten lässt. Es ist richtig, wenn das Medium eine erdölbasierte Flüssigkeit ist, die Temperatur unter 200 °C bleibt und die Dichtung eine Standardgröße hat, die aus dem Lager ersetzt werden kann. Es ist richtig in Hydraulikzylindern, Getrieben, Kraftstoffsystemen, der Kältetechnik und den meisten pneumatischen und allgemeinen Industriearmaturen. Es ist auch richtig, wenn die Dichtung konstruktiv ein Verschleißteil ist — ein Stangenabstreifer, ein Schmutzabstreifer, ein führungsnahes Bauteil, das planmäßig gewechselt werden soll.
Das Standard-O-Ring- und X-Ring-Sortiment in FKM deckt diese Positionen zu Kosten ab, die einen vollständigen Größenbestand bezahlbar halten, und der Auswahlleitfaden für FKM-Qualitäten erklärt, wie sich A, B, F, GLT und GFLT unterscheiden, wenn die Beanspruchung nahe an einer Grenze liegt. Für Anwendungen, bei denen eine PTFE-Ummantelung statt eines anderen Elastomers die Antwort ist, gekapselte Dichtungen lösen das chemische Problem und behalten dabei einen Elastomerkern für die Dichtkraft.
Das Fazit
Kaufen Sie FFKM, wenn eine von vier Bedingungen zutrifft: Das Medium greift FKM an, die Temperatur liegt über 230 °C, die Dichtung sitzt in einem Vakuum oder einem hochreinen Prozess, in dem Ausgasung nicht akzeptabel ist, oder ein einzelner Ausfall kostet mehr als ein Jahr Dichtungseinkäufe. In diesen Fällen ist das Preisverhältnis irrelevant, und darüber zu streiten verschwendet Engineering-Zeit.
Bleiben Sie bei FKM, wenn die Beanspruchung Öl ist, die Temperatur unter 200 °C liegt und der Ausfall, den Sie verhindern wollen, gewöhnlicher Verschleiß ist. Ein 20-facher Aufpreis für eine Dichtung, die nicht versagt, bringt nichts, und er verdeckt die Prozesssignale, die Ihnen zeigen, wann sich etwas anderes im System verändert hat.
Die wichtigste Entscheidung ist nicht FKM gegen FFKM. Sie besteht darin, ob das Compound namentlich spezifiziert ist, der Spalt für den Druck bemessen ist und die Montage sauber ist. Eine korrekt spezifizierte FKM-Dichtung übertrifft eine schlecht spezifizierte FFKM-Dichtung jedes Mal — und das zu einem Zwanzigstel der Materialkosten. Leser, die eine Materialentscheidung am oberen Ende des Temperaturbereichs durcharbeiten, finden möglicherweise Dichtungen über 200 °C als sinnvollen nächsten Schritt, und der Halbleiterfall wird ausführlich behandelt in FFKM- und PTFE-Praxis für Prozesswerkzeuge.
FFKM und FKM, spezifiziert, sodass sie nicht substituiert werden können
Beide Compounds sind in unserem Sortiment, und genau die Preisdifferenz ist der Grund, warum wir sie als benannte Compounds und nicht als “Fluorelastomer” anbieten: FKM in Standard- und Spezialqualitäten, FFKM dort, wo Temperatur-, Plasma- oder Lösungsmittelbeanspruchung keine Alternative lässt. O-Ringe, X-Ringe, ummantelte Dichtungen, Dichtungen und kundenspezifische Profile, mit dem Compound-Code auf der Zeichnung und auf der Tüte.
Bei FFKM ist die Spezifikation wichtiger als der Materialname: Das Vulkanisationssystem, das Füllstoffpaket und die Nachhärtung entscheiden über Druckverformungsrest und Ausgasung, und zwei FFKM-Dichtungen gleicher Härte können sich in der Lebensdauer um einen Faktor unterscheiden. Wir geben den Compound-Code, Druckverformungsrest-Daten bei Ihrer Temperatur und die Chargenrückverfolgbarkeit an, die eine Substitution bei der Wareneingangsprüfung erkennbar macht.
Senden Sie die Beanspruchung — Temperatur, Chemie, Zyklenzahl — mit der Zeichnung an sales@bosssealing.com, und wir bepreisen die FFKM- und die FKM-Option nebeneinander mit den jeweiligen Daten, sodass die Zwanzigfach-Frage mit Zahlen beantwortet wird. In der Regel innerhalb eines Arbeitstages, technische Prüfung kostenlos; die Kontaktformular funktioniert ebenfalls.