
Ein Führungsring dichtet nichts ab, und genau deshalb entscheidet er darüber, wie lange die Dichtungen um ihn herum halten. Wenn ein Kolben oder eine Stange außermittig läuft, muss die Primärdichtung einen Spalt schließen, der auf einer Seite breiter ist als auf der anderen, und sie wird extrudiert, abgenagt oder auf einem einzigen Bogen verschlissen, bis sie leckt. Der Führungsring – auch als Verschleißband, Verschleißring, Führungsleiste oder Lagerring bezeichnet – nimmt diese Seitenlast auf, bevor sie die Dichtung erreicht. Macht man es falsch, rettet kein Dichtungswerkstoff den Zylinder. Macht man es richtig, läuft eine Standarddichtung aus NBR oder PU jahrelang auf einer Bohrung, die sie nie berührt.
Dieser Artikel behandelt die Auswahllogik, die wir anwenden, wenn Kunden uns eine Zylinderzeichnung schicken: wie man die Seitenlast abschätzt, wie die drei wichtigsten Werkstofffamilien abschneiden, wie die Nutabmessungen sein müssen und welche Schadensbilder auf die Führung statt auf die Dichtung hinweisen. Die meisten Feldausfälle, die wir in dieser Kategorie analysieren, sind überhaupt keine Werkstoffausfälle. Es sind Dicke-, Spalt- oder Oberflächenprobleme, die eine Zeichnungsprüfung erkannt hätte.
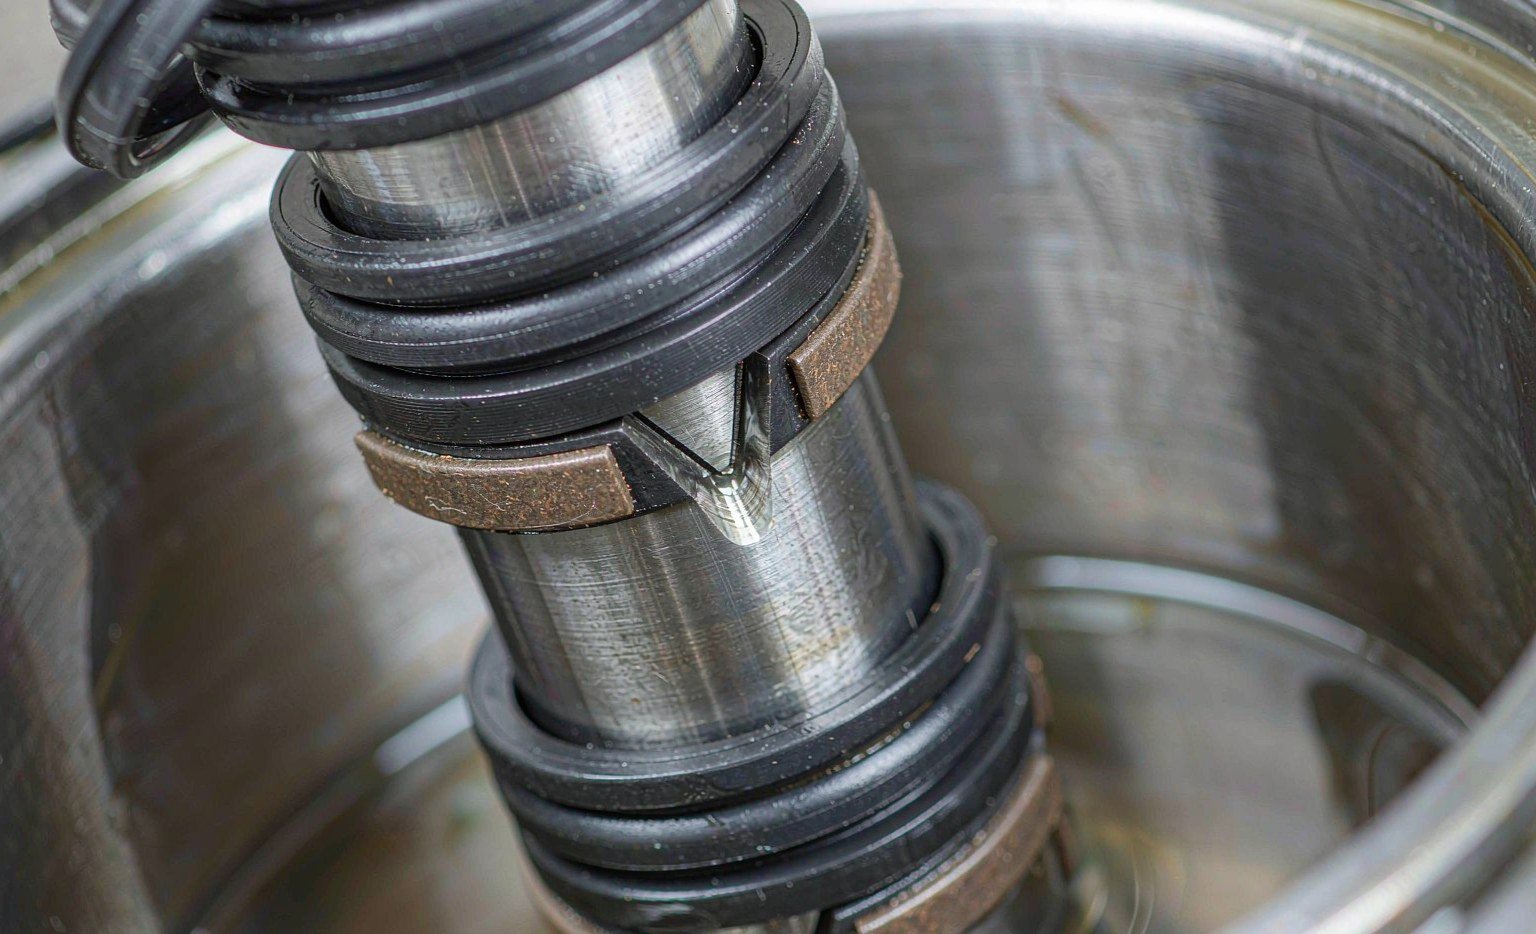
Was ein Führungsring leistet, was eine Dichtung nicht kann
Ein Hydraulik- oder Pneumatikzylinder hat an derselben Gleitfläche zwei getrennte Aufgaben. Die eine ist, den Druck zu halten – das ist die Aufgabe der Dichtung. Die andere ist, das bewegte Teil konzentrisch zur Bohrung zu halten – das ist die Aufgabe der Führung. Metall-auf-Metall-Führung – eine Bronzebuchse, die direkt auf einer Chromstange läuft, oder ein Kolbenschaft, der auf einem gehonen Rohr läuft – funktioniert, und ältere Zylinderkonstruktionen nutzten sie jahrzehntelang. Sie verwandelt aber auch jede Seitenlast in adhäsiven Verschleiß an zwei teuren Teilen und leitet Vibrationen direkt in die Dichtungsnut.
Ein Polymer-Führungsring ersetzt dieses Metall-auf-Metall-Paar durch Metall-auf-Polymer. Daraus folgen vier Dinge:
Radialer Lastpfad. Seitenlast von einer nicht perfekt ausgerichteten Stange, von einem Gestänge, das schräg drückt, oder vom Gewicht eines horizontalen Kolbens und einer Stange wird vom Führungsring über eine definierte Kontaktfläche in die Bohrungswand eingeleitet. Die Dichtung sieht sie nie.
Konzentrizität. Zwei am Kolben mit Abstand angeordnete Führungsbänder oder ein Band am Kolben plus eines in der Stopfbuchse halten die Achse. Ein einzelnes schmales Band lässt den Kolben verkanten; ein verkanteter Kolben klemmt die Dichtung auf einer Seite ein und öffnet auf der anderen einen Spalt.
Geringere Reibung und kein Stick-Slip. Gefülltes PTFE läuft mit einem dynamischen Reibungskoeffizienten gegenüber Stahl etwa im Bereich von 0,05–0,15, und seine statischen und dynamischen Werte liegen nahe beieinander. Diese Nähe ist es, die die ruckartige Bewegung bei niedriger Geschwindigkeit beseitigt, die eine trockene Elastomerdichtung erzeugt.
Verschmutzungstoleranz. Ein Polymerband ist weicher als die Bohrung und kann kleine Partikel einbetten, statt sie über die Dichtfläche zu ziehen. Es wirkt in verschmutztem Betrieb außerdem als sekundärer Abstreifer.
Die praktische Konsequenz: Ein Zylinder mit verschlissenem Führungsring leckt selbst dann, wenn die Dichtung intakt ist, weil die Dichtung eine Geometrieaufgabe übernehmen soll. Mechaniker, die die Dichtung ersetzen und die Führung auslassen, sehen das gleiche Leck meist innerhalb von Wochen wieder.
Mit der Seitenlast beginnen, nicht mit dem Werkstoff
Die Werkstoffwahl ist die zweite Frage. Die erste ist, wie viel Radialkraft die Führung tragen muss, denn diese Zahl bestimmt den Kontaktdruck, und der Kontaktdruck bestimmt sowohl den Werkstoff als auch die Bandbreite.
Die Berechnung des Lagerdrucks ist kurz:
p = F / (d × L)
wobei p die spezifische Belastung in N/mm² ist, F die Radialkraft in N ist, d der Gleitdurchmesser in mm ist und L die gesamte axiale Kontaktlänge aller Führungsbänder in mm ist. Bei einem Kolben mit zwei Bändern von 8 mm Breite ist, L 16 mm, nicht 8.
Die Kraft selbst wird von Ingenieuren unterschätzt. Drei Beiträge sind wichtig:
Eigengewicht. Bei einem horizontalen Zylinder wirkt die Masse von Kolben und Stange kontinuierlich auf die Führung. Eine Baugruppe aus Stange und Kolben mit 100 kg auf einer Bohrung von 100 mm ergibt rund 1 kN, bevor irgendeine Arbeitslast aufgebracht wird.
Seitenlast des Gestänges. Ein gabelkopfgelagerter Zylinder, der einen Hebel antreibt, sieht eine radiale Komponente, die ein Mehrfaches des Axialschubs betragen kann. Wird die Stange von der Maschinenstruktur statt vom Zylinder geführt, sieht die Führung des Zylinders nur einen Bruchteil – ist die Stange jedoch die einzige Führung, sieht sie alles.
Fehlausrichtung und Durchbiegung. Ein Zylinder mit langem Hub und schwerer Stange biegt sich unter seinem eigenen Gewicht durch; die Führung an der Stopfbuchse nimmt die Reaktion auf. Die Durchbiegung des Rohrs unter Druck kommt hinzu.
Veröffentlichte Werkstoffdaten geben die Obergrenze an. Eine weit verbreitete kohlenstoffgefüllte PTFE-Sorte für Führungsringe ist mit etwa 15 N/mm² spezifischer Belastung bei 25 °C, 12 N/mm² bei 80 °C und 8 N/mm² bei 120 °C angegeben – eine Erinnerung daran, dass die zulässige Belastung mit der Temperatur sinkt, nicht nur mit der Geschwindigkeit. Konstruieren Sie mit einem Sicherheitsfaktor von mindestens 2 auf den berechneten Druck und prüfen Sie den Wert anhand des Datenblatts des konkreten Werkstoffs statt anhand eines allgemeinen PTFE-Werts, denn Füllstoffe verändern ihn um den Faktor zwei oder mehr.
Die vier Werkstofffamilien im Vergleich
Nahezu jeder Führungsring im industriellen Einsatz stammt aus einer von vier Familien. Die für die Auswahl entscheidenden Unterschiede sind Geschwindigkeit, Temperatur, Belastung und Kosten, in dieser Reihenfolge der Häufigkeit. Die folgenden Bereiche folgen den veröffentlichten Daten der großen Dichtungshersteller – die Daten zu Dichtungslösungen von Trelleborg sind eine sinnvolle Gegenprüfung, wenn der Katalog eines Lieferanten nur eine Zahl angibt.
| Material | Temperaturbereich | Max. Gleitgeschwindigkeit | Tragfähigkeit | Einsatzbereich |
|---|---|---|---|---|
| Bronzegefülltes PTFE | −60 bis +260 °C | Bis zu 15 m/s | Mittel bis hoch | Allgemeine Hydraulikzylinder, Bagger- und Pressenzylinder, Spritzgießmaschinen – die Standardgüte |
| Kohlenstoff-/graphitgefülltes PTFE | −60 bis +250 °C | Bis zu 15 m/s | Medium | Hochgeschwindigkeits- und Servozylinder, Wasserhydraulik, statisch ableitender Einsatz |
| Glasfasergefülltes PTFE | −55 bis +220 °C | Etwa 3 m/s | Medium | Allgemeine Pneumatik und Niederdruckhydraulik, kostenempfindliche Serien |
| Phenolharz mit Gewebe | −50 bis +130 °C | 0,5–1 m/s | Sehr hoch | Hohe Seitenlast bei niedriger Geschwindigkeit: Bergbau, Stahlwerk, Hydraulikpresse, Zylinder mit großem Bohrungsdurchmesser |
| PEEK (unverstärkt oder mit Kohlenstoff-/Glasfaserverstärkung) | −50 bis +250 °C, einige Typen bis 280 °C | Medium | Hoch | Hohe Temperatur kombiniert mit Chemikalienexposition, Unterwassertechnik, Halbleiter, kryogene LNG-Komponenten |
| POM / PA (Acetal, Nylon) | −40 bis +120 °C | Etwa 1 m/s | Leicht bis mittel | Pneumatikzylinder und kleine Niederdruck-Aktoren, bei denen die Kosten entscheidend sind |
Zwei Zeilen in dieser Tabelle lösen die meisten Diskussionen in einer Design-Review aus. Die erste ist Phenolharz: Es trägt die höchste Last aller dieser Werkstoffe und hat die niedrigste Geschwindigkeitsgrenze – das Gegenteil dessen, was die meisten von einem “Verschleißteil” erwarten. Die zweite ist PEEK: Es wird oft als Premium-Upgrade spezifiziert, wenn das eigentliche Problem die Oberflächenbeschaffenheit oder die Nutentiefe ist, und versagt dann im selben Intervall wie das günstige Teil, das es ersetzt hat.
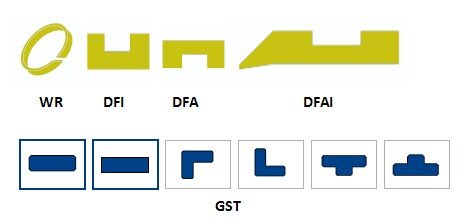
Die Profilform ist ebenso wichtig wie die Mischung. Rechteckige Querschnitte mit gefasten oder gerundeten Kanten sind Standard, weil eine scharfe Kante unter Last in den Nutradius eindringt und einen Riss auslöst. Manche Ausführungen fügen auf der Lauffläche ein Nut- oder Noppenmuster hinzu, um Öl zu halten; glatte Flächen bieten die geringste Reibung, aber die geringste Toleranz gegenüber Grenzschmierung. Die Profilcodes im obigen Bild – einfache rechteckige, genutete und gestufte Varianten – existieren, weil dieselbe Mischung je nachdem, wo die Last auf den Querschnitt wirkt, unterschiedlich reagiert.
Gefülltes PTFE: Den richtigen Füllstoff wählen
PTFE allein ist ein schlechter Lagerwerkstoff. Es kriecht unter Last, hat bei trockenem Gleiten nahezu keine Verschleißfestigkeit und dehnt sich bei einem Temperaturanstieg von 100 °C etwa zehnmal so stark aus wie Stahl. Füllstoffe beheben genug davon, um es zum am weitesten verbreiteten Führungswerkstoff der Branche zu machen, und die Wahl des Füllstoffs ist eine echte Ingenieursentscheidung.
Bronze erhöht die Druckfestigkeit und die Wärmeleitfähigkeit. Die an der Kontaktfläche entstehende Wärme entweicht in die Bronzepartikel und über den Ring nach außen, statt einen Hotspot auf der Oberfläche zu bilden. Deshalb dominieren bronzefüllte Typen im hochbelasteten Hydraulikeinsatz. Der Kompromiss: Bronze ist bei Grenzschmierung härter als die Bohrung, und ein Trockenlauf kann ein honiges Rohr polieren oder verkratzen.
Kohlenstoff und Graphit bieten die geringste Reibung und das beste Trockenlaufverhalten, dazu antistatische Eigenschaften, die in explosionsgefährdeten Bereichen und in manchen Kraftstoffsystemen wichtig sind. Die Tragfähigkeit ist geringer als bei Bronze, daher eignen sich Kohlenstofftypen für Hochgeschwindigkeits- und Niederdruckanwendungen wie Servozylinder und Wasserhydraulik.
Glasfaser ist die kostengünstige Option. Sie verbessert die Kriechfestigkeit und die Maßhaltigkeit, funktioniert gut bis etwa 3 m/s und ist in Pneumatik- und leichten Hydraulikzylindern verbreitet. Glas ist abrasiv gegenüber einer hartverchromten Kolbenstange, wenn der Ring jemals trocken läuft.

Zwei praktische Hinweise aus der Wareneingangsprüfung. Erstens: Der Füllstoffgehalt ist nicht sichtbar, und zwei Ringe, die identisch aussehen, können sich um 15 % Bronze nach Gewicht unterscheiden. Verlangen Sie die Mischungsbezeichnung und ein Chargenzertifikat, nicht nur “PTFE-Bronze”. Zweitens: Ungefülltes PTFE sollte niemals als Führungsring verwendet werden, egal wie niedrig die Last ist – es fließt innerhalb von Monaten kalt aus der Nut und der Kolben setzt auf der Bohrung auf.
Phenolharz-Gewebe: Nach wie vor die Antwort für hohe Lasten bei niedriger Geschwindigkeit
Phenolharz-Führungsringe werden aus Baumwollgewebe hergestellt, das mit Phenolharz imprägniert und unter Druck zu einem dichten Laminat ausgehärtet wird. Das Ergebnis ist ein harter, maßhaltiger Ring mit einer Druckfestigkeit im Bereich von 300 N/mm² – ein Vielfaches dessen, was eine gefüllte PTFE-Mischung aufnehmen kann – und einem Preis, der zwischen PTFE und PEEK liegt.
Was er nicht kann, ist schnell laufen. Die praktische Obergrenze liegt bei etwa 0,5–1 m/s, und darüber kann die Reibungswärme nirgendwohin: Phenolharz leitet schlecht, die Oberfläche verglast, und der Ring verschleißt entweder schnell oder frisst. Die Temperatur ist die zweite Grenze; die meisten Gewebetypen sind bei 120–130 °C begrenzt, was sie für heiße Hydrauliksysteme und die meisten mobilen Geräte ausschließt, die nahe Abgas- oder Bremshitze arbeiten.
Seinen Platz verdient Phenolharz genau dort, wo die Alternativen versagen: Zylinder mit großem Bohrungsdurchmesser und hohen Seitenlasten bei niedriger Geschwindigkeit. Bergbauausrüstung, Hydraulikpressen, Scheren in Stahlwerken, Tor- und Klappenantriebe. Ein Presszylinder mit 400 mm Bohrung, einer bewegten Baugruppe von 3 Tonnen und einer Schließgeschwindigkeit von 30 mm/s ist eine Phenolharz-Anwendung, und ein bronzefüllter PTFE-Ring an dieser Position wird sich verformen und aus der Nut herausgequetscht.

Gewebetypen werden auch als Streifen statt als fertige Ringe geliefert, was für Reparaturarbeiten wichtig ist: Ein Instandhaltungsteam kann einen Streifen vor Ort zuschneiden und einbauen, ohne den Kolben von der Stange zu pressen. Die Schnittgenauigkeit wird dann zur Qualitätsvariable, und ein grober Schnitt mit 3 mm Spalt ist ein zukünftiger Ausfall.
PEEK: Wenn Temperatur und Chemie beide anderen ausschließen
PEEK liegt bei Temperatur- und Chemikalienbeständigkeit über den beiden anderen und bei reiner Drucklast unter Phenolharz. Unverstärktes PEEK läuft kontinuierlich bis etwa 250 °C, hält seinen Modul bei dieser Temperatur weit besser als PTFE und widersteht nahezu jeder Hydraulikflüssigkeit, jedem Lösungsmittel und jeder Lagerstättenwasser-Chemie außer konzentrierter Schwefelsäure und einigen Halogenen. Lieferanten, die PEEK-Dichtungen für den Öl- und Gaseinsatz spritzen oder bearbeiten, wie etwa Precision Polymer Engineering, veröffentlichen Qualifizierungsdaten zu diesen Fluiden, die es wert sind, gelesen zu werden, bevor ein Werkstoff für eine Zeichnung freigegeben wird.
Die Anwendungen, in denen es die einzig sinnvolle Antwort ist, folgen einem Muster: hohe Temperatur plus ein Fluid, das andere Polymere angreift oder plastifiziert. Bohrlochwerkzeuge und Unterwasserkomponenten, die sauren Förderfluiden ausgesetzt sind. Kryogene Transfersysteme, in denen PTFE spröde wird und POM zersplittert. Halbleiter- und Analysegeräte, bei denen Ausgasung minimal sein muss. Lebensmittel- und Pharmalinien, die täglich mit Dampf oder Lauge gereinigt werden.
Kohlenstofffaserverstärktes PEEK erweitert den Lastbereich und wird in großen kryogenen und LNG-Ventilkomponenten eingesetzt, wo die Alternative eine Metallführung mit Schmierungsproblem ist. Glasfaserverstärktes PEEK tauscht etwas Festigkeit gegen Maßhaltigkeit und Kosten.

Die Vorsicht bei PEEK gilt der Kostendisziplin. Es kostet bei gleicher Größe etwa das Drei- bis Fünffache eines bronzefüllten PTFE-Rings, und es behebt keine Nut, die 0,2 mm zu tief ist, oder eine Bohrung mit 1,6 µm Ra und einer sichtbaren Werkzeugspur. Nach unserer Erfahrung wird etwa ein Drittel der PEEK-Führungsringe, die wir als Ersatz anbieten, an Positionen eingebaut, an denen der ursprüngliche Ausfall nichts mit dem Werkstoff zu tun hatte.
Nut und Wandstärke: Wo die meisten Führungsprobleme beginnen
Die internationale Referenz für Führungsring-Aufnahmen ist ISO 10766:2014, Hydraulik – Zylinder – Aufnahmeabmessungen für rechteckige geschnittene Lagerringe für Kolben und Stangen. Sie definiert Nutbreite, Nutdurchmesser und Toleranzen für Bohrungen von 16 mm bis 500 mm und Stangen von 12 mm bis 450 mm. Sie definiert bewusst nicht den Ring selbst, weil die Ringkonstruktion herstellerspezifisch ist. Diese Trennung ist die Quelle eines häufigen Beschaffungsfehlers: Ein Käufer bestellt nach ISO 10766 und nimmt an, der Ring passe in jede nach der Norm gefertigte Nut, während tatsächlich die Ringdicke zur spezifischen Nuttiefe der verwendeten Serie passen muss. Dichtungshersteller wie Hallite veröffentlichen ihre Führungsring-Sortimente zu diesen Aufnahmeserien, was der schnellste Weg ist, zu prüfen, ob eine Nut auf einer Zeichnung eine Standardnut ist.
Drei dimensionale Regeln entscheiden, ob die Baugruppe funktioniert:
Radiale Dicke gegenüber Nuttiefe. Der Ring sollte mit einem kleinen, kontrollierten Überstand in der Nut sitzen – genug, um den Kolben von der Bohrung fernzuhalten, nicht genug, um zerdrückt zu werden. Ist der Ring zu dünn, berührt der Kolben das Rohr und der Ring tut nichts. Ist er zu dick, wird der Ring so stark vorgespannt, dass die Reibung steigt, die Nutwand nachgibt und in einer Stopfbuchse die Stangendichtung eingeklemmt wird. Die Dickentoleranz bei bearbeiteten Ringen liegt typischerweise im Bereich 0 bis −0,05 mm; bei allem Lockereren variiert der Überstand über den Umfang.
Bandbreite gegenüber Durchmesser. Eine praktische Faustregel ist eine Führungsbandbreite von mindestens 0,2 × Stangendurchmesser für die Stangenführung und 0,1 × Kolbendurchmesser für die Kolbenführung, wobei die Länge durch die obige Lagerdruckberechnung bestimmt wird. Schmale Bänder bei großen Bohrungen sind die häufigste Ursache für Kolbenverkanten und einseitigen Dichtungsverschleiß.
Zustand der Nutkanten. Jede Nutkante anfasen und entgraten. Ein hochstehender Grat an der Nutseitenwand ritzt den Ring beim Einbau, und eine scharfe Innenkante konzentriert die Spannung, bis der Ring an dieser Stelle reißt. Die Nut-Ecken mit Radius oder Fase versehen, passend zur Kantenbehandlung des Rings.
Ein weiteres Maß, das oft vergessen wird, ist der Abstand zwischen den beiden Führungsbändern auf einem Kolben. Sie an den äußersten Enden des Kolbens zu platzieren ergibt den längsten Hebelarm und den niedrigsten Lagerdruck. Sie eng zusammenzulegen, um “Platz zu sparen”, verdoppelt die Last pro Band und lässt den Kolben kippen.
Schnittspalt, Montage und die Bohrung, auf der er läuft
Führungsringe sind fast immer geschlitzt, damit sie über einen Kolben montiert werden können, ohne die Stange zu demontieren. Der Spalt in diesem Schlitz ist ein berechnetes Maß, kein Fertigungsrest.
Spaltberechnung. Der Ring dehnt sich mit der Temperatur und mit der Fluidaufnahme aus. Der Mindestspalt muss diese Ausdehnung plus den Toleranzstapel aufnehmen:
Z = π × (D − t) × ΔT × α + Zmin
wobei D ist der Nutdurchmesser, t die Ringdicke, ΔT die Betriebstemperaturerhöhung, α der lineare Ausdehnungskoeffizient und Zmin eine kleine Einbautoleranz. Beim Ausdehnungskoeffizienten gehen die Werkstoffe deutlich auseinander: ungefülltes PTFE liegt bei etwa 12 × 10⁻⁵/K, PEEK bei etwa 4,7 × 10⁻⁵/K und Phenolharzlaminate noch darunter. Ein für PTFE bemessener Spalt ist in einem PEEK-Ring rund dreimal größer als nötig, was Kontaktfläche und Tragfähigkeit kostet.
Schnittform. Ein gerader Stumpfstoß ist am günstigsten und am wenigsten stabil: unter Last können die beiden Enden überlappen oder sich trennen. Ein Schrägschnitt mit 30° oder 45° ergibt eine deutlich stabilere Verbindung und ist bei besseren Ringen Standard. Stufenschnitte werden eingesetzt, wo sich der Ring unter Radiallast überhaupt nicht öffnen darf.
Oberflächengüte von Bohrung und Stange. Die Gegenlauffläche, auf der die Führung läuft, sollte für den Hydraulikeinsatz im Bereich von 0,2–0,6 µm Ra liegen, gehont statt gedreht, ohne Spiralvorschub. Eine gedrehte Oberfläche mit ausgeprägtem Vorschub wirkt wie eine Förderschnecke und drückt Öl an der Dichtung vorbei; eine raue gehohnte Oberfläche verschleißt Ring und Dichtung gemeinsam. Hartchrom auf Stangen sollte porenfrei sein; poröses Chrom wirkt wie eine Läppscheibe für den Ring.
Montage. Erwärmen Sie den Ring bei Steifigkeit in Öl oder Wasser auf 80–100 °C, öffnen Sie ihn nur so weit wie nötig und hebeln Sie ihn niemals mit einem scharfen Werkzeug über eine Nutkante. Stangenmaterial wird üblicherweise vor Ort auf Länge geschnitten, und die Schneidvorrichtung ist wichtiger als das Messer: Eine Gehrungslade, die 45° hält, ergibt eine sauber schließende Verbindung, während ein Freihandschnitt einen Spalt hinterlässt, der sich unter Last weitet. Händler, die sowohl Stangenmaterial als auch fertige Ringe liefern, ERIKS darunter, führen in der Regel auch die Schneidwerkzeuge. Prüfen Sie nach der Montage, ob der Spalt gleichmäßig ist und sich der Ring frei in seiner Nut dreht, ohne zu kippen.
Schadensbilder und was sie aussagen
Wenn ein Zylinder mit undichter Dichtung und verschlissener Führung zurückkommt, wird meist die Führung verantwortlich gemacht. Das Verschleißbild zeigt, ob das gerechtfertigt ist.
| Was Sie sehen | Wahrscheinlichste Ursache | Was zu ändern ist |
|---|---|---|
| Gleichmäßiger Verschleiß rundum, Ringdicke reduziert, Bohrung poliert | Normale Lebensdauer erreicht oder verunreinigtes Öl wirkt als Läppmittel | Filtration, dann ersetzen — sonst nichts zu beheben |
| Starker Verschleiß nur an einem Bogen, Gegenseite kaum berührt | Seitenlast höher als ausgelegt oder einzelnes schmales Band ermöglicht Verkanten | Zweites Band hinzufügen, Bänder verbreitern, Flächenpressung neu berechnen |
| Ring aus der Nut gedrückt, verformte Kanten, “pilzförmiger” Querschnitt | Flächenpressung über der zulässigen Belastung des Compounds oder Temperatur über dem Grenzwert | Phenolharz oder PEEK, breiteres Band, geringere Last |
| Ring am Stoß gerissen, Spalt auf null geschlossen | Spalt zu klein für die Wärmeausdehnung; Ring lief heiß | Z neu berechnen, Schnittform prüfen |
| Längsrisse, glasierte Lauffläche | Phenolharzring über seiner Drehzahlgrenze betrieben; Reibungswärme | Auf gefülltes PTFE wechseln, Drehzahl reduzieren |
| Ring intakt, aber Dichtung einseitig extrudiert | Führungsüberstand zu klein — Kolben berührt die Bohrung, Dichtung übernimmt den Spalt | Ringdicke auf Nuttiefe korrigieren |
| Schwarze Ablagerungen, Ring erweicht, Dimensionswachstum | Fluidunverträglichkeit — oft Ester oder Wasser-Glykol gegenüber einer PA- oder POM-Führung | Fluidverträglichkeit prüfen, Werkstofffamilie wechseln |
Die letzte Zeile dieser Tabelle verdient einen Kommentar. Führungswerkstoffe werden so oft nach mechanischer Beanspruchung ausgewählt, dass die Fluidverträglichkeit als Nebensache behandelt wird. Ein Nylon-Führungsring in einem Wasser-Glykol-System nimmt Feuchtigkeit auf, quillt, schließt seinen Spalt und klemmt; ein POM-Ring in einer schwer entflammbaren Esterflüssigkeit erweicht. Beide Ausfälle sehen nach “billigem Material” aus und sind tatsächlich falsches Material.
Spezifizieren und Einkaufen: Toleranzen, Schnittart, Prüfberichte
Führungsringe sind kostengünstige Teile mit unverhältnismäßig großer Wirkung auf Garantieansprüche, und in der Bestellung wird dieses Risiko beherrscht oder verspielt. Eine Spezifikation, die einen Lieferantenwechsel übersteht, braucht fünf Punkte:
- Compound, nicht Farbe. Schreiben Sie Füllstofftyp und -gehalt, zum Beispiel “PTFE + 40 % Bronze, Zugfestigkeit mindestens 20 MPa”. “PTFE Bronze” allein deckt alles von 15 % bis 60 % Füllstoff ab, und der Unterschied zeigt sich als 50 % Änderung der Verschleißrate.
- Maße mit Toleranzen. Außendurchmesser, Innendurchmesser, Dicke und Breite, jeweils mit eigener Toleranz. Dicke mit 0/−0,05 mm ist für bearbeitete Ringe typisch; bei lockereren Toleranzen variiert der Überstand über den Umfang und damit auch die Dichtungsquetschung.
- Schnittform. 45°-Schrägschnitt mit festgelegtem Spalt und entgrateter Kante. Ein Stumpfstoß ist günstiger und öffnet sich unter Last; das Verschleißbild wandert dann auf eine Seite der Bohrung.
- Betriebsbedingungen. Dauer- und Spitzentemperatur, Fluidname und -konzentration, geschätzte Seitenlast. Temperatur und Fluid entscheiden über die Werkstofffamilie; die Last entscheidet nur über die Breite.
- Rückverfolgbarkeit. Chargencode auf dem Teil markiert, Maßbericht pro Charge, Materialzertifikat. Wenn 18 Monate später ein Ausfall auftritt, ist der Chargencode die einzige Rückverfolgung zu der tatsächlich verwendeten Mischung.
Auch die Verpackung gehört auf die Liste. Ein Führungsring, der gebogen in einer Tüte gelagert wird, nimmt eine bleibende Verformung an und läuft nie wieder rund; flache Verpackung mit Form- oder Vulkanisationsdatum auf dem Etikett ist nicht zu viel verlangt.
Zwei Beschaffungsrealitäten. Erstens: Der Führungsring ist das Teil, bei dem ein Händler am ehesten stillschweigend eine billigere Mischung ersetzt, weil ihn niemand sieht, sobald der Zylinder geschlossen ist — die Vergleichstabellen, die Seal Sales und ähnliche Häuser veröffentlichen, sind zur Identifikation nützlich, sagen aber nichts über die Mischung aus. Zweitens: Die Lieferzeit bei Phenolharz- und PEEK-Ringen ist länger als bei PTFE, weil die Rohformen gepresst und gehärtet statt extrudiert werden, sodass sie als Langläufer zu behandeln sind, wenn ein Zylinder auf dem kritischen Pfad liegt.
Kurzreferenz: Welche Führung für welche Beanspruchung
| Anwendung | Erste Wahl | Akzeptable Alternative | Vermeiden |
|---|---|---|---|
| Mobile Hydraulik, 200–350 bar, 0,5 m/s, Öl | Bronzegefülltes PTFE | Kohlenstoffgefülltes PTFE | Jungfräuliches PTFE, POM |
| Servo- oder Proportionalzylinder, niedrige Geschwindigkeit, präzise Bewegung | Kohlenstoff-/Graphitgefülltes PTFE | Bronzegefülltes PTFE mit genuteter Stirnfläche | Phenolharzgewebe (Stick-Slip) |
| Pressen- oder Bergbauzylinder, hohe Seitenlast, unter 0,3 m/s | Phenolharzgewebe | PEEK für höhere Temperatur | Glasfasergefülltes PTFE |
| Wasserhydraulik oder Wasser-Glykol | Bronze- oder kohlenstoffgefülltes PTFE | PEEK | PA, POM (Feuchtigkeitsquellung) |
| Über 150 °C oder aggressive Chemie | PEEK | Kohlenstoffgefülltes PTFE bis 250 °C | Phenolharz, PA, POM |
| Kryogen unter −50 °C | Kohlenstoffgefülltes PTFE oder PEEK | UHMWPE bis −100 °C | Phenolharz, POM |
| Pneumatik, trockene Luft, kostengetrieben | Glasgefülltes PTFE oder POM | PA | Phenolharz (Reibung, keine Schmierung) |
Betrachten Sie die Tabelle als Ausgangspunkt und bestätigen Sie dann mit der Flächenpressungsberechnung und dem Datenblatt der Mischung. Die Fälle, in denen ein Führungsring früh versagt, sind fast immer die Fälle, in denen die Last geschätzt statt berechnet und das Material nach einer Katalogseite statt nach der Beanspruchung gewählt wurde. Wir schneiden Führungsringe und Verschleißbänder aus Lagerband und Formteilen, und die bearbeiteten PEEK- und Phenolharzteile kommen von derselben Linie für technische Kunststoffe. Wenn der Zylinder bereits in Betrieb ist und leckt, ist der Kolbendichtung in der Regel das Teil, das zuerst ersetzt wird; prüfen Sie die Führung, bevor Sie ihn wieder zusammenbauen, denn eine neue Dichtung auf einem verkannteten Kolben ist eine Wiederholungsreparatur. Für die Druckseite desselben Problems deckt, Dichtungsextrusion bei hohem Druck ab, wie Spaltspiel und Stützringe mit dem Zusammenspiel der Führung wirken, und Auswahl von Stangen- gegenüber Kolbendichtungen erklärt, warum die beiden Positionen unterschiedliche Führung benötigen.
Führungen, Bänder und die Bohrung, in der sie laufen
Führungsringe und Verschleißbänder aller vier in diesem Artikel verglichenen Werkstofffamilien werden hier bearbeitet: gefülltes PTFE in Glas-, Kohlenstoff-, Bronze- und Graphitqualitäten, Phenolharz-Gewebelaminat, PEEK und PEEK-Verbundwerkstoffe. Massive, geschlitzte und stufenweise geschnittene Formen, mit Wandstärke und Schnittspalt nach Zeichnung statt nach der nächstgelegenen Lagerabmessung.
Führungsprobleme beginnen an der Nut, deshalb prüfen wir die Wandstärke gegen die Seitenlast, den Schnittspalt gegen Bohrung und Temperatur und die Einführungsfase gegen die tatsächliche Einführung des Kolbens. Ein um 0,1 mm zu dicker Führungsring versagt nicht bei der Inbetriebnahme — er versagt beim ersten Heißzyklus, und er nimmt die Dichtung mit.
Senden Sie Seitenlast, Bohrung, Hub und Temperatur zusammen mit der Nutzeichnung an sales@bosssealing.com, und wir schlagen die Werkstofffamilie, die Wandstärke und den Schnitt vor, mit Preis und Lieferzeit — in der Regel innerhalb eines Tages. Die technische Prüfung ist kostenlos, und die Kontaktformular erreicht dieselben Ingenieure.