
Una anilla guía no sella nada, y precisamente por eso determina cuánto duran las juntas que la rodean. Cuando un pistón o un vástago se desplaza descentrado, la junta primaria se ve obligada a cerrar una holgura más ancha en un lado que en el otro, y se extruye, se desgasta por mordedura o se desgasta en un solo arco hasta que fuga. La anilla guía —también llamada banda de desgaste, anillo de desgaste, tira guía o anillo de apoyo— absorbe esa carga lateral antes de que llegue a la junta. Si se elige mal, ningún compuesto de junta salvará el cilindro. Si se elige bien, una junta estándar de NBR o PU funcionará durante años sobre un diámetro interior que nunca toca.
Este artículo abarca la lógica de selección que aplicamos cuando los clientes nos envían un plano de cilindro: cómo estimar la carga lateral, cómo se comparan las tres principales familias de materiales, qué dimensiones debe tener la ranura y qué firmas de fallo apuntan a la guía y no a la junta. La mayoría de los fallos de campo que analizamos en esta categoría no son fallos de material en absoluto. Son problemas de espesor, holgura o superficie que una revisión del plano habría detectado.
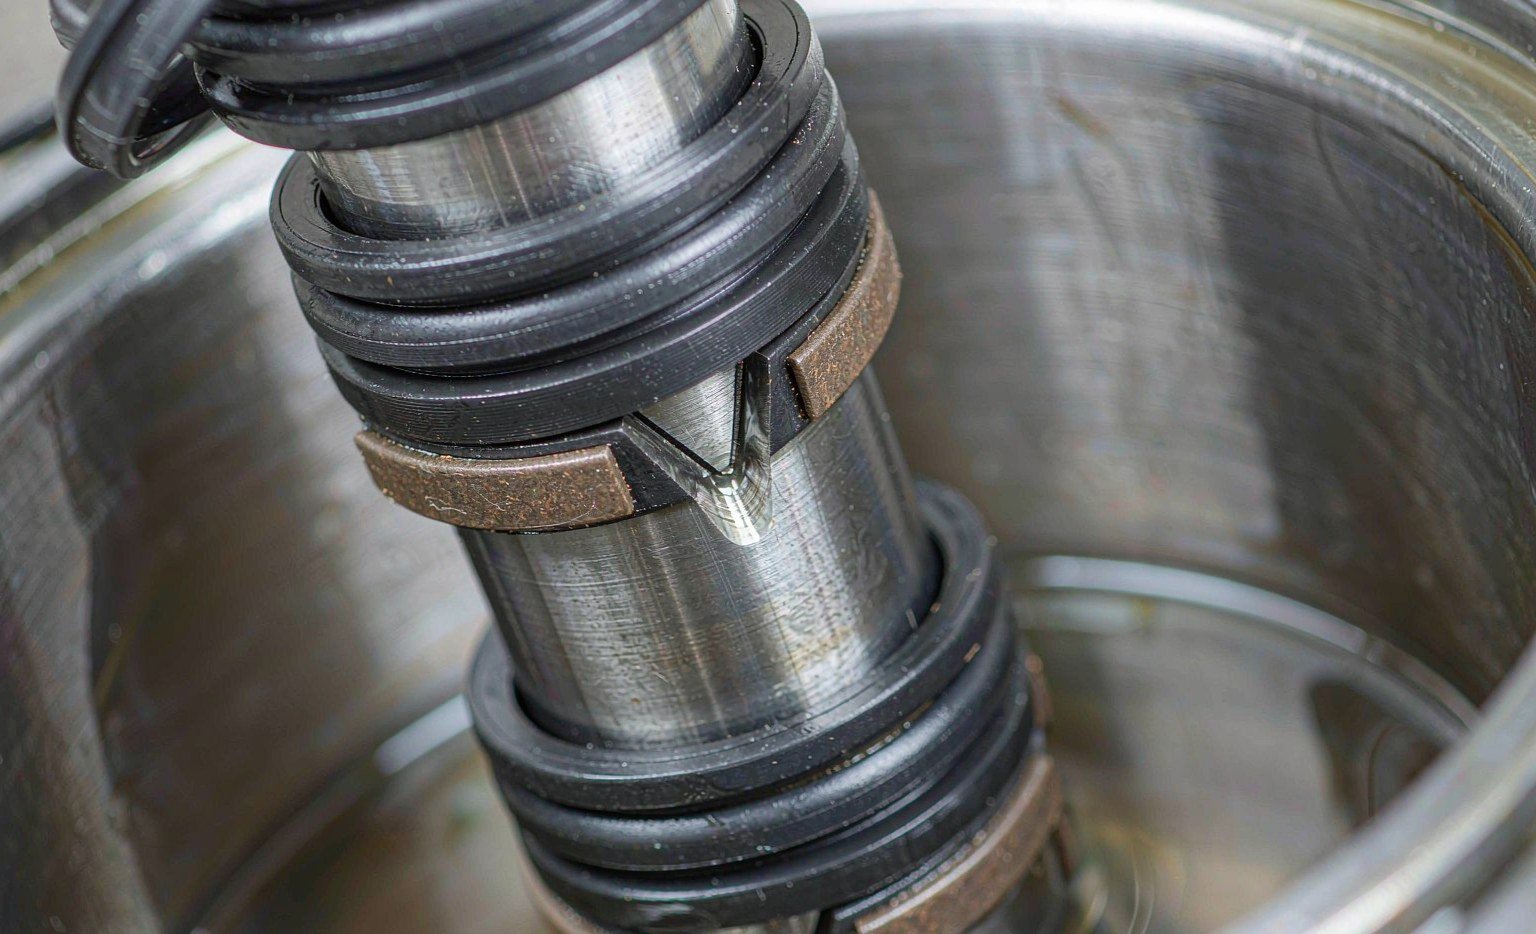
Lo que hace una anilla guía que una junta no puede hacer
Un cilindro hidráulico o neumático tiene dos funciones separadas en la misma interfaz deslizante. Una es retener la presión, que es la función de la junta. La otra es mantener la pieza móvil concéntrica con el diámetro interior, que es la función de la guía. La guía metal-metal —un casquillo de bronce que funciona directamente sobre un vástago cromado, o un faldón de pistón que funciona sobre un tubo bruñido— funciona, y los diseños de cilindros más antiguos la usaron durante décadas. También convierte cada carga lateral en desgaste adhesivo en dos piezas costosas, y transmite la vibración directamente a la ranura de la junta.
Una anilla guía polimérica sustituye ese par metal-metal por metal-polímero. De esa sustitución se derivan cuatro consecuencias:
Trayectoria de la carga radial. La carga lateral procedente de un vástago que no está perfectamente alineado, de una articulación que empuja en ángulo o del peso de un pistón y un vástago horizontales es transmitida por la anilla guía a la pared del diámetro interior sobre un área de contacto definida. La junta nunca la ve.
Concentricidad. Dos bandas guía separadas en el pistón, o una banda en el pistón más otra en el prensaestopas, mantienen el eje. Una sola banda estrecha permite que el pistón se incline; un pistón inclinado pellizca la junta en un lado y abre una holgura en el otro.
Menor fricción y ausencia de stick-slip. El PTFE con carga presenta un coeficiente de fricción dinámico aproximadamente en el rango de 0,05–0,15 frente al acero, y sus valores estático y dinámico son cercanos. Esa cercanía es lo que elimina el movimiento irregular a baja velocidad que produce una junta de elastómero en seco.
Tolerancia a la contaminación. Una banda polimérica es más blanda que el diámetro interior y puede incrustar pequeñas partículas en lugar de arrastrarlas por la superficie de sellado. También actúa como rascador secundario en servicio sucio.
La consecuencia práctica: un cilindro con una anilla guía desgastada fuga incluso cuando la junta está intacta, porque se le está pidiendo a la junta que haga un trabajo de geometría. Los mecánicos que sustituyen la junta y omiten la guía suelen ver la misma fuga de vuelta en pocas semanas.
Empiece por la carga lateral, no por el material
La elección del material es la segunda pregunta. La primera es cuánta fuerza radial tiene que soportar la guía, porque ese número fija la presión de contacto, y la presión de contacto fija tanto el material como el ancho de la banda.
El cálculo de la presión de apoyo es breve:
p = F / (d × L)
donde p es la carga específica en N/mm², F es la fuerza radial en N, d es el diámetro deslizante en mm y L es la longitud total de contacto axial de todas las bandas guía en mm. Para un pistón con dos bandas de 8 mm de ancho, L es 16 mm, no 8.
La fuerza en sí es donde los ingenieros subestiman. Tres contribuciones importan:
Peso propio. Para un cilindro horizontal, la masa del pistón y del vástago actúa sobre la guía de forma continua. Un conjunto de vástago y pistón de 100 kg sobre un diámetro interior de 100 mm da aproximadamente 1 kN antes de aplicar cualquier carga de trabajo.
Carga lateral de la articulación. Un cilindro montado con horquilla que acciona una palanca ve una componente radial que puede ser varias veces el empuje axial. Si el vástago está guiado por la estructura de la máquina en lugar del cilindro, la guía del cilindro solo ve una fracción — pero si el vástago es la única guía, lo ve todo.
Desalineación y flexión. Un cilindro de carrera larga con un vástago pesado se flexiona bajo su propio peso; la guía en el prensaestopas absorbe la reacción. La flexión del tubo bajo presión se suma a ello.
Los datos publicados de los compuestos dan el techo. Un grado de PTFE con carga de carbono ampliamente usado en anillas guía está clasificado en aproximadamente 15 N/mm² de carga específica a 25 °C, 12 N/mm² a 80 °C y 8 N/mm² a 120 °C — un recordatorio de que la carga admisible disminuye con la temperatura, no solo con la velocidad. Diseñe con un factor de seguridad de al menos 2 sobre la presión calculada, y verifique el valor con la ficha técnica del compuesto específico en lugar de una cifra genérica de PTFE, porque los rellenos la modifican en un factor de dos o más.
Las cuatro familias de materiales, lado a lado
Casi todas las anillas guía en servicio industrial provienen de una de cuatro familias. Las diferencias que importan en la selección son velocidad, temperatura, carga y coste, en ese orden de frecuencia. Los rangos siguientes siguen los datos publicados por las principales casas de sellado — los datos de soluciones de sellado de Trelleborg son una verificación cruzada razonable cuando el catálogo de un proveedor da solo una cifra.
| Material | Rango de temperatura | Velocidad de deslizamiento máx. | Capacidad de carga | Dónde encaja |
|---|---|---|---|---|
| PTFE con carga de bronce | −60 a +260 °C | Hasta 15 m/s | Medio a alto | Cilindros hidráulicos generales, cilindros de excavadora y prensa, máquinas de moldeo por inyección — el grado por defecto |
| PTFE con carga de carbono / grafito | −60 a +250 °C | Hasta 15 m/s | Medio | Cilindros de alta velocidad y servo, hidráulica de agua, servicio estático-disipativo |
| PTFE con carga de vidrio | −55 a +220 °C | Alrededor de 3 m/s | Medio | Neumática general e hidráulica de baja presión, volumen sensible al coste |
| Resina fenólica con tejido | −50 a +130 °C | 0,5–1 m/s | Muy alto | Carga lateral elevada a baja velocidad: minería, acería, prensa hidráulica, cilindros de gran diámetro |
| PEEK (sin relleno o con relleno de carbono/fibra de vidrio) | −50 a +250 °C, algunas calidades hasta 280 °C | Medio | Alta | Temperatura elevada combinada con exposición química, submarino, semiconductores, equipos criogénicos de GNL |
| POM / PA (acetal, nailon) | −40 a +120 °C | Alrededor de 1 m/s | Ligera a media | Cilindros neumáticos y pequeños actuadores de baja presión donde el coste es lo prioritario |
Dos filas de esa tabla provocan la mayoría de las discusiones en una revisión de diseño. La primera es el fenólico: soporta la carga más alta de todos estos materiales y tiene el límite de velocidad más bajo, que es lo contrario de lo que la mayoría espera de una pieza de “desgaste”. La segunda es el PEEK: a menudo se especifica como una mejora premium cuando el problema real es el acabado superficial o la profundidad de la ranura, y entonces falla con el mismo intervalo que la pieza barata a la que sustituyó.
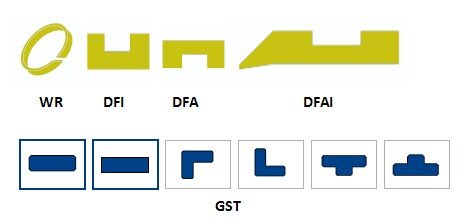
La forma del perfil importa tanto como el compuesto. Las secciones rectangulares con bordes achaflanados o redondeados son estándar porque una esquina afilada se clava en el radio de la ranura bajo carga e inicia una grieta. Algunos diseños añaden un patrón de ranuras o hendiduras en la cara de deslizamiento para retener aceite; las caras lisas ofrecen la menor fricción pero la menor tolerancia a una lubricación marginal. Los códigos de perfil de la imagen anterior —variantes rectangular simple, ranurada y escalonada— existen porque el mismo compuesto se comporta de forma distinta según dónde incida la carga sobre la sección.
PTFE con relleno: elegir el relleno adecuado
El PTFE por sí solo es un mal material para cojinetes. Fluencia bajo carga, apenas tiene resistencia al desgaste en deslizamiento en seco y se dilata unas diez veces más que el acero ante un aumento de 100 °C. Los rellenos corrigen lo suficiente como para convertirlo en el material de guía más utilizado del sector, y la elección del relleno es una verdadera decisión de ingeniería.
Bronce aumenta la resistencia a la compresión y la conductividad térmica. El calor generado en la zona de contacto se disipa hacia las partículas de bronce y sale a través del anillo en lugar de acumularse en un punto caliente en la superficie. Por eso las calidades con relleno de bronce dominan el servicio hidráulico de alta carga. La contrapartida es que el bronce es más duro que el taladro en condiciones de lubricación marginal, y un funcionamiento en seco puede pulir o rayar un tubo bruñido.
Carbono y grafito proporcionan la menor fricción y el mejor comportamiento en seco, además de propiedades antiestáticas que importan en atmósferas explosivas y en algunos sistemas de combustible. La capacidad de carga es menor que la del bronce, por lo que las calidades de carbono son adecuadas para servicio de alta velocidad y menor presión, como cilindros servo y hidráulica de agua.
Fibra de vidrio es la opción económica. Mejora la resistencia a la fluencia y la estabilidad dimensional, funciona bien hasta unos 3 m/s y es habitual en cilindros neumáticos y hidráulicos ligeros. El vidrio es abrasivo contra un vástago de cromo duro si el anillo llega a funcionar en seco.

Dos notas prácticas de la inspección de recepción. Primero, el contenido de relleno no es visible, y dos anillos que parecen idénticos pueden diferir en un 15 % de bronce en peso. Solicite la designación del compuesto y un certificado de lote, no solo “PTFE bronce”. Segundo, el PTFE virgen nunca debe usarse como anillo de guía, por baja que sea la carga: fluye en frío fuera de la ranura en pocos meses y el pistón cae sobre el taladro.
Tejido fenólico: sigue siendo la respuesta para alta carga a baja velocidad
Los anillos de guía fenólicos se fabrican con tejido de algodón impregnado de resina fenólica y curado bajo presión hasta formar un laminado denso. El resultado es un anillo duro y dimensionalmente estable con una resistencia a la compresión del orden de 300 N/mm² —varias veces lo que puede soportar un compuesto de PTFE con relleno— y un precio que se sitúa entre el PTFE y el PEEK.
Lo que no puede hacer es girar rápido. El techo práctico está en torno a 0,5–1 m/s, y por encima de eso el calor por fricción no tiene adónde ir: el fenólico es mal conductor, la superficie se vitrifica y el anillo se desgasta rápidamente o agarrota. La temperatura es el segundo límite; la mayoría de las calidades de tejido llegan como máximo a 120–130 °C, lo que las descarta para sistemas hidráulicos calientes y para la mayoría de equipos móviles que trabajan cerca del calor del escape o de los frenos.
Donde el fenólico se gana su lugar es exactamente donde fallan las alternativas: cilindros de gran diámetro con cargas laterales elevadas a baja velocidad. Equipos de minería, prensas hidráulicas, cizallas de acería, actuadores de compuertas y amortiguadores. Un cilindro de prensa de 400 mm de diámetro con un conjunto móvil de 3 toneladas y una velocidad de cierre de 30 mm/s es una aplicación fenólica, y un anillo de PTFE con relleno de bronce en esa posición se deformará y será expulsado de la ranura.

Las calidades de tejido también se suministran en tira en lugar de anillos acabados, lo que importa para trabajos de reparación: un equipo de mantenimiento puede cortar y montar una tira in situ sin desmontar el pistón del vástago. La precisión del corte pasa entonces a ser la variable de calidad, y un corte basto con una holgura de 3 mm es un fallo futuro.
PEEK: cuando la temperatura y la química descartan a los otros dos
El PEEK está por encima de los otros dos en temperatura y resistencia química, y por debajo del fenólico en carga puramente compresiva. El PEEK sin relleno funciona hasta unos 250 °C de forma continua, conserva su módulo mucho mejor que el PTFE a esa temperatura y resiste casi todos los fluidos hidráulicos, disolventes y químicas de agua de producción, excepto el ácido sulfúrico concentrado y algunos halógenos. Los proveedores que moldean o mecanizan juntas de PEEK para servicio de petróleo y gas, como Precision Polymer Engineering, publican datos de cualificación frente a esos fluidos que merece la pena leer antes de liberar un material a un plano.
Las aplicaciones en las que es la única respuesta sensata comparten un patrón: temperatura elevada más un fluido que ataca o plastifica otros polímeros. Herramientas de fondo de pozo y equipos submarinos expuestos a fluidos de producción agrios. Sistemas de transferencia criogénica donde el PTFE se vuelve frágil y el POM se rompe. Equipos de semiconductores y analíticos donde la desgasificación debe ser mínima. Líneas alimentarias y farmacéuticas que se limpian a diario con vapor o sosa cáustica.
El PEEK reforzado con fibra de carbono amplía el rango de carga y se usa en equipos de válvulas criogénicas y de GNL de gran tamaño, donde la alternativa es una guía metálica con un problema de lubricación. El PEEK con relleno de vidrio cambia algo de resistencia por estabilidad dimensional y coste.

La precaución con el PEEK es la disciplina de costes. Cuesta aproximadamente de tres a cinco veces más que un anillo de PTFE con relleno de bronce del mismo tamaño, y no corrige una ranura que es 0,2 mm demasiado profunda ni un taladro con un Ra de 1,6 µm y una marca de herramienta visible. Según nuestra experiencia, alrededor de un tercio de los anillos de guía de PEEK que cotizamos como recambio van a posiciones en las que el fallo original no tenía nada que ver con el material.
Ranura y espesor de pared: donde empiezan la mayoría de los problemas de guía
La referencia internacional para los alojamientos de anillos de guía es la ISO 10766:2014, Transmisiones hidráulicas — Cilindros — Dimensiones de alojamiento para anillos de cojinete cortados de sección rectangular para pistones y vástagos. Define la anchura de ranura, el diámetro de ranura y las tolerancias para taladros de 16 mm a 500 mm y vástagos de 12 mm a 450 mm. Deliberadamente no define el anillo en sí, porque la construcción del anillo es específica de cada fabricante. Esa separación es el origen de un error de compra habitual: un comprador pide según ISO 10766 y supone que el anillo encajará en cualquier ranura fabricada según la norma, cuando en realidad el espesor del anillo debe coincidir con la profundidad de ranura específica de la serie utilizada. Los fabricantes de juntas como Hallite publican sus gamas de anillos de guía frente a esas series de alojamiento, que es la forma más rápida de comprobar si una ranura de un plano es estándar.
Tres reglas dimensionales deciden si el montaje funciona:
Espesor radial frente a profundidad de ranura. El anillo debe asentarse en la ranura con una pequeña protuberancia controlada: suficiente para mantener el pistón separado del taladro, no tanta como para quedar aplastado. Si el anillo es demasiado fino, el pistón toca el tubo y el anillo no hace nada. Si es demasiado grueso, el anillo queda tan precargado que la fricción aumenta, la pared de la ranura cede y, en un prensaestopas, la junta del vástago queda pinzada. La tolerancia de espesor en anillos mecanizados suele estar en la banda de 0 a −0,05 mm; con cualquier holgura mayor, la protuberancia varía a lo largo de la circunferencia.
Anchura de banda frente a diámetro. Una regla práctica es una anchura de banda de guía de al menos 0,2 × el diámetro del vástago para la guía del vástago y 0,1 × el diámetro del pistón para la guía del pistón, con la longitud fijada por el cálculo de presión de apoyo anterior. Las bandas estrechas en taladros grandes son la causa más común de que el pistón se incline y de desgaste unilateral de la junta.
Estado del borde de la ranura. Achaflane y desbarbe todos los bordes de la ranura. Una rebaba levantada en la pared lateral de la ranura raya el anillo durante su instalación, y una esquina interna afilada concentra tensiones hasta que el anillo se agrieta en ese punto. Redondee o achaflane las esquinas de la ranura para que coincidan con el tratamiento de bordes del anillo.
Otra dimensión que se olvida es la separación entre las dos bandas de guía de un pistón. Colocarlas en los extremos del pistón proporciona el brazo de momento más largo y la menor presión de apoyo. Colocarlas juntas para “ahorrar espacio” duplica la carga por banda y permite que el pistón bascule.
Holgura de corte, instalación y el taladro contra el que desliza
Los anillos de guía casi siempre son partidos para poder montarlos sobre un pistón sin desmontar el vástago. La holgura de ese corte es una dimensión calculada, no un sobrante de fabricación.
Cálculo de la holgura. El anillo se dilata con la temperatura y con la absorción de fluido. La holgura mínima debe absorber esa dilatación más la acumulación de tolerancias:
Z = π × (D − t) × ΔT × α + Zmín.
donde D es el diámetro de la ranura, t el espesor del anillo, ΔT el aumento de temperatura en servicio, α el coeficiente de dilatación lineal y Zmín. un pequeño margen de instalación. El coeficiente de dilatación es donde los materiales divergen notablemente: el PTFE sin carga es de aproximadamente 12 × 10⁻⁵/K, el PEEK de aproximadamente 4,7 × 10⁻⁵/K, y los laminados fenólicos aún menos. Una holgura dimensionada para PTFE en un anillo de PEEK es aproximadamente tres veces mayor de lo necesario, lo que reduce el área de contacto y la capacidad de carga.
Tipo de corte. Un corte a tope recto es el más económico y el menos estable: bajo carga, los dos extremos pueden solaparse o separarse. Un corte en bisel de 30° o 45° proporciona una junta mucho más estable y es estándar en los anillos de mejor calidad. Los cortes escalonados se utilizan cuando el anillo no debe abrirse en absoluto bajo carga radial.
Acabado del taladro y del vástago. La superficie de contacto sobre la que desliza la guía debe estar en el rango de 0,2–0,6 µm Ra para servicio hidráulico, rectificada en lugar de torneada, sin paso helicoidal. Un acabado torneado con un paso pronunciado actúa como un transportador de tornillo y empuja el aceite más allá del retén; un acabado rectificado rugoso desgasta el anillo y el retén a la vez. El cromo duro en los vástagos debe estar libre de poros; el cromo poroso actúa como una lija para el anillo.
Instalación. Caliente el anillo en aceite o agua a 80–100 °C si está rígido, ábralo solo lo necesario y nunca utilice una herramienta afilada para hacer palanca sobre el borde de una ranura. La tira de material normalmente se corta a medida en obra, y el útil de corte importa más que el cuchillo: un bloque de inglete que mantiene 45° da una junta que cierra correctamente, mientras que un corte a mano deja una holgura que se ensancha bajo carga. Los distribuidores que suministran tanto tira como anillos acabados, ERIKS entre ellos, normalmente también tienen en stock las herramientas de corte. Tras el montaje, compruebe que la holgura sea uniforme y que el anillo gire libremente en su ranura sin balancearse.
Signos de fallo y qué le indican
Cuando un cilindro vuelve con un retén con fugas y una guía desgastada, normalmente se culpa a la guía. Leer el patrón de desgaste le indica si eso es justo.
| Lo que se ve | Causa más probable | Qué cambiar |
|---|---|---|
| Desgaste uniforme en todo el perímetro, espesor del anillo reducido, taladro pulido | Vida útil normal alcanzada, o aceite contaminado que actúa como compuesto de lapeado | Filtración y sustitución: no hay nada más que corregir |
| Desgaste intenso solo en un arco, el lado opuesto apenas tocado | Carga lateral superior a la de diseño, o banda única estrecha que permite el basculamiento | Añadir una segunda banda, ensanchar las bandas, recalcular la presión de apoyo |
| Anillo expulsado de la ranura, bordes deformados, sección “abombada” | Presión de apoyo superior a la carga admisible del compuesto, o temperatura por encima del límite | Fenólico o PEEK, banda más ancha, menor carga |
| Anillo partido en la junta, holgura cerrada a cero | Holgura insuficiente para la dilatación térmica; el anillo se sobrecalentó | Recalcular Z, comprobar el tipo de corte |
| Grietas longitudinales, superficie de deslizamiento vitrificada | Anillo fenólico funcionando por encima de su límite de velocidad; calor por fricción | Cambiar a PTFE con carga, reducir la velocidad |
| Anillo intacto pero retén extrusionado en un lado | Protrusión de la guía demasiado pequeña: el pistón toca el taladro, el retén absorbe la holgura | Corregir el espesor del anillo según la profundidad de la ranura |
| Depósitos negros, anillo reblandecido, crecimiento dimensional | Incompatibilidad con el fluido: a menudo éster o agua-glicol frente a una guía de PA o POM | Comprobar la compatibilidad con el fluido, cambiar de familia |
La última fila de esa tabla merece un comentario. Los materiales de guía se eligen tan a menudo por su función mecánica que la compatibilidad con el fluido se trata como algo secundario. Un anillo de guía de nailon en un sistema de agua-glicol absorbe humedad, crece, cierra su holgura y se agarrota; un anillo de POM en un fluido éster resistente al fuego se reblandece. Ambos fallos parecen “material barato” y en realidad son material incorrecto.
Especificación y compra: tolerancias, tipo de corte, informes de ensayo
Los anillos de guía son piezas de bajo coste con un efecto desproporcionado en las reclamaciones de garantía, y el pedido de compra es donde ese riesgo se controla o se pierde. Una especificación que sobrevive a un cambio de proveedor necesita cinco cosas:
- Compuesto, no color. Escriba el tipo y el contenido de carga, por ejemplo “PTFE + 40 % bronce, resistencia a la tracción mínima de 20 MPa”. “PTFE bronce” por sí solo abarca desde un 15 % hasta un 60 % de carga, y la diferencia se manifiesta como un cambio del 50 % en la tasa de desgaste.
- Dimensiones con tolerancias. Diámetro exterior, diámetro interior, espesor y anchura, cada uno con su propia banda. Un espesor de 0/−0,05 mm es típico en anillos mecanizados; con cualquier valor más holgado, la protrusión varía a lo largo de la circunferencia y la compresión del retén varía con ella.
- Tipo de corte. Corte en bisel de 45° con una holgura especificada y un borde desbarbado. Un corte a tope es más económico y se abre bajo carga; el patrón de desgaste se desplaza entonces hacia un lado del taladro.
- Condiciones de servicio. Temperatura continua y de pico, nombre y concentración del fluido, estimación de la carga lateral. La temperatura y el fluido deciden la familia; la carga solo decide la anchura.
- Trazabilidad. Código de lote marcado en la pieza, informe dimensional por lote, certificado de material. Cuando aparece un fallo 18 meses después, el código de lote es el único vínculo con el compuesto que realmente se utilizó.
El embalaje también debe estar en la lista. Un anillo guía almacenado doblado en una bolsa adquiere una deformación permanente y nunca volverá a girar correctamente; un embalaje plano con una fecha de moldeo o curado en la etiqueta no es pedir demasiado.
Dos realidades del abastecimiento. Primero, el anillo guía es la pieza en la que un distribuidor tiene más probabilidades de sustituir un compuesto más barato sin decirlo, porque nadie lo ve una vez cerrado el cilindro: las tablas de referencias cruzadas que Seal Sales y casas similares publican son útiles para la identificación, pero no dicen nada sobre el compuesto. Segundo, el plazo de entrega de los anillos de fenólico y PEEK es más largo que el del PTFE porque las formas en bruto se prensan y curan en lugar de extruirse, así que trátelos como artículos de plazo largo cuando un cilindro esté en una ruta crítica.
Referencia rápida: qué guía para qué servicio
| Servicio | Primera opción | Alternativa aceptable | Evitar |
|---|---|---|---|
| Hidráulica móvil, 200–350 bar, 0,5 m/s, aceite | PTFE con carga de bronce | PTFE con carga de carbono | PTFE virgen, POM |
| Cilindro servo o proporcional, baja velocidad, movimiento preciso | PTFE con carga de carbono/grafito | PTFE con carga de bronce con cara ranurada | Tejido fenólico (stick-slip) |
| Cilindro de prensa o minería, carga lateral elevada, por debajo de 0,3 m/s | Tejido fenólico | PEEK para mayor temperatura | PTFE con carga de vidrio |
| Hidráulica de agua o agua-glicol | PTFE con carga de bronce o carbono | PEEK | PA, POM (hinchamiento por humedad) |
| Por encima de 150 °C o química agresiva | PEEK | PTFE con carga de carbono hasta 250 °C | Fenólico, PA, POM |
| Criogénico por debajo de −50 °C | PTFE con carga de carbono o PEEK | UHMWPE hasta −100 °C | Fenólico, POM |
| Neumática, aire seco, prioridad en coste | PTFE con carga de fibra de vidrio o POM | PA | Fenólico (fricción, sin lubricación) |
Lea la tabla como punto de partida y confirme después con el cálculo de presión de apoyo y la ficha técnica del compuesto. Los casos en los que un anillo guía falla prematuramente son casi siempre aquellos en los que la carga se estimó en lugar de calcularse, y el material se eligió de la página de un catálogo en lugar de según el servicio. Cortamos anillos guía y bandas de desgaste a partir de tira de stock y formas moldeadas, y las piezas mecanizadas de PEEK y fenólico salen del mismo línea de plásticos de ingeniería. Si el cilindro ya está en servicio y presenta fugas, el juntas de pistón suele ser la pieza que se sustituye primero; revise la guía antes de volver a montarlo, porque una junta nueva sobre un pistón torcido es una reparación repetida. Para el lado de presión del mismo problema, extrusión de la junta a alta presión aborda cómo interactúan el huelgo y los anillos de respaldo con lo que hace la guía, y selección de junta de vástago frente a junta de pistón explica por qué las dos posiciones necesitan una guía diferente.
Guías, bandas y el taladro por el que deslizan
Los anillos guía y las bandas de desgaste de las cuatro familias que compara este artículo se mecanizan aquí: PTFE con carga en grados de vidrio, carbono, bronce y grafito, laminado de tejido fenólico, PEEK y compuestos de PEEK. Formas macizas, partidas y con corte escalonado, con espesor de pared y huelgo de corte hechos según el plano en lugar de según la medida de stock más próxima.
Los problemas de las guías empiezan en la ranura, así que comprobamos el espesor de pared frente a la carga lateral, el huelgo de corte frente al taladro y la temperatura, y el chaflán de entrada frente a cómo se insertará realmente el pistón. Un anillo guía 0,1 mm demasiado grueso no falla en la puesta en marcha: falla en el primer ciclo en caliente, y se lleva consigo la junta.
Envíe la carga lateral, el taladro, la carrera y la temperatura junto con el plano de la ranura a sales@bosssealing.com, y le propondremos la familia, el espesor de pared y el corte, con precio y plazo de entrega, normalmente en un día. La revisión de ingeniería es gratuita, y los formulario de contacto llega a los mismos ingenieros.