
Направляющее кольцо ничего не герметизирует, и именно поэтому оно определяет, как долго прослужат окружающие его уплотнения. Когда поршень или шток движется со смещением от оси, основное уплотнение вынуждено перекрывать зазор, который с одной стороны шире, чем с другой, и оно выдавливается, выкрашивается или изнашивается по одной дуге, пока не начнёт течь. Направляющее кольцо — также называемое опорным кольцом, кольцом износа, направляющей лентой или подшипниковым кольцом — воспринимает эту боковую нагрузку прежде, чем она дойдёт до уплотнения. Ошибётесь с ним — и никакой состав уплотнения не спасёт цилиндр. Сделаете правильно — и стандартное уплотнение из NBR или PU будет работать годами по поверхности, которой оно даже не касается.
В этой статье рассматривается логика подбора, которую мы применяем, когда клиенты присылают нам чертёж цилиндра: как оценить боковую нагрузку, как соотносятся три основных семейства материалов, какими должны быть размеры канавки и какие признаки отказа указывают на направляющую, а не на уплотнение. Большинство эксплуатационных отказов, которые мы анализируем в этой категории, вовсе не являются отказами материала. Это проблемы толщины, зазора или поверхности, которые выявила бы проверка чертежа.
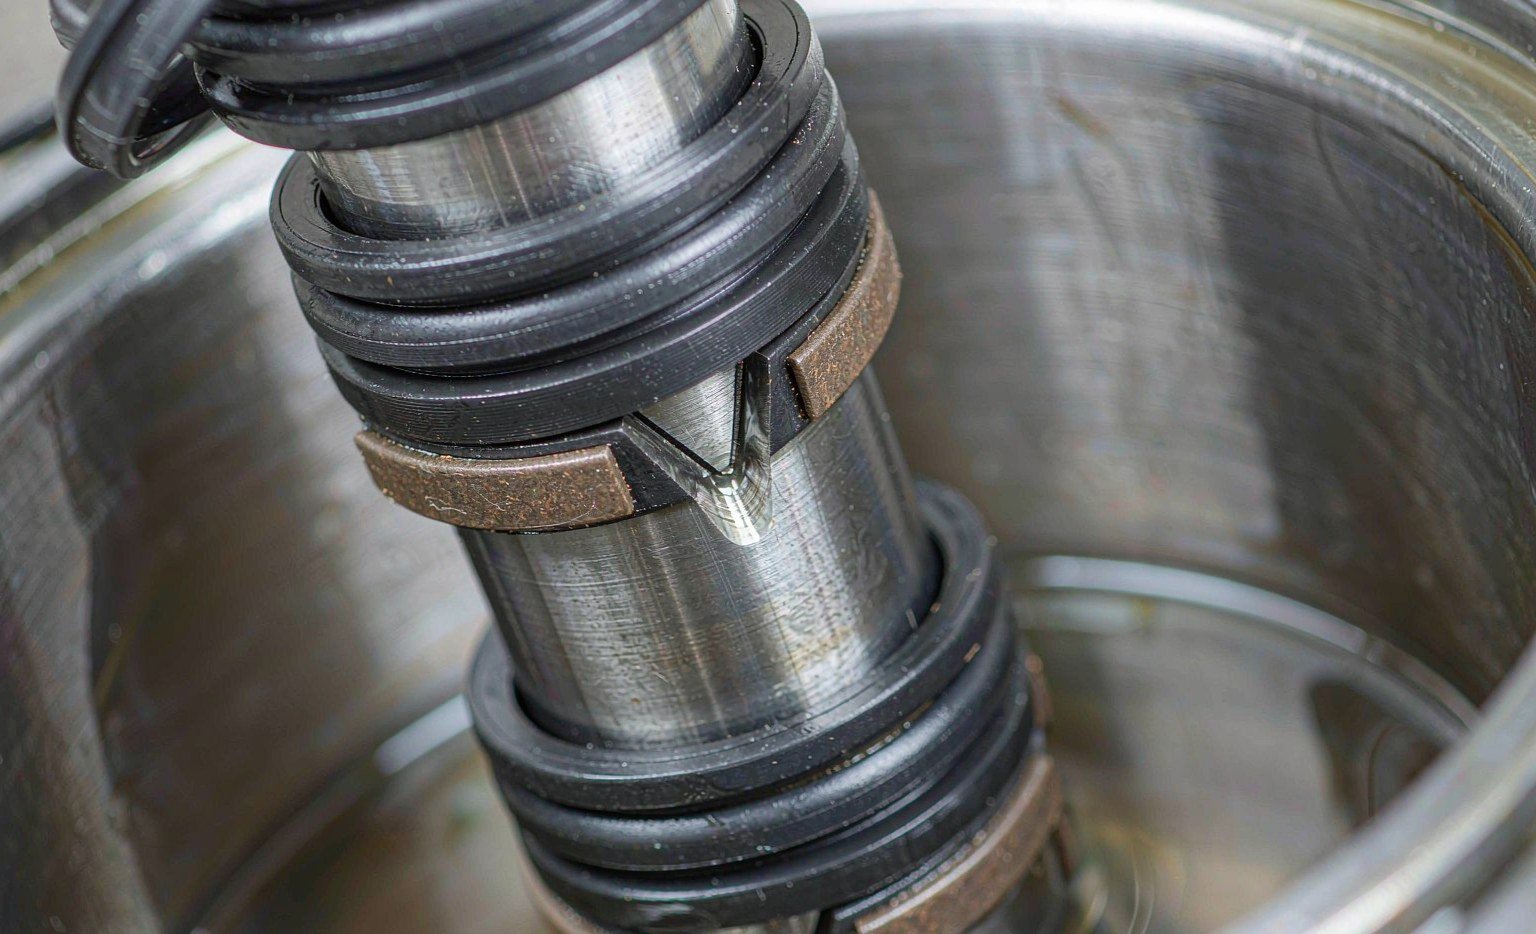
Что делает направляющее кольцо, чего не может уплотнение
У гидравлического или пневматического цилиндра на одной и той же поверхности скольжения есть две отдельные задачи. Одна — удерживать давление, и это задача уплотнения. Другая — сохранять соосность подвижной части с расточкой, и это задача направляющей. Направление «металл по металлу» — бронзовая втулка, работающая непосредственно по хромированному штоку, или юбка поршня, скользящая по хонингованному цилиндру, — работает, и старые конструкции цилиндров использовали его десятилетиями. Но оно также превращает любую боковую нагрузку в адгезионный износ двух дорогостоящих деталей и передаёт вибрацию прямо в канавку уплотнения.
Полимерное направляющее кольцо заменяет эту пару «металл по металлу» на пару «металл по полимеру». Из этой замены следуют четыре вещи:
Путь радиальной нагрузки. Боковая нагрузка от штока, который не идеально выставлен по оси, от тяги, толкающей под углом, или от веса горизонтального поршня и штока, передаётся направляющим кольцом в стенку расточки по определённой площади контакта. Уплотнение её не воспринимает.
Соосность. Две направляющие ленты, разнесённые по поршню, или одна лента на поршне плюс одна в уплотнительном узле удерживают ось. Одна узкая лента позволяет поршню перекашиваться; перекошенный поршень с одной стороны поджимает уплотнение, а с другой открывает зазор.
Меньшее трение и отсутствие скачкообразного движения. Наполненный PTFE имеет динамический коэффициент трения примерно в диапазоне 0,05–0,15 по стали, и его статическое и динамическое значения близки. Именно эта близость устраняет рывки при движении на малой скорости, которые создаёт сухое эластомерное уплотнение.
Стойкость к загрязнениям. Полимерная лента мягче расточки и может вдавливать мелкие частицы вместо того, чтобы протаскивать их по уплотняющей поверхности. В загрязнённых условиях она также работает как дополнительный грязесъёмник.
Практическое следствие: цилиндр с изношенным направляющим кольцом течёт даже при целом уплотнении, потому что уплотнение вынуждено выполнять работу по геометрии. Механики, которые меняют уплотнение и пропускают направляющую, обычно видят ту же течь снова в течение нескольких недель.
Начинайте с боковой нагрузки, а не с материала
Выбор материала — это второй вопрос. Первый — какую радиальную силу должна воспринимать направляющая, потому что это число задаёт контактное давление, а контактное давление задаёт и материал, и ширину ленты.
Расчёт удельного давления в подшипнике короткий:
p = F / (d × L)
где p — удельная нагрузка в Н/мм², F — радиальная сила в Н, d — диаметр скольжения в мм и L — суммарная осевая длина контакта всех направляющих лент в мм. Для поршня с двумя лентами шириной 8 мм, L составляет 16 мм, а не 8.
Сама сила — это то, что инженеры недооценивают. Важны три составляющие:
Собственный вес. Для горизонтального цилиндра масса поршня и штока постоянно действует на направляющую. Узел штока и поршня массой 100 кг при расточке 100 мм даёт примерно 1 кН ещё до приложения любой рабочей нагрузки.
Боковая нагрузка от тяги. Цилиндр с проушинным креплением, приводящий рычаг, испытывает радиальную составляющую, которая может в несколько раз превышать осевое усилие. Если шток направляется конструкцией машины, а не цилиндром, направляющая цилиндра воспринимает лишь часть — но если шток направляется только цилиндром, она воспринимает всё.
Несоосность и прогиб. Длинноходовой цилиндр с тяжёлым штоком прогибается под собственным весом; направляющая в уплотнительном узле воспринимает реакцию. Прогиб трубы под давлением добавляется к этому.
Опубликованные данные по компаундам задают верхний предел. Одна марка PTFE с углеродным наполнителем, широко применяемая в направляющих кольцах, рассчитана примерно на 15 Н/мм² удельной нагрузки при 25 °C, 12 Н/мм² при 80 °C и 8 Н/мм² при 120 °C — напоминание о том, что допустимая нагрузка падает с температурой, а не только со скоростью. Проектируйте с коэффициентом запаса не менее 2 по расчётному давлению и сверяйте значение с паспортом конкретного компаунда, а не с обобщённой цифрой для PTFE, потому что наполнители меняют его в два раза и более.
Четыре семейства материалов рядом
Почти каждое направляющее кольцо в промышленной эксплуатации относится к одному из четырёх семейств. Различия, важные при выборе, — это скорость, температура, нагрузка и стоимость, именно в таком порядке по частоте. Приведённые ниже диапазоны соответствуют опубликованным данным ведущих производителей уплотнений — данные Trelleborg по уплотнительным решениям служат разумной перекрёстной проверкой, когда каталог поставщика даёт только одно число.
| Материал | Диапазон температур | Макс. скорость скольжения | Несущая способность | Где применяется |
|---|---|---|---|---|
| ПТФЭ с бронзовым наполнителем | −60…+260 °C | До 15 м/с | Средняя или высокая | Общие гидравлические цилиндры, цилиндры экскаваторов и прессов, машины для литья под давлением — марка по умолчанию |
| PTFE с углеродным / графитовым наполнителем | −60…+250 °C | До 15 м/с | Среда | Высокоскоростные и сервоцилиндры, водная гидравлика, антистатическая эксплуатация |
| PTFE со стекловолоконным наполнителем | −55…+220 °C | Около 3 м/с | Среда | Общая пневматика и низконапорная гидравлика, чувствительные к стоимости серийные изделия |
| Фенольная смола с тканью | −50…+130 °C | 0,5–1 м/с | Очень высокая | Высокая боковая нагрузка при низкой скорости: горнодобывающая техника, сталелитейные заводы, гидравлические прессы, цилиндры большого диаметра |
| PEEK (ненаполненный или с наполнением углеродом/стекловолокном) | −50…+250 °C, некоторые марки до 280 °C | Среда | Высокая | Высокая температура в сочетании с химическим воздействием, подводные системы, полупроводниковая промышленность, криогенное оборудование для СПГ |
| POM / PA (ацеталь, нейлон) | −40…+120 °C | Около 1 м/с | От лёгкой до средней | Пневматические цилиндры и малые приводы низкого давления, где решающим фактором является стоимость |
Две строки в этой таблице вызывают большинство споров на конструкторском совещании. Первая — фенольная: она выдерживает наибольшую нагрузку из всех этих материалов и имеет самый низкий предел скорости, что противоположно тому, что большинство людей ожидает от “изнашиваемой” детали. Вторая — PEEK: его часто указывают как премиальное улучшение, когда реальная проблема заключается в чистоте поверхности или глубине канавки, и тогда он выходит из строя через тот же интервал, что и дешёвая деталь, которую он заменил.
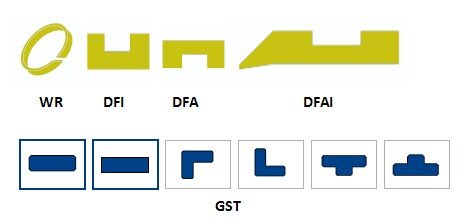
Форма профиля важна не меньше, чем состав. Прямоугольные сечения со скошенными или скруглёнными кромками являются стандартом, потому что острая кромка врезается в галтель канавки под нагрузкой и инициирует трещину. Некоторые конструкции добавляют канавки или углубления на рабочей поверхности для удержания масла; гладкие поверхности обеспечивают наименьшее трение, но и наименьший допуск на граничную смазку. Коды профилей на изображении выше — обычный прямоугольный, с канавками и ступенчатые варианты — существуют потому, что один и тот же состав ведёт себя по-разному в зависимости от того, куда приходится нагрузка на сечении.
Наполненный PTFE: выбор правильного наполнителя
Сам по себе PTFE — плохой материал для подшипников. Он ползёт под нагрузкой, практически не обладает износостойкостью при сухом скольжении и расширяется примерно в десять раз сильнее стали при повышении температуры на 100 °C. Наполнители исправляют это в достаточной мере, чтобы сделать его наиболее широко используемым направляющим материалом в отрасли, и выбор наполнителя является настоящим инженерным решением.
Бронза повышает прочность на сжатие и теплопроводность. Тепло, выделяющееся в зоне контакта, уходит в частицы бронзы и отводится через кольцо, вместо того чтобы создавать горячую точку на поверхности. Именно поэтому марки с бронзовым наполнением доминируют в гидравлике высоких нагрузок. Обратная сторона: бронза твёрже расточки при граничной смазке, и работа без смазки может отполировать или задрать хонингованный цилиндр.
Углерод и графит обеспечивают наименьшее трение и наилучшее поведение при сухом трении, а также антистатические свойства, которые важны во взрывоопасных средах и в некоторых топливных системах. Несущая способность ниже, чем у бронзы, поэтому углеродные марки подходят для высокоскоростных режимов с более низким давлением, таких как сервоцилиндры и водяная гидравлика.
Стекловолокно — это экономичный вариант. Оно улучшает стойкость к ползучести и размерную стабильность, хорошо работает до примерно 3 м/с и распространено в пневматических и лёгких гидравлических цилиндрах. Стекло абразивно по отношению к хромированному штоку, если кольцо когда-либо работает без смазки.

Два практических замечания из входного контроля. Во-первых, содержание наполнителя не видно, и два кольца, выглядящих одинаково, могут различаться на 15% по массе бронзы. Запрашивайте обозначение состава и сертификат партии, а не просто “PTFE бронза”. Во-вторых, первичный PTFE никогда не следует использовать в качестве направляющего кольца, независимо от того, насколько низка нагрузка — он холодным течением выходит из канавки в течение нескольких месяцев, и поршень опускается на расточку.
Фенольная ткань: по-прежнему решение для высоких нагрузок при низкой скорости
Фенольные направляющие кольца изготавливаются из хлопчатобумажной ткани, пропитанной фенольной смолой и отверждённой под давлением в плотный слоистый материал. Результат — твёрдое, размерно стабильное кольцо с прочностью на сжатие в диапазоне 300 Н/мм² — в несколько раз выше, чем может выдержать наполненный состав PTFE — и ценой, которая находится между PTFE и PEEK.
Чего оно не может — работать на высокой скорости. Практический предел составляет около 0,5–1 м/с, и выше этого тепло трения некуда отводить: фенол плохо проводит тепло, поверхность глянцуется, и кольцо либо быстро изнашивается, либо заклинивает. Температура — второй предел; большинство тканевых марок имеют верхний предел 120–130 °C, что исключает их из горячих гидравлических систем и большинства мобильной техники, работающей вблизи выхлопа или тепла тормозов.
Фенол оправдывает своё место именно там, где альтернативы не справляются: цилиндры большого диаметра с высокими боковыми нагрузками при низкой скорости. Горнодобывающее оборудование, гидравлические прессы, ножницы сталелитейных заводов, затворы и приводы заслонок. Прессовый цилиндр с расточкой 400 мм с подвижным узлом массой 3 тонны и скоростью закрытия 30 мм/с — это фенольное применение, и кольцо из PTFE с бронзовым наполнением в этом положении деформируется и будет выдавлено из канавки.

Тканевые марки также поставляются в виде полосы, а не готовых колец, что важно для ремонтных работ: бригада технического обслуживания может отрезать и установить полосу на месте, не снимая поршень со штока. Точность резки тогда становится переменной качества, и грубый рез с зазором 3 мм — это будущий отказ.
PEEK: когда температура и химия исключают оба предыдущих варианта
PEEK превосходит два других материала по температуре и химической стойкости и уступает фенолу по чистой сжимающей нагрузке. Ненаполненный PEEK работает непрерывно примерно до 250 °C, сохраняет свой модуль гораздо лучше, чем PTFE, при этой температуре, и противостоит почти любой гидравлической жидкости, растворителю и химии пластовой воды, кроме концентрированной серной кислоты и некоторых галогенов. Поставщики, которые формуют или обрабатывают уплотнения из PEEK для нефтегазовой отрасли, такие как Precision Polymer Engineering, публикуют квалификационные данные по этим жидкостям, которые стоит прочитать до того, как материал будет допущен к чертежу.
Применения, где он является единственным разумным ответом, имеют общую закономерность: высокая температура плюс жидкость, которая атакует или пластифицирует другие полимеры. Скважинные инструменты и подводное оборудование, подверженные воздействию кислых пластовых флюидов. Криогенные системы перекачки, где PTFE становится хрупким, а POM раскалывается. Полупроводниковое и аналитическое оборудование, где газовыделение должно быть минимальным. Пищевые и фармацевтические линии, которые ежедневно очищаются паром или каустиком.
PEEK, армированный углеродным волокном, расширяет диапазон нагрузок и используется в крупной криогенной арматуре и арматуре для СПГ, где альтернативой является металлическая направляющая с проблемой смазки. PEEK со стекловолокном жертвует частью прочности ради размерной стабильности и стоимости.

Осторожность с PEEK — это ценовая дисциплина. Он примерно в три-пять раз дороже кольца из PTFE с бронзовым наполнением того же размера, и он не исправляет канавку, которая на 0,2 мм слишком глубока, или расточку с Ra 1,6 мкм и видимым следом инструмента. По нашему опыту, около трети направляющих колец из PEEK, которые мы предлагаем в качестве замены, устанавливаются в позиции, где первоначальный отказ не имел ничего общего с материалом.
Канавка и толщина стенки: где начинается большинство проблем с направляющими
Международным стандартом для посадочных мест направляющих колец является ISO 10766:2014, Гидроприводы объёмные — Цилиндры — Размеры посадочных мест для разрезных опорных колец прямоугольного сечения для поршней и штоков. Он определяет ширину канавки, диаметр канавки и допуски для расточек от 16 мм до 500 мм и штоков от 12 мм до 450 мм. Он намеренно не определяет само кольцо, поскольку конструкция кольца зависит от производителя. Это разделение является источником распространённой ошибки при закупке: покупатель заказывает по ISO 10766 и предполагает, что кольцо подойдёт к любой канавке, изготовленной по стандарту, тогда как на самом деле толщина кольца должна соответствовать конкретной глубине канавки используемой серии. Производители уплотнений, такие как Hallite , публикуют свои ассортименты направляющих колец в соответствии с этими сериями посадочных мест, что является самым быстрым способом проверить, является ли канавка на чертеже стандартной.
Три размерных правила определяют, будет ли сборка работать:
Радиальная толщина относительно глубины канавки. Кольцо должно сидеть в канавке с небольшим контролируемым выступом — достаточным, чтобы удерживать поршень от касания расточки, но не настолько большим, чтобы его раздавило. Если кольцо слишком тонкое, поршень касается цилиндра, и кольцо ничего не делает. Если оно слишком толстое, кольцо предварительно нагружено настолько сильно, что трение возрастает, стенка канавки деформируется, а в уплотнительном узле зажимается уплотнение штока. Допуск на толщину обработанных колец обычно находится в диапазоне от 0 до −0,05 мм; при более свободном допуске выступ изменяется по окружности.
Ширина полосы относительно диаметра. Практическое правило: ширина направляющей полосы не менее 0,2 × диаметра штока для направления штока и 0,1 × диаметра поршня для направления поршня, при этом длина определяется расчётом удельного давления, приведённым выше. Узкие полосы на больших расточках — наиболее частая причина перекоса поршня и одностороннего износа уплотнения.
Состояние кромок канавки. Снимайте фаску и заусенцы с каждой кромки канавки. Выступающий заусенец на боковой стенке канавки царапает кольцо при установке, а острая внутренняя кромка концентрирует напряжение, пока кольцо не треснет в этом месте. Скругляйте или снимайте фаску с углов канавки в соответствии с обработкой кромок кольца.
Ещё один размер, о котором забывают, — это зазор между двумя направляющими полосами на поршне. Размещение их на крайних концах поршня даёт наибольшее плечо момента и наименьшее удельное давление. Размещение их близко друг к другу, чтобы “сэкономить место”, удваивает нагрузку на полосу и позволяет поршню качаться.
Зазор разреза, установка и расточка, по которой он работает
Направляющие кольца почти всегда разрезные, чтобы их можно было установить на поршень без разборки штока. Зазор в этом разрезе — это расчётный размер, а не производственный остаток.
Расчёт зазора. Кольцо расширяется при нагреве и при поглощении жидкости. Минимальный зазор должен поглощать это расширение плюс допусковый стек:
Z = π × (D − t) × ΔT × α + Zмин
где D — диаметр канавки, t — толщина кольца, ΔT — повышение рабочей температуры, α — коэффициент линейного расширения, а Zмин — небольшой монтажный зазор. Коэффициент расширения — это параметр, по которому материалы резко расходятся: незаполненный ПТФЭ составляет около 12 × 10⁻⁵/К, PEEK — около 4,7 × 10⁻⁵/К, а фенольные ламинаты — ещё меньше. Зазор, рассчитанный для ПТФЭ, в кольце из PEEK примерно втрое больше, чем нужно, что снижает площадь контакта и несущую способность.
Тип разреза. Прямой стыковой разрез — самый дешёвый и наименее стабильный: под нагрузкой два конца могут перекрываться или расходиться. Косой разрез под 30° или 45° даёт гораздо более стабильное соединение и является стандартом для качественных колец. Ступенчатые разрезы применяются там, где кольцо не должно раскрываться вообще под радиальной нагрузкой.
Чистота обработки отверстия и штока. Контрповерхность, по которой скользит направляющая, должна иметь шероховатость Ra в диапазоне 0,2–0,6 мкм для гидравлических применений, быть хонингованной, а не точеной, без спирального следа. Точеная поверхность с выраженным следом работает как шнековый конвейер и проталкивает масло мимо уплотнения; грубая хонингованная поверхность изнашивает кольцо и уплотнение одновременно. Твёрдый хром на штоках должен быть беспористым; пористый хром действует как притир для кольца.
Монтаж. Если кольцо жёсткое, прогрейте его в масле или воде до 80–100 °C, раскрывайте его только настолько, насколько необходимо, и никогда не используйте острый инструмент для поддевания через край канавки. Прутковый материал обычно нарезается по длине на месте, и приспособление для резки важнее ножа: стусло, удерживающее 45°, даёт соединение, которое правильно закрывается, тогда как резка на глаз оставляет зазор, расширяющийся под нагрузкой. Дистрибьюторы, поставляющие как пруток, так и готовые кольца, ERIKS в том числе, обычно имеют на складе и режущий инструмент. После установки проверьте, что зазор равномерный и что кольцо свободно вращается в своей канавке без качания.
Признаки отказов и о чём они говорят
Когда цилиндр возвращается с протекающим уплотнением и изношенной направляющей, обычно винят направляющую. Чтение картины износа покажет, справедливо ли это.
| Что вы видите | Наиболее вероятная причина | Что изменить |
|---|---|---|
| Равномерный износ по всему периметру, уменьшение толщины кольца, полированное отверстие | Достигнут нормальный срок службы или загрязнённое масло действует как абразивная паста | Фильтрация, затем замена — больше ничего исправлять не нужно |
| Сильный износ только на одной дуге, противоположная сторона почти не затронута | Боковая нагрузка выше расчётной или одиночная узкая полоса допускает перекос | Добавить вторую полосу, расширить полосы, пересчитать удельное давление |
| Кольцо выдавлено из канавки, деформированные кромки, “грибовидное” сечение | Удельное давление выше допустимой нагрузки компаунда или температура выше предела | Фенольный материал или PEEK, более широкая полоса, меньшая нагрузка |
| Кольцо разорвано в стыке, зазор сомкнут до нуля | Зазор занижен для теплового расширения; кольцо работало при перегреве | Пересчитать Z, проверить тип разреза |
| Продольные трещины, глянцевая рабочая поверхность | Фенольное кольцо работало выше своего скоростного предела; фрикционный нагрев | Перейти на наполненный ПТФЭ, снизить скорость |
| Кольцо целое, но уплотнение выдавлено с одной стороны | Выступ направляющей слишком мал — поршень касается отверстия, уплотнение принимает зазор | Скорректировать толщину кольца под глубину канавки |
| Чёрные отложения, кольцо размягчено, рост размеров | Несовместимость с рабочей жидкостью — часто эфир или водно-гликолевая смесь против направляющей из PA или POM | Проверить совместимость с жидкостью, сменить семейство материалов |
Последняя строка в этой таблице заслуживает комментария. Направляющие материалы так часто выбирают по механическим требованиям, что совместимость с рабочей жидкостью считается второстепенной. Нейлоновое направляющее кольцо в водно-гликолевой системе поглощает влагу, увеличивается, закрывает свой зазор и заклинивает; кольцо из POM в огнестойкой эфирной жидкости размягчается. Оба отказа выглядят как “дешёвый материал”, а на самом деле это неправильный материал.
Технические условия и закупка: допуски, тип разреза, протоколы испытаний
Направляющие кольца — недорогие детали с непропорционально большим влиянием на гарантийные рекламации, и именно в заказе на закупку этот риск контролируется или теряется. Спецификация, которая выдерживает смену поставщика, должна содержать пять пунктов:
- Компаунд, а не цвет. Указывайте тип и содержание наполнителя, например “ПТФЭ + 40% бронзы, предел прочности при растяжении не менее 20 МПа”. Просто “ПТФЭ бронза” охватывает всё от 15% до 60% наполнителя, и разница проявляется как изменение скорости износа на 50%.
- Размеры с допусками. Наружный диаметр, внутренний диаметр, толщина и ширина, каждый со своим допуском. Толщина 0/−0,05 мм типична для механически обработанных колец; при более свободном допуске выступ изменяется по окружности, а вместе с ним и обжатие уплотнения.
- Тип разреза. Косой разрез под 45° с заданным зазором и снятой заусенцией. Стыковой разрез дешевле и раскрывается под нагрузкой; картина износа затем смещается на одну сторону отверстия.
- Условия эксплуатации. Непрерывная и пиковая температура, наименование и концентрация жидкости, оценка боковой нагрузки. Температура и жидкость определяют семейство материалов; нагрузка определяет только ширину.
- Прослеживаемость. Номер партии, нанесённый на деталь, размерный отчёт по каждой партии, сертификат на материал. Когда отказ проявляется через 18 месяцев, номер партии — единственная связь с компаундом, который фактически был использован.
Упаковка тоже должна быть в этом списке. Направляющее кольцо, хранящееся изогнутым в пакете, получает остаточную деформацию и больше никогда не будет работать ровно; плоская упаковка с датой формования или вулканизации на этикетке — это не слишком большое требование.
Две реалии снабжения. Во-первых, направляющее кольцо — это деталь, в которой дистрибьютор чаще всего склонен подменить компаунд на более дешёвый без предупреждения, потому что после закрытия цилиндра его никто не видит — таблицы взаимозаменяемости, которые Seal Sales и подобные компании публикуют, полезны для идентификации, но ничего не говорят о компаунде. Во-вторых, срок поставки колец из фенольной смолы и PEEK больше, чем у колец из PTFE, потому что исходные заготовки прессуются и отверждаются, а не экструдируются, поэтому считайте их позициями с длительным сроком поставки, когда цилиндр находится на критическом пути.
Краткий справочник: какое направляющее кольцо для каких условий
| Условия работы | Первый выбор | Приемлемая альтернатива | Избегать |
|---|---|---|---|
| Мобильная гидравлика, 200–350 бар, 0,5 м/с, масло | ПТФЭ с бронзовым наполнителем | PTFE с углеродным наполнителем | Чистый PTFE, POM |
| Сервоприводный или пропорциональный цилиндр, низкая скорость, точное перемещение | ПТФЭ с углеродным/графитовым наполнителем | PTFE с бронзовым наполнителем и канавками на рабочей поверхности | Фенольная ткань (скачкообразное скольжение) |
| Прессовый или горный цилиндр, тяжёлая боковая нагрузка, менее 0,3 м/с | Фенольная ткань | PEEK для более высокой температуры | PTFE со стекловолоконным наполнителем |
| Водная гидравлика или водно-гликолевая смесь | PTFE с бронзовым или углеродным наполнителем | PEEK | PA, POM (влагопоглощение) |
| Выше 150 °C или агрессивная химическая среда | PEEK | PTFE с углеродным наполнителем до 250 °C | Фенольная смола, PA, POM |
| Криогенные условия ниже −50 °C | PTFE с углеродным наполнителем или PEEK | UHMWPE до −100 °C | Фенольная смола, POM |
| Пневматика, сухой воздух, приоритет стоимости | PTFE со стеклянным наполнителем или POM | PA | Фенольная смола (трение, без смазки) |
Рассматривайте таблицу как отправную точку, затем подтвердите расчётом удельного давления и техническим паспортом компаунда. Случаи, когда направляющее кольцо выходит из строя преждевременно, почти всегда те, где нагрузку оценивали, а не рассчитывали, а материал выбирали по странице каталога, а не по условиям работы. Мы вырезаем направляющие кольца и износные ленты из складской ленты и формованных заготовок, а механически обработанные детали из PEEK и фенольной смолы выходят с того же линейка инженерных пластиков. Если цилиндр уже в эксплуатации и течёт, то уплотнение поршня обычно является деталью, которую заменяют первой; проверьте направляющее кольцо, прежде чем собирать обратно, потому что новое уплотнение на перекошенном поршне — это повторный ремонт. Что касается стороны давления той же проблемы, выдавливание уплотнения при высоком давлении описывает, как зазор и опорные кольца взаимодействуют с тем, что делает направляющее кольцо, а выбор уплотнения штока и поршня объясняет, почему для этих двух позиций требуется разное направление.
Направляющие кольца, ленты и расточка, в которой они работают
Направляющие кольца и износные ленты всех четырёх семейств, сравниваемых в этой статье, обрабатываются здесь: PTFE с наполнителями марок со стеклом, углеродом, бронзой и графитом, слоистый фенольный тканевый материал, PEEK и композиты PEEK. Цельные, разрезные и ступенчато-разрезные формы, с толщиной стенки и разрезом, выполненными по чертежу, а не по ближайшему складскому размеру.
Проблемы с направляющими начинаются в канавке, поэтому мы проверяем толщину стенки относительно боковой нагрузки, разрез относительно расточки и температуры, а входную фаску — относительно того, как поршень будет фактически вставлен. Направляющее кольцо, которое на 0,1 мм толще, не отказывает при вводе в эксплуатацию — оно отказывает при первом горячем цикле и увлекает за собой уплотнение.
Пришлите боковую нагрузку, диаметр расточки, ход и температуру вместе с чертежом канавки на sales@bosssealing.com, и мы предложим семейство, толщину стенки и разрез, с ценой и сроком поставки — обычно в течение дня. Техническая экспертиза бесплатна, а форму обратной связи попадает к тем же инженерам.