
同じサイズであれば、FFKMのコストはFKMのおよそ10倍から20倍になります。しかし、ほとんどの工場では、価格差が採用を見送る理由にはなりません。 理由は通常、技術的なものです。温度下限、摩耗、押し出し、リードタイム、あるいはその材料を扱った経験のない保守チームなどです。これらをコストの問題から切り離して考えれば、フルオロカーボンとパーフルオロエラストマーの選択はずっとシンプルになります。そして、かなりの数のFFKM仕様が実は不要である一方、一部のFKM仕様は擁護できないことが分かります。
これはカタログページではなく、仕様書に署名し、後でそれを説明する責任を負う人のために書かれた比較記事です。以下の数値は、公開されているコンパウンドデータと、取引の両側で目にする見積書に基づいています。

化学構造は半分の違い、実使用では別の材料
FKMはフッ化ビニリデンとヘキサフルオロプロピレンの共重合体で、フッ素含有量はグレードによって通常66%から70%重量比です。炭素骨格には依然として水素が結合しており、このC–H結合が弱点となります。酸化性媒体、アミン、ケトン、高温蒸気がこれらを攻撃し、高温ではこれらの部位からポリマーの解重合が起こります。 主要なシールメーカーが公開しているコンパウンドデータ は、標準グレードの連続使用限界200~204 °Cで一致しており、個々のサプライヤーが何を主張するかに関わらず、設計の基準とすべき数値です。
FFKMは水素をほぼすべてフッ素に置き換え、フッ素含有量をおよそ72~76%まで高め、完全にフッ素化された骨格を残します。攻撃されるC–H結合が残らないため、FKMを数日で溶解させる媒体にも耐えます。また、克服すべき結合エネルギーが高いため、耐熱上限も100 °C以上高くなります。独自のパーフルオロエラストマーシリーズを展開するコンパウンドサプライヤーは、 Precision Polymer Engineering その中でも、これらの主張の根拠となる媒体リストと適合試験データを公開しています。
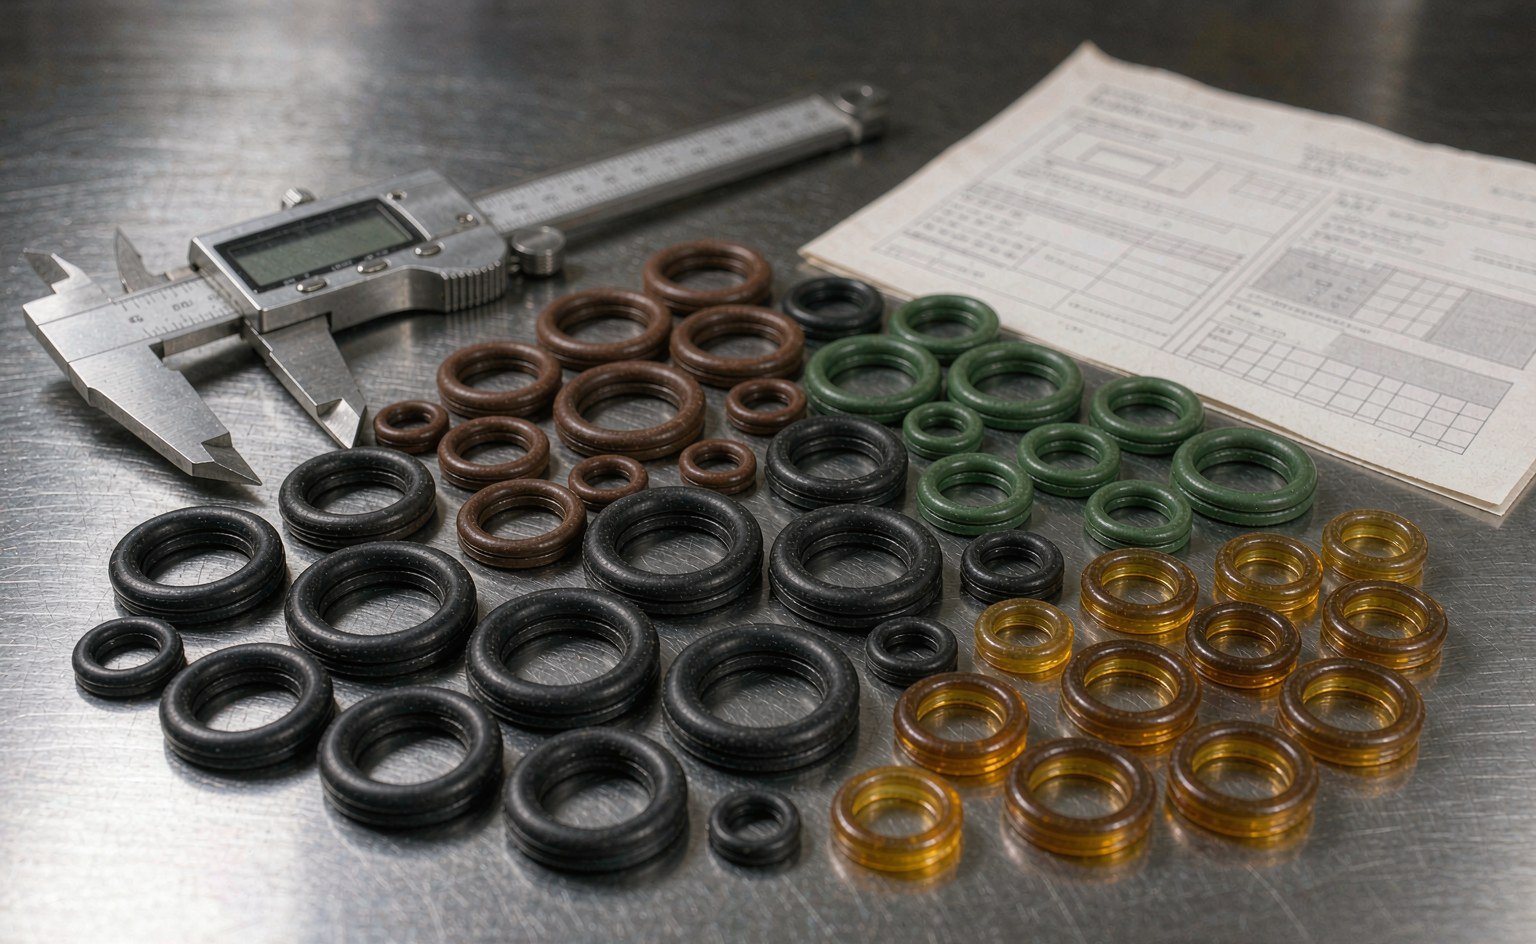
化学構造では得られないのは、機械的靭性です。FFKMコンパウンドは一般に、良質なFKMコンパウンドよりも引張強度が低く、耐摩耗性も劣ります。汚染されたクロムロッドに摺動するロッドシールでは、FFKMのリップは20倍のコストにもかかわらず、FKMより早く摩耗することがあります。この単純な事実が、分析のために返却されるFFKMの故障のほとんどを説明しています。つまり、化学的性質のために材料が選ばれ、その後で機械的な役割を求められたのです。
温度:204 °Cは実際の上限、327 °Cは別のクラス
標準的なFKMは約204 °Cまでの連続使用に定格され、短時間の超過や特定のグレード(タイプFや過酸化物加硫の種類)はやや優れた耐久性を示します。この温度を超えても材料が即座に破壊されるわけではありませんが、硬化し、伸びが失われ、圧縮永久ひずみが増加します。設置時に75 Shore Aだったシールが、230 °Cで1年後には85 Shore A、40%の永久ひずみとなり、損傷が見た目に現れるずっと前にシール機能を失います。
FFKMは優れたグレードで327 °Cの連続使用が可能で、短時間のピークは約340 °Cに達します。これはマーケティング上の余裕ではありません。ベークアウトサイクルを生き延びるシールと、毎回交換が必要なシールの違いなのです。
見出しの数値よりも重要な3つの条件があります:
低温側は逆方向に進みます。 標準的なFFKMは−15~−20 °C付近で硬化し、−40 °Cに定格されたGLTやGFLTのFKMグレードよりも劣ります。一部の低温FFKMグレードは−40 °Cに達しますが、そのために高温性能を犠牲にしています。「FFKM、−40~+320 °C」という仕様は、単一グレードでは存在しないコンパウンドを求めていることになります。
連続とは連続のことです。 327 °Cの定格は、その温度で高圧にも耐えることを同時に求められていないことを前提としています。引張強度と弾性率は熱とともに低下し、耐押し出し性もそれに伴って低下するため、シールが埋めなければならない隙間がポリマーではなく制限要因となります。
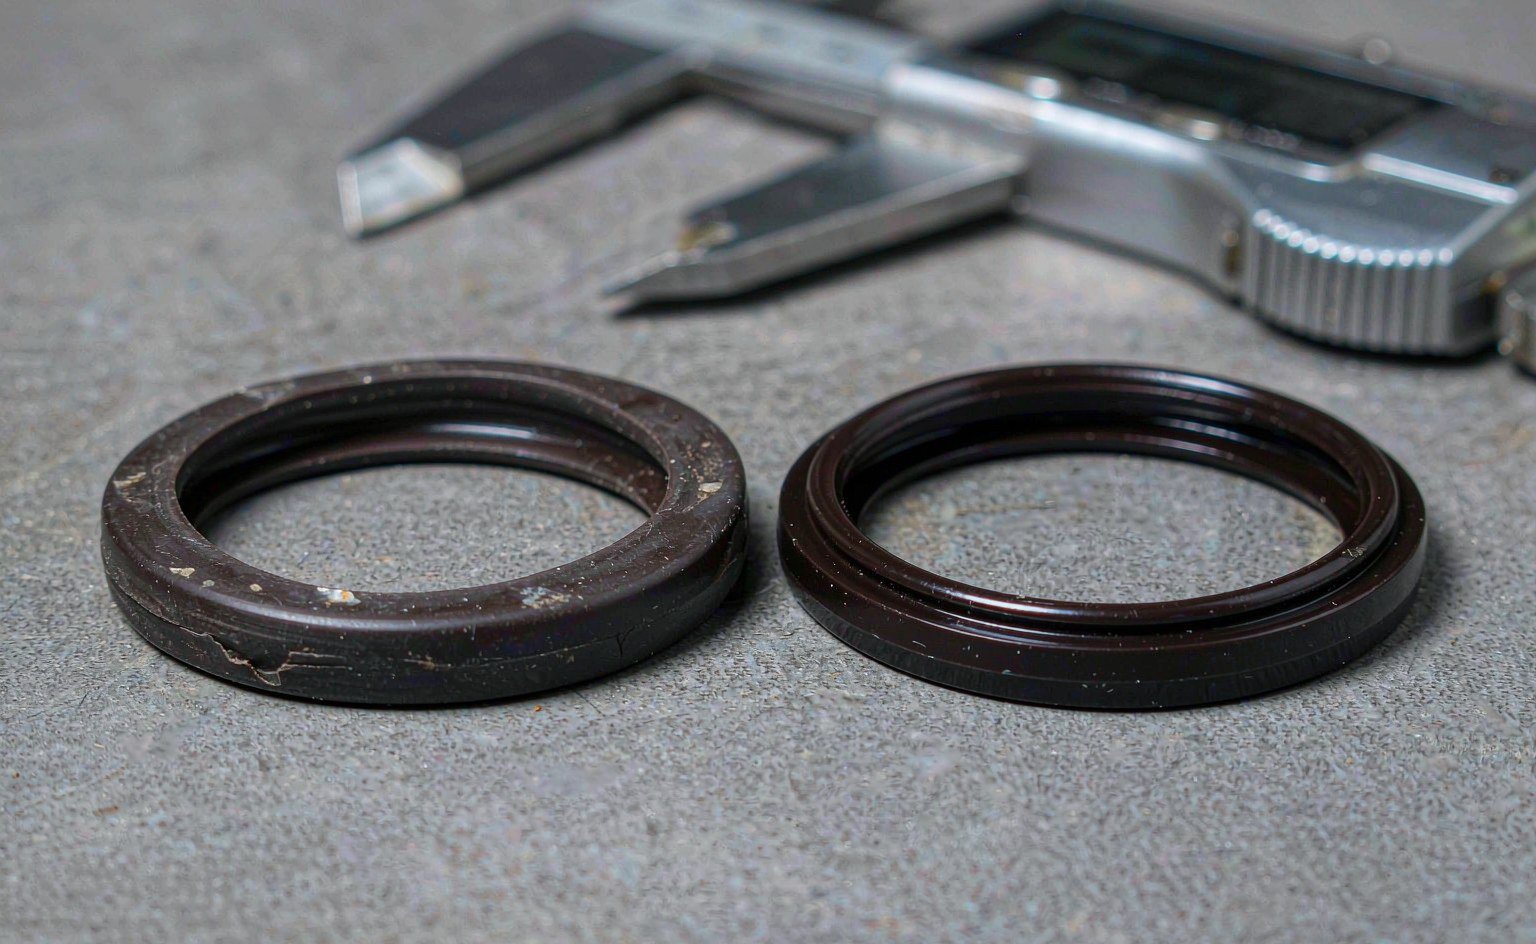
後硬化は任意ではありません。 FFKM部品は揮発分を除去し架橋を完了させるために後硬化されます。硬化不足のシールは真空チャンバー内でガス放出し、早期に永久ひずみを生じ、フランジを開けたときにわずかにアミンの臭いがします。サプライヤーが後硬化スケジュールを明示できない場合、データシートに何と書かれていようと、そのコンパウンドはプロセスグレードではありません。
FKMシールを終わらせる4つの薬品
FFKMの化学的な優位性は、FFKMができることの表としてよりも、FKMができないことのリストとして述べる方が簡単です。4つの媒体ファミリーが転換の大部分を占めます:
| 媒体 | FKMの挙動 | FFKMの挙動 | 故障の現れ方 |
|---|---|---|---|
| ケトン類およびエステル類(アセトン、MEK、酢酸エチル) | 激しい膨潤、軟化、数日以内の強度低下 | 膨潤は最小限 | シールが溝からはみ出し、べたつき、取り外し時に破断 |
| アミン類およびアンモニア(多くの腐食抑制剤を含む) | 架橋攻撃 — 膨潤ではなく硬化とひび割れ | 安定 | 硬く脆いシールに表面亀裂。まず低温で漏れ |
| 約150 °Cを超える高温蒸気 | 分解、特に繰り返しサイクルで顕著 | 耐性あり | シールが崩れ、配管に黒い残留物 |
| 高温での強塩基および苛性 | 加硫システムへの攻撃、急速な硬化 | 耐性あり | シールが収縮して平坦になり、接触応力を失う |
これら4つ以外では、差は急激に縮まります。FKMは鉱物油、作動油、燃料、ほとんどの希酸、グリコール、冷媒、オゾンに難なく耐え、しかも工場が全サイズを棚に揃えておける価格でそれを実現します。70 °Cで鉱物油を流す油圧ユニットに対するFFKM仕様は、プレミアムな選択ではなく仕様の誤りです。
圧縮永久ひずみ:2年目を予測する数値
シールが故障するのは、ポリマーが溶解したからではほとんどありません。断面が永久ひずみを生じ、ゴムが押し返さなくなり、接触応力が圧力に必要な値を下回ったからです。圧縮永久ひずみはそれを実験室で測定したものであり、他のどの単一特性よりも両ファミリーを明確に区別します。
| 特性 | FKM(代表値) | FFKM(代表値) | 重要な理由 |
|---|---|---|---|
| 圧縮永久ひずみ、200 °Cで70時間 | 12–25% | 10–20% | 200 °Cでは近い値。230 °Cを超えると差が開く |
| 圧縮永久ひずみ、300 °Cで70時間 | 意味をなさない — 材料が劣化 | グレードにより15~30% | 高温用途を決定づける行 |
| 引張強さ | 10~20 MPa | 10~17 MPa | FFKMではやや低め。耐押し出し性に影響 |
| 破断伸び | 150–250% | 100–200% | 伸びが低いため、FFKMは取り付け時に余裕が少ない |
| 対応可能な硬度範囲 | 60~90 ショアA | 70~90 Shore A | FFKMは軟質グレードがほとんどなく、低荷重シールでは問題となる |
| 低温限界 | 標準 −20 °C、GLT/GFLT −40 °C | 標準 −15 °C、特殊グレード −40 °C | 低温用途ではFKMが優位 |
200 °Cの行は注意深く読む必要があります。多くの購買判断が、両方向に誤るのがまさにこの温度だからです。200 °Cでは、良質なFKMコンパウンドと汎用FFKMコンパウンドの差は数ポイント以内です。その温度では、媒体が上記4つのいずれかでない限り、FFKMの割高分は何ももたらしません。260~300 °Cになると、比較はもはや接戦ではなくなります。FKMは劣化しているため有用なデータがありませんが、FFKMは依然として測定可能な圧縮永久ひずみ値を示します。
コストの問いを正しく扱う
単価が20倍というと決定的に聞こえますが、それは設備を開けるコストと並べて初めて意味を持ちます。一般的なAS568サイズでは、FKMのOリングは数ドル、FFKMの同等品は数十ドルです。価格差は確かに存在しますが、フランジを取り外し、ガスケットを交換し、再びトルクをかける手間よりも小さく、まして生産損失を数える前の話です。
| シール位置 | FKM単価 | FFKM単価 | 割高分 | 1回の交換イベント* |
|---|---|---|---|---|
| Oリング、内径25 mm、標準断面 | $1~2 | $18~30 | ~$20 | $300~500 |
| Oリング、内径100 mm、標準断面 | $5~8 | $90~150 | ~$110 | $600~1,200 |
| カスタム成形シール、250 mm | $40~60 | $700~1,000 | ~$850 | $2,000~4,000 |
*人件費 $85/h に加え、$400/h で2時間の生産停止。製品ロスと後処理は含まない。
この表から導かれる結論は、議論のどちらの側にとっても居心地の良いものではありません。小型シールでは、割高分は1回のイベントに比べて取るに足らないため、判断は技術的な根拠のみで行うべきであり、会議でコストに触れるべきではありません。大型のカスタムシールでは、割高分は1回のイベントのコストに近づき、判断は真のライフサイクル計算になります。FFKMが元を取るには、少なくともFKMの2倍長持ちする必要があります。
実際に支配的な変数は故障頻度です。FKMを四半期ごとに交換しているなら、250 mmであってもFFKMはすぐに元が取れます。FKMが5年周期の予防保全で無傷のまま外れてくるなら、FFKMは誰も観測しない利益のために20倍の割高分を払うことになり、さらに悪いことに、本来故障すべきときにシールが故障しなくなるため、プラントは実際のプロセス異常を検知する能力を失います。
FFKMが劣る場面
高価な材料が誤った選択となる4つの状況:
低温用途。 −20 °C未満では、標準FFKMは標準FKMより硬くなります。極低温や寒冷地の用途は、汎用パーフルオロエラストマーではなく、PTFE、UHMWPE、または低温グレードのFKMの領域です。
摩耗。 スラリー、汚れた作動油、粉塵環境でのロッドシール。FFKMは伸びと靭性が低いため摩耗が早く、寿命1時間あたりのコストはFKMより良くなるどころか悪くなります。
広い隙間での高圧。 FFKMはエラストマーとしては良好な耐押し出し性を持ちますが、バックアップリングの代わりにはなりません。0.5 mmの隙間で400 barにおける90ショアAのFFKM Oリングでも、やはりかじられが生じます。コンパウンドではなく隙間を修正するか、あるいは スプリング付きPTFEシール, へ移行してください。これは同じ化学的性質に対応しつつ、圧縮永久ひずみを生じないジャケットを備えています。
短納期。 FFKMは少量生産の材料です。標準サイズは販売代理店が在庫していますが、カスタム成形は6~10週間かかり、最小発注数量も現実に存在します。翌週にシールが必要なプラントは、在庫から買うか、さもなければ買えないのです。
代替品が使われないようにFFKMを指定する
FFKMはシール業界で最も偽造されやすい材料です。部品は黒く、サイズは合っており、見た目では誰も違いを見分けられないからです。発注書に3行を加えるだけで、その隙間のほとんどは埋まります:
ポリマーだけでなく、コンパウンドのクラスを指定する。 汎用、FDA適合、耐プラズマ、低温のFFKMは、異なる硬化システムを持つ異なるコンパウンドであり、互換性はありません。「FFKM、黒、75ショアA」とだけ書かれた仕様は、棚にある汎用コンパウンドで満たされることになります。
標準的な注記を参照してください。 航空宇宙・防衛分野では、AMS 7257がパーフルオロエラストマーシールを規定し、配合物の認定における共通言語を提供します。産業用途では、温度クラスと圧縮永久ひずみ要件を含むASTM D2000の記載があれば、代替品の有無を可視化するのに十分です。
バッチとポストキュア記録を求めてください。 配合物、バッチ、ポストキュアサイクルが明記されたミルシートがあるかどうかが、トレーサブルな部品とただの黒いリングの違いです。
商業面の注意点を一つ。FFKMの価格は変動しやすく、原料は少数のポリマーメーカーから供給されているため、見積もりは動きます。FFKM部品で12か月間価格が据え置かれているのは、配合物が図面の記載どおりでない可能性を示すサインです。ブランド品のパーフルオロエラストマーを在庫から供給する販売代理店は、 Darcoid 例えば、各品番に対して配合グレードを公開しており、実験室なしで代替品チェックが可能です。同じことが、以下のクロスリファレンスツールにも当てはまります。 Seal Sales。当社自身の 高温・低温シールシリーズ は、まさにこの理由から、見積書の表面に配合物の呼称を明記して提示しています。
FKMで十分な場合
FKMが正解となるケースは、インターネットで言われているよりはるかに多いものです。媒体が石油由来の流体で、温度が200 °C未満に収まり、シールが在庫から交換できる標準サイズである場合に適しています。油圧シリンダー、ギアボックス、燃料系統、冷凍、そして大半の空圧・一般産業用バルブで適しています。また、シールが設計上消耗品である場合——ロッドワイパー、ダストスクレーパー、定期交換を前提としたガイド隣接部品など——にも適しています。
FKMの標準OリングおよびXリングのラインナップは、フルサイズの在庫を手頃なコストで維持できる形でこれらの箇所をカバーしており、 FKMグレード選定ガイド では、使用条件が限界付近にある場合にA、B、F、GLT、GFLTがどう異なるかを説明しています。別のエラストマーではなくPTFEジャケットが答えとなる用途では、 カプセルシール シーリング力を保つエラストマーコアを維持しながら化学的な問題を解決します。
結論
次の4つのいずれかに当てはまる場合はFFKMを選んでください。媒体がFKMを侵す、温度が230 °Cを超える、シールが真空または高純度プロセス内にありアウトガスが許容できない、あるいは1回の故障が1年分のシール購入費を上回る。こうしたケースでは価格比は無関係であり、それについて議論するのはエンジニアリング時間の無駄です。
使用条件が油で、温度が200 °C未満で、防ぎたい故障が通常の摩耗である場合はFKMを使い続けてください。故障していないシールに20倍の価格差を払っても何も得られず、システム内の別の何かが変化したことを示すプロセス信号を覆い隠してしまいます。
最も重要な判断は、FKMかFFKMかということではありません。配合物が名称で指定されているか、ギャップが圧力に合わせて設計されているか、そして取り付けが清浄かどうかです。正しく指定されたFKMシールは、不適切に指定されたFFKMシールを常に上回ります——しかも材料コストは20分の1です。温度範囲の上限付近で材料選定を進める読者には、 200 °Cを超えるシール が次のステップとして有用かもしれません。半導体のケースは以下で詳しく扱っています。 プロセスツール向けFFKMおよびPTFEの実務.
FFKMとFKM、代替不可能な形での指定
両配合物とも当社のラインナップにあり、価格差こそが、当社がそれらを「フルオロエラストマー」ではなく名称付き配合物として見積もる理由です。FKMは標準グレードと特殊グレード、FFKMは温度・プラズマ・溶剤の使用条件で代替が効かない場合に。Oリング、Xリング、封入シール、ガスケット、カスタムプロファイルを、配合コードを図面と袋に明記して提供します。
FFKMでは、材料名よりも仕様が重要です。硬化システム、充填剤パッケージ、ポストキュアが圧縮永久ひずみとアウトガスを左右し、同じ硬度の2つのFFKMシールでも使用寿命に倍の差が出ることがあります。当社は配合コード、お客様の温度での圧縮永久ひずみデータ、そして受入検査で代替品を検出できるロットトレーサビリティを提示します。
使用条件——温度、化学薬品、サイクル数——を図面とともに以下までお送りください。 sales@bosssealing.com。FFKMとFKMの選択肢を、それぞれの根拠データとともに並べて見積もり、20倍の問いに数字で答えます。通常は1営業日以内、エンジニアリングレビューは無料です。 お問い合わせフォーム からもご利用いただけます。